Hur svårt är det att tillverka solpaneler? En ärlig bedömning
Innehållsförteckning
Att tillverka solpaneler är måttligt svårt, inte extremt svårt — och svårigheten ligger nästan aldrig där förstagångsaktörer förväntar sig. Att montera celler till en färdig modul är en mogen, väldokumenterad industriprocess som ett kompetent team kan driva på en halvautomatisk linje på 10–50 MW inom några månader. Att tillverka de sol celler som går in i dessa moduler är en helt annan verksamhet: det är en tunnfilm-, högtemperatur- och renrumsbaserad halvledaroperation med en kapitalkostnad som är ungefär en tiopotens högre och en utbyteskurva som mäts i år. De flesta som frågar om detta är svårt frågar egentligen om modulmontering, och det ärliga svaret är att maskinerna är den enkla delen. Det som besegrar förstagångsaktörer är kapacitetsval, cellanskaffning, utbytesrampning, certifiering och att hitta köpare.
Denna bedömning delar upp svårigheten i lager, betygsätter varje lager och säger rakt ut vad en ny aktör gör fel. Om du vill ha den mekaniska sekvensen för själva processen täcks den i tio-stegsprocessen för solpanelstillverkning; den här artikeln handlar om svårighet, inte om steg.
Modulmontering kontra celltillverkning: två mycket olika verksamheter
Det enskilt vanligaste begreppsmässiga misstaget är att behandla “solpanelstillverkning” som en enda industri. Det är två, och de ligger i motsatta ändar av svårighetsskalan.
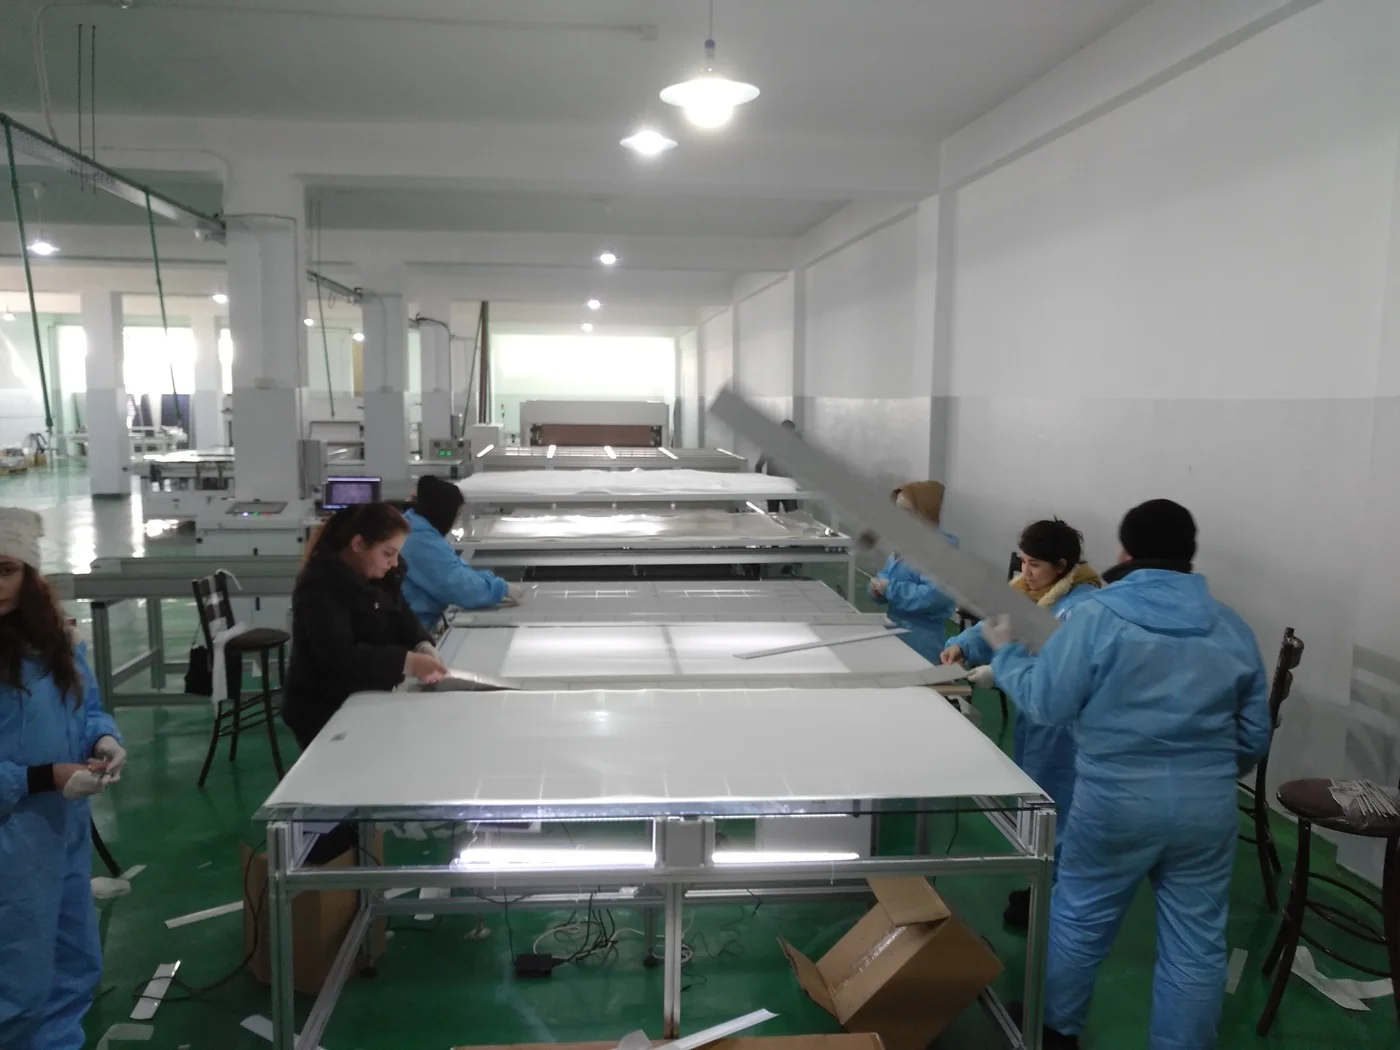
Modulmontering tar färdiga, elektriskt testade celler och kombinerar dem mekaniskt och termiskt till ett väderbeständigt paket. Kärnoperationerna är lödning, placering, laminering under vakuum och värme, inramning och elektrisk testning. Det finns ingen kemi, ingen diffusionsugn, ingen fotolitografi. Toleranserna spelar roll, men de är mekaniska och termiska snarare än submikrona. En utbildad operatörsstyrka kan byggas upp från angränsande branscher — elektronikmontering, tillverkning av vitvaror, metallbearbetning.
Celltillverkning utgår från wafers och bygger en halvledaranordning. Du kör diffusions- eller LPCVD-ugnar över 800 °C, deponerar passiveringsskikt några nanometer tjocka, trycker och bränner metallkontakter och kontrollerar dopningsprofiler. Ett drivande ugnsrecept eller ett kontaminerat rör kostar dig en hel batch, och diagnostikverktygen för att ta reda på varför är i sig instrument för sexsiffriga belopp. Nästan varje team som misslyckas med att “tillverka solpaneler” har i själva verket misslyckats med att försöka göra för mycket av cellsidan för tidigt.
| Dimension | Modulmontering | Celltillverkning |
|---|---|---|
| Processtyp | Mekanisk, termisk, elektrisk montering | Tillverkning av halvledaranordningar |
| Profil för kvalificerad arbetskraft | Elektronik- eller lättmonteringstekniker | Processtekniker, renrumsutbildad personal |
| Kapitalintensitet för samma produktion | Baslinje | Ungefär en tiopotens högre |
| Leveranstid och komplexitet för utrustning | Veckor till några månader, idrifttagning är enkel | Långa, flerstegs, tätt kopplade linjer |
| Tid till stabilt nominellt utbyte | Vanligtvis två till sex månader | Vanligtvis ett till tre år |
| Vanligaste felorsak | Processdisciplin och materialkonsistens | Utbyte, kontaminering och processdrift |
| Realistiskt första projekt | Ja, för en ny aktör | Sällan, utan tidigare halvledarerfarenhet |
Allt nedan förutsätter att du går in i modulmonteringsänden, eftersom det är den enda ingångspunkten som är vettig för ett första projekt. Jämförelsen mellan de två granskas mer i detalj i solcell kontra solpanelstillverkning.
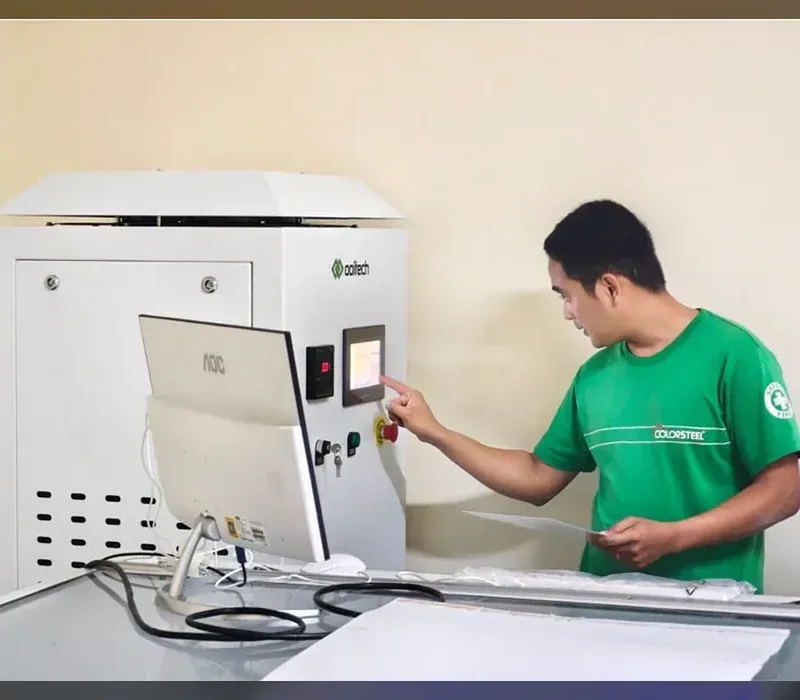
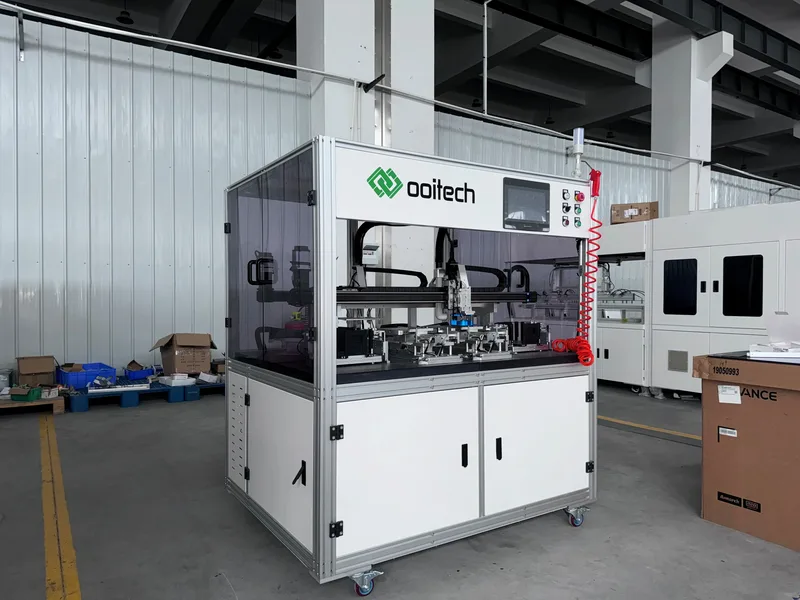
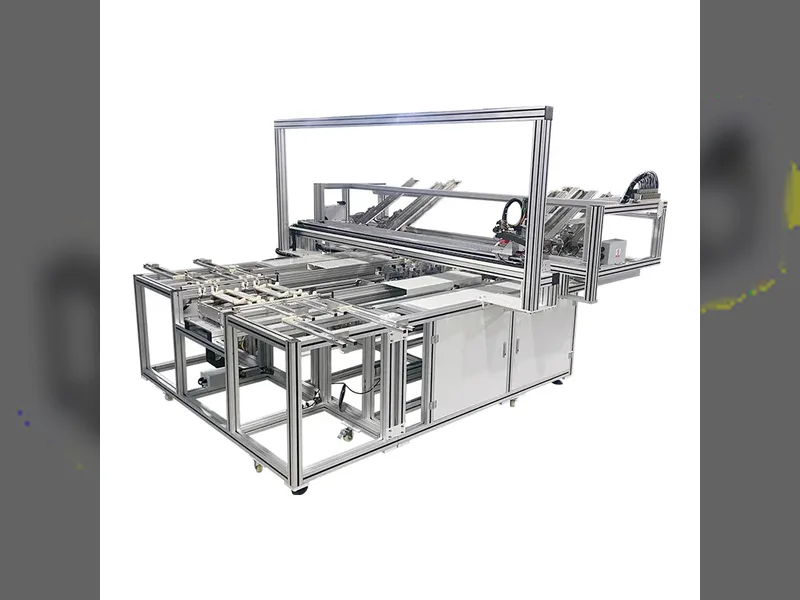
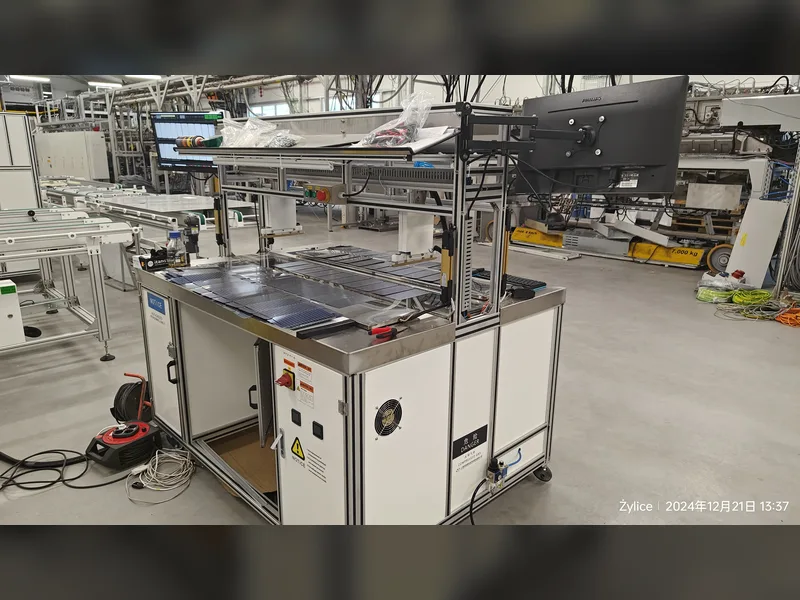
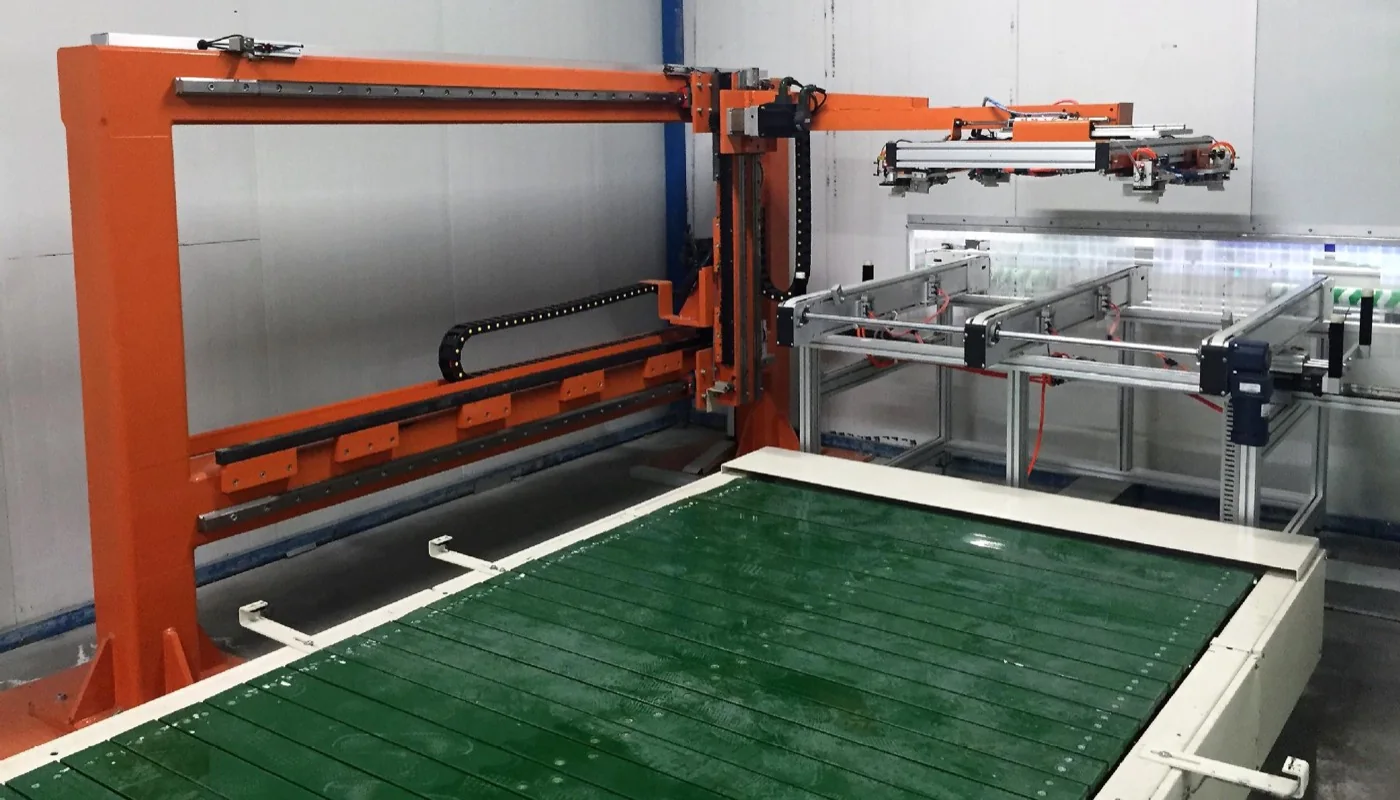
Den här typen av hanteringsstation är anledningen till att det känns konkret att köpa maskinerna: de svårare besluten ligger i omfattning, kapacitet och specifikation.
Lager 1: Att köpa maskinerna är den enkla delen
Betyg: 2 av 10. Detta är det lager som känns svårast innan du börjar och visar sig vara det enklaste när du väl gör det.
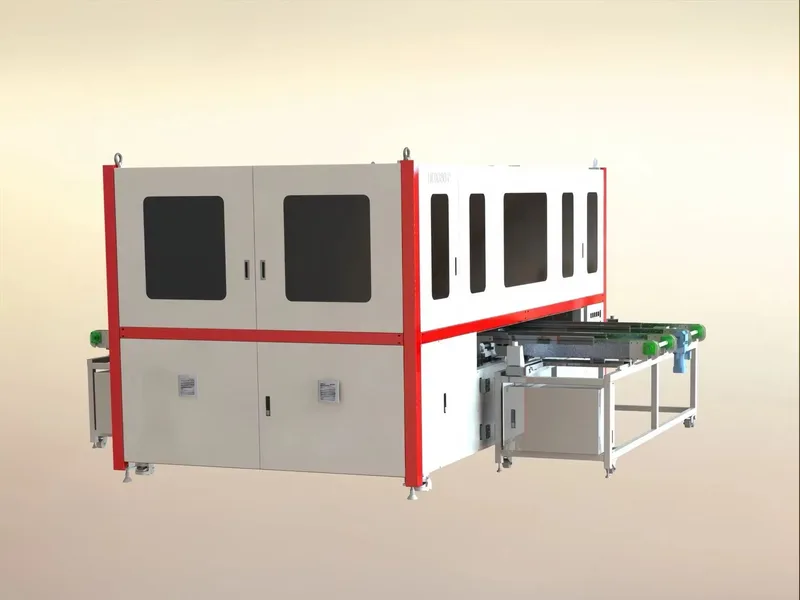
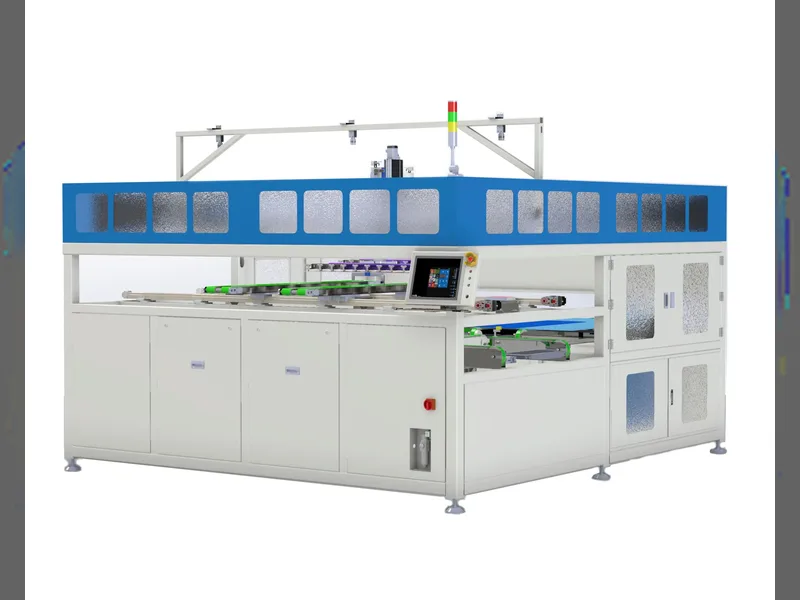
Utrustning för solmoduler är en konkurrensutsatt marknad med gott utbud. Flera kinesiska tillverkare — inklusive Ooitech — bygger kompletta linjer från 5 MW till 600 MW, halvautomatiska till helautomatiska, och erbjuder dem som nyckelfärdiga paket. Du får en stationslista, layoutritningar, försörjningskrav, en idrifttagningsplan och operatörsutbildning. Utrustning för de vanligaste stationstyperna är i praktiken ett bulkinköp med en etablerad leverantörsbas, kanal för reservdelar och formatflexibilitet.
Den verkliga risken här är inte teknisk svårighet, det är felbedömning av omfattning. Två offerter för vad en köpare tror är samma 100 MW-linje kan skilja sig med en faktor två, och skillnaden är inte marginal — det är vad som ingår inom batterigränserna. Inline-elektroluminescenstestning inkluderad eller valfri. Automatisk kontra manuell bussning. Robothantering kontra mekanisk överföring. Antal reservsatser för cellformat. Om idrifttagning, utbildning och ett reservdelspaket är inprisade. Om inramningslinjen inkluderar automatisk limdispensering och hörnstansning.
Det är därför maskinlagret är enkelt och farligt samtidigt. Inget med det är tekniskt svårt; nästan allt med det är lätt att få fel på papper. De faktorer som faktiskt påverkar ett maskinpris bryts ner i vad som driver priset på maskiner för solpanelstillverkning.
Lager 2: Att välja kapacitet och automationsnivå
Betyg: 6 av 10. Inte tekniskt svårt, men obevekligt, eftersom detta är beslutet du inte billigt kan backa från.
Kapacitet och automatisering är ett beslut, inte två, och de är kopplade till din affärsmodell. Tumregeln som håller i praktiken är att automatisering lönar sig när arbetskostnaden per modul överstiger den amorterade kostnaden för automatiseringen, och den tröskeln inträffar tidigare än de flesta förstagångsköpare antar på marknader med stigande löner. En semiautomatisk linje på 10–30 MW är en legitim verksamhet. Det är också en linje där ett dåligt skift, en frånvarande operatör eller en inkonsekvent pasta- eller flussbatch syns direkt i din skrotfrekvens.
De specifika misstagen klustrar på fyra ställen. För det första, dimensionering för ett mål som marknaden inte kan absorbera — att köpa 100 MW märkeffekt och sedan upptäcka att din adresserbara orderbok är 15 MW per år, vilket lämnar dig med outnyttjat kapital och en laminator som ingen kan motivera. För det andra, underköp av automatisering vid stringern, som nästan alltid är flaskhalsen i genomströmning för en modullinje och den station där manuellt ingripande kostar mest utbyte. För det tredje, att köpa en linje vars formatintervall är för snävt — en linje som inte kan köra halvklippta, multi-busbar- eller back-contact-format kommer att behöva bytas ut, inte uppgraderas, inom ett par år. För det fjärde, att ignorera det uppströms och nedströms försörjningskuvertet: effektkapacitet, tryckluft, kylvatten, golvbelastning och renrums- eller luftfuktighetskontroll för lamineringsområdet. Dessa är inte utrustningsproblem, men de stoppar driftsättningsscheman tvärt.
Det finns en användbar disciplin här: välj automatiseringsnivå per station, inte för hela linjen. Automatisera stringern, layup- och teststationerna först; dessa tre avgör utbyte och genomströmning. Semiautomatisera där manuellt arbete tillför genuin flexibilitet snarare än kostnad.
Lager 3: Råmaterial och cellanskaffning
Betyg: 7 av 10. Detta lager är där linjer som levererades korrekt fortfarande inte körs i full takt.
En modul består av ungefär ett dussin inkommande materialflöden: celler, ribbon, fluss, inkapslingsfilm, backsheet eller bakre glas, frontglas, ram, kopplingsdosa, tätningsmedel, potting, etiketter och förpackning. Var och en har specifikationer som spelar roll, och var och en har en leveranskedja som beter sig olika. Celler är den dominerande kostnaden och den dominerande kvalitetsvariabeln — ett byte av cellleverantör mitt i projektet ändrar ditt lödrecept, din effektbinning och möjligen din garanti-exponering.
Konsekvensproblemet underskattas. Inkapslingsmaterial som varierar i gelinnehåll eller fuktupptag lamineras olika. En annan flusskemi ändrar restbeteende och långsiktig tillförlitlighet, vilket är precis varför flussmedel formuleras för specifik cellmetallisering — no-clean halogenfri fluss för n-typ-celler är ett bra exempel på ett materialbeslut som tyst avgör modulens livslängd. Glas som anländer med inkonsekvent textur påverkar ljustransmission och vidhäftning. En ny aktör kvalificerar vanligtvis en leverantör, får ett bra resultat och upptäcker sedan på den andra inköpsordern att materialet är “likvärdigt” snarare än identiskt.
Den praktiska implikationen: behandla materialkvalificering som en projektleverans med eget schema, inte som en inköpsformalitet. Kvalificera två leverantörer per kritiskt material, håll inkommande inspektionsstandarder nedskrivna och frys specifikationen innan du börjar driftsätta recept. En linje som kör bra på en leverantörs material och dåligt på en annans har inte driftsatts; den har lånats.
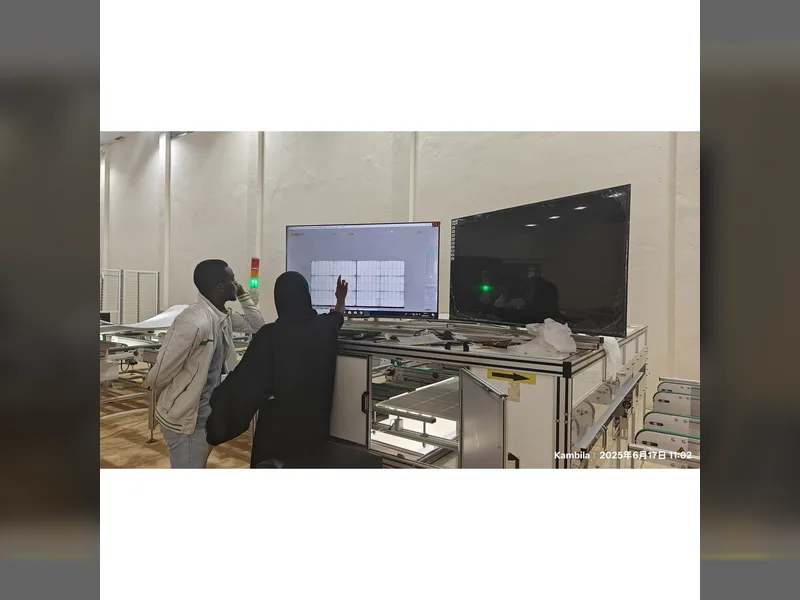
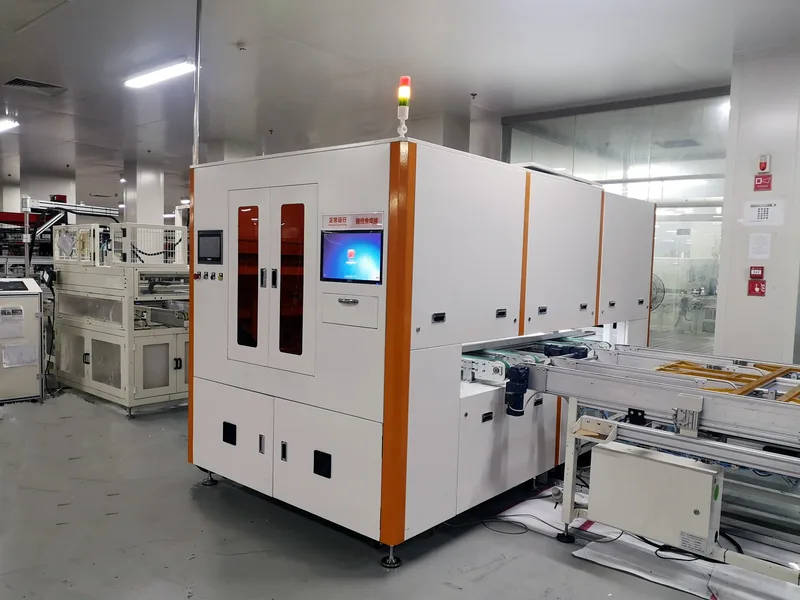
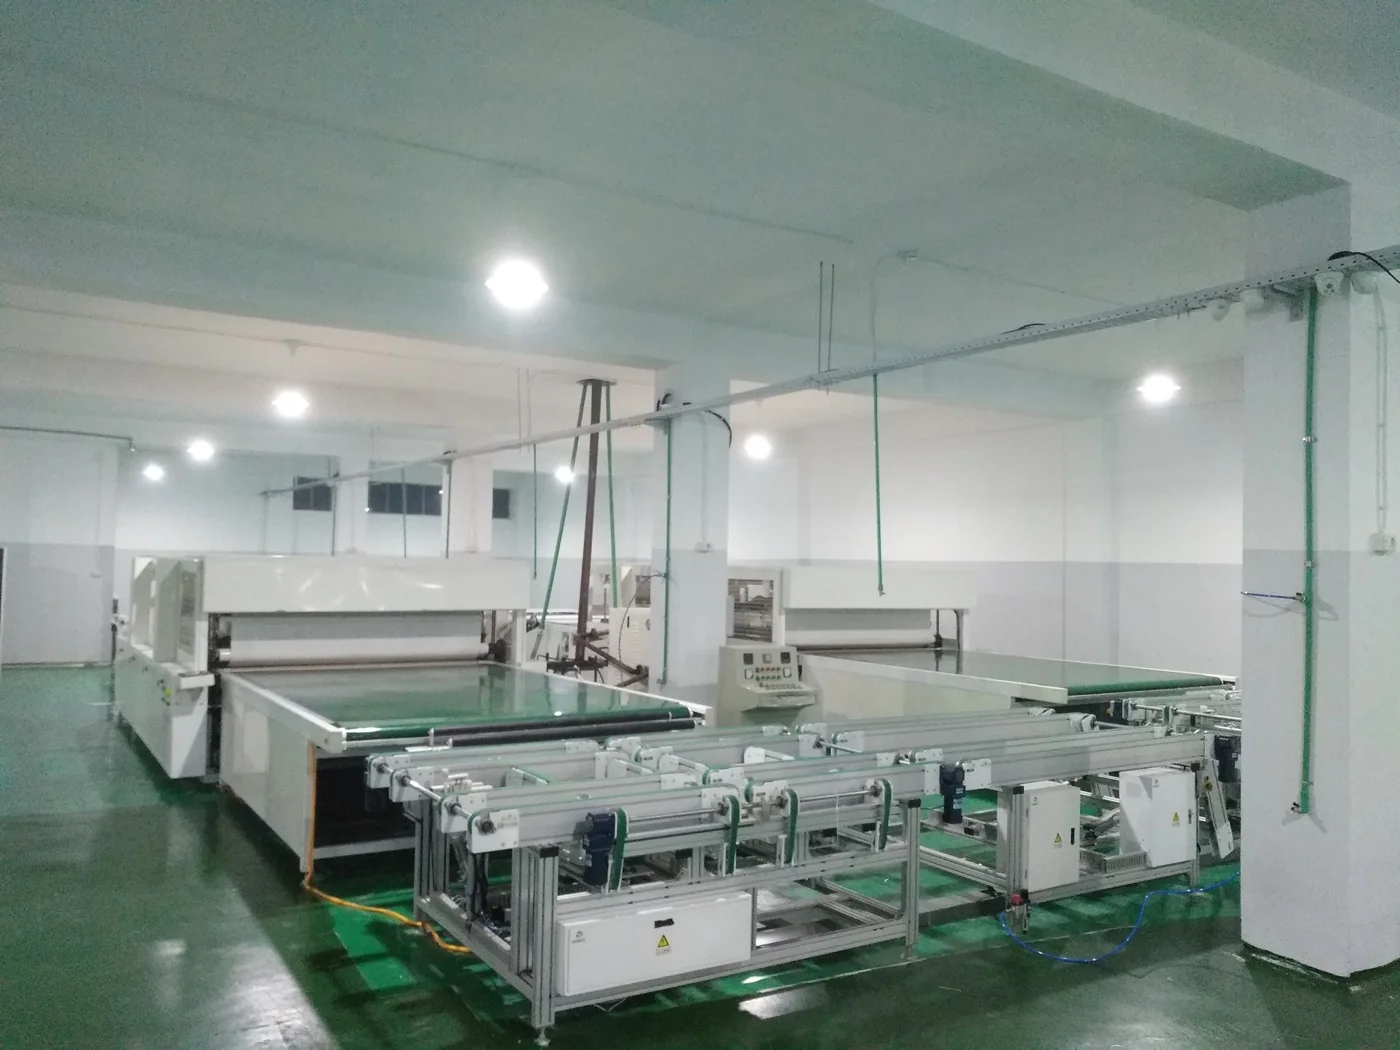
En laminator och dess transportörer kan installeras som hårdvara, men stabilt utbyte beror på recept, material och defektdiagnos efter driftsättning.
Lager 4: Utbytesupprampning och defektdiagnos
Betyg: 9 av 10. Detta är det svåraste lagret för en modulmonteringsverksamhet, och det är där majoriteten av schemeförseningar uppstår.
Att driftsätta en linje och köra den vid nominellt utbyte är två olika milstolpar åtskilda av månader. Utrustningsleverantörer överlämnar maskiner som uppfyller deras mekaniska specifikationer dag ett; det som tar tid är att bygga processfönstret, receptbiblioteket och operatörens diagnostiska instinkt kring dem. Fellägena är sällan dramatiska. De är mikrosprickor från hantering, kalla lödställen från en värmeprofil som drivit, bubblor och delaminering från lamineringsparametrar, och effektförlust från ribbon-feljustering. Var och en har flera möjliga orsaker, och den diagnostiska färdigheten är att veta vilken man ska utesluta först.
Några exempel visar hur snävt fönstret blir. Bubblor i en laminat skylls först på inkapslingsmaterialet och orsakas vanligtvis av något annat — fukt, vakuumrampningshastighet eller instängda flyktiga ämnen från flussrester — en diagnostisk sekvens värd att studera i vad som verkligen orsakar bubblor i solmoduler. Snigelspår spåras tillbaka till mikrosprickor och lödrester snarare än till ett enda defekt material. Cellböjning och skevhet i back-contact-format förändrar hanterings- och lödningsfönstret fundamentalt, vilket förklaras i varför BC-celler böjer sig och skevar. Ingen av dessa är mysterier för ett erfaret team, och alla kostar veckor för ett team som möter dem för första gången.
Vad en förstagångsaktör gör fel här är att anta att upprampningen handlar om att operatörerna blir snabbare. Det gör den inte. Det handlar om att bygga institutionellt minne — nedskrivna recept per cellformat, dokumenterade korrigerande åtgärder, en logg för inkommande material och en vana att kontrollera den uppströms orsaken innan man justerar det nedströms symptomet. Budgetera tre till sex månader från första modul till stabilt nominellt utbyte, och planera ditt kassaflöde därefter.
Lager 5: Certifiering och exportefterlevnad
Betyg: 5 av 10. Det är mestadels administrativt och förutsägbart, men tidslinjen är lång och den grindar intäkter.
Du kan inte sälja moduler till de flesta seriösa marknader utan IEC 61215- och IEC 61730-kvalificering, och beroende på destination kan du också behöva regionala märken, dokumentation om lokalt innehåll och, för utrustning och fabriksefterlevnad, CE-märkning. Dessa tester utförs av ackrediterade tredjepartslaboratorier, de förbrukar riktiga moduler och de förbrukar kalendertid. En kvalificeringskampanj som startar efter att du har en säljbar produkt försenar din första leverans med månader.
Två punkter förväxlas ofta. Certifiering på fabriksnivå av produktionslinjen och fabriken — CE-dokumentationen som gör att utrustningen i sig kan exporteras och installeras — är åtskild från produktcertifiering av de moduler du tillverkar. Ooitechs linjer levereras med CE-certifiering utfärdad genom UDEM i Turkiet, vilket avser utrustningssidan. Försändelseinspektion av maskiner kan också arrangeras med SGS som en tredjepartstjänst, även om SGS inte är ett stående fabrikscertifikat och inte bör presenteras som ett sådant. Efterlevnadslandskapet för export av utrustning kartläggs i CE-certifiering för produktionslinjer för solpaneler.
Om din affärsplan inkluderar att exportera moduler snarare än att bara betjäna din inhemska marknad, påbörja certifieringsprocessen parallellt med installationen av linjen. Det är den billigaste schemakomprimeringen som finns tillgänglig för dig.
Lager 6: Att hitta köpare
Betyg: 8 av 10 för de flesta nya aktörer, och det lager som avgör om fabriken var en bra idé överhuvudtaget.
Den obekväma sanningen är att modulmontering inte är en teknikverksamhet på ingångsnivån, det är en distributionsverksamhet med en fabrik kopplad till sig. Processen är väl förstådd och allmänt tillgänglig; det som är sällsynt är en kund som kommer att köpa från ett nytt, ocertifierat, obeprövat varumärke till ett pris som täcker dina kostnader. Köpare inom utility-scale och stora EPC-företag har listor över godkända leverantörer, kräver en dokumenterad historik av installerad kapacitet och fältprestandadata, och kommer inte att sätta ett okänt varumärke på ett bankabelt projekt.
De realistiska ingångsvägarna är: att betjäna en inhemsk marknad med lokal innehållspreferens eller importhinder som skyddar dig; kontraktstillverkning eller legoarbete för ett etablerat varumärke som levererar cellerna och kunden; och regional distribution till marknader där de etablerade aktörerna är dyra eller frånvarande. Alla tre är verksamheter där du vinner på relationer, service och leveranssäkerhet snarare än på tillverkningsnyhet.
Detta är lagret där det ärliga rådet är att invertera den vanliga sekvensen. Innan du väljer linjekapacitet, skriv ner vilka de första tjugo kunderna är, vilken certifiering de kräver, vilket pris de kommer att betala och hur lång tid deras godkännandeprocess tar. Kapacitetsbeslutet följer sedan av svaret. Om svaret är vagt är fabriken för tidig oavsett hur bra utrustningen är. Den kommersiella sekvensen beskrivs i hur man startar en solpanelsfabrik.
Svårighetsbedömning och vad nybörjare faktiskt gör fel
Att sammanföra lagren ger en mer användbar bild än en enda dom. Den övergripande svårigheten med modulmontering beskrivs bäst som måttlig och till stor del operativ; kapitalbeslutet är enkelt, och det är processdisciplinen som tar år.
| Lager | Svårighet | Varför | Typiskt nybörjarmisstag |
|---|---|---|---|
| Att köpa utrustning | 2 / 10 | Mogen leverantörsmarknad, nyckelfärdiga paket tillgängliga | Att jämföra rubrikpris istället för omfattning inom batterigränserna |
| Val av kapacitet och automatisering | 6 / 10 | Svårt att ångra, kopplat till marknadsstorlek | Att köpa märkkapacitet som orderboken inte kan fylla |
| Råmaterial och cellanskaffning | 7 / 10 | Många flöden, konsekvens är viktigare än pris | Att kvalificera en leverantör och anta likvärdighet |
| Utbytesramp och defektdiagnos | 9 / 10 | Kräver processfönster och institutionellt minne | Att förvänta sig nominell utbyte inom veckor efter idrifttagning |
| Certifiering och exportefterlevnad | 5 / 10 | Förutsägbar men långsam, grindar intäkter | Att påbörja IEC-kvalificering efter att produkten finns |
| Att hitta köpare | 8 / 10 | Distributionsproblem, inte ett teknikproblem | Att bygga kapacitet innan man identifierat en kund |
| Celltillverkning (för kontrast) | 10 / 10 | Halvledartillverkning, lång utbyteskurva | Att försöka sig på det i ett första projekt |
Det sammansatta mönstret är konsekvent över projekt: nya aktörer överinvesterar uppmärksamhet i det lager som är lättast att köpa och underinvesterar i de tre lager som inte har någon inköpsorder — materialkvalificering, utbytesramp och efterfrågan. En linje är en maskin som omvandlar rörelsekapital till moduler; huruvida det är lönsamt beror på insatsvaror och kunder, inte på att maskinerna är svåra att installera.
Vanliga frågor
Hur svårt är det att tillverka solpaneler?
Modulmontering är måttligt svår: det är en mogen mekanisk och termisk process som ett kompetent team kan köra med nominellt utbyte inom ungefär tre till sex månader på en modern halvautomatisk eller automatisk linje. Celltillverkning är däremot mycket svår eftersom det är halvledartillverkning med en kapitalkostnad en storleksordning högre och en utbyteskurva mätt i år. De flesta nya aktörer bör bara betrakta modulsidan som realistisk.
Är det svårt att tillverka solpaneler?
Utrustningen är inte svår och processen är väl dokumenterad, så den tekniska barriären är lägre än folk fruktar. Det som är svårt är allt runt processen: att välja rätt kapacitet och automatiseringsnivå, kvalificera materialleverantörer, bygga ett receptbibliotek som håller utbytet, slutföra IEC-certifiering och vinna kunder som kommer att köpa från ett obeprövat varumärke. Dessa fem lager, inte maskinerna, avgör om projektet lyckas.
Kan jag starta en solpanelsfabrik med en liten budget?
Ja, i ingångssegmentet. En halvautomatisk linje i intervallet 5–30 MW är en genuin ingångspunkt, och utrustning i den skalan ligger i miljoner RMB snarare än tiotals miljoner. Begränsningen är inte bara linjen: du behöver fortfarande rörelsekapital för celler och material, golvyta med rätt försörjning, certifieringsbudget och tillräckligt med kontanter för att överleva ramp-perioden innan intäkterna stabiliseras.
Måste jag tillverka mina egna solceller för att tillverka paneler?
Nej. Den överväldigande majoriteten av modulfabriker köper färdiga, sorterade och elektriskt testade celler och monterar dem. Celltillverkning är en separat industri med olika kapitalkrav, olika ingenjörskunskaper och olika leveranskedjor. Att köpa celler ger dig också flexibiliteten att byta cellteknologier när marknaden rör sig, vilket en egen cellinje gör svårt.
Hur lång tid tar det att nå full produktionsutbyte?
Räkna med två till sex månader från första modul till stabil nominell avkastning för en modulmonteringslinje, där den exakta siffran beror på teamets erfarenhet, materialkonsistens och hur stor del av linjen som är automatiserad. Utrustningen är vanligtvis kapabel den dag idrifttagningen avslutas; det som tar tid är att bygga validerade recept för varje cellformat och lära operatörer att diagnostisera en defekt till dess bakomliggande orsak.
Vad är den vanligaste orsaken till att en ny solpanelsfabrik misslyckas?
Inte utrustningsfel. De vanligaste orsakerna är att köpa kapacitet som marknaden inte kan absorbera, att inte kvalificera mer än en leverantör för kritiska material, att underskatta avkastningsrampen och att starta certifiering för sent för att kunna sälja till målmarknaden. I praktiken är detta kommersiella och operativa misslyckanden som sker kring en fabrik vars maskiner fungerar korrekt.
Är modulmontering en bra bransch att ge sig in i nu?
Det kan det vara, med rätt marknadsposition. Ren råvarumodulmontering konkurrerar på kostnad mot mycket stora etablerade aktörer och är svårt för en ny aktör. De positioner som fungerar är inhemska marknader med lokal innehållspreferens eller importhinder, kontraktstillverkning för ett etablerat varumärke och regional distribution där service och leverans betyder mer än varumärke. Bestäm vilken av dessa du är innan du väljer linjekapacitet.
Bör jag köpa en semiautomatisk eller en helautomatisk linje?
Det beror på dina arbetskraftskostnader och din volym, inte på prestige. Semiautomatiska linjer är vettiga vid låg volym och på marknader med låga löner, och är en legitim startpunkt runt 5–30 MW. Helautomatiska linjer betalar sig där lönekostnaderna är höga eller där produktion över ungefär 60–100 MW gör arbetskraft till den dominerande rörliga kostnaden. En användbar mellanväg är att automatisera selektivt — stringer, layup och testning först — och lägga till automatisering på andra ställen senare.
Summan av kardemumman: att köpa en solmodullinje är enkelt, att driva en vid nominell avkastning är ett problem med processdisciplin, och att sälja produktionen är ett distributionsproblem. Bedöm din egen beredskap mot de sex lagren ovan innan du jämför offerter; om det svagaste lagret är material, avkastning eller kunder kommer mer utrustning inte att lösa det. Skicka din målkapacitet, cellformat och destinationsmarknad till Ooitech, så berättar vi vilka stationer den kombinationen faktiskt kräver.