Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
Gel-innehåll: Siffran som bestämmer ditt lamineringsfönster
Innehållsförteckning
Snabbt svar: Gelhalten är den andel av ett inkapslingsmaterial som inte löses upp, och det är den enda rutinmässiga mätningen av om tvärbindningsreaktionen faktiskt ägde rum inuti din laminat. De vanliga fönstren är 80 till 95 % för EVA och 70 till 95 % för EPE, och båda ändarna av dessa fönster är felmoder snarare än marginaler. För låg lämnar oreagerad peroxid och dess biprodukter inneslutna i modulen. För hög gör filmen spröd och flyttar felet till gränsytan. Två detaljer avgör vad siffran betyder. Testet körs på en provbit laminerad med ditt eget recept, så det mäter din process lika mycket som materialet. Och de nationella och internationella extraktionsmetoderna skiljer sig åt i extraktionstid, vilket är tillräckligt för att flytta ett resultat över acceptansgränsen vid låg härdning, där en del av EPE-marknaden befinner sig.
Ett gelhaltsresultat som godkänns i leverantörens rapport och underkänns i ditt eget labb är vanligtvis ingen motsägelse. Det är två olika tester, på två olika laminat, bedömda mot en och samma acceptansgräns.
Vad siffran faktiskt mäter
Före laminering är ett inkapslingsmaterial en linjär polymer. I laminatorn sönderdelas peroxiden i formeln till radikaler, dessa radikaler drar väte från angränsande kedjor, och kedjorna förenas till ett tredimensionellt nätverk. Ett sådant nätverk löses inte längre upp. Det sväller, och den del som fortfarande är löslig går ut i lösningsmedlet.
Gelhalten är den massfraktion som stannar kvar. Den definitionen har en konsekvens som glöms bort i acceptansdiskussioner: siffran är ett förhållande, inte en beskrivning. Nittio procent betyder att tio procent av filmen fortfarande är linjär, fortfarande kan flyta vid temperatur, fortfarande kan migrera. Två filmer som visar 90 kan bete sig olika om de tio procenten är jämnt fördelade i den ena och koncentrerade vid en yta i den andra.
Testet, så som det faktiskt utförs
Xylenextraktionsmetoden är standardiserad och det är värt att gå igenom den, eftersom tre av dess steg avgör svaret mer än materialet gör.
Två ark staplas, vanligtvis runt 200 gånger 200 mm, med släppfilm ovanför och under så att den härdade filmen kan lossas efteråt. Sandwichen lamineras enligt receptet som används på produktionslinjen, inte enligt ett generiskt recept, och kyls. Den härdade filmen avlägsnas, skärs i granulat mindre än 3 gånger 3 mm, och 0,5 g ± 0,05 g vägs in i en rostfri påse med 120 mesh. Tre provkroppar bereds per prov.
Påsen rengörs, torkas och vägs tom som W1, vägs med granulatet som W2, försluts och extraheras i kokande xylen enligt proceduren i GB/T 29848. Efter extraktionen torkas påsen vid 140 °C till konstant massa, kyls i exsickator i 30 minuter och vägs som W3. Gelhalten är (W3 − W1) / (W2 − W1), i procent, medelvärde över de tre provkropparna.
- Provbitens recept. En provbit härdad vid en annan temperatur eller uppehållstid än linjen säger dig något om labbet, inte om produkten.
- Granulatets storlek. Grovt granulat erbjuder mindre yta åt lösningsmedlet och visar höga värden.
- Torkning till konstant massa. Kvarvarande lösningsmedel tillför massa och driver upp resultatet. Det är det lättaste felet att göra och det svåraste att upptäcka, eftersom siffran verkar rimlig.
Fönstrets två sidor, och felet som var och en ger upphov till
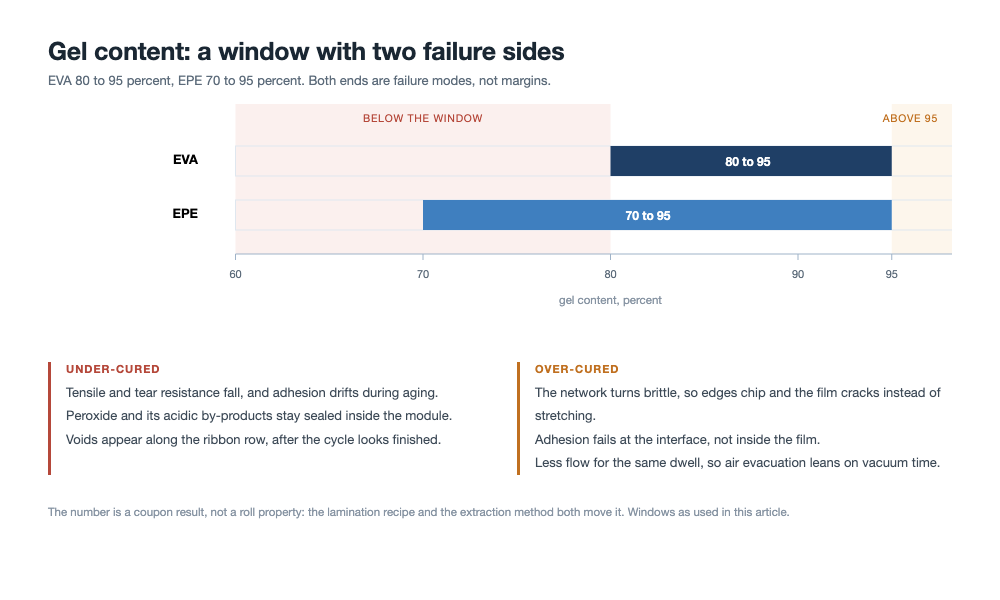
De acceptansfönster som vanligen används är 80 till 95 % för EVA och 70 till 95 % för EPE. Tabellen är den del som är värd att sätta upp på väggen, eftersom de två felsignaturerna överlappar på det ställe där folk vanligtvis tittar.
| Vad du mäter | Under fönstret | Över fönstret |
|---|---|---|
| Draghållfasthet | Lägre | Högre, sedan sjunkande när nätverket blir sprött |
| Revsstyrka | Lägre och instabil | Lägre: filmen spricker istället för att töjas |
| Vidhäftning till glas och baksidesfolie | Instabil, och den driver under åldring | Lägre, och den brister vid gränsytan snarare än i filmen |
| Bubblor efter laminering | Vanliga | Mindre vanliga vid laminering, vanligare i fält |
| Delaminering | Sent, efter fuktig värme | Tidigt, vid kanter och runt bussbar |
| Vad som stannar inuti modulen | Oreagerad peroxid och sura nedbrytningsprodukter | Flyktiga ämnen från överreaktion |
Gelhaltsfönster för EVA och EPE, med felmoden på varje sida. Siffran kommer från en provbit härdad på din egen platta, inte från rullen.
Båda ändarna ger delaminering, vilket är varför delaminering ensam inte kan säga vilken sida av fönstret du hamnade utanför. Du behöver siffran, och du behöver veta vad som finns kvar i filmen.
För låg: felet som fortsätter verka efter lamineringen
En låg gelhalt betyder att peroxiden inte förbrukades fullständigt. En del av detta är ett mekaniskt problem, omedelbart synligt som lägre draghållfasthet och revsstyrka, och som vidhäftning som verkar acceptabel samma dag och driver därefter. Den andra delen är kemisk, och det är den delen som kostar moduler.
Kvarvarande tvärbindningsmedel och dess nedbrytningsbiprodukter stannar inneslutna i ett laminat som ingen kommer att öppna på tjugofem år. Vid driftstemperatur kan de frigöra sura ämnen, och dessa ämnen söker sig till exakt de material som leder: bandytan och silvergriden. Resultatet visar sig som en långsam ökning av serieresistansen, inte som en uppenbar defekt, vilket är varför en dåligt härdad sats kan passera slutinspektionen och underkännas i fuktig värme.
Detta är också en av vägarna till de bubblor som får skulden för laminatorn. När härdningen är ofullständig fortsätter filmen att flyta och frigöra flyktiga ämnen efter att cykeln förmodas vara avslutad, och hålrummen uppstår där filmen är tunnast, vilket är längs bandraden. Inte varje laminatbubbla är inkapslingsmaterialets fel, men tillräckligt många är det för att härdningsprotokollet hör hemma bredvid bubbelkartan.
För högt: sprödhet och vidhäftning som brister vid gränsytan
Överhärdning är den riktning operatörer tenderar mot, eftersom mer värme och mer tid känns som en försäkring. Mekaniken går åt andra hållet. Ett tätare nätverk har mindre förmåga att relaxera, så rivhållfastheten sjunker och filmen beter sig som ett tunt gummiskikt som förlorat sin elasticitet. Vidhäftningen försvagas också, och den försvagas vid gränsytan snarare än inuti filmen, vilket är det felmod som visar sig som flisning vid modulkanten och som delaminering runt bussbaren. I EPE visar sig samma överhärdning först längs cellribbonen, där de linjeformade hålrummen följer fogens geometri snarare än mönstret för vakuumcykeln.
Det finns en andra kostnad som inte syns i gelinnehållets siffra alls. Ett styvare nätverk flyter mindre under samma hålltid, så att fylla gapet runt en ribbon och steget vid en cellkant blir mer beroende av vakuumtid och av tryckrampen. Härdning och flöde byts mot varandra, och bytet är osynligt om inte båda mäts.
När vi balanserar härdning mot flöde stegar vi vakuumtiden och justerar kammartryckets ramp så att filmen fyller runt ribbonsteget innan tvärbindningen gör polymernätverket styvt.
Varför leverantörens siffra och din siffra inte stämmer överens
Två saker skiljer sig mellan rapporten i kvalitetsfilen och kuppongen i ditt labb, och bara en av dem är materialet.
Den första är kuppongreceptet, redan behandlat. Den andra är metoden. GB/T 29848 och IEC 62788-1-6 bestämmer båda härdningsgraden genom extraktion, och de skiljer sig åt i extraktionstid. Arbete som publicerades i EPJ Photovoltaics 2024 jämförde de två och fann att den nationella metoden visade högre värde, med störst gap vid låg härdning. Det spelar roll eftersom en del av EPE-marknaden har sin acceptansgräns inom det område där de två metoderna inte stämmer överens. En film kan vara godkänd mot en standard och icke-godkänd mot den andra vid samma härdningsgrad, och ingen av laboratorierna har fel.
DSC svarar på en annan fråga
Den svarar på en annan fråga. DSC mäter den kvarvarande reaktionsexotermen, vilket är hur mycket tvärbindning som fortfarande kan ske, snarare än hur mycket nätverk som redan finns. Den är snabb, den behöver milligram, och den trendar en process vackert. Den kan inte heller jämföras med en specifikation för gelinnehåll, eftersom de två siffrorna inte är samma storhet.
| Metod | Vad den rapporterar | Bäst att använda för | Var den vilseleder |
|---|---|---|---|
| Xylenextraktion, GB/T 29848 | Olöslig massfraktion efter en definierad extraktion | Acceptans mot en specifikation för gelinnehåll | Känslig för granulstorlek och torkning; extraktionstiden skiljer sig från IEC-metoden |
| Xylenextraktion, IEC 62788-1-6 | Samma storhet med ett annat förfarande | Gränsöverskridande leveransavtal | Visar lägre än den nationella metoden vid samma härdning |
| DSC kvarvarande exoterm | Tvärbindning som fortfarande kan ske | Processtrendning, inkommande screening, härdningsstudier | Inte jämförbar med en procentandel gelinnehåll |
Var siffran egentligen bestäms
Tre spakar tillhör filmtillverkaren: receptet, det vill säga peroxiden och koagenten som bär tvärbindningseffektiviteten; kompounderingen och absorptionen av flytande tillsatser i pelletsen; och extruderingen, som måste hållas under den temperatur vid vilken peroxiden börjar sönderdelas, annars anländer filmen delvis härdad.
Tre spakar tillhör modullinjen: den faktiska laminattemperaturen, hålltiden vid den temperaturen, och enhetligheten hos båda över plattan. Av de tre är enhetligheten den som gömmer sig. En platta som är flera grader varmare nära fördelaren än vid den bortre kanten ger två olika gelinnehåll i en och samma modul, och kuppongen du tar från mitten medelvärdesbildar dem till ett godkänt resultat.
För att eliminera temperaturvariationer över plattan konfigurerar vi flerzonsvärmekretsar och verifierar ytenhetligheten så att laminatet upplever identisk termisk hålltid från fördelaren till ytterkanterna.
Temperaturen som spelar roll är laminatet, inte börvärdet. EVA-fönstret är det praktiska sättet att se detta: termoelement placerade på glaset och på cellplanet, avlästa mot en serie gelinnehåll från kupponger härdade under samma betingelser, ger dig ett processfönster på en eftermiddag. En recepttabell kopierad från en leverantör ger dig en siffra som råkar fungera i någon annans maskin. Resten av cykeln, inklusive hur vakuumet stegas, beskrivs i lamineringsprocessen själv.
Kuppongen är specifikationen
En specifikation som säger 80 till 95 % utan att ange kuppongreceptet och metoden är inte verkställbar, eftersom båda parter kan vara ärliga och ändå inte stämma överens. Skriv in tre saker i den: lamineringsreceptet för kuppongen, inklusive plattans temperatur och hålltid; standarden och den använda extraktionstiden; och provtagningspositionen, eftersom kant och mitt på en fullstor modul inte är samma laminat.
Den fjärde saken värd att skriva in är fördelningen snarare än medelvärdet. En leverantör som rapporterar 88 % med ett intervall på 86 till 90 över rullbredden är en annan leverantör än en som rapporterar 88 % med ett intervall på 79 till 96, även om acceptanstestet godkänner båda.
När det fallerar på linjen, leta i denna ordning
- Metoden. Kör om samma kuppong två gånger innan du rör processen. Granulstorlek och torktid står för mer avvikelse än de flesta utredningar antar.
- Laminattemperaturen. Sätt termoelement på glaset och cellplanet, inte på plattans yta, och jämför mot receptet som gav de godkända kuppongerna.
- Enhetligheten. Kupponger från inmatningsänden och utmatningsänden av samma platta, härdade i samma cykel.
- Vakuumet och hålltiden. Om härdningen är bra i mitten och låg vid kanten är problemet vanligtvis värmeöverföring under ett dåligt vakuum snarare än kemi.
- Receptet. Bara nu. Peroxidhalt, samverkande medel samt ålder och lagring av tvärbindningsmasterbatchen, eftersom peroxider förlorar aktivitet vid lagring och mycket som var bra i mars är inte samma sats i september.
Vad man bör fråga innan man undertecknar specifikationen
Fyra frågor skiljer en användbar leverantör från en som bara uppfyller kraven. Vilken standard och vilken extraktionstid kom detta värde från. Vilket kupongrecept användes. Vad är minimum och maximum över rullbredden och längs längden, inte medelvärdet. Och för EPE, om lagrets förhållande ändrades mellan kvalificeringsprovet och produktionsrullen, eftersom fönstret förskjuts med strukturen och kvalificeringen endast är giltig för den struktur som testades. Den sista punkten är samma logik som en ändring i materialförteckningen i modulstandarderna: beviset knyts till konfigurationen, inte till varumärket.
Var dessa siffror kommer ifrån
Acceptansfönstren på 80 till 95 % för EVA och 70 till 95 % för EPE, felsignaturerna på båda sidor samt extraktionsproceduren med sin granulstorlek, maskvidd, temperaturer och vägningssteg kommer från källartikeln som denna text bygger på, vilken är en kinesisk teknisk not om tvärbindning av inkapslingsmaterial. Jämförelsen mellan GB/T 29848 och IEC 62788-1-6 kommer från samma artikel, med hänvisning till arbete publicerat i EPJ Photovoltaics 2024; vi har inte reproducerat den studien. DSC-jämförelsen är allmän laboratoriekunskap snarare än ett uppmätt resultat här.
Påståendena om plattans jämnhet, kupongens placering och peroxidlagring är våra resonemang utifrån polymerkemi och utifrån hur laminatorer beter sig, inte mätningar vi utfört. Vi har inte tagit fram en kupongserie för denna artikel. Betrakta ordningen i checklistan över fel som ett sätt att använda ett skift effektivt, inte som en validerad procedur.
F: Är 90 procent ett bra resultat?
Det ligger inom båda fönstren, så det godkänns. Huruvida det är bra beror på var resten av rullen ligger och på vad de tio procent som fortfarande löses upp gör. En snäv fördelning kring 88 är en bättre process än en bred kring 90.
F: Kan gelinnehåll mätas på en färdig modul?
Inte genom extraktion, eftersom filmen är bunden mellan glas och cell. Studier på modulnivå använder tvärsnitt, DSC på prover skurna från laminatet eller vidhäftningstester efter åldring. För acceptans är kupongen det praktiska instrumentet.
F: Varför är EPE-fönstret lägre än EVA-fönstret?
Eftersom strukturen består av tre lager, och POE-kärnan tvärbinder mindre lätt än ett EVA-skal vid samma temperatur. En acceptansgräns satt där EVA ligger skulle förkasta fullt godtagbar EPE, så fönstret vidgas nedåt för att passa strukturen snarare än enbart hartset.
F: Innebär högre gelinnehåll bättre PID-motstånd?
Nej. PID följer jonrörlighet och resistiviteten i vägen från cellen till jord, vilket mest är en material- och fuktfråga, och det följer systemspänningen. Överhärdning förbättrar det inte och kan skada vidhäftning och kantförsegling.
F: Vilken metod bör specifikationen ange?
Endera, förutsatt att den anger standarden, extraktionstiden och kupongreceptet, och förutsatt att båda laboratorierna använder samma. Det fel som ska undvikas är en leverantörsrapport enligt en metod och en inkommande inspektion enligt den andra, med en tvist däremellan.
F: Hur många kuponger bör testas?
Proceduren begär tre prover per sampel. Det som spelar större roll för en modullinje är vilka sampel: ett från varje rulleände och ett från mitten, plus ett från plattans kant rutinmässigt, är en bättre användning av kuponger än tre från mitten av en rulle.
F: Påverkar filmens ytvikt fönstret?
Den ändrar den uppehållstid som behövs för att nå samma härdning. Härdning är en integral av temperatur över tid genom filmen, så en tyngre film vid samma recept visar lägre gelinnehåll. Om du kvalificerar en leverantör vid 400 g/m² och köper vid 500, kvalificera om paret recept och film tillsammans.
F: Vad händer om en linje kör EVA och EPE med ett recept?
Då kör åtminstone en av dem utanför sitt fönster. De två strukturerna behöver olika uppehållstid eller olika plattemperatur för att hamna på samma plats, vilket är anledningen till att blandade kampanjer är där härdningsproblem koncentreras.
Slutliga tankar
Gelinnehåll är en billig mätning som besvarar en dyr fråga: blev reaktionen färdig inuti detta laminat. Den besvarar den bara om kupongen matchar linjen, om metoden matchar specifikationen och om du läser båda sidor av fönstret i stället för att betrakta mer härdning som säkrare. Siffran är inte ett betyg för materialet. Den är ett uttalande om den cykel som framställde det.
OOITech tillverkar enkel- och dubbelkammare solar panel laminator machines med oljeuppvärmda eller elektriska plattor konstruerade för exakt termisk jämnhet och tryckkontroll. Skicka oss dina ritningar, specifikationer för modulstacken eller testprover för processutvärdering, så hjälper vårt tekniska team dig att definiera ett noggrant och repeterbart lamineringsfönster.