Tillverkningsprocess och teknik för solmoduler
Innehållsförteckning
Snabbt svar: Fotovoltaikindustrins värdekedja har fyra steg: polysilikon, wafer, solcell och modul. Modulen ligger nedströms, mellan den färdiga cellen och det installerade PV-systemet. Modultillverkning tar ömtåliga enskilda celler och omvandlar dem till en förseglad, inramad, väderbeständig enhet: celler löds till strängar, strängar läggs ut med EVA-inkapslingsmaterial mellan frontglas och bakre backsheet, stapeln lamineras under vakuum och värme, och ramas sedan in, förses med kopplingsdosa och testas i en IV-testare. Half-cell-skärning och multi-busbar-layouter förändrade varje steg, vilket höjde effekten och sänkte resistiva förluster. Eftersom en enskild cell bara ger några watt vid ungefär 0,6 V, är monteringssteget det som producerar en användbar modul på 400 W till 700 W. Modulen är också där alla kvalitetsproblem uppströms blir synliga som utbytesförluster.
PV-modultillverkning · av Jerry, Ooitech
Introduktion till fotovoltaiska moduler
Fotovoltaikindustrins kedja är uppdelad i fyra steg: polysilicium, wafer, solcell och modul. PV-modulen ligger i slutet av kedjan, mellan solcellen och det kompletta PV-systemet.
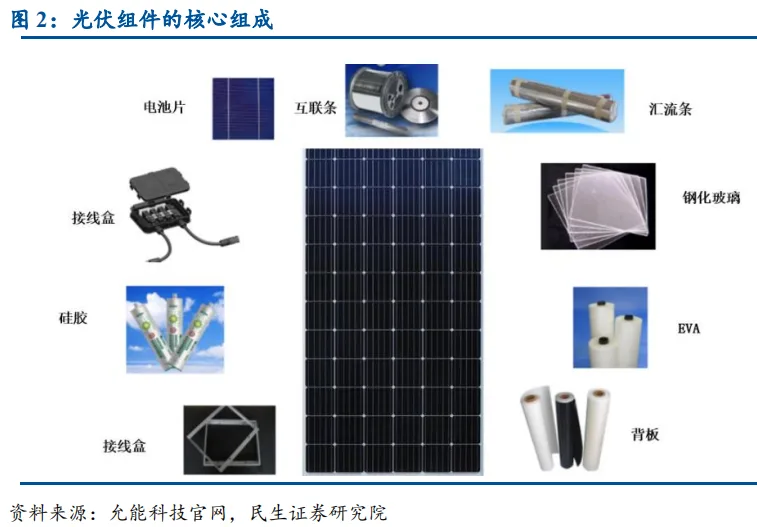
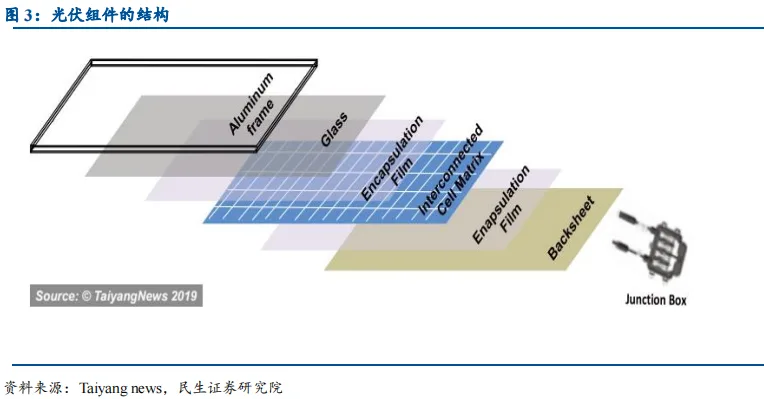
En enda solcell genererar bara en begränsad mängd el. Celler måste seriekopplas och inkapslas i en modul innan de kan fungera som en användbar kraftkälla. PV-modulen är därför den minsta odelbara solanordningen som på egen hand kan leverera likströmsutgång. Som den minsta effektiva kraftgenererande enheten består den av nio kärnkomponenter: solceller, sammankopplingsband, bussbarer, härdat glas, EVA, bakplåt, aluminiumlegeringsram, tätningsmedel och kopplingsdosa.
Bland de fyra stegen i PV-kedjan var modulsegmentet det tidigaste att utvecklas och mogna i Kina.
Modulproduktion innefattar huvudsakligen två nyckelsteg: cellsammanfogning och laminering. Cellsammanfogning bestämmer modulens elektriska prestanda. Standardantalet celler för en PV-modul är 60 eller 72 celler, kopplade med 10 eller 12 kopparremsor som fungerar som samlingsskenor, med sex grupper sammankopplade för att bilda en modul.
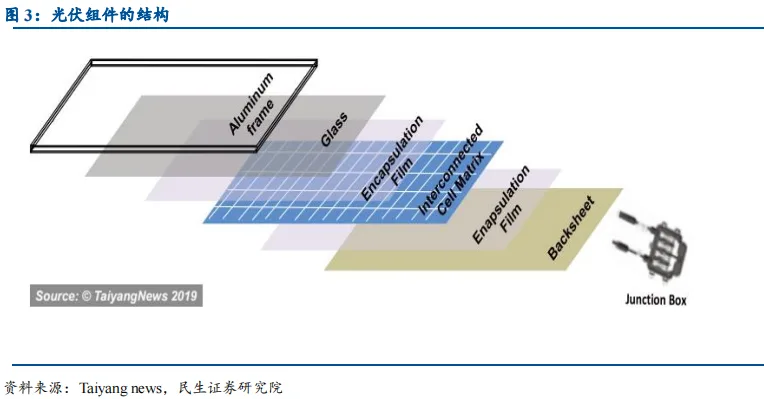
En PV-modul förväntas hålla i minst 25 år, så den måste tåla miljöpåfrestningar och ge en viss mekanisk styrka. Efter cellsammanfogning arrangeras materialen vanligtvis från botten till toppen som härdat glas, EVA, celler och bakplåt, och förseglas sedan genom laminering. Bakplåten och det härdade glaset kapslar in cellerna och EVA:n inuti, medan aluminiumramen och tätningsmedlet skyddar och förseglar kanterna.
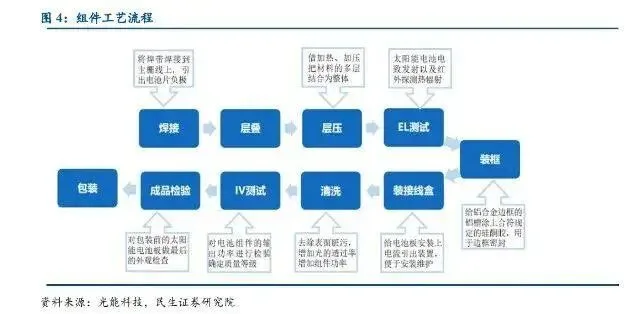
Det övergripande modultillverkningsflödet kan delas upp i: lödning, uppläggning, laminering, EL-testning, ramning, installation av kopplingsbox, rengöring, IV-testning, slutinspektion och förpackning. Bland dessa har lödning och laminering den högsta tekniska halten och värdet.
Utrustning som används i modulproduktion
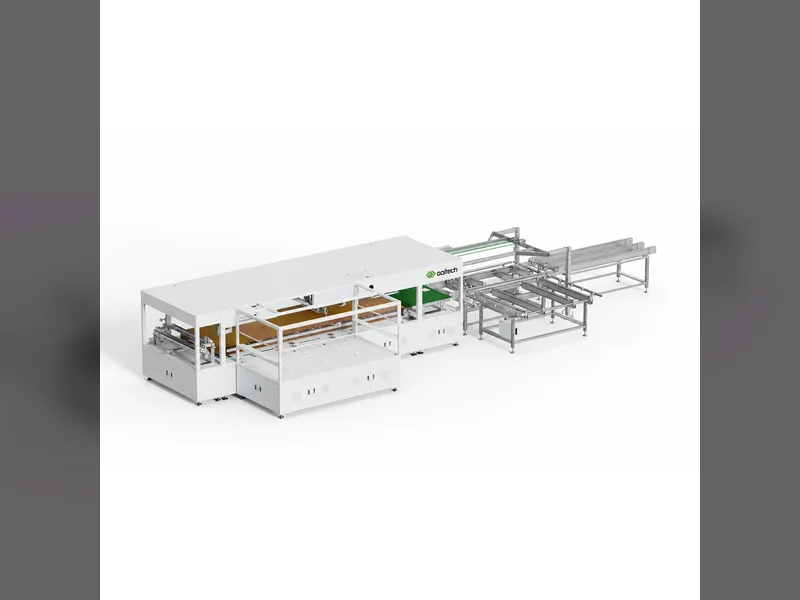
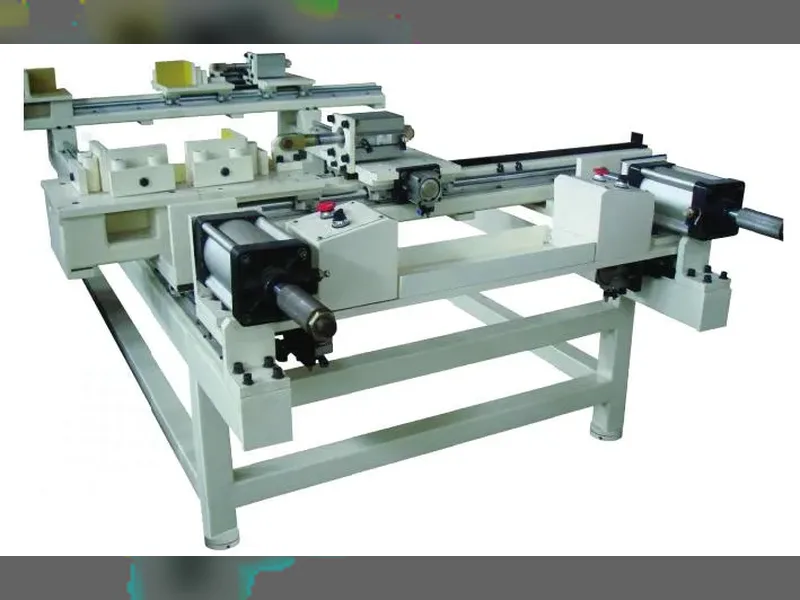
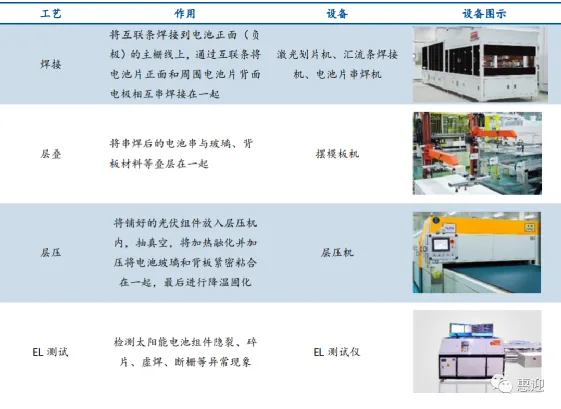
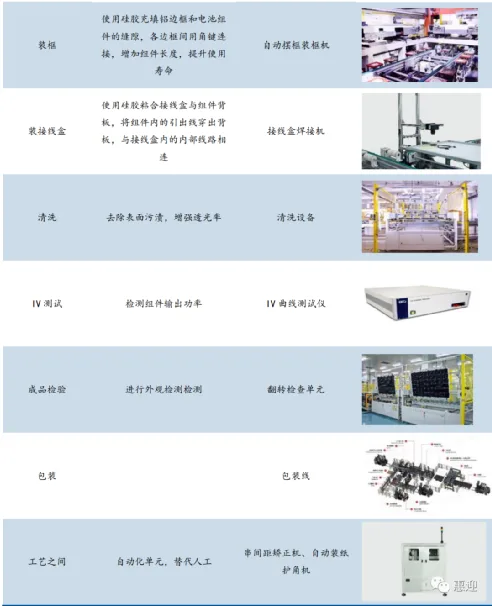
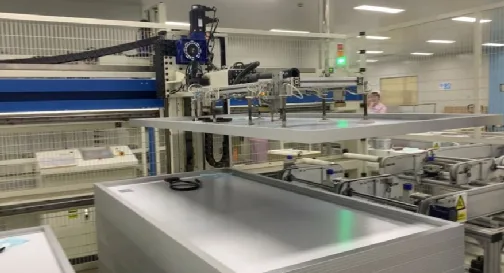
Modulutrustning motsvarar direkt varje steg i produktionsflödet. Huvudmaskinerna inkluderar laserskärning maskiner, tabber stringers, automatisk läggningsutrustning, laminatorer och automatiska produktionslinjer.
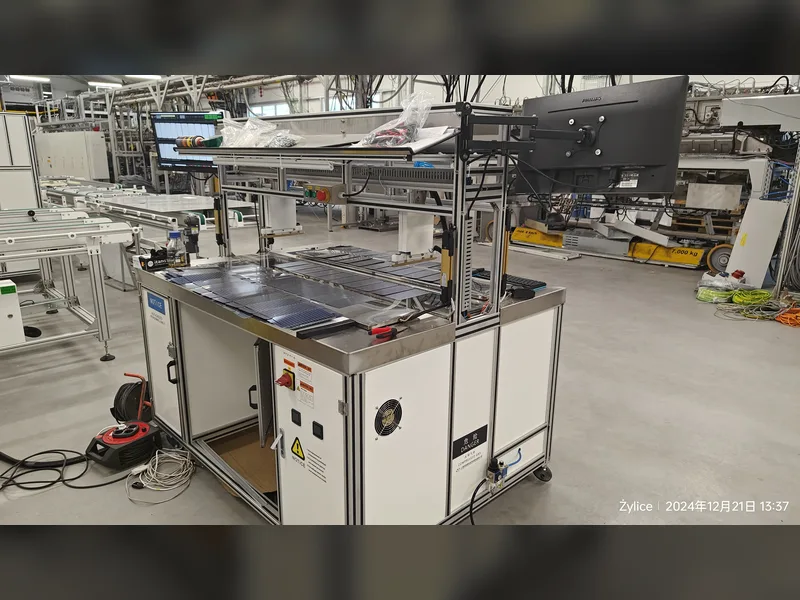
Om vi tittar på de enskilda stegen: lödningssteget kräver laserskärningsmaskiner, bussbarsvetsmaskiner och celltabber-stringers; läggningssteget använder mallplaceringsmaskiner; lamineringssteget kräver en laminator; EL-teststeget kräver en EL-testare; inramningssteget kräver automatisk ramplacerings- och inramningsmaskins; kopplingsdosssteget kräver en kopplingsdossvetsmaskin; rengöringssteget kräver modulvändningsenheter; IV-teststeget använder en IV-kurvtestare; slutinspektion kräver en vändinspektionsenhet; och förpackning kräver en förpackningslinje.
Utöver enskilda maskiner kan utrustningsleverantörer också tillhandahålla helautomatiska modulmonteringslinjer som täcker varje steg, vilket möjliggör nyckelfärdiga projekt.
Kvaliteten och kostnaden för solcellsmoduler påverkar direkt kvaliteten och kostnaden för hela systemet. Så hur ser modulproduktionsflödet faktiskt ut?
Modulstruktur
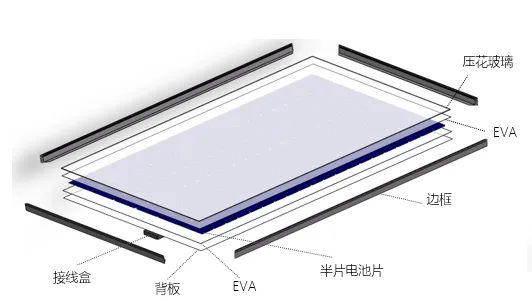
Halvcellsmodulstruktur
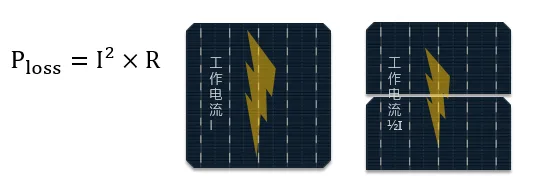
I halvcellsmoduler skärs cellerna på mitten så att driftströmmen för varje cell halveras. Detta minskar avsevärt elektriska förluster på banden och förbättrar modulens cell-till-modul (CTM) -förhållande.
Avstånden mellan celler i en halvcellsmodul är större, vilket något ökar ljuset som reflekteras från glaset tillbaka på cellerna. Ju högre cellström, desto större nytta av halvcellstekniken.
Modulproduktionsflöde
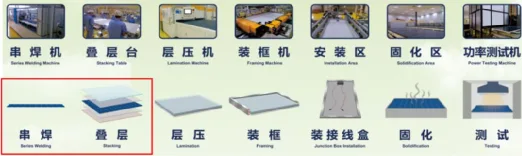
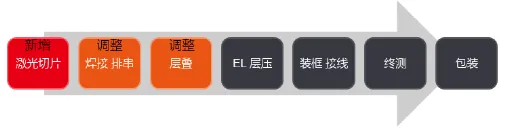
Modulproduktionsprocessen går generellt genom sju steg: strängning, uppläggning, laminering, ramning, kopplingsboxinstallation, härdning och testning, innan slutlig förpackning och leverans till marknaden. Till skillnad från fullcellsmoduler implementerar halvcellsmoduler cellskärning i modulsteget, vilket lägger till ett skärsteg med en laserskärningsmaskin, varefter strängnings- och uppläggningsprocesserna justeras. På cellsidan kräver halvcellstekniken justering av cellayouten.
Strängning
Med hjälp av band (manuellt eller automatiskt) löds fram- och baksidan av varje cell samman för att bilda en seriekopplad cellsträng.
Viktiga processkontroller: kallödning, överlödning, cellsprickor och löddraghållfasthet.
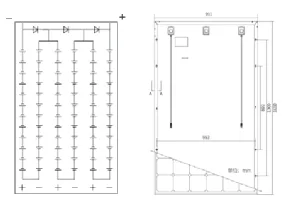
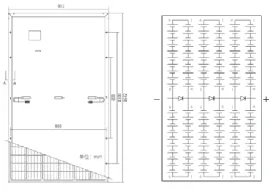
Den vanligaste layouten för halvcellsmoduler använder en tvådelad design (som visas). De övre och nedre halvorna är parallellkopplade och använder bypassdioder. Utledningspunkten ändras från toppen av en fullcellsmodul till mitten, vilket gör den lämplig för vertikal installation.
Layup
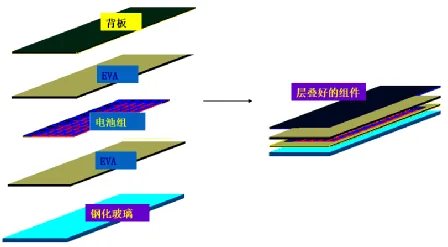
Efter att cellsträngarna har anslutits och klarat inspektion, läggs cellsträngarna, glaset, klippt EVA och bakplåten ut i en specifik ordning som förberedelse för laminering. Under uppläggningen hålls cellsträngarnas och materialens relativa positioner, såsom glaset, fasta, och avståndet mellan cellerna justeras för att ge en bra grund för laminering. Uppläggningsordningen från botten till toppen är: glas, EVA, celler, EVA, glasfiber och bakplåt.
Laminering
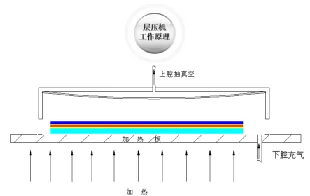
Den upplagda cellenheten placeras i laminatorn. Luft inuti modulen avlägsnas genom vakuum, sedan appliceras värme för att smälta EVA, vilket binder samman cellerna, glaset och bakplåten. Slutligen kyls modulen och tas bort. Laminering är det kritiska steget i modultillverkningen, med lamineringstemperatur och tid bestämda av EVA:ns egenskaper. Vid användning av vanlig EVA är lamineringscykeltiden cirka 10 till 15 minuter, med en härdningstemperatur på 135 till 145 grader Celsius.
Viktiga processkontroller: bubblor, repor, bucklor, buktningar och cellsprickor.
Det är värt att notera att före laminering krävs strikt utseendeinspektion och EL-testning för att säkerställa modulens prestanda och säkerhet.
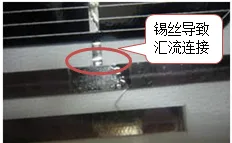
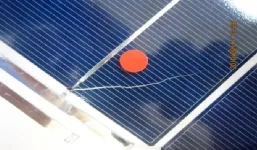
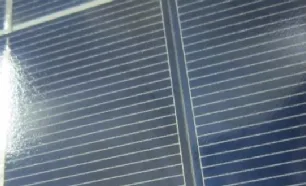
Utseendeinspektion
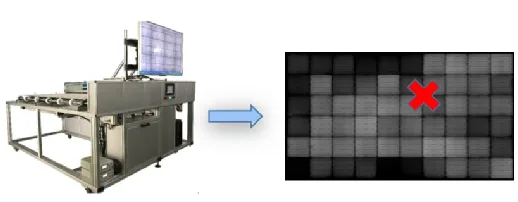
EL-inspektion
Inramning
Ramen skyddar kanterna och hörnen på modulens härdade glas och den laminerade modulen, vilket gör senare installation enklare.
Viktiga processkontroller: bucklor, nötning, repor, saknade monteringshål, överskottsfogmassa på baksidan, bubblor och brist på fogmassa.
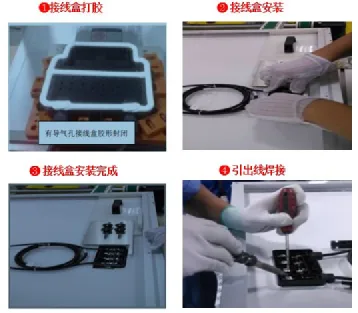
Installation av kopplingsdosa
Kopplingsdosan ansluter och skyddar solcellsmodulen samt leder ut den ström som modulen genererar till användaren.
Viktiga processkontroller: bubblor och överskottsfogmassa.
Härdning
Fogmassan som injiceras under de tidigare stegen med ramning och installation av kopplingsdosa härdas för att förstärka tätningen och skydda modulen från hårda yttre miljöer efteråt.
Viktiga processkontroller: härdningstid, temperatur och luftfuktighet.
Testning
Elektriska prestandaparametrar mäts för att bestämma modulens klass. Tre huvudtester ingår: isolationsspänningstest, som kontrollerar säkerheten mellan ramen och interna strömförande delar (celler, band etc.) under hög spänning; jordkontinuitetstest, som mäter resistansen mellan ramen och jord för att bekräfta om ramjordningen är korrekt; och IV-test, som mäter elektriska prestandaparametrar för att bestämma modulens klass.
Produktionsflöde för en enskild PV-modul
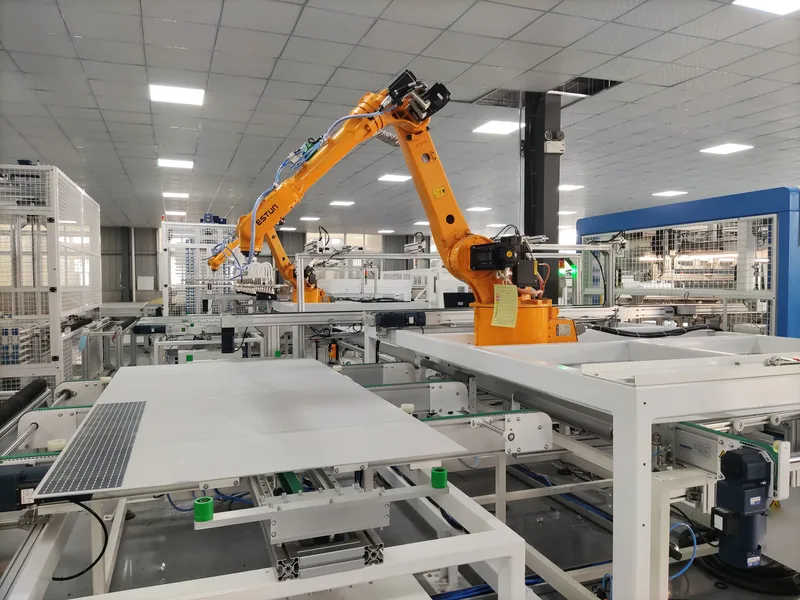
En industrirobot placerar bokstora enskilda PV-celler på produktionslinjen.
De arrangerade PV-cellerna binds och löds, med en rad av 12 celler lödd och skuren. Före mekaniseringen krävde detta arbete ungefär fyra eller fem personer som arbetade samtidigt.
De löddade PV-cellerna genomgår kvalitetsinspektion. De utan kvalitetsproblem skickas direkt till nästa steg för arrangemang och organisering.
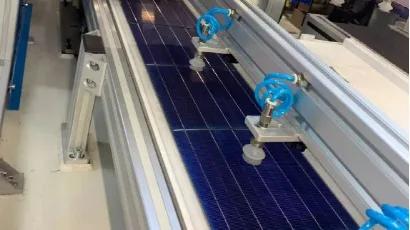
PV-cellerna arrangeras i sex rader med 12 celler vardera per grupp.
Uppvärmning, limning och filmapplicering utförs.
Det första lagret är glas, det andra är EVA, mitten är PV-cellerna, det fjärde är återigen EVA, och det femte är bakplåten, som används för vattentätning och korrosionsbeständighet.
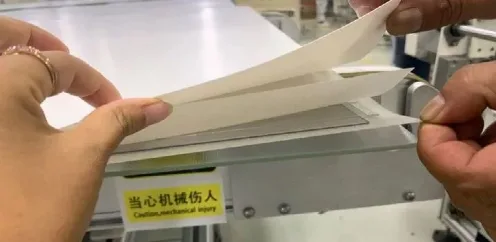
En monokristallin PV-modulgrupp har fem lager. Laminering smälter samman dessa fem lager till ett.
Efter laminering och fyra timmars kallhärdning utförs manuell dammborttagning och kanterna och hörnen inspekteras.
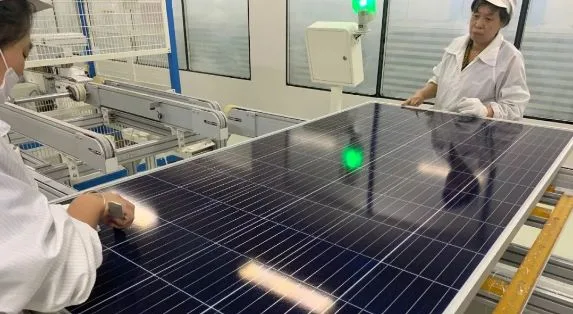
Den färdiga PV-modulen genomgår ett simulerat solljusfunktionstest.
Slutinspektion och förpackning utförs.
Ooitechs syn
Ooitech anser: tillverkning av fotovoltaiska moduler handlar om exakt cellkoppling och pålitlig laminering, med halvcells-teknik och strikt EL-testning som nycklarna till högre effektivitet och långsiktig tillförlitlighet.