Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
EPE-inkapslingsmaterial: Linjeformade bubblor och delaminering
Innehållsförteckning
Snabbt svar: EPE-inkapslingsfilm, även kallad samextruderad POE-inkapsling, är en trelagersfilm med en polyolefinkärna mellan EVA-skikt. Konstruktionen finns för att få POE:s låga fuktgenomtränglighet och motstånd mot PID utan POE:s hanteringssvårigheter, eftersom EVA-skikten fäster vid glas och baksidesfolie på samma sätt som en konventionell inkapsling. Linjeformad delaminering i en EPE-laminerad modul kan vanligtvis spåras till en av tre orsaker: otillräcklig tvärbindning i kärnskiktet, kontaminering på glas- eller baksidesfolieytan som blockerar vidhäftning, eller en lamineringscykel där temperaturökningen lät filmen flyta innan stapeln stabiliserades. Linjeformad snarare än fläckvis delaminering är i sig en diagnostisk ledtråd – den följer inkapslingens flödesriktning, vilket pekar mot lamineringscykeln snarare än mot materialpartiet.
PV-modultillverkning · av Jerry, Ooitech
Introduktion: Vad är EPE Inkapslingsmaterial -film?
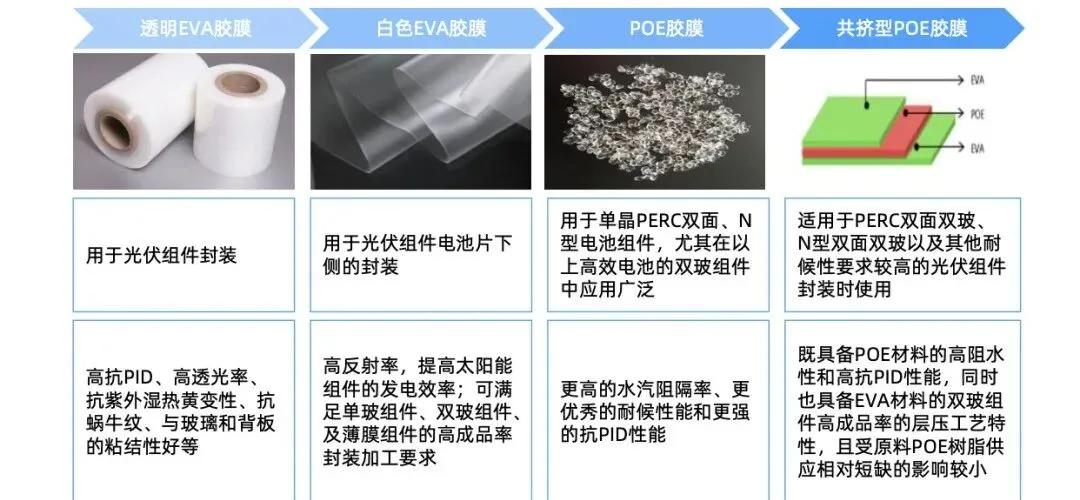
EPE-kapslingsfilm, även känd som samextruderad POE-kapslingsfilm, är ett fotovoltaiskt inkapslingsmaterial som produceras genom samextrudering av POE-harts och EVA-harts. Vid tillverkning av solcellsmoduler används den främst för att kombinera EVAs bearbetningsbekvämlighet med POEs fuktbarriär- och anti-PID-prestanda.
Konventionell EVA-film används i stor utsträckning vid tillverkning av PV-moduler eftersom den erbjuder god anti-PID-prestanda, hög ljustransmittans, UV- och fukt-värme-gulningsbeständighet, snigelspårsbeständighet och stark vidhäftning till glas och bakplåt. EVA har dock också begränsningar, såsom relativt svag fuktbarriärprestanda, högre vattenånggenomträngning och en högre risk för PID under vissa driftförhållanden.
POE-film har i jämförelse en bättre vattenångbarriär, starkare väderbeständighet och mer tillförlitlig anti-PID-förmåga. Men POE har också sina egna bearbetningsutmaningar: dess vidhäftning till glas och bakplan är vanligtvis svagare än EVA, dess tvärbindningsreaktion är långsammare, och under modulproduktion kan filmen glida eller förskjutas lättare, vilket kan minska produktionseffektiviteten.
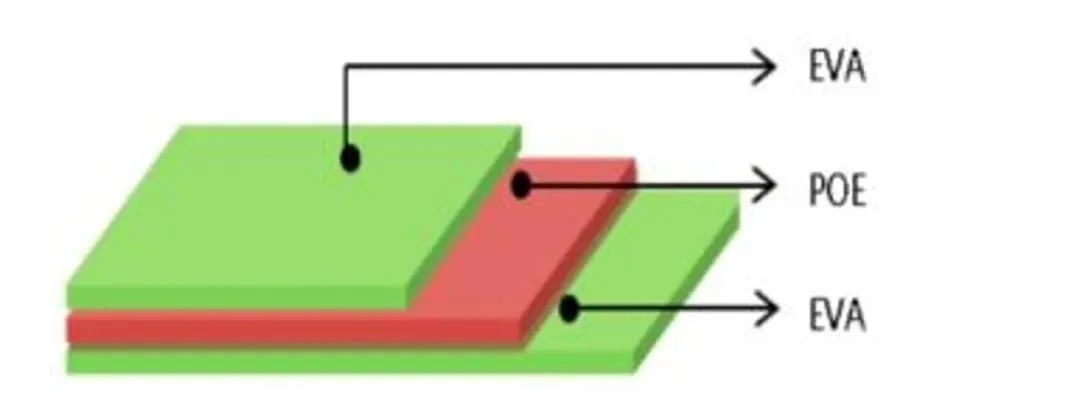
Det är därför EPE-film utvecklades. Genom en samextruderingsprocess omsluts POE av EVA-skikt, vilket bildar en EVA-POE-EVA-sandwichstruktur. Denna design behåller POEs höga fuktbarriär för att hjälpa till att skydda solceller från vattenånga, samtidigt som den bibehåller EVAs goda lamineringskompatibilitet och enklare bearbetbarhet . I normal produktion kan EPE förbättra både modulens tillförlitlighet och tillverkningsutbyte när materialet och lamineringsprocessen är väl kontrollerade.
Teknisk mekanism: Varför EPE kan delaminera under laminering
Även om EPE kombinerar fördelarna med EVA och POE, beter sig de två materialen inte exakt likadant under laminering. Deras härdningskurvor, tvärbindningsegenskaper, polaritet, absorptionsförmåga för tillsatser och termiska expansionsegenskaper är olika. Dessa skillnader kan leda till delaminering mellan skikten och bubbelbildning, särskilt runt lödband -områden där lokalt tryck och tjockleksvariation är mer uppenbara.
EVA och POE har olika polaritet. EVA är ett polärt material, så det har god kompatibilitet med många tillsatser. POE är mindre polärt, så dess förmåga att behålla polära tillsatser är annorlunda. Under lagringstiden kan tillsatser i POE-skiktet gradvis migrera mot EVA-skikten, som har starkare polaritet och bättre absorptionsförmåga.
Denna tillsatsmigrering förändrar EPE-filmens inre struktur och prestanda. Som ett resultat kan bindningskraften mellan POE- och EVA-skikten minska. I allvarliga fall kan POE-skiktet pressas, separeras eller lokalt delamineras under modullaminering. Detta är också en anledning till att hållbarheten för EPE-film generellt är kortare än för enkel EVA- eller enkel POE-inkapslingsfilm.
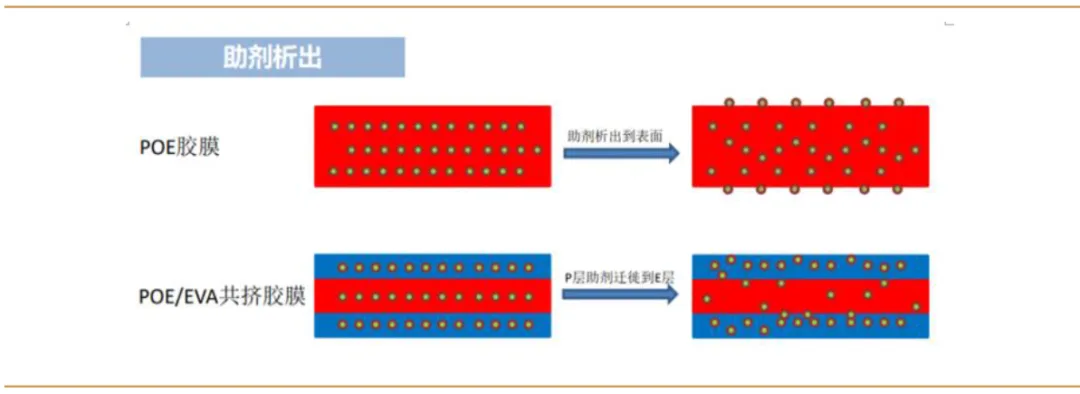
| Nyckelfaktor | Mekanism | Möjlig defekt vid modullaminering |
|---|---|---|
| Tillsatsmigrering | Polära tillsatser såsom tvärbindningsmedel och stabilisatorer migrerar från POE till EVA över tid | Lägre POE-tvärbindningsgrad, minskad kohesion, EPE-delaminering mellan skikten |
| Skillnad i tvärbindningshastighet | EVA tvärbinder vanligtvis snabbare än POE under laminering | EVA-skiktet stelnar tidigare medan POE förblir smält, vilket orsakar obalans i spänningen mellan skikten |
| Skillnad i termisk expansionskoefficient | EVA och POE uppvisar olika expansions- och krympningsbeteende efter härdning | Inre spänning under kylning, möjlig separation mellan skikten |
| Lokal tjockleksvariation | POE-skiktets tjocklek kan vara ojämn i TD-riktningen, eller EPE blir lokalt tunnare nära band och samlingsskenor | Lokal limbrist, gasansamling, linjeformade bubblor |
| Överlappstryck vid band och samlingsskenor | Lokal stacktjocklek är högre vid lödpunkter | Inkapslingsflöde, lokal delaminering, linjära bubblor som sträcker sig från bandområden |
Teknisk analys: Bildning av linjeformade bubblor längs band
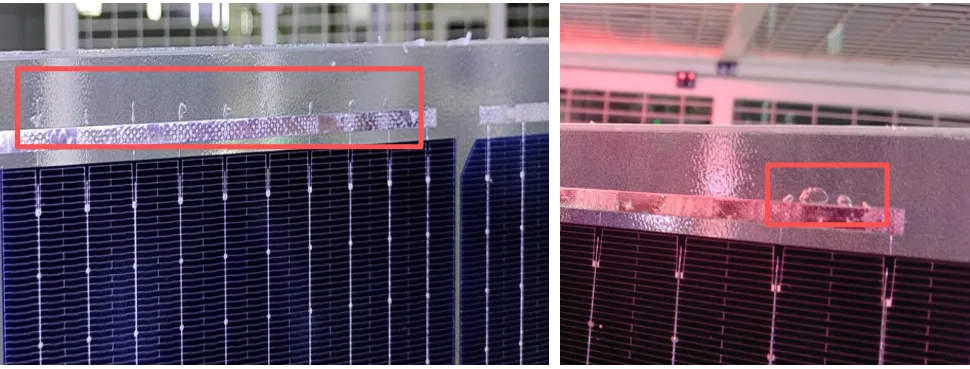
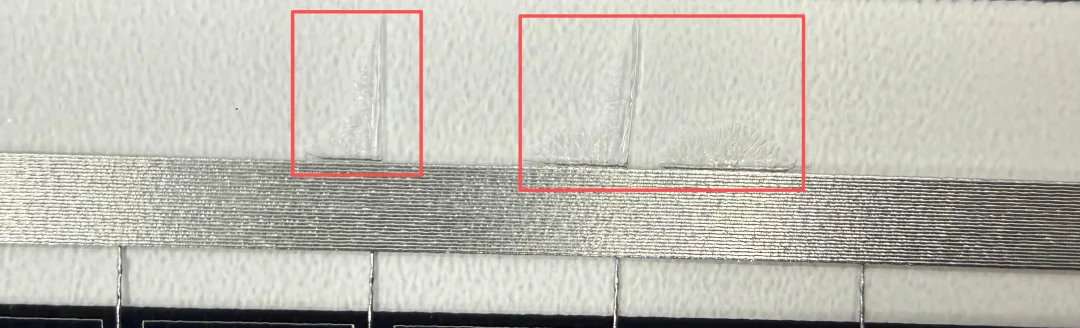
De linjeformade bubblorna som sträcker sig från lödpasta-band är ofta relaterade till den kombinerade effekten av additivmigrering, inkonsekvent tvärbindningshastighet och olika termisk expansionsbeteende mellan EVA och POE.
Under laminering tvärbinder EVA snabbare än POE. Om POE-skiktet inte tvärbinder i tid kan reaktionsgaser som genereras under peroxidnedbrytning inte fullständigt avlägsnas innan tryck appliceras. Dessa gaser kan förbli fångade inuti modulen och bilda bubblor.
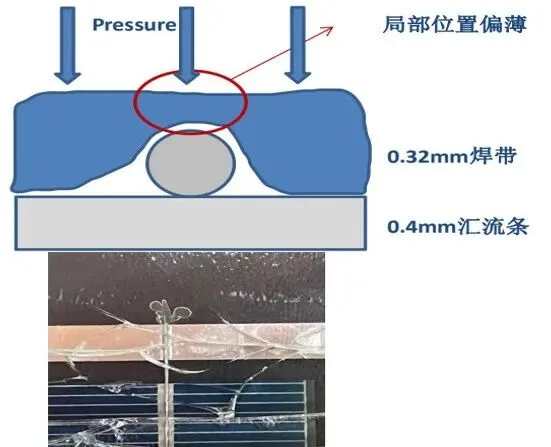
En annan vanlig orsak är lokal förtunning av EPE-filmen vid band- och busbar-positioner. Det mellersta POE-skiktet i EPE kan ha tjockleksvariationer i TD-riktningen på grund av råmaterialfaktorer. Dessutom, under laminering, ökar överlappande tjocklek av band och busbars det lokala trycket. Detta kan göra EPE tunnare vid den positionen, vilket skapar en svag punkt där limunderskott eller gasansamling är mer sannolikt.
Enkelt uttryckt får bandområdet högre tryck under laminering. Om EVA-skikten redan har börjat tvärbinda medan POE-skiktet nära bandet fortfarande är i flytande tillstånd, kan EPE-strukturen lokalt separera. Det återstående inkapslingsmedlet vid bandpositionen kan bete sig mer som POE, med långsammare tvärbindning och högre flödestendens. Under lamineringstryck kan detta skapa färgade eller transparenta linjeformade bubblor som sprider sig utåt från bandet.
Viktiga processymtom att observera
Bubblor uppträder huvudsakligen längs lödpasta-bandens vägar snarare än slumpmässigt över hela modulen.
Defekten kan se ut som tunna linjära luftspår som sträcker sig utåt från band- eller busbar-områden.
Problemet kan bli mer uppenbart när EPE-filmen har lagrats under en längre tid.
Defekten kan öka när lamineringstemperatur, vakuumtid, trycktiming eller härdningsgrad inte är väl anpassade till den specifika EPE-formuleringen.
Praktiska kontrollförslag för EPE-lamineringsdefekter
För bubblor som orsakas av det inneboende materialbeteendet hos EPE-inkapslingsmedel bör lösningen kombinera materialhantering och optimering av lamineringsprocessen. Det räcker inte att bara justera en parameter utan att kontrollera filmens lagringsförhållande, lamineringskurva och tryckfördelning vid bandområdet.
1. Kontrollera EPE-materialets lagringstid
Planera inköp och produktionsanvändning av EPE-kapslingsmaterial noggrant. Under förutsättning att produktionen inte påverkas, minska lagringstiden för EPE-film så mycket som möjligt. Kortare lagringstid hjälper till att minska migration av tillsatser från POE-skiktet till EVA-skikten, vilket håller den ursprungliga bindningen mellan skikten och tvärbindningsbeteendet mer stabilt.
2. Öka laminationstemperaturen i första kammaren på lämpligt sätt
En lämplig ökning av laminationstemperaturen i första kammaren kan påskynda POE-tvärbindningen i EPE-filmen. Detta hjälper till att undvika situationen där EVA redan har nått en relativt hög tvärbindningsgrad medan POE fortfarande är smält. Bättre synkronisering mellan EVA- och POE-härdning kan minska spänningar mellan skikten och hjälpa till att förhindra linjeformade bubblor nära bandpositioner.
3. Anpassa vakuum, tryck och härdningstidpunkt
Om tryck appliceras för tidigt medan POE-skiktet fortfarande är mycket flytande, kan gas fångas eller tryckas längs bandområden. Ett väl utformat lamineringsrecept bör ge tillräckligt med tid för luftutsugning och materialmjukning innan fullt tryck appliceras. Den exakta inställningen bör verifieras genom tvärbindningsgradstester, vidhäftningstester och okulär besiktning efter laminering.
4. Kontrollera höjden på band- och busbars-staplar
Eftersom lokalt tryck är högre runt band och busbars, kan överdriven staplad tjocklek göra EPE tunnare vid dessa punkter. Produktionsteam bör kontrollera lödfinhet, bandinriktning, överlappning av busbars och konsistens i uppläggningen. Att minska lokala höjdskillnader kan minska risken för lokal deformation av kapslingsmaterial och bubbelbildning.
5. Verifiera kvaliteten på inkommande EPE
För EPE-film bör inkommande kontroll inte bara kontrollera utseende och tjocklek, utan också fokusera på tjockleksuniformitet, hållbarhet, lagringsförhållanden, gelinnehållsbeteende och vidhäftningsprestanda. Om möjligt bör provlaminering göras före massproduktion vid byte av leverantör, batch eller modulstruktur.
Denna blogg är baserad på praktisk avvikelseanalys i PV-modulproduktion och följande referenser:
Fälterfarenhet från analys av onormala defekter under produktion av fotovoltaiska moduler
Dow Chemical, Zhang Wenxin, "POE som stärker högpresterande fotovoltaiska moduler"
Southwest Securities, "N-Typ-iteration, POE-industrin öppnar en hög tillväxtcykel"
Kemisk produktion och teknik, "Forskning om tvärbindningsreaktion av polyolefin-kapslingsfilm för fotovoltaik"
Ooitechs syn
Som utrustningsleverantör ser vi det så här: EPE-relaterade bubblor i ribbon-linjen är inte bara en materialfråga, utan också en processfönsterfråga som beror på lamineringstemperaturprofil, vakuumeffektivitet, trycktiming och planhet i uppläggningen. För modultillverkare som använder avancerad cellteknik och större format blir toleransen för inkapslingsflöde och lokal stackhöjd mycket mindre, så materialets hållbarhetskontroll och validering av lamineringsrecept bör behandlas som en del av samma kvalitetssystem. En stabil produktionslinje för solpaneler kräver både bra val av inkapslingsmaterial och disciplinerad processverifiering innan massproduktion.
Vidare läsning och bakgrundsdata
Offentligt referensmaterial om detta ämne, publicerat av de organisationer som underhåller branschens teknikfärdplan och marknadsdata: