Snabbt svar: En kopplingsdosa monteringslinje omvandlar lösa lock, dioder, höljen, kablar och kontakter till en färdig PV-kopplingsdosa. I sin helautomatiska konfiguration är den uppbyggd av fem maskingrupper — MC4-kontaktmontering, kopplingsdosa höljesmontering, kabelklippning och krimpning med kontaktinsättning, svetsning med elektrisk testning och lasermärkning, samt kabelfastsättning — arrangerade som ett inline-flöde med en nominell kapacitet på cirka 1 000 st per timme. Processsekvensen är fast men modulerna är det inte: samma layout erbjuds i semiautomatisk form, och fixturer kan bytas för att köra olika kopplingsdosamodeller på en linje.
Denna sida beskriver vad varje maskingrupp gör, vad linjen är klassad för, vilka kopplingsdosor den är byggd kring, samt de effekt- och luftkrav som avgör hur linjen passar in i en hall.
Vad linjen sätter ihop
En modulkopplingsdosa av den typ denna linje monterar är en liten, mycket standardiserad enhet. Stycklistan för en tresdiodsbox är kort: tre lock, tre dioder, ett vänster-, mitt- och högerhölje, två låsklämmor, två kablar, och en hane plus en hona kontaktset. Linjen måste placera, krimpa, svetsa, testa och märka dessa delar i rätt ordning, i en takt som matchar modulproduktionen.
Boxarna själva är specificerade för modulsidan av verksamheten: 1500 V märkspänning, märkström från 20 A till 35 A beroende på monterad diod, skyddsklass II, IP68-tätning, PPO-isolering, gjutmassa doserad i gram, och en 12 AWG-kabel med definierad ytterdiameter. Certifiering är vanligtvis TUV och UL enligt IEC 62790 för kopplingsdosaprodukten. Delade boxkonstruktioner används också, där bussningarna är fysiskt separerade för att minska koncentrerad uppvärmning.
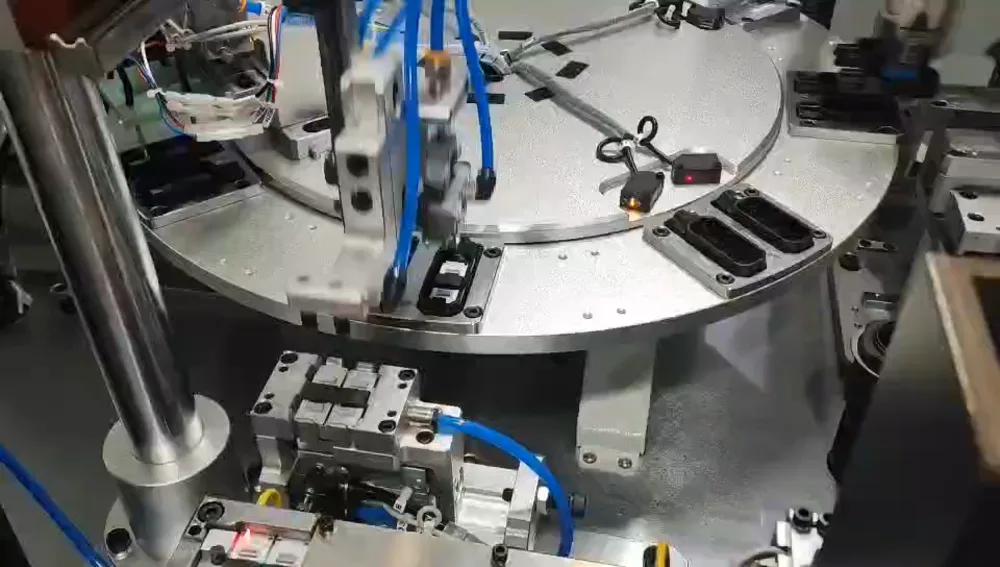
De fem maskingrupperna
| Maskingrupp | Vad det gör | Enheter i den automatiska konfigurationen |
|---|
| MC4 kontaktmonteringsmaskin | Monterar hane- och honkontaktseten som avslutar boxkablarna. | 1 |
| Kopplingsdosa höljesmonteringsmaskin | Placerar dioder och monterar höljessektionerna; inkluderar testning och märkning. | 2 (en positiv och mitten, en negativ) |
| Kabelklippning, krimpning och kontaktinsättning | Klipper kabel till längd, krimpar terminalen, sätter in kontakten och fäster muttern. | 2 (en positiv, en negativ) |
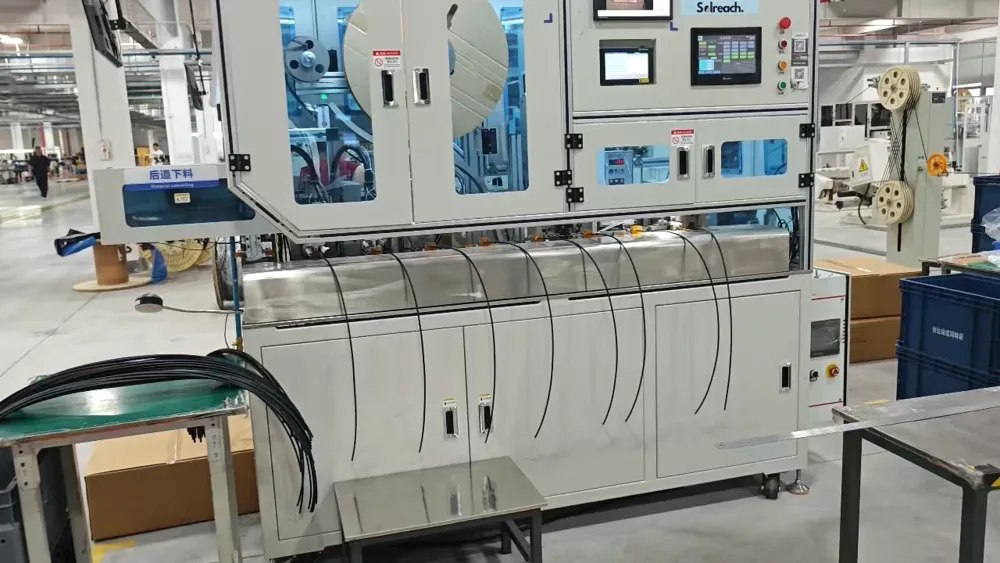
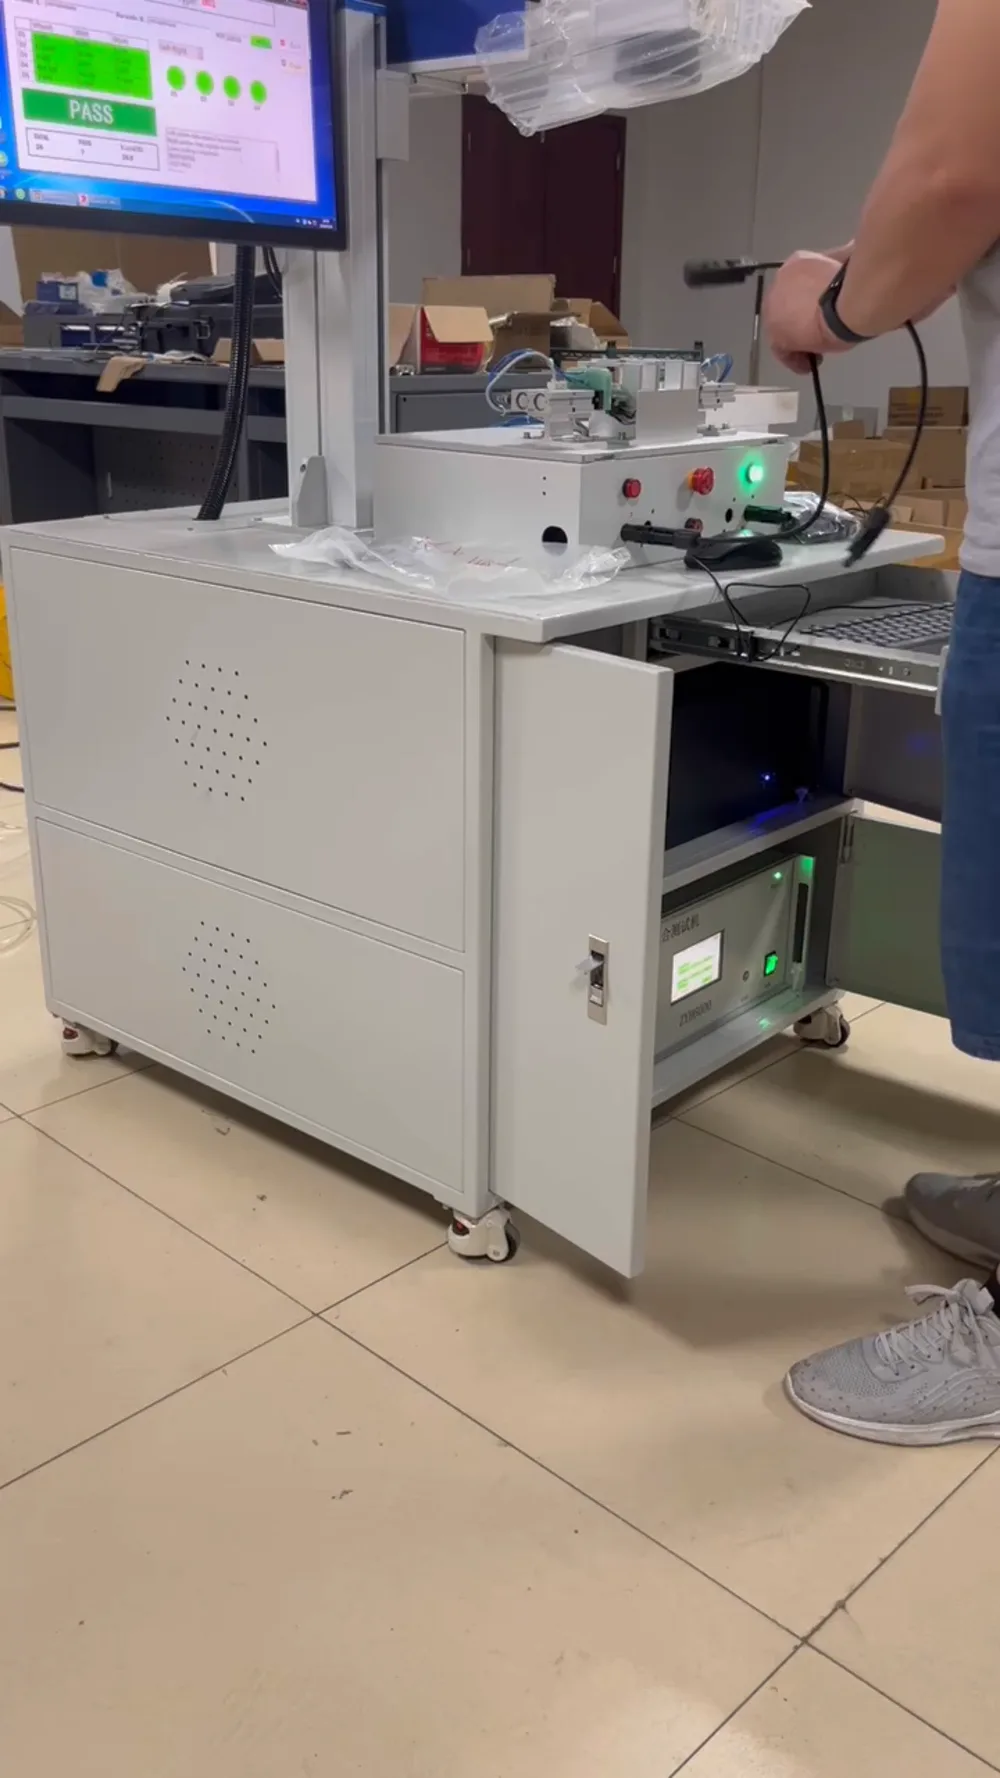
| Svets-, test- och märkningsmaskin | Trådnitning, ultraljudssvetsning, elektrisk prestandatestning och lasermärkning i en station. | 2 (en positiv och mitten, en negativ) |
| Kabelfastsättningsmaskin | Slutlig fastsättning och dressning av kablarna före packning. | 2 (en positiv, en negativ) |
Positiva och negativa boxar körs på separata parallella moduler inom samma linje, vilket är anledningen till att höljes-, kabel-, svets- och fastsättningsgrupperna förekommer i par. Linjen är utformad som ett inline-flöde snarare än som öar, så material behöver inte överföras manuellt mellan stegen.
Processsekvens inuti linjen
Den kritiska sekvensen är inuti svetsstationen, eftersom det är där den elektriska förbindelsen och boxens spårbarhet skapas: trådnitning → ultraljudssvetsning → elektrisk prestandatestning → lasermärkning. Nitning fixerar den mekaniska förbindelsen först, svetsning skapar den elektriska anslutningen utan att tillsätta lod, testet avvisar en box innan den kan märkas, och lasern märker identifieringen på en box som redan har godkänts.
Uppströms om detta klipps kabelbanan till längd, avisoleras, krimpas till terminalen och förses med kontakten och fästmuttern. Nedströms fästs och dressas de färdiga kablarna. Eftersom testning och märkning sker inline, avlägsnas en felaktig box vid stationen snarare än upptäcks vid slutinspektion, och ingen märkt box behöver testas om.
Automatiska och semiautomatiska konfigurationer
Inte varje volym motiverar den automatiska layouten. Den semiautomatiska konfigurationen täcker samma processsekvens med färre integrerade moduler och manuell överföring mellan vissa steg:
| Semiautomatiska moduler | Funktion |
|---|
| Trådklippning och krimpning av terminaler med trådar och tenn | Förbereder kabeländarna; levereras som ett par. |
| Test- och märkningsmaskin | Elektrisk test och märkning, levereras som ett par. |
| Kabel- och diodkrimpningsmaskin | Krimpar diodanslutningen till kabeln. |
| Kallpressmaskin | Pressar de mekaniska förbindelserna; levereras som ett par. |
| Ultraljudssvetsmaskin | Svetsar den elektriska förbindelsen. |
| Skruvmaskin | Fäster skruvförband. |
Den praktiska skillnaden är arbetskraftsinsats per box och hur mycket hantering som sker mellan stationerna. Den automatiska layouten är specificerad för obemannad drift mellan lastpunkter vid cirka 1 000 st per timme; den semiautomatiska layouten behåller samma fogkvalitet men kräver operatörer vid överföringspunkterna.
Kapacitet, omställning och vad som begränsar takten
Den nominella kapaciteten för den helautomatiska linjen är cirka 1 000 st per timme, vilket är väl över förbrukningen för en modullinje i gigawattskala, så kopplingsdosalnjen är sällan begränsningen i en fabrik. Det som faktiskt begränsar genomströmningen i praktiken är omställning, inte hastigheten i steady state.
Omställning hanteras med fixturer och delbyten snarare än genom att bygga om linjen: att byta fixtursats eller enskilda delar låter samma stationer köra olika kopplingsdosmodeller och olika kontaktdonstyper. För en fabrik som tillverkar flera modulformat är specifikationsfrågan därför inte topphastigheten utan hur många modeller linjen måste täcka och hur ofta den ställs om.
Försörjning och miljö per station
| Station | Effekt | Tryckluft |
|---|
| Maskin för front-end-montering | AC 380 V plus eller minus 5 procent, märkeffekt cirka 3 kW | Över 0,5 MPa, statiskt 0,6 plus eller minus 0,1 MPa, filtrerat för vatten och olja |
| Klipp-(bocknings)maskin | AC 220 V plus eller minus 5 procent, märkeffekt cirka 4 kW | Över 0,5 MPa, filtrerat |
| Maskin för rear-end-montering | Enfas 380 V, 50-60 Hz, märkeffekt 35 kW | 5 till 7 kgf per kvadratcentimeter |
Gemensam miljö för linjen: omgivningstemperatur -10 till 45 grader C, relativ luftfuktighet 20 till 80 procent RH, 50 Hz-matning med en tolerans på plus eller minus 5 procent, och inga skadliga gaser på platsen. Rear-end-maskinen är den elektriska belastning som måste planeras för, eftersom dess märkeffekt är en storleksordning högre än front-end-stationerna. Luftkvaliteten spelar större roll än luftvolymen: manualerna kräver att vatten och olja filtreras bort, och de flesta stationslarm går tillbaka till tryck utanför det angivna intervallet eller ett igensatt filter.
FAQ
Vad är en monteringslinje för solkopplingsdosor?
Det är en uppsättning maskiner som monterar modulkopplingsdosor från deras separata delar: höljen, dioder, lock, kablar och kontaktdon. Det är en separat linje från modullinjen, och den kör vanligtvis parallellt med den eftersom dosan monteras på modulen vid stationen för infattning och kopplingsdosa.
Hur många kopplingsdosor per timme kan den producera?
Den helautomatiska konfigurationen är dimensionerad för cirka 1 000 st per timme. Den verkliga produktionen beror på hur ofta linjen ställs om mellan modeller och hur lastningspunkterna bemannas.
Hur många operatörer behöver linjen?
Den automatiska layouten är konstruerad för obemannad drift mellan lastningspunkterna, så bemanningen är liten. Den halvautomatiska layouten använder samma sammanfogningsteknik men behåller manuell överföring mellan flera steg, och det är där de extra operatörerna sitter.
Vilka typer av kopplingsdosor kan den köra?
Tvådiods- och trediodsboxar i 1500 V- och 20 till 35 A-klassen, i både standard- och delad konstruktion, med kontaktdon i MC4-familjen. Olika höljesstorlekar och kontaktdonstyper hanteras genom att byta fixturer och enskilda delar snarare än genom att bygga om linjen.
Vilka försörjningar måste finnas tillgängliga före installation?
Trefas 380 V för front-end-stationerna, 220 V för klippmaskinen, en enfas 380 V-matning på 35 kW för rear-end-maskinen, och ren tryckluft över 0,5 MPa med vatten och olja bortfiltrerade. Golvyta följer layoutritningen, som utfärdas med linjen.
Ingår testning och märkning i linjen?
Ja. Elektrisk prestandatestning och lasermärkning sker inline i svetsgruppen, i ordningen nitning, svetsning, testning, märkning. Den sekvensen innebär att en dosa märks först efter att den har godkänts, så märket kan användas som spårbarhetsreferens för den färdiga enheten.
Slutliga tankar
En kopplingsdoslinje köps på tre siffror snarare än på en bild av en maskin: antalet modeller den måste täcka, den omställningstid du kan acceptera, och de försörjningar hallen faktiskt kan leverera, framför allt rear-end-belastningen på 35 kW. Få de sakerna klara och valet mellan automatisk och halvautomatisk brukar göra sig självt, eftersom den automatiska layouten bara tjänar in sitt pris när volymen och modellmixen är tillräckligt stabila för att köra den obemannad. Skicka kopplingsdosritningarna och årsvolymen med förfrågan, och begär stationslistan plus layoutritningen för just den dosan, så att olika offerter kan jämföras på samma grund.