Produktionslinje för solpaneler – från celler till färdiga moduler
Innehållsförteckning
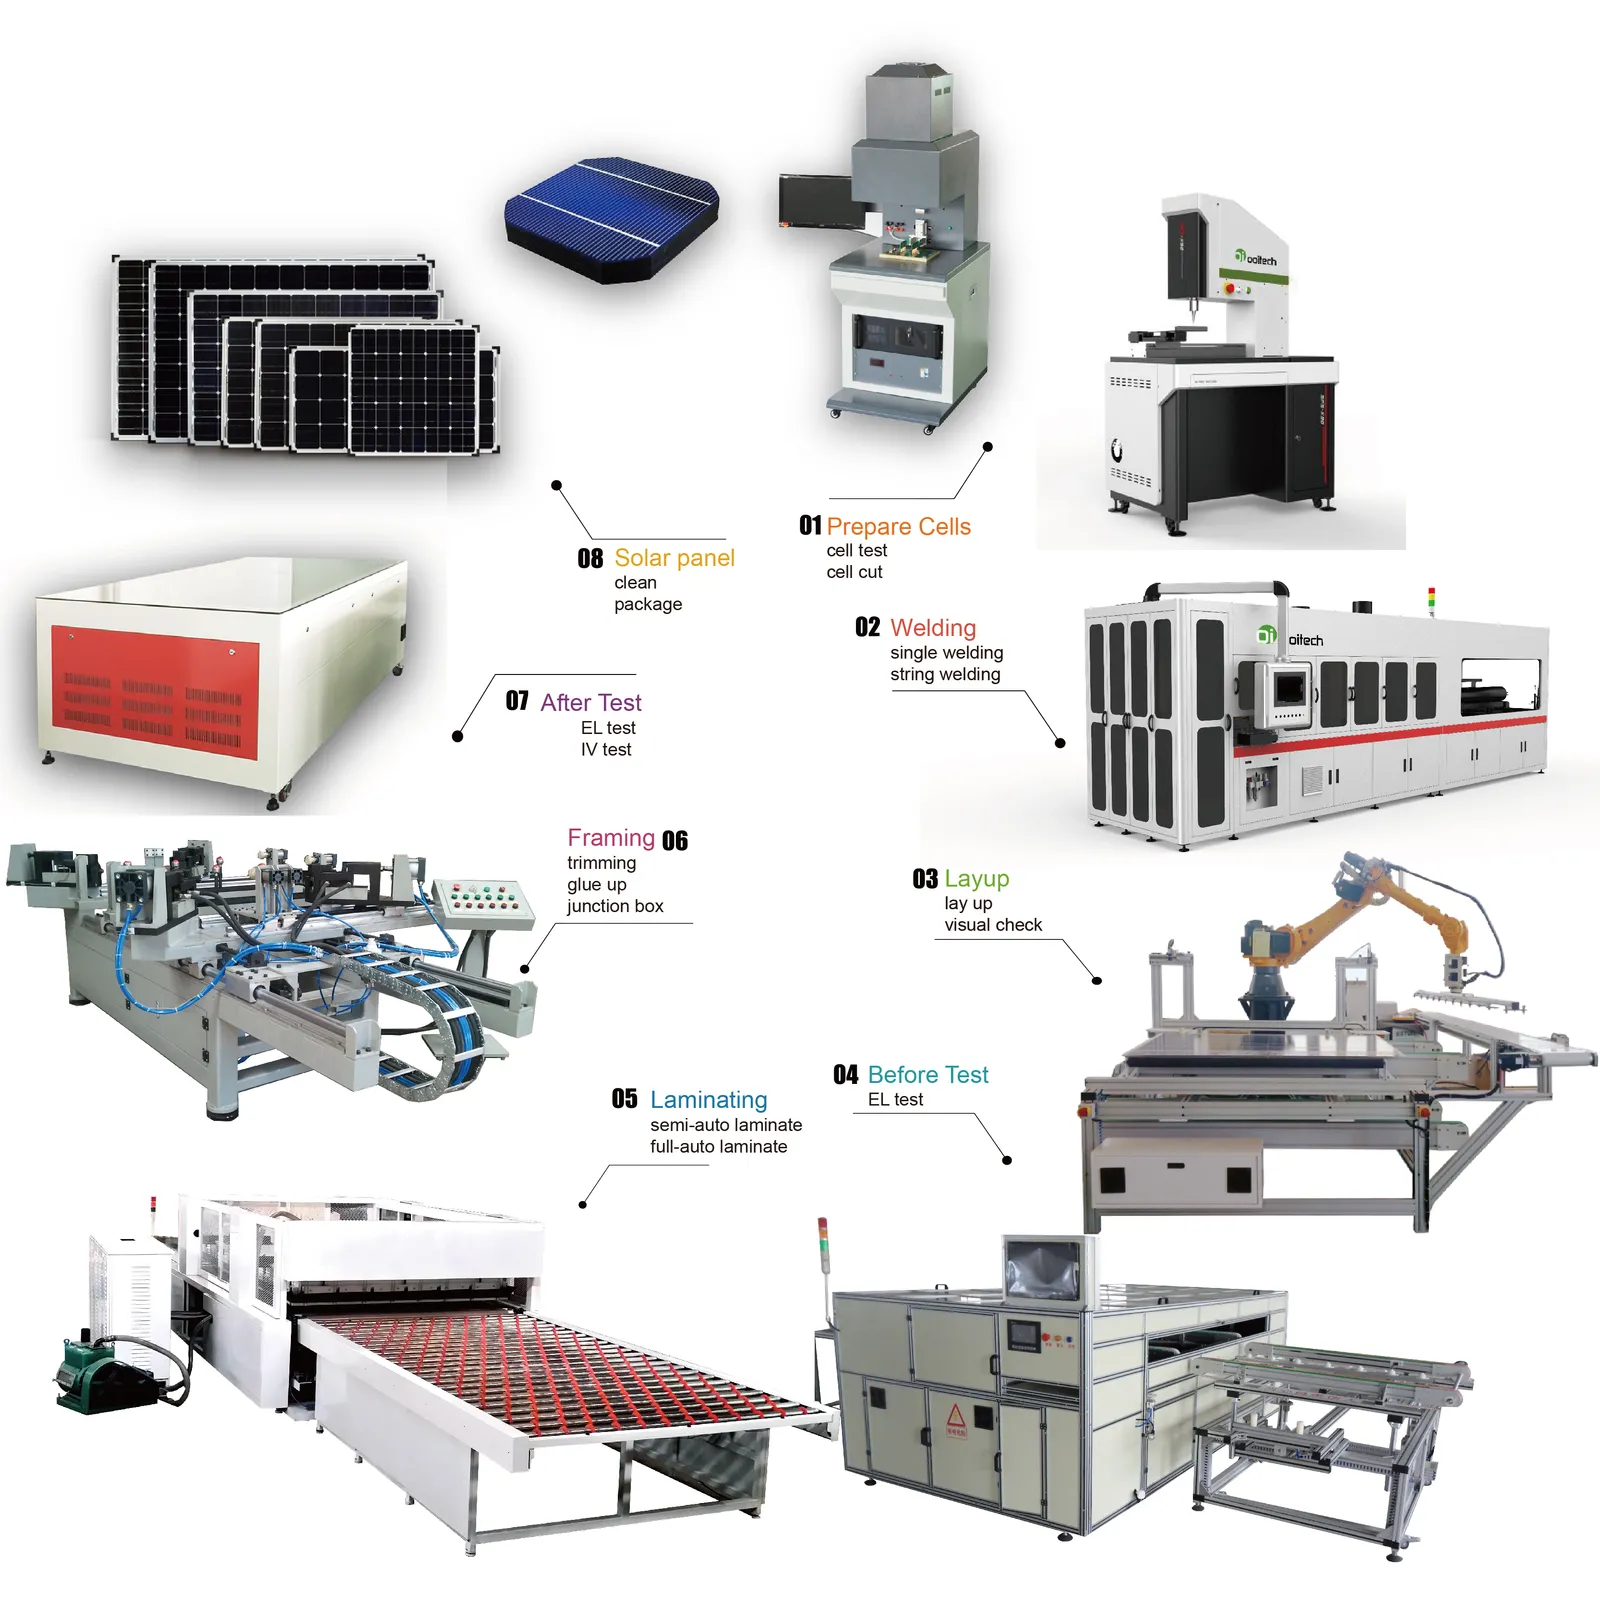
Snabbt svar: En solpanelproduktionslinje omvandlar ömtåliga enskilda celler och materialrullar till förseglade, testade moduler. Sekvensen är fast: celler sorteras efter ström, skärs där halv- eller shingled-format används, löds till strängar av tabber-stringern, läggs ut med EVA och glas vid layup-stationen, lamineras under vakuum och värme, infattas sedan, förses med kopplingsdosan och blixttestas i en IV-testare före slutlig sortering. Genomströmningen bestäms av det långsammaste steget, inte det snabbaste, så en linje specificeras normalt efter årlig kapacitet och antalet maskiner följer av det. Varje station tillför också ett distinkt felmod, från mikrokrackor vid stringing till hålrum vid laminering och delaminering över tid, vilket är varför in-line-inspektion sitter efter varje kritiskt steg. Elektroluminescensavbildning efter laminering fångar de defekter som en effektmätning ensam skulle missa, och slutlig sortering sorterar moduler efter uppmätt ström så att felmatchade enheter aldrig delar en sträng. Typiska siffror för de inblandade stationerna: stringing vid 1 200–6 800 celler per timme med ±0,15 mm positionering och ≤0,2 % brott på klass A-celler, layup-cykling under 48 sekunder, laminering som håller cirka 140–150 °C medan inkapslingsmaterialet tvärbinder, och IV-testning som klassificerar utdata mot en A+-klass spektralmatchning på 0,875–1,125.
PV-modultillverkning · av Jerry, Ooitech
Ett användbart sätt att förstå en solmodulfabrik är att ignorera maskinnamnen ett ögonblick och observera vad som händer med produkten.
I början finns ömtåliga enskilda celler och rullar eller ark av material. I mitten finns en elektriskt ansluten krets innesluten i en lös stack. I slutet finns en förseglad produkt med ett serienummer, uppmätt effekt, inspektionsregister och ett beslut: släpp, omarbeta eller avvisa.
Den förändringen sker i tre breda transformationer.
| Transformation | Vad som kommer in | Vad som måste lämna scenen | Huvudsakliga processfamiljer |
|---|---|---|---|
| Celler blir en krets | Sorterade eller förberedda solceller | Anslutna strängar arrangerade som den avsedda modulens krets | Cellförberedelse, stringning, uppläggning, bussning, inspektion under processen |
| Stacken blir ett laminat | Glas, inkapslingsmaterial, sammankopplade celler och bakre material | Ett bundet och skyddat laminat | Materialförberedelse, stapling, inspektion, laminering |
| Laminatet blir en frisläppt modul | Laminerad panel | Mekaniskt färdigställd, elektriskt ansluten, testad, identifierad produkt | Trimning, ramning, kopplingsboxarbete, härdning, EL-, IV- och säkerhetstestning, märkning |
Denna processvy tjänar ett annat syfte än en maskinkatalog. Läsare som behöver en detaljerad utrustnings-för-utrustningsreferens kan använda Ooitechs artikel om vilka maskiner som används för att tillverka solpaneler. Här är frågan hur dessa operationer är beroende av varandra.
Celler blir en kontrollerad elektrisk krets
De flesta modultillverkningsanläggningar börjar med inköpta solceller. De första produktionsbesluten är redan inbäddade i produktdesignen: hel cell eller skuren cell, konventionell frontkontakt eller bakkontakt, antalet och positionen av band, stränglängd, gap, utledningsposition och slutlig kretsarrangemang.
Om designen använder delade celler förbereder en laserprocess de nödvändiga bitarna. Strängningsprocessen löder sedan ledande band till cellerna och kopplar dem i serie. Färdiga strängar flyttas till uppläggning, där de placeras på det förberedda glaset och inkapslingsmaterialet. Bussning sammanfogar strängarna enligt modulens elektriska design.
Dessa operationer säljs ofta som separata maskinkategorier, men fabriken upplever dem som ett kontinuerligt problem: bygg kretsen utan att bryta celler, överhetta känsliga strukturer, flytta geometrin eller skapa svaga elektriska fogar.
Siffrorna bakom den meningen är små och obevekliga. En wafer är 130–180 μm tjock, platt ribbon är vanligen 0,15–0,35 mm bred, och en stringer av nuvarande generation håller positioneringen inom ±0,15 mm samtidigt som brott hålls vid eller under 0,2 % på klass A-celler. Genomströmningen i samma maskinklass sträcker sig från 1 200 till 6 800 celler per timme, vilket är varför den snabbaste stationen på papperet ofta inte är den din laminator kan absorbera.
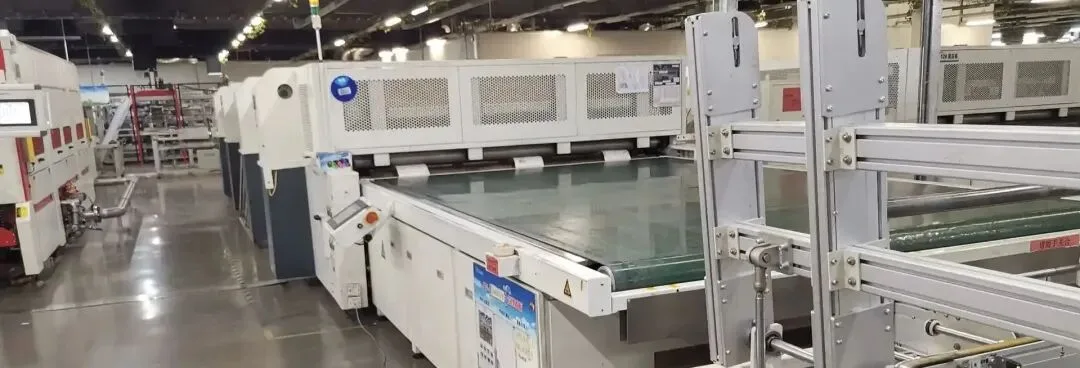
Överlämningarna spelar roll. En sträng kan klara sin egen visuella kontroll och ändå skadas när den lyfts, vänds eller placeras. En korrekt lödd sträng kan bli en dåligt riktad modul om uppläggningsreferensen är fel. Ett bussband kan vara elektriskt anslutet men ändå dåligt placerat för den senare kopplingsboxprocessen.
Av denna anledning bör cellhantering, visionskorrigering, strängtransport, uppläggningsnoggrannhet och bussningskontroll konstrueras tillsammans. Att köpa varje station mot sin egen broschyrspecifikation missar gränssnitten där många produktionsförluster uppstår.
Den dyra gränsen ligger före laminering
Före laminering kan modulen fortfarande öppnas. En skadad sträng kan bytas ut. Ett felplacerat band kan korrigeras. Damm kan avlägsnas. Inkapslingsmaterial eller bakmaterial kan flyttas om.
Efter laminering blir samma korrigeringar svåra, oekonomiska eller omöjliga utan att offra modulen. Det gör inspektion före laminering mer än en rutin för kvalitetsavdelningen. Det är en ekonomisk gräns i produktionsflödet.
En förnuftig kontrollpunkt granskar två typer av bevis.
Visuell inspektion täcker materialplacering, kontaminering, strängavstånd, utledningspositioner, veck, främmande föremål och uppenbara skador. EL-inspektion täcker det elektriska tillståndet hos den anslutna cellkretsen, inklusive defekter som kanske inte är synliga under normal belysning.
Syftet är inte att skapa ytterligare en inspektionsrapport. Det är att förhindra att undvikbara defekter går vidare in i en irreversibel process. När en linje upprepade gånger hittar samma problem vid denna grind, är det korrekta svaret korrigering av processen uppströms—inte att helt enkelt lägga till fler inspektörer.
En lös stack blir en skyddad laminat
Modulstacken innehåller normalt frontglas, inkapslingsmaterial, den sammankopplade cellkretsen, ett andra inkapslingsskikt och antingen en polymer bakplåt eller bakglas. Materialskärnings- och läggningssystem förbereder dessa skikt till produktdimensionerna. Hanteringsutrustning håller deras kanter och referenspunkter under kontroll när stacken rör sig mot laminering.
Den lamineringsmaskin applicerar en kontrollerad kombination av vakuum, värme, tryck och tid. Luft avlägsnas, inkapslingsmaterialet flyter och härdar, och de tidigare lösa skikten blir en sammanfogad struktur.
Detta steg styrs av ett recept, inte bara en temperaturinställning. Inkapslingsmaterialets kemi, glaskonstruktion, modulmått, materiallagring, evakueringsbeteende, värmefördelning och kylförhållanden påverkar alla resultatet. Ett recept som passar en materialuppsättning bör inte kopieras blint till en annan.
Fönstret är snävare än börvärdet antyder. EVA-inkapslingsmaterial tvärbinder vid ungefär 140–150 °C, och det receptet faktiskt styr är en sekvens — temperaturramp, vakuumsteg, anbringat tryck och hålltid. En laminator som inte kan upprepa den sekvensen visar det som bubblor, delaminering eller cellförskjutning, och inget av dessa kan korrigeras när stacken har bundits.
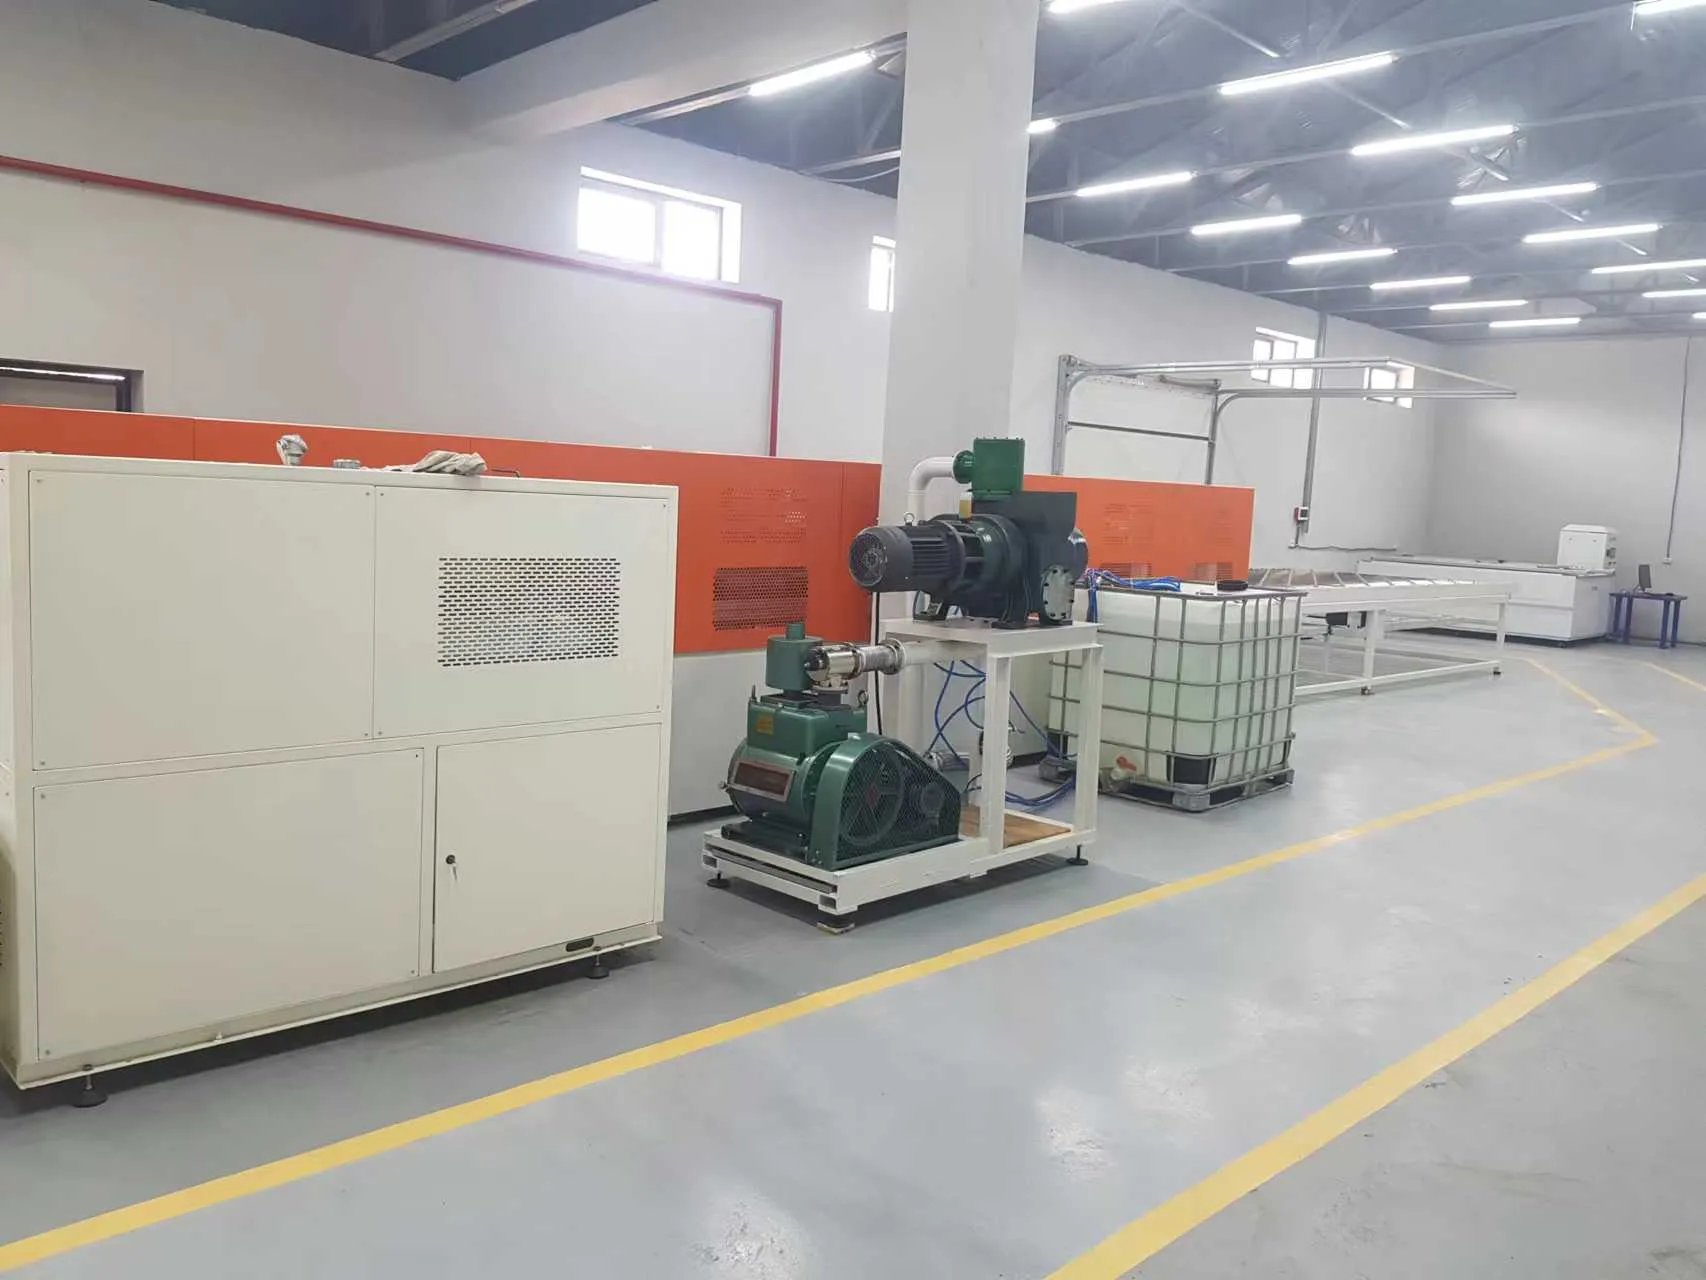
Laminatorn har också en strikt gräns: den kan inte reparera den stack den tar emot. Den kan inte räta upp en felplacerad sträng, avlägsna kontaminering, återställa en sprucken cell eller korrigera fel bakmaterial. God laminering börjar därför långt innan kammardörren stängs.
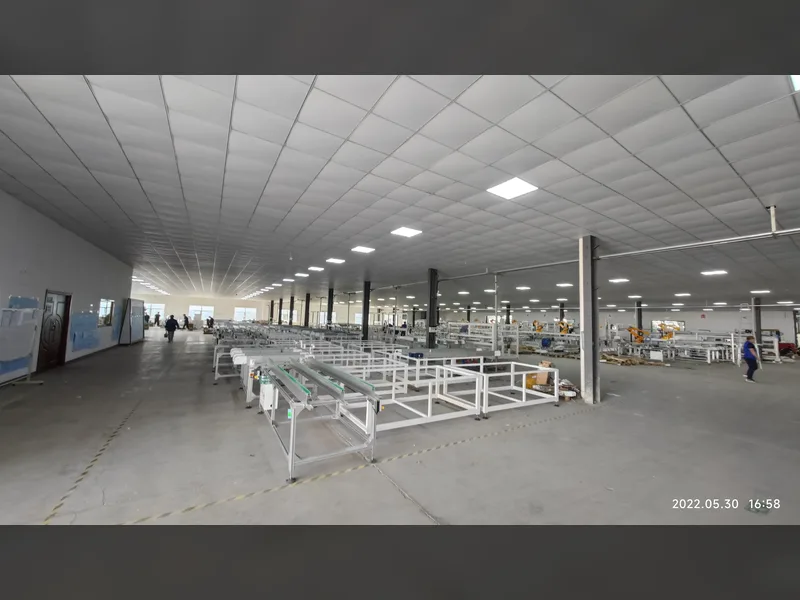
Fabriksflödet kring denna process förtjänar noggrann planering. Olaminerade stackar är ömtåliga och tar plats. Batchlastning kan skapa ojämna ankomster och avgångar. Kylning och nedströmshantering kan begränsa området även när kammaren i sig verkar tillräckligt snabb. Den användbara kapacitetssiffran är det uthålliga flödet genom hela sektionen, inte den kortaste visade recepttiden.
Efterbehandling tillför funktion, inte dekoration
En laminat kan redan likna en solpanel, men flera funktionella uppgifter återstår.
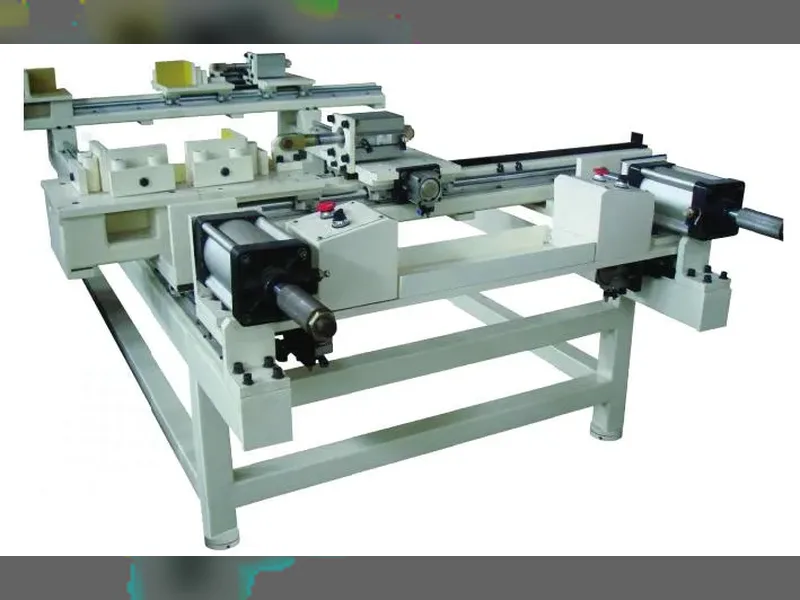
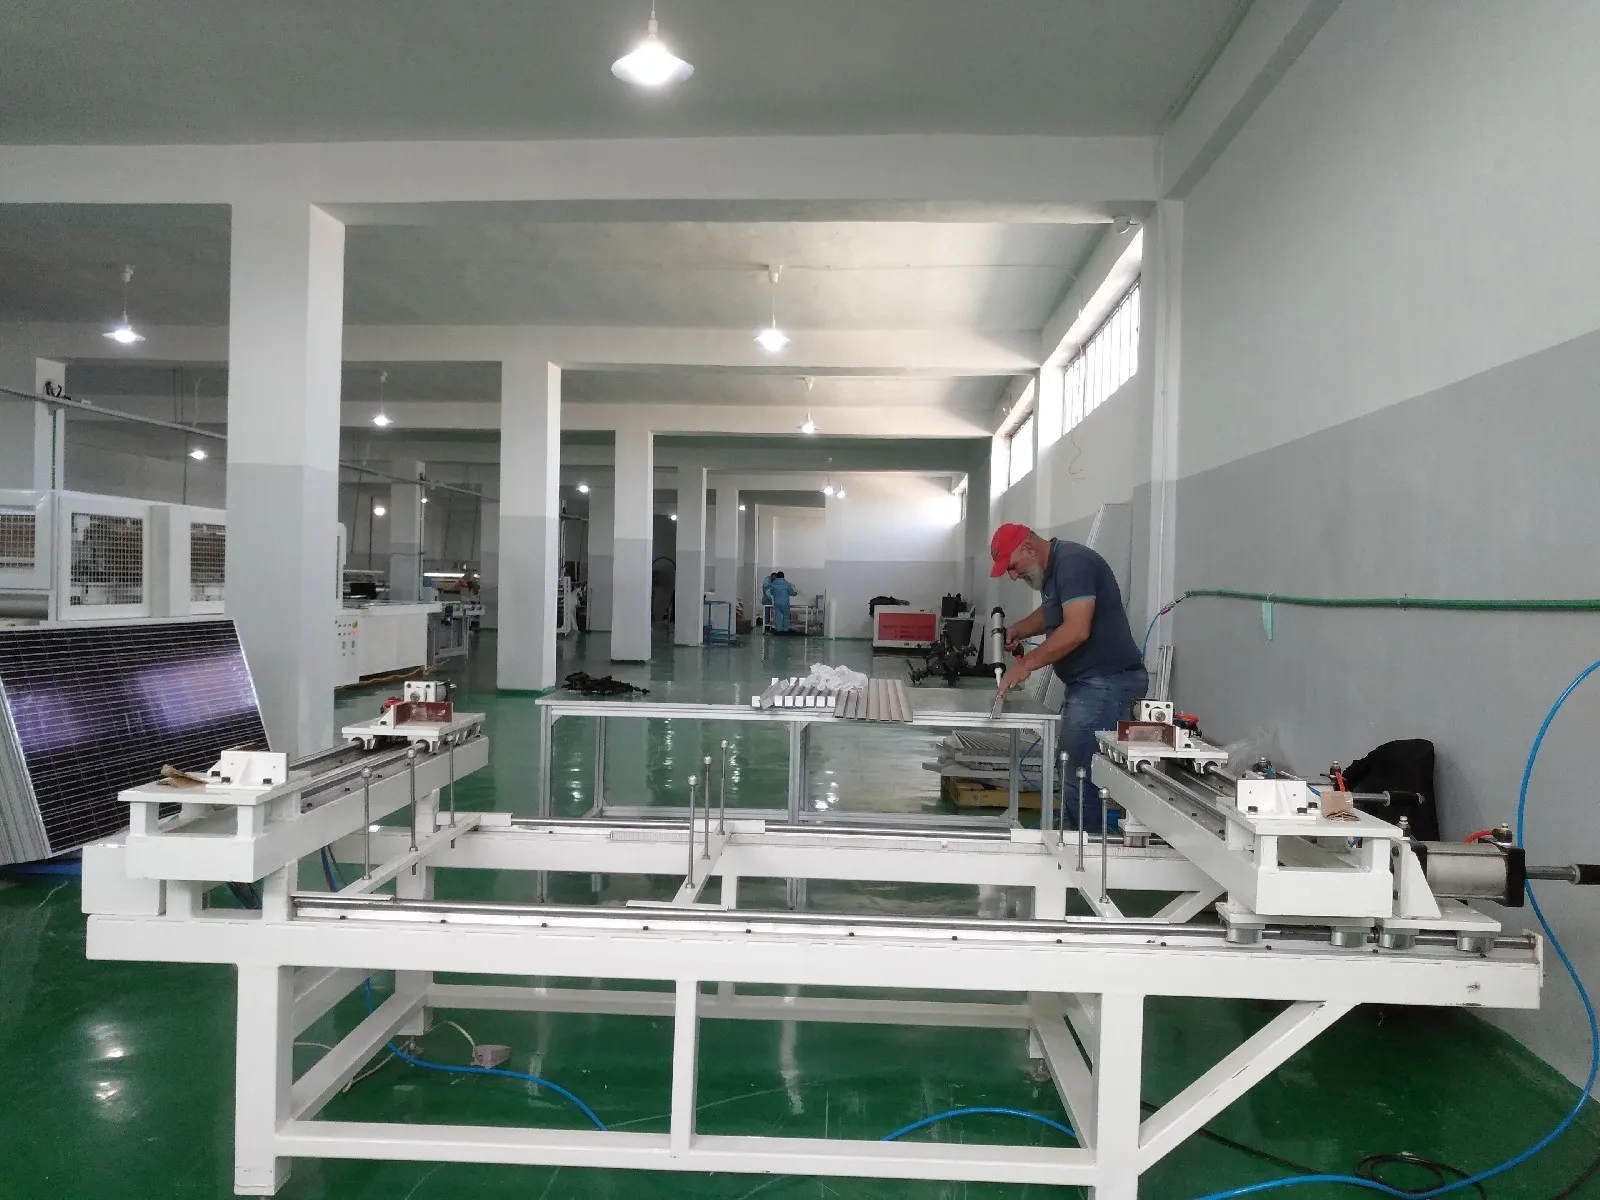
Efterbehandling börjar vid laminatets omkrets, där överskottsmaterial avlägsnas och kanterna förbereds för den valda konstruktionen. På en ramad produkt monteras tätningsmedel och aluminiumprofiler till en fyrkantig, säker lastöverförande struktur för packning, montering och fältanvändning. Ramlösa och glas-glas-designs hanterar detta steg annorlunda, så deras hanterings- och kantprocesser måste definieras av produktritningen.
Den kopplingsdosa skapar den externa elektriska anslutningen. Utledningsband måste nå rätt terminaler, den elektriska fogen måste vara stabil, och lim eller gjutmassa måste skydda enheten. Härdningstiden är en del av produktionstiden; att flytta en modul för tidigt kan störa en annars godtagbar installation.
Dessa steg behandlas ibland som den enkla änden av linjen eftersom solkretsen redan har byggts. Det antagandet är riskabelt. Skador på ramen, dålig tätning, svaga terminalanslutningar eller okontrollerad limapplicering kan avvisa en modul som klarade alla tidigare steg.
Toleranserna är värda att ange tydligt. Infattningsnoggrannhet hålls normalt inom ±1 mm med diagonalskillnaden inom ±1,5 mm, och automatisk kopplingsdosa-svetsning kör en 16–18 sekunders cykel vid ±0,1 mm CCD-positionering. Härdningstiden för lim räknas som produktionstid, och en modul som flyttas för tidigt fallerar veckor senare snarare än omedelbart.
En modul släpps genom bevis
Sluttestning besvarar flera olika frågor, och ingen enskild testare besvarar alla.
Först: är kretsen fortfarande intakt? Slutlig EL-inspektion letar efter skador eller elektriska avbrott som kan ha uppstått under laminering, trimning, ramning eller överföring.
Andra: vilken elektrisk prestanda levererar modulen? En IV-testare eller solsimulator registrerar ström-spänningsresponsen under kontrollerad belysning. Resultatet stödjer effektklassificering och de elektriska data som är kopplade till modulen.
Tredje: är produkten elektriskt säker? Isolations-, hi-pot- och jordkontinuitetskontroller hanterar isolering och skyddsvägar enligt konstruktionen och tillämplig kvalitetsplan.
Två siffror beskriver hur mycket det frigörelsebeviset är värt. Inline-EL-inspektion upplöser cirka 0,5 mm per pixel, tillräckligt fint för att fånga mikrokrackor som en effektmätning ensam skulle godkänna, och en solsimulator graderas efter spektralmatchning, med det nuvarande A+-klassfönstret mellan 0,875 och 1,125. Isolations- och hi-pot-testning körs från 0,1 kV till 10 kV beroende på modulkonstruktionen och den testplan du kvalificerar mot.
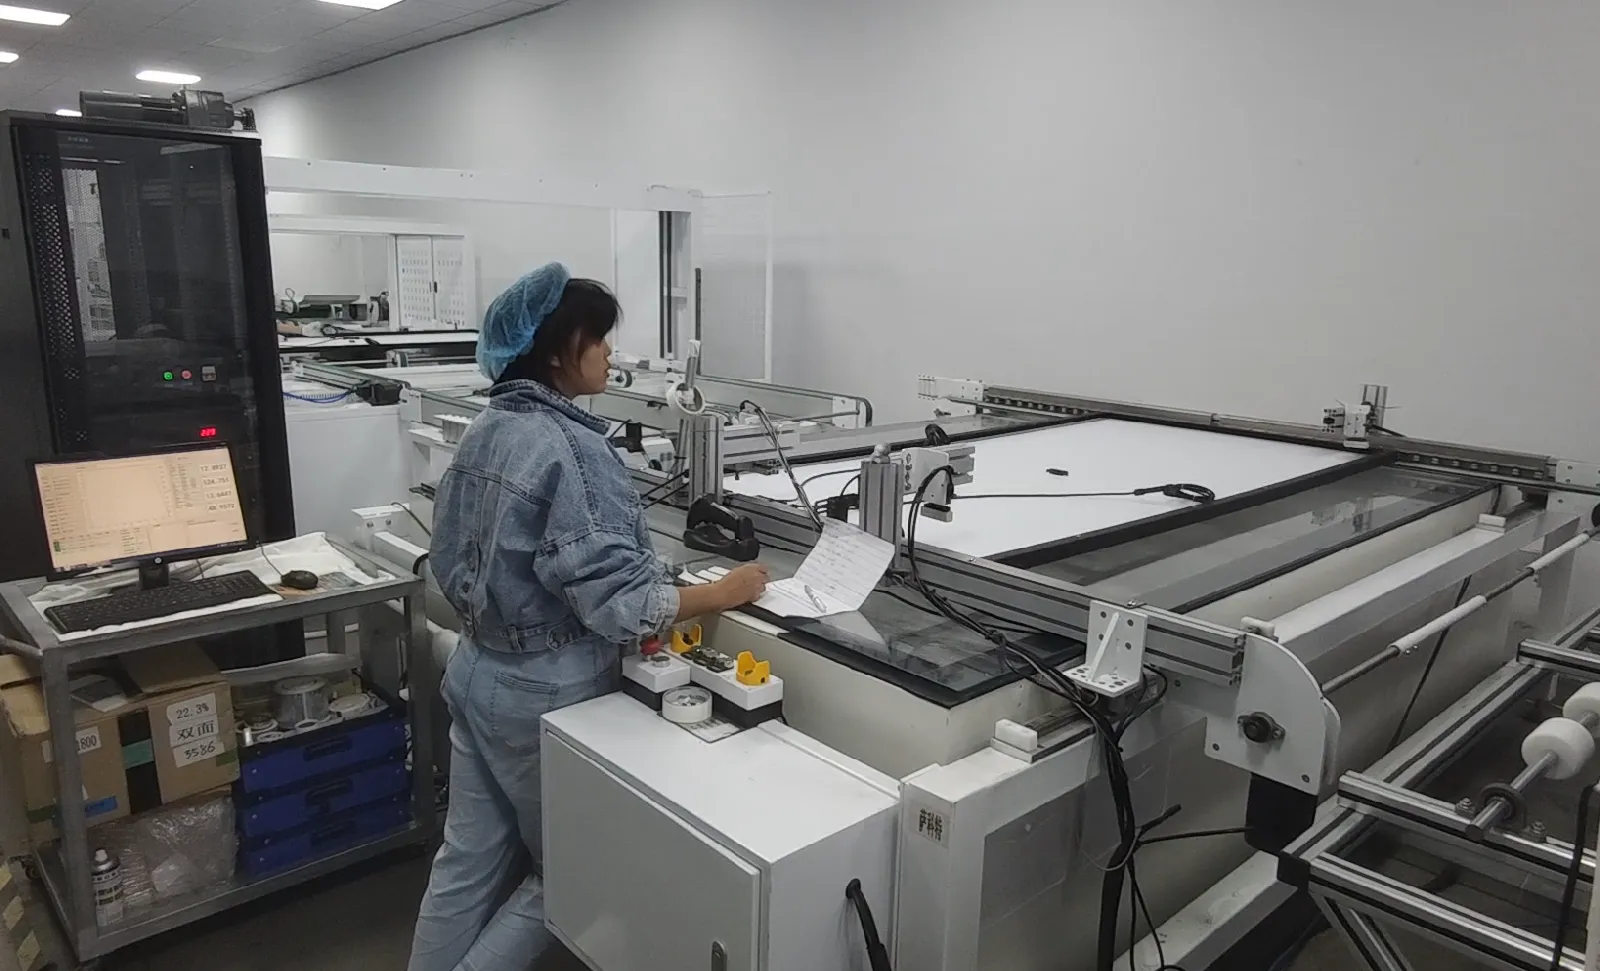
Det finns också en fjärde fråga som är lätt att förbise: kan fabriken bevisa vilken proceshistorik som hör till denna fysiska modul?
En streckkod eller annan serieidentifierare kan koppla produkten till cell- eller materialpartier, strängningsregister, inspektionsbilder, lamineringsrecept, operatörs- eller utrustningsdata, IV-resultat och säkerhetstestresultat. I en automatiserad fabrik kan denna information utbytas med ett tillverkningsstyrsystem. I en mindre fabrik gäller samma princip även om datainsamlingen är enklare.
Spårbarhet förvandlar testresultat till en användbar produktionspost. Det hjälper till att undersöka återkommande defekter, isolera påverkat material, jämföra recept och förhindra att en avvisad enhet blandas tillbaka i accepterat lager.
Köer avslöjar den verkliga fabriksdesignen
Produktionsutgången begränsas sällan av maskinen med den mest imponerande specifikationen. Den begränsas av hur cykeltider, partier, överföringar, inspektioner, omställningar, underhåll och kvalitetsstopp interagerar över ett skift.
Köer är användbara bevis eftersom de visar var linjen tappar koordinationen.
| Vad fabriken ser | Vad det kan indikera | Vad som ska undersökas |
|---|---|---|
| Färdiga strängar som väntar på placering | Strängproduktionen anländer snabbare än vad uppläggning eller bussning kan absorbera | Strängutmatningsmönster, uppläggningscykel, buffertdesign, defektspärrar |
| Förberedda staplar som upptar gångar | Inspektion eller lamineringsflödet rensar inte inkommande arbete | Materialförberedelsetid, inspektionsfrigivning, batchladdning, kammartillgänglighet |
| Laminerade moduler som väntar före ramning | Kylning, trimning, överföring eller ramning är underdimensionerad | Transportbandslängd, kyltid, manuell hantering, ramförberedelse |
| Färdiga moduler som väntar på test | Testcykel, dataöverföring, märkning eller sortering kan inte matcha monteringsproduktionen | Testkonfiguration, resultatkommunikation, streckkodsworkflow, avvisningsdirigering |
| Långa stopp vid produktbyten | Formflexibilitet finns på papper men omställningsarbetet är dåligt definierat | Verktyg, recept, materialstaging, parameterstyrning, operatörsprocedur |
En buffert kan skydda en process från korta störningar i en annan, men den är inte ett botemedel mot permanent obalans. För lite buffring orsakar frekventa stopp. För mycket döljer problem, ökar pågående arbete, förbrukar golvyta och gör att defekter färdas längre innan någon märker ett mönster.
Målet är inte att eliminera varje väntan. Det är att veta varför väntan finns och om den skyddar processen eller avslöjar ett designfel.
Automatisera risken innan skådespelet
Automatiseringsbeslut diskuteras ofta som ett val mellan en semi-automatisk fabrik och en helautomatisk. En mer användbar fråga är var automation tar bort den största operativa risken.
Skör hantering är en prioritet. Upprepad lyftning och positionering av celler, strängar, glas och stora laminat skapar möjligheter för brott, repor och justeringsdrift.
Repeterbar precision är en annan. Strängplacering, bussningsgeometri, dispensering av lim, ramning och testpositionering gynnas när samma kontrollerade rörelse måste ske modul efter modul.
Överlämningar förtjänar också uppmärksamhet. Automatisk överföring kan minska köer och manuella hanteringar, men endast när de anslutna stationerna använder kompatibla referenser, cykellogik, säkerhetsstyrning och felåterställning.
Slutligen kan automation förbättra datainsamling. Streckkodsläsning, receptval, överföring av testresultat och sortering av defekter blir mer tillförlitliga när de är inbyggda i processen istället för att registreras i efterhand.
Manuellt arbete har fortfarande en plats. Det kan ge flexibilitet under pilotproduktion, produktutveckling, drift med lägre volym eller i steg där omdöme är mer värdefullt än hastighet. Avvägningen är att processen måste definiera utbildning, inspektion, ergonomi och spårbarhet lika noggrant som en automatisk station definierar sensorer och förreglingar.
Layouten börjar med indata, inte en planlösning
En leverantör kan inte designa en användbar produktionslinje enbart från ett årligt kapacitetsmål. Årlig produktion är en sammanfattning av många driftantaganden. Layouten behöver själva antagandena.
| Projektindata | Varför det ändrar linjen |
|---|---|
| Modulritning och materialförteckning | Bestämmer cellförberedelse, strängmönster, stackkonstruktion, utrustningens arbetsområde, ramning och process för kopplingsbox |
| Krav på utmatning per skift | Omvandlar affärsmålet till stationscykler, batchstorlekar, parallell utrustning, arbetskraft och buffertbehov |
| Produktmix och omställningsfrekvens | Påverkar verktyg, recept, materialhantering, rengöring, parameterstyrning och schemaläggning |
| Kvalitets- och certifieringsplan | Definierar inspektionspositioner, testutrustning, provtagning, acceptanslogik, omarbetningsvägar och dokumentbevarande |
| Spårbarhetskrav | Bestämmer streckkodspunkter, datagränssnitt, bildlagring, etikettutskrift och integration med fabrikssystem |
| Byggnads- och verktygsinformation | Sätter utrustningsplacering, gångbredd, materialåtkomst, elektrisk belastning, tryckluft, ventilation och underhållsutrymme |
| Arbetskrafts- och underhållsmodell | Ändrar gränsen mellan manuellt arbete, assisterade stationer, robotik, reservdelar och teknisk support |
| Expansionsstrategi | Avgör var utrymme, verktyg, transportband, testkapacitet och parallella stationer bör reserveras |
Dessa indata förhindrar också ett vanligt layoutfel: att först rita en snygg linje och sedan tvinga produkt- och materialflödet att passa den. Den bättre sekvensen är produktdefinition, processflöde, kvalitetsgrindar, cykelmodell, utrustningskonfiguration och slutligen den detaljerade planlösningen.
Källor och relaterad läsning
Solar Photovoltaic Manufacturing Basics — U.S. Department of Energy
Vilka maskiner används för att tillverka solpaneler? — Ooitech
Designa baklänges från modulen du behöver släppa
Produktionslinjen blir lättare att specificera när projektet definierar tre utdata: en korrekt krets, en hållbar laminat och en färdig modul som stöds av test- och spårbarhetsregister. Maskinval följer då processen istället för att ersätta den.
Ooitech kan konfigurera och leverera solpanelstillverkningssystem för kunder världen över, från operatörsassisterade fabriker till högautomatiserade linjer, med utrustningsval, fabrikslayout, installation, driftsättning, utbildning och eftermarknadssupport anpassade till den avsedda modulen och produktionsplanen.