Tillverkningsprocess för solpaneler: 10 steg och maskiner
Innehållsförteckning
Snabbt svar: Tillverkning av solpaneler sker som en kontinuerlig process styrd av takt, inte som tio oberoende maskiner. En låda med graderade celler kommer in, och en palleterad, testad modul kommer ut, genom celltestning, skärning, stringning, layup, laminering, trimning, inramning, montering av kopplingsdosa, härdning och slutlig IV-testning. Genomströmningen bestäms av den långsammaste stationen, så en linje specificeras av årlig kapacitet — en 120 MW-linje och en 20 MW-linje använder samma sekvens med olika antal stationer och hastigheter. Placering av ribbon och lödning vid stringern, samt vakuum- och temperaturprofilen vid laminatorn, är där de flesta defekter uppstår; två elektroluminescensgrindar fångar mikrokrackor och hålrum innan de når kunden. Samma process används för PERC-, TOPCon- och back-contact-celler, med cellformat och antal busbars som de främsta variablerna.
Vad som faktiskt händer mellan en låda inkommande celler och en palleterad modul — varje steg med sin maskin, cykeltid, effektförbrukning, golvyta och antal operatörer, från en leverantör vars linjer kör denna process dagligen.
Produktion av PV-moduler · Guide för process och utrustning · av Jerry, Ooitech
En automatisk linje på 120 MW färdigställer en modul ungefär varannan minut. Tio steg står mellan en låda inkommande celler och den palleterade modulen, och varje steg har en maskin, en cykeltid, ett pris och ett felmod. De flesta beskrivningar av tillverkningsprocess för solpaneler stannar vid vetenskapen. Den här sidan går igenom det så som du skulle granska det på en fabriksgolv — eftersom det är den versionen du behöver innan du skriver på ett utrustningskontrakt.
1. Hur processen faktiskt körs: takt, inte tio separata maskiner
Ordet som styr allt är takt — rytmen i vilken färdiga moduler lämnar linjen. I vår halvautomatiska konfiguration på 20 MW färdigställer linjen 16 paneler per timme; på den automatiska linjen på 120 MW, 32 paneler per timme dygnet runt. Varje station uppströms måste hålla samma rytm eller bli en flaskhals, och de två långsammaste operationerna — lödning och laminering — sätter tempot för allt annat.
Det är också därför som processlistan nedan läses som ett anbudsblad. Vart och ett av de tio stegen motsvarar en maskingrupp med ett ganska stabilt marknadsprisintervall, FOB Kina: instegsklassens stringers ligger i intervallet $60k–70k, arbetshästen i 2 400-cellsklassen mellan $99 000–120 000 och $140 000–150 000, en laserskriberingsmaskin runt $20k–25k, en vridenhet några tusen dollar — intervall som har rört sig förvånansvärt lite under flera års offereringar. När du är klar med den här sidan bör du kunna titta på vilken leverantörs processdiagram som helst och koppla ett prisintervall och en arbetskraftsåtgång till varje ruta i det.
2. De tio stegen, från celltestning till pall
| Steg | Vad som händer | Maskin (typiskt FOB Kina-intervall) | Nyckelnummer |
|---|---|---|---|
| 1. Celltestning | Inkommande celler blixttestas och sorteras efter Isc, Voc, Pmax, FF, Rs, Rsh | Celltestare, OTCT-A-klass ($15k–18k) | 10 ms blixt · celler upp till 210×210 mm |
| 2. Laserskriptning och delning | Helceller skriptas och delas sedan i halv- eller kvartsceller | Laserskriptning, OLS-20A-klass ($20k–25k) | 1 500 helceller/h · 40 μm skript · brott ≤0,3 % på A-kvalitet |
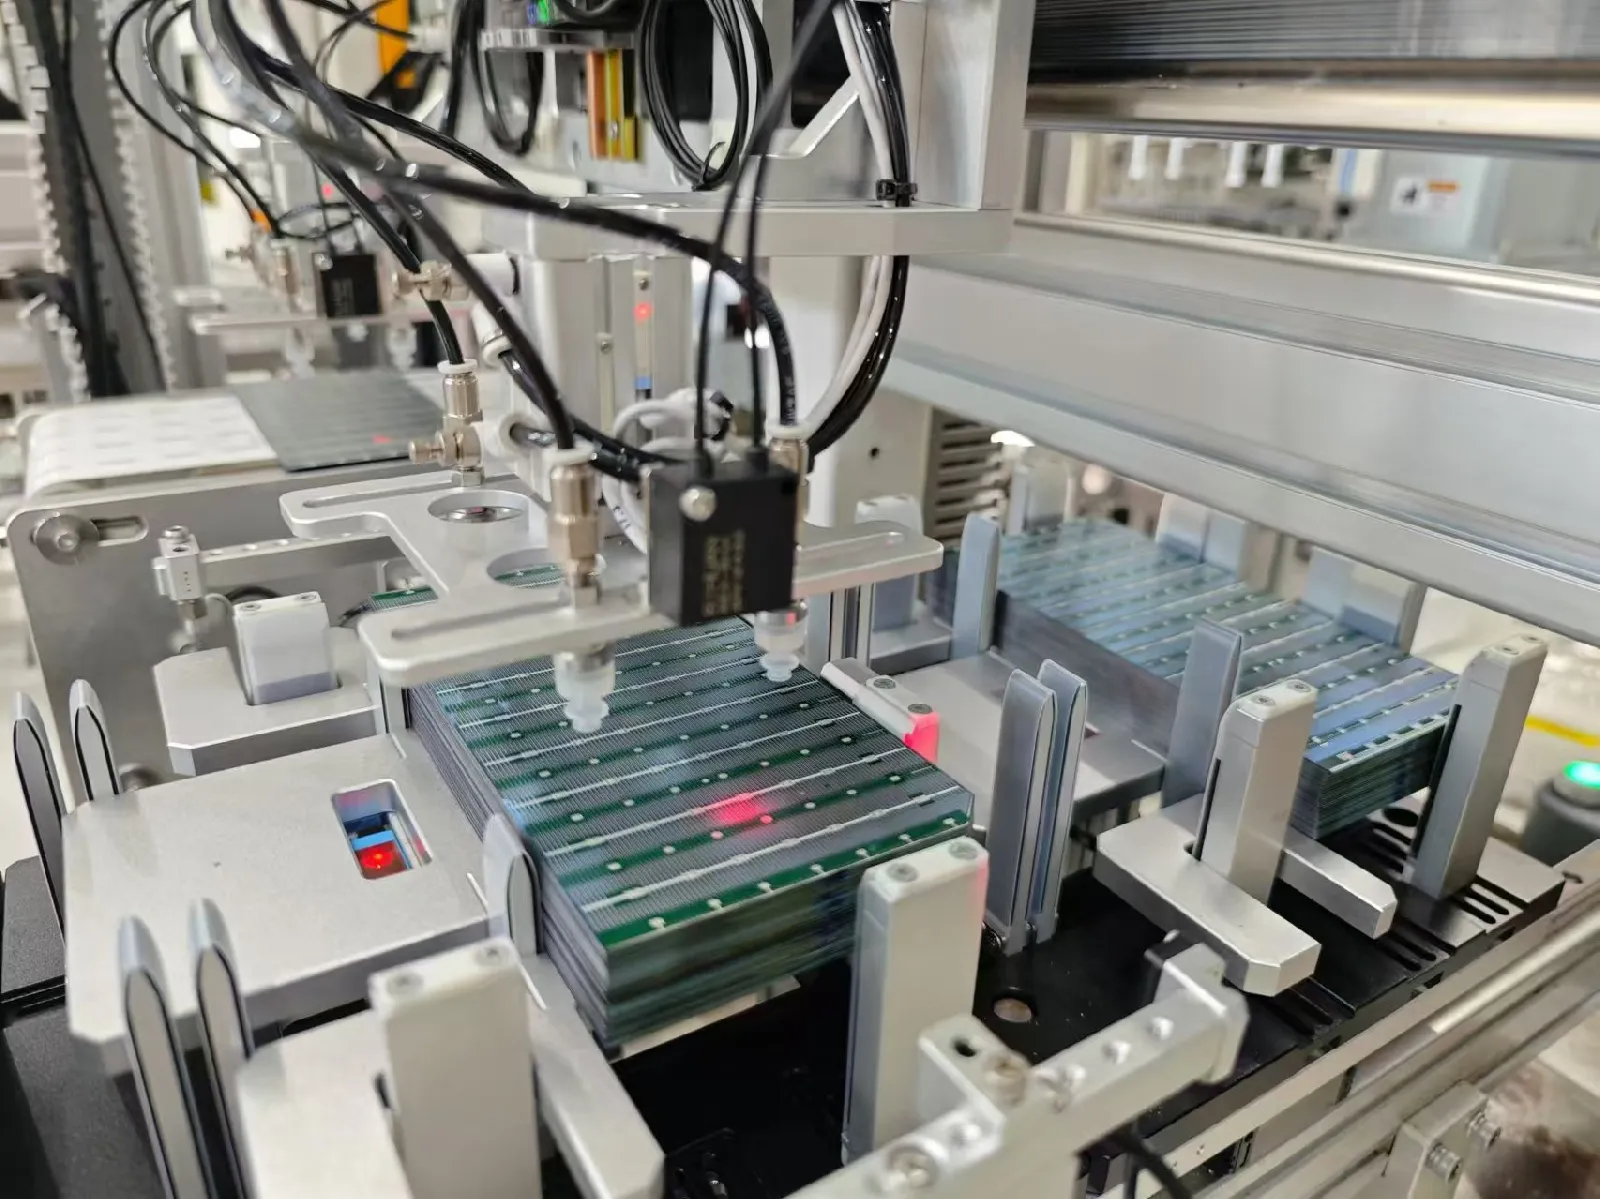
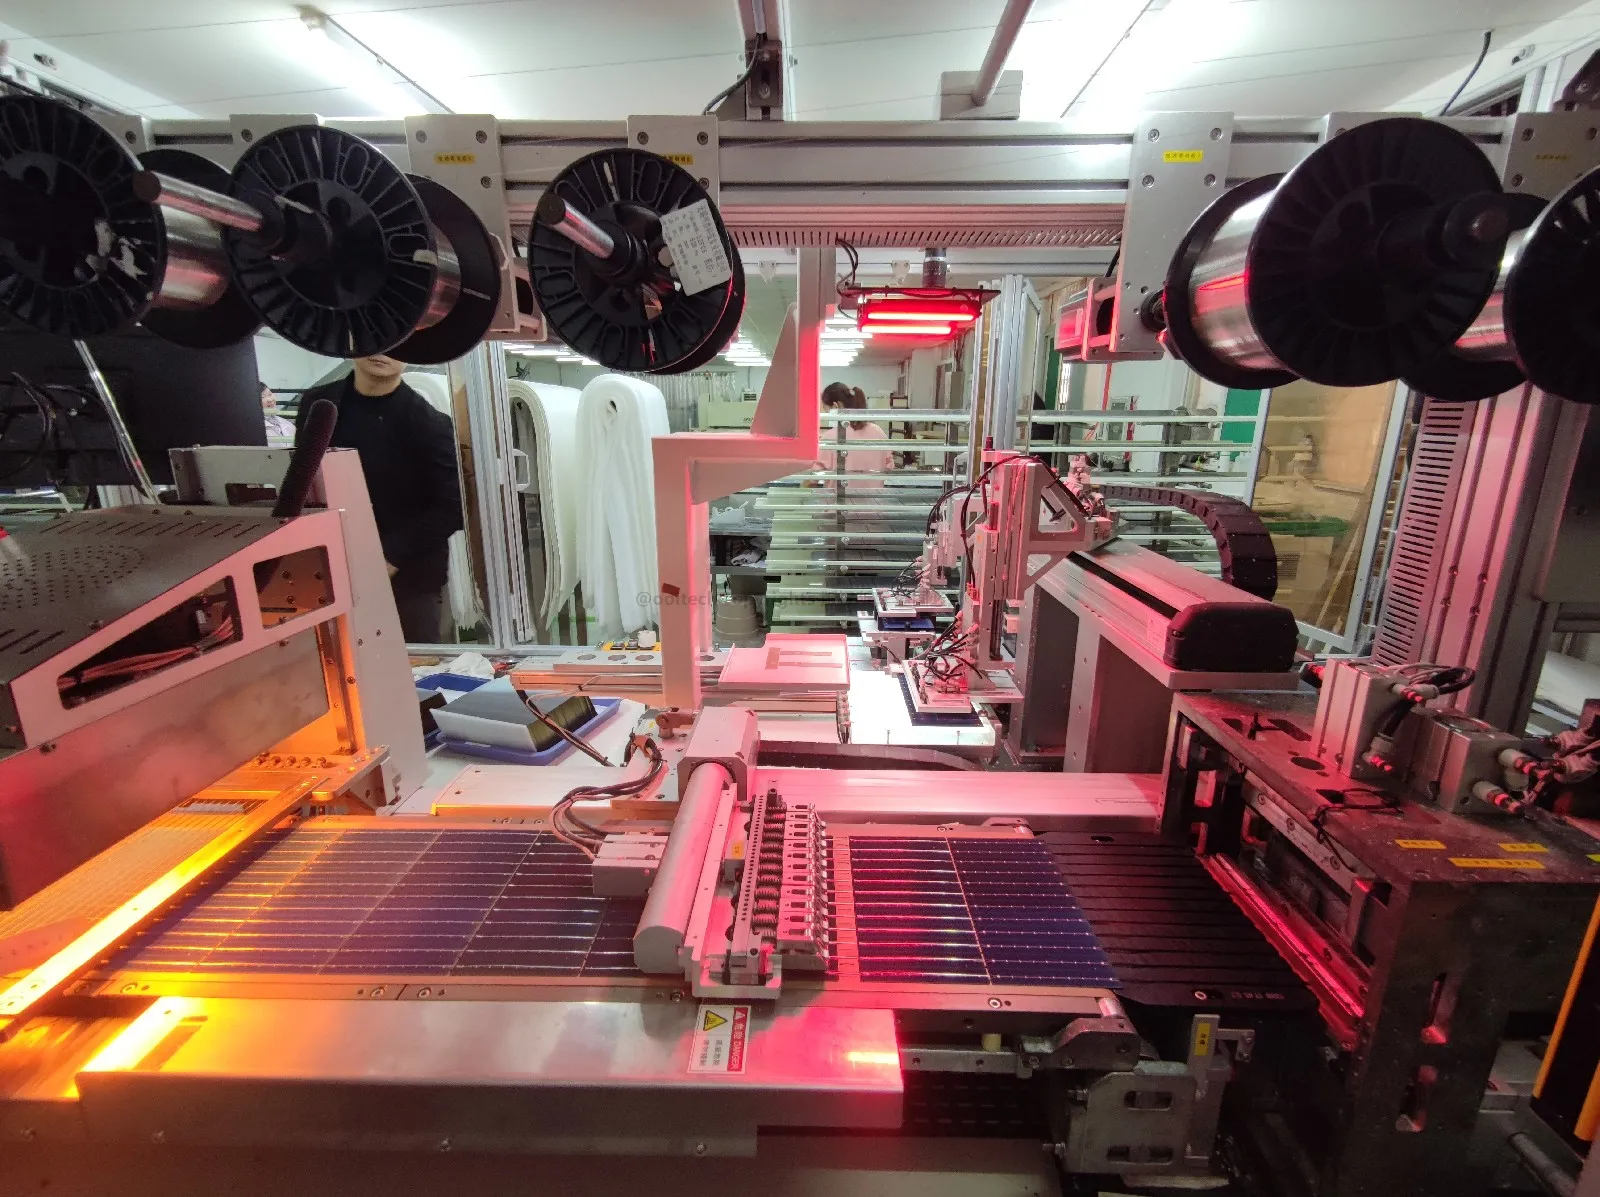
| 3. Tabbing och stringning | Ribbon lödd fram-till-bak, cell till cell, till strings | SS-1500-klass ($60k–70k) / SS-2500-klass ($120k–140k); ATW-klass ($380k–430k) | 2 400 celler/h (SS-2500) · IR-lödning · brott ≤0,2 % |
| 4. Layup | Glas, EVA, strängar, andra EVA-lager och bakplåt staplade i ordning | Glaslastare $25k–30k · auto layup $50k–60k · EVA/TPT-skärare $8k–35k · manuella layup-stationer från ~$1 400–1 700 | Semiauto: 4 stationer för 16 paneler/h |
| 5. Bussing | Strings sammankopplas till hela kretsen; j-box-ribbon läggs ut | Manuella bussingbord ($4k–5k) eller automatisk bussing ($130k–260k) | Den största enskilda omfattningsvariationen mellan offerter |
| 6. EL före laminering | Elektroluminescens avbildning fångar mikrokrackor och feljusterade band | EL-testare, 8-kameraklass ($25k–32k) | Sista chansen före det oåterkalleliga steget |
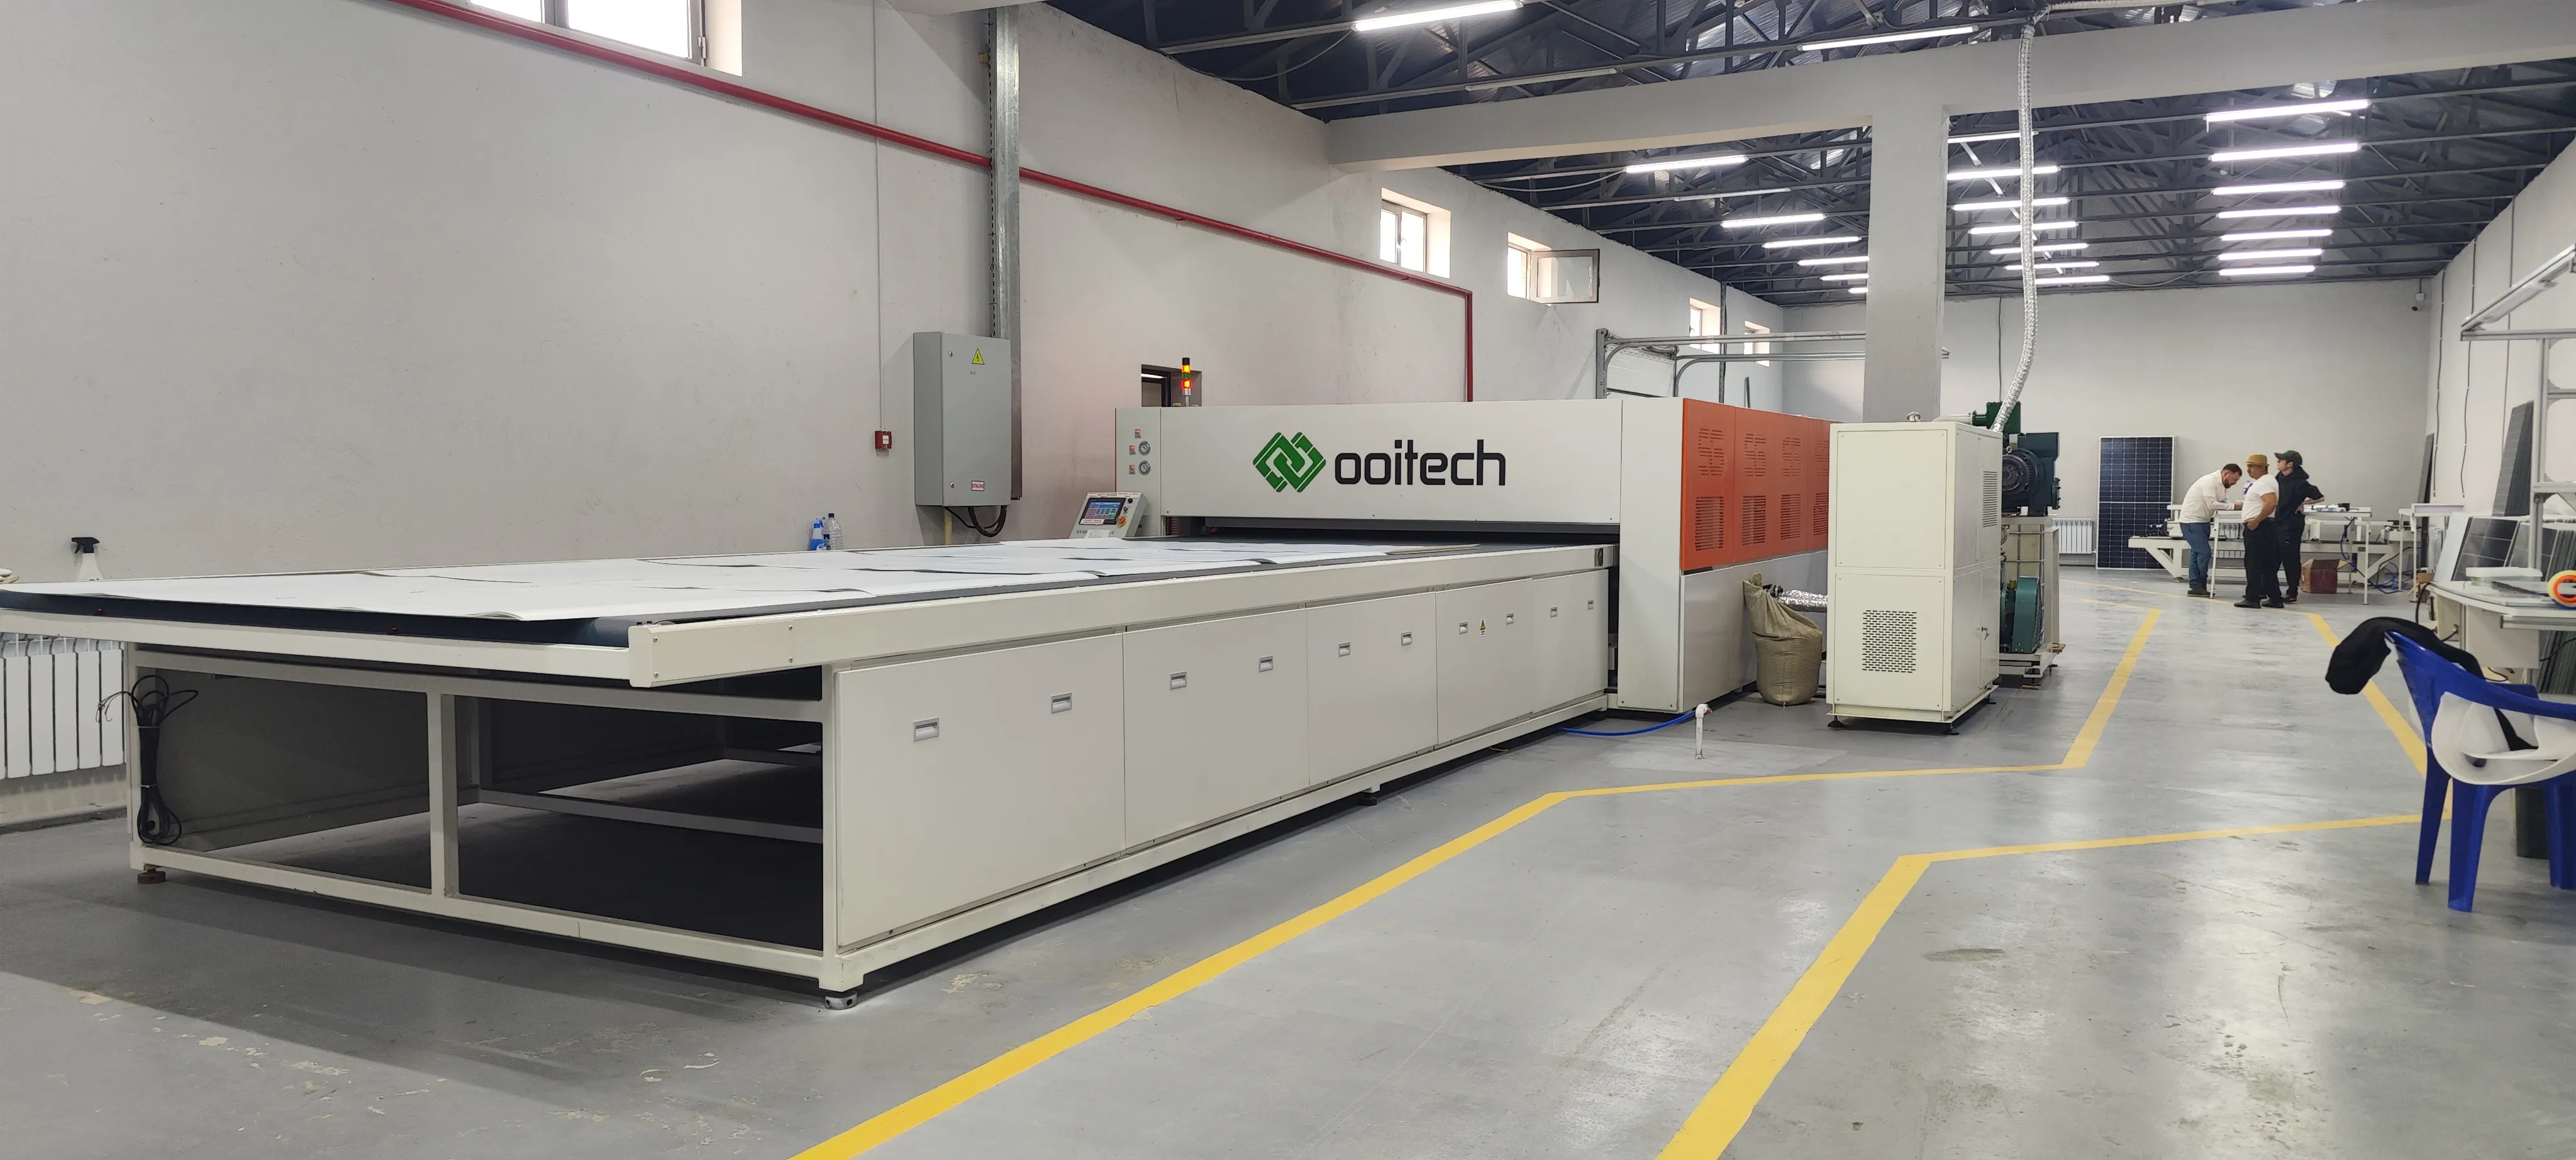
| 7. Laminering | Stapeln smälts under vakuum och värme till ett sammanfogat laminat | OCY-2666-klass ($90k–105k) enkelkammare; dubbelkammare $150k–200k | 98 kW märkeffekt · 40 Pa vakuum · ±1–2 °C jämnhet |
| 8. Trimming och infattning | Kantflash avlägsnas, aluminiumram limmas och pressas | Manuell trimning $4k–5k / auto $30k–35k · infattning $6k–8k semi / $45k–52k auto / $140k–185k allt-i-ett | Allt-i-ett tillför limflödeskontroll |
| 9. Kopplingsbox & härdning | J-box limmad, kopplad, ingjuten; limmet härdar på ett transportband | Limning $5k–6k · ingjutning $12k–17k · automatisk svetsning $60k–70k · härdningsband $30k–70k | 2 operatörer enligt vår bemanningsplan för 150 MW |
| 10. IV- och slutlig EL-test, packning | Solsimulatorns blixt tilldelar effektklassen; slutlig EL verifierar att inga nya sprickor uppstått; modulen packas | IV-testare, OTMT-A klass ($20k–28k) eller Gsolar Class A ($60k–75k) · slutlig EL 4-kamera ($20k–23k) | 10 ms blixt · moduler upp till 2500×1400 mm |
Fyra av dessa steg avgör större delen av din ekonomi, så de förtjänar en närmare titt.

Steg 3 — stringning, det oåterkalleliga steget
Att löda ribbon mot en cells framsida och dra den vidare till nästa cells baksida är där en moduls elektriska kvalitet låses fast. SS-2500 gör det med 2 400 celler per timme med CCD-kamerapositionering och en robot som hanterar varje cell, och håller brottsligheten vid eller under 0,2 % på A-grade-celler över 3–20 busbar-format från 156 till 210 mm. När en dålig lödning eller en dold mikrokracka väl passerat denna station kan inget senare steg reparera den — vilket är anledningen till att steg 6 finns. När något driver är symptomet specifikt: trådar som sitter fel på sina lödpaddar, synliga som svartnade eller obevättade fogar vid stringkanten. Åtgärden är nästan alltid inriktning av ribbon-matningen eller lödningstemperaturreceptet, inte cellen.
Steg 7 — lamineringen, taktsättaren
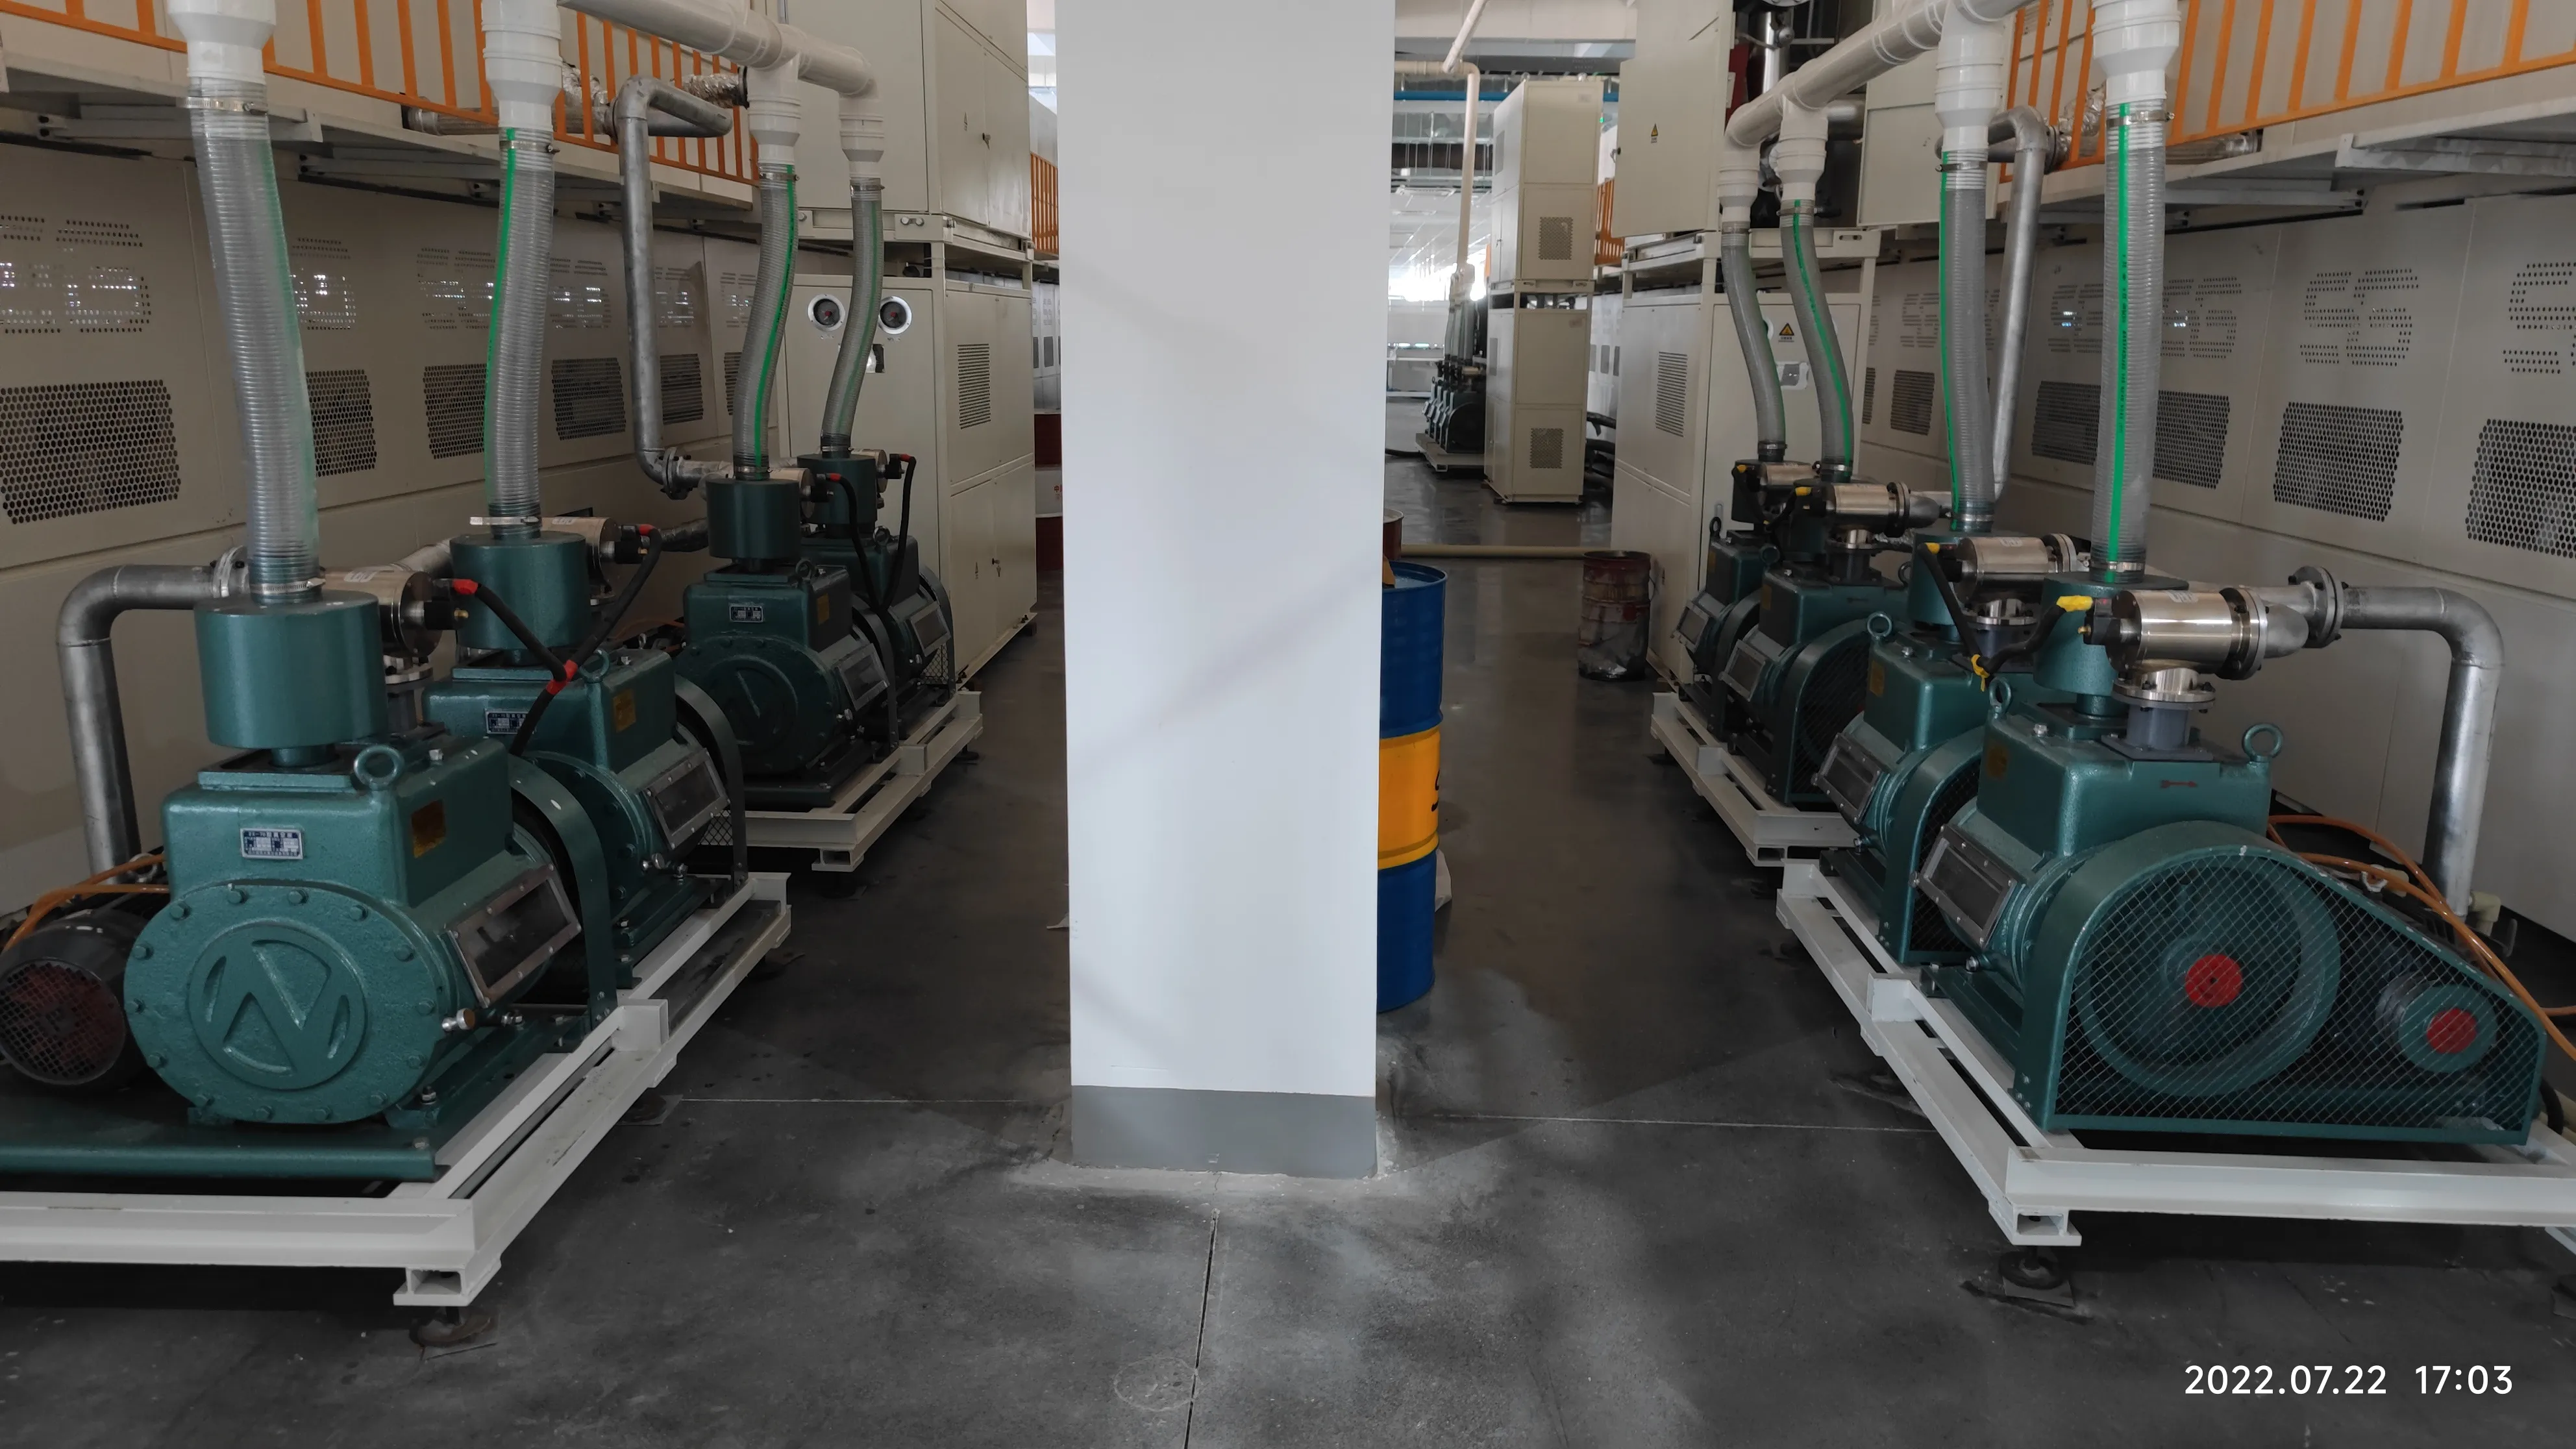
Den lamineringsmaskin är den enda maskinen som varje modul måste sitta inuti. OCY-2666-klassen erbjuder en arbetsyta på 2600 × 6600 mm, oljeuppvärmning med temperaturuniformitet hållen till ±1–2 °C, vakuum ner till 40 Pa och pumpningscykler på 5–30 minuter — vilket är varför laminering, inte lödning, sätter linjetakt på mindre linjer. Det är också den enskilt mest energikrävande maskinen elektriskt: 98 kW märkeffekt, varav 72 kW är uppvärmning. Vid 120 MW-nivån flyttas arket vanligtvis till en dubbelkammarmaskin ($150k–200k) så att en kammare härdar medan den andra pumpar ner; vid 300–600 MW, dubbelkammar-dubbellagerenheter som kostar uppåt $400k styck.
Steg 4, 5 och 8 — där halvautomatik sparar och kostar
Layup, bussing och trimming är de tre steg som finns både i en manuell stationsversion i klassen $1 400–1 700 och i en automatisk version för $45 000–290 000. Den tillverkningsprocess för solpaneler är kemiskt identisk oavsett; det som förändras är vem som utför arbetet. En semiautomatisk 20 MW-linje sätter fyra operatörer vid läggbord, två vid bussningsbord, en vid trimning — och hela linjen landar i intervallet låg till mitten av 300 000 USD. De automatiska motsvarigheterna tar bort dessa positioner och lägger till transportörer, vändenheter och centreringsstationer i stället. Ingen av dem är "bättre": där operatörslöner ligger på 400–700 USD i månaden betalar den manuella versionen tillbaka sig, och där de ligger på europeiska nivåer är den automatiska den enda förnuftiga konfigurationen.
Steg 1, 6 och 10 — kvalitetsgrindarna
Tre av de tio stegen testar snarare än omvandlar, och tillsammans kostar de någonstans i intervallet 60 000–100 000 USD i utrustning: celltestare, EL före laminering, IV-simulator och slutlig EL. Köpare som sträcker en budget frestas att skära bort en. Gör inte det. Utan inkommande cellsortering blandar du kvaliteter i en sträng; utan EL före laminering laminerar du igen sprickor och hittar dem efter det dyraste steget; utan en slutlig IV-blixt skeppar du effektklasser du aldrig mätt. Grindarna är de billigaste maskinerna i fabriken i förhållande till de förluster de förhindrar.

3. Vad processen förbrukar: utrymme, effekt, luft, personal
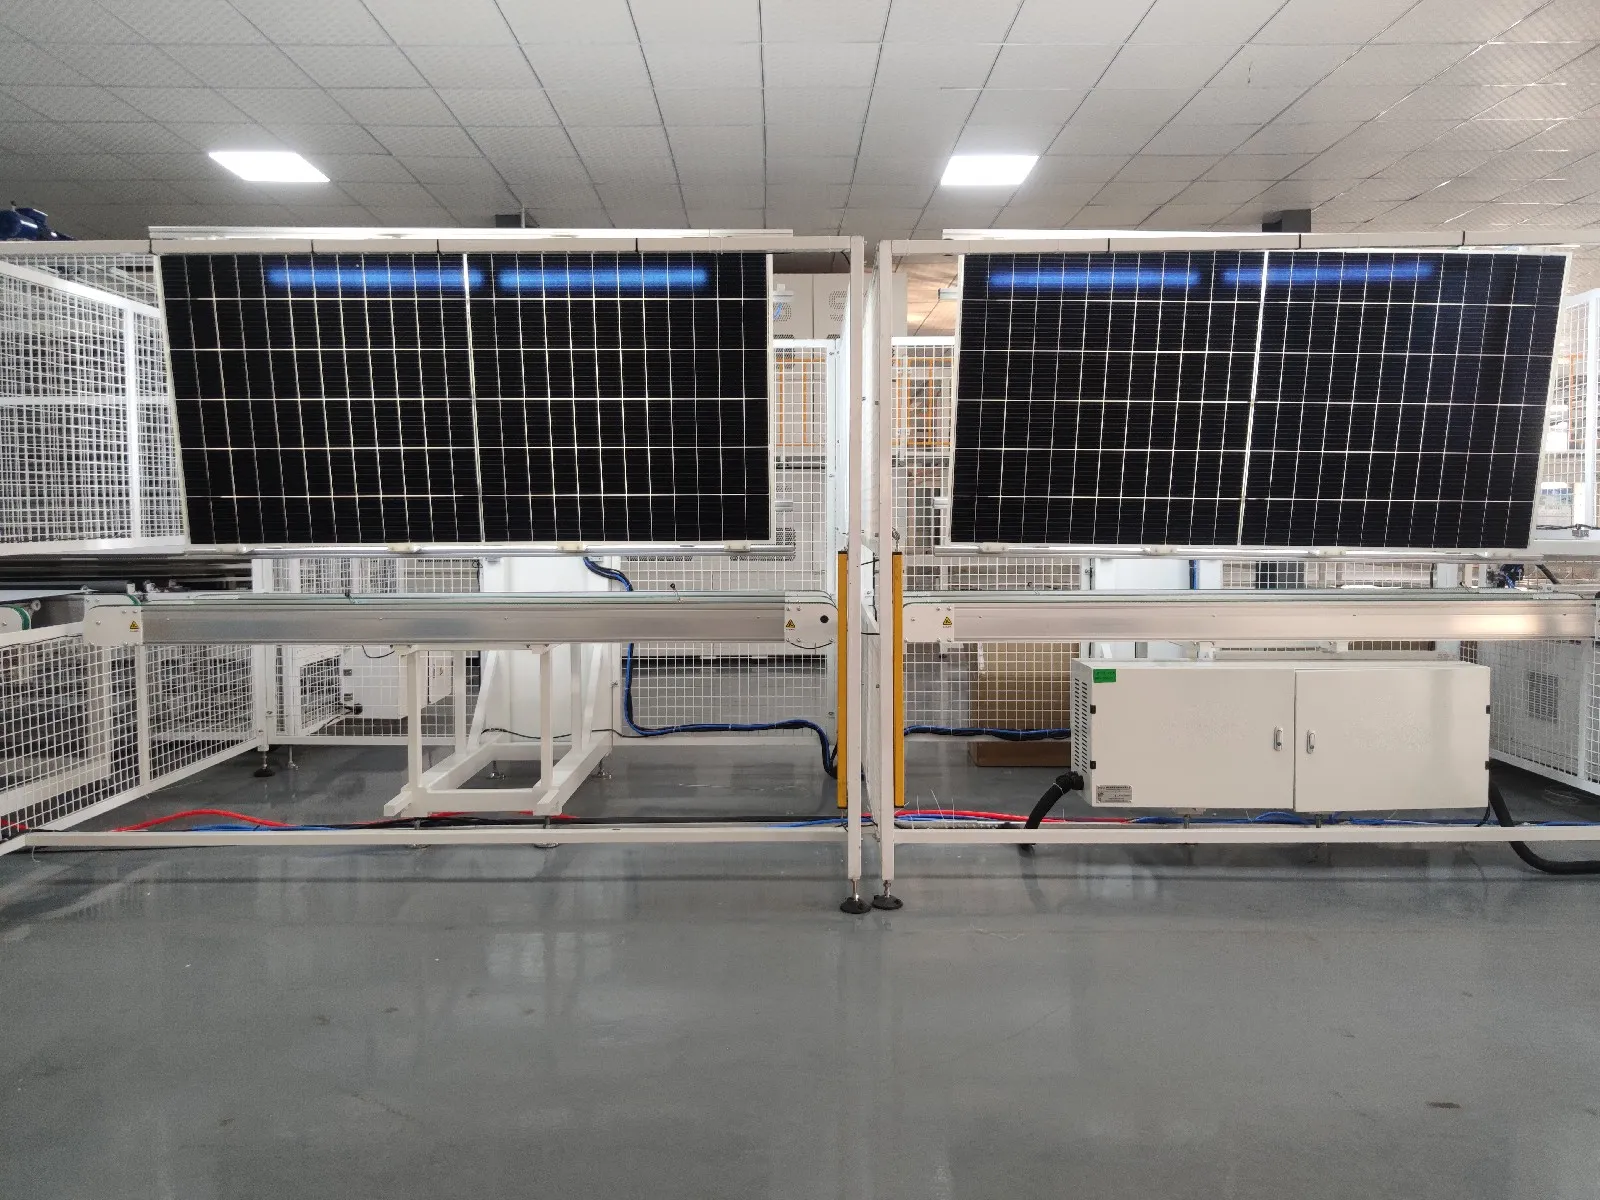
Seriösa köpare skickar oss en checklista som ser nästan identisk ut varje gång: produktionskapacitet per maskin, cykeltid, effektbehov, luftförbrukning, antal operatörer, maskinmått, automatiseringsnivå. Här är den checklistan besvarad för de tre standardnivåerna, från våra egna offertblad och fabrikslayoutritningar.
| Resurs | 20 MW semiautomatisk | 60 MW automatisk | 120 MW automatisk |
|---|---|---|---|
| Utgångsrytm | 16 paneler/timme, ett 8 h-skift | ~24 paneler/timme-klass | 32 paneler/timme, 24 h drift |
| Produktionshall | ~600–800 m²-klass | ~800–1 000 m²-klass | ~1 000 m² (50×20 m) |
| Lager (celler in / moduler ut) | ungefär samma yta igen, alla nivåer | — | — |
| Tak / dörrar / pelare | Takhöjd 4,2–6 m · dörrar 5–6 m breda · pelarfritt föredras, annars avstånd ≥6 m (från 120 MW-layoutbladet) | ||
| Installerad effekt | ~150–200 kW-klass | ~350–500 kW-klass | ~700 kW |
| Tryckluft | Tusentals liter per minut vid de automatiska nivåerna — dimensioneras per layout; pneumatiska cylindrar driver inramning, vändenheter och lastare | ||
| Operatörer per skift | Halvautomatisk lägger till manuella positioner för läggning, bussning och trimning | Lean automatisk bemanning | 12–15 operatörer + 2 ingenjörer; 24/skift på 150 MW dubbelglasplanen |
| Hallsmiljö | Strängnings- och lamineringszoner vill ha 25 °C ±2 och 50–60 % RH — en lagerkonvertering betalar vanligtvis för klimatkontrollsretrofit | ||
När det gäller bemanning är 150 MW dubbelglasbemanningsplanen värd att läsa station för station, eftersom den visar var människorna faktiskt tar vägen: en operatör vid stringern, en vardera vid glasinmatning, EVA-inmatning, spacerplacering och bussbar/tejpmatning, en vid förlaminerings-EL, tre i omarbete, en vardera vid kanttejpning, trimning, flip-inspektion och lim/ram, två vid kopplingsdosan, en som monterar doskåpor och rengör baksidan, en som rengör framsidan, en som byter IV/EL-testfixturer, en vardera vid IV och slutlig EL, två som applicerar typplåtar och streckkoder, två som lossar. Tjugofyra personer, och inte en av dem är valfri på en dubbelglaslinje på den automatiseringsnivån — enbart omarbete har tre, eftersom steg 6 och steg 10 fortsätter att mata det.
4. Var defekter föds — och de två EL-grindarna
Varje erfaren processingenjör i den här branschen säger samma sak om utbyte: defekter är billiga att upptäcka före lamineringen och dyra efter den. EL-grinden före laminering i steg 6 finns eftersom stringning är oåterkallelig; den slutliga grinden i steg 10 finns eftersom lamineringen i sig, inramningen och hanteringen alla kan introducera nya sprickor efter att den första grinden har passerats. Tillsammans kostar de två EL-stationerna långt under $54 000–66 000 och fångar de felmoder som annars dyker upp som garantianspråk år tre: mikrostsprickor under ribbonen, kalla lödställen och celler som spruckit under transport genom linjen.
Den praktiska frågan att ställa till vilken leverantör som helst är vad som händer mellan de två grindarna när en defekt hittas. Omarbete före laminering innebär att lägga om en sträng — minuter. Efter laminering innebär det att skrota ett bundet laminat som redan innehåller sitt glas, EVA, celler och backsheet: vid ungefär $55–60 material per 585 W-klassmodul är tre undsluppna defekter per dag en årlig materialförlust i femställigt belopp som aldrig syns i en utrustnings-offert.
5. En process, tre teknikvägar
De tio stegen förändras inte när cellen gör det — men två maskiner i listan måste få veta vad de matar. En SS-2500-strängare täcker PERC och TOPCon i 3–20BB-format nativt; HJT:s lågtemperaturkrav och back-contact (BC)-format behöver en kompatibel strängarkonfiguration, vilket är varför köpare som planerar BC- eller HJT-volymer bör bekräfta strängarkompatibilitet före allt annat på arket. Köpare frågar oss också, korrekt, om en linje kan köra flera celltyper samtidigt för tolling-arbete — svaret är ja med snabbt utbytbara cellsatser och ett omvaliderat lödpreskript per format, till priset av omställningstid. Vad processen aldrig tolererar är att blanda kvaliteter inom en sträng: steg 1:s binning finns just för att matchade celler ska gå in i steg 3 tillsammans.
FAQ — Tillverkningsprocess för solpaneler
Hur lång tid tar det att tillverka en solpanel?
Linjeutflöde mäts i takt, inte i tid per panel: en automatisk linje på 120 MW färdigställer en modul ungefär varannan minut, en semiautomatisk linje på 20 MW var tredje till fjärde. Men varje enskild modul tillbringar längst tid i laminatorn — pump-down och härdning tar 5–30 minuter per cykel — vilket är anledningen till att större linjer använder dubbelkammarmaskiner för att överlappa cykler.
Hur många arbetare behöver en produktionslinje för solpaneler?
Enligt vår bemanningsplan för 150 MW dubbelglas, 24 operatörer per skift plus linjeingenjörer; den automatiska linjen på 120 MW specificerar 12–15 operatörer plus 2 ingenjörer; semiautomatiska nivåer lägger till manuella positioner vid layup, bussing och trimning istället för att betala för de automatiska maskinerna. Bemanningsantalet följer automationsomfattningen, inte kapacitetssiffran.
Hur mycket golvyta behöver processen?
Cirka 1 000 m² produktionshall för en linje på 120 MW (50×20 m, 4,2–6 m takhöjd, dörrar 5–6 m breda, pelare vid 6 m eller mer), plus ungefär samma yta igen för lager av råmaterial och färdiga moduler. En hall på 2 000 m² rymmer därför en linje på 50–100 MW med ett fungerande men trångt lager; mindre linjer skalas ner därifrån. Placering på andra våningen fungerar bara för de lättare stationerna — lamineringens golvbelastning och layoutens raka flöde förankrar vanligtvis den tunga änden i markplan.
Hur mycket el förbrukar en solpanelsfabrik?
Planera för ungefär 700 kW installerad vid den automatiska nivån på 120 MW, med laminatorn (98 kW märkeffekt i 2666-klassen) och IR-stringern som de två största förbrukarna. Genomsnittsförbrukningen ligger väl under installerad kapacitet och skalas sublinjärt: publicerade branschsiffror anger en linje på 30 MW till nära 150 kW i genomsnitt och en linje på 400 MW till nära 360 kW.
Kan en produktionslinje köra PERC-, TOPCon- och BC-celler?
PERC och TOPCon körs på samma stringer i SS-2500-klassen (3–20BB, 156–210 mm). HJT- och back-contact-format kräver en lågtemperatur- eller BC-kompatibel stringerkonfiguration — bekräfta detta innan du offererar något annat. De övriga åtta stegen är celltypsagnostiska bortsett från receptinställningar och testfixturer.
Vilket steg orsakar flest defekter?
Stringning. Det tillför värme till en 130–180 μm wafer och är oåterkalleligt: felinriktning av ribbon utanför lödpadarna, kalla lödningar och mikrokrackor uppstår alla där. Det är därför brottspecifikationer (≤0,2 % på A-grade-celler för SS-2500) och EL-gaten före laminering är viktigare än någon genomströmningssiffra på databladet.
Vilka råmaterial förbrukar processen?
Per 585 W TOPCon-modul, ungefär $55–60 i material till marknadspriser i mitten av 2025: enbart celler över 40 % av kostnaden, ram och härdat glas tillsammans runt 30 %, därefter lödband, backsheet, POE, EVA, kopplingsdosor och tätningsmedel. En 120 MW-linje förbrukar detta kontinuerligt vid 32 paneler per timme, till stor del betalat i förskott som förstagångsköpare — rörelsekapitaltalet som avgör om processen fortsätter att köra.
Behövs verkligen utbildning om maskinerna är automatiska?
Ja. Maskinerna kör sig själva; processen gör det inte. Operatörer behöver två till tre månader för att hålla nominell yield — receptändringar per cellformat, EL-bildtolkning, kontroller av ribbon- och skärinriktning är mänskliga färdigheter. Vår standardomfattning inkluderar 30 dagars idrifttagning och utbildning på plats plus livstids fjärrsupport för processen, eftersom de flesta yield-problem efter första månaden är recept- och inriktningsfrågor, inte hårdvarufel.
Specifikationerna refererar till Ooitech-maskindata; prisintervallen återspeglar typiska FOB Kina-marknadsintervall per maskinklass och rör sig med konfiguration och växelkurser — bekräfta en aktuell offert innan budgetering.
Relaterad läsning: hur maskinpriser byggs upp, anläggningskostnad, försörjning och bemanningoch hur man startar en solpanelsfabrik.
Vilka maskiner och vilken utrustning krävs för tillverkning av solpaneler i kommersiellt syfte?
För kommersiell modulproduktion är kärnlistan: en celltestare och sorterare, en tabber och stringer, en layup-station, en bussnings- eller autobussningsmaskin, en EL-testare efter stringning, en lamineringsstaplare, en laminator, en trimmaskin, en inramningsmaskin, en kopplingsdosa- och pottningsstation, en härdningsugn, en andra EL-testare, en IV-testare med solsimulator, en hipot- och isoleringstestare samt ett rengörings- och packningsområde.
Runt denna kärna finns stödsystem som är lätta att glömma i en budget: tryckluft med torkning, processkylning, utsug för flussmedel och lamineringsångor, ESD-säkert golv samt materialhanteringen som länkar samman stationerna. I praktiken är det dessa stödsystem som skiljer en lista av maskiner från en fungerande linje, och de är anledningen till att en fabrik bör planeras innan den offereras.
Vilken utrustning behövs för solpaneler?
Den minsta ärliga listan för att tillverka en färdig, testbar modul är kortare än folk förväntar sig: en stringer, en layup- och bussningsanordning, en laminator, en inramningsmaskin samt testare för EL och IV. Allt annat förbättrar genomströmning, utbyte eller repeterbarhet snarare än att göra produkten möjlig överhuvudtaget. Den distinktionen är viktig vid budgetering, eftersom den skiljer de stationer du inte kan starta utan från dem du kan lägga till när volymen motiverar dem.
Det som inte kan hoppas över är testning. En modul som inte har EL-testats och IV-testats är en overifierad produkt, och kostnaden för den verifieringen är trivial jämfört med kostnaden för att skeppa moduler med dolda sprickor eller en felklassificerad effektklass.
Vad behövs för att tillverka solpaneler?
Fyra saker, i ordning efter hur ofta de underskattas: en lämplig byggnad, utrustningen, leveranskedjan för råmaterial och människorna. Byggnaden måste bära lasten, leverera strömmen och stödja laminerings- och härdningstemperaturerna. Utrustningen är den mest synliga kostnaden och den mest exakt offererade. Leveranskedjan — celler framför allt, sedan inkapslingsmaterial, glas, ribbon och kopplingsdosor — avgör om linjen faktiskt kan köras vid sin märkkapacitet.
Kravet på människor är det tysta. En helautomatisk linje behöver fortfarande processtekniker som kan läsa en EL-bild, diagnostisera en lamineringsdefekt och justera en lödprofil. Automatisering tar bort händer, inte omdöme, och en fabrik utan det omdömet spenderar sin tid på att köra om partier snarare än att tillverka moduler.
Relaterat: Maskin för tillverkning av solpaneler: Stationer och layout förklarar hur samma processekvens skalas om från 5 MW till 1,2 GW och vilka indata som ska låsas före beställning.
Vidare läsning och bakgrundsdata
Offentligt referensmaterial om detta ämne, publicerat av de organisationer som underhåller branschens teknikfärdplan och marknadsdata: