Tabber- och stringermaskin: Hur den fungerar, hur du väljer
Innehållsförteckning
Tabber- och stringermaskin: Hur den fungerar, hur du väljer
Den enda maskin varje modul måste passera och som ingen senare station kan reparera — stationer, lödspecifikationer, 0BB- och BC-kompatibilitet, prisklasser och de defekter som uppstår i verkliga fabriker.
PV-modulproduktion · Guide för val av stringer · av Jerry, Ooitech
En maskin avgör om en modul behåller sin effekt i 25 år: tabber- och stringer-maskin. Varje fog den löder är permanent — ingen senare station kan reparera en dålig fog. Här är hur maskinen fungerar, och hur du väljer din.
1. Vad maskinen faktiskt avgör
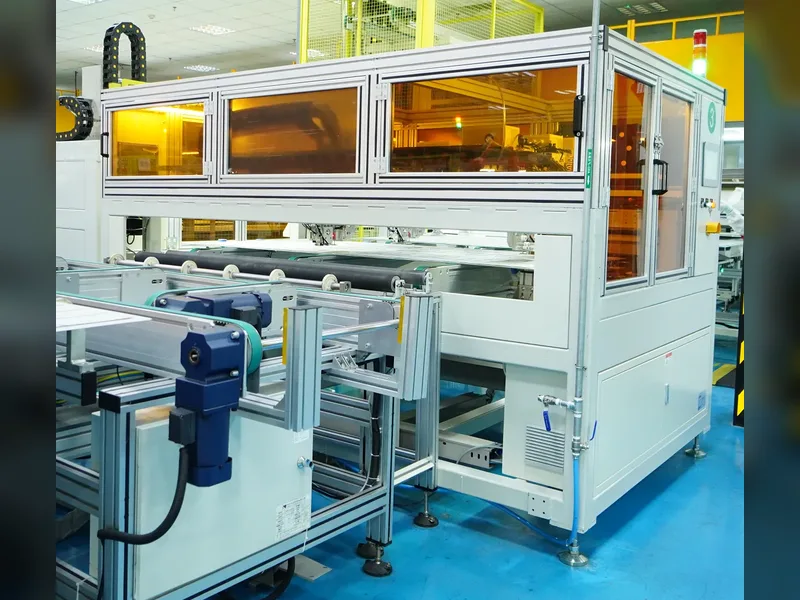
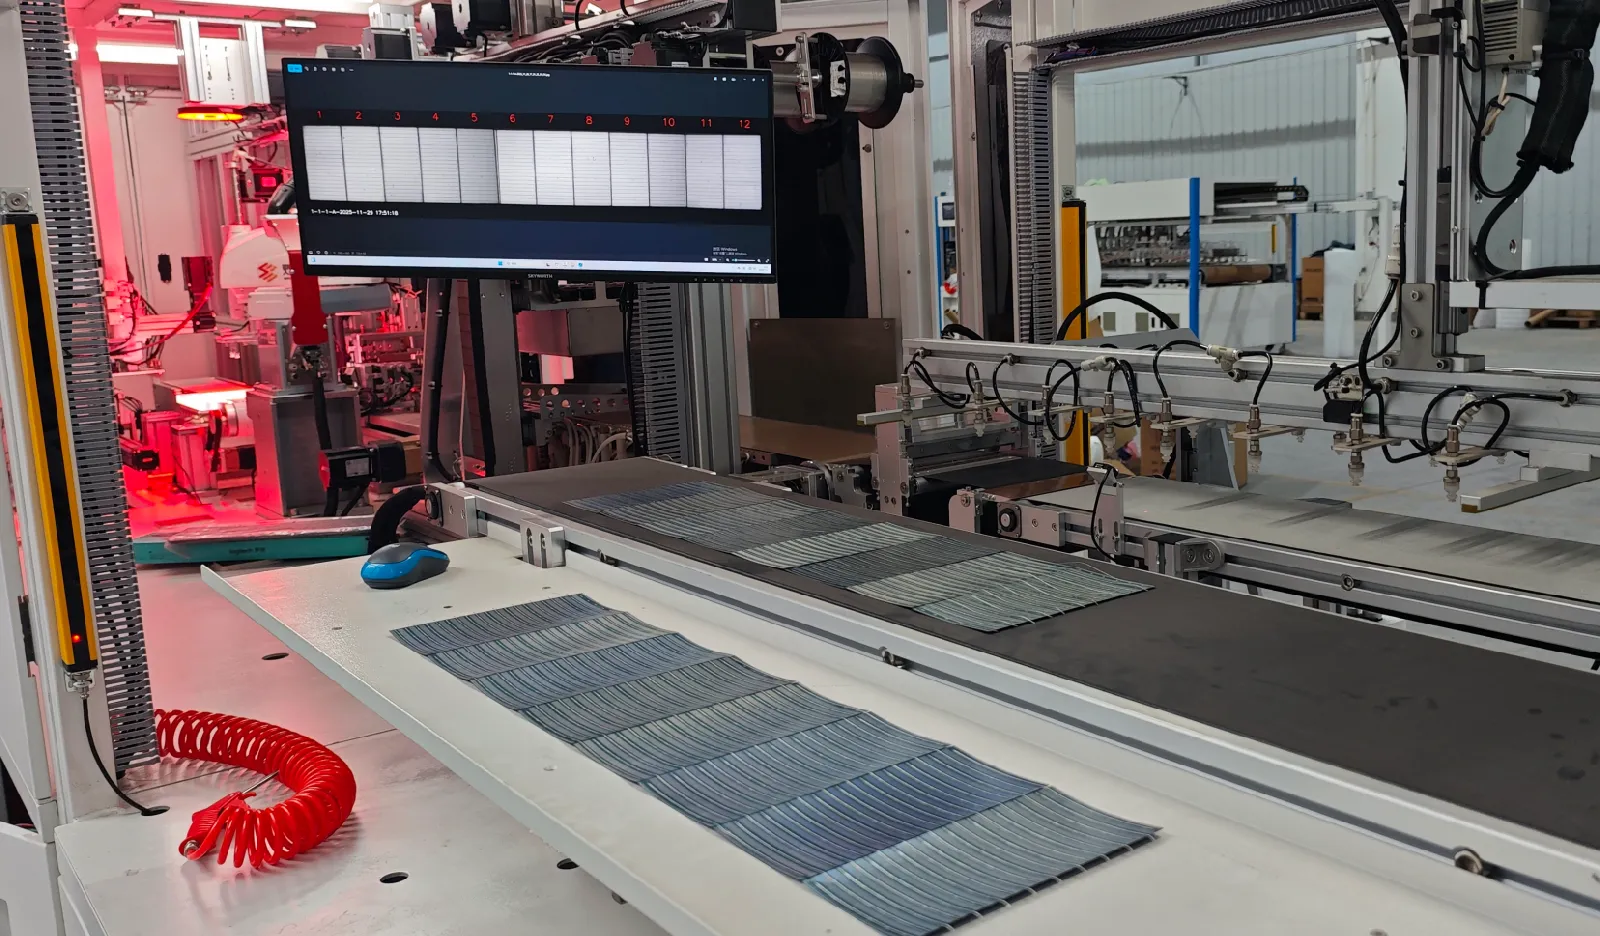
Tabber- och stringer-maskinen löder samman solceller, en i taget, genom förtennt kopparribbon: ribbonet binds till en cells främre gridlinjer, lindas till nästa cells baksida och upprepas tills en fullständig sträng finns. Värme smälter ribbonets lödbeläggning till en metallurgisk bindning med cellens fingrar — och den uppvärmningsprofilen, applicerad på en wafer som är cirka 130–180 μm tjock, lämnar antingen en intakt elektrisk väg eller en dold mikrokracka.
På produktionslinjen sitter maskinen efter cellsortering och före layup, vilket gör den till den första oåterkalleliga processen mellan cell och modul. Laminering kan köras om, infattning kan korrigeras, men en kallödning eller en sprucken cell inuti en färdig sträng finns där för alltid. Det är därför erfarna köpare lägger mer tid på att granska just denna maskin än på resten av offertbladet tillsammans.
2. Inuti maskinen: sex stationer
| Station | Vad som händer | Vad man ska kontrollera vid köp |
|---|---|---|
| 1. Lastning och sortering | Celler lastas, justeras med CCD-kamera | Specifikation för justeringsprecision (±0,15 mm-klass på nuvarande maskiner) |
| 2. Flussmedelsspray | Flussmedel förbereder lödytyorna | Doseringskonsistens; flussmedel köps vanligtvis lokalt |
| 3. Ribbonmatning | Platt band format, kapat och placerat på paddarna | Bandbreddsintervall (0,35–1,2 mm typiskt), skärarens justerbarhet — de flesta inriktningsfel börjar här |
| 4. IR-tabbning | Infraröda lampor smälter om lödtennet | Antal oberoende styrda värmeszoner; lagring per recept |
| 5. Strängning | Celler sammankopplade fram-till-bak i strängen, robotstaplade | Cellavståndsintervall (1,5–10 mm), hanteringsmjukhet |
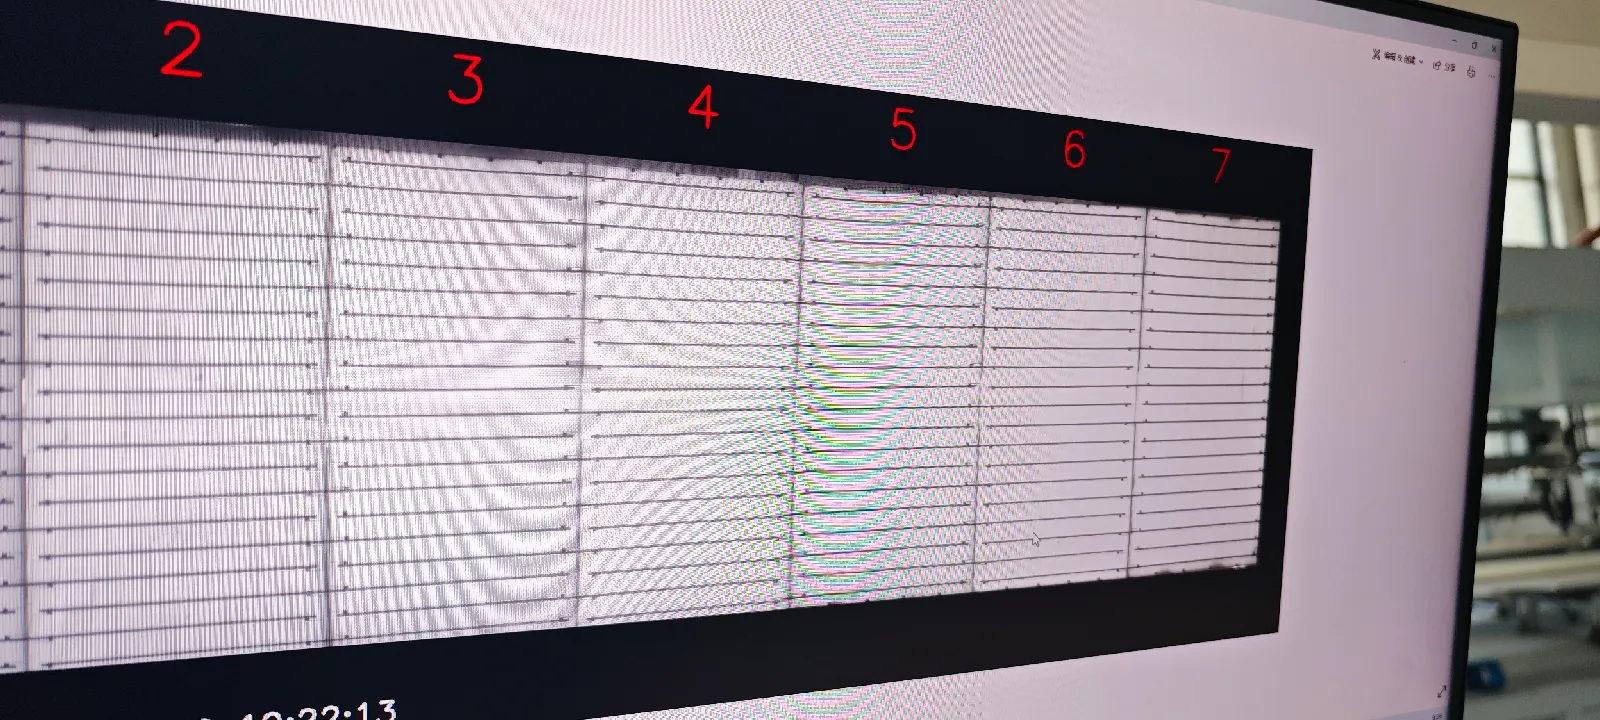
| 6. Inline-EL | Elektroluminescenskontroll på den färdiga strängen | Inkluderad eller valfri; upplösning och antal kameror |
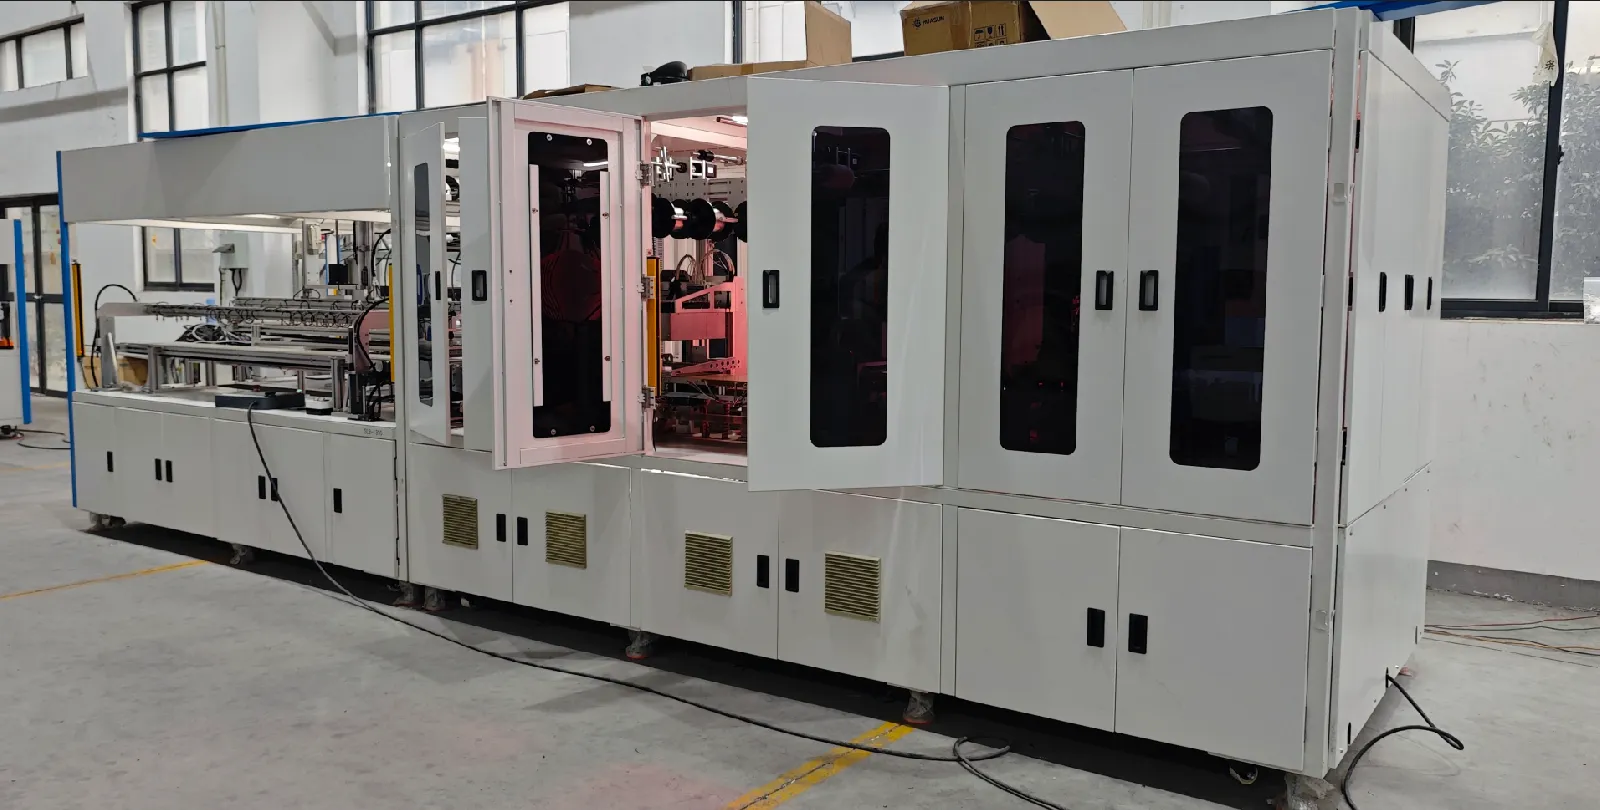
Linjer byggda för zero-busbar-format (0BB) lägger till en sjunde station efter lödning — limhärdning eller filmlaminering — vilket avsnitt 5 täcker. Kärnan med sex stationer är i övrigt densamma hos varje tillverkares maskin; det som skiljer offerter åt är precision, värmekontroll och hur mycket av hanteringen som är robotiserad.
3. Siffrorna som spelar roll på specifikationsbladet
Tre specifikationer förutsäger allt annat om maskinen. Brottfrekvens: maskiner i nuvarande generation håller ≤0,2 % på A-klassade celler — acceptera inget lösare, eftersom brott vid denna station är skrot plus omarbetningsarbete, permanent. Genomströmning: instegsmaskiner kör ~1 200 celler per timme, arbetshästklassen 2 400 och höghastighetsmaskiner i ATW-klass 6 800 — dimensionera detta mot din laminator och din skiftplan, inte mot säljarens rubriksiffra. Positioneringsnoggrannhet: ±0,15 mm positionering och ±0,2 mm placering är nuvarande standard; i takt med att antalet busbars ökar och fingrarna blir finare är noggrannheten det som håller bandet på paddarna i hög hastighet.
Ytterligare en specifikation värd att kräva: hur många kompletta cellsatser som följer med maskinen, och vad en andra sats kostar. Om du planerar att köra mer än ett cellformat — och de flesta linjer gör det så småningom — hänger formatomställningen på reservsatser och lagrade recept.
4. IR-lödning vann — bekräfta det och gå vidare
Äldre kataloger listar infrarött, varmluft, laser och induktion sida vid sida som om valet fortfarande vore öppet. Det är det inte. Infrarött är massproduktionsstandarden — beröringsfri, mogen, med oberoende zonindelad temperaturkontroll — medan varmluft i praktiken har lämnat nya linjer: ojämn uppvärmning, långsamma cykler och termisk chock som tunna wafers inte tål. Laser och induktion överlever i nischapplikationer till utrustningskostnader som ekonomin sällan motiverar för modulmontering. Det beslut som faktiskt spelar roll 2026 är inte uppvärmningsmetoden utan huruvida IR-plattformen kan uppgraderas till 0BB senare.
5. Den verkliga 2026-frågan: Busbar-format och 0BB
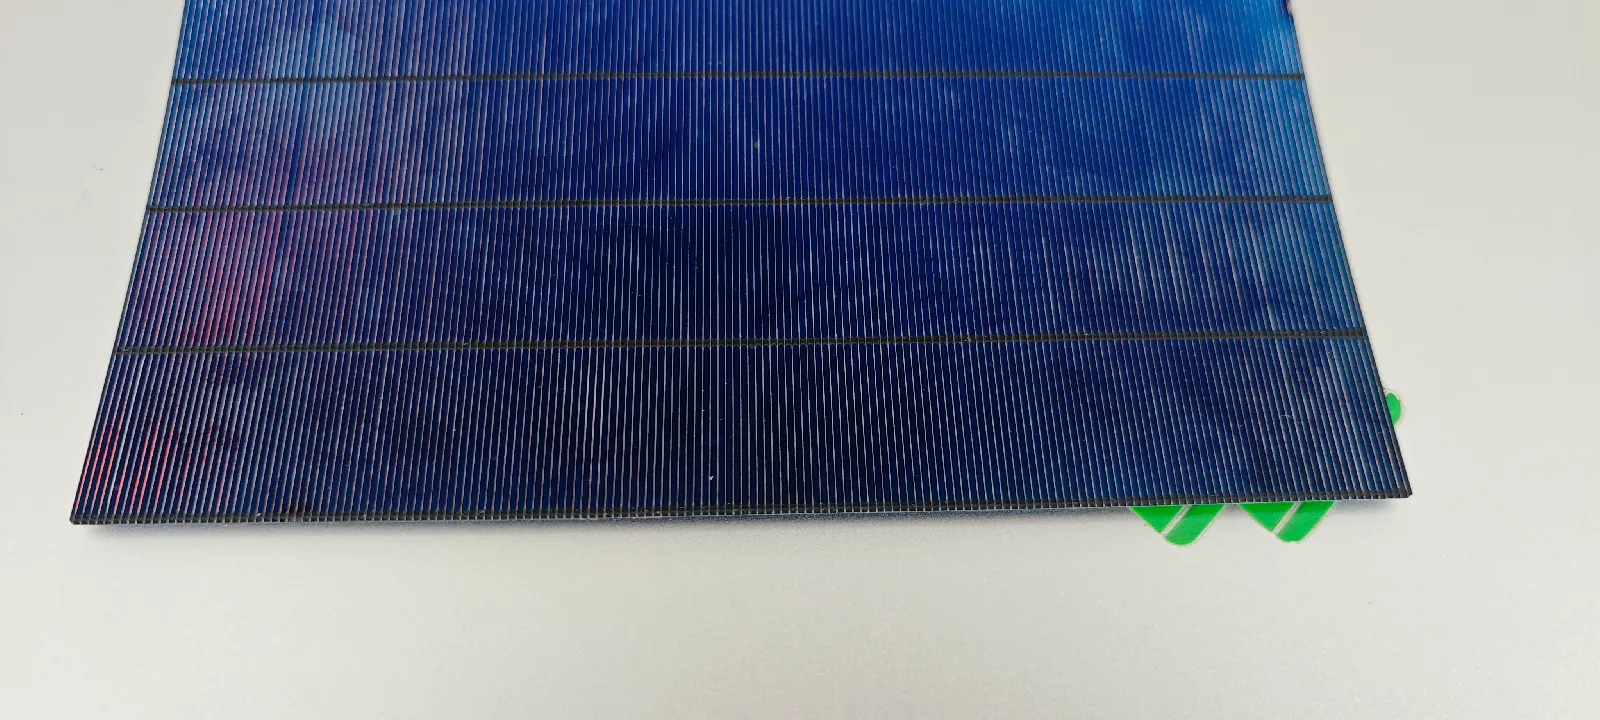
Stringer-utvecklingen under de senaste fem åren är en enda historia: busbars från många till inga. MBB (multi-busbar) gav vika för SMBB (15–25BB), och branschen rör sig nu mot 0BB — fina runda trådar som löds direkt på fingrarna, vilket sparar silverpasta, minskar skuggning och höjer effekten. Branschprognoser placerar 0BB nära 90% penetration 2026, vilket innebär att en maskin som köps idag och inte kan köra 0BB riskerar att vara föråldrad inom två år. En standardmaskin täcker PERC och TOPCon i 3–20BB nativt; 0BB är en tilläggsprocess, och de fyra vägarna skiljer sig tillräckligt mycket för att ändra ditt inköp:
| 0BB-väg | Hur den binder | Avvägning |
|---|---|---|
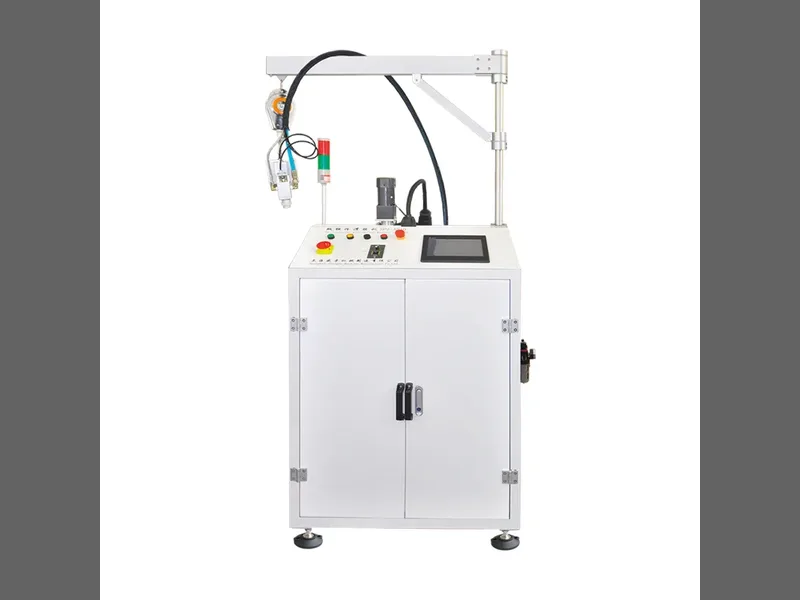
| Lödtenn + lim | IR fäster tråden, härdlim förstärker | Mest ekonomisk i massproduktion; kräver hög precision vid limdosering — den naturliga uppgraderingsvägen för en IR-stringer |
| Film | Polymerfilm håller trådarna, binder under laminering | Bredast passform för celltyper (TOPCon/HJT/BC) och hög tillförlitlighet; film tillför kostnad |
| Limdosering | Dosera, dra tråd, härda | Enkel, stabil utrustning; extra limkostnad och möjlig EL-skugga under tråden |
| SmartWire | Kompositfilm + trådnät | Etablerad väg; patentskyddad till 2034 med hög filmkostnad |
6. Cellkompatibilitet: En maskin, fyra cellfamiljer
| Celltyp | Stringningskrav | Huvudsaklig strategi |
|---|---|---|
| PERC | Mogen, kostnadskänslig | Standard IR, MBB/SMBB |
| TOPCon | N-typ, SMBB som går mot 0BB | Standard IR / 0BB lödtenn+lim |
| HJT | Lågtemperaturkänslig, tunn wafer | Lågtemp IR / 0BB-film eller lim |
| BC (IBC/ABC/HPBC) | Bakkontakt, ingen frontbussbar | BC-kompatibel stringerkonfiguration — bekräfta innan något annat offereras |
Om din affärsplan inkluderar tolling-arbete — att köra flera kunders cellformat på en linje — är kompatibilitet värt mer än maximal genomströmning. Snabbytesbara cellkit plus ett validerat, sparat recept per format låter en maskin växla mellan produktionsvägar inom ett omställningsfönster mätt i minuter; en maskin utan den flexibiliteten begränsar din kundlista till en teknologiväg.
7. Vad en Tabber och Stringer kostar, och vad som påverkar priset
Typiska FOB Kina-prisintervall per maskinklass: instegsmaskiner runt $60k–70k, arbetshästen med 2 400 celler/timme $120k–140k, och höghastighetsmaskiner i ATW-klass med 6 800 celler/timme $380k–430k. Inom en klass kommer spridningen mellan två offerter vanligtvis från fyra punkter: inline-EL inkluderat eller inte (och med hur många kameror), robot- kontra mekanisk cellhantering, antalet cellkit och sparade recept som ingår, samt hur mycket av idrifttagning och utbildning som är inprisat. När en offert för "samma" klass ligger 30 % under intervallet har en av dessa fyra tyst försvunnit från bladet.
Upplysning, eftersom du ändå kommer att märka det: Ooitech säljer stringers — vår SS-1500B är instegsklassmaskinen, och SS-2500 är arbetshästen i varje linje vi levererar. En av våra täcker 166–210 mm celler, 3–20BB, ribbon 0,35–1,0 mm bred, med ±0,15 mm positionering, ≤0,2 % brott och tre inline-EL-kameror; BC-kompatibla konfigurationer och 0BB-lim-/filmuppgraderingar offereras per projekt. Använd intervallen ovan mot vilken leverantör som helst, inklusive oss.
8. När saker driver: tre defekter från verkliga fabriker
De flesta stringerfrågor som når vår supportkanal är inte hårdvarufel. De är inställningsdrift, och samma tre återkommer hela tiden. Trådar som ligger utanför lödpadarna, vanligtvis vid samma kant av strängen: kontrollera ribbonmatningen först — rullar som sitter rätt, ribbonplan i nivå med skäraren, skärarens överlappshöjd — innan du rör temperaturen. Svartnade eller ovätta fogar vid bandets kant medan mitten löds fint: det är en fråga om värmeprofil, inte en cellfråga; zonindelningen behöver balanseras om för formatet i maskinen. Receptdrift efter ett cellbyte: varje cellformat — halvskuren TOPCon beter sig annorlunda än 182 PERC — vill ha sitt eget validerade värmerecept, och den enskilt mest användbara vanan är att lagra recept per format istället för att justera en gemensam inställning. Operatörer som lär sig den vanan i vecka ett slutar förlora helger på det i månad sex.
Det är också det ärliga svaret på "hur lång tid tills vi kör nominell avkastning": maskinen är kapabel från dag ett av idrifttagningen; receptbiblioteket och operatörens öga tar två till tre månader att bygga upp. Köp maskinen av den som finns kvar att nå under den perioden.
FAQ — Tabber- och Stringer-maskin
Hur mycket kostar en tabber- och stringer-maskin?
Typiska FOB Kina-intervall: $60k–70k för en instegsmaskin, $120k–140k för arbetshästklassen med 2 400 celler/timme, $380k–430k för höghastighetsenheter i ATW-klass. Inline EL, robothantering, reservcellssatser och idrifttagningens omfattning flyttar en offert inom sitt intervall.
Vad betyder egentligen en stringers kapacitetssiffra?
Celler per timme, mätt på maskinens nominella format. Två stringers i instegsklass på ~1 200 celler/timme matar ungefär en halvautomatisk linje med 16 paneler per timme; en maskin med 2 400 celler/timme är navet i en linje på 20–60 MW; maskiner med 6 800 celler/timme förekommer i multiplar på linjer på 150–600 MW. Kontrollera alltid kapaciteten mot din laminators cykeltid, inte isolerat.
Kan en stringer köra PERC-, TOPCon-, HJT- och BC-celler?
PERC och TOPCon, ja, på en standardmaskin med recept och cellsatser per format. HJT kräver en lågtemperaturkonfiguration, och BC-format kräver en BC-kompatibel stringer. Om BC- eller HJT-volymer ingår i din plan, bekräfta den kompatibiliteten innan du jämför någon annan specifikation.
Vilken brottfrekvens bör databladet lova?
≤0,2 % på A-grade-celler för aktuella maskingenerationer — samma siffra för både instegs- och arbetshästklass. Allt lösare kostar dig skrot för alltid; allt dramatiskt snävare förtjänar en verifieringsfråga om testförhållandena.
Varför missar ribbon-trådarna lödpadarna?
Nästan alltid ribbon-matningens inställning, inte cellen: rullar som inte sitter på plats, ribbon-planet som inte är i nivå med skäraren, eller skärarens överlappning på fel höjd. Åtgärda matningsbanan först; titta på värmezonernas inställningar först därefter.
Är varmluftsträngning fortfarande värt att överväga?
Nej, för nya linjer. Ojämn uppvärmning, långa cykeltider och termisk chock på tunna wafers har trängt ut varmluft från massproduktion. Välj en IR-plattform och lägg beslutstiden på dess 0BB-uppgraderingsväg i stället.
Behöver strängningsmaskinen inline-EL?
Ja. Strängning är den första irreversibla processen, och inline-EL är den enda kontrollen som fångar mikrokrackor och felinriktad ribbon innan lamineringen låser in dem i modulen. Att hoppa över det för att spara kostnad omvandlar ett synligt maskinpris till en osynlig skrotkostnad.
Vad är 0BB och behöver min maskin det?
Zero busbar: trådar löds direkt på fingrarna, vilket sparar silverpasta och minskar skuggning. Branschprognoser placerar det nära 90% penetration år 2026, så en maskin som köps idag bör åtminstone acceptera en lim- eller filmuppgradering senare — en IR-plattform med löd-+limkapacitet är den mest naturliga vägen.
Specifikationerna refererar till Ooitech-maskindata; prisintervallen återspeglar typiska FOB Kina-marknadsintervall och rör sig med konfigurationen — bekräfta en aktuell offert innan du budgeterar.