Varför BC-solceller är mer benägna att böjas och deformeras
Innehållsförteckning
Snabbt svar: Baksideskontaktceller är mer benägna att böjas och vridas än framsideskontaktceller eftersom båda polaritetskontakterna sitter på baksidan, så baksidans metalliseringsvolym och den spänning den inför är obalanserad mot framsidan. När cellen svalnar efter bränning drar baksidans metall ihop sig mot en icke-metalliserad framsida, och resultatet är en krökning som kan mätas i bråkdelar av en millimeter över en 182 mm eller 105 mm cell. De inblandade processtemperaturerna – omkring 110 °C i senare steg mot en omgivande referens nära 22 °C – bestämmer hur mycket differentiell kontraktion som ackumuleras. Böjning spelar roll eftersom en vriden cell inte ligger plant på stringern eller i laminatet, vilket ger positioneringsfel, ojämn inkapslingstjocklek efter laminering och, i värsta fall, mikrokrackor vid fogen.
PV-modultillverkning · av Jerry, Ooitech
BC-solcellsbågning och vridning
I den intensiva konkurrensen mellan fotovoltaiska teknikvägar utmärker sig BC, eller bakkontakt, solceller för sin effektiva och visuellt rena design. Utan metalliska ledningslinjer på framsidan har BC-celler blivit en av branschens mest bevakade teknikriktningar.
Bakom den rena ytan ligger dock ett svårt tillverkningsproblem: BC-celler är naturligt mer benägna att bågna och vrida sig.
Som branschexperter har påpekat är alla elektroder placerade på baksidan, så cellen är i sig benägen att deformeras. Under modulmonteringen tillförs kontinuerligt mer material på baksidan, inklusive isolerande lim, lödbands, och lödpasta. När dessa lager byggs upp kan skevningsproblemet bli allt allvarligare.
Så varför är BC-celler mer känsliga för bågning och vridning än konventionella solceller?
1. Strukturell asymmetri skapar en inneboende vridningsrisk
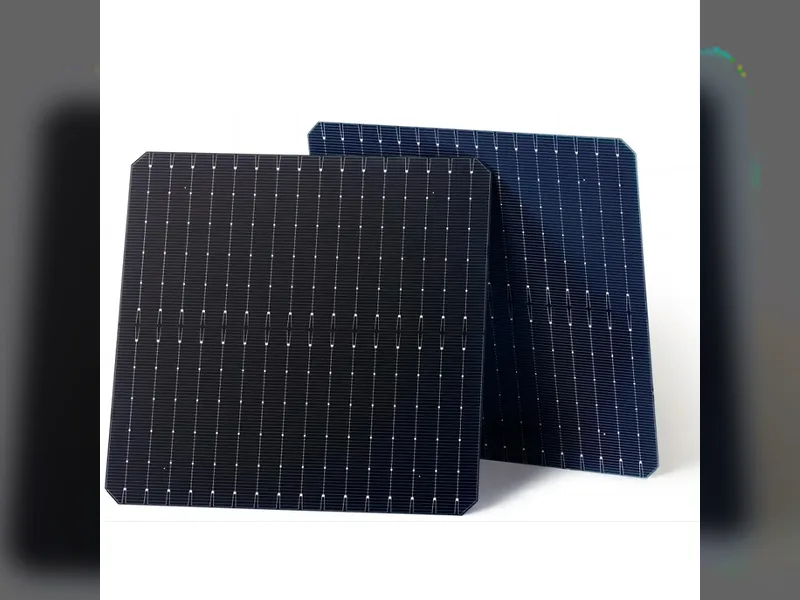
Det mest utmärkande draget hos en BC-cell är att både positiva och negativa elektroder är placerade på baksidan. Det finns inga metalliska ledningslinjer på framsidan. Denna design förbättrar ljusabsorptionen, men introducerar också en inneboende strukturell svaghet.
Forskning indikerar att BC-celler uppvisar betydligt större skevning än TOPCon celler med elektroder fördelade över fram- och baksidan. Under liknande bakstrukturer kan främre ledningslinjer delvis kompensera för deformation orsakad av krympning på baksidan.

BC-celler har inte dessa främre ledningslinjer. Den resulterande spänningsobalansen mellan fram- och baksidan gör cylindrisk deformation mer sannolik under tillverkning och användning.
Denna strukturella asymmetri är i huvudsak resultatet av ojämn spänning. Det liknar hur en solros böjer sig mot solljus på grund av olika tillväxthastigheter på dess skuggade och belysta sidor. I en BC-cell är kontraktionsspänningen som genereras av de flera bakre lagren mycket större än spänningen på framsidan, vilket naturligt får skivan att böjas.
2. Termisk expansionsskillnad mellan bakre material
Flera funktionella lager måste appliceras på baksidan av en BC-cell. Förutom de konventionella metallelektroderna kan dessa inkludera isoleringsmaterial, lödpasta och lödpennor. Skillnader i värmeutvidgningskoefficienter mellan dessa material är en primär drivkraft för vridning.
Expansionsskillnaden mellan metall och kisel är särskilt betydande. Silver har en värmeutvidgningskoefficient som är ungefär sju gånger så stor som kisels. Under celltillverkning kan denna skillnad generera betydande termisk spänning mellan silvermetalliseringen och kiselsubstratet. Vridning kan bli ännu allvarligare efter att lödpasta har applicerats.
Isoleringsmaterial spelar också en viktig roll. Isolering krävs för att separera de positiva och negativa elektroderna på baksidan, men isoleringsmaterialets värmeutvidgningskoefficient skiljer sig från kiselskivans. Om kontaktytan mellan isoleringen och cellen är för stor ökar materialförbrukningen och spänningen som orsakas av termisk expansionsskillnad ökar också. Detta kan intensifiera cellvridning och leda till processrisker som cellbrott och celler som fastnar eller överlappar varandra under hantering.
3. Ensidig lödning ger obalanserad mekanisk spänning
BC-moduler använder vanligtvis ensidig lödning, med alla lödpennor koncentrerade på baksidan. Detta skiljer sig fundamentalt från konventionell dubbelsidig lödning.
Till exempel, när 21 lödpennor fästs på en 182 mm × 105 mm cell, uppstår betydande vridning när temperaturen sjunker från 110°C till 22°C. Detta händer oavsett om celltjockleken är 0,13 mm, 0,15 mm eller 0,18 mm.
Deformationen kommer huvudsakligen från ojämn termisk spänning som genereras under lödning. Det är ett inneboende strukturellt problem förknippat med den ensidiga sammankopplingen som används för BC-celler.
Mer oroande är att ökad celltjocklek inte löser problemet effektivt. Simuleringsresultat visar att ensidig lödning kan producera buktighet så hög som 4,9 mm. Även när celltjockleken ökas till 0,18 mm minskar buktigheten med endast cirka 18 %. Under samma förhållanden är den maximala buktigheten som orsakas av dubbelsidig lödning endast 0,07 mm.
| Lödningsförhållande | Cell- eller processförhållande | Rapporterat buktighetsbeteende |
|---|---|---|
| Ensidig lödning | 182 mm × 105 mm cell med 21 band | Betydande buktighet vid kylning från 110°C till 22°C |
| Ensidig lödning | Celltjocklek på 0,13 mm, 0,15 mm eller 0,18 mm | Buktigheten förblir betydande vid alla tre tjocklekar |
| Ensidig lödning | Simuleringsresultat | Buktigheten kan nå 4,9 mm |
| Ensidig lödning | Tjockleken ökad till 0,18 mm | Buktigheten minskas med endast cirka 18 % |
| Dubbelsidig lödning | Samma jämförelseförhållanden | Maximal buktighet är ungefär 0,07 mm |

Detta innebär att för att uppnå buktighetsnivån från dubbelsidig lödning enbart genom att öka våffeltjockleken skulle kräva en tjocklek långt över 0,18 mm. Det skulle avsevärt öka kiselanvändningen och materialkostnaderna.
Problemet kan också fortsätta in i lamineringen. Asymmetrisk skevning orsakad av ensidig lödning kan komprimera inkapslingsmaterial runt cellkanterna och mittområdet. Inkapslingsmaterialet kan bli tunnare eller till och med punkteras, vilket skapar lokala spänningskoncentrationspunkter som hotar den strukturella integriteten och modulens långsiktiga tillförlitlighet.
4. Tunnare och större celler förvärrar problemet
Fotovoltaikindustrin fortsätter att sträva efter tunnare våfflor för att minska kiselkostnaderna och större cellformat för att öka moduleffekten. Båda trenderna kan göra BC-cellens buktighet allvarligare. Forskning visar att minskad celltjocklek och ökad cellstorlek båda signifikant ökar deformationen.

För en 210 mm × 210 mm cell ökar minskning av tjockleken från 150 μm till 70 μm den rapporterade buktigheten från 1,69 mm till 8,25 mm, nästan en femfaldig ökning.
| Cellstorlek | Celltjocklek | Rapporterad buktighet |
|---|---|---|
| 210 mm × 210 mm | 150 μm | 1,69 mm |
| 210 mm × 210 mm | 70 μm | 8,25 mm |
Dessa siffror visar tydligt den utmaning som skivförtunning skapar. För en industri som strävar efter både högre effektivitet och lägre kostnader har kontroll av välvning samtidigt som kiseltjockleken minskas blivit en teknisk barriär som måste åtgärdas.
6. Branschens strategier för att hantera problemet och framtidsutsikter
Branschen utforskar redan flera sätt att hantera välvning hos BC-celler. Vanliga tillvägagångssätt inkluderar:
Halvcellsmoduldesigner: Mindre celldimensioner kan minska den absoluta båghöjden.
Optimerade material och bredder för fingrid: Justering av metalliseringsstrukturer kan hjälpa till att hantera spänningar på baksidan.
Lågtemperaturlödning: Lägre processtemperaturer kan minska termisk stress vid sammanfogning.
Varmpressning med ledande lim: Detta ger ett alternativ till konventionella högtemperaturlödningsprocesser.
Korrigeringsmekanismer med krökta tryckblock: Speciella korrigeringsstrukturer kan integreras i tabber- och stringer-utrustning för att kontrollera cellformen under bearbetningen.

Sammanfogning med lågtemperaturlödtråd

Referenser
Dong Peng, Forskning om processer för högeffektiva N-typ bakkontakt solceller
MeCan Solar, Välvningsbeteende och optimering av fingridstruktur för stora tunna BC-celler
Solar and Energy Storage Review, Det tilltalande utseendet hos ensidig lödning kan inte dölja välvning och dess relaterade risker
Ooitechs syn
Välvningskontroll måste behandlas som en komplett modulprocessfråga, inte bara ett problem med celltjocklek. Lödningstemperatur, bandlayout, tryckkontroll, hantering och laminering måste stämmas av tillsammans, särskilt när tunna och stora BC-celler används. En liten deformation som lämnas okontrollerad vid sammanfogningssteget kan bli ett avkastnings- eller tillförlitlighetsproblem senare i produktionslinjen.