Solcell vs solpanel: Vad maskinnamn inte säger
Innehållsförteckning
Snabbt svar: Det korta svaret: en solcell och en solpanel tillverkas av två olika branscher i två olika fabriker. Celltillverkning börjar med en kiselwafer och använder diffusionsugnar, PECVD och screentryckare för att producera en enhet på cirka 0,5 V till 0,6 V, och ungefär 95 % av kommersiella celler är kristallint kisel. Paneltillverkning, eller modultillverkning, börjar med färdiga celler och använder en tabber stringer, layup-station, laminator, ramningsmaskin och testare för att montera 60 till 144 av dem till en förseglad modul klassad 400 W till 700 W. Cellfabriker behöver ugnar över 800 °C och renrumsförhållanden; en modullinje körs vid lamineringstemperaturer nära 150 °C i en vanlig industrilokal. Ooitech bygger modullinjer från 5 MW till 1,2 GW och tillverkar inte utrustning för celltillverkning. Namnförvirringen är verklig även i vår egen katalog, där maskiner som hanterar celler under modulmontering bär solcellsnamn.
Av Jerry, produktmarknadsföring på Ooitech
Jag får en variant av den här frågan nästan varje vecka: en köpare frågar om vi tillverkar solceller, och vad de egentligen vill bygga är en modullinje. Ibland har de jämfört offerter för cellfabriker ett tag innan någon frågar vad som går in i början av deras process.
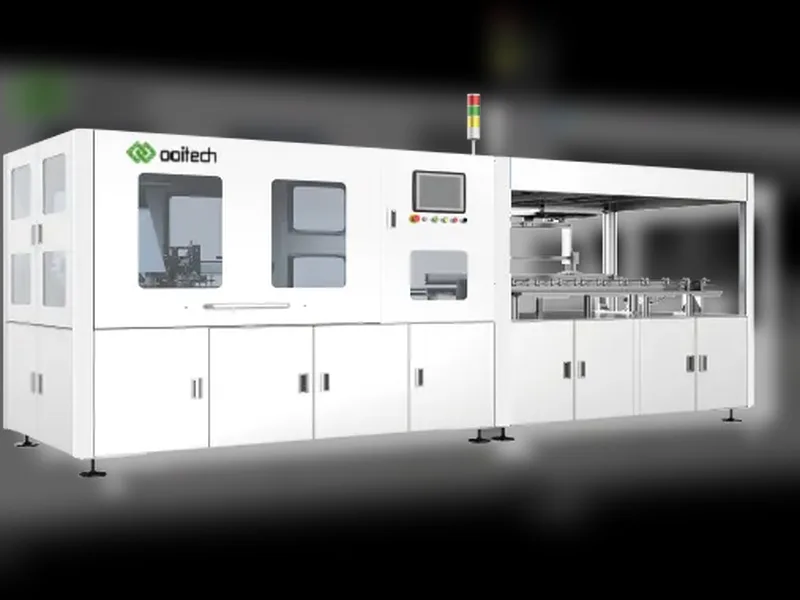
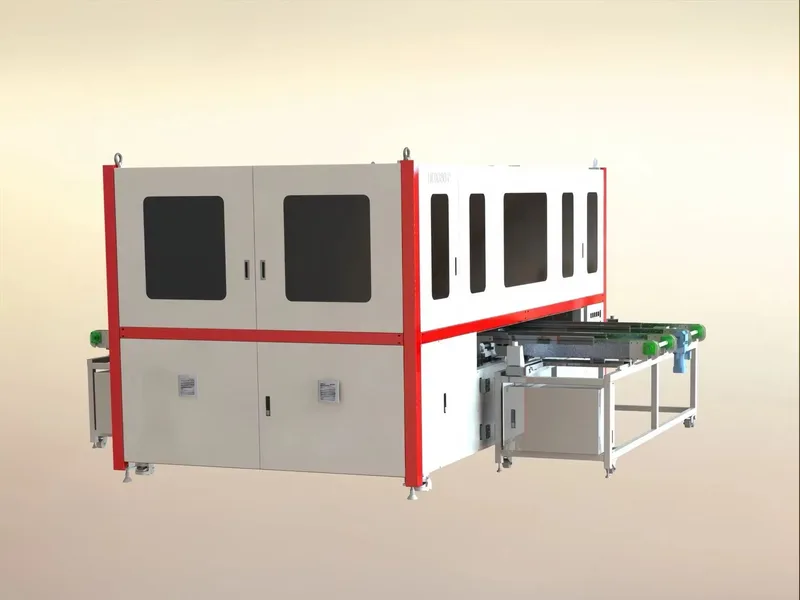
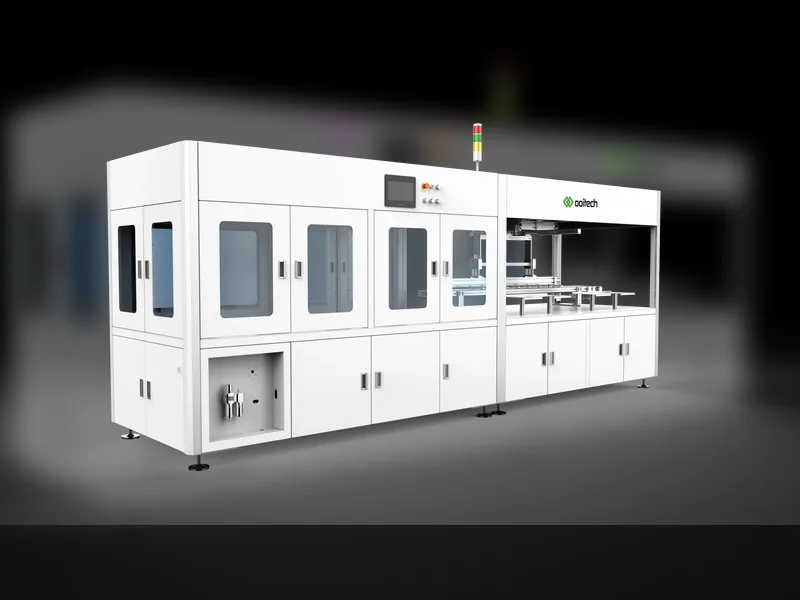
Detta händer ständigt, och det är inte köparens fel. Våra egna maskiner heter saker som Solar Cell Laser Cutting Machine och Solar Cell Tabber Stringer. De hanterar celler, och de finns i en panelfabrik.
Två fabriker, två olika verksamheter
En solcell är en enda fotovoltaisk enhet — ungefär 16 till 23 cm tvärs över, som producerar cirka 0,5 till 0,6 volt. En solpanel innehåller många av dem kopplade i serie för att höja spänningen, sedan parallellt för att höja strömmen.
Det är hela relationen. De två produkterna tillverkas av två branscher.
| Celltillverkning | Paneltillverkning (modul) | |
|---|---|---|
| Insats | Kiselwafer | Färdiga, graderade celler |
| Utdata | En cell vid ~0,6 V | En förseglad modul, 400–700 W |
| Signaturutrustning | Diffusionsugnar, PECVD, screentryckare, brännugnar | Tabber stringer (löder celler till strängar), laminator, ramningsmaskin, EL- och IV-testare |
| Processtemperatur | Över 800 °C, plus vakuumdeponering | Laminering nära 150 °C; lödning är ett kort steg med låg termisk budget |
| Vem som driver det | Ett litet antal mycket stora tillverkare | 5 MW till 1 GW-anläggningar, inklusive regionala aktörer |
Vi på Ooitech levererar paneltillverkningslinjer från 5 MW till 1,2 GW. Vi tillverkar inte diffusionsugnar, PECVD-system eller screentryckare. Om du bygger en cellfabrik är jag fel person att fråga.
Var celltillverkningen slutar
Celltillverkning börjar med polysilikon och slutar med en låda testade celler. Fem steg, ungefär.
Polysilikon smälts och gjuts antingen till multikristallina tackor eller dras till en monokristallin tacka med Czochralski-processen. Tackorna skärs till wafers, rengörs och textureras så att de fångar mer ljus.
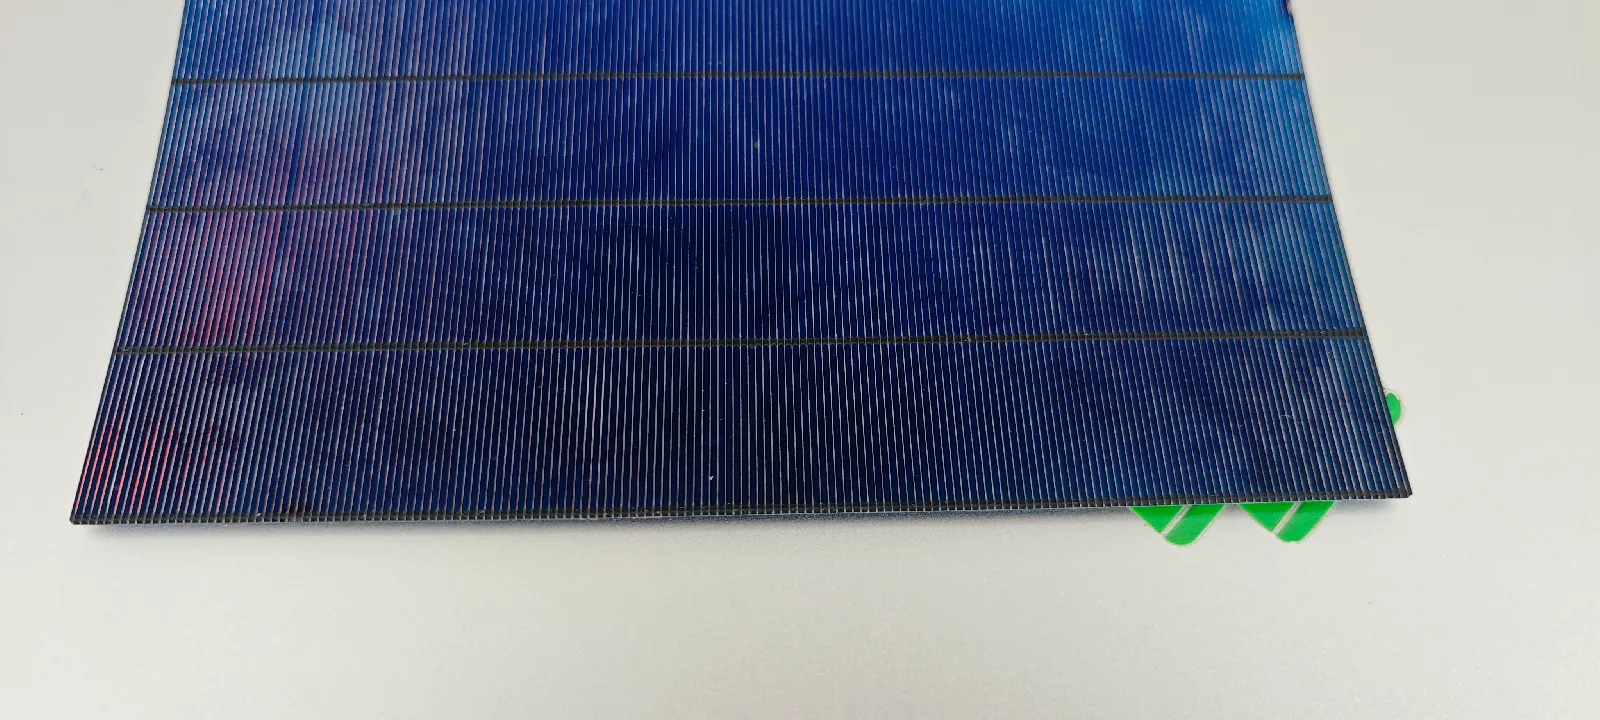
Halvskuren monokristallin solcell med busbars, före modulmontering
Sedan dopning. Bor och fosfor diffunderas in för att skapa en p-n-övergång, och den ledande bana som bildas runt waferkanten tas bort för att förhindra kortslutningar. En antireflexbeläggning läggs på härnäst, vanligtvis kiselnitrid deponerad genom plasmaförstärkt kemisk ångdeponering. Slutligen screentrycks metallkontakter i silver- eller kopparpasta och bränns.
När det är klart har du en cell. Den testas, sorteras efter ström, packas och säljs. Det är slutet på en bransch.
Cirka 95 % av kommersiella PV-celler är kristallint kisel, och resten är mestadels tunnfilm av kadmiumtellurid. Celltillverkning är kapitaltung och domineras av en handfull stora aktörer. Varje generationsbyte, från Al-BSF till PERC och från PERC till TOPCon, drevs av samma koncentrerade grupp tillverkare. Enbart PERC gav cirka 12 % mer energiutbyte jämfört med den äldre Al-BSF-strukturen.
Var paneltillverkningen börjar
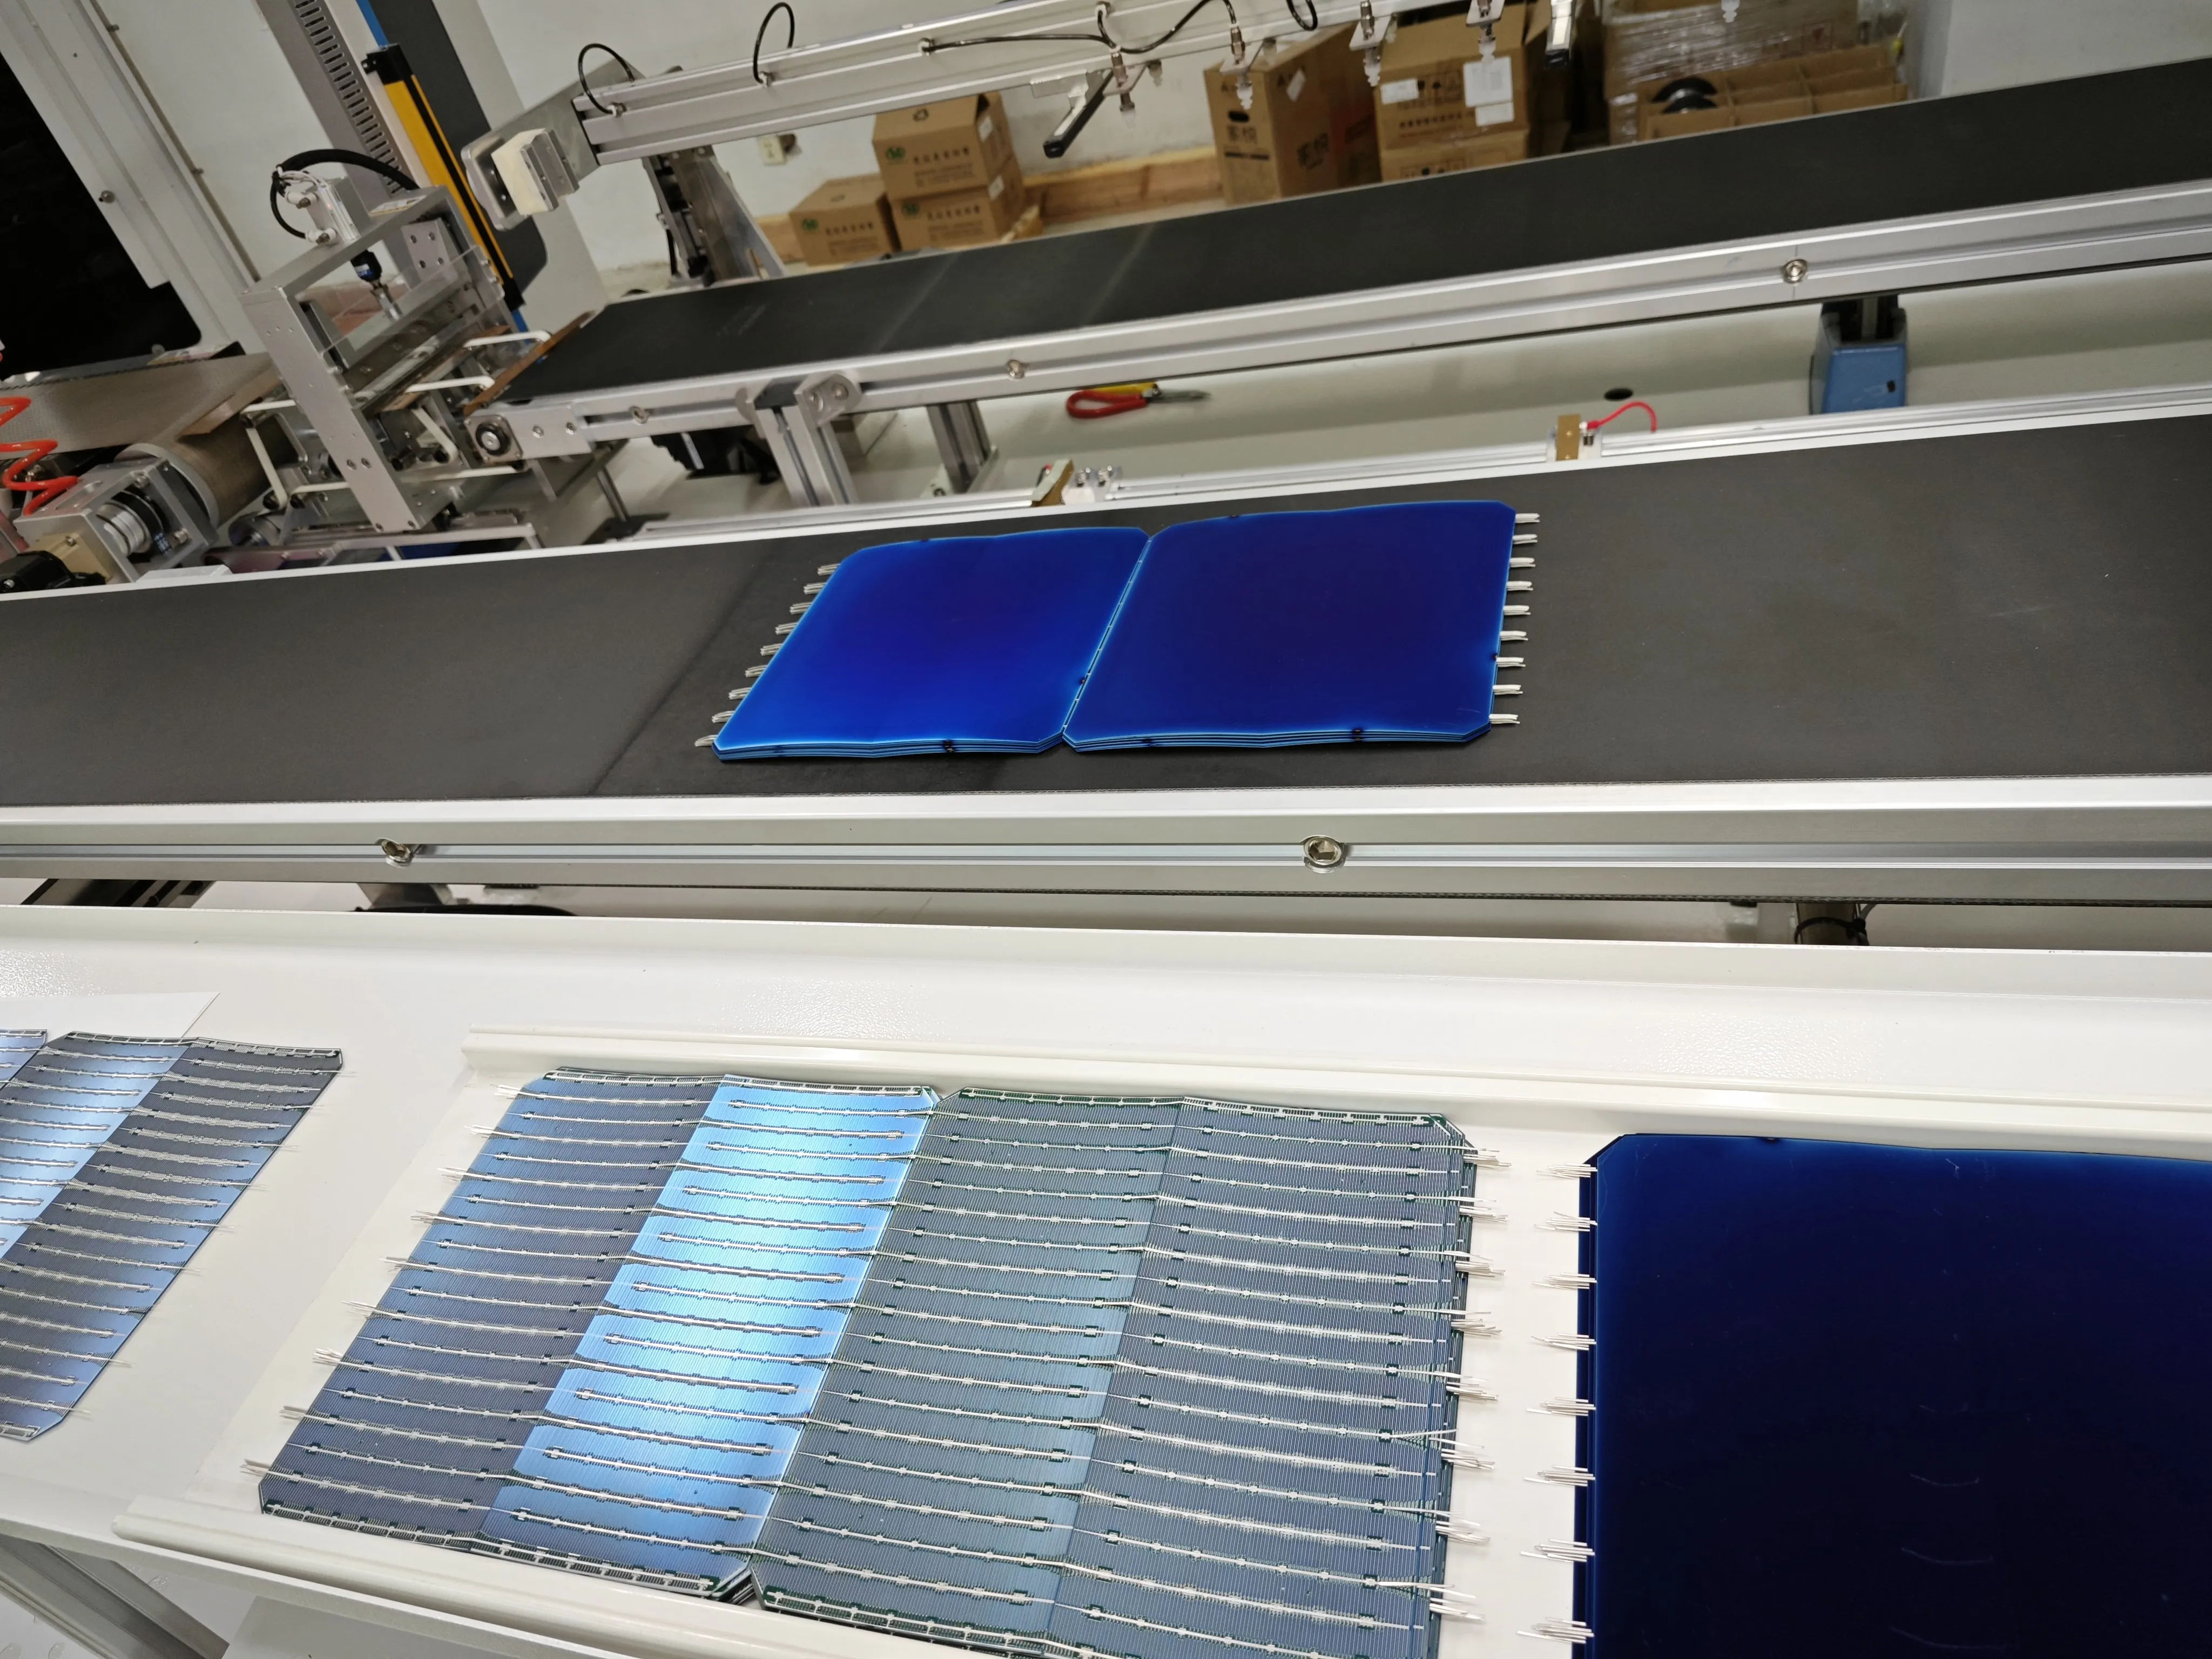
Graderade solceller som matas in i en modulmonteringslinje på ett transportband
Modulmontering tar lådan med celler och förvandlar den till en produkt. Sex stationer, i ordning.
Det börjar med en laser som skär celler till rätt storlek för halvskurna och shinglade format. En laser inställd för varm skadar cellkanten, och mikrobristningen den lämnar förblir osynlig till elektroluminescens — vid vilken punkt modulen redan är förseglad. Sedan löder stringern ribbon på varje cell och fogar dem till en seriesträng. På vår AM050FH sträcker sig cellområdet från 161 mm till 230 mm, cellbrott håller sig under 0,2 % och löduppbytet är över 95 %. Ingen av defekterna kan åtgärdas nedströms. En sprucken cell som går in i laminatorn kommer ut som skrot, inte som omarbete.
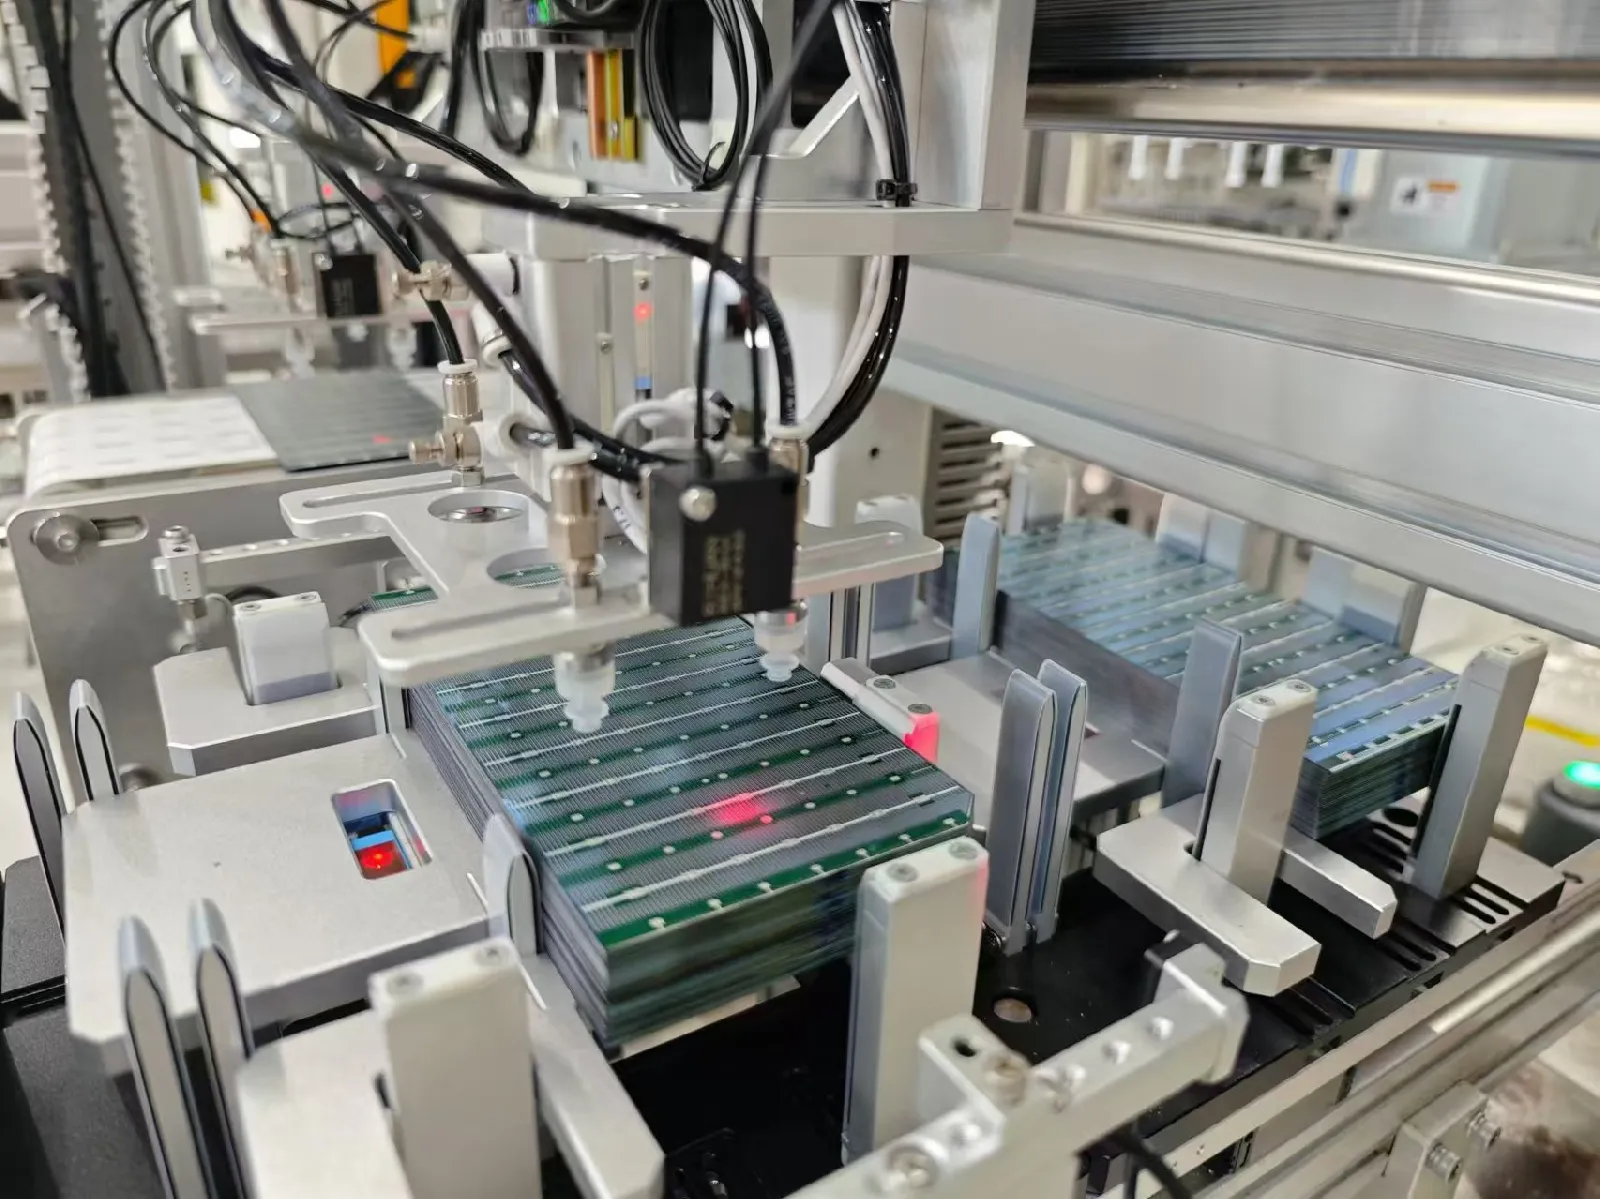
Lödhuvud som placerar kopparribbon på solceller
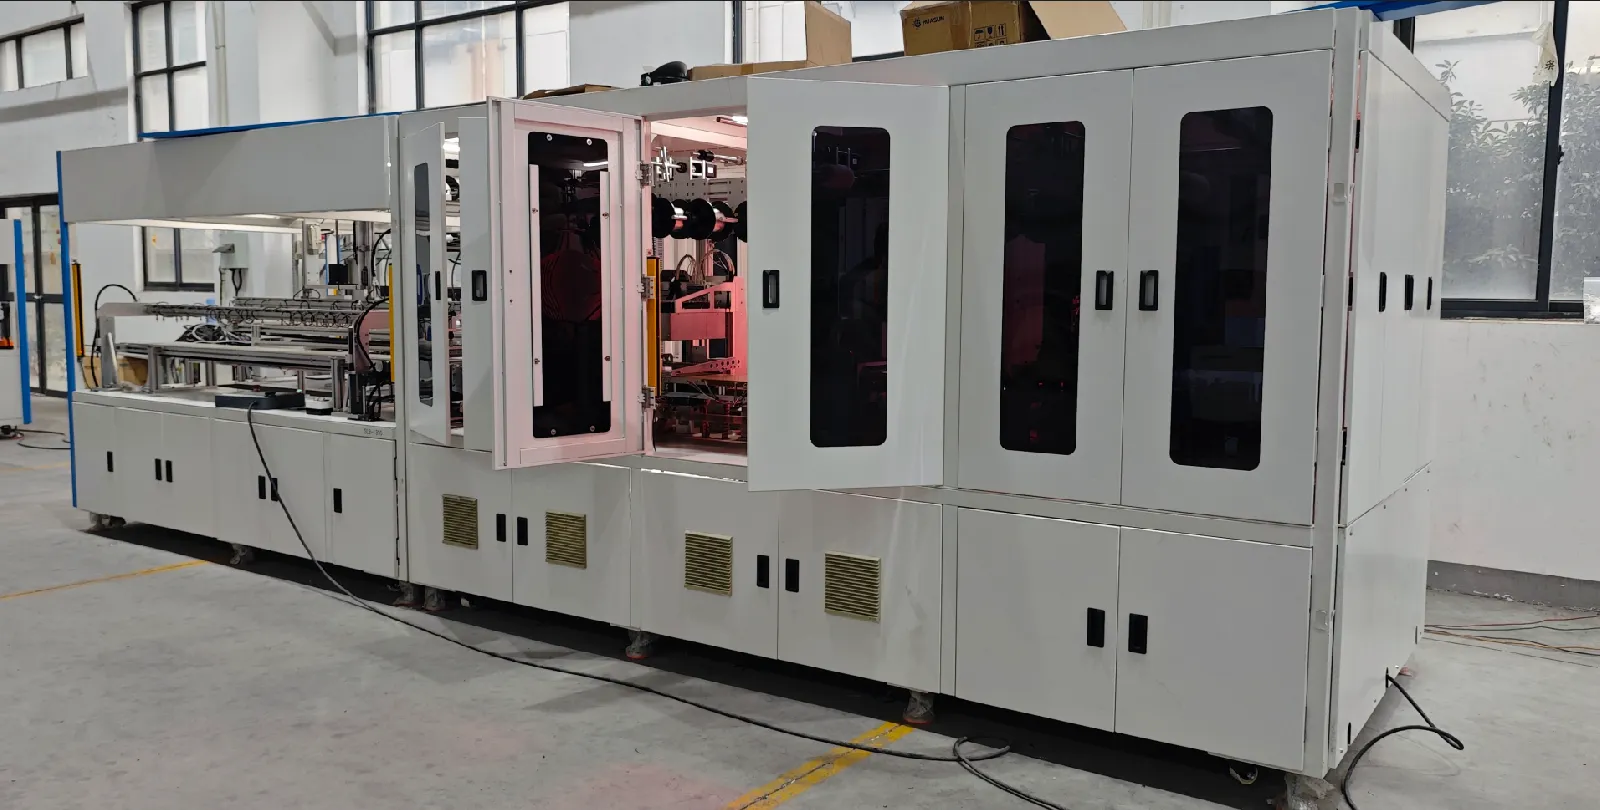
Automatisk tabber stringer-maskin för solceller i en modulfabrik
Layup är där stapeln sätts samman: strängar läggs på glas, med inkapslingsmaterialet (EVA) ovanför och under och backsheet ovanpå. Sedan drar laminatorn vakuum, applicerar tryck och håller stapeln nära 150 °C tills EVA tvärbinder till en förseglad enhet. Det temperaturfönstret är snävare än utrustningsbroschyrerna antyder, och en platta med ett kallt hörn lämnar ohärdat inkapslingsmaterial som kommer att delaminera år senare. Själva laminatorn är där det mesta av den risken ligger. Ramning, kopplingsdosan och sluttester avslutar modulen, och de två testgrindarna hör inline snarare än i slutet av linjen. En fabrik som bara testar färdiga moduler har redan laminerat varje stringningsdefekt till en produkt den inte kan omarbeta.
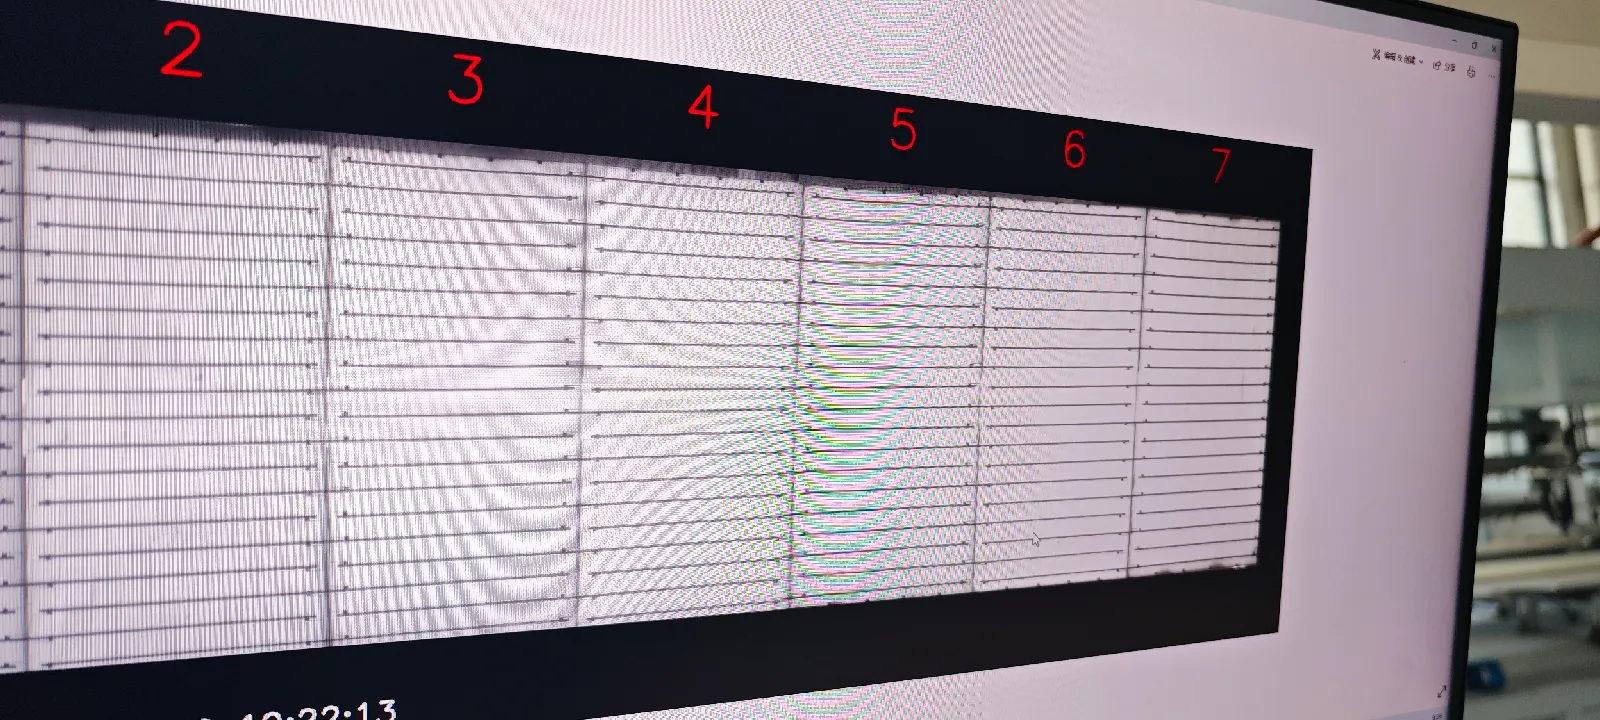
Elektroluminescensinspektion av lödda cellsträngar
Varje maskin i den listan finns på en modullinje, inklusive de som är uppkallade efter celler.
Cellsidan beskrivs separat i vår guide för TOPCon-tillverkningsprocess för solceller.
Varför sammanblandningen kostar pengar
Att få detta fel förändrar din kapitalplan med en storleksordning.
En cellfab behöver högtemperaturugnar, vakuumdeponering och en miljö i renrumsklass. En modulfabrik behöver en industrilokal, måttlig effekt och ett tekniskt team som kan utbildas på månader. För samma nominella produktion skiljer sig investeringen med ungefär en storleksordning. Den skillnaden syns i byggnaden du hyr, elanslutningen du ansöker om, tillstånden, kompetensen du anställer och hur länge du väntar innan den första säljbara modulen lämnar dörren. Köpare som budgeterar för fel alternativ antingen tar in för mycket kapital som de inte kan använda, eller tar in för lite och stannar halvvägs genom bygget med ett skal och ingen utrustning i det.
Det finns en andra fälla. Leverantörer anger årlig MW, och årlig MW är delvis en beräkning av watteffekt. Ta en maskin som bearbetar 24 moduler per timme. Sätt modulen till 275 W och du får ungefär 57 MW per år. Sätt samma modul till 550 W och samma maskin producerar plötsligt 114 MW. Ingenting i kammaren, pumparna eller cykeln har förändrats. När du jämför offerter, begär säljbara moduler per timme och räkna om till MW själv med den produkt du faktiskt kommer att bygga.
Den globalt installerade solcells kapaciteten nådde cirka 1 185 GW i slutet av 2022, vilket levererade över 6 % av världens el, och kostnaden för solel har sjunkit med cirka 85 % sedan 2010. En sådan tillväxt drar in många nya aktörer i modulmontering, vilket är precis varför så många förstagångsköpare hamnar i frågan om cell kontra panel.
Varför förvirringen består
Siffran 95 % får celltillverkning att låta som en bred bransch när den egentligen är smal och koncentrerad. Den större faktorn ligger närmare hemmet. Modullinjer köper celler, hanterar celler, klipper celler och testar celler hela dagen, så att namnge utrustningen efter det den rör vid är naturligt. Den vanan slutar vara användbar i samma stund som du försöker lista ut vad du blir såld.
Fyra saker att fråga om innan du jämför offerter
Fråga dessa innan du jämför två offerter.
Börja med att be om stationslistan. En offert för en modullinje listar stringer, layup, laminator, inramning och testare — hela sekvensen finns här — medan en offert för en cellinje listar ugnar, deponering och tryckning. Det svaret avgör oftast saken.
Om det inte gör det, fråga vad som går in i början av processen. Skivor betyder celltillverkning; lådor med färdiga celler betyder modulmontering. Fråga hur byggnaden ser ut — en hall i renrumsklass med kraftig elförsörjning pekar mot en cellfab, en vanlig industrilokal mot en modullinje. Och fråga vad produktionen mäts i: moduler per timme är en modullinje, skivor per timme är en cellinje.
En leverantör som inte tydligt kan svara på den första frågan har redan svarat på den.
FAQ
Är en solpanel bara många solceller? Elektriskt sett, ja — 60 till 72 celler i serie, eller 144 i halvklippt format. Fysiskt är det en annan produkt från en annan fabrik. Cellerna anländer färdiga och graderade; modullinjens uppgift är att sammankoppla, inkapsla och skydda dem.
Kan ett företag driva båda? Vissa stora tillverkare gör det, på samma plats. De är separata byggnader med separat utrustning och vanligtvis separata team, och de flesta modultillverkare köper sina celler från specialiserade cellproducenter.
Min leverantör angav en "solcellsmaskin". Vilken fabrik är den för? Kontrollera processen. Om den löder ribbon, klipper celler för halvklippta layouter eller testar färdiga moduler, är det utrustning för modullinje.
Vilket är mer lönsamt? Modulmontering, enligt de siffror jag ser, men fördelen är mindre än kapitalgapet antyder. En modullinje behöver mindre kapital och når produktion inom månader, så flera fabriker konkurrerar om samma order och marginalerna förblir tighta. Celltillverkning kräver mycket mer kapital och domineras av en handfull ägare, vilket håller priserna stabilare men gör inträde nästan omöjligt utan en stor balansräkning. Hur som helst avgör utnyttjandegraden utfallet långt innan tekniken gör det.
Begränsar cellens verkningsgrad vad min modul kan uppnå? Ja, och det taket är fastställt innan cellerna ens når dig. En modullinje kan bevara cellens verkningsgrad eller förlora den, genom mikrokrackor, kalla lödställen eller EVA som aldrig fullt ut tvärbinder. Den kan inte lägga till verkningsgrad som cellen inte hade. En modullinje skyddar ett tak som den inte skapade.
Min offert är i MW per år. Är det jämförbart? Bara om båda offerterna använder samma modulwatteffekt och samma antaganden om drifttid. Räkna först om till säljbara moduler per timme, tillämpa sedan din egen produkts watteffekt.
Vad du ska göra härnäst
Nästa gång du skickar en förfrågan, sätt en rad högst upp i den: vänligen inkludera hela stationslistan med cykeltid per station. Leverantörer som har den skickar den på två minuter. Leverantörer som inte har den skickar en årlig MW-siffra i stället.