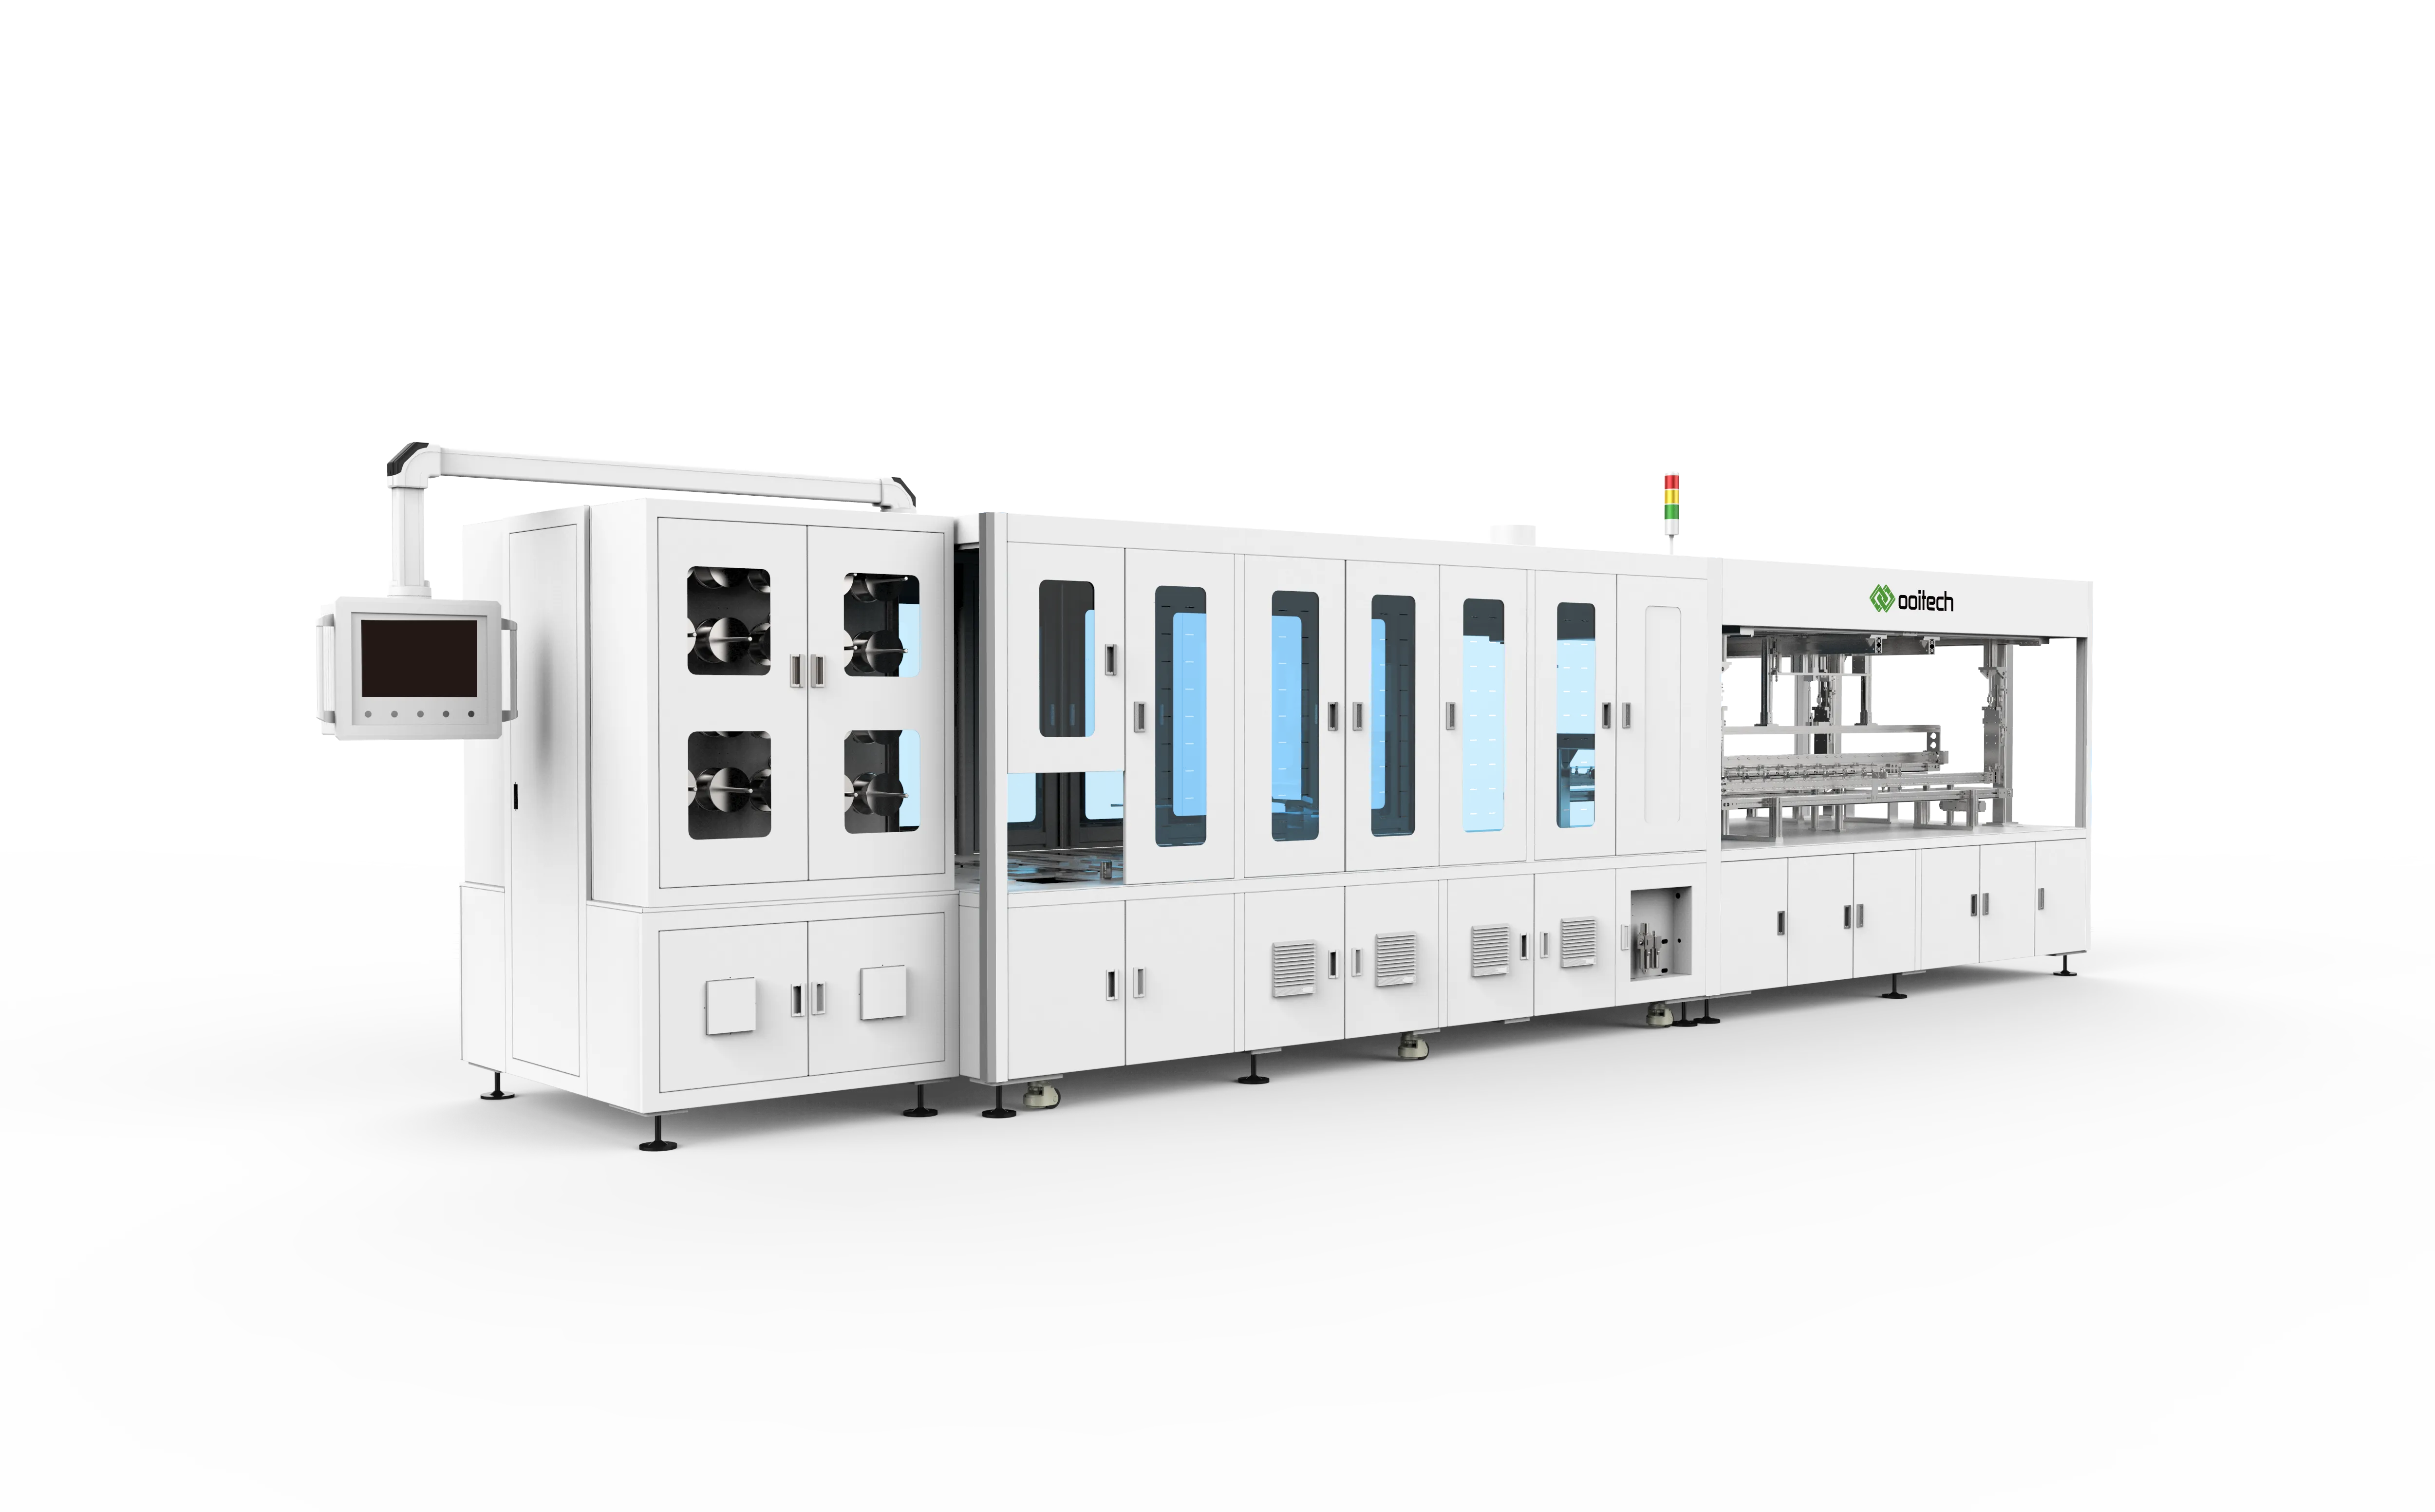
Snabbt svar: En maskin för tillverkning av solpaneler köps station för station, inte som ett enda objekt — varje enhet ansvarar för en fysisk operation (skärning, lödning, placering, limning, tätning, testning) och har sitt eget felmönster när specifikationen är tunnare än uppgiften.
Maskin för tillverkning av solpaneler: En station-för-station-guide
En modullinje ser kontinuerlig ut, men den är en kedja av oberoende maskiner, var och en med sitt eget rörelsesystem och sitt eget sätt att förstöra en panel. Köpare som behandlar en maskin för tillverkning av solpaneler som en enda offertrad upptäcker skillnaderna efter installationen, när en tabber tappar strängar eller en laminator fångar luft vid kanterna.
Cellskärning och laserbearbetning
Halvcell-, shingled- och back-contact-arkitekturer börjar med att modifiera cellen snarare än att montera den. Laserskribering och klyvning delar en cell i halvor eller remsor; verktyg för kantpassivering och kontaktöppning förbereder ytan för sammankoppling. Ooitech bygger denna grupp kring familjerna OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 och ECPC-C350, var och en med en distinkt roll snarare än en universell låda.
Underdimensionerad skärning misslyckas nedströms: en klyvning som lämnar mikrokrackor passerar visuell inspektion, men misslyckas vid laminering eller i EL-bilden. Fråga hur skärdjupet styrs mot celltjockleken, hur cellböjning hanteras, vilken spånutsugning som finns vid skärspåret, och om ett formatbyte är ett recept eller en ombyggnad.
Tabber-stringer
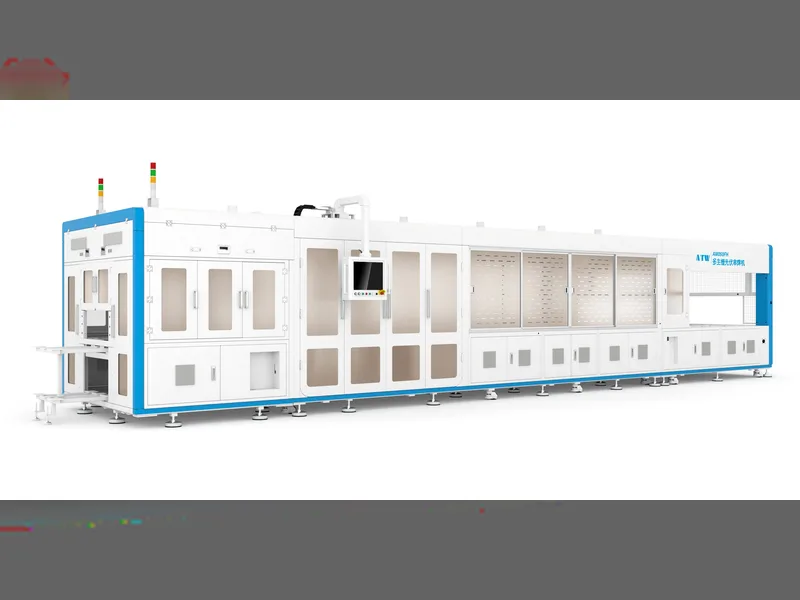
Tabber-stringern sätter den elektriska kvaliteten på hela modulen. Den löder ribbon på busbars och fogar samman celler till strängar — den enda stationen där termisk cykling, placeringsnoggrannhet och ribbon-spänning verkar på samma del samtidigt. Sortimentet följer cellteknologin: AM050FH för MBB-halvcell, SS-1500B och SS-2500B för konventionell stringning, OSLB-1300 för BC-celler, SL-1000 för IBC och back-contact, SL-30C för shingled-layouter.
Fel är sällan dramatiska — det är fogar som leder men gör motstånd, stränglängder som sprider sig tillräckligt för att blockera layup-roboten, eller celler som spricker eftersom profilen var inställd för en annan pasta. Fråga om styrning av värme- och kylprofil, placeringsverifiering, reglering av ribbon-spänning, detektering av fogar under processen, och hur receptändringar valideras. guiden för val av tabber och stringer går djupare.
Layup
Layup förvandlar stycklistan till en stapel: glas, inkapslingsmaterial, strängmatris, inkapslingsmaterial, backsheet. Manuell layup håller vid liten skala; utöver det tar robotar över, eftersom handplacering inte kan förbli repeterbar under ett skift. Ooitech erbjuder WS-CL80D för höghastighetsläggning av MBB-halvceller, HS-PBR för robotbaserad stränglayup, SAW-100A för kombinerad layup och bussing, och ALU-HBL för layout med integrerad bussing.
Underdimensionerad layup ger felinriktning som lamineringen låser fast permanent. Fråga hur glaskanten refereras, hur strängens närvaro bekräftas, vad som händer vid ett plockfel, och om visionskontroll sker före eller efter placering. Se WS-CL80D layup-maskin.
Bussning
Bussing löder strängändar till den busbar-geometri som når kopplingsdosan — lite lod, mycket arbete, eftersom varje ampere passerar genom den. DH200-Y och HDX200-P täcker den automatiska bussningsrollen.
Svag bussing förblir osynlig till effektmätningen, då den visar sig som en modul som bara är lite låg och får skulden på cellerna snarare än på denna maskin för tillverkning av solpaneler. Fråga hur busbar-positionen ställs in mot strängändarna, hur lödningsenergin styrs, hur kontinuiteten verifieras, och om dragningen för din moduldesign passar. Se DH200-Y bussningsmaskin.
Laminering
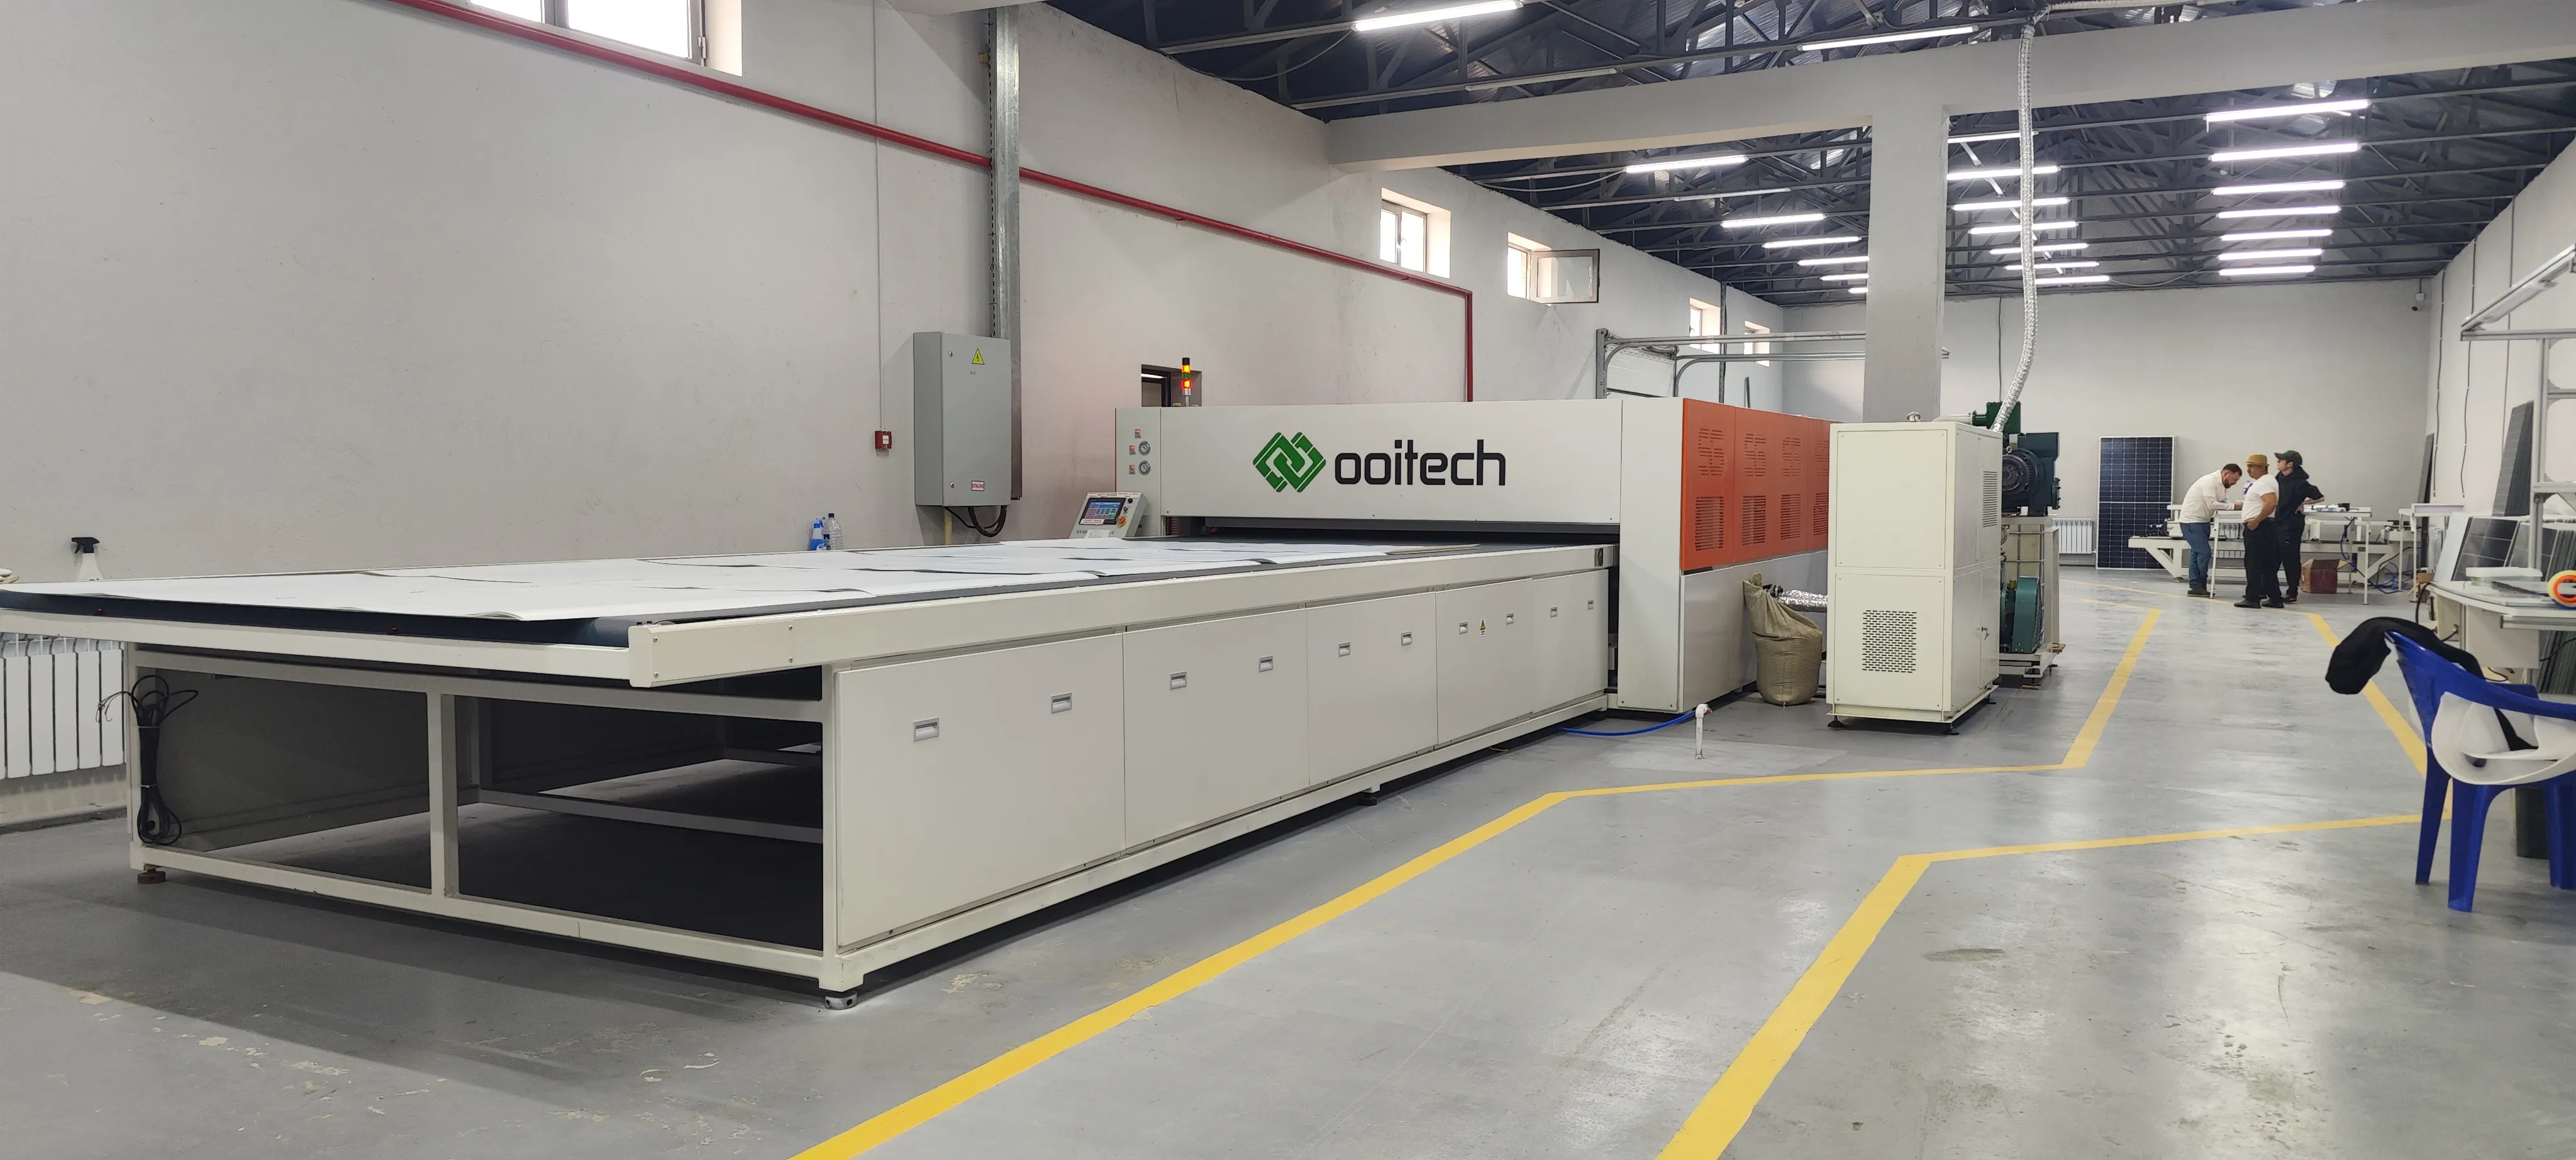
Laminatorn är den maskin för tillverkning av solpaneler som oftast underskattas, eftersom den på papperet är en press med värme. I praktiken är den en maskin för vakuum-, temperatur- och tryckprofiler, och profilen är produkten. OTCY-2754DD är en enkellagrig dubbelkammarkonstruktion inriktad på BIPV-arbete; OCY-H600D är en halvautomatisk laminator för mindre verksamheter.
Underdimensionerad laminering ger bubblor, utpressning, cellförskjutning eller backsheet som aldrig fullt tvärbinder — allt passerar en snabb blick och misslyckas i ett fukt-värme- eller EL-test senare. Fråga hur många värmezoner och trycksteg receptet tillåter, hur vakuum dras och hålls, och hur den faktiska profilen loggas mot börvärdet. Mer i guiden för val av laminator.
Inramning
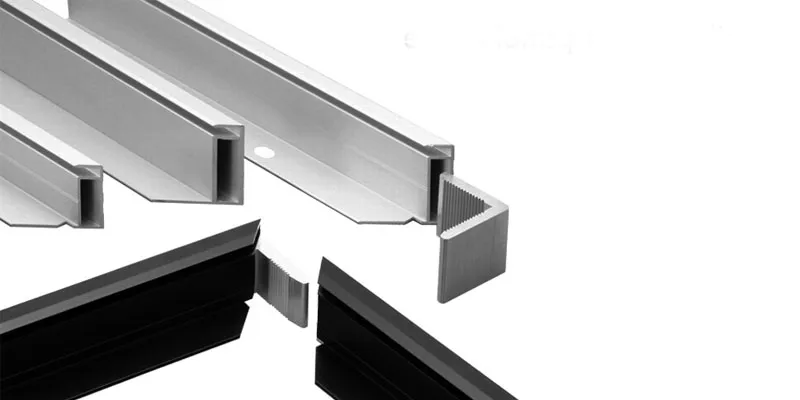
Inramning pressar ramen på den laminerade panelen och applicerar på de flesta maskiner strukturellt lim i samma pass. Limsträngens mängd och placering avgör både mekanisk retention och fukttätning. OTZK-A är den automatiska inramningsmaskinen med automatisk limdosering.
En underdimensionerad station antingen svälter fogen, vilket lämnar ramar som lossnar senare, eller dränker den, vilket lägger lim på glaset. Fråga hur limsträngens geometri styrs, hur hörninterferens hanteras, hur en missad limsträng detekteras, och vilka ramprofiler verktyget accepterar. Detaljer om OTZK-A inramningsmaskin.
Svetsning av kopplingsdosa och limfyllning
Två operationer finns här. KS-01C utför svetsning av kopplingsdosa, anslutningen från busbar till dosans terminal; SPZ-AB10S/JH utför limfyllning, som gjuter dosan mot fukt. En linje behöver båda, och deras fel skiljer sig: en kall svets är ett elektriskt fel, en ofullständig gjutning ett korrosionsfel som visar sig månader senare.
Fråga hur svetsen verifierar fogen snarare än slutför en rörelse, hur gjutvolymen doseras, hur dosor från olika leverantörer hanteras, och vilken härdningshantering som ligger mellan stegen. Se KS-01C svetsmaskin.
Rengöring
Rengöring ligger mellan inramning och test, och tar bort flussmedelsrester, limfläckar och hanteringsmärken innan EL-kameran fotograferar panelen. Det är den minst diskuterade maskinen för tillverkning av solpaneler på linjen och den som oftast reduceras till en manuell avtorkning — tolerabelt vid liten skala, ett utbytesproblem när volymen växer, eftersom inkonsekvent avtorkning blir falska defekter. Fråga om rengöringen är inline, hur borstar undviker att märka glaset, och vad förbrukningsmaterialet kostar per panel.
EL- och IV-testning
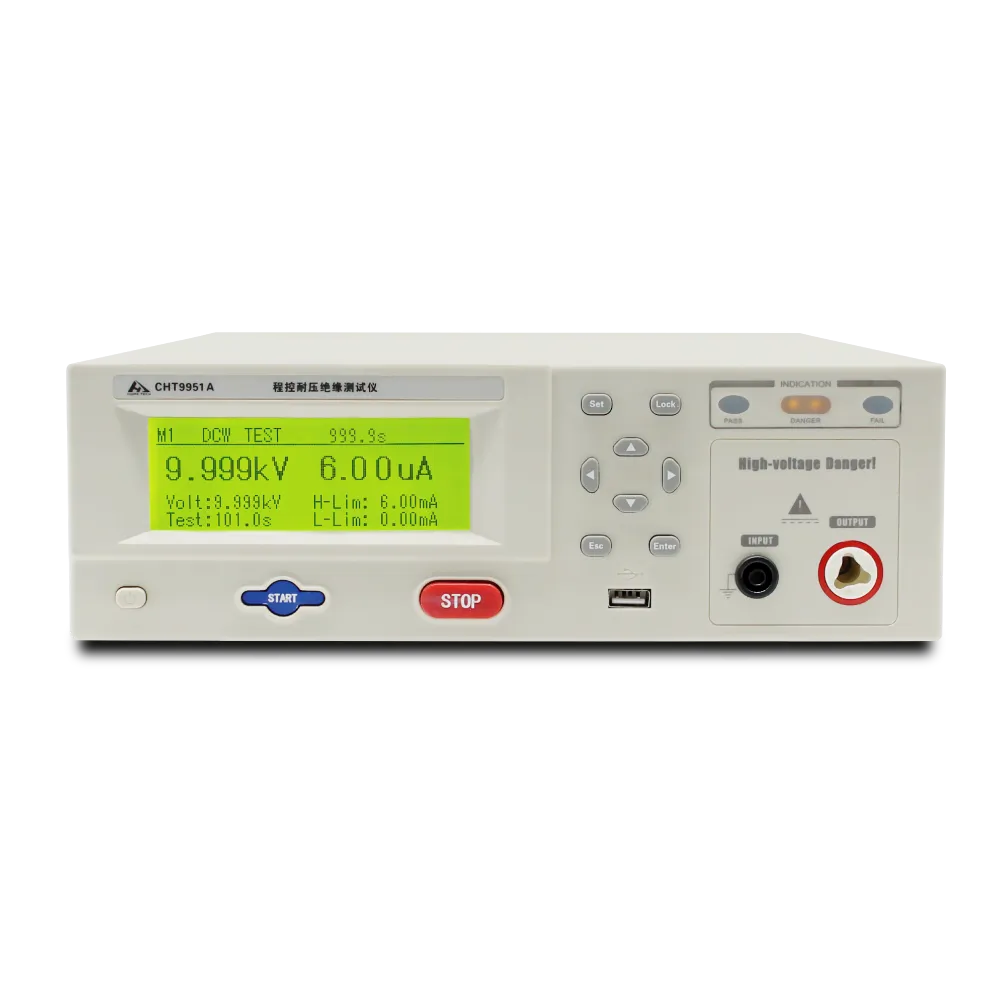
Testning är den enda stationen som berättar om de föregående nio gjorde sitt jobb, och det är det mest avgörande köpet på linjen. Familjerna delas upp efter mätning: OEL-S2400 för elektroluminescensavbildning; OPT-M960B, OPT-M951B och OPT-M950B för kombinerad EL och VI; OTMT för solsimulering i AAA-klass och IV-kurvor; ST-TLD3A för solsimulatorrollen; CHT9951A/B för hipot; CHT9980A/9981A för säkerhet; OPT-S110H för EL på strängnivå före laminering.
En underdimensionerad testare misslyckas inte högljutt. Den godkänner paneler som den borde ha fångat, eller avvisar bra sådana, och operatören slutar lita på den. Fråga hur kameran löser de defektklasser du säljer mot, hur IV-referensen kalibreras, hur resultat spåras till ett panelserienummer och vad programvaran gör med ett gränsfall. Se OEL-S2400 EL-testare.
Maskiner på materialsidan
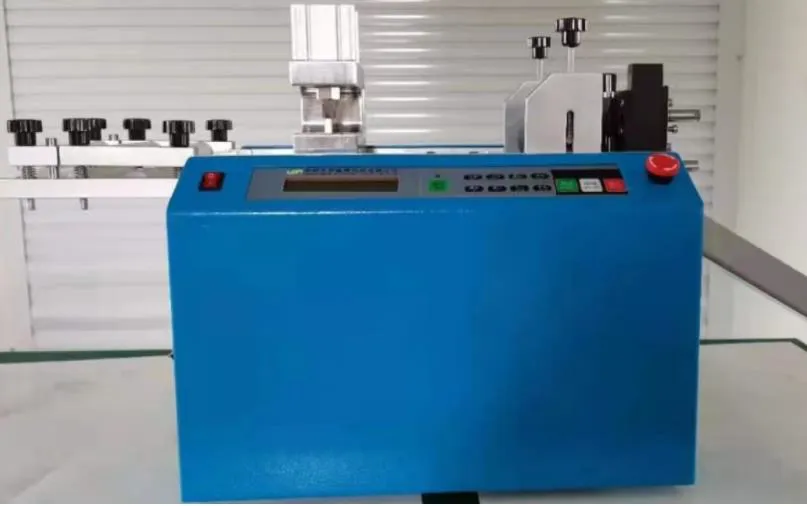
Inte varje maskin för solpanelsproduktion rör en cell. Klippning och formning av ribbon, klippning av EVA och backsheet samt glashantering sätter ingångskvaliteten nedströms: inkonsekvent klippt ribbon fastnar i stringern, trasig inkapslingsfolie lämnar en tätningsbana som lamineringen inte kan sluta, backsheet klippt mot fiberriktningen skrynklar under vakuum. Dessa enheter är billiga jämfört med processstationer, vilket är anledningen till att de hoppas över. Begär repeterbarhet för klipplängd.
Stationsöversikt
| Station | Modellfamiljer | Databladet måste fastställa |
|---|
| Cellklippning | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | Ristdjup, skrävakuum, omställning |
| Tabber-stringer | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | Temperaturprofil, placeringskontroll, fogdetektering |
| Layup | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | Glasreferens, plockfel, visionstidpunkt |
| Bussning | DH200-Y, HDX200-P | Bussbarpositionering, lödenergi, kontinuitet |
| Laminering | OTCY-2754DD, OCY-H600D | Zoner, vakuumstegning, profilloggning |
| Inramning | OTZK-A | Pärlgeometri, pärldetektering, ramområde |
| Kopplingsbox | KS-01C, SPZ-AB10S/JH | Svetsverifiering, pottingsdosering, boxpassning |
| Test | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | Defektupplösning, IV-kalibrering, spårbarhet |
Hur stationerna begränsar varandra
Inget här är oberoende. En exakt men långsam stringer svälter layup-roboten; en lång lamineringscykel tvingar inramningen att buffra paneler; en långsam testare blir kön som allt väntar bakom. När du specificerar en maskin för solpanelsproduktion individuellt, fråga vad den förutsätter om stationerna på båda sidor — cykelkompatibilitet, panelstorleksintervall, hanteringsmetod. Det är där integrationsrisken ligger. Grupperingsbeslut hör till guiden för stationer och linjelayout.
Ooitech levererar dessa stationer som nyckelfärdiga linjer, halvautomatiska och helautomatiska, med operatörsutbildning och eftermarknadssupport inom leveransomfattningen.
FAQ
Vilken station är viktigast på en modullinje?
Tabber-stringern och laminatorn, i den ordningen: de sätter elektrisk och mekanisk yield. Allt nedströms upptäcker bara deras misstag.
Kan jag köpa en maskin för solpanelsproduktion en enhet i taget?
Ja, och många nya fabriker gör det och lägger till stationer i takt med att volymen motiverar dem. Varje enhet måste matcha panelstorleksintervallet och hanteringen för det du äger.
Hur upptäcker jag en underdimensionerad station före köp?
Fråga vad den mäter i processen snarare än vad den utför. En station som bara slutför en rörelse, utan kontroll i processen, släpper igenom defekter tyst.
Är dessa maskiner endast för kristallina kiselmoduler?
Sekvensen som beskrivs är den för kristallint kisel. Back-contact-, shingled- och BIPV-produkter behåller stationsordningen men ändrar verktygen, vilket är anledningen till att modellfamiljerna skiljer sig åt beroende på cellteknologi.
För att diskutera en station eller begära en offert för hela linjen, skicka din moduldesign och målproduktion så mappar vi den mot stationslistan.