Hur man väljer rätt lamineringsmaskin för solcellsmoduler
Innehållsförteckning
Snabbt svar: Att välja en lamineringsmaskin för solcellsmoduler börjar med modulritningen och lamineringsreceptet, inte med den årliga MW-siffran i broschyren. Kammarstorleken är det första beslutet eftersom den fastställer hur många moduler som laddas samtidigt: en kammare på 2200 mm gånger 3600 mm specificerades för tre konventionella 72-cellsmoduler, en kammare på 2300 mm gånger 4600 mm för fyra, och större kammare för fem, alla baserade på äldre modulformat som inte bör återanvändas för nuvarande stora modulformat utan en ny layoutritning. En specifikation som kräver minst 50 mm mellan modulerna innebär att om man dividerar plattans yta med modulytan överskattas lasten. En leverantör som anger kapacitet med 156 mm celler och 275 W moduler kommer att visa en högre MW-siffra för samma maskin. Jämför säljbara moduler per timme i stället.
PV-modultillverkning · av Jerry, Ooitech
Produktöversikt och urvalsmetodik
Val baserat på modulkrav
Att välja en solmodul lamineringsmaskin kräver att man blickar bortom isolerade utrustningsbroschyrer. En lamineringskammarens storlek måste matcha modulens dimensioner, dess cykel måste matcha den övergripande produktionslinjens hastighet, och dess vakuum- och temperaturprofil måste passa den specifika inkapslingsmaterial (EVA eller POE). Utrustningsvalet bör utgå från modulritningar och lamineringsrecept snarare än årliga MW-siffror tryckta i reklammaterial.
Annonserade MW-klasser beräknar ofta kapacitet baserat på föråldrade modulformat (t.ex. 156 mm-celler, 275 W-moduler). En högre modulwatt ökar annonserade MW även när total panelgenomströmning förblir identisk. För objektiv utvärdering, jämför maskiner efter säljbara moduler per timme:
Säljbara moduler per timme = moduler per last × slutförda laster per timme × första-pass-utbyte × drifttid
Vikten av lastritningar
Urvalet börjar med modulmått, glastjocklek, uppbyggnadsdetaljer, inkapslingsspecifikationer och kopplingsboxpositioner. En skalad lastritning måste visa exakta frigångar. Till exempel, om man håller 50 mm frigång mellan moduler, överdriver enkel division av plattans area med modularean lastkapaciteten. Kammarformat måste utvärderas mot moderna stora modulmått.
Tekniska parametrar och konfigurationsmatris
Val av kammararkitektur
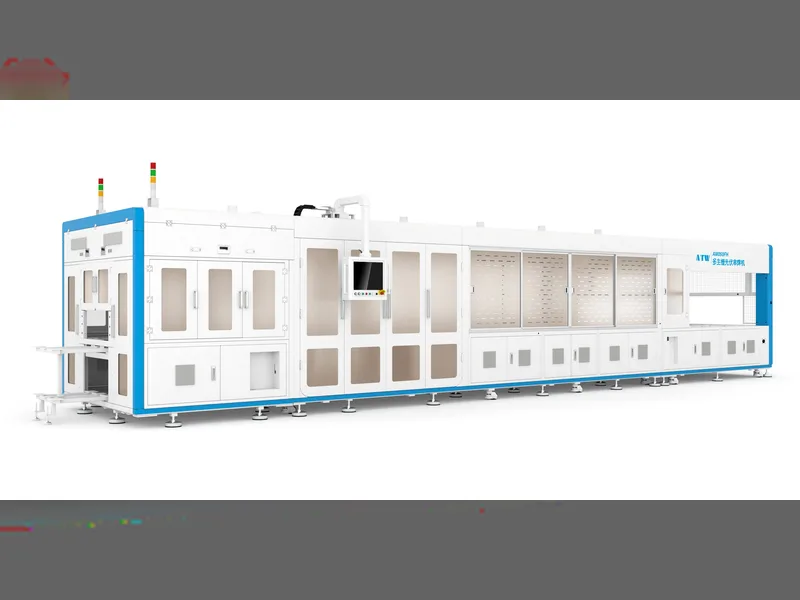
En enkammarlaminator utför evakuering, pressning, härdning och ventilering i en enda kammare. Den har mindre fotavtryck och lägre energibehov. Tvåkammarlaminatorer separerar laminering från härdning, vilket gör att en last kan härda medan nästa last evakueras, vilket fördubblar produktionen per timme.
| Konfiguration | Effektiv arbetsyta | Angiven arbetscykel | Genomsnittlig driftseffekt | Totalmått | Lämplig användning |
|---|---|---|---|---|---|
| Halvautomatisk | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2,65 × 2,30 × 1,35 m | Reparationer, pilotarbete, små moduler |
| Automatisk enkammare | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12,1 × 3,15 × 1,8 m | Lägre produktionsvolym |
| Automatisk dubbelkammare | 2200 × 3600 mm per kammare | ≤9 min | ≤60 kW | 16,9 × 3,15 × 1,8 m | Kontinuerlig modulproduktion |
| Staplad dubbelkammare | Fyra 2400 × 4600 mm arbetsnivåer | ≤9 min | ≤130 kW | 22,1 × 3,50 × 2,65 m | Hög kapacitet med begränsad golvyta |
| Stor dubbelkammare | 2700 × 8700 mm per kammare | ≤9 min | ≤95 kW | 37,3 × 3,68 × 1,8 m; 63 t | Stora moduler och högkvalitativa produktionslinjer |
Vakuum- och termiska specifikationer
Vakuumprestanda kräver snabb evakuering i en varm, lastad kammare. System använder vanligtvis rotationskolvpumpar (t.ex. 2X-70) kombinerade med Roots-fläktar (t.ex. ZJP300 eller ZJP600) för dubbelkammarkonfigurationer för att uppnå processvakuum under 100 Pa inom 90 sekunder. Värmesystem använder värmeöverföringsolja med flerzons PID-reglering, vilket ger plattans temperaturjämnhet inom ±1,5°C till ±2,0°C över minst fem mätpunkter per kammare.
Tekniska fördelar och viktiga utvärderingsfaktorer
Resonemanget bakom dessa vakuum- och termiska siffror, inklusive varför Roots-boosters paras ihop med rotorskruvpumpar, redovisas i laminatorns vakuumpumpar, EVA-fönstret och hur pumpsatsen är konfigurerad.
Linjesynkronisering och timing
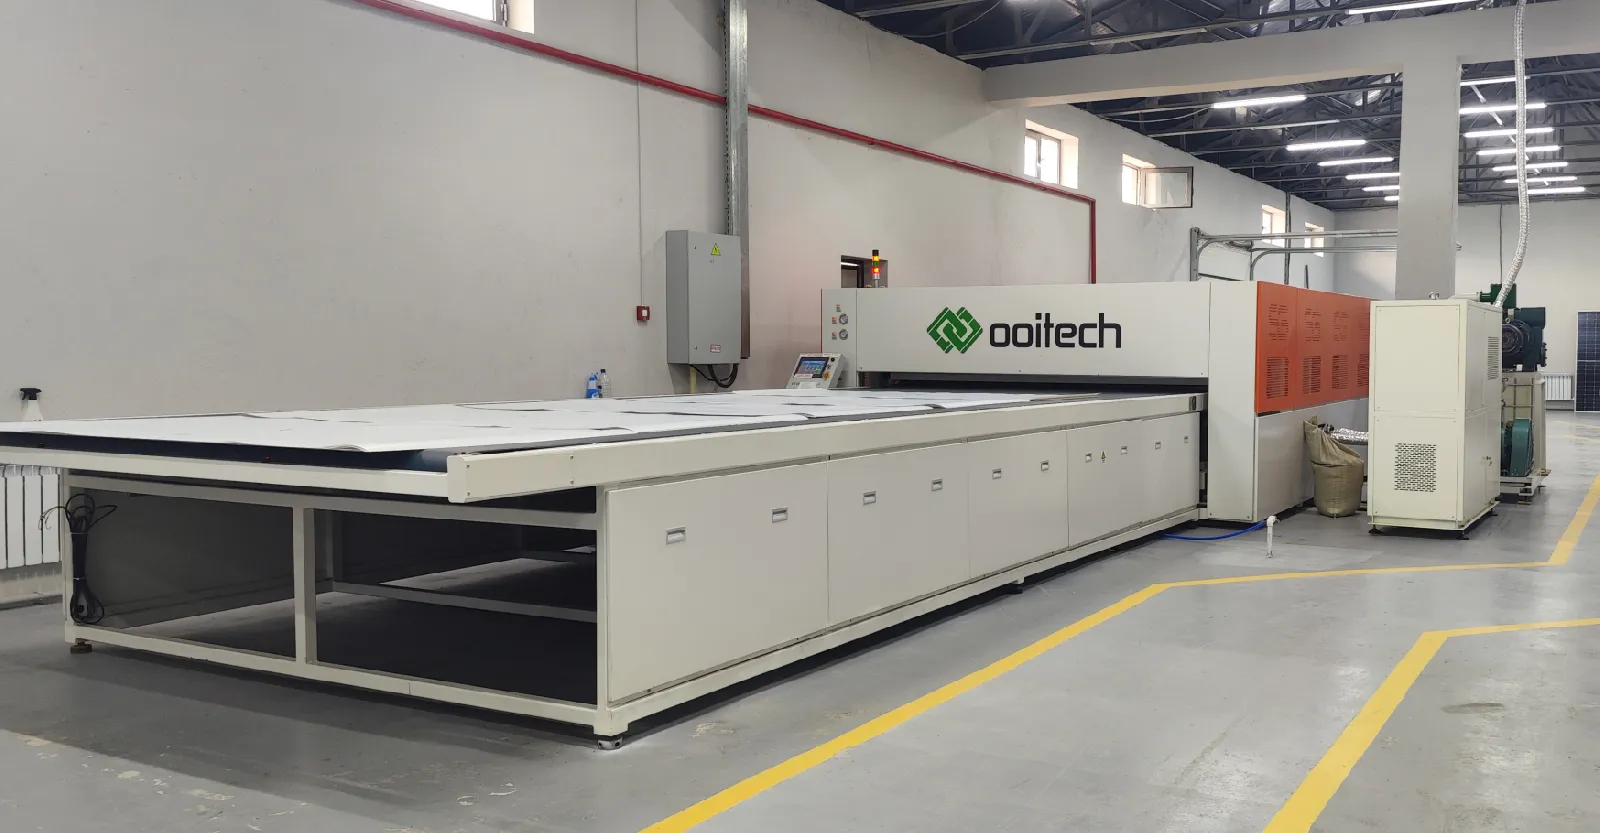
Buffertmatchning på linjenivå: En laminator måste integreras sömlöst med stringning, uppläggning, buffert, kylning, inspektion och ramstationer. Nedströms hanteringskapacitet avgör verklig linjekapacitet.
Explicita cykeltidsdefinitioner: Detaljerade tidsdiagram måste täcka lastning, evakuering/pressning i kammare ett, överföring, härdning i kammare två, ventilering och avlastning, och anpassa total uppehållstid till EVA/POE-härdningsfönster.
Avancerad vakuumarkitektur: Högvolymsevakuering i kombination med Roots-boosterpumpar förhindrar luftinneslutning och bubblbildning i dubbelglas- och bakplåt -stackar.
Strikt planparallellitet: Flerpunkts-PID-uppvärmning säkerställer jämn tvärbindning över stora glasmoduler utan kalla hörn.
Avtalsenlig drifttid och underhållsbarhet: Utnyttjandemål för utrustning (98%-99%) måste definiera exkluderad drifttid, scheman för byte av silikondiafragma (3 000+ cykler) och automatiska bandrengöringssystem.
Produkttillämpningar och linjeintegration
Användningsområden
Pilotlinjer och FoU-anläggningar: Halvautomatiska konfigurationer (1100 × 2200 mm) idealiska för småskalig modultillverkning, processtestning och modulreparation.
Standard kommersiella linjer: Automatiska enkammar- och dubbelkammarenheter (2200 × 3600 mm) anpassade för medel- till högfrekvent tillverkning av solpaneler.
Högtäta tillverkningsanläggningar: Staplade flernivå-dubbelkammarkonfigurationer maximerar produktionen per kvadratmeter i utrymmesbegränsade anläggningar.
Storskaliga och nyttoanläggningslinjer: Utökade dubbelkammarenheter (upp till 2700 × 8700 mm) konstruerade för att stödja tung dubbelglas-, TOPCon-, HJT- och PERC-modultillverkning.
Krav på anläggningsintegration: Installation kräver noggrann anläggningsplanering inklusive 380V/50Hz ström, 0,6–0,8 MPa tryckluftsförsörjning, kylvatten till vakuumpump, golvlastkapacitet upp till 1,5 t/m² och golvplanhet inom ±10 mm.
Rekommendationskrav och FAT-godkännande
Specifikationschecklista och acceptanskriterier
För att utvärdera och välja lämplig laminatormodell krävs fem kritiska datainmatningar:
Detaljerad modulkonstruktionsritning och dimensionsområde.
Specifikationer för glas, inkapslingsmaterial och bakplåt/bakglas-staplar.
Tekniskt datablad för inkapslingsmaterial (EVA- eller POE-härdningsfönster).
Krav på modulproduktion per skift och operativt mål.
Anläggningslayoutplan som anger försörjningspunkter (ström, luft, kylvatten).
Fabriksacceptanstest (FAT)
Slutlig FAT-utvärdering måste köra faktiska produktionsmaterialstaplar genom på varandra följande laster vid stabila driftstemperaturer. Viktiga acceptansmått som registreras under FAT inkluderar färdiga moduler per timme, vakuumpumpskurvor, flerpunkts termisk fördelning på plattan, PLC-larmloggar, första-pass-utbyte och omstartstid efter planerat underhåll.
Relaterat: Varför bussning (överlappslödning) orsakar cellsprickor täcker foggeometrin som lamineringen sedan verkar på, vilket ofta är där en spricka i mitthålet börjar.
Vidare läsning och bakgrundsdata
Offentligt referensmaterial om detta ämne, publicerat av de organisationer som underhåller branschens teknikfärdplan och marknadsdata: