Inte varje laminatbubbla är
Innehållsförteckning
Snabbt svar: Inte varje bubbla i en laminerad modul kommer från inkapslingsmaterialet, och att behandla dem alla som ett materialproblem leder till fel åtgärd. Vissa bubblor har sitt ursprung i vakuumsystemet: om kammaren inte evakueras tillräckligt snabbt eller pumpsystemet inte kan hålla det erforderliga vakuumet genom cykeln, stannar luft kvar i stacken och visar sig som hålrum efter tvärbindning. Distinktionen är viktig eftersom de två orsakerna har helt olika åtgärder. En materialorsak pekar på inkapslingsmaterialets fukthalt, lagring eller tvärbindningsfönstret. En vakuumorsak pekar på pumpkapacitet, tätningens skick, läckagehastighet eller evakueringsprofilen. Pumpkonfigurationen och EVA-termofönstret är det som sätter tidsfristen för att avlägsna luften innan inkapslingsmaterialet börjar gelera.
PV-modultillverkning · av Jerry, Ooitech
Introduktion
Vissa bubbeldefekter uppstår i vakuumsystemet snarare än i inkapslingsmaterialet; pumpkonfigurationerna och pumpdeadlinen förklaras i laminatorns vakuumpumpar, EVA-fönstret och hur pumpsatsen är konfigurerad.
Varje gång en blåsa dyker upp i en solcellsmodul skyndar sig folk att skylla på EVA/EPE-filmen. Det är inte så enkelt.
Vid inkapsling av PV-moduler är laminatbubblor den vanligaste och mest envisa återkommande kvalitetsdefekten. De flesta i branschen har en fast övertygelse om att laminatbubblor alla orsakas av EVA/EPE inkapslingsmaterial kvalitetsproblem. Det stämmer inte. Inkapslingsdefekter är bara en av många orsaker. Bristfälliga råmaterial, onormal lamineringsutrustning, mänskliga handhavandefel och en verkstadsmiljö utom kontroll kan alla utlösa olika typer av laminatbubblor.
Blåsor ser ut som en ytlig kosmetisk defekt, men de påverkar kontinuerligt modulens effekt, långsiktiga stabilitet och livslängd. De är en av de centrala dolda orsakerna bakom utomhusnedbrytning, delaminering och fel. Denna blogg tittar på blåsklassificering, grundorsaker och prestandaskador från flera vinklar, vilket ger dig en precis grund för processoptimering och defektspårning.
Typer av laminatblåsor i PV-moduler och deras orsaker
Baserat på blåsform, fördelning och bildningsmekanism faller laminatblåsor i två huvudkategorier.
Kvarvarande blåsor
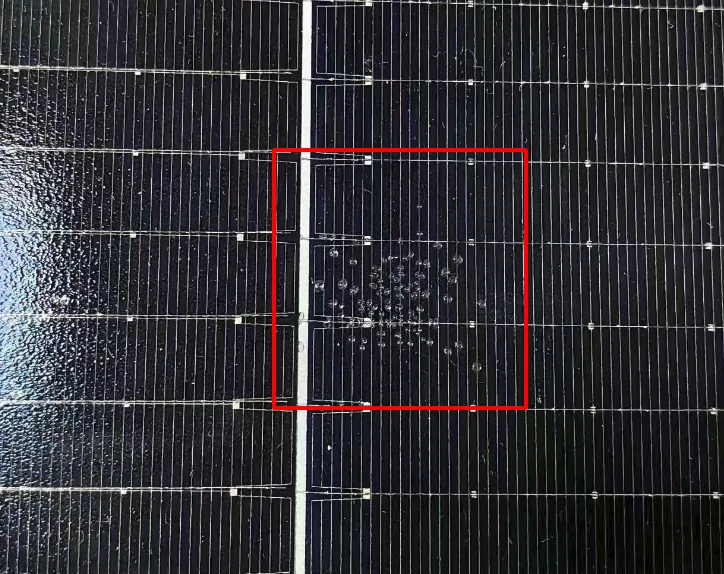
Dessa uppträder främst i cellgap, cellavstånd, modulkanter och fyra hörn. De visas som täta små blåsor, bandformade blåsor eller snöflingeliknande blåsor. Grundorsaken är att luft mellan lagren inte helt avlägsnas under laminering och att vakuumavgasningen är ofullständig. De är fysiska kvarvarande blåsor, mest kopplade till utrustningsparametrar, operationsprocess och uppläggningsprocess, med materialdefekter som utgör en mycket liten andel. Dessa blåsor är till en början små, mycket dolda och kan fortfarande klara varje fabriks kvalitetsstandard. I massproduktion förbises de lätt, men risken för senare expansion är mycket hög.
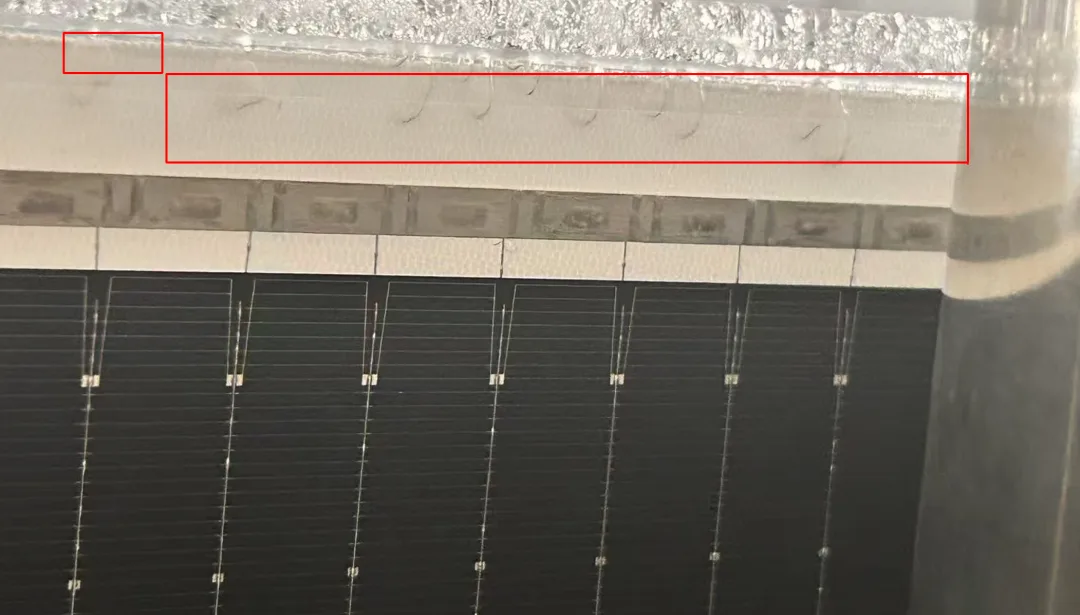
Detaljerad analys:
Vakuumsystemfel: Försämrad vakuumpumpsprestanda, läckande vakuumledningar, otillräcklig vakuumnivå, för kort evakueringstid eller otillräcklig pumpkapacitet gör att mellanskiktsluft inte helt kan avlägsnas. Detta är den främsta orsaken till kvarvarande bubblor.
Temperatur- och tryckobalans: För snabb uppvärmning eller för hög förvärmning gör att filmytan tvärbinder och härdar snabbt, vilket fångar intern luft och fukt mellan lagren och bildar inneslutna bubblor. Otillräckligt lamineringstryck eller för kort hålltid hindrar filmen från att flyta och vätas fullt ut, så mellanskiktshålrum kan inte pressas ut, vilket orsakar stora ihåliga bubblor. Ojämn temperatur på värmplattan, med stora lokala temperaturskillnader, gör att filmen härdar i ojämn takt och utlöser lokala bubblor.
Komponent- och mekaniska fel: Åldrade, deformerade, skrynkliga silikondukar med dålig andningsförmåga kan inte applicera jämnt tryck för att pressa ut luft. Felaktig storlek på lamineringsramen eller höjdavvikelse lämnar hörn och kanter dåligt bundna. Ojämn bordsyta eller överföringsprecisionsavvikelse förskjuter den upplagda stapeln, vilket leder till dålig avgasning och regelbundna kantbubblor eller hörn-snöflingebubblor.
Avgassningsbubblor
Dessa uppträder mest på cellytan, runt bandet och i lokala modulområden, främst som enstaka stora bubblor eller lokalt täta bubblor. Kärnorsaken är fukt inuti materialen (film, glas, band, celler), flyktiga ämnen (fluss, etc.) eller kvarvarande föroreningar i hjälpmaterial. Under högtemperaturlaminering förångas fukt och små molekylära föroreningar under värme och gasen kan inte fly, så den samlas till bubblor. Detta är främst kopplat till råmaterialkvalitet, kontroll av hjälpmaterial och materialförbehandling. Så det finns många materialrelaterade orsaker också – var inte så säker på att det är filmen varje gång en bubbla uppstår. Detaljerad analys:
Inkapslingsfaktorer: EVA/EPE-film är ganska hygroskopisk och är en vanlig materialutlösare. Dålig fuktskyddad förvaring, för lång exponering för luft efter öppning, eller skuren film som inte används i tid absorberar mycket fukt från luften. Om filmens tvärbindningsgrad är utanför specifikationen, formeln har många föroreningar, eller batchkvaliteten är instabil, avger den små molekylära flyktiga ämnen under högtemperaturlaminering. När fukt och flyktiga ämnen förångas och inte kan fly i tid, bildar de jämnt täta bubblor mellan lagren. Ojämn filmtjocklek eller skrynklig bindning fångar också lokal luft och orsakar indirekt bubblor.
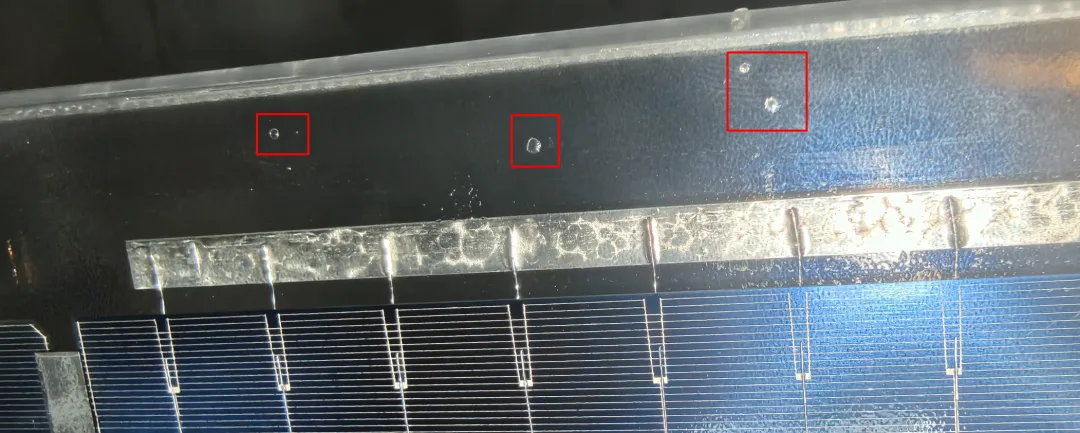
Glasfaktorer: PV-härdat glas kan bära fläckar, damm eller olja som är svåra att se, eller kanske inte är helt torra efter rengöring, vilket lämnar vattenmärken vid kanten. Under lamineringsvärme förångas fukt och olja och bildar lokala bubblor vid glas-filmgänssnittet. Glasplanhetsavvikelse eller onormal kantfasning lämnar lös bindning efter uppläggning, så kantluft kan inte fly och bildar ihållande kantbubblor.
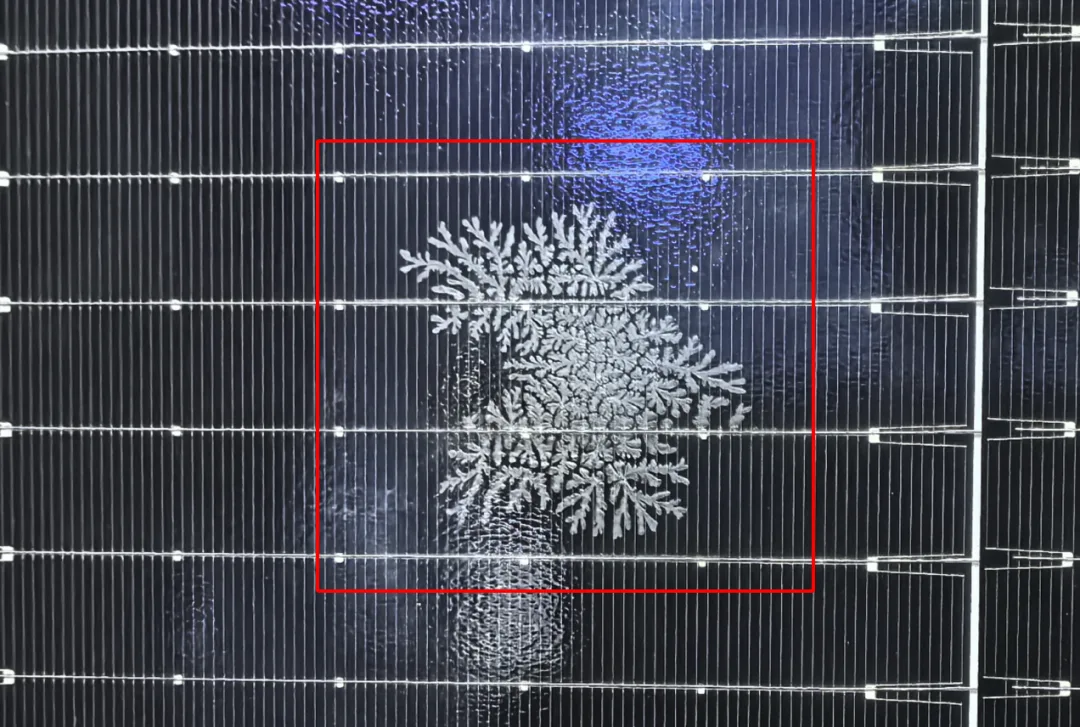
Band- och flussfaktorer: Detta är en lätt förbisedd bubblautlösare. Oxiderade bandytor, ojämn beläggning eller kvarvarande olja lämnar luckor vid band-filmgränssnittet efter löddring. Översprutad fluss, eller fluss som inte helt avdunstat och torkat efter löddring, lämnar organiska rester som förångas snabbt under lamineringsvärme, vilket bildar rems- eller punktbubblor på båda sidor av bandet och runt cellens gridlinjer. Detta är grundorsaken till bubblor i bandområdet.
Cellfaktorer: Celler som rengjorts dåligt kan bära kemiska rester, damm och partiklar från texturerings- och diffusionssteg. Celler som förvarats fuktigt eller med ytkondensation kommer att se föroreningar sönderdelas och fukt förångas under lamineringsvärme, vilket bildar spridda bubblor på cellytan. Cellmikrosprickor eller ytskador lämnar också lokala bindningshålrum och fångar luft.
Bortom utrustning, process och material: Operatörer och miljö
Förutom utrustning, process och material kan mänskliga operatörsfel och verkstadsmiljön också orsaka bubbeldefekter.
Icke-standard mänsklig operation orsakar slumpmässiga, oregelbundna bubblor; enstaka sporadiska defekter i enstaka partier kommer oftast från mänskliga faktorer. Vid uppläggning, felinriktning vid placering av glas, film, celler och bakplåt för hand, plus filmsträckning, rynkning eller förskjutning, skapar lokalt instängd luft. Att röra vid materialytor med bara händer lämnar fingeravtryck, svett och olja som förångas vid hög temperatur till gränssnittsbubblor. Ojämn utläggning av hjälpmaterial eller bandarrangemang lämnar lokala upphöjningar och suspenderade områden som blir bindningshålrum efter laminering. Operatörer som inte strikt följer materialförbehandling — matar in fuktig film eller otorkat band direkt i produktionen — orsakar också bubblor.
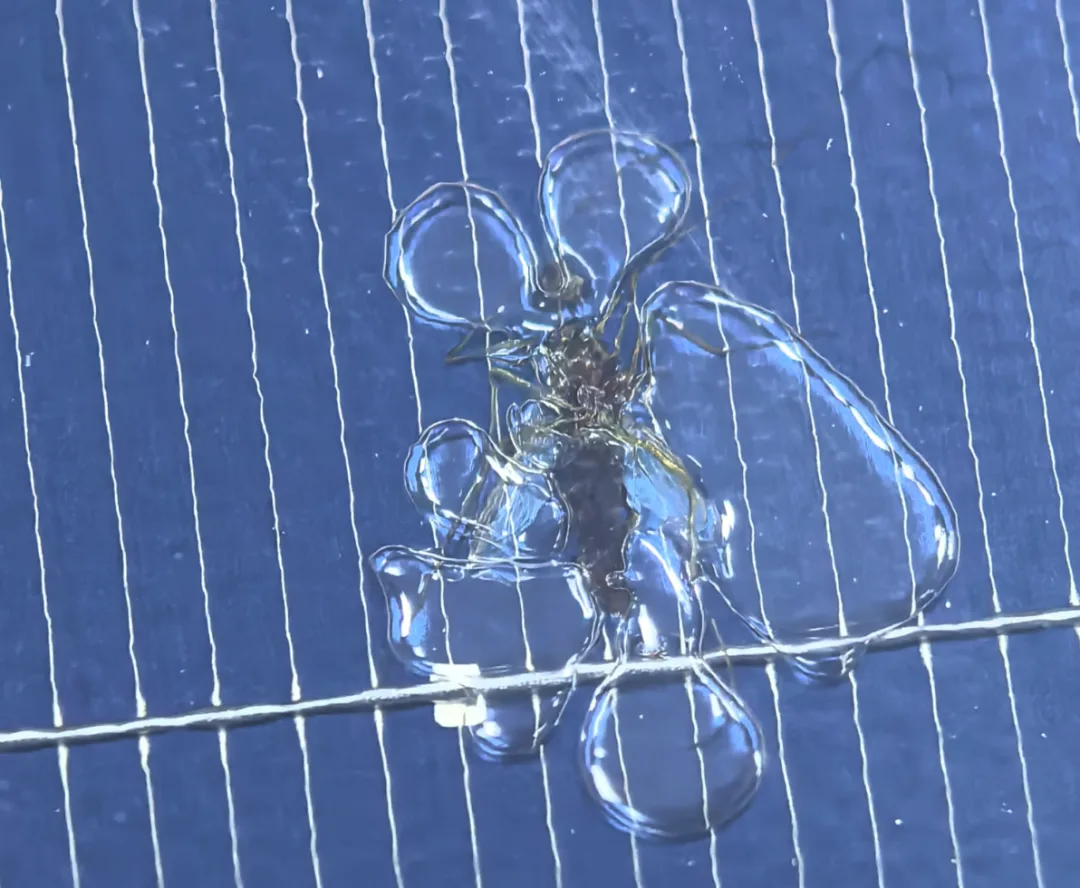
En verkstadsmiljö som är utom kontroll orsakar lätt batchbubblor och är en viktig utlösare för kvalitetsvariationer i massproduktion. Dålig renlighet med för mycket luftburet damm och partiklar som lägger sig på material bildar ett isoleringsskikt, vilket orsakar dålig filmvätning och mikrobubblor. Misslyckad temperatur- och fuktighetskontroll – med hög luftfuktighet – gör att alla exponerade material absorberar fukt snabbt, vilket kraftigt ökar utgasningsbubblornas frekvens. Turbulent luftflöde och luftutlopp som blåser rakt mot arbetsbordet orsakar snabb kondens och damm på materialytan, medan stora temperaturväxlingar skadar lamineringsprecisionen och filmförbehandlingens stabilitet. Dessutom är bubblor från insektsexemplar – kackerlackor, myggor, flugor – också vanliga, orsakade av dålig 5S.
Skadan går bortom utseendet: Tillförlitlighet och säkerhet också
Laminatbubblor påverkar mer än modulens utseende – de träffar tillförlitlighet och säkerhet.
Utseende: Direkt avvisning, lägre utbyte
Bubblor bryter den plana, enhetliga ytan på modulen och bildar en synlig kosmetisk defekt. De är en central defektpost i första inspektionen. Enligt PV-modulinspektionsstandarder, när bubblornas antal, storlek eller position överstiger specifikationen, bedöms modulen direkt som kosmetiskt avvisad och kan inte skickas. Det innebär skrot och omarbetningsförlust, samt lägre linjeutbyte och effektivitet. Oregelbundna bubblor gör också att ljusgenomsläppligheten på ytan blir ojämn, vilket skadar produktkonsistens och marknadsuppfattning.
Prestanda: Lägre uteffekt, snabbare effektförlust
En bubbla är i huvudsak ett förseglat hålrum mellan skikten, som innehåller restluft, fukt eller utgasad gas, och den ändrar modulens inre optiska struktur. Å ena sidan bryter, reflekterar och sprider bubbelområdet ljus, vilket minskar cellens effektiva ljusmottagningsarea och sänker den fotoelektriska omvandlingseffektiviteten – den initiala effekten blir låg. Å andra sidan kan inkapslingsmedlet i bubbelområdet inte binda tätt mot cell, glas och bakplan, så värmeledningen sjunker kraftigt, lokal värme byggs upp under drift och skapar risk för varma fläckar. Vid långvarig drift fortsätter varma fläckar att bränna cellerna, vilket orsakar mikrosprickor och accelererad nedbrytning, så årlig effektförlust överstiger vida standardvärdet och den effektiva genereringslivslängden minskar mycket.
Tillförlitlighet: Inkapslingsfel och säkerhetsrisker
Detta är den mest centrala och dödliga skadan från laminatbubblor. Moduler sitter utomhus i åratal genom värme, kyla, regn, snö, vind, sand och UV. Dag-natt- och säsongsbetonade temperatursvängningar får gasen inuti bubblan att expandera och dra ihop sig om och om igen, vilket ständigt drar i gränssnittet mellan skikten. Under långvarig stress växer små bubblor gradvis och slås samman, vilket slutligen orsakar delaminering och avskalning mellan filmen och glaset, cellerna och bakplåten. När delaminering väl har skett misslyckas modulens tätning helt, och fukt, väta och korrosiva medier fortsätter att sippra in, vilket leder till oxidation av band, korrosion av celler, PID-nedbrytning, mögel och svärtning. I allvarliga fall orsakar det isolationsfall, läckage eller kortslutning – säkerhetsfel som skadar anläggningens genereringsstabilitet, driver upp underhållskostnader och medför risk för säkerhetsolyckor på anläggningen, vilket allvarligt minskar garantin på 25 års livslängd.
Ooitechs syn
Bubblor kommer sällan från en enda orsak, och det är just därför att behandla dem som "ett inkapslingsproblem" slösar tid på att jaga fel filmbatch. Från de linjer vi levererar håller mönstret: kvarvarande bubblor spåras tillbaka till vakuum, tryck och uppläggning, medan avgassningsbubblor spåras tillbaka till fukt- och flussmedelskontroll — så ett stabilt lamineringsmaskin recept plus disciplinerad förbehandling och 5S åtgärdar vanligtvis mer än att byta film någonsin kommer att göra. Om du vill se hur korrekt avgassning, hålltryck och uppläggningsinriktning spelar ut sig på en riktig produktionslinje, så finns genomgångarna på vår YouTube-kanal www.youtube.com/ooitech värda en titt. Få processen rätt först, sedan får filmen en rättvis prövning.