Snabbt svar: Välj en maskin för laminering av solpaneler genom att matcha kammarformat, membrantyp och styrsystem mot din modulstorlek och inkapslingsmaterial, och kör den sedan med ett recept som evakuerar luften innan membranet pressar och håller stapeln genom tvärbindningen — och håll den ren, tät och läckagefri.
Solpanelslamineringsmaskin: Hur man väljer och kör en
Vad lamineringen faktiskt gör med en modul
Före lamineringen är en modul löst glas, inkapslingsmaterial, celler och baksidesfolie som bara hålls samman av inriktningen; efteråt är den en förseglad produkt som måste klara årtionden utomhus. Fyra uppgifter sker samtidigt.
Luftavlägsnande. Instängd luft blir en hålighet, sedan en fuktväg, en plats för partiella urladdningar och ett kosmetiskt kasserat exemplar. Vakuum avlägsnar den innan stapeln komprimeras.
Tvärbindning. EVA, POE och EPE är inte termoplaster som bara smälter: värmen mjukar upp dem, sedan sönderdelas peroxiden i filmen och binder polymerkedjor till en seg, transparent, isolerande barriär. Eftersom det är kemi snarare än en smältpunkt kan ett recept inte kopieras mellan material — se vår guide till laminatorn som hjärtat i inkapslingen av PV-moduler.
Vidhäftning och stabilitet. Laminatet måste binda till glas och till baksidesfolie eller baksidesglas, kapsla in varje band och komma ut plant och rätvinkligt — ramnings- och kopplingsdosstationer nedströms förutsätter en plan modul.
Maskinkonfigurationer och vad var och en är till för
En maskin för laminering av solpaneler är inte en enda produkt. Konfigurationerna skiljer sig i antal kammare, stapling, tryckmetod och linjeintegration; modulformat och produktmix styr valet mer än priset.
| Konfiguration | Så fungerar det | Bäst lämpad för |
|---|
| Enkelkammare | En kammare, en modul per cykel | Smalt sortiment, pilotlinjer |
| Enkellager, dubbelkammare | Två kammare under ett styrsystem och en operatör | Två recept samtidigt, mer produktion per yta |
| Dubbellager (staplad) | Två oberoende kammare staplade, var och en med eget membran och egen uppvärmning | Blandad BIPV, ramade, glas-glas |
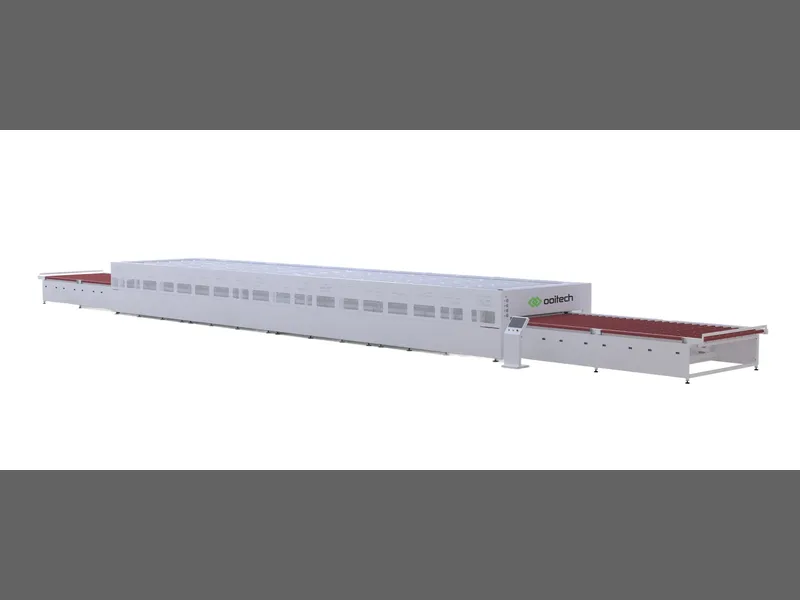
| Flerkammare i linje | Flera kammare i serie i en helautomatisk linje | Hög volym, ett format |
| Halvautomatisk | Operatören lastar och lossar; cykeln är automatisk | Satsvis arbete, eftermonteringar |
Den OTCY-2754DD är en helautomatisk enkellagers dubbelkammarlaminator byggd kring BIPV och ramade moduler — två kammare, så ett tungt BIPV-laminat och en standardramad modul kan köra var sitt recept utan att stoppa produktionen. OCY-H600D är en halvautomatisk laminator, det vanliga svaret där volymerna inte motiverar ett helautomatiskt transfersystem.
Membran kontra blåsa
I en membranmaskin dras en duk som är fastklämd vid kammarens kant mot modulen av vakuum ovanför den och atmosfärstrycket pressar; en blåsmaskin trycker ner en uppblåsbar kudde i stället. Membran anpassar sig bättre runt ramar och tjocka kanter, blåsor är enklare att serva. Oavsett vilket spelar kammarens planhet och membranspänningen större roll än någon nominell klassning.
Ramade, oramade, BIPV och glas-glas
En oramad modul som pressas plant mot en platta beter sig förutsägbart. En ramad har aluminium som sticker upp ovanför glaset, så membranet måste överbrygga ramen utan att häva den åt sidan — mekanismen bakom ramhoppning. BIPV-laminat är tjockare och ofta asymmetriska och kräver varsammare ramper. Glas-glas har ingen baksidesfolie att gömma sig bakom: varje bubbla förblir synlig, så receptet måste tjäna både kosmetik och vidhäftningsstyrka.
Halvautomatisk kontra i linje är logistik. I en helautomatisk linje sitter laminatorn mellan uppläggningen och stationerna nedströms i en fast takt — med test- och EL-stationer som OEL-S2400 och ramning som OTZK-A som sätter takten på båda sidor. Vår jämförelse av how to choose the right solar module laminator går igenom dimensioneringsaritmetiken.
Cykeln, steg för steg
- Evakuering. Luft dras från båda sidorna, eller en sida mot en platta. Håligheter förhindras här.
- Uppvärmning. Stapeln når den temperatur vid vilken inkapslingsmaterialet flyter; när värmen startar under eller efter evakueringen ändrar hur långt filmen flyter innan pressningen.
- Pressning. Membranet sänks och driver det mjukade inkapslingsmaterialet in i varje springa runt band, samlingsskenor och cellkanter.
- Hålltid och härdning. Hålls medan tvärbindningen fortskrider — vanligtvis det längsta steget, och det som bestämmer gelhalten.
- Kylning. Hålls under tryck så att laminatet inte krymper från glaset eller krullar sig i kanterna.
- Frigöring. Vakuumet bryts, kammaren öppnas, modulen går ut. För tidig frigöring orsakar delaminering i kanterna.
Vakuumsystemet och EVA-fönstret
Vakuum kommer från roterande lamelloljepumpar, oljefria torr- eller diafragmapumpar, Roots-fläktkombinationer eller vattenringspumpar. Oljetätade pumpar suger djupare men kräver oljebyten och dimkontroll; torrpumpar går renare. Vissa konstruktioner av PV-modullaminator evakuerar båda sidorna av stapeln, andra bara ovansidan — skillnaden syns som kanthåligheter på tjockt glas-glas.
Det som spelar roll är EVA-fönstret: bandet där inkapslingsmaterialet är tillräckligt flytande för att flöda och släppa ut luft, men ännu inte gelerat nog att låsa in den. Evakuera för långsamt och filmen gelar med luft kvar inuti; för snabbt genom en smal springa och membranet överbryggar kanten och stänger in luft. Receptdesign är till stor del konsten att parkera inom det fönstret — vår artikel om laminatorns vakuumpumpar, typer och EVA-fönstret förklarar samspelet.
Felsökningshandbok
| Defekt | Orsak | Kontrollera och åtgärda |
|---|
| Bubblor och håligheter | Luft kvar i stapeln, eller fukt som frigörs efter gelpunkten | Kontrollera pumpning, tätningsintegritet, filmförvaring och hållbarhet. Börja med the real causes behind solar module bubbles. |
| Kantdelaminering | Svag vidhäftning, tidig frigöring, kontaminerat glas eller film | Inspektera frigöringssekvensen och kylhållningen. Om den följer ribbonlinjer är det ett flödesproblem, inte tryck. |
| Bubblor längs ribbonlinjer | Filmen kan inte vätas ut under ribbon och busbar före gelning | Sänk rampen, förläng flödesperioden och kontrollera ribbongeometrin mot uppläggningsritningen. |
| Rambyte | Membranen bryggar över ramen och häver av den från glaset | Kontrollera ramens placering och membranspänningen, mjuka sedan upp tryckrampen. |
| Cellsprickor nära busbars | Lödspänning plus en ojämn ramp vid överlappningen | Inspektera bussningsöverlappningen uppströms. Se varför bussningsöverlapp orsakar cellsprickor under laminering. |
| Baksidesfolier veck | Ojämn spänning, instängd luft, asymmetrisk uppvärmning | Kontrollera uppläggningens inriktning och att filmen dras plan innan stängning. Ensidiga veck betyder en platta som inte är plan eller en modul som sitter off-center. |
Genomströmning och linjebalansering
På de flesta linjer är laminatorn den långsammaste stationen, så dess cykeltid — inte stringern eller ramaren — sätter takten: tillgänglig tid delat med antal moduler som krävs. En cykel längre än takten är en flaskhals oavsett hur snabbt allt annat går. Det finns tre ärliga lösningar. Lägg till parallell kapacitet, en andra kammare eller en dubbelkammarenhet, så att två moduler är i process medan operatören laddar nästa. Korta receptet där inkapslingsmaterialet tillåter, genom att byta uppehållstid mot gelhalt i testlabbet. Eller acceptera den takt som solpanelslamineringsmaskinen ger och dimensionera buffertar och nedströmskapacitet efter den. Det som aldrig fungerar är att svälta den: en in-line-laminator som väntar på moduler förlorar mer produktion än ett långsamt recept.
Daglig drift och underhåll
Membranvård. Membran och frigöringsfilm samlar EVA-rester, splitter och glasdamm. Torka av, inspektera efter nålhål och veck, och byt enligt schema — ett nålhål ger ett återkommande hålrumsmönster som är dyrt att spåra.
Kammarens renhet. EVA-droppar, cellfragment och flussrester landar på plattan och trycks av på varje modul som följer.
Tätnings- och läckagekontroller. Inspektera perimeterpackningen efter skador och härdning, stäng sedan den tomma kammaren, isolera pumpen och övervaka mätaren. En långsamt sjunkande avläsning varnar om ett tätningsproblem långt innan bubblor uppstår.
Härdningsspårning. Logga recept-ID, batch, filmlot och cykel, och korskontrollera med gelhalt eller peel-tester på prover. Register förvandlar en dålig eftermiddag till en diagnos. Ooitech levererar utrustning som turnkey med operatörsutbildning och eftermarknadsservice, så receptbok och underhållsschema byggs med linjen.
Vad man ska specificera vid köp
- Kammarstorlek mot modulformat, med marginal för ramar, fixturer och din största BIPV-panel.
- Membrantyp och spänning, och hur snabbt en operatör kan byta den.
- Styrsystem och receptloggning: sparade recept per produkt, larmhistorik, exporterbara cykelregister.
- Säkerhetsspärrar på dörrar, övertemperatur, tryck och vakuum, plus en dokumenterad nödutlösning.
- Reservmembran och tätningsförråd från dag ett: båda är förbrukningsvaror och båda stoppar linjen.
FAQ
Vad gör en solpanelslamineringsmaskin egentligen?
Den avlägsnar luft mellan glas, inkapslingsmaterial, celler och baksidesfolie, smälter filmen så att den flödar runt varje ribbon och spalt, och håller sedan stapeln under värme och tryck tills den tvärbinder till en förseglad, isolerande enhet.
Enkelkammare eller dubbelkammare?
Lägg till en kammare när erforderlig produktion överstiger vad en kammares cykel tillåter, eller när du kör genuint olika recept. För ett format vid måttlig volym är en enkelkammare enklare att underhålla.
Hur lång tid tar en lamineringscykel?
Det beror på inkapslingsmaterialets kemi, filmtjocklek, konstruktion och erforderlig gelhalt, så en siffra angiven utan dessa indata är meningslös. Begär ett cykeltest på din egen laminatstapel.
Kan en maskin köra EVA, POE och EPE?
Ja, med separata sparade recept. POE och EPE behöver i allmänhet en längre flödesperiod och en mildare ramp än EVA eftersom de vätas ut långsamt runt ribbons, så varje material måste valideras snarare än anpassas på känn.
Vilket underhåll är viktigast?
Membranens och frigöringsfilmens skick, plattans renhet, inspektion av perimeterpackningen och regelbundna vakuumläckagetester. Dessa fyra skiljer en maskin som går rent i åratal från en som producerar intermittenta bubblor som ingen kan spåra.
Dimensionera en solpanelslamineringsmaskin för en ny eller befintlig linje? Skicka dina modulformat och målproduktion så matchar vi en konfiguration, receptplan och utbildningspaket till dem — begär en offert.