Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
Hoppande laminatorram: orsaker och förebyggande
Innehållsförteckning
Snabbt svar: Ramhopp under laminering uppstår när aluminiumramen förskjuts ur position när stapeln pressas, och det visar sig efter att modulen har förseglats där det inte kan korrigeras. Det inträffar av tre anledningar: ramen sitter inte jämnt innan cykeln börjar, temperaturökningen är för snabb så att inkapslingsmaterialet flödar innan ramen har satt sig, eller så appliceras trycket ojämnt över plattan. Risken är inte kosmetisk. En hoppad ram lämnar en ojämn försegling längs en kant, vilket blir en fuktväg, och det kan också deformera laminatet tillräckligt för att spricka celler nära hörnet. Förebyggande är mest processkontroll: verifiera ramens sättningssteg, sakta ner den initiala temperaturökningen och kontrollera plattans planhet och tryckjämnhet. På en linje där ramhopp uppträder intermittent är den snabbaste diagnostiken vanligtvis lastningssteget snarare än laminatorns inställningar.
PV-modultillverkning · av Jerry, Ooitech
PV-modul Laminerare Ramhoppning: orsaker, risker och praktiskt förebyggande
PV-modullaminering är en av nyckelprocesserna vid tillverkning av solpaneler. Genom vakuum, uppvärmning och tryck binds glas, inkapslingsmaterial film, solceller, bakplåt eller andra skikt samman till en tät och förseglad modulstruktur.
Om lamineringsprocessen är instabil kan defekter som bubblor, förskjutning, dålig tätning eller ramrelaterade stötsskador uppstå. Bland dessa problem är ”ramhoppning” ett allvarligt onormalt tillstånd eftersom det direkt kan påverka modulens utseende, elsäkerhet och långsiktiga tillförlitlighet.
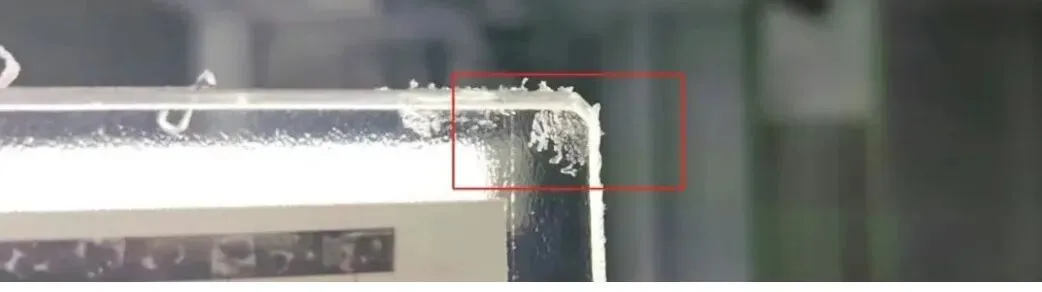
Snöflingebubbeldefekt
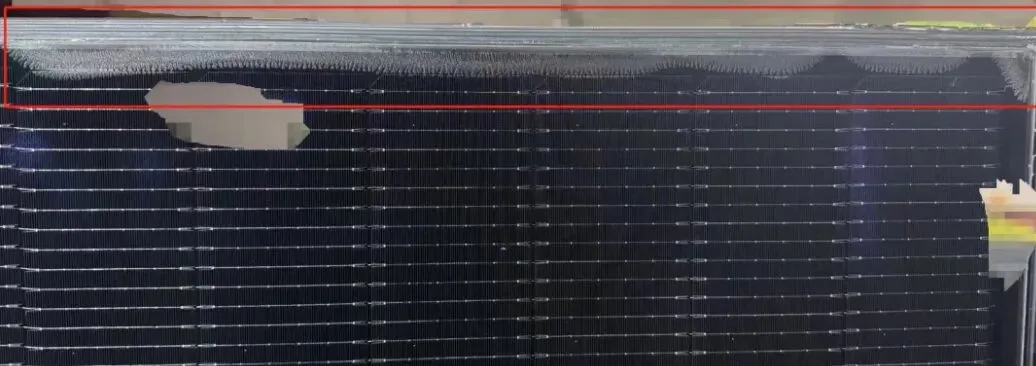
Vad är ramhoppning vid PV-modullaminering
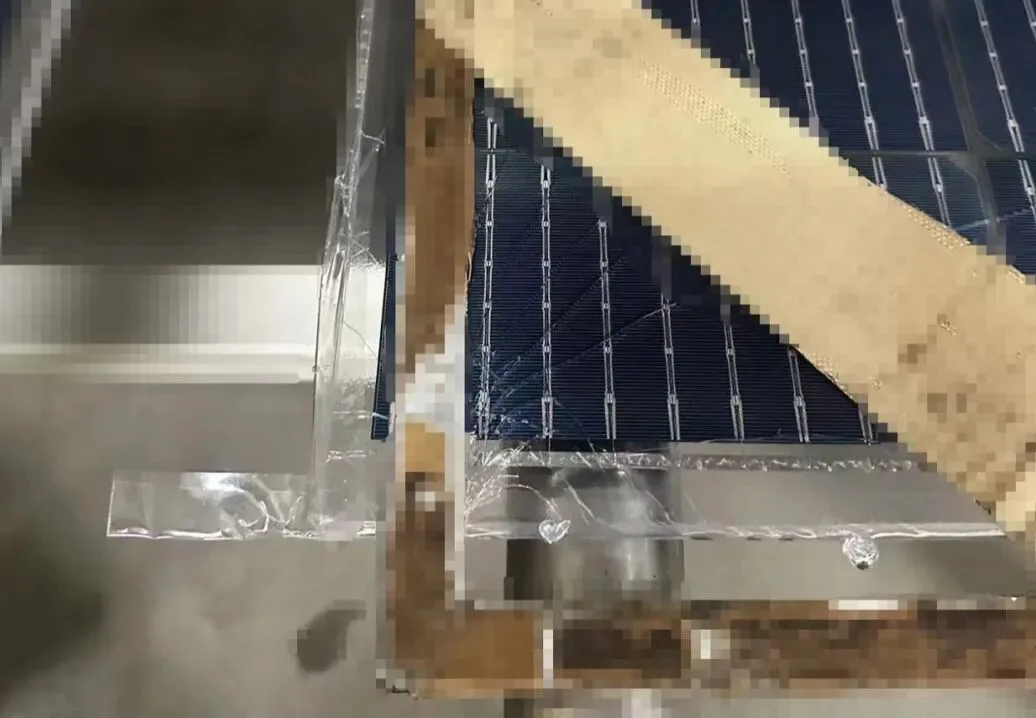
”Ramhoppning” avser oväntad förskjutning, lyftning, fall eller glidning av lamineringsramen under lamineringscykeln eller modulöverföringsprocessen. I allvarliga fall kan ramen falla ner på modulytan, vilket orsakar glassrepor, cellsprickor, inkapslingsveck, kantskador eller till och med fullständig modulskrotning.
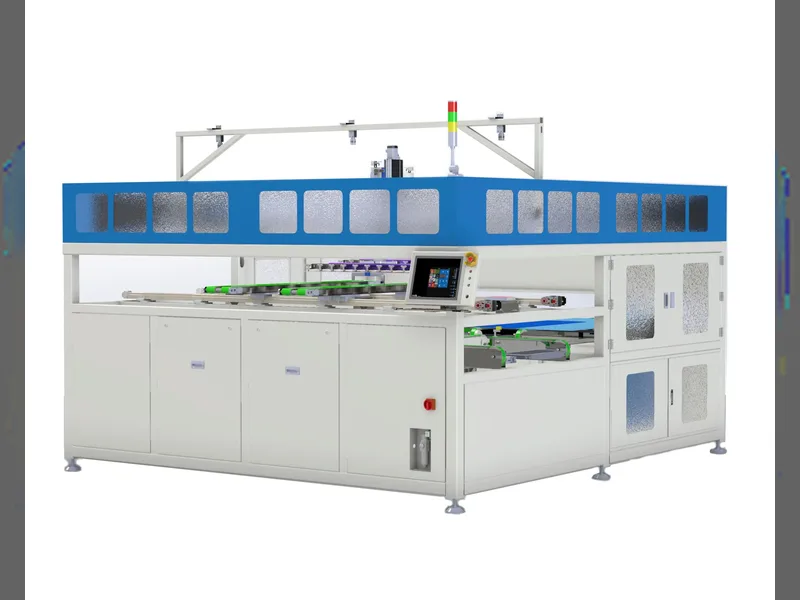
Detta är inte ett litet positioneringsproblem. I en automatisk solpanelsproduktionslinje är laminatorn normalt kopplad till lastning, uppläggning, inspektion, trimning, inramning och testprocesser. När ramhoppning väl inträffar kan det avbryta produktionstakten och skapa kvalitetsrisker i batcher.
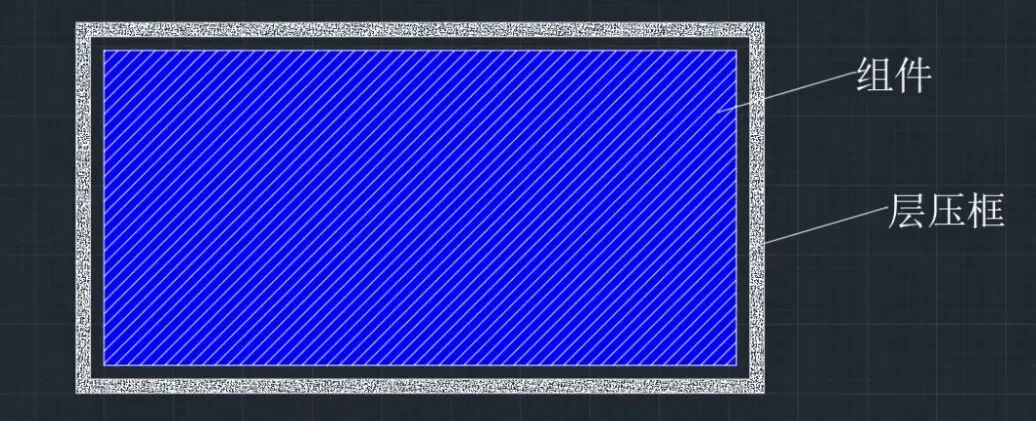
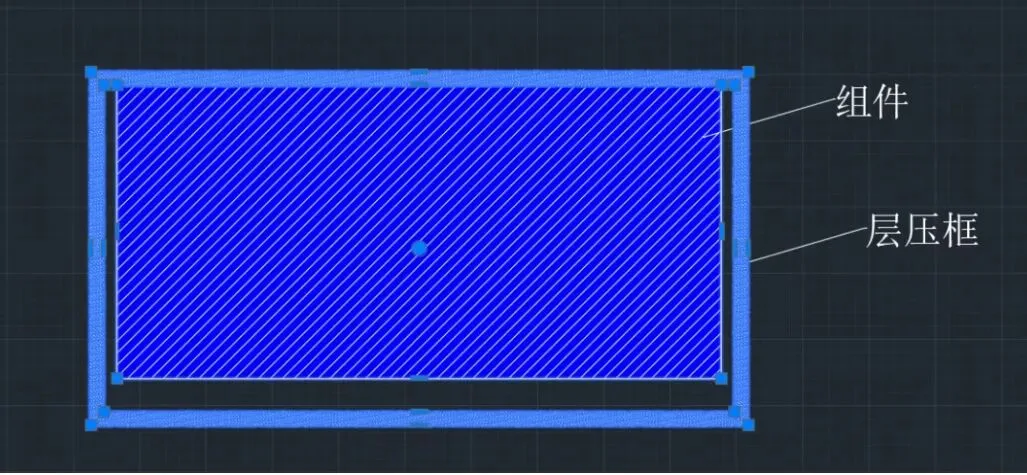
Huvudorsaker till laminatorramhoppning
I praktisk produktion orsakas ramhoppning vanligtvis inte av en enda anledning. Det är oftare ett kombinerat resultat av utrustningsinriktning, tryckkontroll i kammaren, verktygsskick, materialrenhet och operatörsvanor.
1. Överföringsmismatch mellan laminatorplattformar
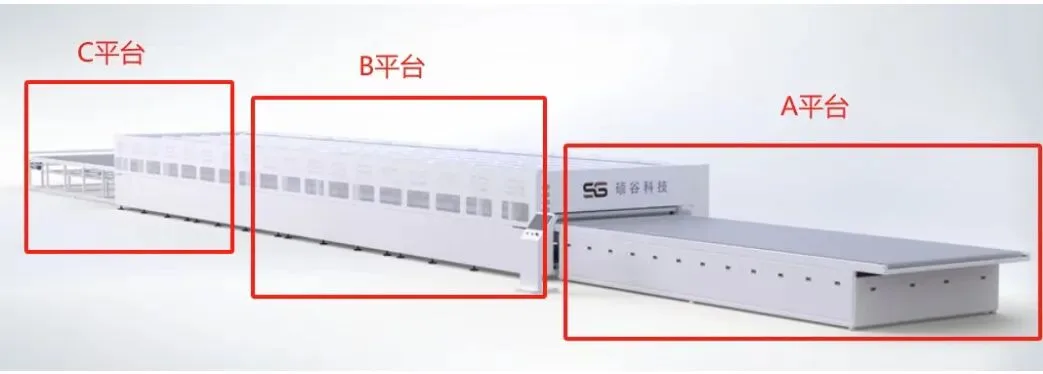
Moderna laminatorer är ofta utformade med kontinuerliga A-, B- och C-stegsplattformar. Lamineringsramen placeras på A-stegs matningsplattformen och rör sig sedan tillsammans med modulen mot B-stegs lamineringskammaren.
Om överföringshastigheten mellan plattformarna A och B inte är synkroniserad, eller om det finns en höjdskillnad mellan plattformarna, kan ramen utsättas för ojämna krafter under överföringen. En icke-horisontell övergångsrulle, dålig bandinriktning eller ett mekaniskt steg mellan plattformarna kan också generera skjuvkraft eller fastklämning.
När ramen avviker från sitt förinställda spår kan den komma in i kammaren i fel position. Detta skapar en hög risk för felinriktning, kollision eller ramhopp under senare vakuum- och tryckförändringar.
2. Dynamisk tryckobalans inuti lamineringskammaren
En annan vanlig orsak är tryckobalans inuti laminatorkammaren. Om uppblåsningen är otillräcklig kan den nedre kammaren fortfarande vara under lätt undertryck när locket öppnas.
I detta ögonblick kan silikonmembranet i den övre kammaren fungera som en sugkopp. Det kan lyfta den högtemperaturvävda duken, lamineringsramen eller till och med en del av modulstacken. När det interna vakuumet plötsligt bryts kan dessa delar falla slumpmässigt.
Detta slumpmässiga fallande kan få ramen att träffa modulytan eller landa i fel position, vilket skapar en allvarlig ramhoppsolycka.
3. Kontaminering och vidhäftning av verktyg eller material
Efter långvarig användning kan högtemperaturvävd duk ansamla åldrad inkapslingsrester på sin yta. Dessa klibbiga rester kan fastna på lamineringsramen eller modulkanten.
Under utrustningens rörelse kan denna vidhäftning störa ramens normala position. Även en liten klibbig punkt kan dra ramen något, och denna lilla förskjutning kan bli allvarlig efter uppvärmning, vakuumbehandling och kammaröppning.
Regelbunden rengöring och byte av högtemperaturvävd duk, inspektion av silikonmembranet och kontroll av rester är därför viktiga förebyggande åtgärder.
4. Miljö- och driftsfaktorer
Små främmande föremål i produktionsmiljön kan också utlösa ramhopp. Till exempel kan limblock, glasskärvor, EVA-rester eller andra skräp finnas kvar på laminatorns bottenplatta eller inuti kammaren.
När modulen och ramen passerar genom utrustningen kan dessa föremål blockera ramens botten eller kant. Ramen stannar då i en felaktig position medan produktionslinjen fortsätter att röra sig, vilket resulterar i förskjutning eller stöt.
Även operatörshantering är relevant. Felaktig ramplacering, ofullständiga positionskontroller eller otillräcklig rengöring före produktion kan alla öka sannolikheten för onormal ramrörelse.
Hur man förhindrar ramhopp i produktionen
För att minska ramhopp bör fabriken behandla det som en systematisk produktionskontrollfråga snarare än ett enskilt maskinfel. En praktisk förebyggande plan kan inkludera följande punkter:
Kontrollera nivån och höjdkonsistensen mellan plattformarna A, B och C.
Verifiera bälthastighetssynkronisering och övergångsrullarnas skick.
Inspektera om lamineringsramen går in i kammaren smidigt utan att fastna.
Bekräfta tillräcklig kammaruppblåsning innan locket öppnas.
Övervaka vakuumavlastningens stabilitet och undvik plötsliga tryckfluktuationer.
Rengör högtemperaturduk, silikonmembran och kammarbotten regelbundet.
Avlägsna EVA-rester, glassplitter och främmande föremål före produktion.
Sätt upp standardoperativprocedurer för ramplacering och inspektion.
Lägg till visuell inspektion eller sensorbaserad övervakning för ramposition där det är möjligt.
Registrera varje onormal händelse och spåra den tillbaka till utrustning, verktyg, material eller operativa faktorer.
En stabil lamineringsprocess beror på både maskinprecision och daglig underhållsdisciplin. Ju mer automatiserad produktionslinjen blir, desto viktigare är det att kontrollera dessa små detaljer.
Produkttillämpning och kvalitetspåverkan
Ramhoppning förekommer främst i lamineringslinjer för PV-moduler, särskilt i högkapacitiva automatiserade solpanelsfabriker. Det kan påverka glas-glas-moduler, glas-baksidesfolie-moduler, MBB-moduler, TOPCon moduler, PERC-moduler, shingled-moduler och andra vanliga modultyper.
Den möjliga kvalitetspåverkan inkluderar:
Mikrosprickor i celler orsakade av mekanisk stöt.
Glassrepor eller brott.
Inkapslingsveck eller risk för lokal delaminering.
Dålig kantförsegling och risk för fuktinträngning.
Onormalt modulutseende efter laminering.
Lägre produktionsutbyte och högre omarbetningskostnad.
För fabriker som producerar högeffektiva moduler är lamineringsstabiliteten direkt kopplad till slutmodulens tillförlitlighet. En liten mekanisk avvikelse under lamineringen kan bli ett dolt tillförlitlighetsproblem efter utomhusdrift.
Ooitechs syn
Som utrustningsleverantör ser vi det så här: laminatorns ramhopp är inte bara ett laminatorproblem, utan ett linjeintegrationsproblem som involverar överföringsnoggrannhet, vakuumlogik, verktygsrenhet och operatörsdisciplin. För en solcellsmodulfabrik är den bästa lösningen att verifiera plattformsmatchning och kammartrycksbeteende under driftsättning, och sedan föra strikta underhållsjournaler under massproduktion. Enligt vår erfarenhet från solpanelproduktionslinjeprojekt kan många återkommande lamineringsdefekter minskas när teamet behandlar laminatorn som en del av ett komplett produktionssystem snarare än en isolerad maskin.
Ansvarsfriskrivning
Det ursprungliga referensinnehållet samlades in från offentliga internetkanaler och sociala mediekällor. Åsikterna är endast avsedda för teknisk kommunikation och referens. Upphovsrätten tillhör den ursprungliga författaren eller organisationen. Om det finns något intrång, vänligen kontakta utgivaren för borttagning.
Vidare läsning och bakgrundsdata
Offentligt referensmaterial om detta ämne, publicerat av de organisationer som underhåller branschens teknikfärdplan och marknadsdata: