Varför bussning (överlappslödning) orsakar cellsprickor under laminering i PV-moduler
Innehållsförteckning
Produktintroduktion
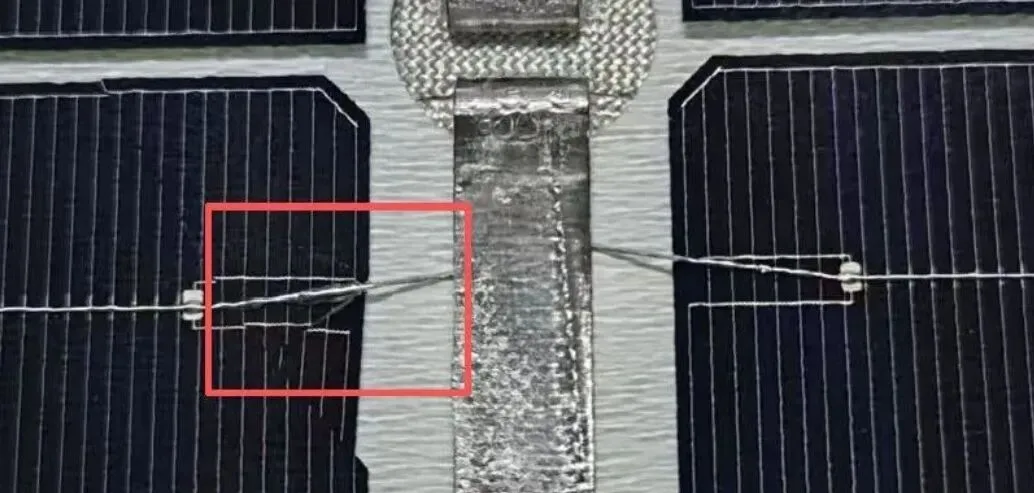
Mittpunktshålssprickor är den vanligaste kosmetiska defekten du stöter på i en PV-modullinje. Orsakerna är röriga och det finns många. Det här inlägget begränsar och tittar endast på mittpunktshålssprickor som kommer från problem i bussningssteget (överlappslödning). Tre typiska grundorsaker, gås igenom en i taget.
Tekniska parametrar
Reserverat gap mellan band och cellkant är för litet
Cellkanten sitter för nära bussbaren.
TOPCon-cellsträngar använder en frontside-band positiv struktur, och bandet löds fast på bussbarens baksida. Under bussning bringar maskinen cellen och bussbaren till samma plan, men de två materialen skiljer sig mycket i tjocklek:
| Artikel | Tjocklek |
|---|---|
| Standard TOPCon-skiva | 0,13 mm |
| Mellan bussbar | 0,35 mm~0,4 mm |
När du väl kommer till laminering, ser kontaktytan där bandet möter cellkanten en tvåvägskraft.


När gapet mellan cell och bussbar är för litet, krymper vinkeln mellan bandet och skivkanten. Dragkraft F1 minskar, och vertikalt tryck F2 ökar samtidigt.
Skivor är spröda. Under det högre trycket spricker kanten lätt, och du får en mittpunktshålsspricka.

Tekniska fördelar
Bandet böjs och deformeras efter formning
Om planskillnaden mellan cell och bussbar är för stor under bussning, behåller bandet en höjdskillnad efter att det löds fast.


Bussning har redan fastställt den totala bandlängden. Den extra längden har ingenstans att ta vägen, så bandet böjs för att absorbera den. Det böjda bandet fortsätter sedan att trycka på cellkanten, och du får batchvisa mittpunktshålssprickor.
Lödpunktsdefekt under bussning (en mer sällsynt batchorsak)
Här har cellen och busbaren en liten planskillnad vid bussning, och harpunområdet saknar stöd för busbaren, så bandet separerar från wafern. När löddret värms upp och smälter bandets beläggning bildas en upphöjd lödpunkt runt den. Vid lamineringstryck trycker denna hårda lödpunkt rakt in i wafern och spricker den, vilket ger ytterligare en centrumhålsspricka.

Produkttillämpning
Dessa tre feltillstånd förekommer i de flesta kristallina modullinjer, och de är viktigast på tunna, högeffektiva celler där den mekaniska marginalen redan är snäv. Att övervaka avståndet mellan band och cell, planinriktning vid bussning och kontroll av lödpunktsprofil ger dig den största hävstången för utbyte av centrumhålssprickor.
Ooitechs syn
Tunna TOPCon-wafers på 0,13 mm lämnar nästan inget utrymme för fel, så F1/F2-kraftbalansen vi pratar om här är egentligen ett inriktningsproblem som du löser uppströms vid stringer- och bussningsstationerna, inte något du kan åtgärda senare i lamineringen. På de modullinjer vi bygger är det genom att hålla cellen och busbaren i samma plan och bibehålla en stabil lödpunktsprofil som det mesta av utbytet för centrumsprickor faktiskt kommer. Om du vill se hur dessa steg går till i en riktig fabrik, Ooitechs YouTube-kanal www.youtube.com/ooitech har gott om linjematerial värt att titta på.