Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
Vad är en solmodulmonteringslinje? Stationer och flöde förklarat
Innehållsförteckning
En solcellsmodulmonteringslinje är inte en lista av maskiner — det är ett taktstyrt flöde där varje station styrs av den långsammaste, och den långsammaste är nästan alltid lamineraren. Celler kommer in i ena änden som sorterade, testade wafers och lämnar i den andra som en inramad, elektriskt klassad, väderbeständig modul; mellan dessa punkter utför linjen fem fysiska transformationer (lödning, uppläggning, laminering, inramning och elektriskt test) över ungefär åtta till tolv stationer. Produktionen bestäms inte av summan av maskinerna utan av takttiden — antalet sekunder per modul som flödet måste upprätthålla — och av hur väl buffring döljer skillnaden mellan stationernas cykeltider. Att förstå linjen som ett system, snarare än som en inköpslista, är vad som skiljer en fabrik som når sin märkkapacitet från en som körs på 60% av den.
Den här artikeln täcker stationssekvensen och vad varje station begränsar hos slutprodukten, beslutet mellan halvautomatisk och helautomatisk drift och vid vilken kapacitet det växlar, buffert- och pågående-arbete-logik, var verkliga linjer tappar produktion, och vad en köpare bör specificera. För själva den underliggande processsekvensen, se tio-stegsprocessen för solpanelstillverkning.
Linjen som ett flöde, inte en maskinlista
Den avgörande egenskapen hos en monteringslinje är att stationerna är kopplade genom en överföringsmekanism och styrs av en gemensam rytm. I en solcellsmodullinje är den rytmen takttiden, uttryckt som sekunder per modul eller, mer användbart, moduler per timme. En linje med märkkapacitet på 20 moduler per timme har en takt på 180 sekunder: varje station måste i genomsnitt slutföra sitt arbete inom 180 sekunder.
Två konsekvenser följer omedelbart, och båda överraskar förstagångsköpare. För det första är linjens kapacitet kapaciteten hos dess långsammaste station, inte dess genomsnitt. Att köpa en höghastighetssträngare för att mata en långsam laminerare ökar inte produktionen; det ökar pågående arbete. För det andra är cykeltiderna mellan stationerna inte naturligt balanserade. Strängaren arbetar i sekunder per cell, lamineraren arbetar i en vakuum- och härdningscykel på 12–20 minuter, och testningen arbetar i tiotals sekunder. Att få dessa att samverka är vad linjedesign egentligen handlar om.
Lamineraren är taktmakaren i nästan varje modullinje eftersom den är en satsprocess inuti ett kontinuerligt flöde. En laminerare med en 15-minuterscykel och flera nivåer kan leverera en modul var N:e sekund där N är cykeln dividerad med antalet nivåer, men den kan inte snabbas upp genom att lägga till operatörer. Allt uppströms måste därför dimensioneras för att hålla lamineraren kontinuerligt matad, och allt nedströms måste dimensioneras för att rensa det den matar ut. Linjer designas baklänges från lamineraren.
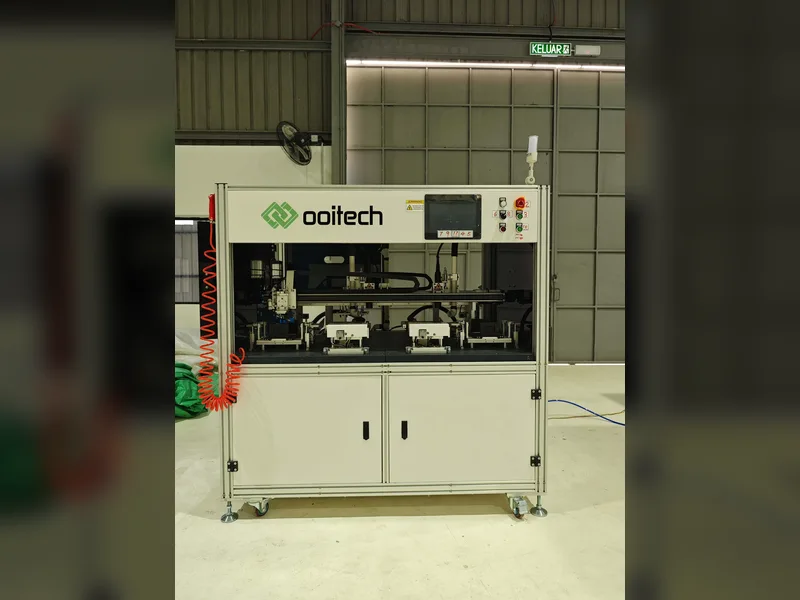
En enskild station som denna är bara en del av flödet, vilket är varför sekvensen är viktigare än maskinlistan.

Stationssekvens och vad varje station begränsar
Tabellen nedan kopplar den vanligaste stationssekvensen till den funktion den utför och, ännu viktigare, till den egenskap hos den färdiga modulen som stationen fastställer. När en modul lämnar en station är defekten som stationen skapade antingen reparerbar till en kostnad eller inte reparerbar alls; den sista kolumnen är vad köpare faktiskt bör bry sig om.
| # | Station | Funktion | Vad den begränsar hos den färdiga modulen |
|---|---|---|---|
| 0 | Cellsortering och klippning | Sorterar celler efter ström och effekt; laserskär celler för halvskurna eller shinglade format | Noggrannhet vid effektbinning och mismatchförlust; skärkvaliteten bestämmer kantpassiveringsförhållandet |
| 1 | Tabber och strängare | Löder ribbon på cellernas bussbarer och kopplar celler fram-till-bak till en seriesträng | Serieresistans, effekt och varje mikrokrack eller kallödning i den färdiga modulen |
| 2 | Stränginspektion (inline EL) | Elektroluminescensavbildning av varje färdig sträng | Huruvida dolda sprickor och felinriktad ribbon fångas innan lamineringen låser dem |
| 3 | Layup och bussing | Placerar strängar på glas med inkapslingsmaterial; löder bussbarer och ansluter strängändarna | Cellpositionering, avstånd och sammankoppling mellan strängar; placeringsfel blir permanenta |
| 4 | Inspektion före laminering | Bekräftar uppläggningsordning, frånvaro av främmande material och korrekt trimning | Inkapslingskvalitet och risken för bubblor, främmande föremål och kortslutningar |
| 5 | Laminering | Vakuum och värme härdar inkapslingsmaterialet och binder glas, celler och baksidesfolie till ett laminat | Vidhäftning, gelinnehåll, bubblfri inkapsling och långsiktig tillförlitlighet |
| 6 | Trimning och kylning | Tar bort överskott av inkapslingsmaterial och baksidesfolie; kontrollerad kylning | Kvalitet på kantförsegling och dimensionsstabilitet före inramning |
| 7 | Inramning och limdispensering | Applicerar tätningsmedel och monterar aluminiumramen med hörnkopplingar | Mekanisk styrka, inträngningsskydd och raminducerad spänning på laminatet |
| 8 | Montering av kopplingsdosa | Fäster kopplingsdosan, löder ledningar och drar kablar | Elektrisk säkerhet, anslutningsintegritet och modulens externa gränssnitt |
| 9 | Härdning | Låter ramtätningsmedel och ingjutningsmassa nå hanteringsstyrka | Huruvida ramtätningen överlever termisk cykling i fält |
| 10 | Rengöring och isoleringstest | Rengör glaset; kontrollerar isolationsresistans och kontinuitet | Säkerhetsefterlevnad och kosmetisk kvalitet |
| 11 | IV-test och EL-test | Blixtar modulen för att mäta effekt och tar en EL-bild | Märkeffekt, binning och den garantiklassade dokumentationen för den färdiga enheten |
| 12 | Märkning och packning | Applicerar etiketter och serienummer; packar för leverans | Spårbarhet, garantiadministration och skadefrekvens vid leverans |
Att läsa tabellen horisontellt avslöjar designlogiken. Stationerna 1 till 5 fastställer modulens elektriska och tillförlitlighetsegenskaper; stationerna 6 till 9 fastställer dess mekaniska och miljömässiga egenskaper; stationerna 10 till 12 fastställer dess kommersiella identitet. En defekt som uppstår i den första gruppen kan inte korrigeras i den andra, vilket är anledningen till att teststationer hör till linjen snarare än att bara finnas i slutet.
Halvautomatisk kontra helautomatisk: var lönsamheten ligger
Skillnaden mellan en halvautomatisk och en helautomatisk linje är inte en enda omkopplare. Det är en uppsättning beslut per station, och det korrekta svaret skiljer sig åt mellan stationerna.
I en halvautomatisk linje lastas celler och hanteras strängar manuellt vid flera punkter; läggningen sker med assistans snarare än robotiskt; inramningen kan vara manuell eller halvautomatisk; testningen sker ofta offline. I en helautomatisk linje är cellastning, strängöverföring, läggning, bussning, inramning och testning sammankopplade med transportband och robotar med minimal manuell hantering, och linjen styrs från ett centralt HMI med receptstyrning.
Automatisering ger tre saker: genomströmning per operatör, konsekvens och spårbarhet. Genomströmningen är den uppenbara. Konsekvens är viktigare än de flesta köpare förväntar sig, eftersom manuell hantering är den främsta källan till de mikrokrackeleringar som senare visar sig som effektförlust och snail trails. Spårbarhet är viktigt för certifiering och garanti: en automatisk linje loggar parametrar per modulserienummer.
| Faktor | Halvautomatisk | Helt automatisk |
|---|---|---|
| Typiskt kapacitetsintervall | 5–30 MW | Cirka 60 MW och däröver |
| Arbetskraft per skift | Högre, och direkt proportionell mot produktionen | Lägre och till stor del fast |
| Utbyteskonsekvens | Beroende av operatörens skicklighet och skiftdisciplin | Bestäms av recept och maskininställningar |
| Hanteringsorsakade brott | Högre, koncentrerade till manuella överföringspunkter | Lägre, med inline-EL som fångar upp det som återstår |
| Formatomställning | Snabb och förlåtande | Kräver sparade recept och reservdelskit för celler |
| Spårbarhet | Vanligtvis manuella register | Automatisk loggning per serienummer |
| Break-even-logik | Låg volym, marknader med lägre arbetskraftskostnad | Hög volym, eller marknader med hög arbetskraftskostnad |
Omkopplingen lönar sig när den årliga arbetskraftskostnaden som sparas överstiger den amorterade kapitaldifferensen plus kostnaden för den extra drifttidsdisciplin som automatiseringen kräver. I praktiken hamnar den brytpunkten någonstans i intervallet 40–80 MW för många marknader, och den flyttas tidigare i takt med att lokala löner stiger. Två förbehåll är viktiga. Automatisering tolererar inte dålig materialkonsekvens: en automatisk linje som matas med variabla celler producerar variabla moduler snabbare. Och en delvis automatiserad linje är ofta den sämsta konfigurationen, eftersom manuella stationer uppströms de automatiska återinför precis den hanteringsvariabilitet som automatiseringen köptes in för att eliminera. Om du inte kan automatisera strängningsmaskinen och läggningen tillsammans ger automatisering av bara en av dem mindre än broschyren antyder.
Val av utrustning på stationsnivå samverkar med detta beslut på sätt som är värda att förstå innan man binder sig. Tabber- och stringer-maskinen sätter taket för genomströmningen; lamineringsmaskin sätter takten; och testkonfigurationen avgör om defekter fångas upp eller skickas, vilket behandlas i inline kontra offline EL-testning.
Buffert- och WIP-logik
Eftersom stationernas cykeltider är olika och eftersom stationerna stannar för underhåll, materialbyten och mikrostopp, överför en monteringslinje utan buffertar varje avbrott uppströms direkt till lamineringsmaskinen. Buffertar är mekanismen som frikopplar stationerna, och deras placering och storlek är designbeslut med verklig kostnad.
Buffertar finns i tre varianter på en modullinje. Strängbuffertar sitter mellan stringer-maskinen och läggningen och absorberar det faktum att strängningen körs i cellstyrda cykler medan läggningen förbrukar strängar i modulstyrda satser. Buffertar mellan läggning och lamineringsmaskin är de viktigaste, eftersom lamineringsmaskinen är taktmakaren och att svälta den är det mest kostsamma felmoden på linjen. Buffertar efter laminering frikopplar lamineringsmaskinen från inramning och testning, som i sin tur har olika cykelstrukturer.
Avvägningen är rörelsekapital mot produktion. Varje buffrad modul är material som du har betalat för och ännu inte levererat, som ligger på ett transportband. För liten buffert och taktmakaren svälter, vilket kostar långt mer produktion än vad bufferten skulle ha kostat att bygga. För stor buffert och du döljer en verklig kapacitetsobalans bakom lager samtidigt som du binder upp kapital. En praktisk utgångspunkt är att dimensionera matarbufferten till lamineringsmaskinen så att den täcker minst en fullständig lamineringscykel plus den förväntade mikrostoppstiden vid de föregående stationerna, och sedan mäta och justera.
WIP-logiken samverkar också med kvaliteten. Ju längre ett laminat ligger i ett delvis bearbetat tillstånd — särskilt mellan läggning och laminering, där inkapslingsmaterialet kan absorbera fukt — desto mer minskar processfönstret. Buffertar måste därför dimensioneras i tid, inte bara i enheter. En buffert som rymmer nittio minuters produktion i en fuktig miljö är en annan risk än en som rymmer femton minuter.
Var linjen faktiskt förlorar produktion
Nominell kapacitet och realiserad kapacitet skiljer sig åt, och gapet har ett litet antal återkommande orsaker. Att förstå dem är mer värdefullt än någon enskild maskinspecifikation.
Svält av taktmakaren är den enskilt största förlusten. Varje stopp uppströms som når lamineringsmaskinen kostar en lamineringscykel per händelse, och en cykel på 15 minuter innebär en förlust på 15 minuter. Detta är ett buffertproblem, inte ett problem med maskinens hastighet.
Obalanserad takt är nästa. En station vars cykeltid överstiger linjens takt begränsar permanent produktionen oavsett vad de andra stationerna gör. Det diagnostiseras genom att mäta den faktiska cykeltiden vid varje station under ett helt skift och hitta den som sätter taket — vilket inte alltid är den som leverantörens broschyr antyder.
Omställningstid är den dolda förlusten i fabriker med flera format. Om byte från ett cellformat eller en modulstorlek till en annan kostar fyra timmar och du gör det två gånger i veckan har du gett bort ungefär en hel arbetsdag per vecka. Lagrade recept, reservsatser för celler och förberett material är det som förvandlar ett fyratimmarsbyte till ett fyrtiominutersbyte.
Utbytesförlust vid de oåterkalleliga stationerna är en dubbel kostnad: du förlorar modulens marginal och du förlorar den kapacitetsplats den förbrukade. Eftersom laminering och stringning i praktiken är oåterkalleliga är defekter där långt dyrare än defekter som fångas upp före dem. Detta är det ekonomiska argumentet för inline-inspektion i stället för stickprov i slutet av linjen.
Slutligen, störningar i försörjning och miljö — tryckluftstryck som sjunker, kylvattentemperatur som driver, luftfuktighet som stiger i layup-rummet — visar sig som intermittenta kvalitetsproblem som operatörerna tillskriver material. De är problem på linjenivå som kräver instrumentering på linjenivå, och de är vanligtvis osynliga tills någon börjar logga dem.
Lamineringsutrustningen sätter vanligtvis takten för hela linjen, så utdata, buffring och acceptanstester specificeras kring denna station.

Vad en köpare bör specificera
En förfrågan om en modullinje som består av en mål-MW-siffra och en cellstorlek ger en offert som inte är jämförbar med någon annan. Följande specifikationspunkter avgör om offerter verkligen kan jämföras och om den levererade linjen uppfyller förväntningarna.
- Takt och utdatabas — moduler per timme vid en definierad modulstorlek och ett definierat cellformat, vid ett angivet utbyte, inte en rubriksiffra för årlig MW.
- Cellformatets omfång — celldimensioner, hel eller halvskuren, antal busbars inklusive multi-busbar och beredskap för zero-busbar, samt om back-contact-format måste stödjas.
- Modulstorleksintervall — minsta och största glasmått, samt det ramprofilsintervall som ramstationen accepterar.
- Automatiseringsgräns per station — vilka hanteringssteg som är manuella, vilka som är automatiska, och det antagna antalet arbetare per skift.
- Inspektionsomfattning — inline-EL på strängnivå och modulnivå, IV-flashtestarens klass och kalibreringsstandard, samt inkludering av isoleringstest.
- Buffertdimensionering — antalet moduler i buffert före och efter laminatorn, uttryckt i enheter och i tid.
- Recepthantering — hur många lagrade recept, hur många reservsatser för cellformat som ingår, och vad ett byte innebär.
- Försörjning och miljö — effekt, tryckluftskvalitet och tryck, kylvatten, golvbelastning, samt den luftfuktighets- och temperaturkontroll som antas för layup och laminering.
- Idrifttagning och utbildning — varaktighet, vem som betalar resor och boende, acceptanstestets kriterier, och hur länge support finns på plats efter överlämning.
- Dokumentation och efterlevnad — CE-dokumentation för utrustningen, elscheman, reservdelslista med ledtider, och kretsscheman på ett språk som ditt underhållsteam läser.
Ytterligare två punkter är värda att insistera på. För det första, ett acceptanstestprotokoll skrivet före beställningen, som anger vad som ska mätas, med vilket instrument, under vilken varaktighet, och vad som utgör godkänt eller underkänt. För det andra, en materialkvalificeringsplan: linjen bör påvisbart hålla sina specifikationer över minst två kvalificerade leverantörer för de kritiska förbrukningsmaterialen, eftersom en linje som är inställd för en leverantörs inkapslingsmaterial är en linje med en enda felpunkt. Upphandlingsdisciplin granskas vidare i vad som bestämmer maskinpriset.
Vanliga frågor
Vad är en monteringslinje för solmoduler?
Det är den integrerade uppsättningen stationer som omvandlar sorterade solceller till färdiga, testade moduler, sammankopplade av ett transfersystem och taktade av en gemensam takttid. Kärnstationerna är cellsortering och skärning, tabbing och stringning, layup och bussning, laminering, trimning, ramning, montering av kopplingsdosa, härdning och elektrisk testning. Linjen definieras av sitt flöde och sin taktning, inte av de enskilda maskinerna, eftersom utdata begränsas av den långsammaste stationen snarare än av genomsnittet.
Hur monteras solpaneler?
Celler löds till strängar av tabbern och stringern, inspekteras med inline-elektroluminescens, läggs sedan på glas med inkapslingsmaterial och sammankopplas med busbars. Enheten lamineras under vakuum och värme för att binda glas, celler och backsheet till en förseglad enhet, trimmas och kyls, förses med ram och tätningsmedel, får en kopplingsdosa, härdas och flashtestas slutligen för att mäta effekt och inspekteras för defekter. Varje steg begränsar en annan egenskap hos den färdiga modulen.
Hur många moduler per timme producerar en typisk monteringslinje?
Enklare semiautomatiska linjer kör vanligtvis i intervallet 10 till 20 moduler per timme, medan större automatiska linjer kör betydligt högre, där den exakta siffran beror på modulstorlek, cellformat och hur många lamineringsnivåer som är installerade. Fråga alltid efter utdata vid en definierad modulstorlek och ett angivet utbyte i stället för en rubriksiffra för årlig kapacitet i megawatt, eftersom dessa två siffror beskriver mycket olika fabriker.
Varför är laminatorn flaskhalsen?
Eftersom laminering är en batchprocess med en vakuum- och härdningscykel på 12 till 20 minuter, medan de andra stationerna arbetar i sekunder eller tiotals sekunder. Dess genomströmning kan bara ökas genom att lägga till nivåer, vilket är ett kapitalbeslut, inte ett driftbeslut. Varje annan station på linjen finns för att hålla laminatorn kontinuerligt matad och för att rensa dess utdata, vilket är varför linjedesignen börjar från laminatorn och arbetar baklänges.
Vid vilken kapacitet är en helautomatisk linje motiverad?
Den ekonomiska brytpunkten ligger vanligtvis i intervallet 40 till 80 MW och flyttas tidigare när lokala arbetskraftskostnader stiger. Under det är en semiautomatisk linje på 5 till 30 MW en legitim och ofta mer lönsam konfiguration. Beslutet bör testas mot dina egna lönenivåer och din orderstock i stället för att antas som en branschnorm, och det bör fattas station för station i stället för för linjen som helhet.
Vad är skillnaden mellan en buffert och pågående arbete?
De är samma fysiska moduler med olika syften. En buffert är ett medvetet dimensionerat lager placerat vid en specifik punkt för att frikoppla stationer och skydda taktgivaren från uppströms avbrott. Pågående arbete är allt delvis färdigställt material i flödet. Distinktionen är viktig eftersom en planerad buffert är en designfunktion dimensionerad i enheter och i tid, medan okontrollerat WIP är ett symptom på en obalans du ännu inte har diagnostiserat.
Kan en linje köra flera modulstorlekar och cellformat?
Ja, inom ett vid köpet definierat omfång, och detta är en av de mest värdefulla specifikationerna att förhandla om. De praktiska begränsningarna är inramningsstationens glas- och ramområde, strängarens cell- och bussbar-kompatibilitet samt uppläggningsverktygen. Det som gör produktions med flera format ekonomisk är lagrade recept och reservformatssatser, eftersom omställningstiden är ett direkt avdrag från tillgänglig kapacitet.
Var förlorar en modullinje mest produktion?
Svält av laminatorn är den enskilt största förlusten, eftersom varje avbrott som når den kostar en full lamineringscykel. Obalanserad takt vid en långsam station är näst störst, följt av omställningstid mellan format och utbytesförlust vid de oåterkalleliga stationerna där defekter inte längre kan repareras. Avvikelser i tryckluft, kylvatten och luftfuktighet står för ytterligare en andel som ofta felaktigt tillskrivs materialkvalitet.
Summan av kardemumman: specificera linjen efter takt, formatomfång, automationsgräns per station, buffertdimensionering och acceptansprotokoll — inte efter en rubrik i megawatt. Skicka din målmodulstorlek, cellformat och önskad produktion till Ooitech, så återkommer vi med en station-för-station-konfiguration där taktgivaren dimensioneras först.
Vidare läsning och bakgrundsdata
Offentligt referensmaterial om detta ämne, publicerat av de organisationer som underhåller branschens teknikfärdplan och marknadsdata: