Snabbt svar: En produktionslinje för solpaneler är den ordnade uppsättningen stationer som förvandlar celler till färdiga moduler — skärning, tabbing, uppläggning, bussning, laminering, inramning, montering av kopplingsdosa, testning — levererad halvautomatisk eller helautomatisk och dimensionerad för en kapacitetsnivå från 5 MW till 1–2 GW, där layout, försörjning och bemanning följer den nivån.
Produktionslinje för solpaneler: konfigurationer från 5 MW till 1 GW
Köpare hamnar sällan i problem på grund av en enskild maskin. De hamnar i problem med linjen som projekt: en kapacitetsnivå vald innan någon kontrollerat försörjningsrummet, en automatiseringsnivå vald utan att räkna operatörer, en yta ritad innan någon frågat hur lång lamineringskön egentligen är.
Vad en produktionslinje för solpaneler innehåller
Sekvensen är fast. Det som förändras mellan en verkstad på 5 MW och en gigawattanläggning är hur mycket som görs för hand, hur mycket buffert som finns mellan stationerna och hur mycket inspektion som sker automatiskt.
- Cellförberedelse — sortering, sedan laserskärning eller ritsning för halvcells-, shingled- eller back-contact-arbete.
- Tabbing och stringing — bandlödning eller limning till strängar med repeterbara fogar.
- Layup — strängar på glas med inkapslingsmaterial och backsheet eller baksidesglas, i kretsordning.
- Bussning och isolering — sammanfogning av strängändar till modulens krets och isolering av fogar.
- Inspektion före laminering — visuell kontroll och EL-kontroll medan defekter fortfarande är reparerbara.
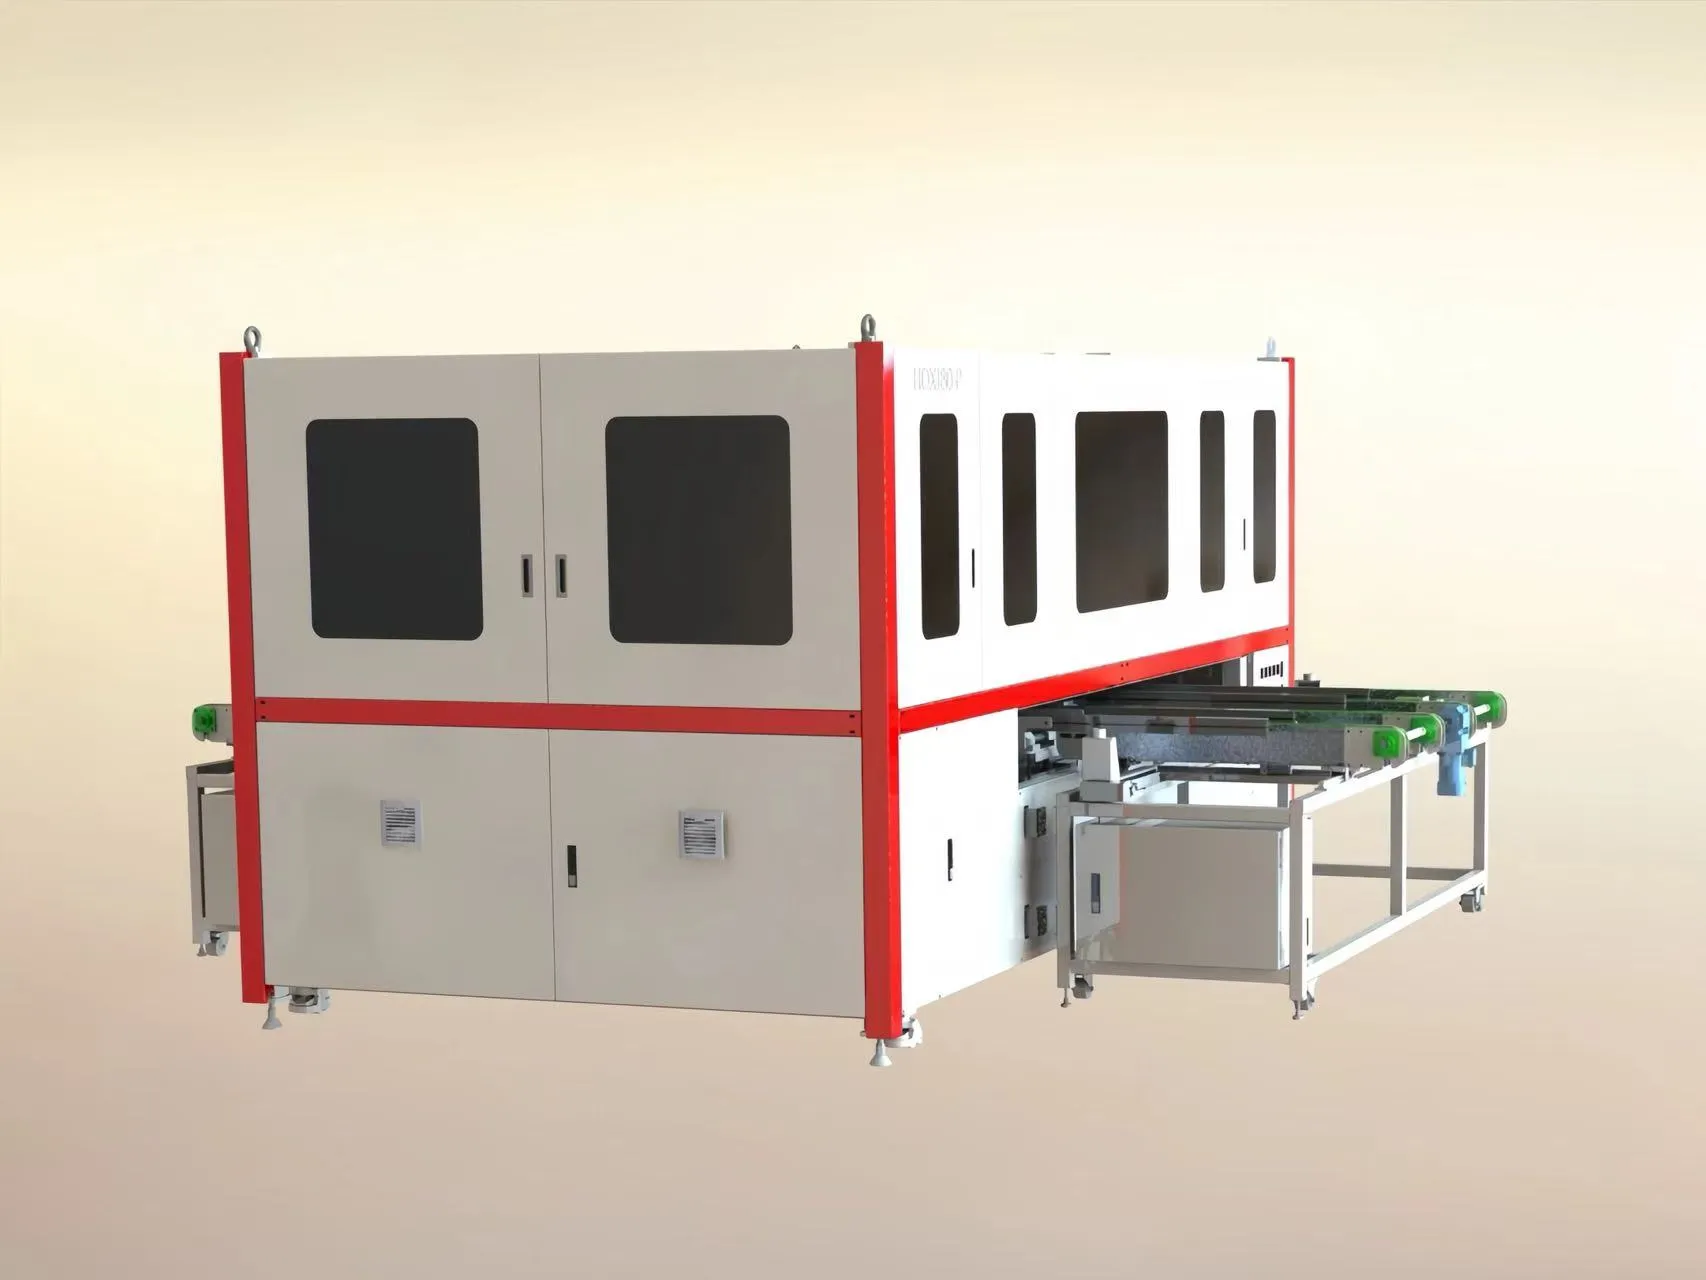
- Laminering — värme, vakuum och tryck som härdar inkapslingsmaterialet och driver ut luft.
- Ramning och kopplingsdosa — trimning, ramlim, boxlödning eller limfyllning, härdning.
- Sluttestning — EL-avbildning, IV under en solsimulator, hipot-tester, sortering, packning.
Två stationer sätter rytmen nedströms: en tabber-stringer som AM050FH för MBB-halvcellssträngar, och IV-mätning på en simulator i AAA-klass som OTMT. Allt annat specificeras efter funktion och efter sitt gränssnitt mot grannarna.
Halvautomatisk kontra helautomatisk
Distinktionen är inte "maskiner kontra inga maskiner". En halvautomatisk produktionslinje för solpaneler använder samma procesutrustning; operatörer flyttar moduler mellan stationerna och gör fler visuella bedömningar. En helautomatisk linje tillför transport, buffring, automatisk laminatorladdning och spårbarhet, så moduler aldrig lyfts för hand.
Manuell transport kostar personal och medför hanteringsskador som inget test fullt ut fångar. Konsekvens är det verkliga argumentet när kapaciteten växer: manuell uppläggning fungerar vid en handfull moduler per skift och blir den främsta källan till felinriktning vid hundratals. Felåterhämtning går åt andra hållet — ett synligt stopp rensas av en operatör, en automatisk linje kräver en skriftlig procedur.
Hur konfigurationen förändras från 5 MW till 1 GW
Nivåer som Ooitech bygger till: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW och 1–2 GW. Tabellen visar hur linjens karaktär förskjuts; den vägleder beslutet snarare än specificerar det.
| Nivå | Karaktär | Vad som styr utformningen |
|---|
| 5 MW | Halvautomatisk, kompakt | Minsta kapitalinsats; manuell transport. |
| 10 MW | Halvautomatisk, viss automatisering | Där manuellt arbete begränsar kvaliteten. |
| 20 MW | Halvautomatisk, fler stationer | Buffert och flöde över maskinhastigheten. |
| 30 MW | Hybrid | Laminatorladdning är flaskhalsen. |
| 60 MW | Mestadels automatisk | Inlinjeinspektion och spårbarhet. |
| 120 MW | Helautomatisk nyckelfärdig | Transport, buffring, data integrerade. |
| 150 MW | Helautomatisk, multiformat | Omställningstid och linjebalans. |
| 300 MW | Helautomatisk, parallellt flöde | Redundans och underhållsåtkomst. |
| 600 MW | Anläggningsskala | Försörjning, logistik, MES. |
| 1–2 GW | Anläggning med flera linjer | Delad försörjning och kvalitetssystem. |
Två regler gäller på varje nivå. Kapaciteten bestäms av den långsammaste stationen i kedjan, inte den snabbaste maskinen i offerten. Och halvautomatisk till automatisk är ett steg i projektkomplexitet innan det är ett steg i antal stationer. Förstagångsköpare börjar ofta på 5 MW semiautomatisk linje medan de designar byggnaden så att en senare automatisk konfiguration passar samma yta.
Layout och golvyta — logik
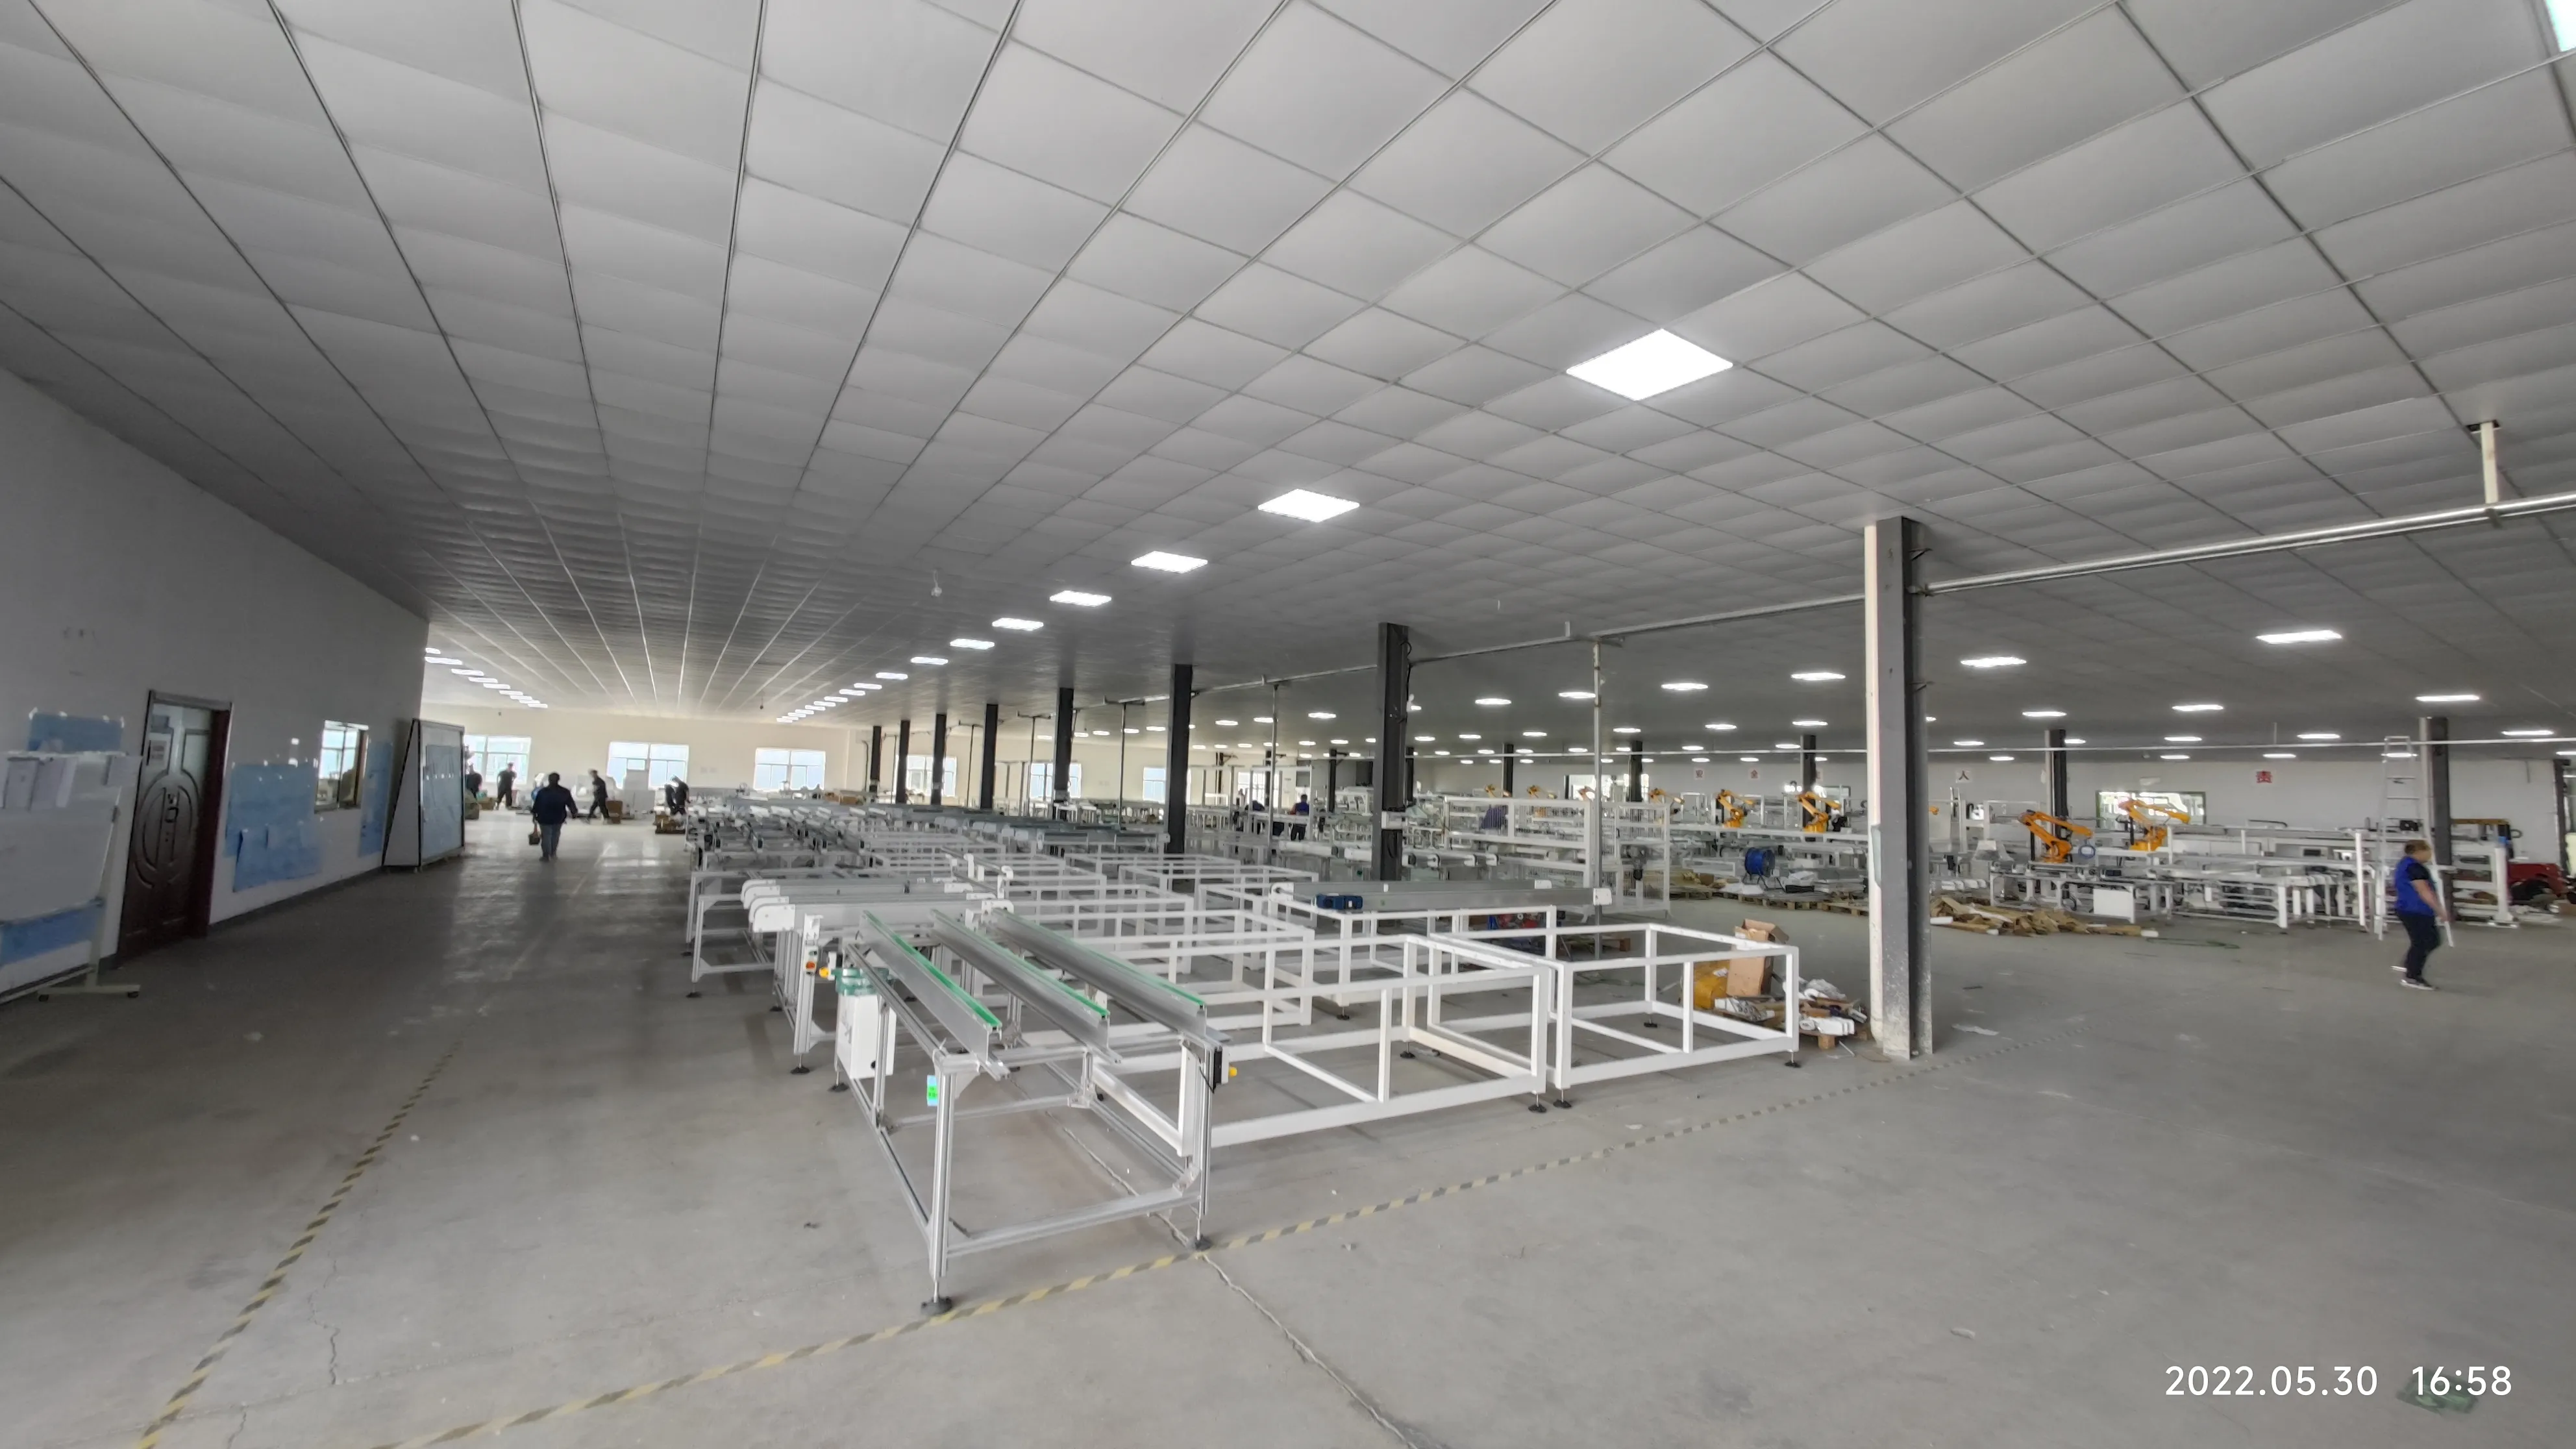
Layouten följer materialet, inte ritningsbladet. Linjen går i en riktning från glaslastning till packning, och varje överlämning väcker samma frågor: var moduler väntar, vem som flyttar dem, hur en kasserad modul lämnar flödet utan att blockera det. Rak linje, U-form som återför färdiga moduler till glasgången, eller två gångar med uppläggning och laminering rygg mot rygg.
Golvytan förbrukas av buffert, inte av maskiner. Mellan uppläggning och laminator måste det finnas tillräcklig kö för att hålla den matad genom ett stopp; mellan laminator och inramning måste det finnas plats för kylning. Underhållsgångar, skåpsfrigång och en väg bred nog att ta ut en laminator är kostsamma att eftermontera.
Försörjning: el, luft, vatten, miljö
Försörjning är den del av en produktionslinje för solpaneler som godkänns sist och får skulden först. Ansluten last domineras av laminatorer, solsimulatorn och kylaggregat, och distributionen måste dimensioneras för samtidig drift, inte en nominell summa. Tryckluft tas ut på många små punkter — cylindrar, gripdon, limdosering, fixturer — så stabilt tryck är viktigare än total volym.
Kylvatten krävs av laminatorn och av viss laser- och testutrustning; specifikationen bör ange vilken temperatur och vilket flöde maskinen förväntar sig, dimensionerad med marginal för sommaren. Laminering och limhärdning kräver också ett rent, kontrollerat rum — en verkstad som är bekväm för människor är inte automatiskt lämplig för inkapsling.
Bemanning per skift efter automatiseringsnivå
Personalstyrkan läses av från layouten, inte gissas från en broschyr. På en halvautomatisk linje är människor utspridda längs processen — varje manuell överlämning är en person, koncentrerad till uppläggning, bussning och inspektion. På en helautomatisk linje kräver samma produktion personal vid glaslastning, kvalitetskontroller, packning och underhåll.
I anbudsskedet handlar frågan om vilken organisation leverantören förutsätter: personer per skift, kompetens, om omställning tar en eller två personer, vem som åtgärdar ett fel klockan tre på natten. Ooitech levererar nyckelfärdigt med utbildning, så bemanningsplanen och utbildningsplanen bör komma som ett enda dokument.
Idrifttagning och utbildningssekvens
Idrifttagningen löper från verifiering av försörjning och torrkörningar av enskilda stationer, via sektionsintegration, till en fullständig linjekörning på verkligt material före överlämning. Utbildningen löper parallellt, inte efteråt: operatörer lär sig en station medan den ställs in, underhållspersonal lär sig ritningarna på maskinen de ska reparera.
Två dokument avgör om fasen lyckas eller misslyckas — checklistan före installation som utfärdas före leverans och anger vad som måste vara klart i byggnaden innan lådorna anländer, och överlämningsprotokollet som anger vad som demonstreras, på vilket material och vem som signerar.
Så skriver du en anbudsförfrågan för en solpanelproduktionslinje
En bra anbudsförfrågan beskriver en fabrik, inte en lista med maskinnamn. Ange produkten först: modulstorlek och format, celltyp och konfiguration, glas, ram eller ramlös, kopplingsdosans typ och blandningen om mer än en körs. Sedan den kommersiella ramen: målsegment, skift per dag, planerad expansion och om anläggningen är ny eller en ombyggnad.
- Platsfakta — golvyta, takhöjd, golvbelastning, el, luft, vatten, avlopp.
- Omfattningsgränser — var leverantören slutar och du börjar.
- Automatiseringsförväntan per sektion, inte en enda global beteckning.
- Gränssnitt — spårbarhet, datainsamling, MES eller ERP.
- Leverabler — layouter, försörjningsschema, manualer, reservdelslista, utbildning, acceptanskriterier.
- Servicevillkor — svarsväg, ledtid för reservdelar, fjärrsupport, garantiomfattning.
Jämförbarhet är poängen: två offerter för samma "automatiska solpanelproduktionslinje" täcker sällan samma omfattning, och ett sektionsvis svar är hur du tar reda på det. Disciplinen är identisk när du jämför en 120 MW automatisk linje med en 600 MW nyckelfärdig konfiguration.
Vanliga specifikationsmisstag
- Kapacitet utan produkt. Ett segment betyder ingenting förrän modulformatet är definierat.
- Den snabbaste maskinen, inte en balanserad linje. Flaskhalsen flyttar sig bara.
- Inspektion utanför omfattningen. EL- och IV-testning är procesutrustning, inte tillägg.
- Att förhandla bort utbildningen. Outbildade operatörer genererar skrot från dag ett.
Sekvensen spelar större roll än någon enskild specifikation; processen kartläggs i den tio steg långa tillverkningsprocessen och i hur en linje fungerar från celler till moduler.
FAQ
Hur lång tid tar det att bygga och idrifttaga en linje?
Det följer kapacitetssegment, automatiseringsnivå och hur snabbt byggnaden är klar. En kompakt halvautomatisk linje är ett kort projekt; en helautomatisk linje med flera sektioner kräver längre byggtid, installation och integration. Begär ett sektionsvis tidsschema så att anläggningsarbetena löper parallellt.
Kan en halvautomatisk linje uppgraderas till automatisk senare?
Ja, om layout och försörjning planeras för det. Den vanliga vägen lägger till överföring och buffring mellan sektionerna och sedan automatisk laminatorladdning, med samma kärnutrustning. Begränsningarna är golvyta, ledig eleffekt samt marginal för luft och kylning.
Vad bestämmer priset på en solpanelproduktionslinje?
Kapacitetssegment, automatiseringsnivå per sektion, antal stationer, vilka format som hanteras och omfattningsgränsen — om lastning, hantering, inspektion och packning ingår. Försörjningsanläggning och byggnadsarbeten är separata budgetposter. Offerter är bara jämförbara när anbudsförfrågan tvingar fram ett sektionsvis svar; kostnadsstruktur efter kapacitet visar hur dessa blad läses.
Måste vi köpa hela linjen på en gång?
Inte nödvändigtvis, men sekvensen spelar roll. De stationer som sätter kvaliteten — strängning, laminering, testning — är svårast att ersätta; hantering och packning kan börja manuellt. Köp processen före transporten, håll layouten komplett från dag ett och fasa in automatiseringen i en linje byggd för att ta emot den.
En solpanelproduktionslinje är en långlivad tillgång, och förslaget du signerar avgör hur den beter sig i åratal. Skicka din produktspecifikation, målsegment och platsdata via formuläret för offertförfrågan och begär en sektionsvis omfattning; översikten över maskiner på stationsnivå är den naturliga nästa läsningen.