Snabbt svar: Utrustning för tillverkning av solpaneler delas upp i kärnprocessstationer – stringing, layup, bussing, laminering, ramning, kopplingsdosa och testning – samt hjälpanläggningar som luft, kylvatten, hantering och inspektion. Köp först de stationer som avgör produktkvaliteten, färdigställ försörjningen innan lådorna anländer och fasa in hantering och packning i takt med att volymen växer.
Utrustning för solpanelsproduktion: Vad du bör köpa först
De flesta förstagångsköpare tror att det svåra är att välja maskiner. Det svårare är att bestämma omfattningen: vilka stationer du måste äga från dag ett, vad som kan läggas till i takt med att volymen växer och vad byggnaden redan måste ha innan något slås på.
Kärnprocessstationer kontra utrustning för hjälpanläggningar
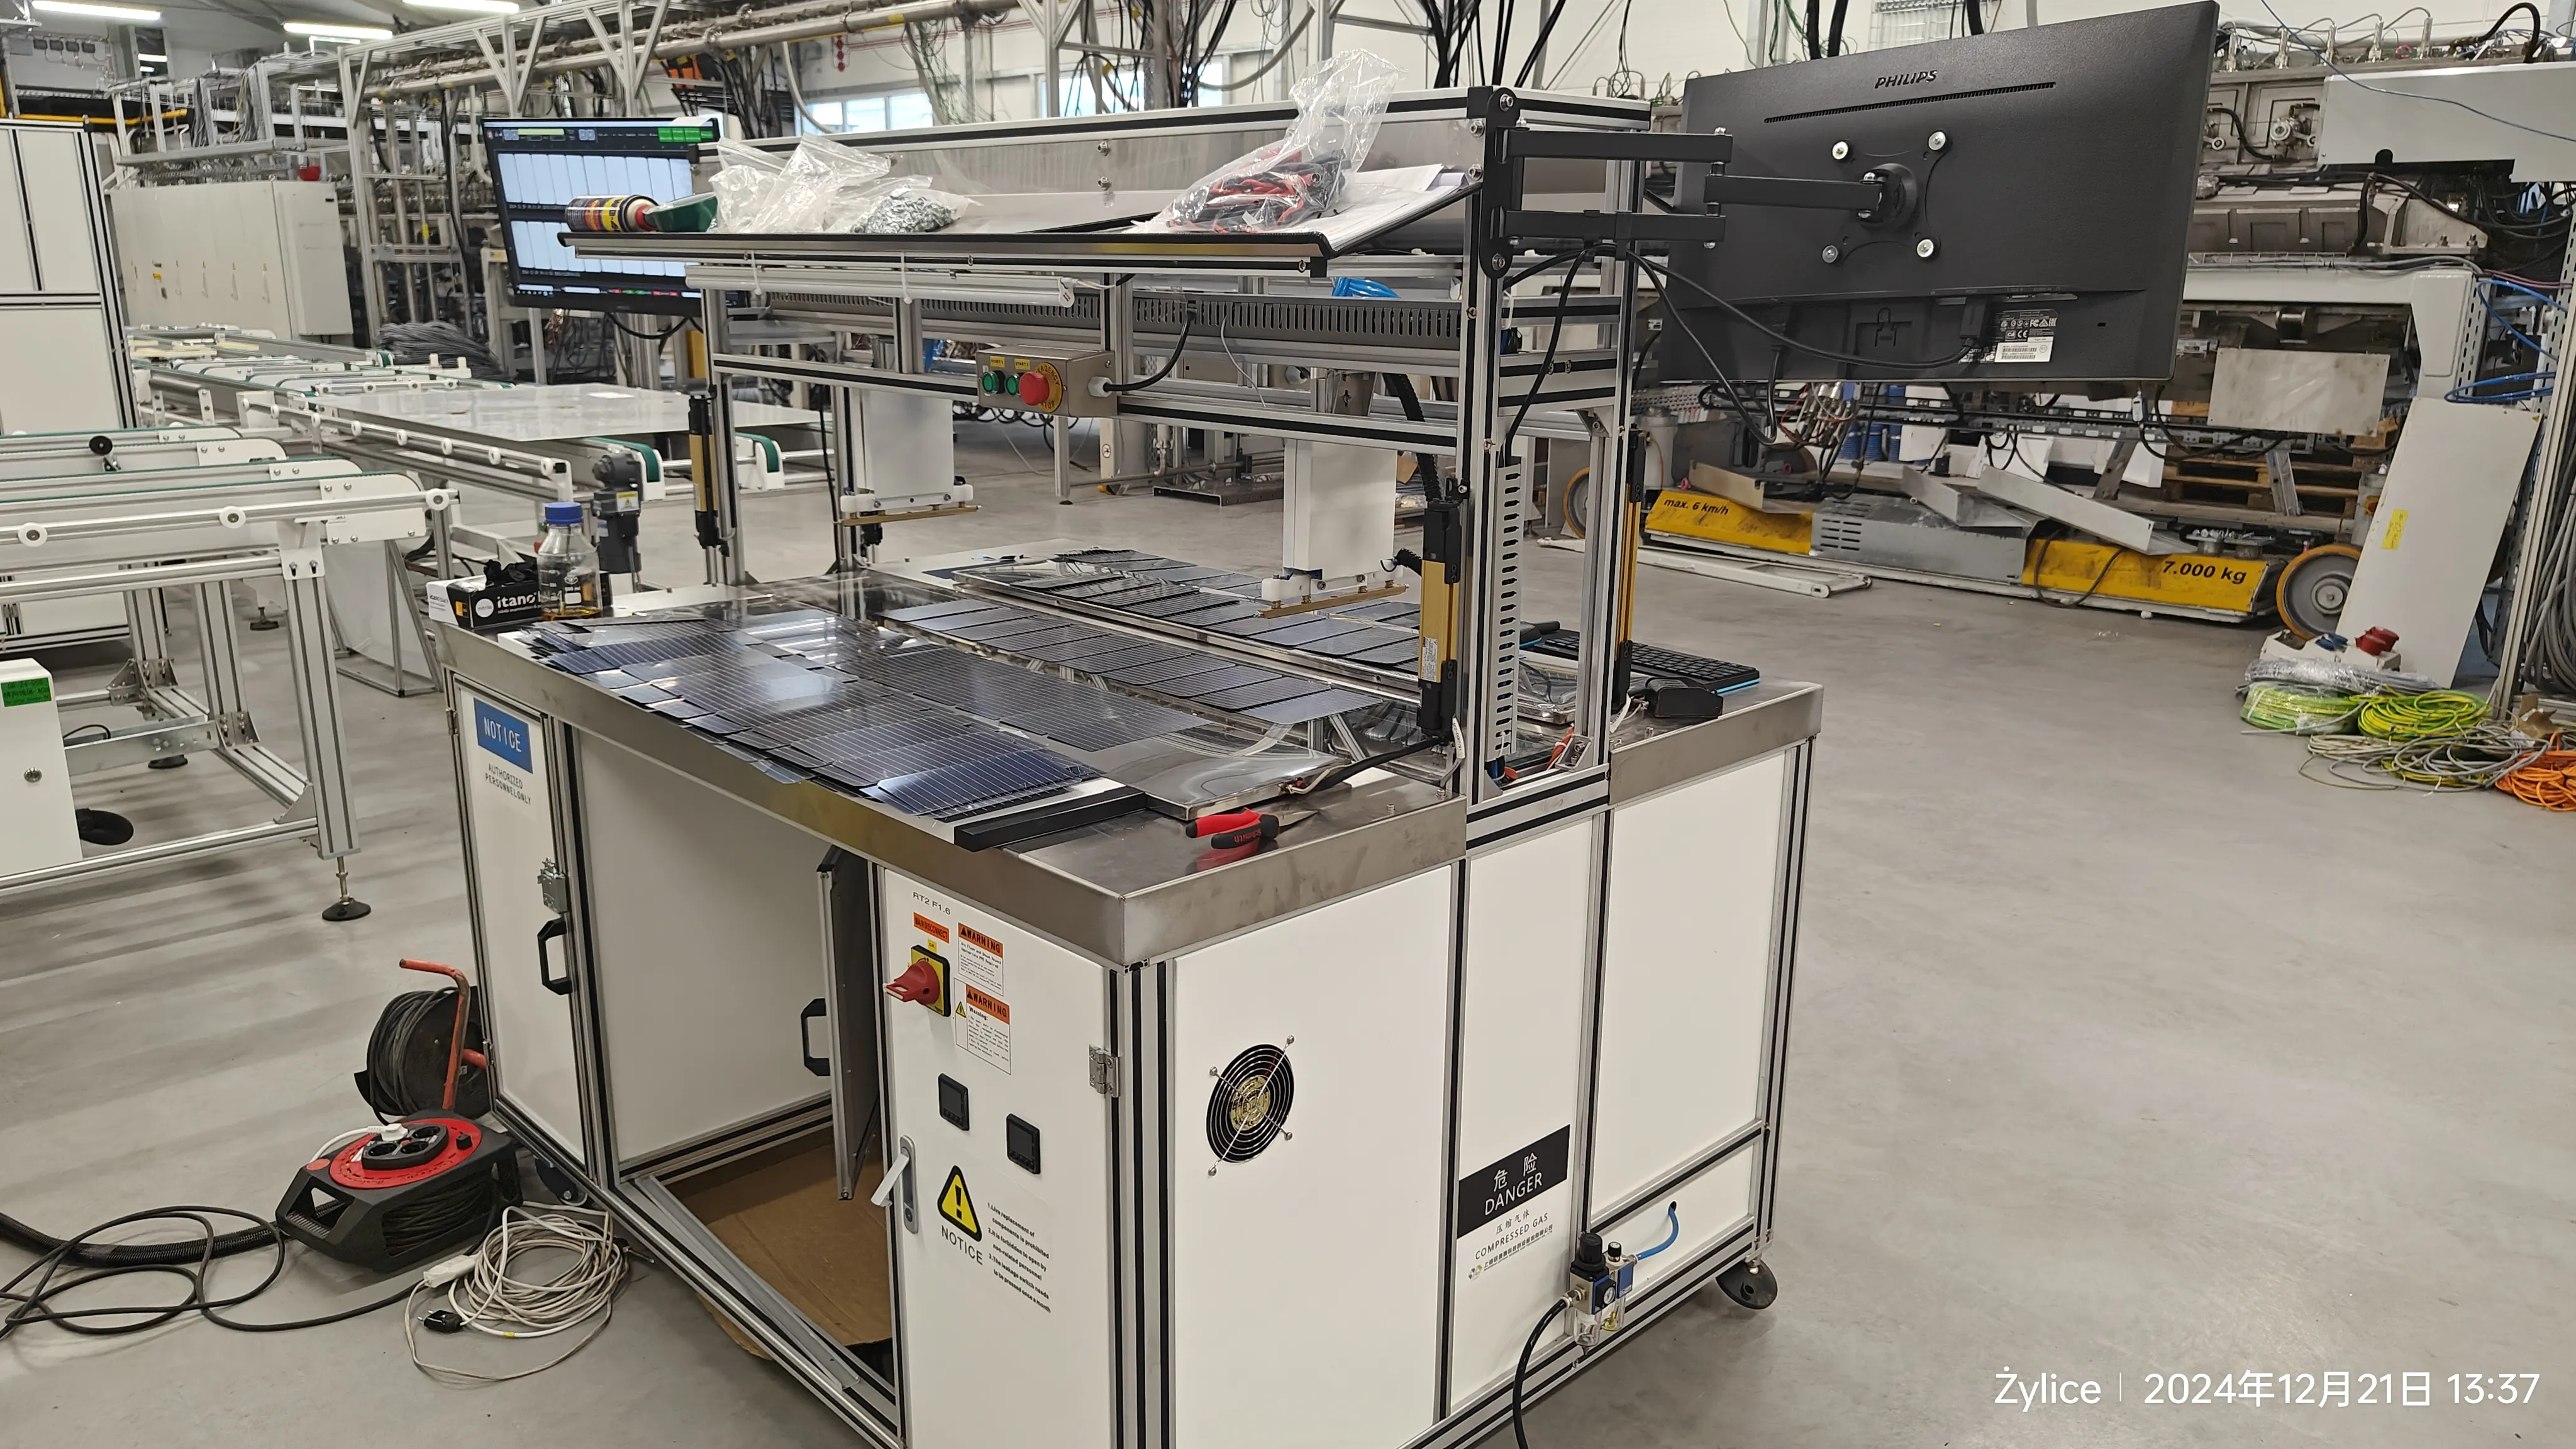
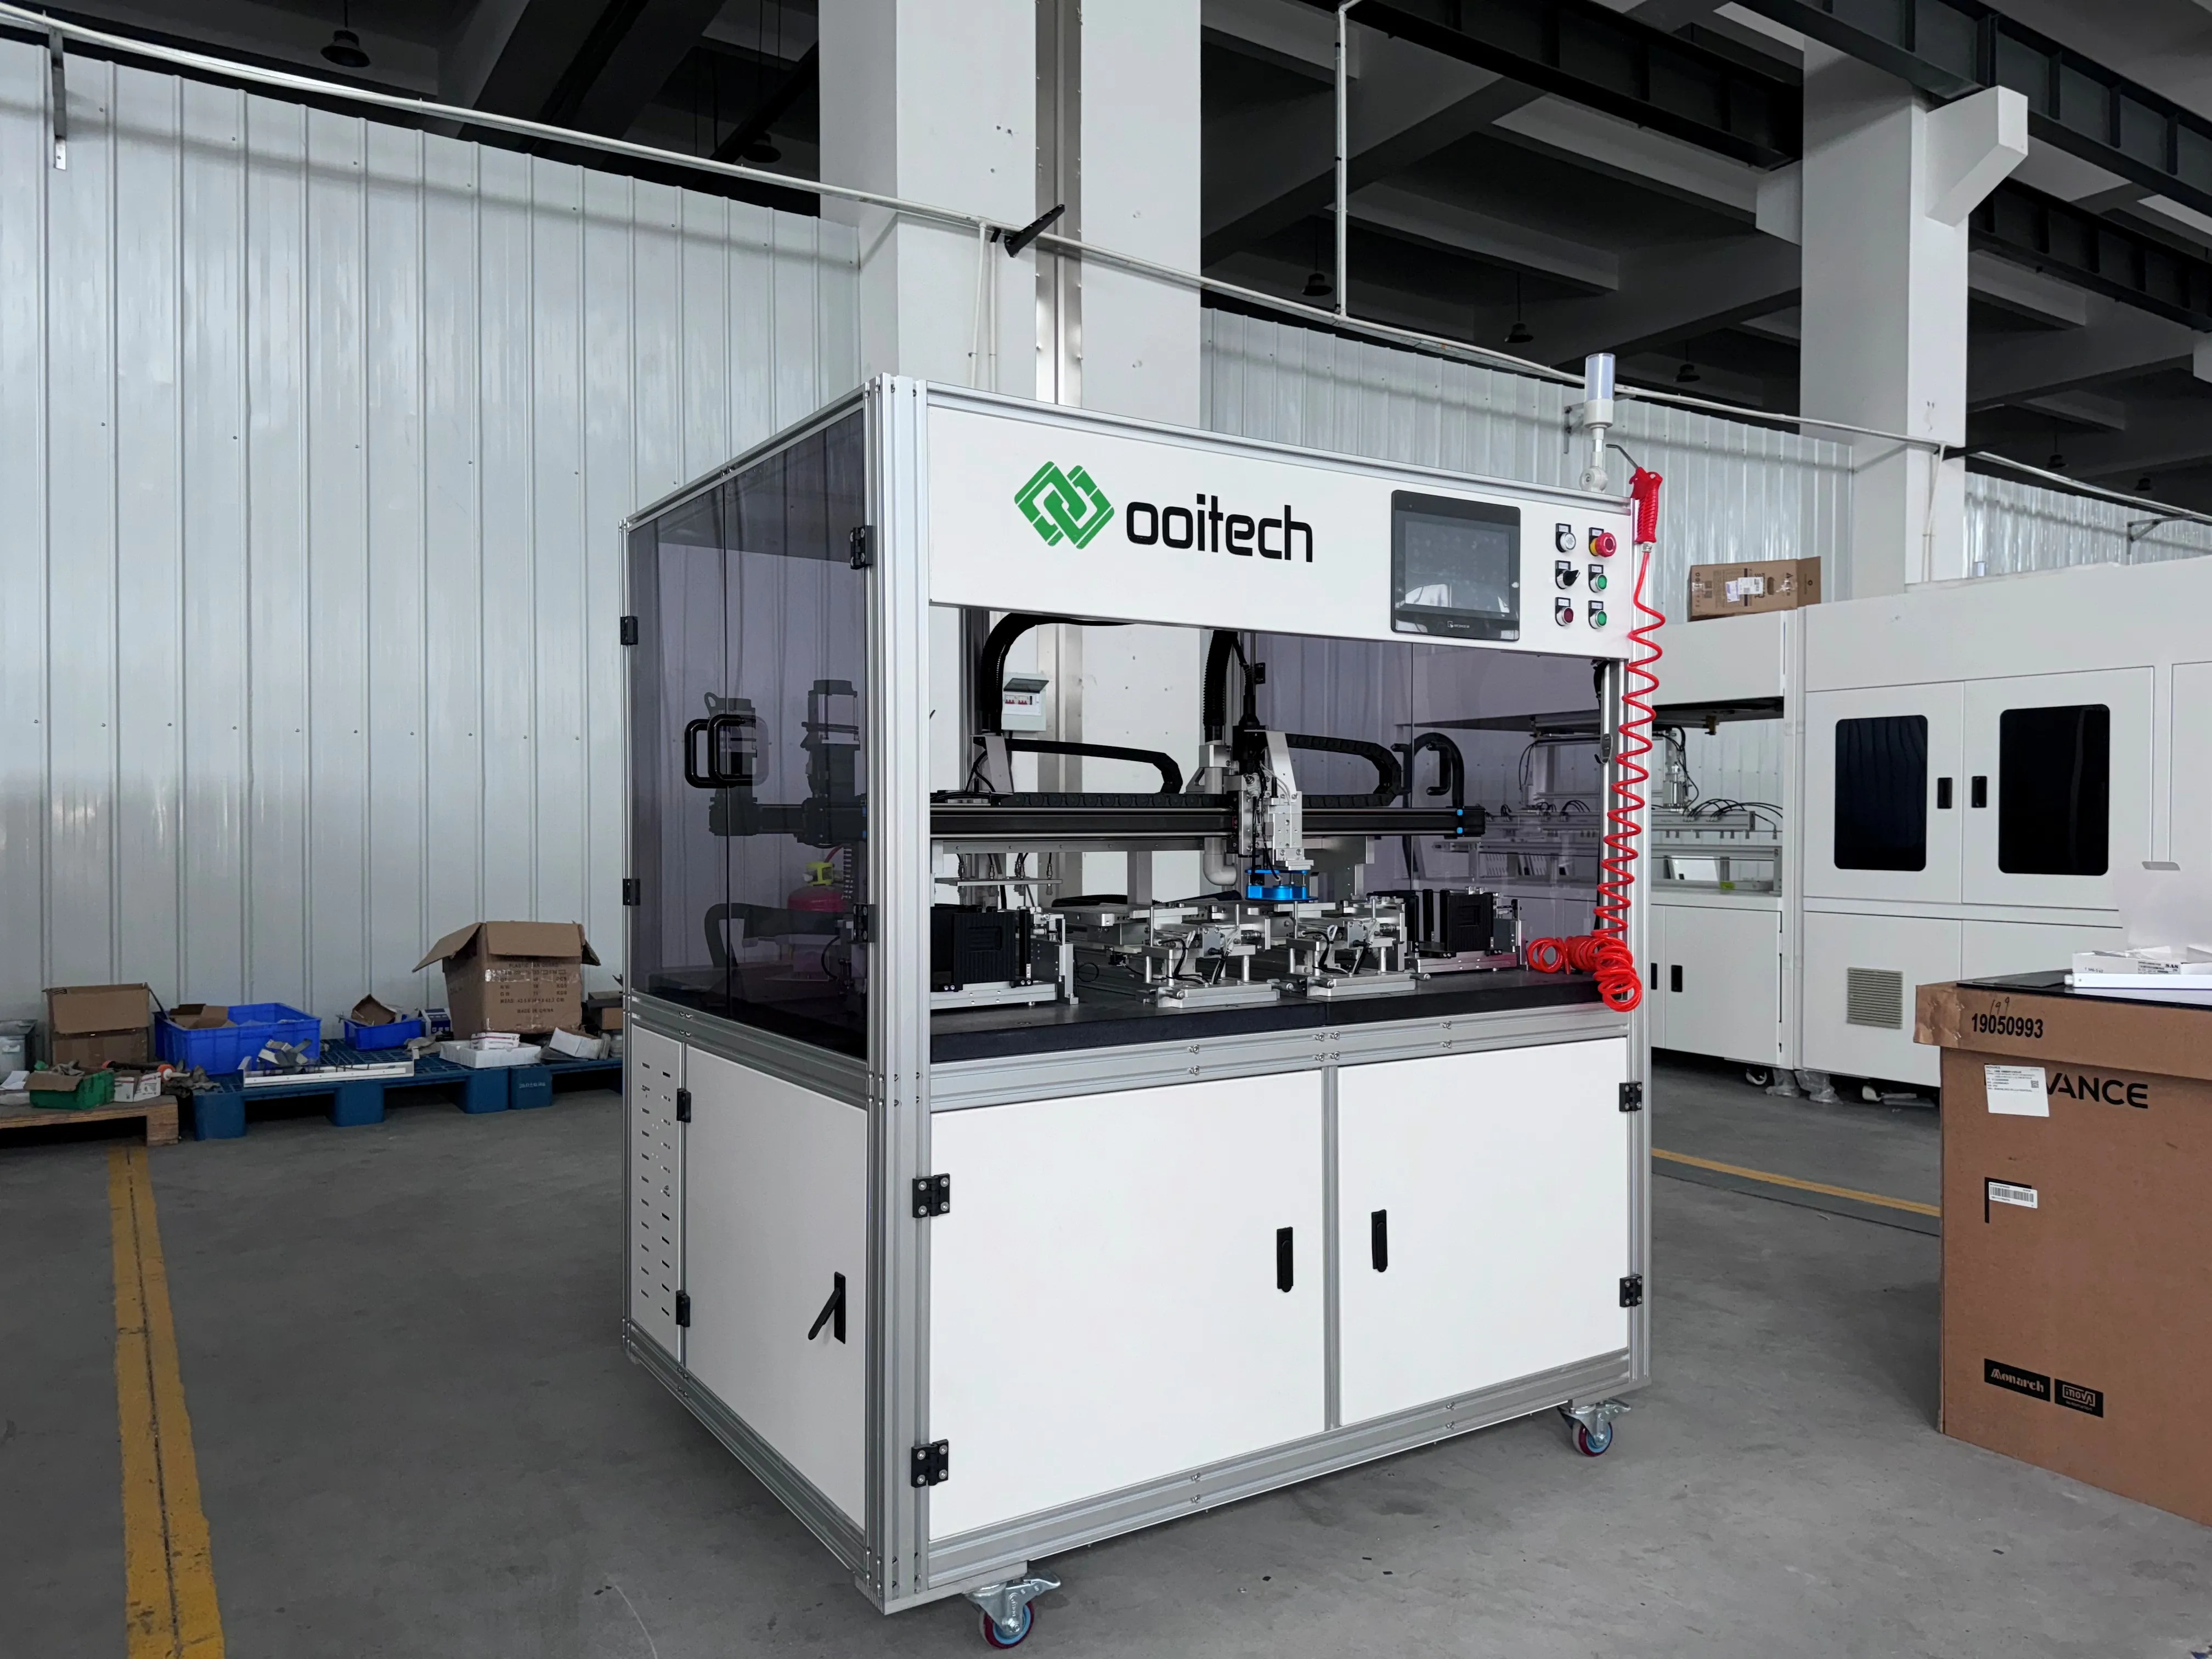
Båda behövs, men de beter sig olika som inköp. Kärnprocessstationerna kommer i kontakt med produkten och bestämmer dess kvalitet – stringing, layup, bussing, laminering, ramning, kopplingsdosa samt de elektriska testerna och EL-testerna som avgör om en modul levereras. Hjälpanläggningarna håller dessa stationer igång: tryckluft, kylvatten, kraftdistribution, frånluft, hantering, lagring och rumsluftkonditionering. Att köpa utrustning för tillverkning av solpaneler utan den distinktionen är hur projekt slutar med en levererad laminator och ingenstans att ansluta den.
| Kategori | Typiska exempel | När man ska köpa |
|---|
| Kärnprocess | Stringing, layup, laminator, ramning, kopplingsdosa, EL- och IV-test | Först – avgör utbyte och kvalitet |
| Försörjningsanläggning | Kompressor och tork, kylaggregat, frånluft, distribution | Först – före installation |
| Hantering | Transfer mellan stationer, buffertar, automatisk lastning | Senare – kostar arbetskraft, inte utbyte |
| Vår portfölj | Sortering, packningsbygge, palletering | Senare – skalas med ordrar |
| Extra inspektion | String-EL, hipot, säkerhetsbänkar | Mestadels först; vissa kan följa efter |
Regeln bakom tabellen: allt som grävs ned i golvet eller i elrummet måste beslutas innan den första maskinen anländer, eftersom eftermontering av bygg- och försörjningsarbeten kostar mer än utrustningen de tjänar.
Vad som kan köpas senare utan att skada linjen
Att skjuta upp ett köp är säkert när dess frånvaro kostar arbetskraft snarare än utbyte. Manuell transfer mellan stationer, manuell packning, extra buffertkapacitet och en andra inspektionsbänk faller alla i den kategorin: de saktar ned anläggningen och ökar personalstyrkan, men en välskött halvautomatisk linje producerar fortfarande säljbara moduler. Det som inte kan skjutas upp är allt som produkten passerar igenom – laminering, stringing och de tester som fångar en defekt modul innan den lämnar.
Två förutsättningar gör senare köp billiga: layouten måste reservera utrymmet med anslutningspunkter redan utritade, och styrsystemet måste acceptera den nya enheten utan omskrivning. En leverantör av nyckelfärdiga lösningar bör visa var nästa steg monteras; om svaret är en ny ritning är fasplanen fiktion.
Fasinledning av ett köp med begränsad budget
När budgeten inte täcker hela omfattningen, spendera den i den ordning produkten tillverkas och skydda de steg där defekter blir permanenta: stringing och laminering. Det som kommer före kan saktas ned, det som kommer efter kan vara manuellt ett tag. Inspektion är undantaget – att skära bort EL- och IV-testning tar bort din förmåga att se vad linjen gör.
- Köp processen före transporten och transporten före förpackningen.
- Håll en leverantör ansvarig för gränssnitten mellan stationerna, även när vissa enheter kommer från annat håll.
- Kräv ritningar, försörjningsscheman och manualer som leverabler, inte som tjänster.
- Lämna reservkapacitet i eltavlan och luftbehållaren från dag ett.
Fasinledning fungerar också bättre med en enda nyckelfärdig partner: den andra fasen ärver den första fasens dokumentation, och ingen bråkar om vems gränssnitt som misslyckades.
Infrastrukturförutsättningar innan maskinerna anländer
Checklistan före installation är det mest värdefulla dokumentet när man köper utrustning för tillverkning av solpaneler, eftersom det är det enda som säger vad som måste vara färdigt medan maskinerna fortfarande byggs: kraftdistribution och jordning, tryckluft med tork och behållare, kylvatten, golvbelastning, takhöjd för laminatorn och ramningsstationerna, dränering samt luftkonditionering för laminering och härdning av lim.
Den bör också omfatta de oglamorösa punkterna: en väg bred nog för den största lådan, lagring av inkapslingsmaterial och band vid angivna förhållanden och någonstans att placera avvisade moduler som inte är produktionsgången. Försörjningskrav tillhör maskinen, inte entreprenörens vanor – få temperatur och flöde skriftligt, annars blir kylaggregatet korrekt och linjen går ändå varm.
Reservdelar, verktyg och förbrukningsmaterial
Utrustning för tillverkning av solpaneler är bara så tillgänglig som sin svagaste slitdel. Rekommenderade reservdelar bör avtalas vid beställning och levereras med linjen: värmare och tätningar för lamineringsmaskin, sensorer och remmar för transfer, gripdon för hantering, lödningsförbrukningsmaterial. Fråga vilka artiklar som är förbrukningsmaterial, vilka som är slitdelar och vilka som har en ledtid tillräckligt lång för att stoppa produktionen.
Verktyg spelar roll så snart mer än ett format planeras: omställning kräver fixturer, mallar och ett skriftligt förfarande, och den kostnaden hör hemma i den ursprungliga offerten, inte i en överraskningsorder senare. Förbrukningsmaterial förtjänar samma disciplin – band, flussmedel, inkapslingsmaterial och doslim bör vara de material som maskinen validerades med, så att en defekt spåras till en inställning, inte till en leverantör.
Fabriksacceptans och platsacceptans
Fabriksacceptanstest sker hos leverantörens verkstad, helst på material som är representativt för ditt. Bevittna fogkvalitet efter stringing, inriktning efter layup, en EL-bild efter laminering från OEL-S2400-testaren, repeterbarhet för IV-mätning på en referensmodul, hipot- och säkerhetstester samt en omställning utförd av de personer som kommer att göra det i produktionen. En FAT som består av att titta på när bra moduler kommer ut bevisar lite.
Platsacceptanstest upprepar de kritiska kontrollerna efter installationen, när maskinen körs på dina försörjningar. Det bör omfatta en körning under de förhållanden du arbetar i, bekräftelse på att utbildningen nått namngivna medarbetare, samt överlämning av ritningar, manualer och reservdelslistor. Båda protokollen behöver ett skriftligt godkännandekriterium och en signaturrad, eftersom "godkänd" är en kommersiell händelse, inte en känsla.
En checklista för leverantörsutvärdering
- Serviceled — vem som svarar, via vilken kanal och vad som händer utanför arbetstid.
- Idrifttagning — en namngiven ingenjör, inte "vårt team kommer att närvara".
- Utbildning — operatörer och underhåll separat, med material som lämnas kvar.
- Dokumentation — ritningar och manualer på ett språk som dina tekniker läser.
- Leveranstid för reservdelar som stoppar linjen, och referenser du faktiskt kan ringa.
- Tydlig omfattning — en sektionsvis lista över vad som ingår och inte ingår.
Poängsätt svaren innan du jämför priser. Två offerter för samma nominella omfattning är sällan samma omfattning, och en låg siffra innebär vanligtvis att ett gränssnitt, ett test eller en försörjning tyst har flyttats till din sida av kontraktet. Samma logik ligger bakom varje ärlig diskussion om utrustningspris.
Varningssignaler i en offert
- Maskiner listade utan gränssnitt, utan försörjningsschema och utan acceptanskriterier.
- Uttalad kapacitet utan att fråga efter ditt modulformat och din celltyp.
- Ingen utbildningsplan, eller utbildning beskriven som "gratis" utan omfattning.
- Vägran att säga vilka kritiska komponenter som köps in från tredje part.
- En layout som fyller byggnaden, utan underhållsåtkomst och utan plats för fas två.
- Press att skriva på före ett fabriksbesök eller ett referenssamtal.
Inget av detta är ödesdigert i sig. Tillsammans beskriver de en leverantör som säljer lådor snarare än en fungerande anläggning — vilket är den risk som utrustning för solpanelsproduktion köpt som ett nyckelfärdigt projekt är avsedd att eliminera.
FAQ
Vilken utrustning behöver jag för att börja smått?
En fungerande start är den produktdefinierande kedjan: strängning, uppläggning, laminering, inramning, kopplingsdosa samt EL- och IV-testning, med manuell överföring mellan stationerna. Den uppsättningen producerar säljbara moduler och byggs ut senare. Det den inte kan hoppa över är testning.
Kan utrustning för solpanelsproduktion komma från flera leverantörer?
Det kan den, och många anläggningar är blandade. Kostnaden är gränssnittsrisk: när en modul fastnar mellan två leverantörers maskiner börjar argumentet. Om du blandar, håll en part ansvarig för överlämningspunkterna, eller specificera gränssnitten själv och sätt in dem i båda kontrakten.
Hur mycket golvyta behöver en modulfabrik?
Utrymmet avgörs av layouten, inte av en enda siffra: processkedjans längd, bufferten före laminatorn, kylrummet efter den och gångbredder som låter dig serva och avlägsna maskiner. Begär en layout med markerad underhållsgång innan du tecknar ett hyresavtal.
Vad bör kontraktet omfatta utöver maskinerna?
Layoutritningar, ett försörjningsschema, acceptanskriterier med signeringsrader, en utbildningsplan, en rekommenderad reservdelslista med leveranstider, dokumentation på ditt arbetsspråk och en serviceled. Dessa poster är det som skiljer utrustning för solpanelsproduktion från en sändning metall.
Omfattning först, försörjning andra, pris tredje håller ett projekt kontrollerbart. Skicka ditt modulformat, målkapacitet och platsdata via formuläret för offertförfrågan och begär en omfattning som skiljer kärnstationer från hjälpanläggning; maskinöversikten och guiden för linjelayout är nästa läsning.