Snabbt svar: Den integrerade produktionslinjen för tråddragning och förtenning av fotovoltaiska band är ett högeffektivt tillverkningssystem för solband, som drar koppar ner till en sluttjocklek på cirka 0,03 mm och belägger den i ett kontinuerligt inlinje-förtenningssteg. Den betjänar bandproduktion för modullinjer från 5 MW till 1 GW. Bandet är modulens vaskulära system: det leder varje ampere som cellerna producerar ut till kopplingsdosan, och dess tvärsnitt, beläggningstjocklek och ytrenhet avgör övergångsmotstånd och långsiktig tillförlitlighet. Att tillverka det i en integrerad linje i stället för att köpa dragen tråd och förtenna den separat är det som håller beläggningen konsekvent längs hela längden, vilket är egenskapen som visar sig som utbyte vid stringern.
PV-modultillverkning · av Jerry, Ooitech
Produktintroduktion

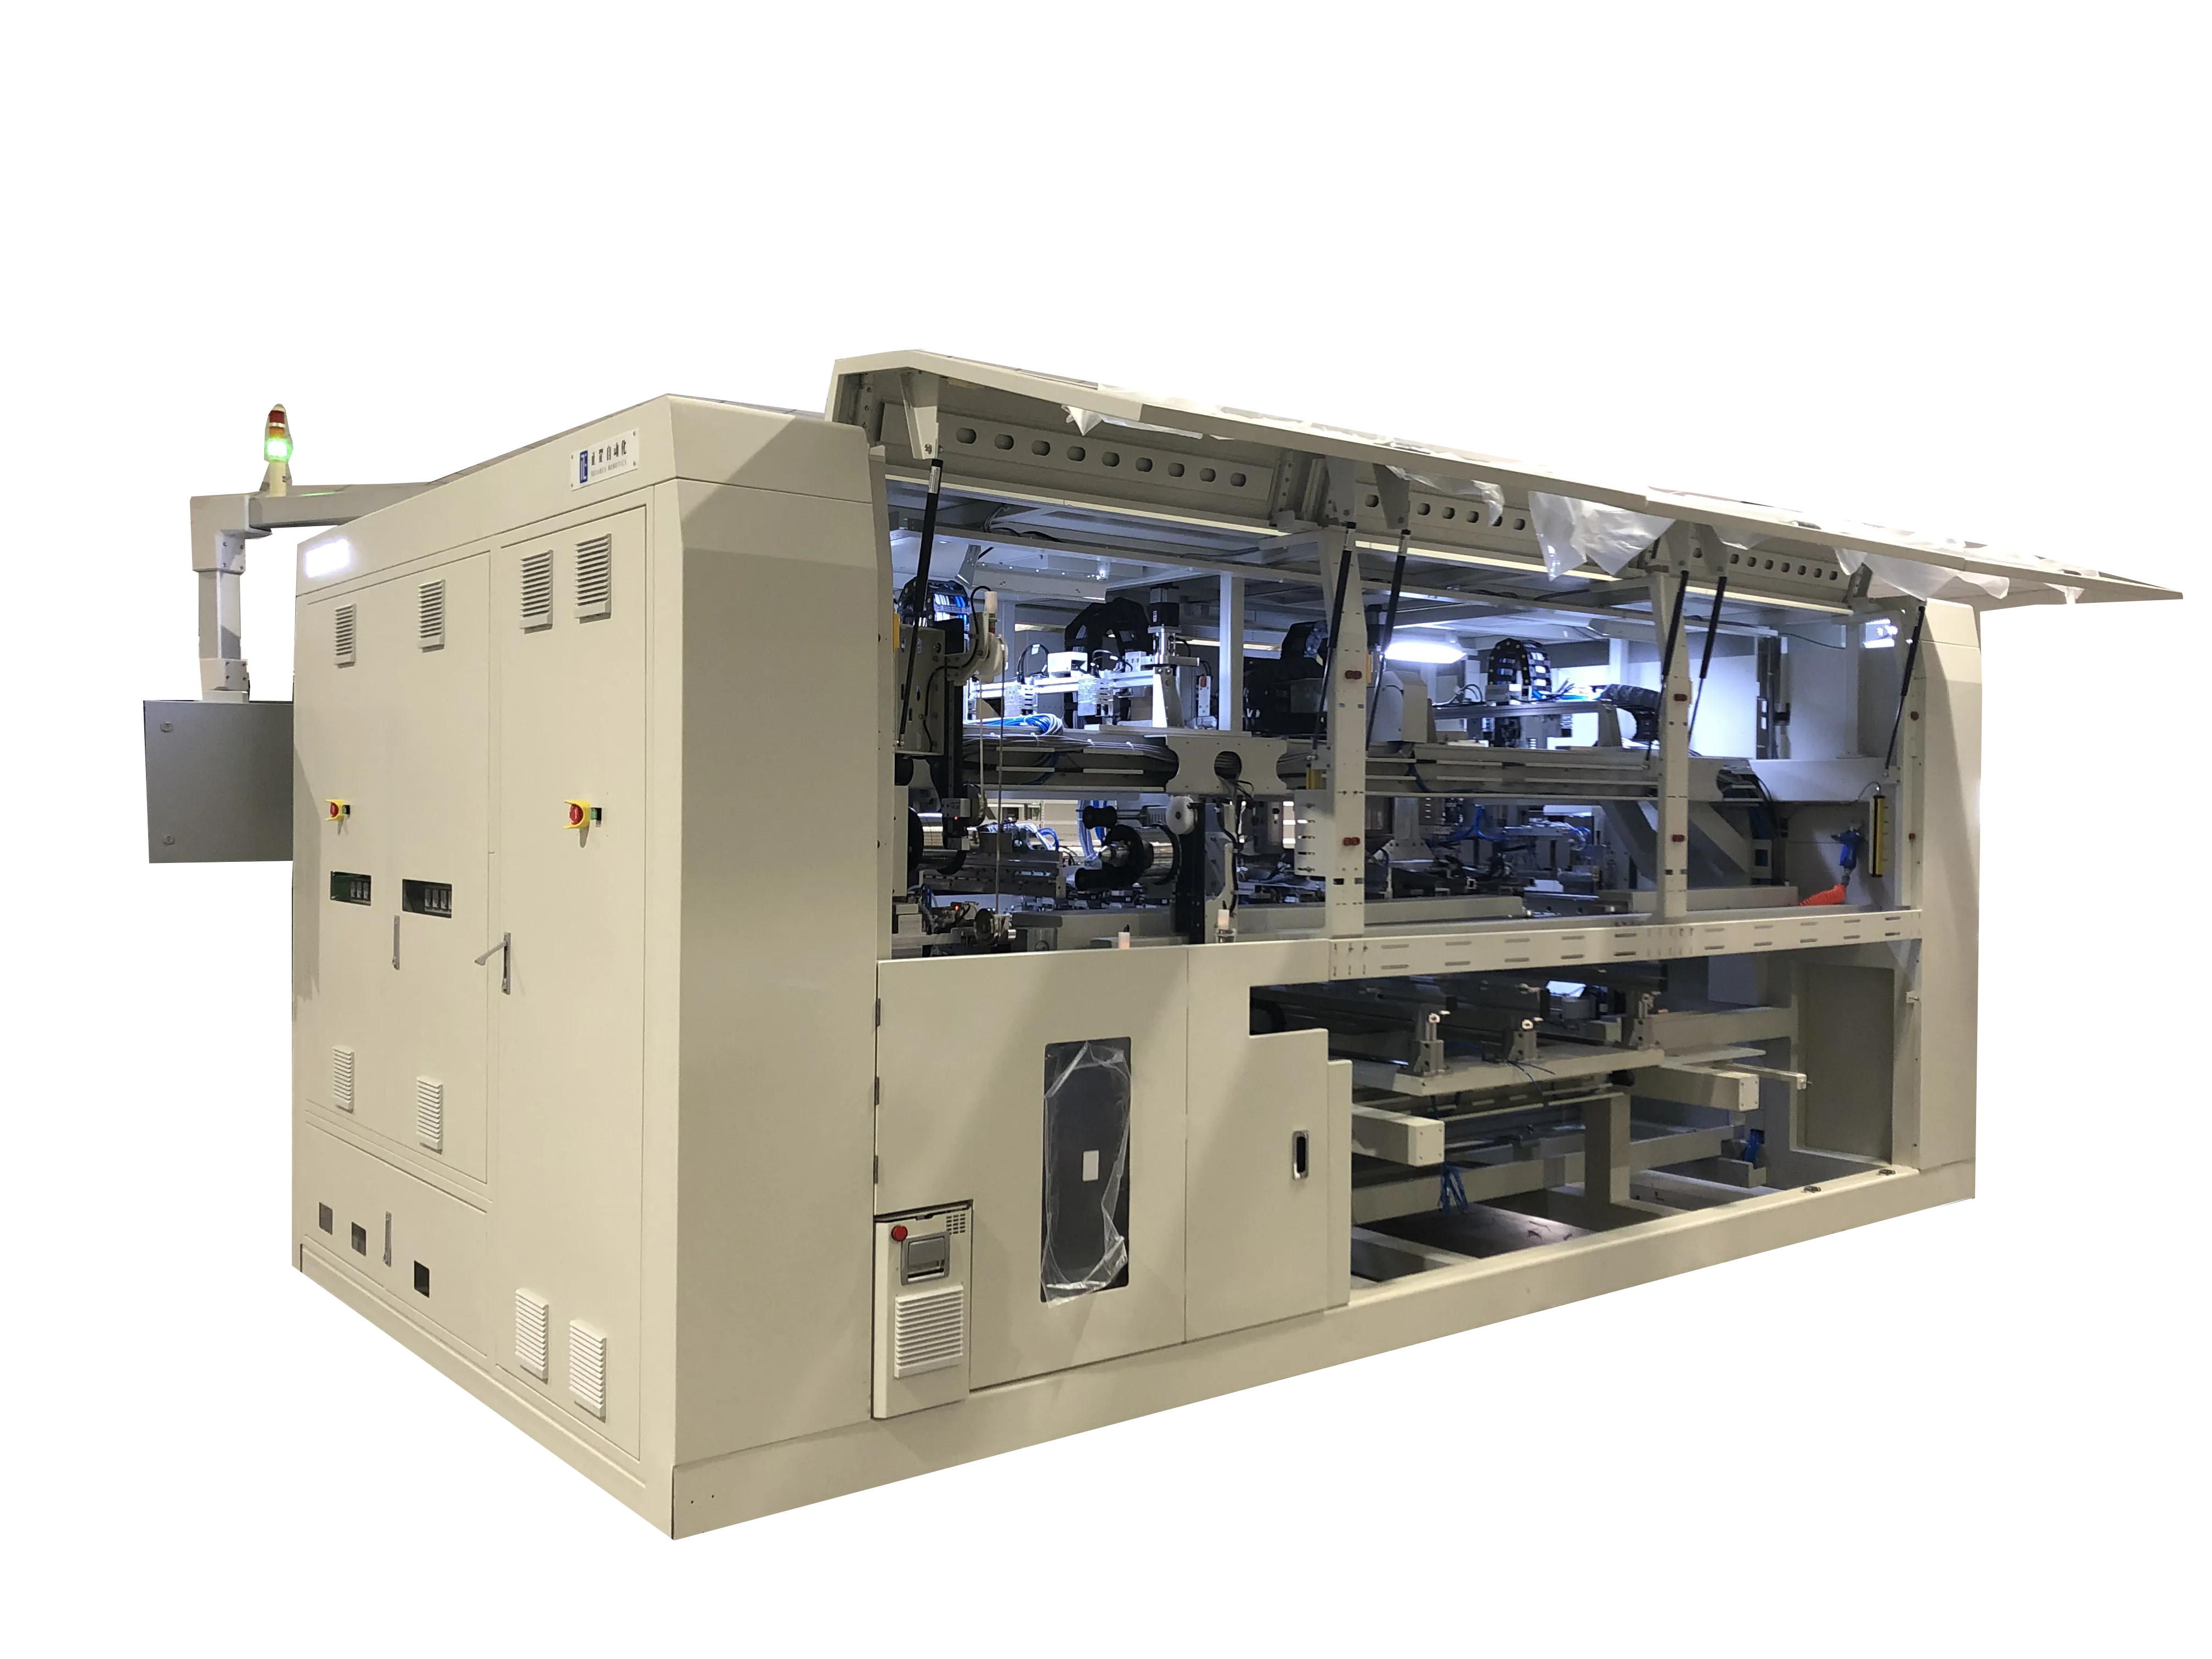
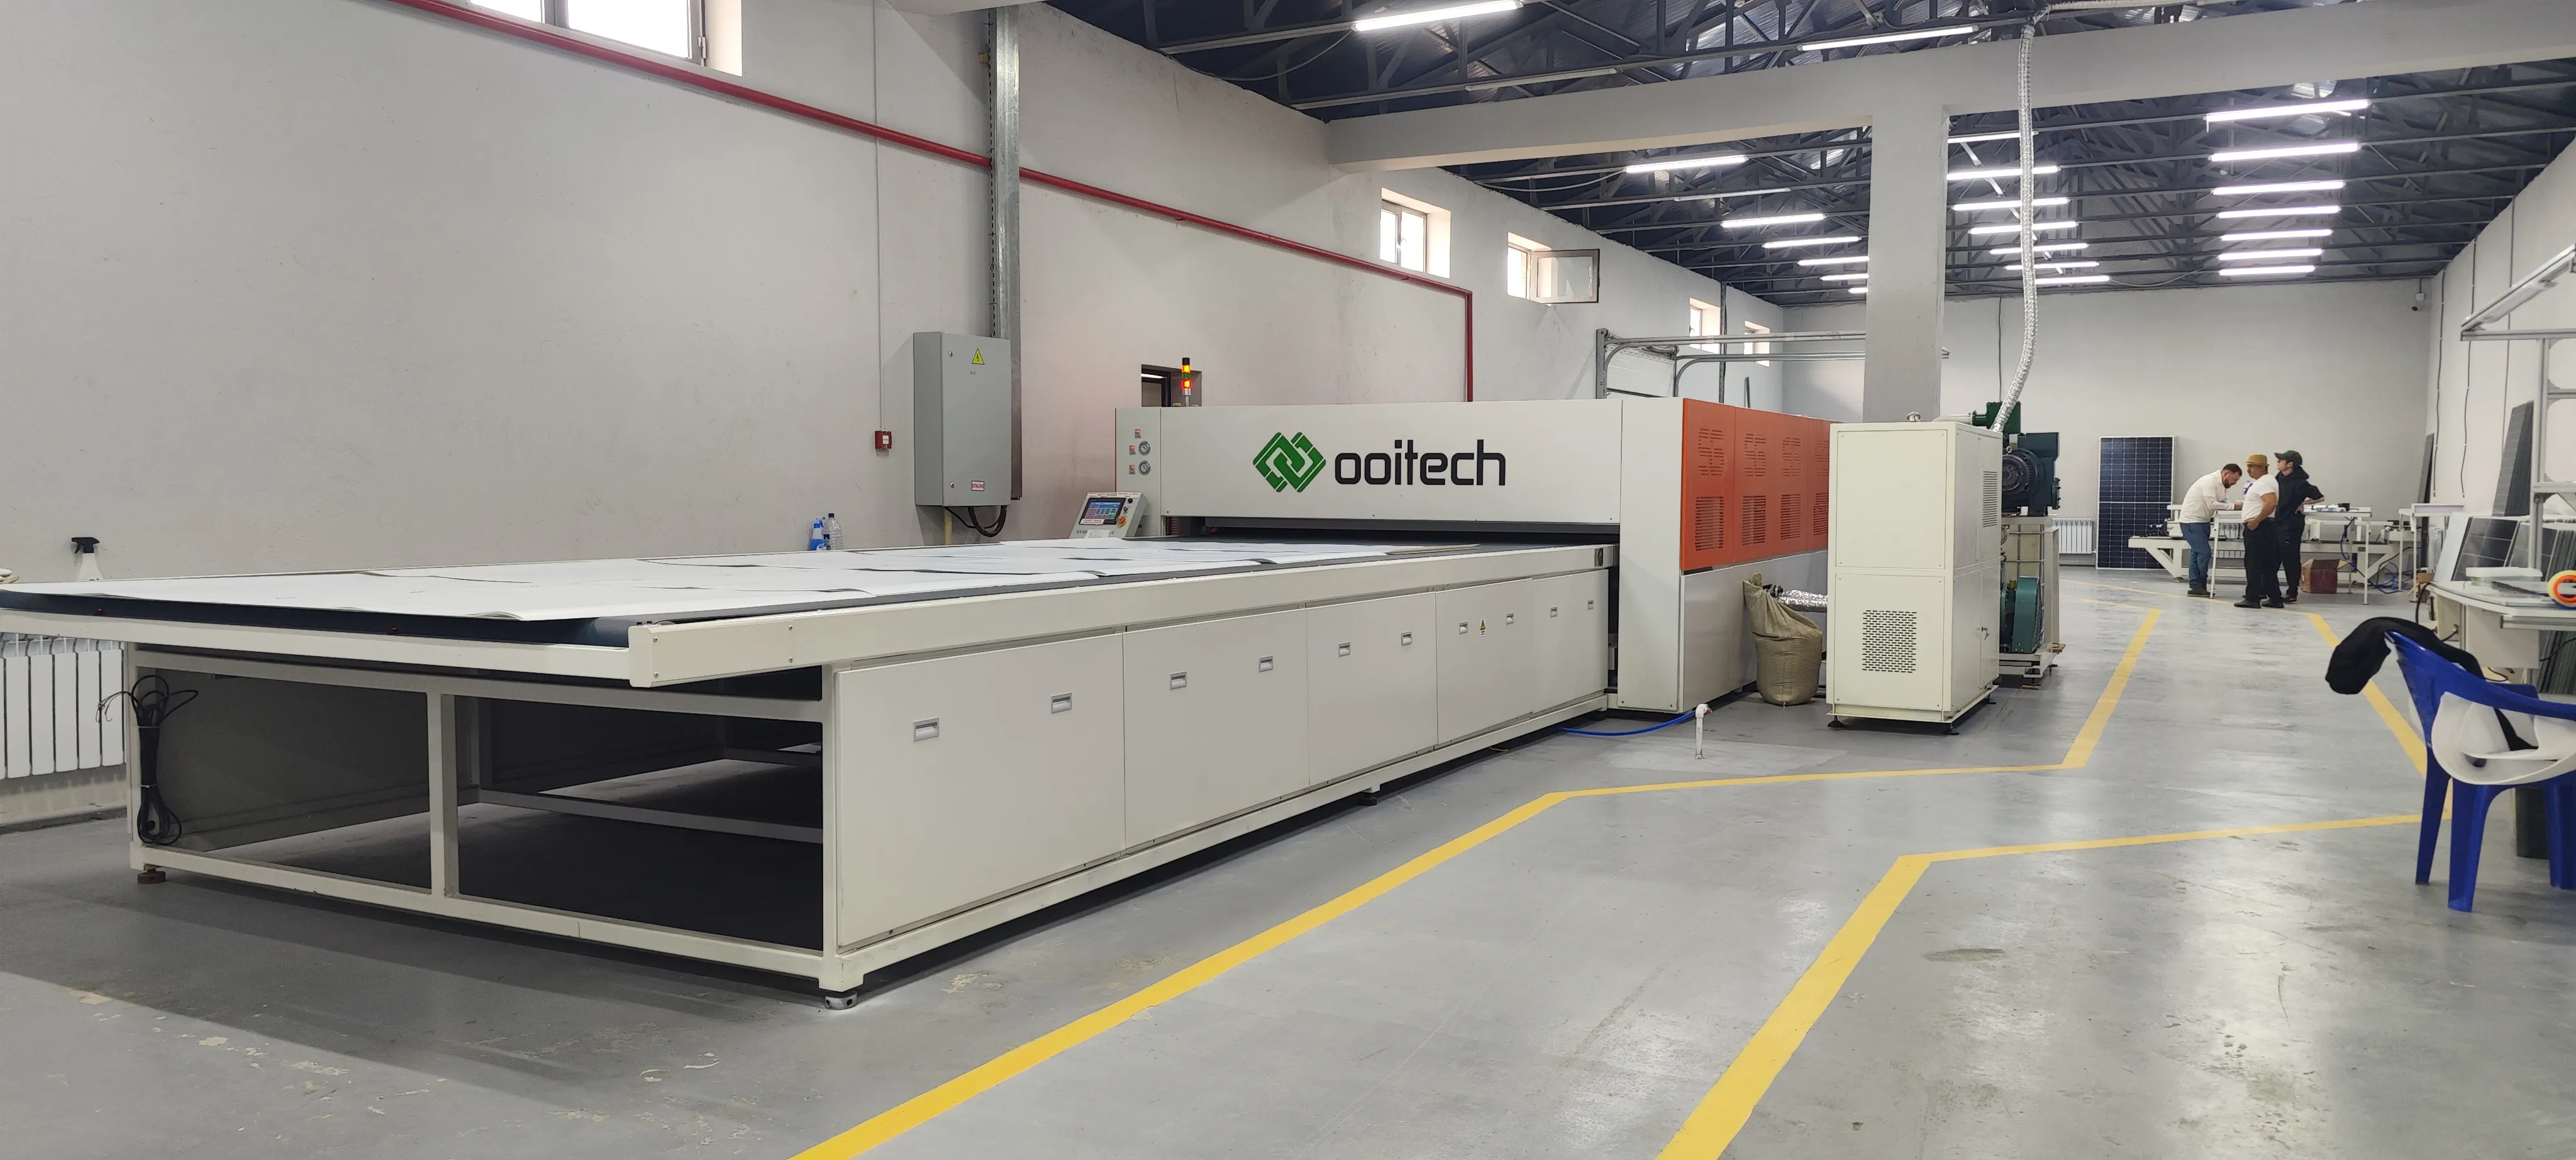
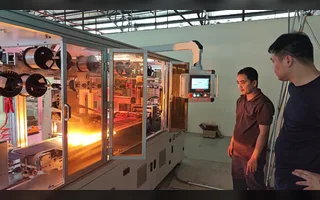
Den integrerade produktionslinjen för dragning och förtentning av fotovoltaisk bandtråd är ett högeffektivt tillverkningssystem utformat för att producera rund bandtråd och platt bandtråd som används vid montering av solpaneler. Denna integrerade lösning kombinerar fintrådsdragning, induktionsglödgning, flussmedelsbeläggning, varmförtentning och automatisk upplindning i en strömlinjeformad process, vilket eliminerar mellanliggande steg som separata av- och upplindningsstationer.
Linjen är konstruerad för full automatisering med matning via transportör och automatisk materialväxling, vilket utgör grunden för obemannad drift. Med en maximal mekanisk hastighet på 450 meter per minut är produktionskapaciteten dubbelt så hög som hos traditionell utrustning, vilket gör att tillverkare kan halvera antalet maskiner och verkstadsyta för samma produktion.
Viktiga genombrott inkluderar induktionsvärmeglödgning (som löser de traditionella problemen med elektrisk kontaktnötning och glidning), skrapverktyg i nanomaterial för förtentning med 10 gånger längre livslängd, automatisk tennpåfyllning och servostyrd upplindning för verkligt obemannad drift.
Tekniska specifikationer
| Parameter | Specifikation |
|---|
| Inloppstråddiameter | Φ0,8-1,2 mm |
| Utloppstråddiameter | Φ0,12-0,30 mm |
| Tennbeläggningstjocklek | 0,01-0,03 mm per sida (kontrollerbart) |
| Maximal mekanisk hastighet | 450M/min |
| Minsta accepterade hastighet | 300M/min |
| Produktionslinjer | 2 linjer |
| Maximalt antal luftknivspar | 2 par |
| Tennbadets djup | 180 mm |
| Finritningsmotor | 4KW, utväxling 5:1 |
| Glödgningsdragmotor | 400W |
| Lindningsdragmotor | 400W |
| Lindningsservomotor | 1KW servo |
| Trådarrangeringsservo | 400W servo |
| Tennbeläggningsupptagning | 5-10 KG/Max |
| Antal dragringar | 24 dragringar (dubbelt huvud) |
| Dragreduktionshastighet | 15% (dragringar 1-23), 4% (dragring 24) |
| Tennbaduppvärmning | 6KW titanrör elektrisk uppvärmning |
| Kylsystem | Vattenkyld med 2P luftkonditioneringskyla |


Tekniska fördelar
Integrerad processdesign
Direktmatning från finritningsmaskin till förtenningsenhet, eliminerar separata avlindnings- och upprullningsstationer
Transportband och styrningsintegration möjliggör automatisk materialväxling
Grund byggd för obemannad driftmiljö
Parallell tvålinjig layout i en maskin minskar golvyta
Avancerad induktionsglödgning
Induktionsuppvärmning ersätter traditionell elektrisk kontaktglödgning
Eliminerar kontaktnötning och glidproblem
Mer enhetlig glödgning av kopparsubstrat
Realtidsströmspårning med servohjulsdragning för stabil sträckgräns
Inertgasskydd med justerbart flöde
Högpresterande förtenningssystem
Nanomaterial-tennskrapningshjul med 10x längre livslängd
Vidhäftningsfri mot slag med 50% lägre motstånd
Tidsinställd pneumatisk slagborttagning minskar arbetsintensiteten
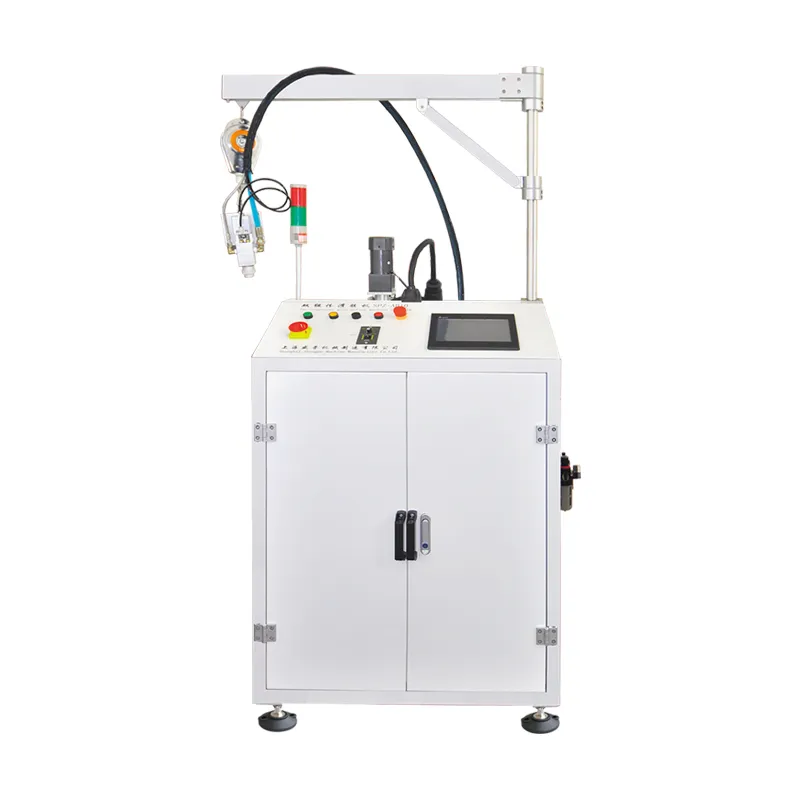
Automatisk tennpåfyllning utan manuell inblandning
Cirkulär luftkniv med dubbla justeringsventiler för jämnt tennskikt
Precisionsglidbord och lyftmodul med stegmotor numerisk styrning
Servo-lindningsteknik
Svingarm numerisk styrning med automatisk servo-upptagning
Pneumatisk axellös åtdragning för automatisk spolelastning och -avlastning
Automatisk vändskiva, pneumatisk tråddragning, automatisk hake och skärning
Dubbelaxeldesign med trasselskyddsplåt
1000W lindningsmotor med 15KG lastkapacitet
Hög hastighet produktion
450M/min maxhastighet, dubbel kapacitet jämfört med konventionell utrustning
Reducerar antalet utrustningar med hälften
Sparar verkstadsyta och operatörsarbete
Variabel hastighetskontroll från 150-450M/RPM
Produkttillämpningar
Denna produktionslinje används i stor utsträckning inom fotovoltaisk bandtillverkning och stödjer produktionen av interconnector-band som används i solcellsträngning och modulbussning. De producerade banden är lämpliga för olika solcellstekniker, inklusive:
Konventionella kristallina kiselsolmoduler med PERC-, TOPCon, och HJT-celler
Multi busbar (MBB) produktionslinjer för solmoduler
Shingled och högeffektiv modultillverkning
Halvcellsmodulmontering
Tunnfilm och flexibel solpanelinterconnection
Rundbandproduktion för avancerad modulteknologi
Platt bandproduktion för tabber stringer maskiner
Typiska slutanvändare inkluderar fotovoltaiska bandtillverkare, koppartrådsbearbetningsfabriker, solmaterialleverantörer och integrerade solmodulproduktionsanläggningar som vill expandera till uppströms bandtillverkning.
Utrustningssammansättning
| Enhet | Antal |
|---|
| Dubbel huvud 24-dies fin dragmaskin | 1 uppsättning |
| Dubbelhuvuds induktionsglödgningsmaskin | 1 uppsättning |
| Dubbelhuvuds hetdoppningsmaskin för förtentning | 1 uppsättning |
| Automatisk lindningsmaskin med dubbelhuvud och vändskiva | 1 uppsättning |
Underhåll och eftermarknadsservice
Garantin från leveransdatum omfattar ett år för mekaniska delar och ett år för elektriska komponenter. Långsiktig tillgång på reservdelar och teknisk support garanteras under hela utrustningens livslängd. Efter garantitiden finns service på plats tillgänglig med tillämpliga kostnader för resa, arbete och reservdelar. Utbildning av operatörer, installationsvägledning och processdriftsättning tillhandahålls för att säkerställa stabil produktionskapacitet och jämn bandkvalitet.