Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
MC4 Kontaktmotstånd: Fältkrimpningen är den svaga länken
Innehållsförteckning
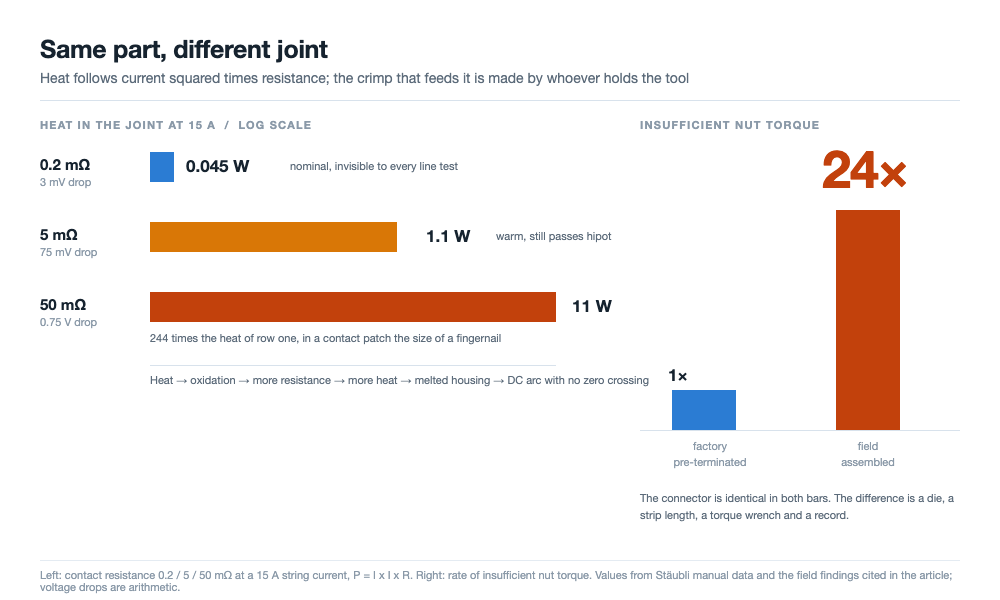
Snabbt svar: En kontakt havererar på ett ställe: gränssnittet där två metallytor möts, och värmen den alstrar följer I²R. Vid 15 A avger en skarv på 0,2 mΩ cirka 0,045 W, vilket är ingenting. Vid 5 mΩ är det cirka 1,1 W. Vid 50 mΩ är det 11 W inom ett område stort som en fingertopp, och slingan därifrån till ett smält hölje och en DC-ljusbåge har ingen broms. Inget annat i en materialförteckning beror så mycket på vem som utförde arbetet. Fabriksförtillverkade kontakter levereras med en krimpning gjord i en kalibrerad press, en kontrollerad back och ett stickprovstest av dragkraft. Fältmonterade kontakter visar otillräckligt muttermoment cirka 24 gånger så ofta, och en undersökning från 2019 av nederländska takbränder tillskrev mer än 80 procent av fallen fel vid kontaktinstallation eller korsvis sammankoppling. Variabeln du kan påverka är inte märke eller klassning. Det är var krimpningen gjordes, och huruvida momentet dokumenterades.
Två kontakter med samma artikelnummer kan lämna två fabriker med tiofaldig skillnad i skarvkvalitet. Plastmaterialet är identiskt. Skillnaden är en krimpning, en back och ett momentvärde som ingen skrev ned.
Aritmetiken: 11 W i en fingertopp
Kontaktmotstånd är den enda grundorsaken värd att spåra, eftersom varje annat felmod antingen höjer det eller höjs av det. Vatteninträngning korroderar kontakten, en slapp fjäder sänker trycket, en lös hylsa smalnar av vägen. Alla tre anländer som ett tal, och det talet blir värme.
Vid en strängström på 15 A beter sig ett sammankopplat par så här:
| Kontaktmotstånd | Spänningsfall vid 15 A | Värme i skarven | I drift |
|---|---|---|---|
| 0,2 mΩ | 3 mV | 0,045 W | Nominellt för ett nytt par, osynligt för varje linjetest |
| 5 mΩ | 75 mV | 1,1 W | Varmt vid beröring, klarar ändå ett isoleringstest |
| 50 mΩ | 0,75 V | 11 W | Värmare stor som en fingertopp, höljet mjuknar, ljusbågsrisken ökar |
Elva watt låter inte mycket förrän man delar det med arean. Ett sammankopplat par har en kontaktfläck på några hundra kvadratmillimeter, så effekttätheten mjukar upp ett PA-hölje långt under dess gräns på 115 °C.
Sedan sluter slingan sig själv. Värme accelererar oxidation av plätering, oxidation höjer resistansen, resistans höjer värmen, och fjädern som håller kontakttrycket slappnar av när metallen ger efter. Slutet är ett smält hölje och en DC-ljusbåge, som inte har någon nollgenomgång att slockna vid, så en varm skarv slutar som en brand.
Varje siffra där är en egenskap hos skarven, inte hos produkten.
Parallella lameller köper tid, inte immunitet
Kontaktsystemet i en MC4 är ett MULTILAM-band: en ring av stansade kopparlegeringsblad, lamellerade så att varje blad är en oberoende fjäder, infällda i hylsväggen. Varje blad möter 4 mm-stiftet vid sin egen punkt, och alla dessa punkter är parallella.
Den geometrin ger tre saker, och de förfaller enligt olika scheman. De parallella punkterna delar strömmen, så kontaktmotståndet är lågt, nominellt under 0,2 mΩ för en MC4-Evo 2. Bladen förblir elastiska genom termisk cykling, så kontakttrycket följer inte höljet. Och en försämrad punkt bryter inte kretsen, så skarven försämras gradvis snarare än i ett steg.
Gradvis är inte säkert, och det är här formatets rykte övervärderas. Lamellbandet skyddar gränssnittet mellan stift och hylsa. Det skyddar inte hylsan där kabeltrådarna krimpas. Den skarven är i serie, den har ingen redundans, och kontakttillverkaren gör den inte. Den som skalar kabeln, för in knippet och stänger backen gör den, och på ett tak är det en tekniker med ett handverktyg.
Fyra skydd, och ett av dem lämnar fabriken ogjort
Delen är byggd kring fyra barriärer, och det hjälper att veta vem som utför var och en, eftersom det avgör om ett fel upptäcks.
| Skydd | Vad den skyddar | Vem utför det | Kontrolleras senare |
|---|---|---|---|
| Kontaktband | Resistans vid stiftet | Kontakttillverkaren | Endast genom mätning |
| Tätning: gränssnitts-O-ring, förskruvning vid kabeländen, stängd av låsmuttern | Korrosionsvägen | Tillverkaren vid gränssnittet, installatören vid förskruvningen | Visuellt, inte kompressionen |
| Spärr: verktyg krävs för att låsa upp | Separation under vind- och kabellast | Tillverkaren | Ja, synligt spärrad |
| Material och terminering: tennpläterad koppar, PA UL94-V0, saltimtestad, kallkrimpning | Miljö och skarvkvalitet | Tillverkaren för material, installatören för krimpningen | Krimphöjd, endast stickprov |
Tätningsanspråket är IP65 eller IP68, med ett manuellt värde på 1 m i 168 timmar. Spärren finns av ett regulatoriskt skäl lika mycket som ett mekaniskt: från 2008 krävde den amerikanska National Electrical Code att PV-kontakter ska behöva ett verktyg för att öppnas, och en självlåsande spärr uppfyllde det i en enda del, vilket är mycket av anledningen till att detta format överlevde. Märkspänningen är 1500 V DC enligt IEC och UL, och nästa steg upp ändrar kvalificeringen delen behöver, inte fysiken vid kontakten: övergången till 2000 V landar på samma komponent.
Läs den sista kolumnen igen. Tre barriärer är egenskaper hos delen som levererad. Den fjärde, terminering, är en process som utförs av en person, och det är den enda vars kvalitet inte lämnar något spår.
Vad regeln om samma tillverkare kräver av en linje
IEC 62852 täcker kontaktdonen, IEC 62548 täcker arraydesign, IEC 60364-7-712 täcker PV-installationer. Alla tre kräver att två halvor som paras ihop kommer från samma tillverkare och samma typ, och IEC 61730-1 kräver nu att kontaktdonstypen anges på modulens märkskylt. För en modulfabrik landar dessa klausuler på tre ställen.
- Stycklistan slutar vara lokal. Om växelriktaren, kombineringsboxen eller optimeraren levereras med en specifik kontaktdonstyp måste din ledning matcha den, annars bygger installatören ett blandat par på plats. Vad blandning gör med märkdata finns i jämförelsen mellan MC4 och MC4-Evo 2; det som spelar roll här är att parningen avgörs i inköpet, månader innan någon ser ett tak.
- Märkskyltsmärkningen gör kontaktdonet till en deklarerad egenskap. En utbyte slutar vara en inköpsbekvämlighet och blir en ändring av ett certifierat dokument, vilket granskas.
- Andrahandsval för pris flyttar gränssnittet till installatören. Din ledning möter en enhet du inte valde, och personen som kopplar ihop dem kan inte veta att halvorna aldrig kvalificerades som ett par.
Inget av detta talar för ett enda märke för dess egen skull. Det talar för att behandla kontaktdonet som en systemgräns, vilket är vad en märkskyltsuppgift gör det till.
Krympningen görs på fel plats
Här är siffran som borde omorganisera hur du tänker på delen. Ett fältmonterat kontaktdon visar otillräckligt muttervridmoment ungefär 24 gånger så ofta som ett fabriksförtillverkat. Inte 24 procent oftare. Tjugofyra gånger.
Vänster: en fysikalisk storhet, värme vid 15 A, som stiger från 0,045 W vid 0,2 mΩ till 11 W vid 50 mΩ. Höger: ett processförhållande, fältmonterade kontaktdon som når otillräckligt muttervridmoment ungefär 24 gånger så ofta som fabriksförtillverkade.
Det är ungefär en storleksordning, och det skiljer en process från en improvisation. En fabrikskrympning görs i en press med en matris matchad mot kontaktdonet och kabeln, vid en inställd avskalningslängd, med krymphöjd kontrollerad mot en ritning. En fältkrympning använder vilket verktyg som helst i bilen, enhands på höjd i handskar, och nästan aldrig med en dokumentation.
Vi standardiserar detta steg på vår monteringslinje genom att matcha kalibrerade matriser mot kabeltvärsnitt och verifiera krympmått mot ritningar så att det initiala kontaktmotståndet hålls på den nominella nivån 0,2 mΩ under 15 A.
Otillräckligt vridmoment skadar två saker samtidigt. Låsmuttern komprimerar packningsboxen vid kabelns ände, och den klämmer kabeln. För lite vridmoment lämnar tätningen okomprimerad, vilket öppnar en fuktväg mot hylsan, och lämnar ledaren ohållen, så kallflytning av trådarna lossar förbandet och motståndet stiger. Ett fel, två felmoder, ingen av dem synlig utifrån.
Vridmoment är posten ingen dokumenterar
Ett vridmomentvärde är det billigaste beviset i en PV-anläggning och det som oftast saknas. Med en skiftnyckel inställd på ett värde och signerad är argumentet efter ett fel om värdet. Gjort på känsla handlar det om minnet. Siffran 24 gånger är vad som händer när ett kalibrerat steg blir ett okalibrerat.
Varje parningscykel kostar motstånd
Parning är inte gratis. Rapporterade siffror anger motståndsökningen till ungefär 10 procent efter 10 cykler och ungefär 30 procent efter 50, eftersom varje cykel nöter plätering och skräpet stannar i bandet. Idrifttagning blir en slitageprocess: varje återinkoppling för ett test lämnar motståndet högre.
Två vanor följer, båda gratis. Para aldrig ihop eller isär under last, eftersom en DC-ljusbåge vid 15 A eroderar kontakten på ett sätt som ingen rengöring återställer. Sätt en dammkåpa på varje kontaktdon som ska stå oparat, eftersom öppen exponering skadar kontakten och tätningsytan, de två ytor som IP-klassningen vilar på.
| Dimension | Fabriksförtillverkat | Fältmonterat | Bevis som innehas av |
|---|---|---|---|
| Krympverktyg | Kalibrerad press, matchad matris | Handverktyg, ofta ospecificerat | Linje |
| Vridmoment | Inställt av maskin | En skiftnyckel om en finns i satsen, sällan dokumenterat | Installatör |
| Kontroll efter stängning | Dragprov per prov, krymphöjd per ritning | Ingen | Kvalitet |
| Frekvens för otillräckligt vridmoment | Referensnivå | Ungefär 24 gånger referensen | Ej tilldelad |
Hur 24 gånger ser ut när det väl sitter på ett tak
Två europeiska undersökningar pekar åt samma håll från motsatta håll. I Nederländerna tillskrev en TNO-utredning av tak-PV-bränder publicerad 2019 mer än 80 procent av de studerade fallen till installationsfel på kontaktdon eller korsvis parade kontaktdon. I Storbritannien listade en BRE-undersökning från 2017 på samma sätt DC-kontaktdon bland de främsta punkterna för brandorsak. Båda når oss via en PV Tech-recension, inte originalen, vilket påverkar precisionen och inte riktningen.
Att läsa dessa procenttal ärligt
En brandutredning är ett snedvridet urval: den innehåller de fel som var tillräckligt allvarliga för att utredas och inga av de nära-missar som en anläggning passerar. Så 80 procent är inte sannolikheten att ett kontaktdon startar en brand. Det är vad som hittades när bränder spårades till en orsak, och det säger att kontaktdon dominerar den listan.
Kontaktdonsarbete har hög konsekvens och låg synlighet. Inget på ett byggschema belönar en åtdragen packningsbox, och inget misslyckas när steget är gjort. Felet visar sig år senare, i en kopplingspunkt som redan var marginell när ställningen togs ner.
Det sista elektriska gränssnittet innan modulen packas
En modul lämnar linjen med två ledningar och två kontaktdon, och dessa är de sista elektriska gränssnitten fabriken rör. Allt uppströms sitter inuti en process med mätningar kopplade till sig. Kontaktdonet är där produkten blir en installation.
Det är argumentet för att behandla terminering som en linjeprocess. Fyra kontroller bär det mesta av vikten.
- Förtillverka på golvet som gjorde modulen. Ledningen klipps, skalas och krymps i samma byggnad, med matrisen och dragprovet under din kontroll. lödningsmaskinen för kopplingsboxen stänger boxen mot ledningen och ingjutning av boxen förseglar insidan, men inget i lådan skyddar pressningen utanför den.
- Behandla dyna och kabel som en specifikation. Kontakt, kabel och dyna är tre delar av en och samma pressning. Byt kabelleverantör och dynnumret kan ändras, och ett dragprov på den gamla kombinationen bevisar ingenting om den nya.
- Dokumentera åtdragningsmomentet för allt som görs för hand. Om ett steg inte kan utföras maskinellt krävs ett verktyg med en inställning och en signatur, vilket är det enda som gör siffran 24 gånger granskningsbar.
- Kontrollera skarven, inte bara isoleringen. Ett hipot- och kontinuitetstest godkänner en lös hylsa vid låg ström, eftersom inget av dem mäter skarvens resistans. En fyrtrådsmätning gör det.
Tre av dessa fyra är rutiner snarare än inköp, och den fjärde använder ett instrument som de flesta linjer redan äger. Risken ligger i ett steg, inte i en specifikation.
Förterminerat eller fältterminerat: den verkliga avvägningen
Fältterminering överlever på logistik. Bulkabel levereras på trumma och kapas i rätt längd på plats, så inget slösas bort på en 40 m lång matning. Förterminerade ledningar levereras i fast längd med kontakten redan pressad, och en felaktig längd blir skrot. På ett takjobb fullt av korta oregelbundna dragningar är den skillnaden riktiga pengar.
Avvägningen är en logistikbesparing mot att en process tas bort från den kritiska linjen. Fältterminering tar ett steg med 24 gånger högre frekvens av för lågt åtdragningsmoment och lämnar det till den som har minst övervakning, kalibrering och dokumentation.
Vad ett dragprov bevisar, och vad det inte bevisar
Ett dragprov bevisar att en specifik dyna, på en specifik kabel, vid en specifik avskalningslängd, gav en skarv över ett tröskelvärde på de prover som togs. Det bevisar inte tätningen eller mutterns åtdragningsmoment, och det säger ingenting om enheter som inte provtogs. Provtagning validerar en process, aldrig en enhet.
Vi kombinerar destruktiva dragprov på provpartier med fyrtråds elektriska kontroller, vilket bekräftar att pressade termineringar behåller mekanisk hållfasthet samtidigt som kontaktresistansen hålls nära 0,2 mΩ innan kablarna dras in i kopplingsdosor.
Frågan om ansvar följer. En kontakt som går sönder två år senare är en tvist mellan en modultillverkare, en kabelleverantör, en installatör och ett varumärke. Om pressningen gjordes i din fabrik finns det en part, vilket vanligtvis är värt mer än fraktskillnaden.
Var dessa siffror kommer ifrån
Produktvärdena och fältfynden här kommer från en kinesisk tekniska artikel om MC4-kontakten, som citerar Stäubli-manualer och en PV Tech-granskning av kontaktfel. Varje siffra ovan kommer därifrån: de tre resistansfallen med sina watttal vid 15 A, det nominella 0,2 mΩ, IP65/IP68-klassningen vid 1 m i 168 timmar, UL94-V0, gränsen 115 °C, förhållandet 24 gånger, ökningarna på 10 och 30 procent över 10 och 50 cykler, TNO- och BRE-fynden och NEC-klausulen från 2008.
Tre saker är våra egna. Spänningsfalls-kolumnen är aritmetik: 15 A genom 0,2, 5 och 50 mΩ ger 3 mV, 75 mV och 0,75 V. Påståendet att lamellbandet inte skyddar hylspressningen, och tilldelningen av varje försvar till en part i den andra tabellen, är vår tolkning snarare än källan.
Två punkter är allmän elektrisk praxis snarare än fynd: en DC-ljusbåge har ingen nollgenomgång och släcker inte sig själv, och kallflytning i trådarna lossar en skarv som aldrig var fullt åtdragen. TNO- och BRE-procenttalen når oss via PV Tech-granskningen och vi har inte läst någon av originalen, så spåra dem innan de går in i en specifikation. Typprovsmönstret är det i modulens tillförlitlighetstestlista: ett typprov bevisar en konstruktion, inte en installation.
Vanliga frågor
F: Spelar kontaktresistansen större roll än märkströmmen?
Vid en ny skarv, nej. Märkströmmen är vad delen är certifierad att leda, och ett nytt par struntar i resistansen. Skillnaden är att bara resistansen ändras på plats.
F: Varför är en fältpressning sämre när kontakten är densamma?
Eftersom kontakten är en av tre ingångar, vid sidan av dynan och operatören. En fabrik fixerar båda och provtar dragstyrkan; ett fältkit lämnar dem till den som håller verktyget.
F: Hur mycket resistans tillför återinkoppling?
Cirka 10 procent efter 10 cykler och cirka 30 procent efter 50, enligt siffrorna som rapporteras i källan. Det är litet mot 0,2 mΩ och stort mot den marginal du förlitade dig på.
F: Kan en fyrtrådsmätning fånga en dålig pressning?
Den fångar den resistans en dålig pressning ger. En tvåtrådsmätare mäter även sin egen ledningsresistans, så vid dessa värden domineras mätvärdet av fel sak. En fyrtrådskontroll mot en känd bra skarv åtgärdar det.
F: Handlar siffran 24 gånger bara om åtdragningsmoment?
Den anges för otillräckligt mutteråtdragningsmoment, och åtdragningsmoment är den tydligaste indikatorn eftersom den är mätbar och nästan aldrig mäts. Avskalningslängd, trådinsättning och dynval visar samma gap, odokumenterat.
F: Bevisar TNO- och BRE-undersökningarna att kontakter orsakar bränder?
De visar att när takbränder utreddes och spårades var kontakter den dominerande faktorn, med mer än 80 procent av de nederländska fallen kopplade till installationsfel eller korsvis ihopkoppling. Det är inte en felfrekvens.
F: Bör en modullinje förterminera sina ledningar?
Den bör besluta medvetet. Förterminering håller en mätbar process inom din fabrik; fältterminering sparar logistik vid korta oregelbundna dragningar. Valet bör följa vem som har bevisen när en skarv går sönder.
F: Vad kräver regeln om samma tillverkare av en fabrik?
Att den väljs med den nedströms enheten i åtanke, deklareras på märkskylten enligt IEC 61730-1, och inte byts ut utan en dokumentationsändring. Tre standarder kräver matchande halvor från en tillverkare och typ.
Slutliga tankar
Kontakten är inte en bulkvara och inte heller ett datablad. Det är en skarv som någon gör. Varje barriär i konstruktionen, det lamellerade bandet, O-ringarna, spärren, det flamhämmande höljet, skyddar en kontakt som håller 0,2 mΩ endast om pressningen slöts ordentligt. Tjugofyra gånger är inte ett litet processgap. Det är skillnaden mellan en produkt du kan certifiera och en installation du bara kan hoppas på.
Vi levererar CHT9980A och CHT9981A PV-säkerhets heltäckande testare för att verifiera hipot, isolationsresistans och jordkontinuitet på färdiga solmoduler och ledningsenheter. Skicka oss din modulstack, kabelritningar eller kontaktprover för utvärdering för att fastställa lämpliga testparametrar för din produktionslinje.