Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
LONGi HIBC 28,29 % världsrekord: LIC, iPET och vad det förändrar för modullinjer
Innehållsförteckning
Den 24 september 2026 meddelade LONGi en hybrid interdigitated back-contact (HIBC) kiselsolecell uppmätt till 28,29 % verkningsgrad, oberoende bekräftad av Institute for Solar Energy Research Hamelin (ISFH) i Tyskland. Det är ett nytt världsrekord för en enkelövergångs-kiselcell, och tredje gången LONGi har höjt den siffran under 2026 — efter 28,04 % och 28,13 % tidigare under året. För den som bygger eller planerar en modulmonteringslinje är det intressanta inte siffran. Det är de två processteg som LONGi var tvungna att uppfinna för att nå dit, eftersom dessa steg är vad som kommer att avgöra om HIBC-celler är tillverkningsbara i stor skala — och vad en BC-kapabel modullinje kommer att behöva hantera när de anländer.
Vad som faktiskt tillkännagavs
| Artikel | Detalj |
|---|---|
| Celltyp | HIBC — Hybrid Interdigitated Back-Contact, LONGi’s tredje generationens BC-arkitektur |
| Verkningsgrad | 28.29% |
| Bekräftad av | Institute for Solar Energy Research Hamelin (ISFH), Tyskland |
| Tillkännagavs | 24 september 2026, på UK solar show i Birmingham |
| Position mot teoretisk gräns | Cirka 29,4 % av gränsen för enkelövergångs-kisel |
| LONGi’s utveckling 2026 | 28,04 % → 28,13 % → 28,29 % |
Verkningsgradssiffran och ISFH-bekräftelsen rapporterades oberoende av pv magazine och PV Tech. Processdetaljerna nedan bygger på den kinesiska branschrapporten från 新能供应链 och tillskrivs den snarare än vår egen mätning.
HIBC i ett stycke
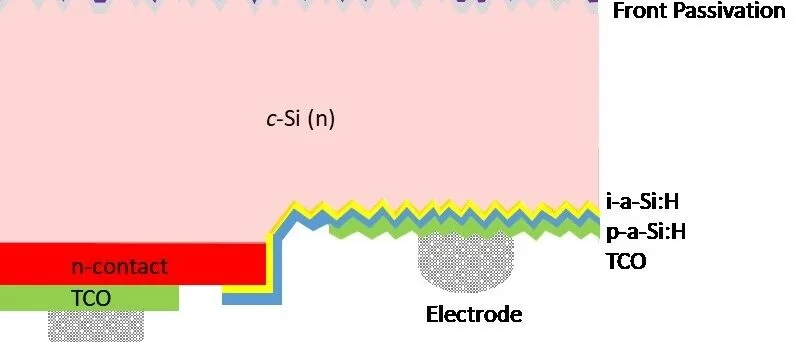
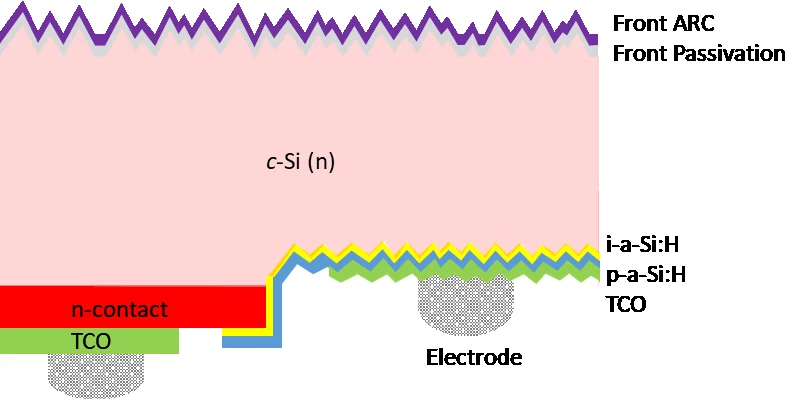
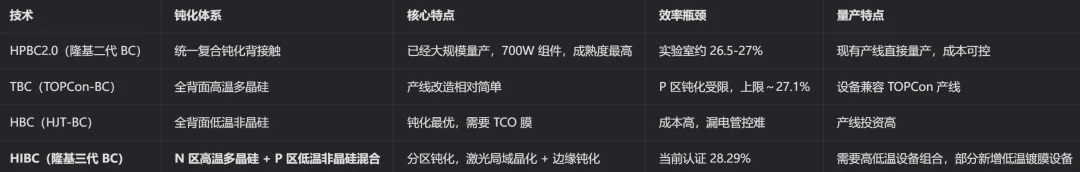
Back-contact-celler flyttar både den positiva och negativa elektroden till baksidan, så inget skuggar framsidan. TBC applicerar en TOPCon (högtemperatur-polysilikon) passiverande kontakt över hela baksidesmönstret; HBC applicerar istället en heterojunction (lågtemperatur-amorft kisel) kontakt. HIBC gör ingetdera. Det delar upp baksidan i interdigiterade N- och P-kollektorzoner och ger varje zon det passiveringssystem den är bäst på: högtemperatur-polysilikonkontakt på den elektronuppsamlade N-zonen, lågtemperatur-amorft kiselpassivering på den håluppsamlade P-zonen. Vi täckte hela akronymfamiljen och var varje arkitektur befinner sig i processsekvensen i vår BC-cellteknologins färdplan; den här artikeln fokuserar på vad som är nytt i 28,29 %-resultatet.
De två innovationer som faktiskt är nya
Den hybrida idén har diskuterats ett tag. Vad LONGi verkar ha löst är de två ingenjörsproblem som hindrade den från att fungera.
1. LIC — laserinducerad lokal kristallisation
Amorft kisel passiverar utmärkt men leder dåligt i vertikal riktning, eftersom det är en tunn oordnad film och laddningsbärarna måste passera den för att nå metallen. Standardlösningen är ett transparent ledande oxidlager, vilket ökar kostnaden, ökar absorptionen och skapar sin egen laterala läckströmväg.
HIBC-svaret är selektivt: kristallisera kislet endast där kontakten faktiskt görs. En sub-mikron laserbehandling omvandlar pyramidspetsarna vid kontaktpunkterna till nanokristallint kisel, vilket sänker det vertikala kontaktmotståndet kraftigt, medan resten av wafeln behåller sin ursprungliga amorfa kiselfilm och därmed behåller sin passivering. Avgörande är att eftersom endast isolerade punkter kristalliseras uppstår aldrig den laterala läckströmväg som skulle komma från att kristallisera hela filmen.
Detta är ett laserprocessteg med snäv rumslig kontroll. Det är den typ av station som måste specificeras med sitt eget processfönster, sin egen inriktningstolerans och sin egen utbyteskontroll — inte bultas på ett befintligt verktyg som ett tillval.
2. iPET — in-situ kantpassivering
En färdig cell skärs till storlek. Den skurna kanten är en vägg av dinglande bindningar och en rekombinationshotspot, och i en back-contact-cell sitter kanten nära båda polaritetsregionerna. HIBC bildar ett passiveringslager vid kanten in situ under processflödet snarare än som ett separat reparationssteg efteråt. Den rapporterade vinsten är ungefär 1,7–3 mV öppen kretsspänning, plus bättre mekanisk kantintegritet — vilket spelar roll eftersom BC-celler redan är kända för känslighet för bågning och skevhet.
Den verkliga flaskhalsen: två termiska budgetar på en och samma wafel
Allt ovanstående måste ske på samma substrat, och det är den svåra delen. Högtemperatursteg — de som bildar och aktiverar polysilikonkontakten — körs vid temperaturer som förstör en amorf kiselfilm. Lågtemperatur-deponering av amorft kisel måste ske efteråt, eller så måste högtemperaturstegen ordnas så att de aldrig vidrör den.
Den sekvenseringsbegränsningen, inte cellfysiken, är vad som gör HIBC svårt att tillverka. De rapporterade processutmaningarna är:
Ordning av högtemperatur-/lågtemperatursteg och kontroll av termisk budget
Utbyteskontroll i lasersteget för lokal kristallisation
Att förhindra att de två processregimerna skadar varandras filmer
Ett snävt processfönster är ett tillverkningsproblem långt innan det är ett laboratorieproblem. Rekordcellen bevisar att arkitekturen fungerar; den bevisar inte att fönstret är tillräckligt brett för en gigawattfab.
Vad detta innebär för modulmonteringslinjer
Detta är den del som berör oss direkt, och det är värt att säga rakt ut: ett cellrekord förändrar inte din modullinje nästa kvartal. Cellkapacitet tar år att bygga, och HIBC är inte en drop-in-förändring för befintliga cellfabriker. Men det berättar vad modullinjen kommer att ombes hantera, och det är bättre att planera gränssnitten nu än att upptäcka dem under ett fabriksacceptanstest.
Back-contact-hantering är en linjenivåförmåga, inte ett maskintillval
BC-celler har inga främre samlingsskenor. Strängning, lödning och inspektion arbetar därför mot baksidan, vilket förändrar:
Cellhantering och orientering. Varje station mellan klipparen och laminatorn måste veta vilken sida som är upp, och måste hålla cellen utan att märka framsidan.
Lödningsgeometri. Kontaktplattorna sitter på baksidan och delningen är finare. Placeringsnoggrannhet och temperaturprofil är snävare än på en konventionell 5BB–20BB framlödd cell.
Kontroll av böjning. BC-celler böjer sig mer än framkontaktceller under samma termiska belastning, vilket fortplantar sig till stränghantering, placering vid uppläggning och laminering.
Inspektion. De defekter som spelar roll på en BC-sträng är annorlunda, så EL- och VI-inspektion måste lösa upp fina detaljer på baksidan snarare än avbrott i det främre rutnätet.
Detta är de stationer där en linje antingen är BC-redo eller inte. Vi bygger de specifika versionerna för detta: SC-20P back-contact cell laser cutting platform, OSLB-1300 back-contact cell stringer, och SL-1000 back-contact cell welder. Varje seriöst BC-program vi har levererat har behövt samma tre saker från utrustningssidan: skonsammare hantering, snävare placering och inspektion som är inställd på baksidan.
Varför rekordet fortfarande spelar roll om du köper moduler, inte celler
Tre praktiska konsekvenser, i den ordning de sannolikt når en produktionsgolv:
Effektivitetsgapet mellan arkitekturer fortsätter att vidgas, och det är nu ett gap på cellnivå. HIBC är en hybrid av två processfamiljer, vilket innebär att effektivitetstaket sätts av processintegration snarare än av ett enskilt arkitekturval. Förvänta dig att roadmap-argumentet flyttas från “vilken struktur” till “vilket processfönster du faktiskt kan hålla.”
Ny cellkapacitet kommer att vara nybyggnation, inte eftermontering. LONGi uppges ha validerat HIBC på en 500 MW pilotlinje och planerar nya linjer snarare än att konvertera befintliga HPBC-linjer. Utrustning för högtemperatur följer med; utrustning för lågtemperaturdeponering av amorft kisel gör det inte. Det är en kapitalcykel, och det innebär att HIBC-moduler når marknaden i takt med nya fabriker.
Inköp av modulutrustning kommer att tidigareläggas. När en cellinje byggs specificeras modullinjen bakom den samtidigt. Om du planerar kapacitet för att ta emot BC-celler är strängaren, bussningen, uppläggningen och inspektionsstationerna de långa ledtiderna och de med minst tolerans för ett sent arkitekturbyte.
Hur vi skulle närma oss det
Om du utvärderar en BC- eller HIBC-modullinje är frågorna som avgör utrustningsspecifikationen inte effektivitetssiffran i rubriken. De är:
Cellformat och tjocklek, och den böjning du faktiskt mäter på inkommande celler
Layout och delning för bakre kontaktplattor, och den lödprocess som layouten kräver
Om linjen måste köra BC och TOPCon på samma utrustning, och hur ofta den byter om
Vad inspektionsspecifikationen är, i termer av den minsta defekt på baksidan som måste fångas
Svara på dessa fyra och stationslistan följer. Ooitech bygger hela modullinjen — full automatic solar panel production line equipment, strängare, uppläggning, bussning, laminatorer, inramning och testning — och vi har levererat BC-kapabla konfigurationer för BC-, IBC- och HPBC-program. Om du vill kontrollera om en linje du planerar kan ta emot ett BC-cellformat, skicka oss celldragningen och modullayouten så berättar vi vilka stationer som behöver ändras.
Vanliga frågor
Är 28,29 % en moduleffektivitet eller en celleffektivitet?
Celleffektivitet, mätt på en laboratoriecell och bekräftad av ISFH. Moduleffektivitet är alltid lägre, på grund av packningsförluster, sammankopplingsförluster och den yta som ramen och samlingsskenorna tar. Översätt inte ett cellrekord direkt till en siffra i ett moduldatablad.
Gör HIBC TBC och HBC föråldrade?
Inte omedelbart. HIBC är svårare att tillverka än någon av dem, eftersom den måste hålla två termiska budgetar på en och samma wafer. TBC och HBC förblir enklare processflöden. Rekordet visar att hybridarkitekturen har det högre taket, inte att de enklare vägarna har förlorat sitt kostnadsfördel.
Kan en befintlig TOPCon- eller HPBC-modullinje konverteras för att köra BC-celler?
Delvis. Den mekaniska hanteringen, uppläggningen och lamineringsstationerna är till stor del återanvändbara, men de cellvända stationerna — skärning, strängning, lödning och inspektion — behöver vanligtvis BC-specifika versioner, eftersom kontaktgeometrin och hanteringskraven är annorlunda. Om en konvertering är meningsfull beror på hur mycket av linjen som är cellvänd kontra panelvänd.
Vad är skillnaden mellan LIC och vanlig laserbearbetning på en cellinje?
Vanliga lasersteg på en cellinje skär, dopar eller abladerar. LIC är ett lokaliserat kristallisationssteg: det ändrar fasen hos kislet vid kontaktpunkten snarare än att ta bort eller lägga till material. Det gör inriktning och energikontroll till de kritiska parametrarna, och det gör steget känsligt för allt uppströms som ändrar yttopografin.
Var kan jag läsa primärkällorna?
Effektivitetsresultatet och ISFH-bekräftelsen rapporteras av pv magazine och PV Tech. Den processnivåbeskrivning av LIC och iPET som ges kommer från den branschrapport som publicerats av 新能供应链. Siffror som tillskrivs den rapporten är som publicerade där; vi har inte oberoende verifierat dem.
Relaterat: Hybridkontakt BC-celler: vad 28 % fortfarande måste bevisa — vad ett tredjepartscertifierat hybridrekord på 28,29 % faktiskt bevisar.
Vidare läsning och bakgrundsdata
Offentligt referensmaterial om detta ämne, publicerat av de organisationer som underhåller branschens teknikfärdplan och marknadsdata: