BC-cellteknikens färdplan: från struktur till process
Innehållsförteckning
TOPCon, IBC, TBC, HBC och HIBC listas vanligtvis som ett släktträd av akronymer. De läses bättre som en sekvens av problem: varje väg existerar eftersom den föregående lämnade en specifik förlust olöst, och var och en flyttar svårigheten någon annanstans.
PV Cell Technology · Back Contact Routes · av Jerry, Ooitech
1. TOPCon: Få passiveringskontakten rätt först
TOPCon använder ett ultratunt lager av kiseloxid plus ett dopat polysilikonlager för att bilda en passiveringskontakt. SiOx-filmen hanterar gränssnittspassivering; det dopade polysilikonet hanterar bärarselektiv transport. Oxidtjocklek, dopningskoncentration i polysilikonet och glödgningsreceptet är de tre rattarna, och tillsammans sänker de rekombinationen vid kontakten samtidigt som transportförlusten hålls låg.
Problemet som löses är kontaktrekombination. En konventionell metallkontakt som vidrör kisel direkt ger stark gränssnittsrekombination. Genom att separera passivering från bärarselektivitet uppnår TOPCon en högre öppen kretsspänning. Den tar dock inte bort det främre metallgallret, så skuggning på framsidan kvarstår.
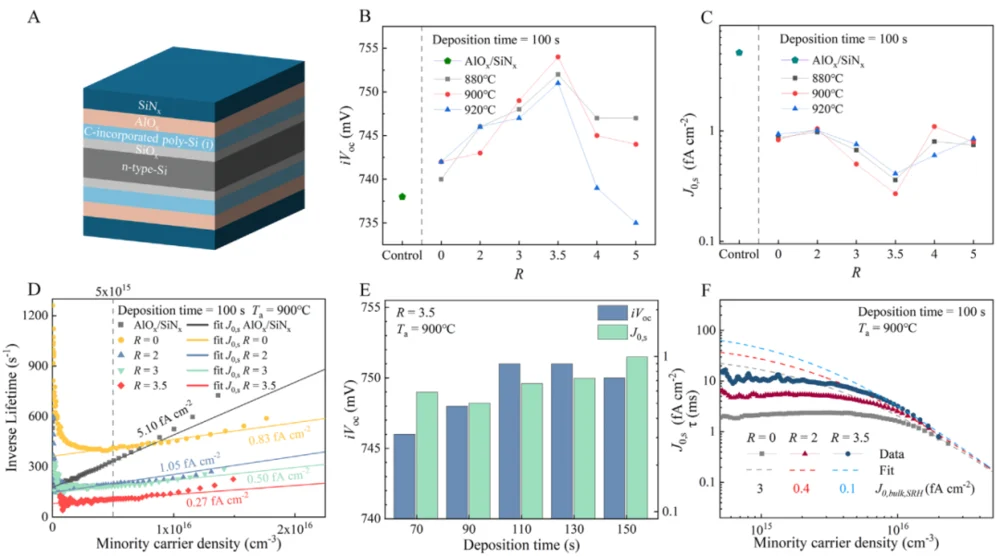
Fig. 1: En koldopad intrinsisk polysilikon-passiveringskontakt, med strukturen till vänster och resulterande iVoc-, J0s- och livstidsdata över deponeringsbetingelser till höger. Arbete som publicerades 2025 pressade ytmättnadsströmstätheten under 0,5 fA/cm² och kopplade strukturen till back contact-tillämpningar.
2. IBC: Flytta den främre metallen till baksidan
IBC gör en tydlig strukturell förändring: både n-typ- och p-typ-kontakterna flyttas till baksidan. Cellens framsida bär inget metallgaller alls, vilket frigör framsidan för optisk hantering och passiveringsdesign. Med mindre metall på framsidan som blockerar ljus ökar antalet fotoner som kommer in i skivan och kortslutningsströmmen har mer utrymme att växa.
Kostnaden visar sig på baksidan. Där en konventionell cell separerar de två polariteterna över olika ytor måste IBC alternera n-typ- och p-typ-kontakter på en yta, hålla dem elektriskt isolerade och sedan metallisera båda. Kontaktbredd, n/p-avstånd, polaritetsgränsen, kontaktresistans och gallergeometri blir alla kopplade variabler i ett enda plan.
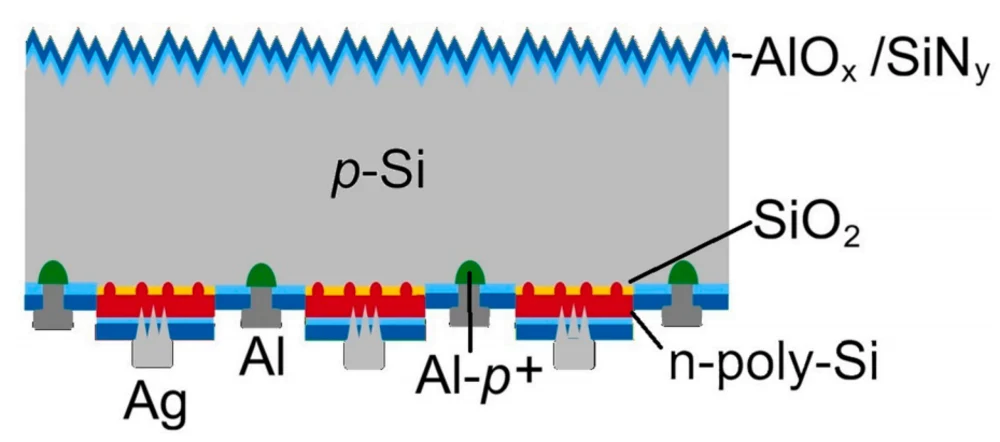
Fig. 2: En förenklad POLO-IBC-stack. Under 2026 nådde POLO-IBC-celler tillverkade på skivor i M2-storlek med industriell utrustning 24,5 procents certifierad verkningsgrad. Förlustanalysen pekade på passivering av framsidan, rekombination vid silverkontakten mot n-typ-polysilikonområdet samt rekombination och kontaktresistans i aluminiumområdet som de främsta målen.
3. TBC: TOPCon går in i back contact-strukturen
TBC är föreningen av de två föregående: TOPCon bidrar med passiveringskontakten, IBC bidrar med back contact-arkitekturen. Resultatet är n-typ- och p-typ-passiveringskontakter bildade på baksidan, med framsidan fri från metall.
Fördelen kommer från arvet. TBC bygger på material- och processarbete som TOPCon redan har industrialiserat. Svårigheten som återstår är specifik: p-typ-passiveringskontakten. Dess gränssnittsrekombination och kontaktbeteende påverkar direkt cellspänning och fyllfaktor, vilket gör den till den avgörande posten snarare än en optimeringsdetalj.
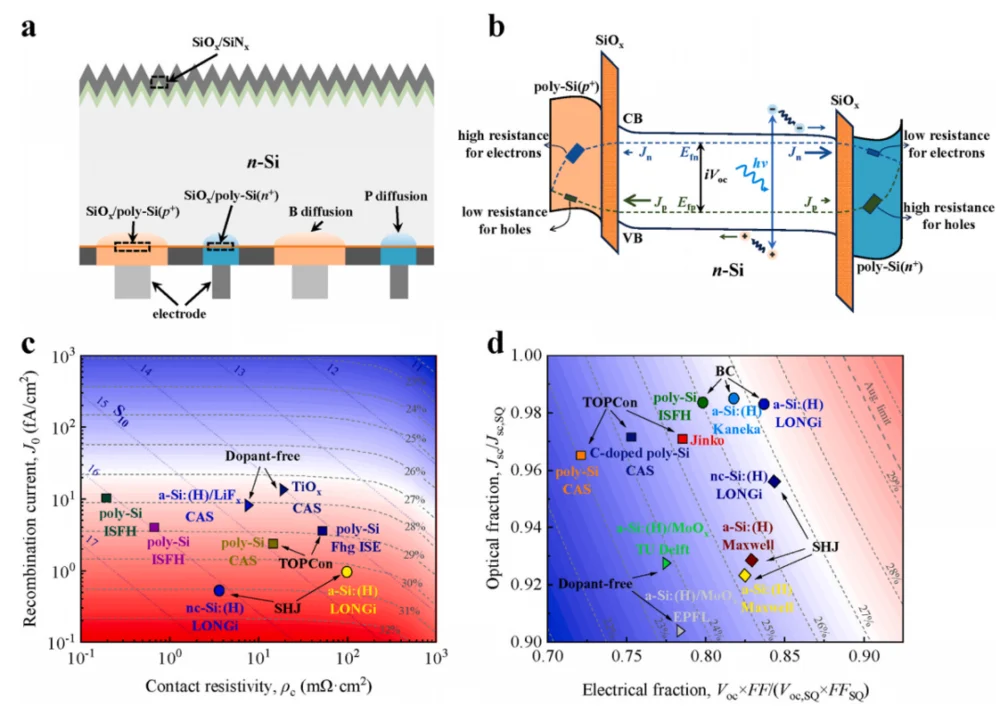
Fig. 3: TBC-struktur och banddiagram (a, b) med kartor över verkningsgradspotential (c, d). En simuleringsstudie av enhetsparametrar från 2025 drog slutsatsen att TBC har en verkningsgradspotential som närmar sig 28 procent när skivkvalitet, ytpassivering, p-typ-kontakten och bakre strukturen optimeras gemensamt.
Den mer betydelsefulla TBC-forskningen handlar om process, inte struktur. Om en tillverkare kan återanvända den mogna poly-Si/SiOx-passiveringsstacken från TOPCon och bara göra om bakre mönstring och metallisering, krymper avståndet mellan en BC-linje och en befintlig TOPCon-linje avsevärt. Det är därför TBC-arbetet har flyttat från själva kontaktstacken mot kontaktprestanda, mönstringssekvens och metallisering.
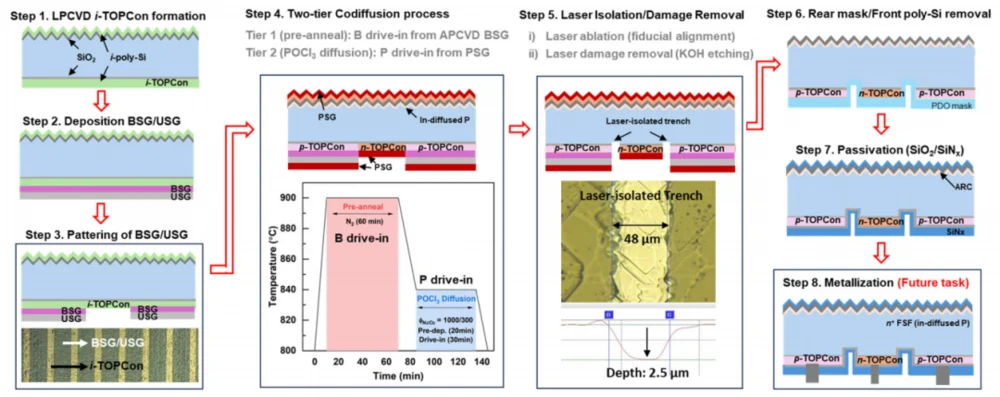
Fig. 4: En lågkostnadsväg för samdiffusion till en TBC-prekursor, från LPCVD i-TOPCon-bildning via tvåstegs samdiffusion, laserisolering, borttagning av bakre mask och passivering. Tvåstegsdiffusion med en enda termisk budget är det som håller stegantalet och den termiska exponeringen hanterbar.
4. HBC: Samma idé från heteroövergångssidan
TBC går in i back contact via TOPCon. HBC går in via kiselheteroövergång: SHJ bidrar med passiveringskontakten, IBC bidrar med back contact-strukturen, och båda polariteterna hamnar på baksidan.
SHJ bildar sin kontakt av intrinsiskt och dopat amorft kisel, vilket ger hög passiveringskvalitet i gränssnittet. I kombination med framsidans vinst hos IBC har HBC stark potential för spänning och ström. LONGi rapporterade en HBC-cell på 27,30 procent 2024, certifierad av ISFH i Tyskland.
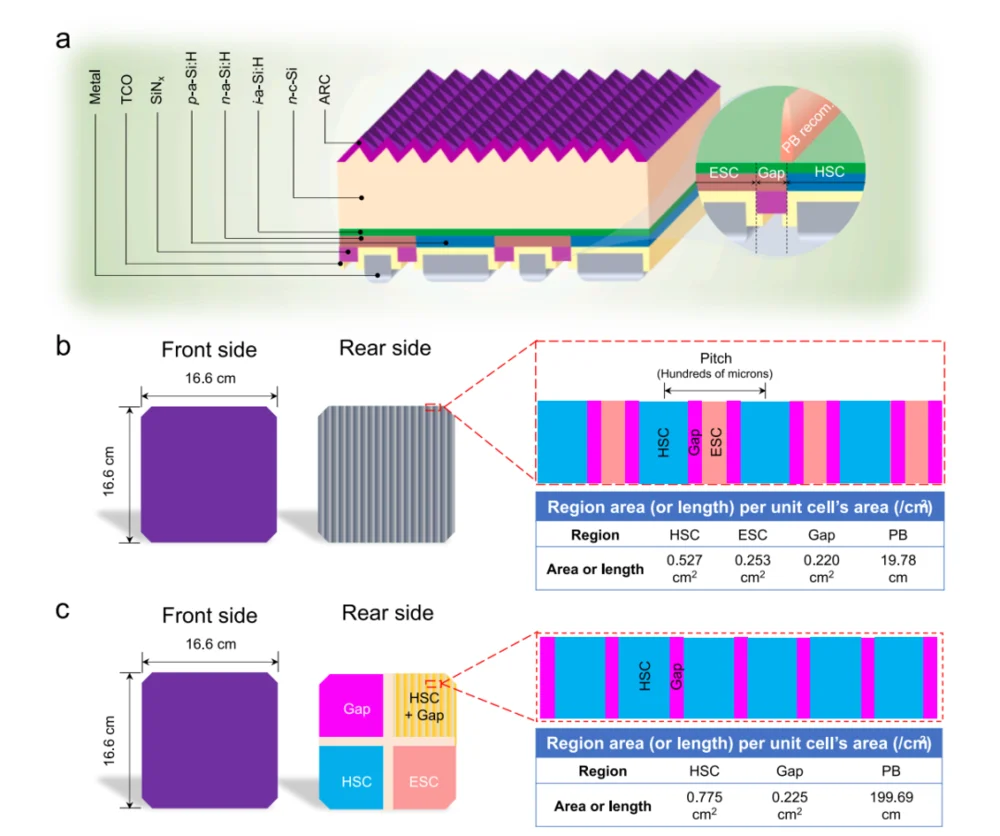
Fig. 5: En HBC-stack med polaritetsgränsen markerad (a), och två bakre layouter med sina områdesareor (b, c). Gapet mellan det elektronselektiva och det hålselektiva området är smalt, och rekombination där är en förlustmekanism i sig snarare än en bieffekt av heteroövergången.
HBC-optimering kan därför inte stanna vid heteroövergången. Eftersom n-typ- och p-typ-kontakterna ligger intill varandra på baksidan blir polaritetsgränsen mellan dem en distinkt rekombinationskälla som drar ner fyllfaktorn. Forskning under 2025 analyserade denna gräns specifikt, och det är en av de tydligaste illustrationerna av det allmänna BC-problemet: ju fler funktioner du packar på en yta, desto viktigare blir gränssnitten mellan dem.
5. HIBC: Olika passiveringskontakter på en och samma cell
TBC och HBC satsar vardera på ett enda kontaktsystem. HIBC ställer en annan fråga: om olika passiveringskontakter har olika styrkor, kan de då tilldelas olika regioner på samma baksida beroende på vad varje region behöver?
Svaret som publicerades i Nature 2025 var ja. HIBC kombinerar en högtemperaturpolykiseltunnelkontakt med en lågtemperaturheterojunkontakt på samma baksida och använder laserbearbetning för att lokalt förbättra transporten i p-kontakten. Resultatet blev 27,81 procents omvandlingseffektivitet vid 87,55 procents fyllfaktor.
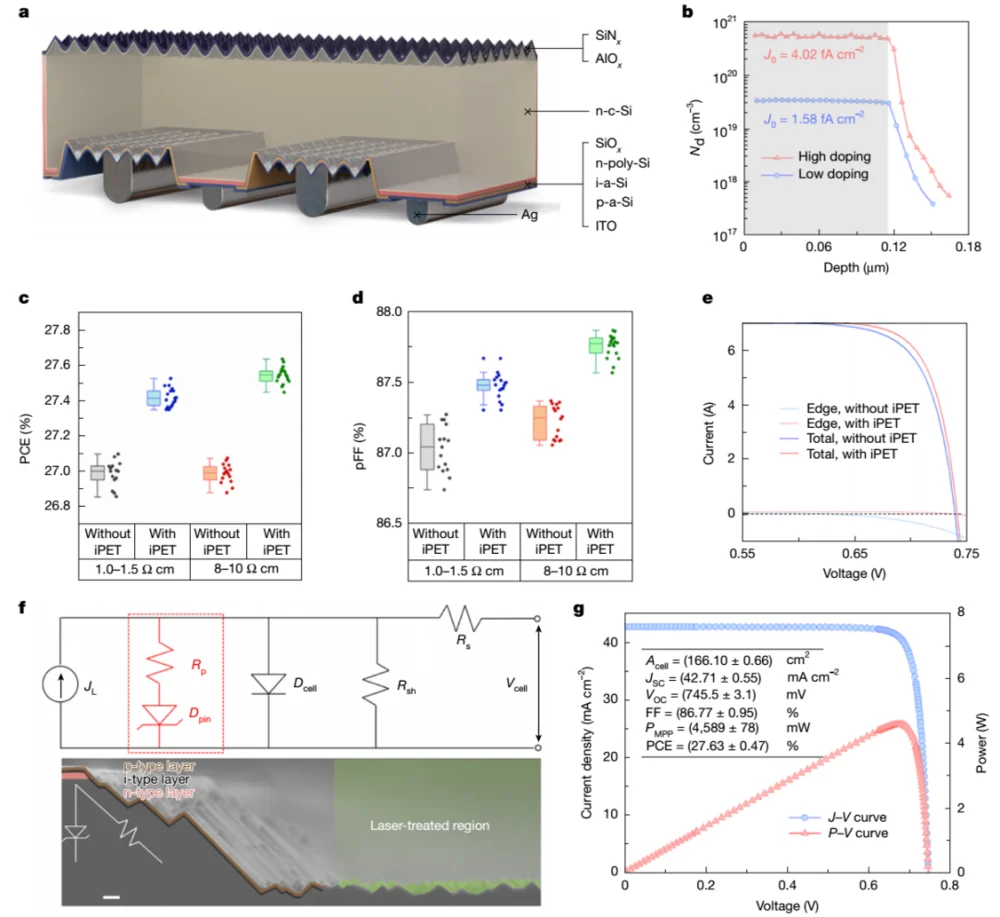
Fig. 6: HIBC-enhetsresultat, inklusive lagersstacken med det laserbehandlade området (a), dopningsprofil (b), effektivitets- och fyllfaktorfördelningar med och utan laserbehandling (c, d), ekvivalentkretsen och tvärsnittet (f) samt J-V-kurvan (g). Notera att vokabulären har förändrats från "vilken struktur vinner" till "vilken region behöver vad".
Det konceptuella skiftet är viktigare än siffran. En BC-baksida innehåller flera funktionella regioner, och dessa regioner har inte identiska krav på passivering, laddningsbärarselektivitet, kontaktresistans och metallisering. HIBC konfigurerar kontakter per region i stället för att tillämpa en enda kontaktteknologi över hela cellen. Det är en annan designfilosofi, och det är den punkt där färdplanen slutar vara en stege.
6. Från strukturinnovation till processamarbete
Sätt de fem vägarna på en rad och mönstret är tydligt: varje steg löser ett rekombinations- eller optiskt problem och lämnar ett tillverkningsproblem till nästa steg.
| Väg | Kärnteknologi | Problem som lösts | Nuvarande fokus |
|---|---|---|---|
| TOPCon | SiOx / poly-Si-passiveringskontakt | Kontaktrekombination | Passiveringskvalitet, kontaktresistans |
| IBC | Både n- och p-kontakter på baksidan | Främre metallskuggning | Bakre struktur, polaritetsgräns, metallisering |
| TBC | TOPCon + IBC | Kontaktrekombination utan främre skuggning | p-kontakt, processkompatibilitet med TOPCon-linjer |
| HBC | SHJ + IBC | Högsta passiveringskvalitet utan främre metall | Polaritetsgränsrekombination, bakre mönstring |
| HIBC | Poly-Si-tunnelkontakt + heterojunkontakt, region för region | Optimering av varje bakre region efter funktion | Laserlokaliserad kontaktförbättring, integration |
Ju högre effektivitet, desto mer komplex baksida och desto snävare processfönster. n-kontakter, p-kontakter, polaritetsgränser, metallgitter och lokala öppningar måste alla hållas inom tolerans samtidigt. En dimensionsdrift eller en processfluktuation i någon av dem visar sig som kontaktresistans, rekombinationsförlust eller försämrad ströminsamling. Detta är kärnan i frasen "från strukturinnovation till processamarbete": effektivitetsledarskap beror nu på att hålla flera kopplade processer stabila samtidigt.
7. Metallisering: Effektivitet och silver måste optimeras tillsammans
BC-metallisering är inte en uppskalad version av framsidetryckning. Båda polariteterna finns på baksidan, så nätet måste samla ström inom ett begränsat område samtidigt som elektrisk isolering mellan intilliggande områden med motsatt polaritet upprätthålls. Fingerbredd, fingeravstånd, busbar, kontaktpad och kontaktarea påverkar var och en prestandan, och de samverkar.
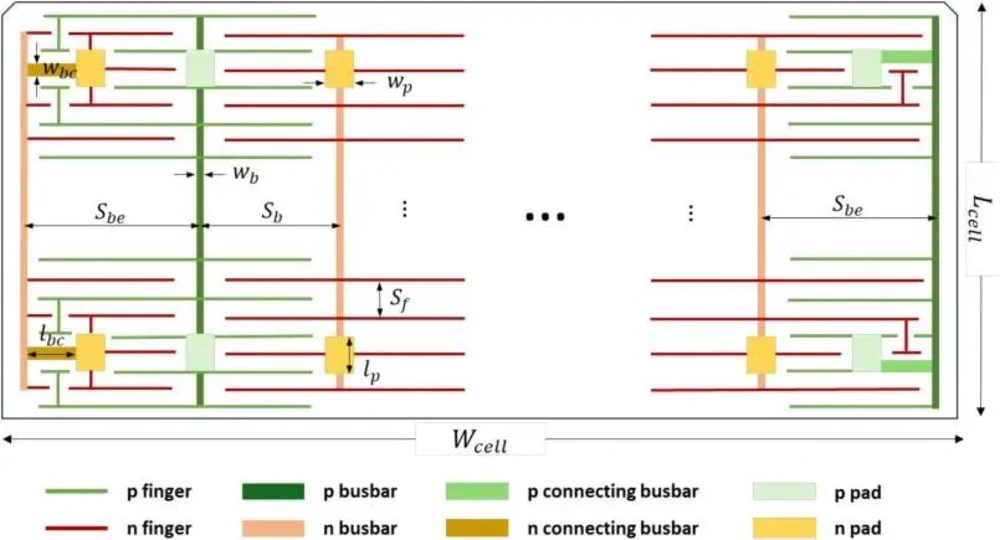
Fig. 7: Parametrar för baksidans metallisering i en TBC-cell. Fingergeometri, busbarlayout, anslutande busbarer och paddimensioner är inte oberoende val; var och en avväger serieresistans mot tryckprecision och silverförbrukning.
En studie från 2026 av TBC-gitterdesign analyserade dessa parametrar systematiskt och satte celleffektivitet och silverpastaförbrukning i ett enda optimeringsramverk, som täcker fingerbredd, fingeravstånd, busbar, kontaktpad och layouter utan busbar. Den praktiska slutsatsen är att BC-metallisering måste optimeras på fyra axlar samtidigt: kontaktresistans, serieresistans, trycknoggrannhet och silverförbrukning.
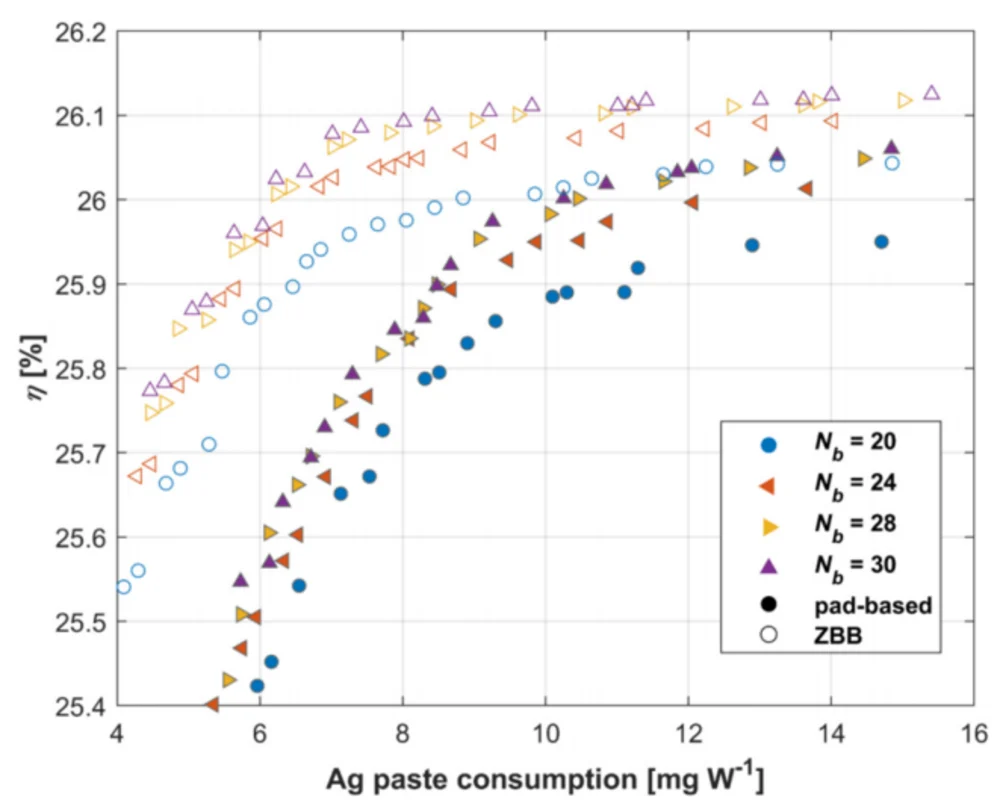
Fig. 8: Effektivitet mot silverpastaförbrukning för olika antal busbarer och för pad-baserade layouter kontra layouter utan busbar (ZBB). Kurvorna planar ut, vilket innebär att de sista effektivitetsökningarna blir successivt dyrare i silver, och valet av layout förskjuter hela kurvan snarare än en enskild punkt på den.
Det är här forskningen börjar likna inköp. Silver är en återkommande kostnad som skalar med produktionsvolym, och en gitterdesign som köper två tiondels procent effektivitet med en stor ökning av pastaförbrukning är en annan kommersiell proposition än en som når samma effektivitet med ett snålare tryck.
8. Lågkostnads-IBC: Att ta bort litografi från flödet
IBC:s tillverkningskomplexitet har alltid varit en central industrialiseringsfråga. Att forma interfolierade n-typ- och p-typ-regioner på baksidan bygger traditionellt på fotolitografi och lasersteg, och varje ytterligare steg tillför utrustning, cykeltid och kostnad.
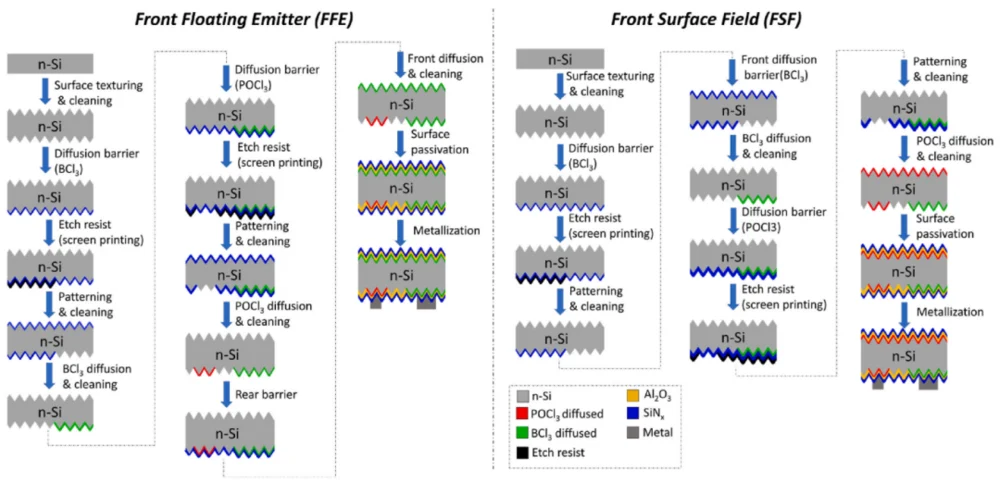
Fig. 9: Två litografifria IBC-flöden byggda på screentryckta diffusionsbarriärer, med antingen en främre flytande emitter eller ett främre ytfält. Båda förlitar sig på utrustning som redan är standard i cellinjer snarare än på nya processplattformar.
En studie från 2026 demonstrerade en helt screentryckt, litografifri och laserfri IBC-väg, med en mönstrad SiNx-diffusionsbarriär för att uppnå selektiv bor- och fosfordiffusion och slutföra cellen på mogen industriell utrustning, vilket nådde IBC-celler på 19-procentsnivå. Rubriksiffran är medvetet oansenlig. Vad arbetet besvarar är huruvida IBC kan byggas med färre processteg på utrustning som redan finns, och den frågan är viktigare för utrustningsinvesteringar och produktionskostnad än ännu ett laboratorierekord.
Läst tillsammans med metalliseringsarbetet är riktningen konsekvent: fronten är inte längre "kan denna struktur nå 28 procent", utan "kan denna struktur produceras repeterbart, med färre steg, på verktyg som kan servas och levereras i industriell skala".
9. Vad detta innebär för utrustningsval
Om flaskhalsen har flyttats från struktur till process, har de utrustningsbeslut som spelar roll flyttats med den. Fyra av dem är värda att väga in innan en BC-linje specificeras.
| Beslut | Varför det följer av färdplanen |
|---|---|
| Skärning och kantkvalitet | Varje BC-väg är beroende av en baksida där flera funktioner ligger nära varandra. Kvaliteten på laserskärning och ritsning avgör hur mycket av den ytan som försämras innan någon kontakt bildas. Vår SC-20P BC-cell laserskärningsmaskin är specificerad kring detta steg. |
| Lödning på en enda yta | I IBC, TBC och HBC landar alla sammankopplingar på en yta intill strukturer med motsatt polaritet, så placeringsstolerans och termisk kontroll spelar större roll än på en konventionell cell. |
| Inspektionsdjup | En polaritetsgräns- eller kontaktdefekt har ingen tillförlitlig optisk signatur. EL- och IV-testning per modulstreckkod är det som omvandlar ett latent fel till ett upptäckt, vilket behandlas i EL-testning: inline vs offline-uppsättning. |
| Budget för processteg | Det lågkostnads-IBC-arbetet existerar eftersom antalet steg driver kostnaden. Utrustning som slår samman stationer eller tar bort ett litografisteg förändrar ekonomin mer än en marginell effektivitetsvinst. |
Det är också därför vägarna inte konkurrerar om samma fabrik. TBC ärver TOPCon-processens mognad och passar tillverkare som redan kör poly-Si-linjer. HBC passar de med heterojunction-kapacitet. HIBC är en region-för-region-designfilosofi snarare än en linjekonfiguration du kan köpa idag. Och IBC med låg komplexitet riktar sig till tillverkare som vill ha backkontakt utan att bygga ett litografibaserat flöde. Valet är en funktion av vad du redan kör.
FAQ
Vad är skillnaden mellan IBC, TBC och HBC?
Alla tre är backkontaktstrukturer, vilket innebär att båda polariteterna sitter på baksidan och framsidan inte har något metallgitter. De skiljer sig i hur kontakten bildas. IBC är basarkitekturen. TBC bildar sina backkontakter med TOPCon's SiOx/poly-Si-passiveringskontakt. HBC bildar dem med kiselheterojunction-kontakter gjorda av intrinsiskt och dopat amorft kisel.
Vad är HIBC?
Hybrid interdigitated back contact. Istället för att applicera en kontakteknik över hela baksidan tilldelar HIBC olika kontakttyper till olika bakre regioner beroende på vad varje region behöver, och kombinerar en högtemperatur-polysiliciumtunnelkontakt med en lågtemperatur-heterojunction-kontakt och använder laserbearbetning för att lokalt förstärka p-type-kontakten. 2025 års Nature-resultat var 27,81 procent effektivitet vid 87,55 procent fyllfaktor.
Varför är polaritetsgränsen ett problem?
Eftersom de två polariteterna sitter intill varandra på samma yta. Där en elektronselektiv region möter en hålselektiv region fungerar rekombination vid den gränsen som en ytterligare förlustväg och minskar fyllfaktorn. Det är en direkt följd av att packa båda kontakterna på en enda yta, och det är därför HBC-optimering inte kan stanna vid själva heterojunctionen.
Hur mycket silver använder BC-celler?
Tillräckligt mycket för att gitternätets design behandlas som ett effektivitet-mot-förbrukning-problem snarare än ett rent elektriskt. Nyare TBC-gitterstudier optimerar fingerbredd, fingeravstånd, busbar- och pad-dimensioner tillsammans med silverpastaförbrukning, och zero-busbar-layouter utvärderas specifikt eftersom de förskjuter den avvägningen snarare än att bara röra sig längs den.
Kan IBC tillverkas utan litografi?
Ja, och det är en aktiv forskningsriktning. En studie från 2026 demonstrerade en helt screentryckt, litografifri och laserfri IBC-väg med en mönstrad SiNx-diffusionsbarriär för selektiv bor- och fosfordiffusion, byggd på mogen industriell utrustning och med en effektivitet på 19-procentsnivå. Poängen med arbetet är processförenkling snarare än en rekordeffektivitet.
Vilken väg bör en ny fabrik planera för?
Utgå från den processbas du redan har snarare än från den högsta publicerade effektiviteten. TBC är det kortaste steget för en tillverkare som kör TOPCon poly-Si-linjer, eftersom den återanvänder den passiveringsstacken. HBC kräver heterojunction-kapacitet. IBC med låg komplexitet passar tillverkare som vill ha backkontakt utan ett litografibaserat flöde. Den publicerade effektivitetsrangordningen och den praktiska inträdeskostnaden är olika ordningar.
Slutliga tankar
De fem vägarna förstås bäst som en kontinuerlig problemlösningssekvens snarare än fem konkurrerande produkter. TOPCon löste kontakt-rekombination och lämnade framsidans skuggning kvar. IBC tog bort frontmetallen och flyttade svårigheten till baksidan. TBC och HBC tillhandahåller var sitt olika kontaktsystem för den baksidan. HIBC slutar behandla baksidan som en enda yta och konfigurerar den region för region. Vad alla nu har gemensamt är att gränsen inte längre är strukturdiagrammet: det är metalliseringsekonomi, kant- och gränskvalitet, antal processteg och förmågan att hålla flera kopplade processer stabila samtidigt. Om du planerar en BC- eller TOPCon-formatlinje, berätta för oss vilket cellformat, kontaktschema och modulformat du siktar på, så arbetar vi igenom den skärnings-, stringnings- och inspektionskonfiguration som passar.