Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
Hur man tillverkar en solcell: Process, maskiner och svårighetsgrad
Innehållsförteckning
Snabbt svar: en solcell tillverkas av en inköpt wafer genom sju processblock – inkommande waferinspektion, texturering, dopning och junctionsbildning, kantisolering, antireflekterande beläggning, metallisering samt sortering och binning. Varje block är en separat maskinklass, och de flesta kör våt kemi eller ett högtemperatursteg som en modullinje inte innehåller alls. Att göra en solcell själv hemma är en helt annan aktivitet: det innebär att köpa färdiga celler och löda dem till en liten panel, eller att bygga en färgämneskänslig eller perovskit-demonstrator som inte har någon koppling till fabriksmässig cellproduktion. Den som budgeterar en fabrik måste hålla en distinktion fast: celltillverkning och modulmontering är två separata industrier med olika kapital, olika kemi och olika felmoder.
Varför celltillverkning är en annan verksamhet än modulmontering
En modullinje köper celler och sätter ihop dem. Dess materiallista är celler, ribbon, flussmedel, glas, inkapslingsmaterial, backsheet eller bakre glas, ram och kopplingsdosa, och dess process är mekanisk och termisk: löda, placera, laminera, rama, testa. En cellinje köper wafers och omvandlar dem till något elektriskt aktivt. Dess materiallista är wafers, processkemikalier, dopningskällor, processgaser, rengöringsmedel och metalliseringspastor, och dess process är våt kemi, högtemperaturdiffusion och tunnfilmsdeponering.
De två verksamheterna misslyckas också på olika sätt. Vid modulmontering är den dominerande förlusten brott och omarbete, och material dominerar kostnadsstrukturen – maskinerna är en blygsam del av totalen. Vid celltillverkning är material fortfarande stort men själva linjen är mycket dyrare, och den verkliga exponeringen är utbyte och effektivitetsfördelning. En cellinje behöver inte bara producera celler. Den måste producera celler inom en snäv bin, eftersom en cell som ligger 0,3% under målbin förlorar värde permanent i samma stund den trycks på sorteraren.
Det är skillnaden som de flesta nya aktörer underskattar. En modulfabrik som körs dåligt gör färre moduler. En cellfabrik som körs dåligt gör celler som ingen vill köpa, och förlusten är redan låst i wafern innan någon märker det. Vår separata artikel om solcell kontra solpanelstillverkning täcker den kommersiella sidan av den uppdelningen mer i detalj.
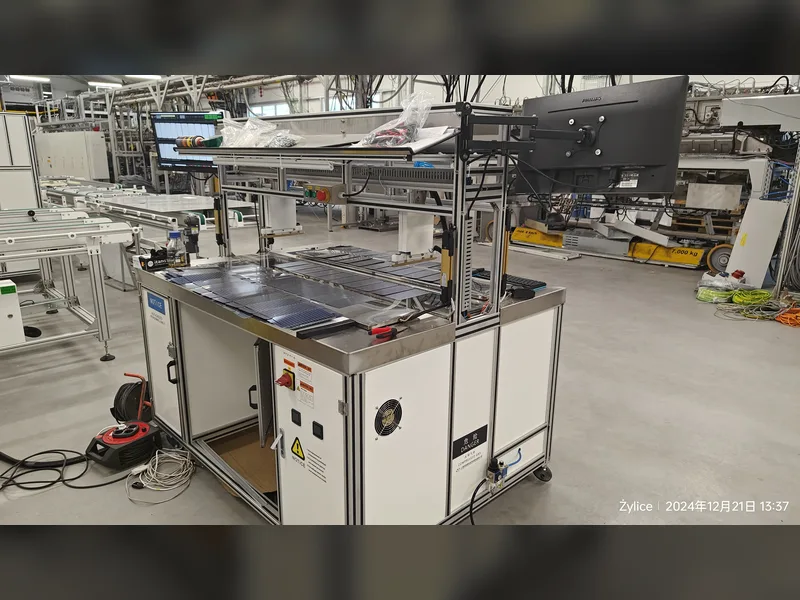
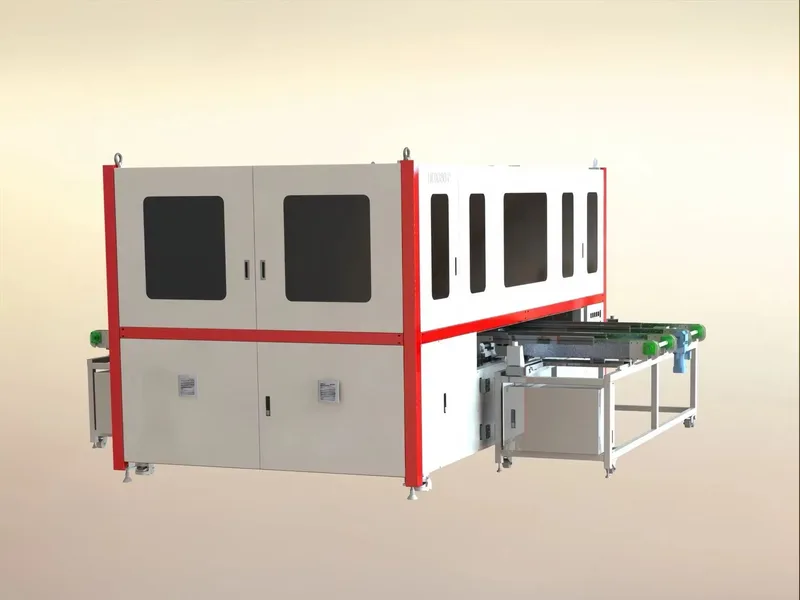
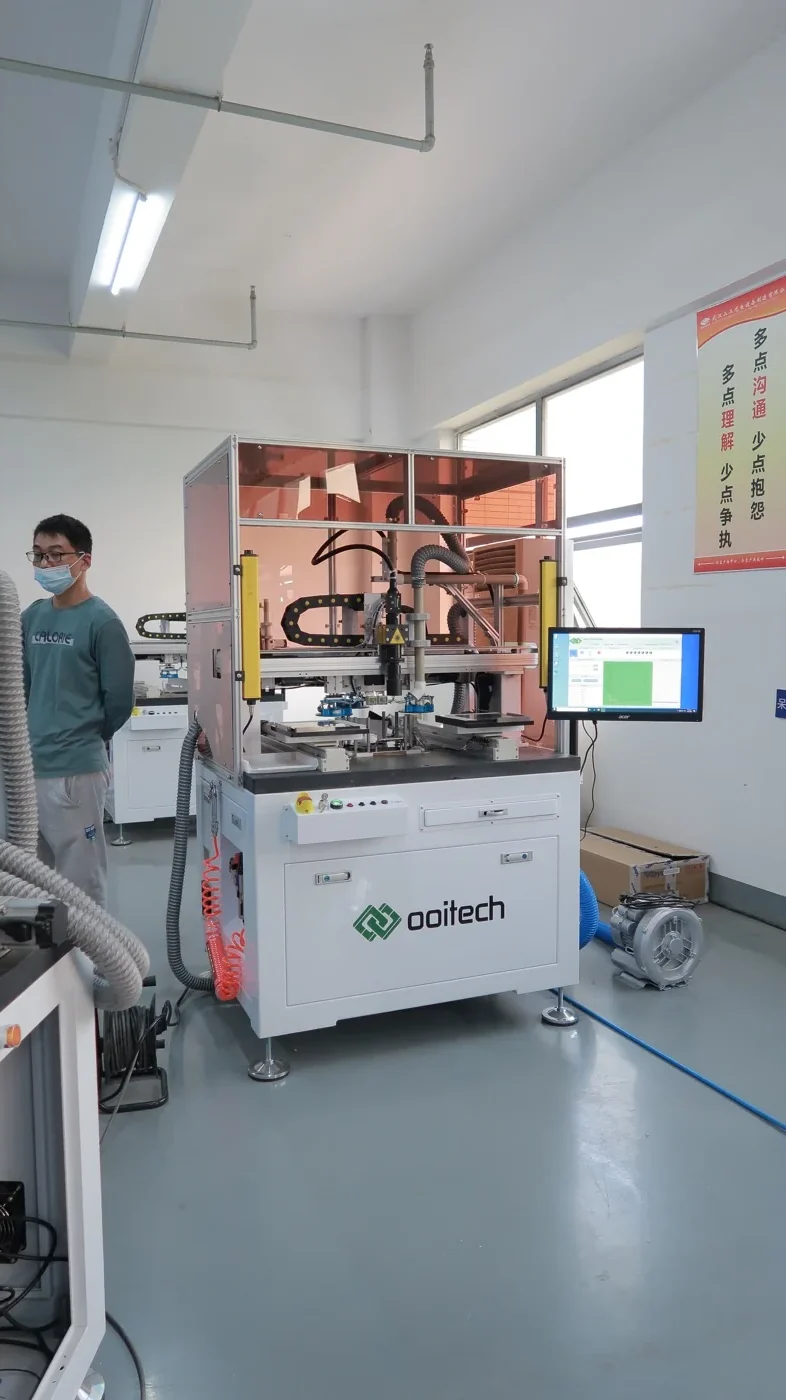
Cellbearbetning ser ut så här utifrån: en automatiserad arbetsstation med kontrollerad hantering, inte en bänk där en modul monteras.
Cellprocessen från wafer till sorterad cell
Tabellen nedan är hela vägen i en översikt. Varje rad är en station, och varje station har en parameter som avgör om resultatet är säljbart. Avsnitten efter den förklarar vad var och en faktiskt gör.
| Processblock | Vad det gör | Utrustningskategori | Nyckelstyrparameter |
|---|---|---|---|
| Inkommande wafer | Bekräftar resistivitet, tjocklek, dimensioner och sågskadetillstånd innan något värde tillförs | Station för waferinspektion och sortering | Resistivitetsintervall, tjocklekstolerans, total tjockleksvariation |
| Texturering och rengöring | Etsar slumpmässiga pyramider i ytan för att fånga ljus och avlägsnar sågskada | Våt bänk – textur och rengöring | Badets temperatur och koncentration, etsdjup, resulterande reflektans |
| Dopning och junctionsbildning | Skapar p-n-övergången, eller det passiverande kontaktstacket på en n-typ-rutt | Diffusionsugn, LPCVD eller PECVD för TOPCon-stacket, jonimplanterare | Arkresistans, junctionsdjup, temperaturuniformitet över båten |
| Kantisolering | Avlägsnar den ledande vägen som diffusion lämnar runt waferkanten, vilket annars skulle shunta cellen | Laserkantisolering, eller våt- eller plasmaetsning | Isoleringsdjup och -bredd, resulterande shuntresistans |
| Antireflekterande beläggning | Minskar reflektionen från framsidan och tillför ytpassivering | PECVD för kiselnitrid, ALD för aluminiumoxid på baksidan | Skikttjocklek, brytningsindex, uniformitet över bäraren |
| Metallisering | Trycker och bränner strömuppsamlande galler på framsidan och paddarna på baksidan | Skärmtryckare plus tork- och brännugn, eller plätering för vissa rutter | Pastadeponeringsvikt, tryckinriktning, bränningstopptemperatur och bandprofil |
| Sortering och binning | Mäter varje färdig cell och separerar den i effektivitets- och ström-bins | Celltestare och sorterare, med elektroluminescensinspektion | Kalibrering av referenscellen, definitioner av bin-gränser |
Steg för steg: vad varje station gör och vad den styr
Inkommande wafer: specifikationen avgör allt nedströms
Celltillverkning börjar med en wafer du köper, inte en wafer du tillverkar. Detta enda faktum är anledningen till att en cellinje är mer tillgänglig än en waferlinje och långt mindre tillgänglig än en modullinje. Den inkommande wafern avgör det uppnåeliga effektivitetstaket: resistiviteten sätter dopningsdesignen, tjockleken sätter den mekaniska budget som hanteringssystemet måste respektera, och ytans skick avgör hur textureringssteget beter sig. En station för inkommande waferinspektion är inte en kvalitetslyx; det är den enda platsen där ett dåligt parti kan avvisas innan du har spenderat pengar på att bearbeta det.
Texturering: steget som ser trivialt ut och inte är det
I ett alkaliskt textureringsbad växer wafern en slumpmässig pyramidyta som studsar inkommande ljus tillbaka på sig själv istället för rakt ut ur cellen. Utrustningen är en våt bänk med uppvärmda bad och en skölj- och torksektion, och processfönstret är snävt: badets temperatur, kemikaliekoncentration och uppehållstid påverkar alla pyramidstorleken, och pyramidstorleken påverkar reflektansen. Texturering är också där en linje först visar om dess kemikaliedoseringskontroll är verklig eller nominell. Samma optiska idé förekommer på modulsidan i varför solpanelglas är texturerat, även om mekanismen där är ett rullat mönster snarare än en kemisk etsning.
Dopning och diffusion, samt TOPCon-förgreningen
För en klassisk p-typ-rutt går skivorna in i en diffusionsugn där fosfor diffunderar in i ytan och bildar emittern. Styrparametern är skiktresistans, mätt efter steget, och den måste vara enhetlig inte bara över en skiva utan över hela båten och från batch till batch. För en n-typ TOPCon-rutt ändrar processen form: baksidan behöver en ultratunn tunneloxid plus ett dopat polysilikonlager, deponerat med LPCVD eller PECVD, och den stapeln är det som gör cellen känslig för metalliseringssteget senare. De strukturella skillnaderna mellan de två baksidesdesignerna beskrivs i TOPCon kontra BC-cells baksidesjämförelse.
Kantisolation och rengöring av baksidan
Diffusion respekterar inte skivans kant. Fosfor lindar runt periferin och skapar en ledande brygga från den främre emittern till basen, vilket shuntar den färdiga cellen. Kantisolation tar bort den bryggan, antingen med en laserskärning runt periferin eller med en våt- eller plasmaetsning som avlägsnar kanten och det parasitiska baksideslagret. Parametern att bevaka är den resulterande shuntresistansen på den färdiga cellen; ett drivande laserfokus eller ett kontaminerat etsbad visar sig här först, och det visar sig som en hel batch av lågeffektiva celler snarare än en uppenbar defekt.
Antireflexbeläggning och ytpassivering
Texturen minskar reflektionen men eliminerar den inte. Ett kiselnitridlager deponerat med PECVD sänker frontreflektansen ytterligare och passiverar samtidigt ytan, vilket minskar rekombinationen. På högeffektiva n-typ-rutter hanterar ett aluminiumoxidager deponerat med ALD baksidespassiveringen, ofta med ett nitridlock. Styrningarna är filmtjocklek och brytningsindex, vilka båda måste vara enhetliga över bäraren, och båda mäts optiskt. Detta är det första genuint tunnfilmssteget i flödet, och det är här en linje med svag processkontroll börjar producera celler som ser bra ut och testar lågt.
Metallisering: skärmtryckning, torkning och bränning
Metallisering är det dyraste processblocket efter själva skivan, eftersom det främre gallret är gjort av silverpasta. En skärmtryckare deponerar pastamönstret, ett torksteg avlägsnar lösningsmedel, och en brännugn tar skivan genom en kontrollerad termisk profil som bränner genom antireflexbeläggningen och bildar en ohmsk kontakt med kislet. Tre parametrar dominerar: deponeringsvikt, vilket är pengar, tryckinriktning, vilket avgör om fingrarna landar på de avsedda linjerna vid ökande antal bussbarer, och brännprofilen, vilket avgör kontaktkvaliteten och om pastan skadar korsningen under. Kemikalierna mellan pasta och kisel är tillräckligt subtila för att ha en egen artikel – se hur silverpasta biter genom polysilikon på TOPCon-baksidan.
Sortering, binning och testning
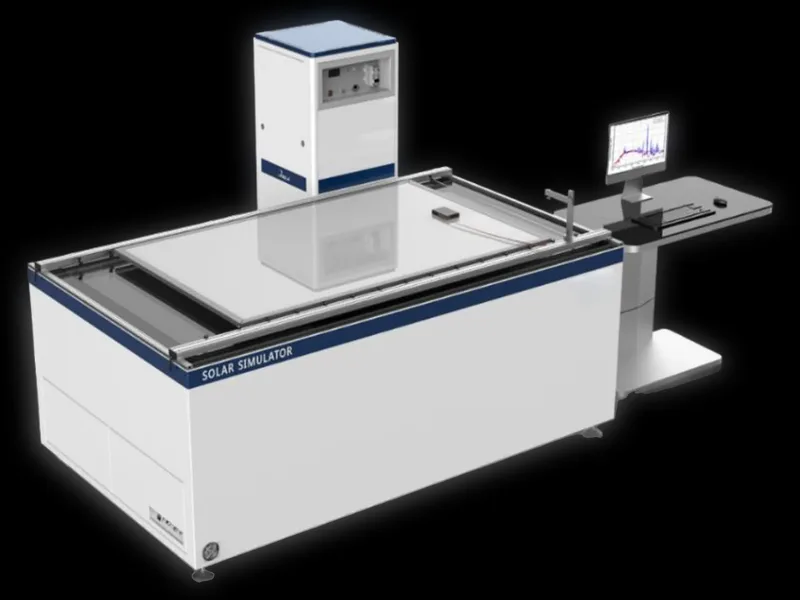
Det sista blocket mäter varje cell under en kalibrerad simulator, registrerar ström och spänning vid maxeffektpunkten, kontrollerar utseende och kör ofta elektroluminescensavbildning för att fånga sprickor och inaktiva områden. Cellerna sorteras sedan i binnar. Detta är inte en formalitet. Celltestaren är prissättningsinstrumentet för hela fabriken, eftersom en bin är ett löfte till kunden, och en testare som driver tyst sätter nytt pris på hela din produktion. Modullinjer kör sina egna inspektioner av samma anledning, vilket behandlas i EL-testning för solpaneler: inline kontra offline-uppsättning.
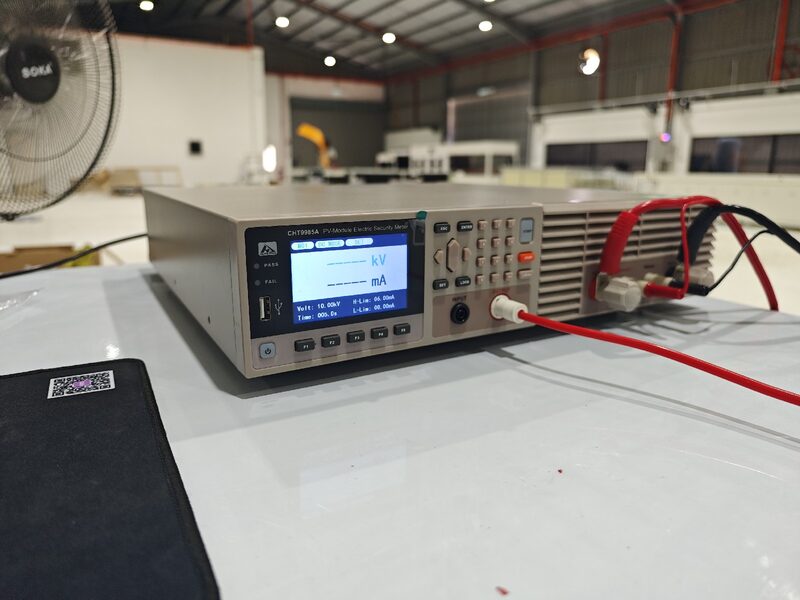
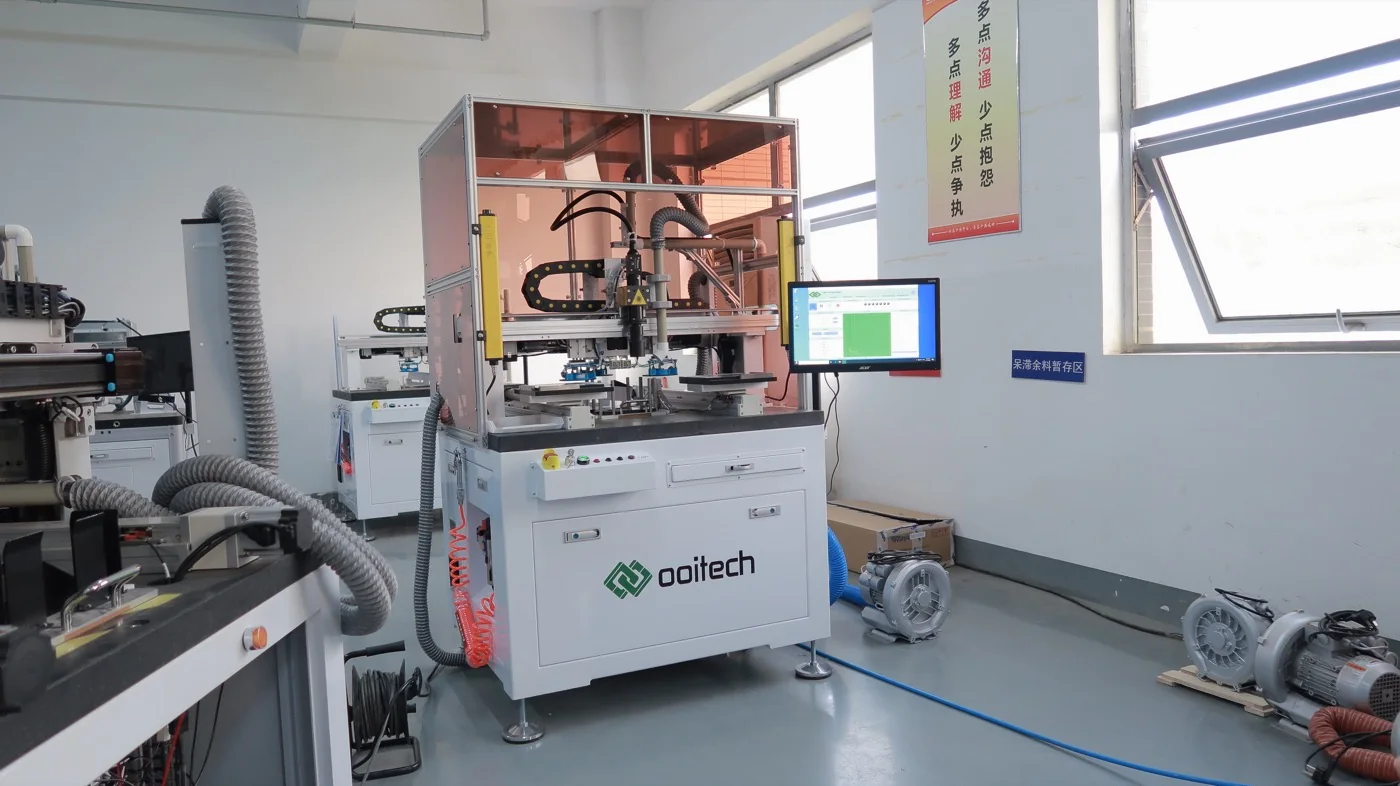
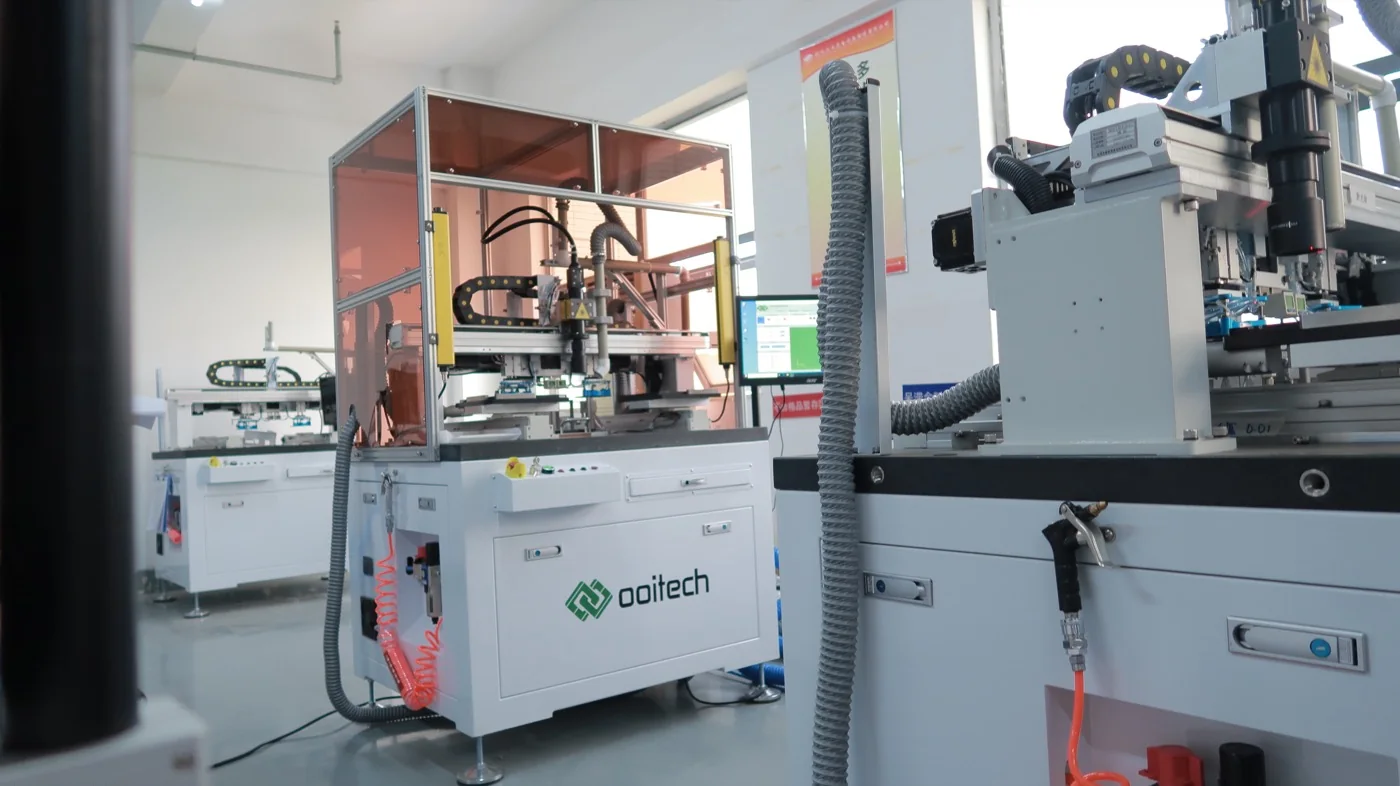
Inneslutna hanteringsstationer av detta slag är anledningen till att cellutbytet beror på processkontroll snarare än på att köpa en längre maskinlista.
Var svårigheten faktiskt ligger
Tre saker gör celltillverkning svår, och ingen av dem är maskinkatalogen.
Det första är kemi. Texturering, rengöring, diffusion, kantisolation och beläggning är alla processer där resultatet beror på ett bad eller en gasmiljö som driver kontinuerligt. Att hålla dem under kontroll kräver kontinuerlig mätning, kemisk analys, doseringsdisciplin och en underhållskultur. En modullinje kan drivas av operatörer som följer en mekanisk procedur. En cellinje kan inte.
Det andra är utbyteskänslighet. Eftersom värdet ackumuleras längs rutten upptäcks en defekt som införts vid textureringen först vid testaren, flera timmar och flera processteg senare. Återkopplingsslingorna är långa, och när ett problem är synligt har redan en stor volym material passerat linjen. Hanteringsbrott förvärrar det: tunnare skivor och mer automation innebär att den mekaniska budgeten krymper medan genomströmningen ökar.
Det tredje är att effektivitetsfördelningen är produkten. Två linjer med identiska maskiner kan producera olika intäkt per skiva, eftersom en håller en snävare fördelning och den andra sprider sig över tre binnar. Att strama åt den fördelningen är ett processkontrollproblem, inte ett inköpsproblem, och det tar månader av trimning efter idrifttagning.
Kapital- och utbytesbarriären i klara ord
En cellinje är en annan storleksordning av investering än en modullinje vid samma nominella kapacitet. Den behöver våtbänkar med kemikaliedistribution och avfallshantering, ugnar med gashantering och avgassystem, vakuumdeponeringsverktyg, en trycklinje med pastahantering, en kalibrerad testare och en byggnad med de försörjningar och miljötillstånd som allt detta innebär. Kemikalielagring, neutralisering av avloppsvatten och säkerhetssystem är inte valfria postar; de är förutsättningar för att verka lagligt i de flesta jurisdiktioner.
Jämförelsen som spelar roll för en affärsplan är kostnad per kapacitetsenhet och tid till stabilt utbyte. På båda måtten är en cellinje väsentligt tyngre, och den skalas inte ner elegant – det finns en praktisk golvgräns under vilken våtkemikalie- och gasinfrastrukturen inte kan motiveras. För den bredare kostnadsbilden på modulsidan, inklusive hur olika kapacitetsnivåer offereras, se kostnad för produktionslinje för solpaneler per kapacitet. Den artikeln handlar medvetet om modullinjer: det är ingångspunkten som denna artikel argumenterar för att du bör ta.
Varför en förstagångsaktör bör börja med modulmontering
En modullinje är en legitim tillverkningsverksamhet, inte ett tröstpris. Den köper en globalt handlad insatsvara, tillför mekaniskt och termiskt värde och säljer en varumärkt produkt med garanti. Dess process är till stor del reversibel i den meningen att problem är synliga vid stationen där de uppstår, och dess utrustning är tillräckligt standardiserad för att ett nytt team kan nå stabil produktion under en rimlig upprampning.
Ännu viktigare är att det placerar dig inne i leveranskedjan. En modultillverkare köper celler varje månad, lär sig vilka bins och format som faktiskt presterar och bygger de kommersiella relationer som ett cellsatsning skulle behöva ändå. Om planen så småningom är att röra sig uppströms är modullinjen den billigaste möjliga utbildningen i vad kunden nedströms en cellfabrik faktiskt bryr sig om. Steg-för-steg-versionen av den ingångsvägen finns i hur man startar en solpanelsfabrik, och processkartan på maskinnivå finns i den tio-stegs modultillverkningsprocessen. Den här artikeln upprepar medvetet ingen av dem.
Vad som krävs för att göra en solcell själv
De som söker efter hur man gör sin egen solcell planerar vanligtvis inte en fabrik. De vill bygga något hemma, och det ärliga svaret har två grenar.
Den praktiska grenen är att köpa färdiga celler – vanligtvis sorterade, tabbade eller otabbade, sålda i små partier – och montera dem till en liten panel med ribbon, flux, inkapslingsmaterial och en ram, och sedan testa den. Det är modulmontering i hobby-skala, och det lär ut den verkliga lärdomen: cellen är den svåra delen, och den anländer färdig. En verkstad som går igenom den här övningen kommer vanligtvis därifrån med en mycket skarpare uppskattning av varför cellproduktion är en separat industri.
Den experimentella grenen är en laboratoriedemonstrator: färgämneskänsliga celler byggda av titandioxid, ett naturligt färgämne och en elektrolyt, eller en perovskitcell tillverkad i en glovebox med spin coating. Dessa är äkta fotovoltaiska enheter och genuint intressanta att bygga, och ingen av dem är en väg till en produktionslinje. Materialen, deponeringsmetoderna, inkapslingen och stabilitetskraven är alla olika från kiselproduktion. Bygg en för att förstå fysiken; bygg inte en för att planera en verksamhet.
Vad Ooitech levererar och vad det inte gör
Ooitech bygger modulproduktionslinjer från 5 MW till 600 MW, halvautomatiska till helautomatiska, som täcker stringning, layup och bussing, laminering, inramning, limdispensering och testning i slutet av linjen, tillsammans med cellhanterings- och singuleringsutrustning som används runt cellbearbetning. Företaget erbjuder inte en nyckelfärdig diffusions- och våtkemisk cellinje, och den här artikeln antyder inte att det gör det. Om din plan är en cellfabrik är den realistiska vägen ett teknologipartnerskap med en etablerad cellproducent plus en specialistintegratör för våt- och ugnssektionerna – och en mycket annorlunda kapitalplan än den en modullinje behöver.
Vanliga frågor
Hur tillverkas en solcell, i en mening?
En inköpt kiselskiva textureras och rengörs, dopas för att bilda en junction, kantisoleras, beläggs med ett antireflekterande och passiverande lager, trycks med ett silverrutnät och bränns, och testas sedan och sorteras i en effektivitetsbin. Var och en av dessa steg är en separat maskinklass med sin egen styrparameter.
Kan jag göra en solcell hemma?
Du kan montera en liten panel av köpta celler, och du kan bygga en färgämneskänslig eller perovskitdemonstrator i en verkstad eller ett laboratorium. Vad du inte kan göra hemma är att replikera den industriella vägen, eftersom texturering, diffusion och bränning alla behöver kontrollerad kemi och högtemperaturutrustning med gashantering och avfallsbehandling.
Varför är celltillverkning svårare än modulmontering?
Processen är kemibaserad snarare än mekanisk, så den driver kontinuerligt och behöver aktiv styrning. Defekter upptäcks timmar efter att de skapats, så återkopplingen är långsam, och produkten är en effektivitetsfördelning snarare än ett antal färdiga enheter. Utrustningen är också mycket dyrare vid samma nominella kapacitet.
Vilket är det dyraste steget i att göra en cell?
Kiselskivan du köper är den största enskilda insatsen, följt av silverpastan som används vid metallisering. Allt annat – kemikalier, gaser, energi, arbetskraft och avskrivningar – spelar roll, men dessa två dominerar kostnaden för en färdig cell innan avkastning beaktas.
Vilka maskiner behöver en cellinje som en modullinje inte behöver?
Våtbankar för textur och rengöring, en diffusionsugn eller ett deponeringsverktyg för det passiverande kontaktstacket, ett kantisoleringssystem, PECVD och ofta ALD för beläggning, en screentryckningslinje med en bränningsugn, samt en kalibrerad celltestare och sorterare. En modullinje behöver ingen av dessa; den börjar vid stringern.
Förändrar TOPCon celltillverkningsprocessen mycket?
Ja. Den n-type TOPCon-vägen ersätter den enkla baksidesdesignen med en ultratunn tunneloxid och ett dopat polysilikonlager, vilket lägger till deponeringsutrustning och gör baksidesmetalliseringen betydligt känsligare. Front-end-blocken – textur, rengöring, kantisolering – förblir i stort sett likartade.
Bör en första fabrik vara en cellinje eller en modullinje?
Nästan alltid en modullinje. Den har en lägre kapitaltröskel, en kortare ramp till stabil produktion, och den placerar dig på marknaden där du köper celler månadsvis, vilket är den bästa tillgängliga utbildningen om du senare vill röra dig uppströms. Starta en cellinje endast med en erfaren teknologipartner och en kapitalplan som överlever en lång avkastningsramp.
Vidare läsning och bakgrundsdata
Offentligt referensmaterial om detta ämne, publicerat av de organisationer som underhåller branschens teknikfärdplan och marknadsdata: