Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
BC-orderböcker bokade till 2027: Vad det förändrar för en modullinje
Innehållsförteckning
Snabbt svar: I oktober 2026 visade kinesisk handelsrapportering och företagsupplysningar att BC-upphandlingar i nytto-skala översteg 6,5 GW för året och beskrev orderstockar från de två ledande BC-tillverkarna som sträcker sig in i första halvåret 2027. För en modullinje förändrar det planeringssekvensen snarare än lödningsreceptet: cellstilldelning, upprampningstid och stringerkapacitet sätter nu leveransdatumet mer än modulpriset gör.
Vad som förändrades 2026
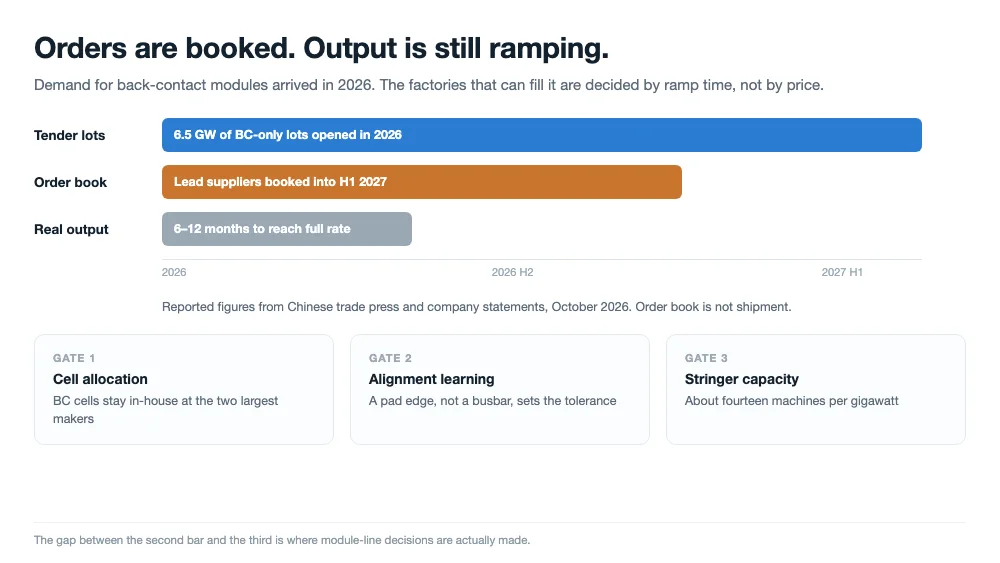
Bakkontaktceller har under de senaste fem åren varit en premiumprodukt för tak, såld främst i Europa och Japan, till ett pris som de flesta nytto-projekt inte skulle betala. Rapporteringen från oktober 2026 beskriver en annan marknad. Statsägda köpare inklusive Datang, Jingneng, CNPC och South-to-North Water Diversion-gruppen öppnade BC-specifika anbudsposter 2026, och den sammanlagda volymen rapporteras över 6,5 GW. En anbudspost är inte en inköpsorder, men en nytto-köpare som skriver in en BC-only-post i sitt upphandlingsschema har redan accepterat premien i sin budget.
Siffrorna kopplade till de två största leverantörerna säger hur trång kön är. AIKO rapporteras ha ungefär 15 GW ABC-modulorder i handen, bokade in i första halvåret 2027, plus en BC-post på 4 GW i Datangs program för 2026–2027. LONGi:s HPBC 2.0-moduler anges till 650–670 W i huvudproduktion, med kumulativa BC-leveranser som närmar sig 100 GW i slutet av 2026. GCL har levererat GPC-bakkontaktmoduler utomlands, TCL Zhonghuan har en australisk BC-order i nytto-skala, och Trina är i provtagnings- och ramdiskussioner.
Betrakta dessa som rapporterade siffror, inte granskade. Källan är kinesisk fackpress som rapporterar företagsuttalanden, och vi har inte oberoende verifierat något av det. Det som spelar roll för en fabrik är mönstret bakom siffrorna: efterfrågan kom snabbare än förmågan att tillverka celler, och gapet stängs genom att boka kapacitet snarare än genom priskonkurrens.
| Vad rapporteringen från oktober 2026 säger | Vad det förändrar för en linjeplanerare |
|---|---|
| BC-anbudsvolym över 6,5 GW 2026 | Ett beslut om BC-kapabilitet går från valfritt till schemalagt, eftersom en nytto-post inte kan betjänas med TOPCon-moduler |
| Orderstockar in i första halvåret 2027 | Ditt leveransdatum beror på cellstilldelning, så modullinjen måste vara redo innan cellerna anländer, inte efter |
| Nya BC-linjer tar 6–12 månader att nå full kapacitet | Upprampningen, inte köpet, är den långa vägen; utrustningens ledtid och idrifttagning ligger inom det fönstret |
| BC-celler behålls till stor del för egna moduler | Handelsutbudet av celler är tunt, så en BC-linje utan cellavtal är en linje utan schema |
| Inhemsk BC-cellkapacitet möjligen över 100 GW 2026 | Kapacitet är inte produktion; utbyte och cellstilldelning avgör vad som faktiskt lämnar byggnaden |
En orderstock är inte produktion
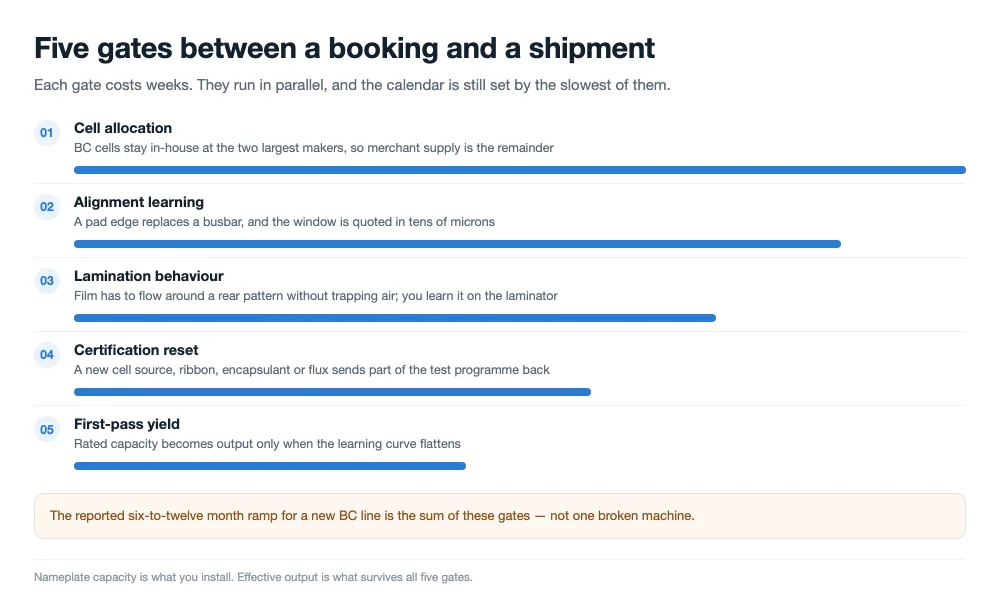
Frasen som gör mest arbete i rapporteringen är "kapacitet är inte lika med effektiva leveranser". En BC-linje som har installerats och en BC-linje som levererar i full takt skiljs åt av fem saker, och bara en av dem är utrustning.
Den första är cellförsörjning. Om de två största BC-tillverkarna behåller sina celler för sina egna moduler konkurrerar en fristående modulfabrik om resten, och resten rör sig långsamt eftersom varje cell den säljer är en modul den inte kan leverera själv. Den andra är processinlärning. En bakkontaktcell placerar båda polariteterna på en yta, vilket förvandlar en lödstation till ett inriktningsproblem med ett fönster mätt i tiotals mikron; operatörens inlärningskurva på den stationen är längre än på en busbar-cell, och det syns i förstapassningsutbyte, inte i märkkapacitet. Cellsidan av det problemet är värd att förstå innan du köper något: baksidemönstret är det som gör fogen svår, och celltillverkningsprocessen avgör hur mycket tolerans du får.
Den tredje är inkapslings- och lamineringsegenskaper. Ett baksidemönster med smala pads och limlinjer kräver att uppläggningen är tillräckligt plan för att filmen ska flyta runt den utan att fånga luft, och det upptäcks i laminatorn, inte på ritningen. Den fjärde är certifiering: varje byte av cell-leverantör, ribbon, inkapslingsmaterial eller flussmedel återställer en del av kvalificeringsarbetet. Den femte är den ingen budgeterar för, nämligen att alla fyra ovan överlappar varandra, så linjen når sin märkeffekt månader efter att den sista maskinen har godkänts.
Vi kör bakkontaktuppläggningar på oljevärmda laminatorer med flerstegs-evakuering, och kontrollerar temperaturuniformitet över 130 till 170 μm celler så att inkapslingsmaterialet smälter jämnt in i baksidemönstret utan att fånga luftbubblor.
Det är därför den rapporterade upprampningen på 6–12 månader för en ny BC-linje inte är en säljursäkt. Det är den normala formen för en bakkontaktupprampning, och det är siffran att planera mot när ett anbudstilldelning lägger ett leveransdatum på ditt skrivbord.
Varför stringerstationen är den långsammaste grinden
På en frontkontaktcell landar ribbon på en busbar-pad flera millimeter bred, och en förskjutning lämnar fortfarande metall under fogen. På en bakkontaktcell kan samma förskjutning placera en remsa mellan två fingrar av motsatt polaritet, vilket inte är en svag fog utan en kortslutning. Placeringstoleransen upphör därför att vara en fråga om maskinkalibrering och blir en mätfråga: du måste veta var pad-kanten är, på varje cell, genom skiftet. Om stationens mekanik är ny för dig, lödsekvensen för stringer för BC-celler går igenom den station för station.
Tre konsekvenser följer, och de är mekaniska snarare än metallurgiska. Inriktning måste vara visionsbaserad, eftersom ett mekaniskt stopp inte kan se padden. Nedhållningskraften måste vara låg och jämn, eftersom en 130–170 μm cell med ett fullt bakre sammankopplingsmönster spricker snarare än böjs. Och ribbon måste vara platt, eftersom en rund tråd berör en platt pad längs en linje istället för en yta. Själva lödmetallurgin — vätning, intermetallisk tillväxt, stelning — förändras inte mycket; det är samma tennbaserade legering som gör samma tre saker.
Det är också därför 0BB-varianterna spelar roll här. Punktlimning, tejp och fullfilmsinterkonnektion flyttar alla en del av anslutningen senare i processen, vilket förkortar tiden cellen är varm och vidgar processfönstret, men det flyttar också upptäckten av en dålig fog nedströms. En defekt som tidigare fångades vid stringern dyker nu upp efter lamineringen, när modulen är värd betydligt mer. För en linje som planerar en BC-upprampning är den avvägningen värd att förstå innan utrustningen anländer, inte efteråt.
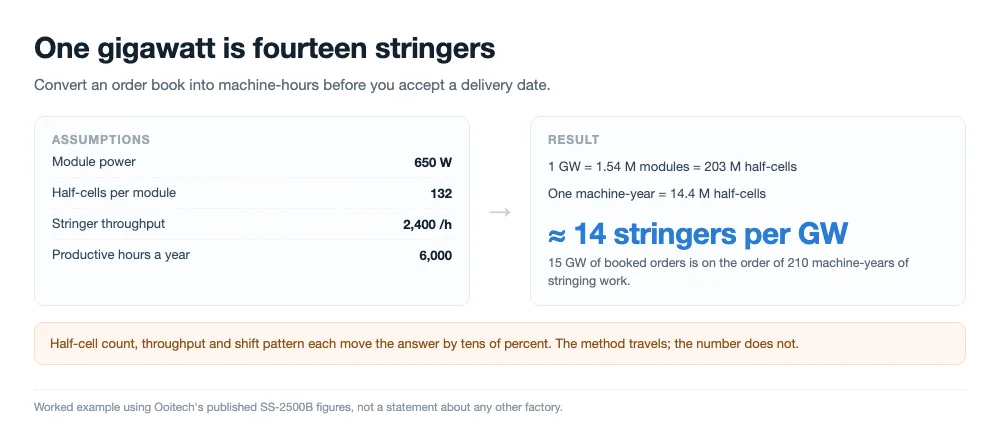
Det rätta sättet att läsa en BC-kapacitetsplan är därför att omvandla gigawatt till stringer-år. Ta en 650 W-modul, 132 halvceller i den, 2 400 halvceller per timme på en maskin av klassen SS-2500B och cirka 6 000 produktiva timmar per år: en stringer täcker ungefär 71 MW modulproduktion per år, så en gigawatt är omkring fjorton maskiner. Femton gigawatt i bokade order är i storleksordningen tvåhundra stringer-år av arbete. Ställ det mot en upprampning på sex till tolv månader och kön slutar se ut som en marknadsföringshistoria och börjar se ut som aritmetik.
Detta är våra egna publicerade siffror som används som ett räkneexempel, inte ett påstående om någon annans fabrik. Antalet halvceller, genomströmningen och tillgängliga timmar förändrar svaret med tiotals procent. Metoden är det som håller: dimensionera stringningskapaciteten först, sedan resten av linjen.
Vad du kan förbereda innan cellerna anländer
Om din linje väntar på BC-celler kan det mesta av upprampningsarbetet göras i förväg. Svetsa ett kvalificeringsparti från varje avsedd cellkälla på maskinen du faktiskt äger, inte på en demonstrationsenhet, och dokumentera vad fogen gör vid fönstrets kanter. Den enda övningen omvandlar en okänd faktor till ett receptbibliotek, och det är skillnaden mellan en linje som startar på 90 % och en linje som startar på 60 %.
Den andra förberedelsen är att hålla plattformen kapabel att byta produkt utan mekanisk ombyggnad. En linje som behöver en hårdvaruändring mellan ett TOPCon-parti och ett BC-parti förlorar dagar per byte, och en linje med ett växlingsbart recept och en gemensam bärare förlorar timmar. Om du förväntar dig att köra båda teknologierna i ett par år medan marknaden bestämmer, är den skillnaden hela affärscaset.
| Förberedelsepunkt | Varför det spelar större roll för BC | Bevis att begära |
|---|---|---|
| Kvalificeringsparti per cellkälla | Pasta, fingergeometri och padbredd skiljer sig mellan tillverkare, och receptet följer cellen | Förstapassningsutbyte och skalkraft per källa, på din maskin |
| Placeringstolerans i mikrometer | En felplacerad remsa kan överbrygga motsatta polariteter i stället för att bara underlappa | Uppmätt offsetfördelning över ett helt skift, inte en enda bra körning |
| Inställning av kraft och planhet | Tunna celler med ett tätt mönster på baksidan spricker under kraft som en bussbarscell tål | Brottfrekvens efter svetsning, per celltjocklek |
| Inspektion efter svetsning | Mikrosprickor nära paden syns kanske inte i ett dragprov som fogen överlever | EL-bilder jämförda före och efter stringning |
| Produktbytestid | En blandad orderbok innebär byte mellan teknologier samma vecka | Dokumenterat omställningsförfarande med ett tidsatt prov, inte en uppskattning |
Inköpssidan har redan förändrats
Utvecklare och EPC:er som citeras i samma rapportering beskriver en annan förhandling än den de förde för två år sedan. Frågan är inte längre vad modulen kostar; det är vilken produktionsplats som är tillgänglig. Långtidsavtal som låser volym, och förbokning av linjekapacitet, blir det standardmässiga sättet att köpa BC-moduler i Kina, och de projekt som inte bokade tidigt skjuts in i nästa år.
Det beteendet fortplantar sig uppströms. Om dina kunder bokar din linjekapacitet, bokar du din cellförsörjning och din utrustning på samma sätt. Ett BC-beslut som börjar när anbudet undertecknas kommer alltid att vara sent, eftersom celltilldelningen, maskinens ledtid och upprampningen överlappar i stället för att köa.
Att läsa ett BC-anbudsparti innan du svarar på det
Ett BC-parti för elnät skrivs av en ingenjör som redan har bestämt vad modulen måste göra, och dokumentet säger vanligtvis mer om linjen än om priset. Effektbinen är det första att kontrollera mot din egen kapacitet. Ett parti som kräver en 650 W-bin av celler som ger 670 W i leverantörens händer lämnar dig en förlustbudget för stringning, uppläggning och laminering; om ditt förstapassningsutbyte fortfarande är under inlärning är den budgeten skillnaden mellan att skeppa och att omarbeta.
Det andra att läsa är hur partiet beskriver inspektion. Back-contact-moduler döljer en del av sin interkonnektion på baksidan, så EL-kriterierna och de visuella kriterierna måste läsas tillsammans med modulkonstruktionen. Om anbudet förutsätter en EL-bild från baksidan vid en given upplösning måste din inspektionsstation kunna producera den, och det är ett inköpsbeslut snarare än ett operativt beslut.
Det tredje är materiallistan bakom garantin. Isolerande lim, platt ribbon, inkapslingsmaterialet och kopplingsdosan förekommer alla i kvalificeringsfilen, och ett parti som låser någon av dem tar bort din möjlighet att substituera under upprampningen. Värt att bekräfta innan du signerar, eftersom den substitution du planerade som en kostnadshävstång kanske redan är utesluten.
- Effektbin och den förlustbudget den innebär för din linje
- EL- och visuella acceptanskriterier, inklusive avbildning från baksidan
- Vilka material garantin och kvalificeringsfilen låser
- Om modulkonstruktionen förutsätter lim, tejp eller film för interkonnektion
- Leveransschema mot ditt realistiska upprampningsdatum, inte ditt märkplåtsdatum
Inget av detta är exotiskt. Det är samma lista som du skulle läsa för vilket anbud som helst, tillämpad på en produkt vars felmoder sitter på den sida du inte kan se framifrån.
Tre sätt att lägga till BC-kapacitet
Det finns inget enda rätt svar, bara tre strukturer med olika riskprofiler. Bestäm vilken du befinner dig i innan du begär offerter, eftersom utrustningen, bemanningen och certifieringsarbetet skiljer sig åt.
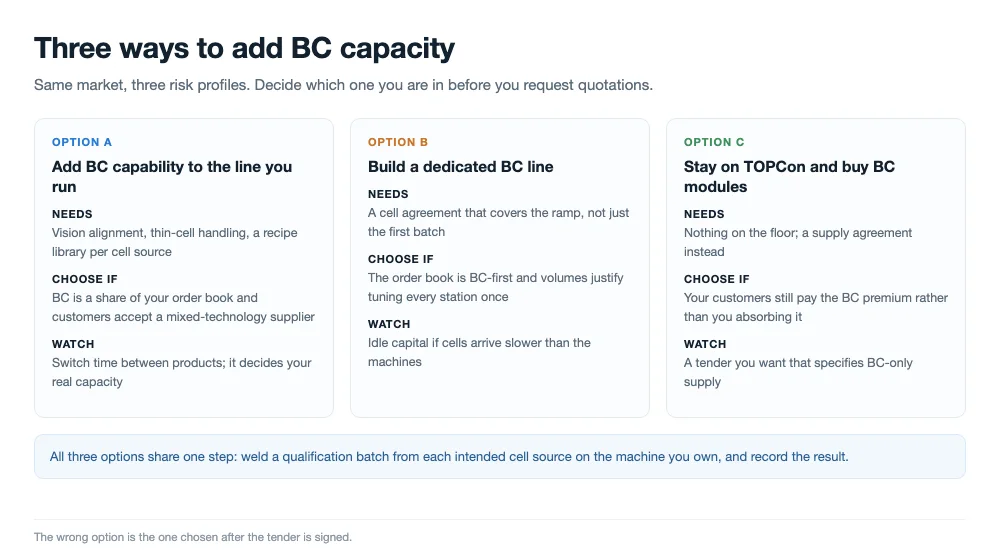
Lägg till BC-kapacitet i den linje du redan kör
Om din befintliga plattform redan hanterar tunna celler och har visionsinriktning är marginalkostnaden ett receptbibliotek, en kvalificeringsbatch per cellkälla och omskolning. Välj detta när BC är en del av din orderbok snarare än hela, och när dina kunder accepterar en leverantör med blandad teknik.
Bygg en dedikerad BC-linje
Om orderboken är BC-först och volymerna motiverar det tar en dedikerad linje bort omställningsstraffet och låter dig trimma varje station för en produkt. Välj detta när du har ett cellavtal som täcker upprampningen, eftersom en dedikerad linje med tunn cellförsörjning är det dyraste sättet att låta kapitalet stå still.
Håll dig till TOPCon och köp BC-moduler
Om din marknad ännu inte kräver BC och dina volymer är små håller inköp av färdiga BC-moduler för de projekt som efterfrågar dem kapitalet fritt. Välj detta när BC-premien fortfarande betalas av din kund snarare än av dig, och ta upp beslutet igen när en upphandling du vill ha kräver BC-exklusiv leverans.
Vad skulle förändra denna bild
Fem saker är värda att bevaka, och var och en av dem flyttar bilden i olika riktning. Handelscellförsörjning är den första: om de två största tillverkarna börjar sälja BC-celler externt i volym slutar modulupprampningen att begränsas av tilldelning. Silverreduktion och processförenkling är den andra: båda sänker kostnadsgapet som för närvarande motiverar premien. Den tredje är huruvida kraftbolagsupphandlingar fortsätter att skriva BC-specifika partier, vilket är det som från början förvandlade en takprodukt till en kraftbolagsprodukt.
Den fjärde är sammankopplingsvägen. Om lim- och filmmetoder av 0BB-typ mognar blir strängningsstationen mindre av en flaskhals och laminatorn mer av en, vilket ändrar var en linje bör lägga sitt kapital. Den femte är helt enkelt utbyteskurvan: en leverantör som publicerar 98 % förstapassutbyte vid full takt säger dig något annat än en som publicerar märkkapacitet.
För att hindra lamineringssteget från att begränsa linjetakten parar vi ihop dubbelkammarlaminatorer med delade värme- och kylsteg, vilket upprätthåller en jämn värmeöverföring över 132 halvcellsmoduler under de längre härdningscyklerna.
Vanliga frågor
Är BC-orderstocken verklig eller är det annonserad kapacitet?
Båda finns, och rapporteringen blandar dem. Order i hand och installerad kapacitet är olika siffror; det som spelar roll för ett leveransdatum är den utbytesjusterade produktionen, som sällan redovisas. Begär siffror för leveranser eller intäkter, inte märkta gigawatt.
Kan en befintlig TOPCon-linje konverteras till BC?
Delvis. Strängaren behöver visionsinriktning och en lägre, jämnare nedhållningskraft, och uppläggnings- och lamineringsstationerna behöver hantera ett mönster på baksidan. Mycket av linjen är oförändrad, vilket är varför det att lägga till BC-kapacitet i en befintlig plattform vanligtvis är billigare än en ny byggnad.
Varför tar det sex till tolv månader för en BC-linje att nå full takt?
Eftersom begränsningarna staplas snarare än köar: celltilldelning, inriktningsinlärning, lamineringsbeteende, certifiering av varje ändrat material och förbättring av förstapassutbyte körs alla samtidigt. Ingen av dem är långsam i sig; tillsammans sätter de kalendern.
Hur många strängare behöver en gigawatt?
Med 650 W-moduler, 132 halvceller vardera, 2 400 halvceller per timme och 6 000 produktiva timmar, ungefär fjorton. Ändra någon av dessa antaganden och svaret flyttas med tiotals procent, så räkna med ditt eget cellformat och skiftmönster.
Behöver BC ett annat band?
Vanligtvis platt band snarare än runt, eftersom baksidans pad är en plan yta med en definierad bredd och en rund tråd bara berör den längs en linje. Beläggningstjocklek och hårdhet håller sig inom det normala intervallet, även om styvheten måste passa en tunnare cell.
Hur är det med HJT och TOPCon medan BC rampar upp?
En plattform som har ett receptbibliotek kan köra alla tre. HJT sätter taket för processtemperaturen, TOPCon och BC ligger i ett liknande intervall, och maskinvaran behöver inte ändras mellan dem om bäraren och inriktningssystemet är gemensamma.
Behöver jag ny certifiering för att tillverka BC-moduler?
Ja för allt som ändrar materialförteckningen eller cellkonstruktionen. IEC-kvalificering är knuten till konstruktionen och de testade materialen, så en ny celltyp eller ett nytt inkapslingsmaterial innebär att en del av testprogrammet körs igen. Planera in det i upprampningen, inte efter den.
Om BC är slutsålt, höjer det modulpriserna?
Det stöder en premie snarare än en spotpristopp, eftersom köparna är kraftbolag med långtidsavtal. Den synliga effekten är ledtid och tilldelning, med priset som rör sig långsammare än tillgängligheten.
Slutliga tankar
BC-berättelsen i oktober 2026 är egentligen en schemaläggningsberättelse. Efterfrågan är bokad, celler är tilldelade, och de fabriker som vinner de kommande två åren är de som behandlar upprampningen som produkten snarare än fördröjningen. Om du planerar en BC-linje, dimensionera strängningskapaciteten först, bevisa fogen på en kvalificeringsbatch från varje cellkälla, och håll plattformen kapabel att växla tillbaka. Marknaden kommer att avgöra hur mycket BC den vill ha; kalendern kommer att avgöra vem som kan leverera det.
Relaterad läsning:
- BC-cellkompatibilitet: sex tillverkare, en tabber-stringer
- Varför BC-celler är svåra att tillverka: AIKO:s självmaskerande tvåstegsprocess
- BC-solceller förklarade: struktur och stränglödning
- 0BB på back-contact-solceller: vinster och avkastningsgränser
- Varför behöver BC-solceller isolerande lim på baksidan?
- Tabber- och stringermaskin: Hur den fungerar, hur du väljer
- SS-2500B helautomatisk solcellstabber-strängare
- SS-1500B Automatisk Solcellssvetsmaskin
OOITech levererar enkel- och dubbelkammar solar panel laminator machines med el- eller termisk oljeuppvärmning för back-contact- och hybridmodullinjer. Om du anpassar din process för smala back-contact-marginaler, skicka dina ritningar, en modulstack eller provceller till vårt ingenjörsteam för lamineringstestning och utvärdering av termisk profil.