Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
PV-kapslingsfilm: EVA, vit EVA, POE, EPE och mer därtill
Innehållsförteckning
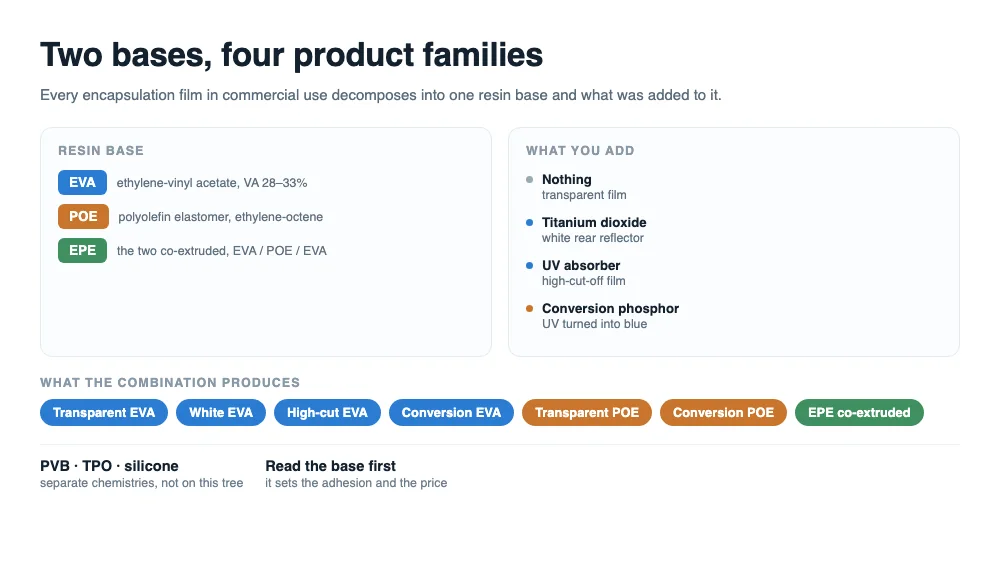
Snabbt svar: varje inkapslingsfilm i kommersiellt bruk är en av två hartsbaser, EVA eller POE, plus något som tillsatts. EPE är de två baserna samextruderade till ett ark, vit EVA är EVA med ett vitt pigment, och konverteringsfilm är endera basen med ett fosforämne. Lär dig basen och tillsatsmedlet, och vilket nytt produktnamn som helst löses upp i en film du redan förstår.
Den föregående delen i den här serien redogjorde för de fem uppgifter som inkapslingen måste utföra. Den här är den andra halvan av kartan: materialen som utför dessa uppgifter, vad var och en är bra på, och vilken modularkitektur var och en byggdes för.
Namngivningen är det som får familjen att se större ut än den är. En katalog listar transparent EVA, vit EVA, EPE, POE, högtransmitterande EVA, UV-blockerande EVA och konverteringsfilm som om de vore sju material. De är två polymerer ordnade på olika sätt, och när det är klart blir urvalsdiskussionen mycket kortare.
Två axlar: en bas och ett tillsatsmedel
Varje film har en hartsbas, och basen bestämmer dess karaktär. Det finns bara två i volymproduktion. EVA, etylenvinylacetat, bär vinylacetat vid ungefär 28 till 33 procent i fotovoltaisk kvalitet; estergruppen är polär, vilket är varför EVA fäster lätt vid glas och varför det kan hydrolysera. POE, en polyolefinelastomer som vanligtvis baseras på etylen och okten, har ingen estergrupp alls, vilket är varför det är en mycket bättre fuktbarriär och varför det är svårare att formulera.
Den andra axeln är vad som tillsätts basen. Ett vitt pigment gör en reflekterande bakre film. Extra UV-absorbent gör en film med hög avskärning. Ett fosforämne gör en konverteringsfilm. Inget tillsatt ger dig den transparenta standardkvaliteten.
EPE är den enda kombinationen som fungerar längs båda axlarna samtidigt: ett EVA-skikt, en POE-kärna och ett andra EVA-skikt, samextruderade snarare än blandade. Den enda konstruktionen är varför den har tagit så mycket av TOPCon-affären, och det är anledningen till att en film nu kan beskrivas som att ha en framsida och en baksida med olika uppgifter.
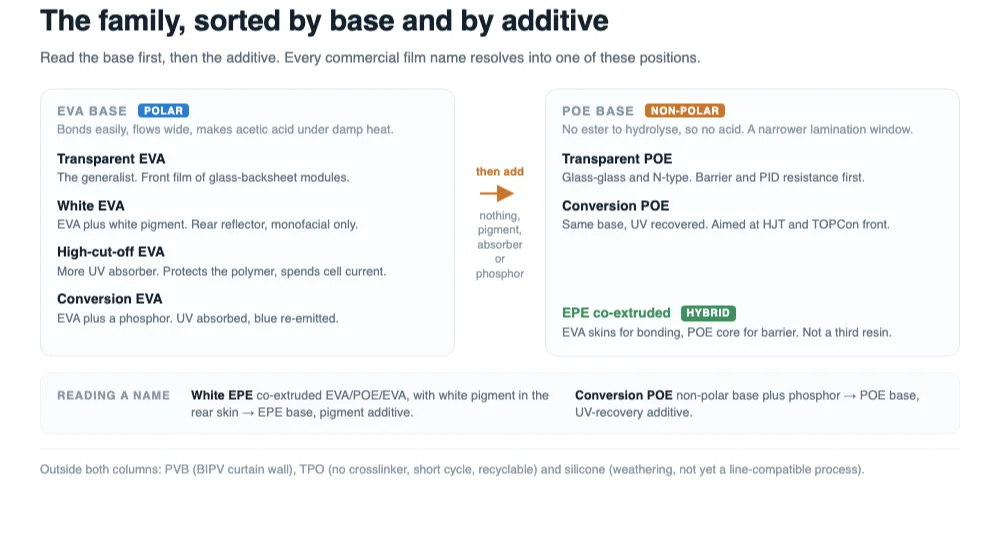
Läs av ett namn från ett datablad mot det trädet och det finns ingen tvetydighet kvar. Vit EPE är en samextruderad film med pigment i det bakre skiktet. Konverterings-POE är en icke-polär bas med ett fosforämne. Båda svaren tog en rad, och båda säger mer om prestanda än varumärkesnamnet gör.
Transparent EVA: generalisten som betalar för det i syra
EVA förtjänade sin plats genom att vara enkel. Den polära estergruppen fäster vid glas och vid backsheet utan heroiskt formuleringsarbete, den är kompatibel med tvärbindningsmedel, silaner och stabilisatorer, den flyter tillräckligt bra för att ge ett förlåtande lamineringsfönster, och den är det billigaste av alternativen. I två decennier gjorde den kombinationen den nästan synonym med inkapsling.
Svagheten kommer från samma funktionella grupp. Under fuktig värme hydrolyserar acetatsidogruppen, och den ättiksyra som bildas angriper gridlinjerna och ribbonen. Vattenångtransmissionen är hög — vanligen angiven till omkring 25 g/m² per 24 timmar vid 38 °C och 90 % relativ luftfuktighet, ungefär åtta gånger POE-siffran — och volymresistiviteten är lägre, så PID-motståndet måste återvinnas genom formulering snarare än att komma från polymeren.
Det är därför transparent EVA bäst förstås som filmen för glas-backsheet-modulen med en sida. Den marknaden krymper: glas-backsheet hade omkring 60 procents andel 2023, föll under hälften 2024, och ITRPV-färdplanen har den på ungefär 23 procent ett decennium framåt. Filmen misslyckas inte; det modulformat den designades för tappar mark.
Det finns fortfarande en stor, förnuftig användning för den. Flera modultillverkare kör EVA på framsidan och en POE-baserad film på baksidan, med resonemanget att framsidan är där ljuset och kostnads-prestanda-hävstången finns, och baksidan är där barriären betyder mest. En moduls två sidor har olika uppgifter, och inget kräver att de använder samma film.
Det finns också en tredje väg som behåller basen och åtgärdar svagheten: optimerade EVA-kvaliteter med lägre syrabildning och ett starkare PID-paket. De kostar mer än standard-EVA och mindre än POE, och de låter en linje stanna vid samma lamineringsrecept. Huruvida de räcker beror på hur länge modulen måste hålla i ditt klimat, vilket är en garanti fråga snarare än en materialfråga.
Vit EVA: återvinner ljuset som läckte mellan cellerna
En modul med en sida har mellanrum mellan cellerna, och mellanrum mellan cellsträngen och ramen. Ljus som landar där med en transparent bakre film fortsätter in i backsheet och går förlorat. Vit EVA, som är EVA laddad med ett vitt pigment, sitter bakom cellerna och sprider det ljuset tillbaka uppåt; en del av det reflekteras från den inre glasytan och återvänder till cellen. Mekanismen är enkel och effekten är verklig, vilket är varför vit film blev standard på baksidan av moduler med en sida.
Det är också ett material endast för baksidan med två hårda gränser. Det transmitterar inte, så en bifacial modul kan inte använda det — vinsten skulle spenderas på att blockera den bakre instrålningen som produkten säljs på. Och det flyter: under laminering kan det vita skiktet krypa upp över cellkanten och, i dåliga fall, upp på framsidan, vilket är defekten som branschen kallar vit överflödning. Standardmotåtgärden är en förtvärbunden vit film, delvis härdad före leverans så att den fortfarande fäster men inte längre rör sig.
Vit EVA hade omkring 16 procent av den kinesiska marknaden 2024, och CPIA förväntar sig att andelarna stannar nära den nivån i takt med att volymerna för moduler med en sida minskar. Den är på den förlorande sidan av glas-backsheet-övergången av exakt anledningen ovan. Om du kör moduler med en sida är den nästan gratis prestanda. Om du kör bifacial är den inte ett alternativ, och ingen mängd kvalificeringstester ändrar på det.
POE: filmen som inte kan bilda ättiksyra
POE är en etylen-okten-sampolymer med en mättad ryggrad och ingen ester att hydrolysera. Allt som följer av det är en direkt fördel: ingen ättiksyra som korroderar metalliseringen, en vattenångtransmissionshastighet nära 3 g/m² per 24 timmar på samma bas där EVA ligger nära 25, en volymresistivitet hög nog att göra PID-motstånd till en egenskap hos materialet snarare än hos tillsatspaketet, och elasticitet som klarar låga temperaturer, där EVA stelnar märkbart runt minus tjugo.
Den opolära ytan är också problemet. Tillsatser är mindre kompatibla i POE, så de migrerar och blommar ut lättare; vidhäftningen till glas beror mer på formuleringen; smältan flyter mindre villigt, så lamineringen tar längre tid och processfönstret är snävare. Ett snävare fönster i en lamineringspress visar sig som cellförskjutning och strängglidning, inte som ett misslyckat elektriskt test, vilket är varför POE-linjer tenderar att behöva mer processdisciplin snarare än mer inspektion.
Kostnaden är den andra halvan av historien. POE-harts har historiskt kommit från en kort lista av leverantörer — Dow, ExxonMobil, Mitsui och LG Chem bland dem — så pris och tilldelning rör sig med kapacitetstillskott snarare än med efterfrågan enbart. Den kombinationen, bättre prestanda och ett strukturellt högre pris, är vad som skapade öppningen för EPE.
EPE: EVA och POE staplade i ett enda ark
Om EVA binder bra och POE blockerar vatten bra, är det uppenbara draget att sluta välja. EPE sam extruderar EVA, POE och EVA till ett enda ark: skikten ger vidhäftning och flöde, kärnan ger barriären och isoleringen. Eftersom kärnan bär fuktuppgiften, sjunker mängden POE i en modul kraftigt, vilket är kostnadsargumentet, och den elektriska prestandan förblir nära ren POE, vilket är tillförlitlighetsargumentet.
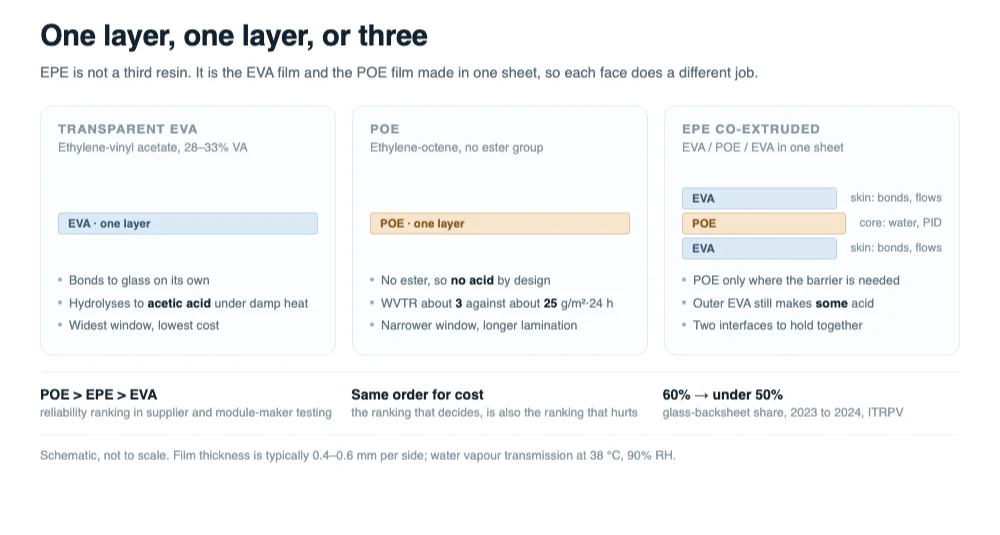
Det är ingen gratis lunch. Två gränssnitt måste nu hålla, tjockleksförhållandet mellan kärna och skikt måste kontrolleras från körning till körning, och tillsatser kan migrera från ett skikt till ett annat. Det yttre EVA-skiktet producerar fortfarande en del ättiksyra, så en EPE-modul är inte syrafri på samma sätt som en ren POE-modul. Och när ett EPE-laminat väl misslyckas, tenderar det att misslyckas vid ett gränssnitt, vilket är varför den karakteristiska defekten är en linje av bubblor längs bandet snarare än en allmän grumlighet.
Marknaden har röstat: EPE är där tillväxten finns, särskilt på TOPCon, och det är nu den största enskilda POE-klassprodukten i Kina. För en modultillverkare är den praktiska frågan inte huruvida EPE fungerar utan vilken EPE — kärnförhållande, total tjocklek och vilket skikt som vetter mot glaset. Dessa tre rader hör hemma i inköpsspecifikationen, inte i en fotnot i databladet.
Var UV-konverteringsfilm passar in
Konverteringsfilm är inte en bas; det är en tillsats som sitter på en av baserna ovan. Logiken är enkel när man väl accepterar att N-typceller, särskilt HJT, är känsliga för ultraviolett ljus. Det konventionella svaret är en frontfilm med tillräckligt med UV-absorbent för att hålla de korta våglängderna borta från cellen. Konverteringssvaret är att absorbera samma fotoner och återemittera dem i det blå, där cellen fortfarande har god kvantverkningsgrad.
Så en konverteringsfilm och en högavskärmande film är motsatser i avsikt, även om båda innehåller någon form av UV-absorbent. Den ena kastar bort den ultravioletta energin för att skydda polymeren och cellen; den andra försöker återvinna en del av den. Vilket som är korrekt beror på hur mycket UVID din cell faktiskt lider av och vad fosforen kostar, och den jämförelsen är en beräkning i sig.
Den öppna frågan på denna väg är inte mekanismen utan hållbarheten hos själva konverteringsmedlet. Leverantörer rapporterar mycket små förluster efter accelererad exponering motsvarande decennier i fält, och dessa siffror bör läsas som leverantörspåståenden tills en oberoende fukt-värme- och UV-sekvens reproducerar dem på det färdiga laminatet. Emissionsbandet, skiftet och effektiviteten hos konverteringen täcks mer i detalj i vår not om UV-ljuskonverteringsfilm.
PVB, TPO och silikon: vägar som vinner utanför mainstream
Tre kemier ligger utanför EVA- och POE-trädet, och var och en är det rätta svaret på en fråga som mainstreamfilmerna inte kan svara på.
PVB har varit mellanskiktet i arkitektoniskt laminerat glas i decennier. Det binder starkt till glas, absorberar stötar och håller fragment, vilket är precis vad en byggnadsintegrerad fasad eller en säkerhetsglasning behöver. Dess svaghet är fukt: PVB är hygroskopiskt och behöver kantförsegling, och det kostar mer än EVA. I BIPV-gardinväggar är dessa avvägningar acceptabla eftersom produkten är ett byggnadselement först.
Vid bearbetning av PVB för arkitektoniska glassammansättningar förlänger vi det initiala vakuumsteget innan vi applicerar membrantryck för att evakuera luft noggrant från periferin och cellgap.
TPO behöver inget tvärbindningsmedel alls. Det smälter, binder och stelnar vid kylning, så lamineringscykeln är kort och laminatet är lättare att återvinna vid livslängdens slut. Utmaningen är krypning vid driftstemperatur, vilket är varför TPO bevakas noga för perovskit och andra lågtemperaturprocesser där en 150 °C-härdning är ovälkommen snarare än för mainstream-silikon.
Silikon har den bästa väderbeständigheten och UV-stabiliteten i gruppen och den sämsta passformen med en konventionell linje: annan härdningskemi, annan hantering, högre kostnad. Det överlever i special- och forskningsarbete, och det är referenspunkten som visar hur mycket av mainstream-valet som drivs av linjekompatibilitet snarare än av materialprestanda.
Alla tre marginaliserades eftersom de inte kunde slå EVA på kostnad för en standardmodul. BIPV, flexibla och lätta moduler, och perovskit-tandem är de applikationer där standardmodulens antaganden slutar hålla, och det är där dessa vägar får en andra chans.
Att matcha film till modularkitektur
Tabellen nedan parar ihop de vanliga arkitekturerna med de filmer som vanligtvis specificeras för dem. Läs den som en utgångspunkt för en kvalificeringsplan, inte som en regel: två linjer som bygger samma modultyp kan motivera olika filmer enbart baserat på felhistorik.
| Modularkitektur | Front | Baksida | Vad som driver valet |
|---|---|---|---|
| Monofacial, glas-baksidesfilm, PERC | Transparent EVA | Vit EVA | Lägsta kostnad per watt; bakljus har ingenstans att ta vägen, så reflektera det tillbaka |
| Bifacial, glas-glas, TOPCon | EPE eller POE | EPE eller POE | Båda ytorna måste transmittera; barriär och PID-motstånd spelar båda roll |
| HJT, glas-glas | POE eller EPE, eventuellt konvertering | POE eller EPE | Högsta barriärkrav, plus UVID-skydd på fronten |
| BIPV och gardinvägg | PVB | PVB | Säkerhetsglasning och byggnormer, inte watt per kvadratmeter |
| Flexibel och lätt | TPO eller tunn POE | TPO | Inget tungt glas, kort cykeltid, återvinningsbarhet |
| Perovskit-tandem, pilot | TPO eller lågtemperatur | TPO | Temperaturbudget under den konventionella härdningen, så krypning blir frågan |
En cell i den tabellen är tom med avsikt: fram och bak behöver inte matcha. Att dela upp filmerna är ett legitimt sätt att lägga pengar där påfrestningen är, och det är vad flera tillverkare gör när framsidan måste förbli transparent och baksidan bär fuktansvaret.
Hur mixen faktiskt förändrades
POE-klassade filmer, det vill säga ren POE plus EPE, gick från ungefär 23 procent av den kinesiska marknaden 2021 till omkring 35 procent 2022 och 41 procent 2024. I 2024 års siffror var EPE ensamt 27,8 procent och ren POE 13,2 procent, vilket är den tydligaste enskilda indikatorn på att den samextruderade kompromissen nu är mainstreamprodukten snarare än det smarta alternativet.
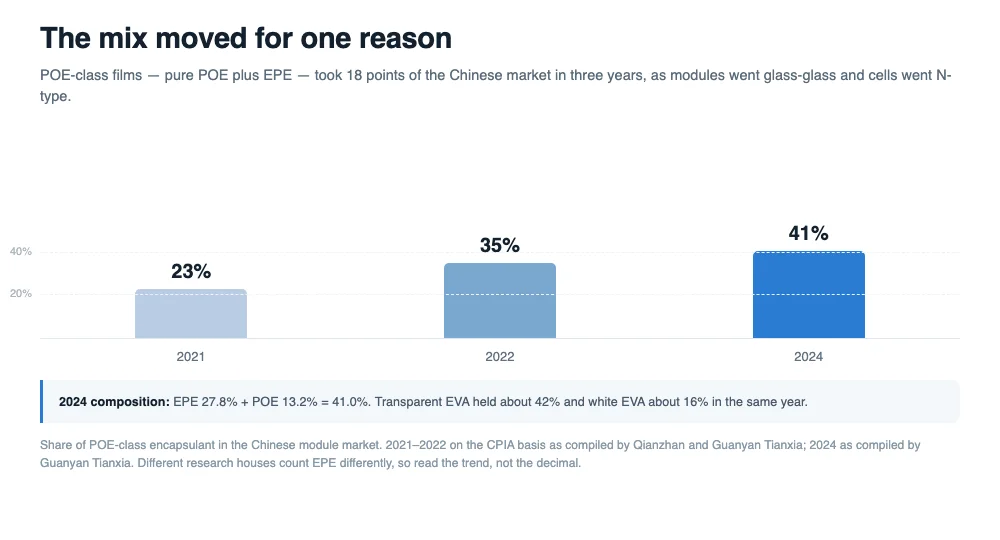
Orsaken är modulen, inte filmen. När glas-glas blev standard och N-typ-celler blev tekniken som säljs, flyttades fuktinträngning och PID från sekundära bekymmer till toppen av fellistan, och filmerna som hanterar dem gick från premium till standard. I leverantörers och modultillverkares tester kommer tillförlitlighetsordningen ut som POE först, EPE andra, EVA sist, och kostnadsordningen följer samma mönster — vilket är ett prydligt sätt att säga att branschen köper skydd den nästan har råd med.
Olika analyshus räknar EPE olika, så de absoluta siffrorna varierar mellan rapporter medan riktningen inte gör det. Betrakta trenden som solid och decimalen som ungefärlig, och om du behöver den aktuella siffran för ett affärsfall, hämta den från den CPIA-roadmap-utgåva som din kund också använder.
Vad som måste omkvalificeras innan du byter
Att byta film är inte ett delbyte, och felen som följer ett byte kommer vanligtvis från processen snarare än från materialet. Fem saker behöver återetableras på din egen linje innan ändringen går i produktion.
Lamineringsreceptet. POE och EPE flyter mindre lätt än EVA, så uppehållstid och temperatur måste ställas in på nytt. Ett recept som förs över oförändrat kommer att producera bubblor och ofullständig fyllning långt innan någon materialegenskap är orsaken.
När vi ställer in recept för POE och EPE delar vi upp värmning och pressning över två kammare för att eliminera luft innan kärnan smälter, vilket förhindrar hålrumsbildning längs banden.
Härdmålet. Gelhalten mäts på samma sätt men målbandet förskjuts med kemin, och extraktionsmetoden spelar roll. Fastställ standarden och extraktionstiden i specifikationen, eftersom två laboratorier som följer två olika metoder kommer att vara oense om samma rulle.
Peel mot den faktiska backsheet-filmen. Vidhäftning är en egenskap hos fogen, inte hos filmen. Testning mot ett referenslaminat säger att filmen är konsekvent; testning mot den backsheet du faktiskt köper säger om modulen kommer att delaminera.
De accelererade sekvenserna. Fuktvärme, PID och UV-förkonditionering på det färdiga laminatet, körda i den ordning ditt certifieringsorgan använder. En film kan klara tre av dessa och misslyckas med den fjärde, och den fjärde är vanligtvis den som ditt klimat utsätter dig för.
Effekt- och inspektionsbaslinjen. Att gå från vit till transparent på baksidan ändrar bifacialiteten och därmed märkeffekten; att gå från EVA till EPE ändrar den karakteristiska defekten från dis till gränssnittsbubblor, så de visuella inspektionskriterierna måste följa med. Båda är lätta att glömma och båda visar sig senare som ett kundklagomål.
Kör sedan paret, inte filmen. Fram och bak lamineras tillsammans och härdar i samma termiska cykel, så en snabbhärdande framsida under en långsammare bakkärna är ett recept för att ett lager blir underhärdat. Bygg kvalificeringsprovet från den exakta BOM du avser att leverera, och behåll ett referenslaminat från den gamla BOM:en att jämföra mot.
Vanliga frågor
Är POE alltid bättre än EVA?
När det gäller barriär och PID-motstånd, ja, och tillförlitlighetsrankningen POE, sedan EPE, sedan EVA är konsekvent i leverantörers och modultillverkares tester. Det är inte automatiskt bättre för din linje: POE är dyrare, kräver en längre lamineringscykel och ett snävare processfönster, och på en monofacial glas-backsheet-produkt köper den extra barriären skydd som applikationen inte behöver.
Varför är EPE billigare än ren POE om den innehåller POE?
Eftersom POE bara är ett kärnskikt. Barriäruppdraget bärs av en bråkdel av den totala tjockleken, så det dyra hartset används där det behövs och EVA fyller resten. Du får det mesta av fuktprestandan till en blandad kostnad som ligger mellan de två materialen.
Kan vit EVA användas på en bifacial modul?
Nej. Vit film transmitterar inte, så den eliminerar den bakre avkastning som produkten säljs på. Dess vinst finns bara på monofaciala moduler, där ljuset som når baksidan annars skulle gå förlorat.
Vad orsakar vit överflödning, och hur förhindras den?
Vit film flyter under laminering och kan klättra över cellkanten, ibland upp på framsidan. Den vanliga motåtgärden är förkorslänkning: det vita lagret härdas delvis före leverans så att det fortfarande binder men har begränsad rörlighet. Resten är lamineringskontroll — temperaturramp och tryck.
Är EPE mer benägen att delaminera än EVA?
Den har fler gränssnitt, så den har fler ställen att misslyckas på, och den typiska defekten är en linje av bubblor längs bandet snarare än en bred dis. Det gör den inte svagare totalt sett — dess kärna är en bättre barriär än EVA — men det betyder att felet du ser först är annorlunda, och dina inspektionskriterier bör förvänta sig det.
Ersätter en konverteringsfilm en UV-blockerande film?
De är motsatser. En film med hög cut-off tar bort ultraviolett för att skydda polymeren och cellen; en konverteringsfilm absorberar samma fotoner och återemitterar dem som synligt ljus. Att välja mellan dem är en energiredovisningsfråga, inte en preferens.
Vilken film bör en HJT-linje använda?
Kombinationen som åtgärdar båda HJT:s svagheter: en högbarriärfilm, så POE eller en EPE med en betydande kärna, och en frontfilm som hanterar ultraviolett, antingen genom att blockera det eller konvertera det. HJT är också den teknik som är mest utsatt för lågtemperaturprocessning, så kontrollera härdningstemperaturen mot cellen före barriäregenskaperna.
Kan fram och bak använda olika filmer?
Ja, och det är vanligt. Framsidan bär den optiska uppgiften och vanligtvis det strängare UV-kravet; baksidan bär fuktuppgiften. Genom att dela upp dem kan du lägga kostnaden där påfrestningen finns, förutsatt att du validerar paret som ett system snarare än varje film för sig.
Slutliga tankar
Familjen ser överfull ut tills den sorteras efter bas och tillsats, och då kollapsar den till en kort lista: EVA där kostnad och processförlåtelse spelar roll, POE där fukt och PID spelar roll, EPE där båda gör det och budgeten är verklig, och specialkemikalierna där modulen slutar vara en standardmodul. Välj efter det felmod som du inte har råd med, och namnet på rullen blir uppenbart.
- PV-kapslingsfilm: Fem jobb bakom en 25-årig garanti
- UV-ljuskonverterande film: funktioner, princip och viktiga kvalitetsparametrar
- Delaminering av EPE-inkapslingsmaterial: linjeformade bubblor längs ribbonerna
- Inte varje laminatbubbla är inkapslingsmaterialets fel
- Laminatorns vakuumpumpar och EVA-processfönstret
- DH1000 Fuktig värme-test: Felmoder och mekanismer
- Snigelspår på solpaneler: orsaker och förebyggande
- EVA-, POE- och EPE-inkapslingsfilm: teknisk guide
Dataanteckningar: marknadsandelar avser den kinesiska modulmarknaden. Siffrorna för POE-klassen 2021 och 2022 följer CPIA-basen enligt sammanställning av Qianzhan och Guanyan Tianxia; uppdelningen 2024 (EPE 27,8 %, POE 13,2 %) är Guanyan Tianxias sammanställning, och siffrorna för transparent EVA (cirka 42 procent) och vit EVA (cirka 16 procent) är CPIA-siffror rapporterade i TaiyangNews, Backsheets & Encapsulation 2024-2025. Vattenångtransmissionshastigheter är vanligt publicerade värden vid 38 °C och 90 % relativ luftfuktighet och varierar med tjocklek, formulering och metod. Andelen glas-baksidesfolie kommer från 15:e upplagan av ITRPV. Filnegenskaper bör bekräftas mot leverantörens egna tekniska data och dina kvalificeringsresultat.
För linjer som hanterar dessa inkapslingsmaterial bygger OOITech OTcy 2754DD enkelskikts dubbelkammar-BIPV-laminator för att köra stabila termiska cykler för EVA-, POE-, EPE- och PVB-stackar. Skicka oss din modulstack, ritningar eller glasprover för att utvärdera cykelparametrar och verifiera tvärbindningsprestanda på vår utrustning.