Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
0BB Dispenseringslim kan förgifta inkapslingsmedel tvärbindning
Innehållsförteckning
Snabbt svar: På en 0BB-linje fästs ribbonet innan laminering med en rad små limpunkter, var och en en bråkdel av ett milligram. Vid lamineringssteget på 145 till 155 grader C migrerar de små molekylerna inuti dessa punkter in i den smälta POE- eller EVA-filmen, och om någon är en amin, en tiol eller en fenolisk inhibitor avbryter den peroxidradikalöverföringen som bygger tvärbindningsnätverket. Resultatet är en mjuk, underhärdad ring runt varje punkt, precis där ribbonet behöver att filmen fäster. Filmen klarar sitt eget inkommande test, limmet klarar sitt eget test, och modulen misslyckas ändå senare vid termisk cykling eller fuktig värme. Signaturen att leta efter är en gradient: gelhalten låg vid punkten och normal några millimeter bort. POE faller under sin gräns först eftersom det tvärbinder ungefär fyra gånger långsammare än EVA.
Du ser en mjuk ring runt ribbonet och griper efter filmbatchen. Filmen är vanligtvis okej. Den mer sannolika boven är limpunkten som var tänkt att hålla ribbonet stilla.
Den mjuka ringen runt ribbonet
0BB tar bort bussbaren och lägger många tunna ribbon direkt på de fina grid-fingrarna, så ribbonet har inget som håller det på plats tills filmen härdar. På de flesta linjer fästs ribbonet med en rad små limpunkter, ett UV- eller termohärdande lim, så att det inte driver medan strängen staplas, flyttas och dras in i vakuum. Varje punkt väger en bråkdel av ett milligram, nästan ingenting mot en film som väger flera hundra gram.
Vid laminering den platta ligger nära 145 till 155 grader C, och de små molekylerna i punkten blir mobila och diffunderar in i filmen som har smält runt ribbonet. Om dessa molekyler attackerar peroxiden som försöker tvärbinda filmen, hamnar ribbonet inuti en ring av film som aldrig blev färdighärdad. Signaturen är lätt att missa eftersom den är lokal: några millimeter bort ser filmen normal ut och testar normalt, vilket är varför den första instinkten är att skylla på filmbatchen snarare än limmet.
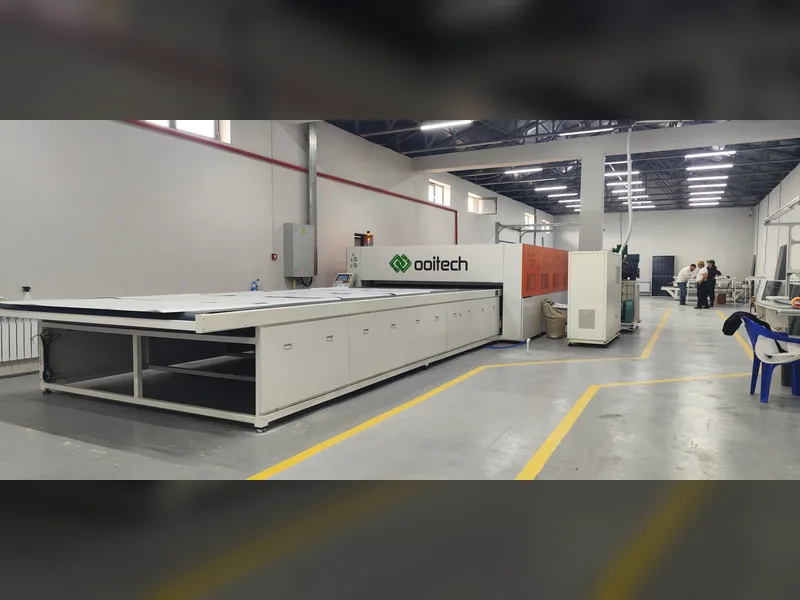
Vi håller plattan mellan 145 och 155 grader C med cirkulerande termisk olja för att upprätthålla en jämn temperaturprofil som förhindrar ojämn diffusion medan filmen tvärbinder.
Hur filmen tvärbinder, en stafett
POE och EVA är termoplaster. Otvärbundna mjuknar de och flyter vid temperatur, och otvärbunden EVA börjar smälta nära 70 grader C, en temperatur som en moduls backsheet når en sommardag. Filmformulan innehåller en organisk peroxid, en peroxikarbonat såsom TBEC, plus ett samverkande medel såsom TAIC. Under laminering löper tvärbindningsreaktionen som en stafett. Värme klyver peroxidens syre-syre-bindning till en alkoxiradikal. Den radikalen abstraherar en väteatom från en polymerkedja och överlämnar radikalen till kedjan. Två kedjeradikaler kopplas sedan samman till en kol-kol-tvärbindning, och samverkansmedlet hjälper till att skicka stafettpinnen vidare till fler kedjor.
Tvärbindningsnivån avläses som gelhalt: den ohärdade delen extraheras med ett lösningsmedel såsom xylen, och den olösliga andel som återstår är gelhalten, mätt enligt IEC 62788-1-6 eller GB/T 29848. Branschregeln är minst 75 procent för EVA och minst 60 procent för POE, med filmtillverkarens specifikation som auktoritet.
Extraktionstestet delar filmen i två delar: det tvärbundna nätverk som överlever och de ohärdade kedjor som löses upp. En film som visar 75 procent är mestadels ett nätverk, men de 25 procent som löstes upp är material som aldrig anslöt sig till det, och den andelen är precis där ett gift sätter sina spår. Det är därför gelhalt är talet att bevaka när ett lim och en film möts.
Tre gifter som bryter stafetten
Allt som förbrukar peroxiden, eller fångar radikalen och vägrar föra den vidare, bryter stafetten. Additiven inuti en limp punkt delas in i tre klasser.
| Giftklass | Var det kommer från | Hur det bryter stafetten | Vad det lämnar |
|---|---|---|---|
| Amin | Aminhärdare och acceleratorer i termohärdande lim; amin-saminitiatorer i vissa UV-lim | Redoxreaktion med peroxid antänder den långt under dess normala sönderfallstemperatur | Peroxid förbrukad innan filmen smälter och fäster |
| Tiol | Tiol-en UV-lim och tiolhärdad epoxi | S-H-bindning donerar väte och kedjeöverför, vilket omvandlar en aktiv radikal till en lågaktiv svavelradikal | Stafetten stannar och tvärbindningseffektiviteten sjunker kraftigt |
| Inhibitor | Fenoliska inhibitorer såsom MEHQ eller hydrokinon tillsatta för UV-lagringsstabilitet | Fångar radikaler och bildar en stabil produkt | Effektiv peroxidhalt sjunker när radikaler äts upp en för en |
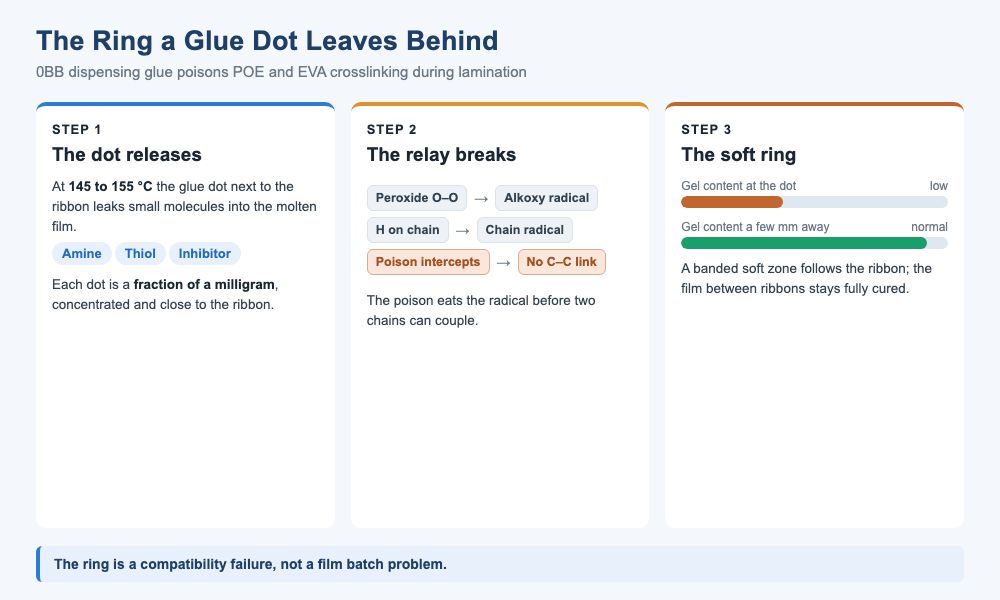
Vägen från en limp punkt till en mjuk ring. Punkten frigör giftmolekyler vid laminering, peroxidstafetten stannar, och gelhalten sjunker endast i ringen runt ribbonet.
Amin: att tända stubinen tidigt
En tertiär amin paras med peroxid till ett redoxinitiatorsystem, vilket är varför aminer snabbar upp rumstempererade hartser. I en film är den accelerationen fel sak vid fel tidpunkt: peroxiden sönderfaller innan filmen har smält och fäst fullt ut, och de radikaler den frigör släcks mestadels i sidoreaktioner.
Inhibitorklassen gömmer sig i öppen dager
UV-lim är en radikalhärdning, så för att förhindra att det polymeriserar i tunnan tillsätter formuleraren en fenolisk inhibitor. Detta är samma klass av radikalfångande stabilisator som släcker peroxidradikaler i en film. En underhärdad limp punkt gör det värre, eftersom ribbonet skuggar punkten från UV, så den del som härdar sämst är precis den del som ligger mot filmen.
Varför ringen följer ribbonet
Felet är format som punkten, inte som filmen. Punkten är liten men koncentrerad, och diffusion vid laminering bär dess additiv bara en kort sträcka, så giftkoncentrationen är högst vid punkten och avtar utåt. Peroxiden i filmen är doserad för ett helt ark som tvärbinder jämnt, utan extra budget för en fläck som äter en stor lokal andel. Resultatet är en ungefärligt cirkulär underhärdad zon runt varje punkt, och längs ett ribbon radar zonerna upp sig till ett band. I värsta fall tvärbinder ringen knappt alls och ger märken under en nagel.
Mönstret läses tillbaka från uppläggningen. Eftersom punkterna är placerade med mellanrum längs bandet och bandet löper över hela cellen, smälter de enskilda ringarna samman till ett band eller en pärlrad som följer bandet, medan filmen mellan banden förblir fullt härdad. Den kontrasten, en bandformad mjuk zon på en i övrigt hård film, är tecknet som skiljer ett kompatibilitetsproblem från ett recept- eller satsproblem, vilket skulle mjuka upp hela arket jämnt.
Varför POE faller under gränsen först
POE är det mer utsatta materialet. Det tvärbinder långsammare än EVA, och en reologijämförelse visar att geleringstakten för det mer polära EVA är ungefär fyra gånger den för POE. POE har därför ett snävare tvärbindningsfönster, och allt som stjäl radikaler mitt i kedjan trycker det under dess godkännandegräns tidigare än det skulle trycka EVA. Golven återspeglar detta, 60 procent för POE mot 75 procent för EVA, men en förgiftad ring kan falla under båda.
Vad ringen kostar efter laminering
Ringen sitter där modulen är mest känslig. Vissa 0BB-vägar är beroende av att filmen håller bandet pressat mot de fina rutnätsfingrarna efter laminering, så en mjuk ring sänker kontakttrycket och ökar kontaktmotståndet, vilket visar sig som en falsk kontakt eller en mörk elektroluminescenslinje. En zon med låg tvärbindning mjuknar också och flyter igen vid temperatur, vilket låter bandet krypa under termisk cykling, och ohärdad film kan smälta om till bubblor och veck som öppnar en väg för fukt. Problemet är fördröjningen: initial elektroluminescens och effekt ser normala ut, och problemet visar sig först efter fuktig värme eller tid i fält.
Varje symptom visar sig på en olika klocka. Kontaktförlust och den mörka linjen kan uppträda inom termisk cykling, eftersom den mjuka ringen relaxerar varje gång modulen värms upp. Bubblor och delaminering tar längre tid, eftersom de behöver att den ohärdade andelen smälter om och att gas eller vatten samlas. Fältfel är långsammast och dyrast, eftersom modulen då sitter på ett tak och filmen, limmet och receptet alla har passerat sina egna tester.
Kontakten är det första som ger sig
I de 0BB-vägar som förlitar sig på filmtryck snarare än en stark svets, är filmen fjädern som håller bandet på fingret. En ring som förblir mjuk är en fjäder som ger vika, så kontaktmotståndet stiger där ringen sitter och felet visar sig som en mörk linje längs bandet snarare än som en filmdefekt.
Att fånga det innan du laminerar
Den renaste kontrollen är jämförande provtagning. På en laminat, skär prover direkt över en limprick, från en till två millimeter vid sidan av bandet, och från en punkt väl borta från bandet, mät sedan gelhalten på alla tre. En tydlig gradient, hög långt borta och låg vid pricken, pekar på limmet. Två hjälpmedel stöder det: differentiell svepkalorimetri läser restexoterm, vilket skiljer sig där härdningen är ofullständig och peroxid finns kvar, och infrarödspektroskopi jämför topparna nära pricken mot bakgrunden.
Vi tar ut jämförande prover en till två millimeter från bandet på testlaminat för att kartlägga lokala variationer i gelhalt innan vi fastställer varje recept för termisk bindning.
| Metod | Vad det visar | När den ska köras |
|---|---|---|
| Jämförande gelhalt | Gradient från låg vid pricken till normal några millimeter bort | Varje gång en mjuk ring eller låg vidhäftning uppträder nära bandet |
| DSC kvarvarande exoterm | Kvarvarande reaktionsentalpi där härdningen är ofullständig | Som en snabb screening för underhärdning |
| FTIR nära pricken | Förändrade toppar mot bakgrundsfilmen | För att bekräfta vad som migrerat in i filmen |
| Kompatibilitetskupong | Gelhalt och vidhäftning vid pricken jämfört med ett område utan prick | Innan import av något nytt lim |
Kupongtestet
Innan import av ett nytt lim, bygg en liten kompatibilitetskupong: glas, film, en limprick, film, backsheet, kör genom det normala lamineringsreceptet, mät sedan gelhalt och vidhäftningsstyrka vid pricken mot ett område utan prick. Det är billigt och snabbt, och det bör vara ett fast steg vid varje import av dispenseringslim snarare än något som körs först efter en fältretur.
Att hålla kedjan igång
Förebyggande delas upp mellan lim, film och process.
- På limsidan, föredra system utan amin- eller tiolhärdningskomponenter, be leverantören att redovisa inhibitortyp och en ungefärlig halt, och fastställ den erforderliga UV-härdningsgraden så att den bandskuggade delen inte förblir underhärdad.
- På filmsidan, validera parningen med filmtillverkaren och välj en formula med mer tvärbindningsmarginal. I en EPE-stack är huden som rör pricken viktigast.
- På processidan, använd differentiell svepkalorimetri eller reologi för att bekräfta att lamineringstiden och temperaturen lämnar utrymme i stället för att ligga tätt intill filmens specifikationsgolv.
- Behandla varje ändring av limformulan, även en utbytt inhibitor eller saminitiator, som en ändring som utlöser en ny kompatibilitetskörning.
Ett system, inte två
Ett lim kvalificeras vanligtvis på sina egna villkor: vidhäftning, härdningshastighet, dispenseringsbeteende och hållbarhet. En film kvalificeras också på sina egna villkor: vidhäftning, transmittans, resistivitet och gelhalt. Ingen av listorna innehåller det andra materialet, så en parning kan passera varje rad på båda bladen och ändå misslyckas i ugnen. Det saknade testet är det som kör båda tillsammans, vilket är varför kompatibilitetskupongen hör hemma på importchecklistan bredvid de två materialspecifikationerna. I en 0BB-modul är de två materialen inte längre grannar som råkar röra vid varandra; de är ett reaktionssystem som antingen fullbordas tillsammans eller misslyckas tillsammans.
Var dessa siffror kommer ifrån
Lamineringsintervallet 145 till 155 grader C, gelhaltsgolven på 75 procent för EVA och 60 procent för POE, och den fyra gånger långsammare geleringstakten för POE är industritypiska värden hämtade från källartikeln och dess referenser, inte mätningar vi utfört. Källan citerar en Fraunhofer-studie om hur peroxiden TBEC, samverkansmedlet TAIC och stabilisatorer påverkar inkapslingsmedlets tvärbindning, en Polymers-artikel om hindrade aminstabilisatorer, och en SMM-analys av inkapslingskostnad för 0BB.
De tre giftklasserna, amin, tiol och inhibitor, kommer från polymerkemi, inte från en enda publicerad specifikation, och ett specifikt limbeteende måste bekräftas med kupongtestet på ditt eget lamineringsrecept. Förskjutningen på en till två millimeter vid provtagning är en praktisk riktlinje, inte en standardklausul.
F: Är den mjuka ringen alltid limmets fel?
Nej. Det är den främsta misstänkta, men en filmbatch med låg peroxidhalt eller en felaktig lamineringskurv kan ge en liknande underhärdning. Det jämförande gelinnehållstestet skiljer dem åt: en gradient centrerad på punkten pekar på limmet, medan en enhetlig brist pekar på filmen eller receptet.
F: Varför misslyckas POE före EVA?
POE tvärbinder ungefär fyra gånger långsammare, så dess fönster är snävare och det har mindre marginal mot varje gift som stjäl radikaler. Dess golv är också lägre vid 60 procent mot EVA 75 procent, men en förgiftad ring kan pressa endera under dess linje.
F: Vad finns i limmet som orsakar problemet?
Tre klasser: aminer som tänder peroxiden tidigt, tioler som kedjeöverför och stoppar reläet, och fenoliska inhibitorer som MEHQ eller hydrokinon som fångar radikaler. Ett specifikt lim kan bära en eller flera av dem.
F: Kan jag bara använda mindre lim?
Delvis. En mindre punkt och färre punkter krymper den förgiftade zonen, så länge hållkraften fortfarande håller ribbonen. Kemikalierna spelar större roll än volymen, så en ren formulering slår en mindre dos av en smutsig.
F: Hur testar jag ett nytt lim innan jag använder det på linjen?
Kör kupongtestet: glas, film, limp punkt, film, backsheet genom ditt normala lamineringsrecept, mät sedan gelinnehåll och peel vid punkten mot ett område utan punkt. Gör det till en fast grind före import.
F: Kommer problemet att synas i det första elektroluminescenstestet?
Vanligtvis inte. Ringen klarar ofta initial elektroluminescens och effekt. Den dyker upp senare som ökning av kontaktmotstånd, en mörk linje, bubblor eller krypning efter termisk cykling, fuktig värme eller fälttid.
F: Åtgärdar en högre lamineringstemperatur det?
Inte tillförlitligt. Mer värme kan slutföra härdningen men driver också ut mer gift ur punkten, och det tillför bubblor, gulning och energikostnad. Den säkrare lösningen är ett kompatibelt lim plus tvärbindningsmarginal på filmen.
F: Är detta bara ett 0BB-problem?
Det är mest synligt på 0BB eftersom ribbonen limmas på filmen och ringen sitter på en kontakt. Allt lim eller tejp som vidrör inkapslingen under härdning kan förgifta den, så kompatibilitetsregeln gäller bortom 0BB.
Slutliga tankar
Att utvärdera ett lim brukade innebära att kontrollera vidhäftning, härdningshastighet och dispenseringsbeteende. I lamineringsugnen är limmet och filmen ett reaktionssystem, och varje sidas kemi förändrar det andra resultatet. Kompatibilitetsproblemet är av det tysta slaget: båda materialen klarar sig ensamma och misslyckas tillsammans, sent. Sätt tvärbindningskompatibilitetskontrollen bredvid vidhäftningstestet, och den mjuka ringen slutar vara ett mysterium.
OOITech tillverkar enkel- och dubbelkammare solar panel laminator machines i både oljeuppvärmda och elektriska konfigurationer för att ge enhetlig termisk kontroll under tvärbindning. Skicka oss dina ritningar, modulstackar eller kupongprover för utvärdering, och vårt tekniska team hjälper dig att fastställa stabila lamineringsparametrar för din 0BB-linje.