Det redaktionella ansvaret för denna artikel ligger hos Wuhan Ooi Photoelectric Technology Co., Ltd. Skriven och granskad av Ooitechs redaktionella team. Se vår redaktionella policy för hur vi skriver, var AI-verktyg används och hur du begär en rättelse.
UV-lim och inkapslingsmedel: Gränssnittet som fuktig värme hittar
Innehållsförteckning
Snabbt svar: En back-contact-retrofit tillför två organiska system som måste härda inuti samma sandwich: ett UV-härdat lim vid varje fog, och en tvärbindande inkapslingsfilm runt det. Ingen av leverantörerna testar den andras produkt på din stack, och felet som följer visar sig i fukt-värme som en fog eller en bubbla, inte som ett filmproblem. Kemikalierna är vanliga. En klibbfri limyta binder mindre lätt än en ohärdad, en ofullständig härdning frigör flyktiga ämnen precis där filmen försöker täta, ett härdat lim är mycket styvare än mjuknad film så nedkylningen belastar fogkanten, och lågmolekylära ämnen kan migrera in i filmen och störa dess tvärbindning. Det som åtgärdar det mesta är ett lamineringsrecept med längre vakuumhålltid, ett temperaturfönster som respekterar båda härdningsscheman, en långsammare nedkylning, och en fördelning av dragstyrka mätt efter 1 000 timmar snarare än före.
Två leverantörer, två datablad, ett gränssnitt. Limleverantören testade på glas. Filmleverantören testade på en stack som inte innehåller något UV-lim. Din modul är den första platsen där båda är sanna samtidigt, och ingen av dem har kört det.
Två polymerer, ett härdningsschema
En 0BB back-contact-modul bär två härdningssystem som konstruerades separat. Limmet placeras och bestrålas inne i strängningsstationen, eftersom fogen måste hålla innan strängen kan lyftas. Inkapslingsfilmen tvärbinder senare, i laminatorn, under vakuum vid en temperatur runt 140 till 150 °C under en hålltid mätt i minuter. Båda reaktionerna måste nå en användbar omvandlingsgrad i samma stack, och den andra sker i kontakt med den förstas yta.
Det är hela problemet i en mening. Allt annat i den här artikeln är en konsekvens: hur limytan ser ut när filmen anländer ovanpå den, vad som kommer ut ur limmet när det värms igen, och vad som händer med fogen när stacken kyls och filmen styvnar runt en bindning som redan är glasartad.
Vad ett UV-lim är, och vad dess härdning inte kan se
De två familjerna som används i denna tillämpning härdar genom olika kemi. Akrylsystem polymeriserar via radikaler, och radikaler släcks av syre, vilket är varför ytan på en radikalhärdad sträng kan förbli underhärdad medan kärnan är hård. Epoxysystem härdar katjoniskt, hämmas av fukt snarare än syre, och fortsätter reagera efter att lampan släckts, vilket är bekvämt och också innebär att härdningsgraden vid lamineringstillfället beror på hur länge strängen stod innan dess.
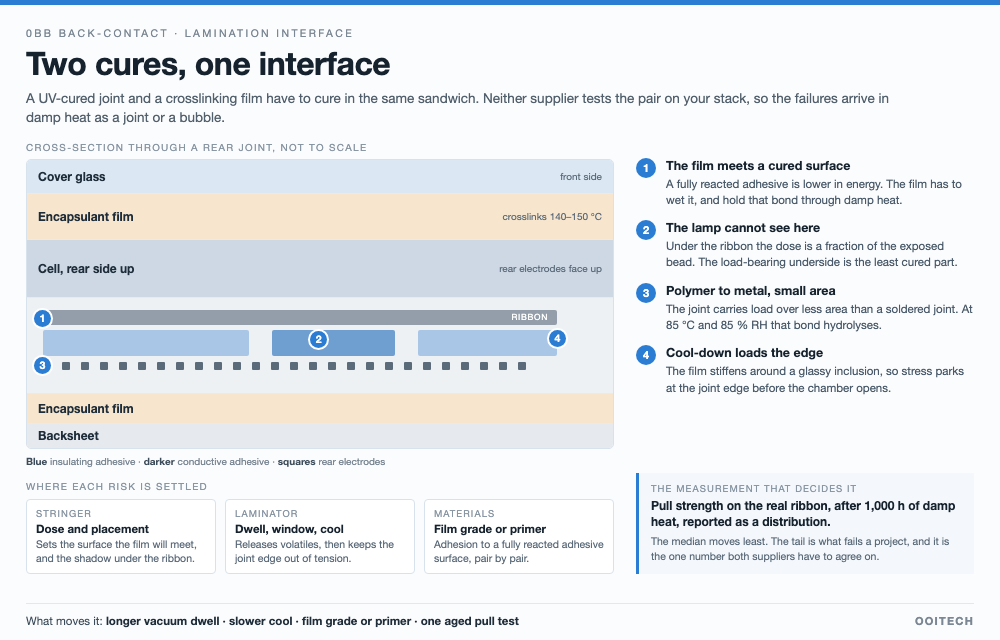
Det finns en andra blind fläck, och den är geometrisk. Ultraviolett ljus når det det kan se. Limmet under ribbonen och längs den skuggade sidan av en fog får en bråkdel av den dos som den exponerade strängen får, så fogen är inte jämnt härdad, och undersidan, den del som är i kontakt med fingret, är den del som kommer att behöva bära lasten. Förhärdning vid strängaren är ett hanteringskrav, inte en färdig härdning.
"Härda hårdare" är det intuitiva svaret och det är en tvåsidig ratt. Mer dos förbättrar kohesionen i limmet, och det driver också ytan mot ett fullt reagerat lågenergitillstånd som binder mindre lätt till filmen, och det kan driva migreringen av fotoinitiatorfragment och andra lågmolekylära ämnen längre. Det användbara intervallet är ett fönster, inte ett maximum.
Fyra frågor vid filmgränssnittet
När filmen landar är det fyra saker som avgör om gränssnittet överlever. Ingen av dem syns i ett peel-test som görs samma dag.
En bakfog i sektion: filmen anländer ovanpå ett redan härdat lim, lampan kan inte nå under ribbonen, metallbindningen är liten, och nedkylningen parkerar spänning vid fogkanten. Ej skalenlig.
- Ytenergi. En fullt härdad akryl- eller epoxidyta är kemiskt annorlunda än en ohärdad, och ofta lägre i energi. Filmen måste väta den, bilda en bindning, och hålla den bindningen genom en fukt-värmecykel. Huruvida en given film gör detta på ett givet lim är en formuleringfråga som besvaras genom att testa paret, inte genom att läsa något av databladen.
- Flyktiga ämnen som frigörs under den andra uppvärmningen. Ett delvis härdat lim innehåller fortfarande oreagerad monomer, fotoinitiatorfragment och absorberad fukt. Att värma det under vakuum driver ut dessa i det utrymme som filmen försöker stänga, vilket är en väg till bubblor som ligger i en linje längs fograden. Detta är samma familj av defekter som linjeformade bubblor längs ribboner som ses med EPE-film, men från en annan källa.
- Modulsteget. Vid lamineringstemperaturen är filmen mjuk och det härdade limmet är det inte. När stacken kyls styvnar filmen och krymper mot en inneslutning som inte följer med, och spänningen koncentreras vid fogens kant. En fog som klarade ett dragtest vid 25 °C kan därför vara förbelastad innan den ens når en kammare.
- Migrering in i filmen. Lågmolekylära ämnen vid ett gränssnitt stannar inte vid gränssnittet. Om de diffunderar in i inkapslingen kan de störa tvärbindningen lokalt, förändra gulningsbeteendet och ändra vidhäftningen runt fogen. Inget av detta syns på en produktionslinje. Att restkemikalier avgör modulens tillförlitlighet är inte ett nytt argument på denna linje, vilket är poängen som frågan om no-clean flussmedel gör vid ribbonen.
Varför fukt-värme hittar fogen först
Två egenskaper hos denna arkitektur förklarar varför kvalificeringssekvensen tenderar att sluta vid bakfogen snarare än vid filmen eller glaset.
För det första är fogen en polymer-till-metall-bindning som bär mekanisk last, över en yta mindre än en löddfog skulle ha. Vidhäftning vid ett metallgränssnitt bryts ned genom hydrolys under 85 °C och 85 % relativ luftfuktighet, och oxiden eller hydroxiden som bildas är inte vad limmet formulerades för att greppa. En löddfog fallerar annorlunda, genom intermetallisk tillväxt, vilket är långsamt och bättre förstått. För det andra sitter de elektriska och mekaniska funktionerna på samma plats: limmet leder eller isolerar lika väl som det håller, så en partiell förlust av vidhäftning och en partiell förlust av kontaktresistans kommer samtidigt.
Den praktiska konsekvensen handlar om sekvens. Fuktig värme, termisk cykling och potentialinducerad nedbrytning testas vanligtvis som separata kvalificeringsmoment, och en stack som klarar var och en för sig kan ändå fallera när de körs i ordning, eftersom det första testet öppnar ett gränssnitt som det andra testet sedan belastar mekaniskt, och det tredje driver jonisk ström genom det. Om planen är att sälja in i projekt som kräver bankability-granskning är det sekventiella resultatet det som läses.
Lamineringsrattarna som faktiskt påverkar det
Gränssnittet är fixerat i lamineringsmaskinvilket den vanliga kostnadsmodellen för eftermontering räknar som återanvänd utrustning. Den klassificeringen är korrekt för kapitalbudgeten och missvisande för processen: maskinen ändras inte, receptet gör det.
| Ratt | Vad den ändrar vid gränssnittet | Vad det kostar |
|---|---|---|
| Vakuumhålltid före tryck | Ger ett delvis härdat lim tid att frigöra flyktiga ämnen och absorberad fukt innan filmen sluter sig över det | Cykeltid, direkt, på varje modul |
| Temperaturfönster | Måste ligga över filmens mjukningsintervall och ändå respektera limmets efterhärdning och migrationsbeteende | Genomströmning, och det minskar fönstret du kan köra i |
| Tryck och plattjämnhet | Stänger igen hålrum längs fograden och väter filmen mot en härdad yta | Verktygstillstånd, planhet och membranialder blir processvariabler |
| Kylramp under tryck | Låter filmen stelna innan spänning överförs till fogkanten | Det längsta enskilda tillägget till cykeln |
| Filmkvalitet, eller en primer | Vidhäftning mot en härdad limyta, formulering för formulering | En BOM-rad och en omkvalificering |
Ordningen spelar roll när du justerar detta. Vakuumhålltiden och kylrampen är de två rattar som verkar på felfunktionslägena ovan utan att ändra kemi, och de är också de två som kostar cykeltid, vilket är varför de är de första som skärs bort när en linje jagar produktion. Den avvägningen är försvarbar endast med fogdata uppmätta efter åldring, vilket är nästa avsnitt.
När vi ställer in lamineringsreceptet för detta gränssnitt behåller vi en längre vakuumhålltid och tillämpar en kontrollerad kylramp, och accepterar cykeltidskostnaden för att hålla mekanisk spänning borta från den bakre fogen.
Vad man bör fråga båda leverantörerna
Den enskilt mest användbara frågan handlar inte om limmet eller filmen. Den handlar om paret.
- Till limleverantören: på vilken inkapslingsfilm genererades fogdatan, och var den åldrad? En draghållfasthet uppmätt på bart glas vid dag noll är en materialegenskap, inte ett modulresultat. Fråga också efter härdningsfönstret i dosmått, känsligheten för syre och fukt vid ytan, och vad som händer med ytan efter överhärdning.
- Till filmleverantören: vilken vidhäftning ger filmen på en fullt härdad akrylat- eller epoxiyta, och finns det en primer eller en kvalitet för det fallet. Fråga om deras tvärbindningssystem påverkas av de lågmolekylära ämnen som limmet frigör.
- Till båda: kör paret på er stack. Detta är den förfrågan som oftast avböjs och som betyder mest, eftersom de två databladen var för sig är internt konsistenta och gemensamt overifierade.
Vad vi skulle mäta innan vi binder oss
Fyra mätningar, i denna ordning, på den faktiska stacken med det faktiska bandet.
Ett: draghållfasthetsfördelning efter 1 000 timmars fuktig värme, inte före. Medianen rör sig minst; svansen är det som fäller ett projekt. Två: ett tvärsnitt genom fograden, eftersom en bubbla eller ett hålrum under bandet är osynligt utifrån och uppenbart vid 200 gångers förstoring. Tre: filmens vidhäftning mot limytan, antingen som peel eller som lap shear, före och efter samma åldring. Fyra: samma fog efter sekvensen snarare än ett enskilt test, eftersom sekvensen är vad certifikatet kommer att representera.
Under processutvärdering granskar vi polerade tvärsnitt vid 200 gångers förstoring för att upptäcka dolda hålrum under bandet innan vi kör draghållfasthetstester på prover som utsatts för 1 000 timmars fuktig värme.
Vi bygger laminatorer och stringers och vi säljer inte UV-lim eller inkapslingsfilm, så vi har ingen produkt att försvara i denna jämförelse. Vår egen observation från eftermonteringsprojekt är snävare och mer praktisk: receptet som validerades på den första stacken är ett dokument, och det måste följa med modulen, eftersom den andra stacken från en annan filmbatch är ett annat experiment. Lamineringsprocessen är där det dokumentet skrivs, och dokumentationen av det är vad som gör ett fuktvärmefel till ett tillskrivbart sådant.
Var dessa siffror kommer ifrån
Förekomsten av problemet, tvålimsupplägget, kravet att verifiera filmkompatibilitet och observationen att fuktvärmefel uppträder efter att hårdvara redan köpts kommer från en kinesiskspråkig artikel om att konvertera en TOPCon-modullinje till back-contact-montering, som anger att UV-lim och EVA- eller POE-filmer skiljer sig i kompatibilitet och att vissa tillverkare byter till en dedikerad film. Inget i den källan kvantifierar gränssnittet, och det gör inte vi heller: mekanismbeskrivningarna och kopplingen mellan ratt och fel är allmän polymer- och lamineringsresonemang tillämpad på denna arkitektur, markerad som sådan, och vi har inte kört en 1 000-timmars fuktvärmesekvens på en UV-limstack för denna artikel. Behandla siffrorna som ska tas fram som en testplan, inte som resultat.
Vanliga frågor
Kan vi behålla vårt befintliga EVA?
Möjligen, och svaret är specifikt för paret. EVA tvärbinder via peroxider och hydrolyseras till ättiksyra över tid, POE genererar ingen syra och har högre volymresistivitet, och endera måste bilda en varaktig bindning till din härdade limyta. Vissa tillverkare hamnar på en dedikerad film; sättet att veta är ett fogtest på din stack, åldrad.
Är detta samma defekt som bubblorna vi redan ser längs band?
Besläktad, inte identisk. Linjeformade bubblor längs ett band kommer från fukt och flyktiga ämnen som fångats under lamineringen. Här har de flyktiga ämnena en andra källa, limmet självt, och defekten sitter där fogen är, vilket gör det till ett mekaniskt problem såväl som ett kosmetiskt.
Varför inte helt enkelt överhärda limmet?
Eftersom ytan blir mindre bindbar när den blir fullt reagerad, och överhärdning kan öka migrationen av lågmolekylära ämnen in i filmen. Härdningsdosen är ett fönster med två kanter, och stringerns förhärdning är ett hanteringssteg inom det fönstret, inte slutet på det.
Hjälper en hetare lamineringscykel?
Det hjälper vätningen och det motverkar dig vad gäller limmet. En hetare eller längre cykel driver efterhärdning och migration längre och belastar fogen hårdare vid nedkylning. Det användbara draget är vanligtvis en längre vakuumvistelse och en långsammare nedkylning vid samma topptemperatur.
Vilket enskilt test skulle du köra först?
Draghållfasthet på det riktiga bandet efter 1 000 timmars fuktig värme, rapporterat som en fördelning. Det är den billigaste mätningen som svarar på frågan som certifikatet kommer att ställa, och den tvingar båda leverantörerna in i samma experiment.
Är detta bara ett problem vid ombyggnad?
Nej. Varje linje som fogar back-contact-celler med ett UV-lim har samma gränssnitt, nybyggnation eller ombyggnad. En ombyggnad komprimerar inlärningskurvan, eftersom lamineringsreceptet, filmkvaliteten och teamet alla validerades mot en annan arkitektur.
Kan stringern fixa det istället för laminatorn?
Delvis. Härdningsdos, placering och stränggeometri är stringerbeslut och de bestämmer ytan som filmen kommer att möta. Själva gränssnittet bildas i laminatorn. Attribution kräver data per station, annars utbyter de två avdelningarna åsikter i en månad.
Behöver vi omkvalificera om vi byter filmparti?
Inte hela sekvensen, men ett fogdrag efter fuktig värme på det nya partiet är billig försäkring. Filmpartier skiljer sig i tvärbindningsbeteende, och receptet som validerades på det första partiet är en utgångspunkt snarare än en garanti.
Slutliga tankar
En ombyggnad budgeteras vanligtvis som ett stringningsprojekt med en materialpost. Gränssnittet mellan limmet och filmen är där den budgeten möter verkligheten, eftersom det är den enda platsen där två leverantörer vardera har halva bevisningen. Extra vakuumvistelse, en långsammare nedkylning och ett åldrat dragtest kostar mindre än en misslyckad fuktig värmesekvens, och de är de enda tre sakerna i den här artikeln som kan beslutas innan den första modulen lamineras.
OOITech tillverkar enkel- och dubbelkammare solar panel laminator machines med alternativ för elektrisk eller oljeuppvärmning utformade för att hantera känsliga cellfogar. Skicka din modulstack, bandritningar eller testprover till vårt team för receptutvärdering och gränssnittskompatibilitetstester.