PV-bandsmaterial: kopparkärna, hårdhet och beläggning
Innehållsförteckning
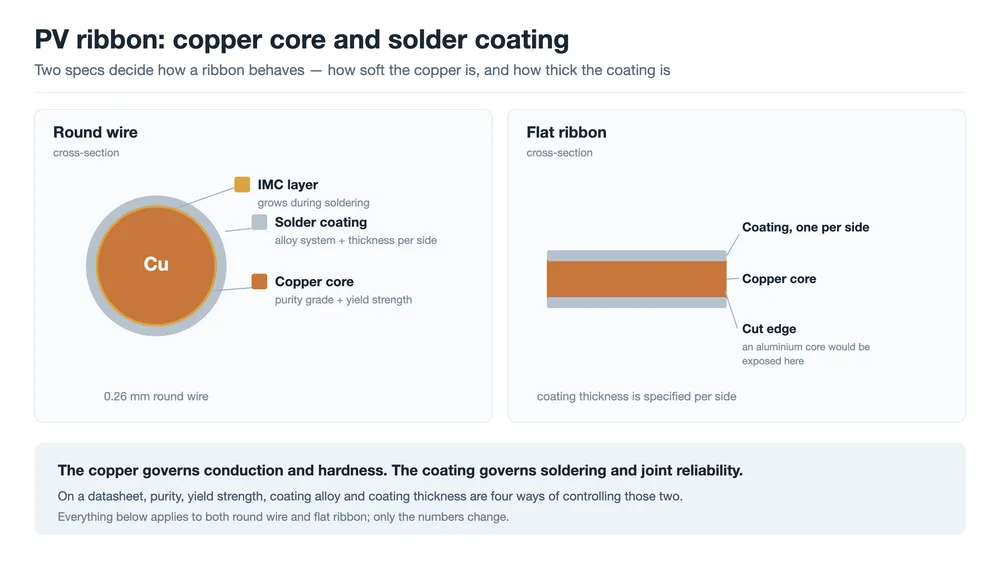
Snabbt svar: Ett PV-band är en kopparledare med ett lödbelägg, och de två delarna har olika uppgifter. Kopparen leder strömmen och avgör hur mycket spänning bandet för vidare till cellen när en fog svalnar — vilket är en fråga om sträckgräns snarare än ledningsförmåga. Belägget är lodet: det bestämmer lödningstemperaturen, väter silverrutnätslinjerna och avgör hur länge fogen håller. Fyra siffror på ett datablad styr dessa två uppgifter: kopparkvalitet, sträckgräns, legering i belägget och beläggtjocklek.
Två band kan ha samma diameter, samma beläggvikt och samma spole. Kör dem genom samma stringer och det ena ger fogar som klarar termisk cykling medan det andra ger en spridning av låga dragstyrkor och ett stigande antal mikrokrackor. När geometrin är identisk är det materialet som återstår.
Den här artikeln öppnar upp bandet: vad kopparsubstratet bidrar med, vad belägget bidrar med, och vilken parameter på en leverantörs datablad som skyddar mot vilket fel.
Varför koppar, och varför hårdhet spelar större roll än ledningsförmåga
Kraven på ett band motverkar varandra. Det måste leda cellens ström med minimal förlust, ta lod pålitligt, förbli tillräckligt mjukt för att inte belasta cellen och vara billigt nog att försvinna i modulens materialförteckning. Ställ kandidatmetallerna sida vid sida och resonemanget blir kort.
| Material | Resistivitet (µΩ·cm) | Densitet (g/cm³) | Expansion (10⁻⁶/K) | Huvudproblem |
|---|---|---|---|---|
| Silver (Ag) | cirka 1,59 | 10.5 | cirka 19 | Kostnad |
| Koppar (Cu) | cirka 1,72 | 8.96 | cirka 17 | Tyngre; prisvolatilitet |
| Aluminium (Al) | cirka 2,82 | 2.70 | cirka 23 | Svårt att löda; expanderar mer |
| Kisel (Si), referens | — | 2.33 | cirka 2,6 | Materialet som bandet inte får skada |
Silver leder bättre än allt annat i tabellen och kostar ungefär hundra gånger mer än koppar, vilket utesluter det för en del som mäts i tiondels gram per cell. Aluminium är billigt och lätt, men resistiviteten är cirka 60 % högre, ytoxiden gör konventionell lödning närmast omöjlig och det expanderar mer. Koppar är balanspunkten för de fyra kraven, och dess statistik är ordinär: tyngre än aluminium, mindre ledande än silver, volatil i pris.
Den enda allvarliga bristen är missanpassningen mot kisel. Koppar expanderar med ungefär 17 × 10⁻⁶/K mot cirka 2,6 för kisel, mer än sex gånger så mycket. Föreställ dig vad det innebär över en hel cell. Bandet löds vid en temperatur väl över 150 °C och svalnar sedan till rumstemperatur. Över det intervallet vill kopparn dra ihop sig med cirka 0,2 %; kislet under den vill dra ihop sig med cirka 0,03 %. Något måste ge vika, och cellen är den ömtåligare av de två.
Det är därför den specifikation som spelar störst roll på ett kopparsubstrat inte är dess ledningsförmåga. Det är hur mjuk kopparn är när den når stringern.
Kopparsubstrat: kvalitet, renhet och resistivitet
Bandkoppar är normalt syrefri koppar. I det kinesiska kvalitetssystemet innebär det TU1 eller TU2, med lägsta kopparhalt på 99,97 % och 99,95 %; det syrehaltiga alternativet är T2. Samma familjer förekommer på andra håll som C10100, C10200 och C11000.
| Kvalitet | Kopparhalt, minimum | Grov internationell motsvarighet | Not |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | Syrefri |
| TU2 | 99.95% | C10200 (OF) | Syrefri |
| T2 | 99.90% | C11000 (ETP) | Syrehaltig |
Två praktiska skäl ligger bakom preferensen för syrefri koppar. Det första är ledningsförmåga: färre föroreningar och mindre syre håller resistiviteten närmare det teoretiska värdet för ren koppar. Det andra är glödgningsbeteende. I koppar som innehåller syre kan väte från en reducerande ugnsatmosfär reagera med kopparoxid vid korngränserna, ett problem som i branschen kallas väteförsprödning eller vätesjuka. Syrefri koppar undviker det, kornen växer jämnare och den mjukning som kommer ut ur ugnen är mer konsekvent från spole till spole.
Det andra skälet är det med kommersiell vikt, eftersom det avgör hur repeterbart nästa processteg är. Renhet är i detta sammanhang inte en marknadsföringsfloskel. Det är skillnaden mellan att två spolar av nominellt identiskt band anländer till stringern med samma hårdhet eller med olika hårdhet.
Hårdhet: deformationshärdning, glödgning och fönstret för sträckgräns
Hårdhet börjar som en bieffekt av tillverkningen. Dragning och valsning deformera kopparn: kornen förlängs i bearbetningsriktningen, dislokationer hopar sig, draghållfastheten stiger och förlängningen faller. Det är deformationshärdning, och den kan inte undvikas — bandet måste reduceras till rätt dimension på något sätt.
Löd det deformationshärdade kopparbandet in i en modul och kontraktionen som beskrivs ovan når cellen oförminskad. Cellerna böjs, mikrokrackor uppstår, och de är ofta osynliga vid stringern: det första tydliga beviset är en EL-bild tagen efter laminering.
Så bandtillverkning innehåller alltid ett glödgningssteg. Kopparn värms över sin rekristallisationstemperatur, nya korn växer och deformationshärdningen tas bort. Sträckgränsen faller kraftigt, förlängningen stiger och spänningen som når cellen faller med den.
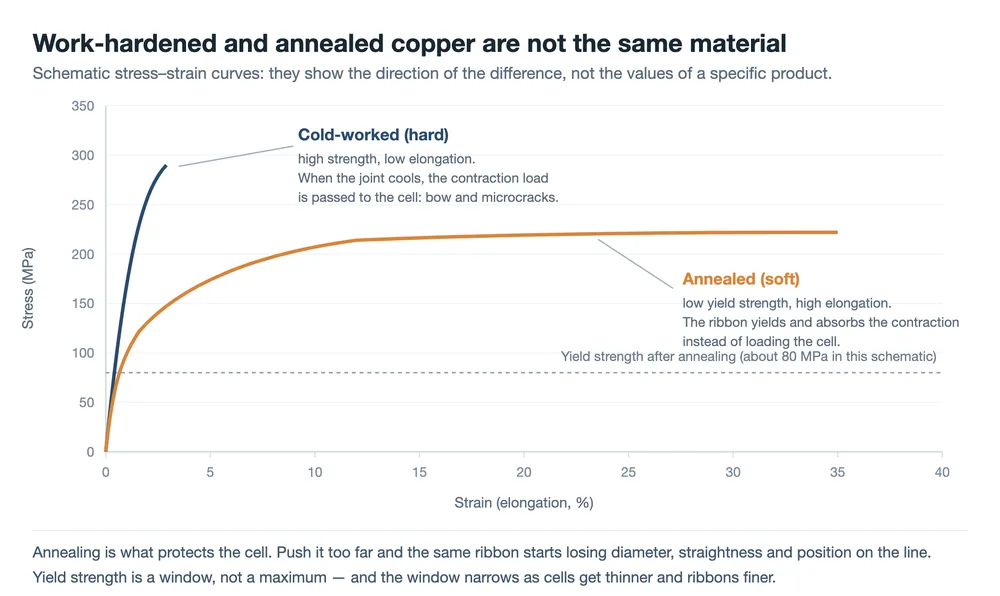
Om mjukare alltid är bättre är den uppenbara nästa frågan, och svaret är nej. Under en viss sträckgräns börjar tre saker gå fel i modullinjen.
- Spänningen i strängaren sträcker den. Ett band som ger efter vid dragning kommer ut tunnare och längre än det gick in, vilket visar sig som en instabil tråddiameter och placeringsfel på cellen.
- Rakheten försämras. Fin rund tråd böjs lättare vid avspolning, trädning och spoltransport, och positioneringsnoggrannheten lider med den.
- Lamineringen deformeras. Under laminatorns tryck och temperatur plattas ett band som är för mjukt ut eller förskjuts.
Sträckgränsen är därför ett fönster snarare än ett maximum, och fönstret smalnar av när cellerna blir tunnare och banden finare. Att hålla glödgningstemperatur, linjehastighet och ugnsatmosfär inom detta fönster — och hålla dem konstanta mellan satser — är en av kärnprocessförmågorna i bandproduktion.
Ytterligare en kopparegenskap förtjänar en egen rad: ytkvalitet. Repor, grader och oxidfläckar från dragning eller valsning ger beläggningen en dålig yta att fästa på och en tjocklek som varierar runt tråden. Resultatet är en fog som är väl fylld på ena sidan och utarmad på den andra. På en rund tråd på 0,26 mm utgör ytan en långt större andel av tvärsnittet än på en samlingsskena på 6 mm, så samma defekt kostar mer.
Var dessa egenskaper bestäms, och var de biter
Kvalitet, hårdhet och beläggning kommer alla ur en sekvens: gjutning, dragning eller valsning till slutmått, glödgning, förtenning genom ett lödkar, sedan slitsning och spolning. Två steg avgör det mesta som modullinjen kommer att känna av. Glödgningssteget bestämmer sträckgräns och förlängning; förtenningssteget bestämmer beläggningens sammansättning, tjocklek och jämnhet. En spole som driver vid endera steget ger band som klarar en visuell inspektion och misslyckas någonstans längre fram.
På utrustningssidan är det denna sekvens som en PV-bandtråddragnings- och förtenningslinje är uppbyggd kring, och samlingsskeneband passerar genom samma steg på en dragnings-, valsnings- och förtenningslinje. Nedströms landar egenskaperna på olika ställen.
- Strängaren applicerar spänning och placerar bandet. För mjukt visar sig först, som diameterdrift och placeringsfel; för hårt visar sig senare, som cellböjning och mikrokrackor. MBB-tabber-strängaren är där denna avvägning avgörs för varje cell den berör.
- Uppläggning och laminering applicerar tryck och värme, och ett band med för låg sträckgräns plattas ut eller migrerar.
- Samlingsskene- och svetsstationerna fogar band till band, där beläggningslegering och flussmedel avgör hur den andra fogen bildas. Processen beskrivs mer i detalj i denna not om samlingsskenesvetsmaskinen.
- Termisk cykling och fuktig värme är de enda ställena där den långsiktiga konsekvensen av legeringsvalet blir synlig, vilket är varför certifikatet betyder mindre än testrapporten bakom det.
Det finns en praktisk konsekvens för inkommande inspektion, oavsett om ett företag tillverkar band eller köper det. Sträckgräns och förlängning, beläggningstjocklek och dess jämnhet, ytbeskaffenhet och rakhet är alla värda en kontroll per sats. Var och en är billig att mäta jämfört med kostnaden för att hitta samma defekt i en EL-bild efter laminering.
Beläggningslegeringar: fyra system och vad var och en gör avkall på
Beläggningen är lodet. Under strängningen smälter det, väter silverrutnätslinjerna på cellen, och fogen bildas när det stelnar. Att välja legering är en fyrvägsavvägning mellan smältpunkt, vätningsbeteende, långsiktig tillförlitlighet och miljöregler.
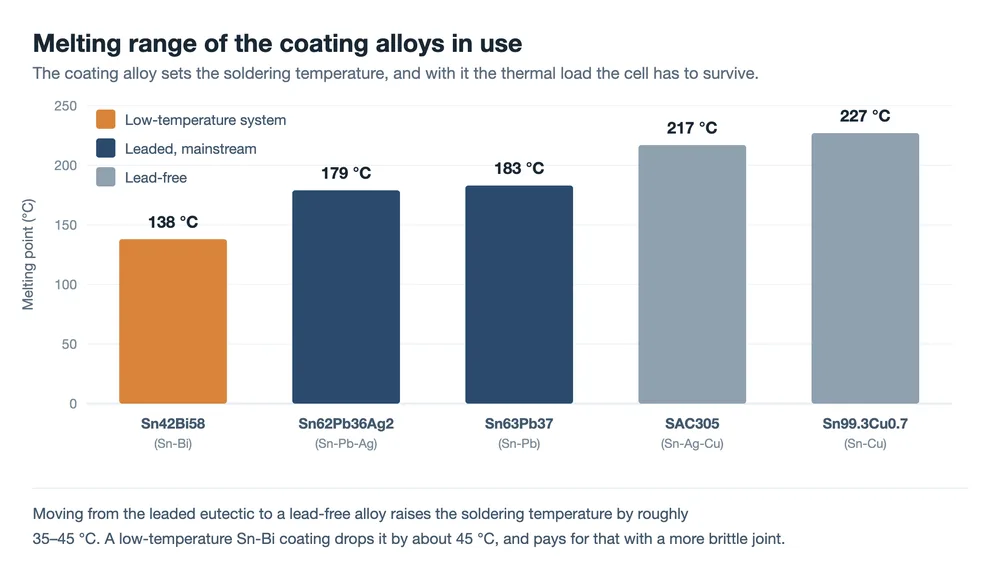
Sn63Pb37 (tenn-bly). Den klassiska eutektiska legeringen, som smälter vid cirka 183 °C. Den väter bra, tål ett brett processfönster, kostar lite och motstår tennvismut. Den är fortfarande den vanligaste beläggningen för konventionella celler.
Sn62Pb36Ag2 (tenn-bly-silver). Ett litet silvertillskott sänker smältpunkten något och, mer användbart, hämmar upplösningen av silver från rutnätslinjerna i det smälta lodet. Mindre silver äts ut ur rutnätslinjen under lödningen, och fogen blir starkare av det.
Sn42Bi58 (tenn-vismut). En lågtemperatur-eutektisk legering vid cirka 138 °C, som används för celltyper som tål lite värme, såsom heterojunction-celler, och för tunna skivor som är känsliga för termisk stress. Vismut är sprött, legeringen leder sämre, och fogens utmattningsbeteende måste verifieras snarare än antas.
Blyfri (SAC305, SnCu och släktingar). Den uppfyller miljökrav, vid smältpunkter i allmänhet över 217 °C. En högre lödningstemperatur innebär mer termisk stress i cellen och ett snävare processfönster.
| Beläggning | Smältpunkt | Var den passar | Vad det kostar |
|---|---|---|---|
| Sn63Pb37 | cirka 183 °C | Konventionella celler; standardvalet | Blyinnehåll utesluter den på vissa marknader |
| Sn62Pb36Ag2 | cirka 179 °C | Där silverupplösning från rutnätslinjer spelar roll | Högre materialkostnad |
| Sn42Bi58 | cirka 138 °C | HJT- och tunna celler känsliga för värme | Spröd fog, högre resistivitet, utmattning måste testas |
| SAC305, SnCu | cirka 217 – 227 °C | Krav på blyfrihet | Högre lödningstemperatur; snävare fönster |
Varför blyhaltigt band fortfarande är dominerande är inte bara en fråga om prestanda och kostnad. EU:s RoHS begränsar bly i elektrisk och elektronisk utrustning, men solcellsmoduler har länge legat utanför dess tillämpningsområde och hanteras vid livslängdens slut främst via WEEE-vägen. Vissa kunder och marknader specificerar ändå blyfritt, så processkapabiliteten behövs även där standardvalet är blyhaltigt.
Valet av legering står inte för sig självt. Ett lågtemperaturband i kombination med lågtemperaturlödning minskar den termiska belastningen på en tunn cell, men fogens beteende vid termisk cykling måste bekräftas genom TC-testning; den initiala dragstyrkan säger ingenting om det. Flussmedlet hör till samma beslut, eftersom det är det som avlägsnar oxider i själva lödningsögonblicket så att lodet kan väta och sprida sig. Ändrar man beläggningen behöver vanligtvis även flussmedlets aktivitet och formulering ändras. De två kvalificeras tillsammans, inte separat.
Intermetalliska föreningar: Den långsamma variabeln i en lödfog
Lödning ser ut som smältning och stelning, men gränssnittet är kemi. Tenn från beläggningen reagerar med kopparn under och med silvret i fingrarna och bildar intermetalliska föreningsskikt vid gränsytan: koppar-tenn- och silver-tenn-faser. Ett tunt, kontinuerligt intermetalliskt skikt är det som gör fogen till en metallurgisk bindning i stället för två ytor i kontakt, och dess närvaro är ett gott tecken.
Komplikationen är att reaktionen inte upphör när lodet stelnar. Skiktet tjocknar långsamt, snabbare vid högre temperatur och under modulens livslängd. Intermetalliska föreningar är hårda och spröda, och när skiktet väl är tjockt blir gränsytan en sprickväg: vid termisk cykling brister fogen längs föreningsskiktet i stället för att deformeras.
Det är därför två band med samma initiala dragstyrka kan se olika ut efter åldring. Dragstyrka uppmätt på leveransdagen är en utgångspunkt snarare än ett hållbarhetsresultat, och varje beläggningsändring måste läsas tillsammans med den termiska cyklingsdata som följer den.
Beläggningstjocklek: Den del av tvärsnittet som inte leder
Ett faktum är lätt att förbise: resistiviteten hos beläggningslegeringen är nära tio till tjugo gånger högre än hos kopparn den täcker.
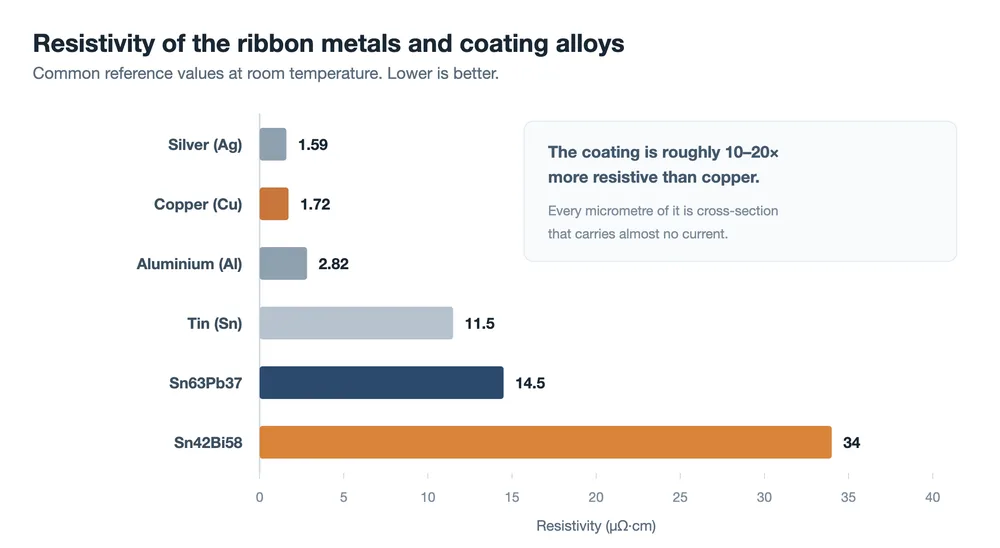
Så beläggningen är lodet och nästan ingen av ledaren, men upptar ändå tvärsnitt. Ta en rund tråd på 0,26 mm med en beläggning på 15 µm på varje sida. Kopparkärnan är då bara cirka 0,23 mm i diameter, och dess andel av tvärsnittet är ungefär 78%. De återstående 22% är, elektriskt sett, bara med på resan.
Ju finare bandet är, desto mer spelar detta roll. Samma beläggning på 15 µm på en rund tråd på 0,18 mm lämnar kopparkärnan cirka 70% av tvärsnittet. Den känsligheten är en anledning till att ultratunna band som används med bussbar-fria celldesigner specificeras med snäva beläggningstoleranser: att hyvla bort några mikrometer från beläggningen är det billigaste ledande tvärsnitt någon kommer att få.
Tunt är inte heller automatiskt bättre.
- För tunt och det finns inte tillräckligt med lod för att fylla fogen. Dragstyrkan sjunker, och den sjunker ytterligare efter lagring, eftersom en oxiderad beläggning väter mindre lätt.
- För tjockt och överskottet pressas ut som lodkulor eller bryggor, material går åt till en del av tvärsnittet som inte leder, och utseende och isolering kan försämras.
- Ojämnt är ofta det värsta av de tre. En excentrisk beläggning på rund tråd, eller en beläggning som är tjockare på ena sidan än den andra på ett platt band, ger en fog som är väl fylld på ena sidan och svältfödd på den andra, och en stor spridning i dragstyrka över en enda modul.
En beläggningsspecifikation måste därför ange en medeltjocklek, en tolerans och ett enhetlighetskrav. Lagringsförhållanden och hållbarhet hör till samma samtal, eftersom beläggningen oxiderar med tiden och lödbarheten sjunker med den.
Kostnadsreduktion: kopparklädd aluminium, tunnare band, lågsilverbeläggningar
Bandprissättningen är i huvudsak kopparpriset plus en bearbetningsavgift, vilket gör metallen till den dominerande variabeln. En illustrativ beräkning: en 182 mm-modul med 144 halvceller och sexton runda band på 0,26 mm bär cirka 0,27 kg koppar, varav cirka 0,21 kg i sammankopplingsband och 0,06 kg i bussbar. Vid Shanghais spotpris i september 2026 på cirka CNY 110 000 per ton är det ungefär CNY 30 per modul, eller cirka CNY 0,05 per watt, före bearbetning. Varje rörelse på CNY 10 000 per ton i kopparpriset förskjuter modulen med cirka CNY 2,7.
Tre vägar följer av den aritmetiken.
Kopparklädd aluminium. En aluminiumkärna med en kopparbeläggning behåller mycket av kopparns lödbarhet och det mesta av aluminiumets vikt- och kostnadsfördel. Vid 15% koppar per volym och lika resistans är den uppskattade avvägningen en diameter cirka 21% större, en vikt på cirka 60% av kopparns och en råmaterialkostnad nära 30%.
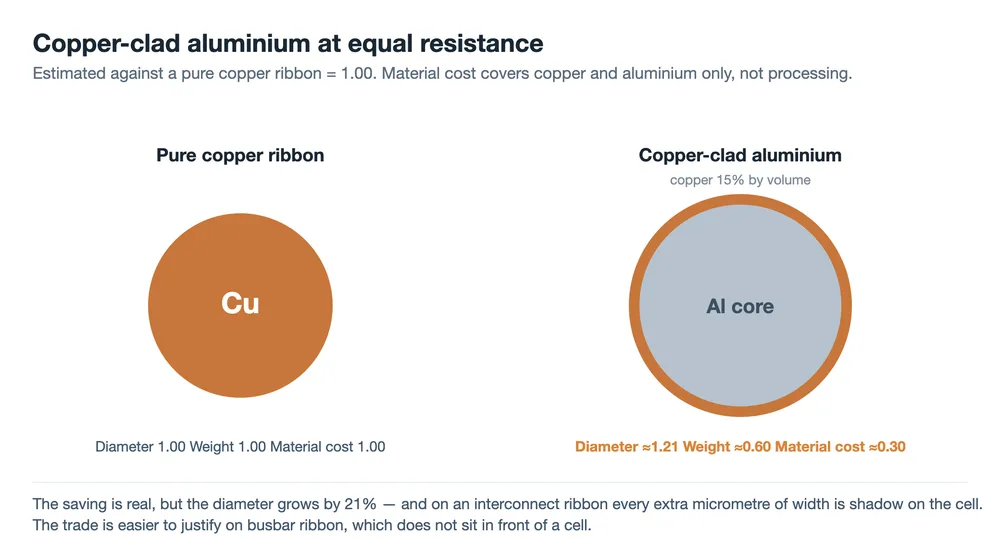
Diametern är haken. På ett sammankopplingsband sitter den extra bredden framför cellen och skuggar den, vilket tar tillbaka en del av vinsten. Tre ytterligare frågor måste besvaras innan kopparklädd aluminium är en direkt ersättning: hur stark och hur stabil koppar-aluminium-gränsytan är, eftersom termisk cykling som spräcker den ökar resistansen; vad som händer vid en klippt ände, där aluminiumkärnan utsätts för fuktig värme och bildar ett galvaniskt koppar-aluminium-par; och hur aluminiumets lägre styrka och utmattningsmotstånd beter sig när tvärsnittet blir finare. Enligt hittillsvarande underlag är bussbar-band den enklare ingången, eftersom den inte är storlekskritisk och inte skuggar något. Sammankopplingsband kräver att effekt-, tillförlitlighets- och kostnadsaritmetiken görs ordentligt.
Tunnare och finare band. Att minska tvärsnittet skär direkt i kopparn och det är samma riktning som övergången till finare rund tråd. Gränsen är resistansförlusten, som bestäms av cellens fingermönster.
Lågsilver- eller silverfria beläggningar. Silver utgör en liten andel av beläggningen och en reell kostnad när silverpriset är högt. Att ersätta SnPbAg med SnPb där tillförlitlighetskravet tillåter är en enkel besparing.
| Riktning | Besparing | Huvudsaklig kostnad eller risk |
|---|---|---|
| Kopparpläterad aluminium | Stor: råmaterialkostnaden ner till cirka 30 % | Diameter upp 21 % och skuggningen som följer; gränssnitts- och korrosionsrisker |
| Tunnare, finare band | Medel: beror på cellkonstruktionen | Högre resistansförlust; begränsas av gridlinjelayouten |
| Lågsilver- eller silverfri beläggning | Liten till medel: följer silverpriset | Fogstyrka och tillförlitlighet måste verifieras på nytt |
En besparing räknas bara om den överlever effektförlusten och tillförlitlighetsrisken. På band måste materialkostnad och systemprestanda beräknas tillsammans, vilket är varför samma substitution kan vara uppenbart rätt på en samlingsskena och uppenbart fel på en sammankopplingstråd.
Så läser du ett datablad för band
Med tvådelsmodellen i handen läses ett datablad annorlunda. Varje parameter är ett svar på ett specifikt felmod.
| Parameter | Vad den styr | Vad du bör fråga |
|---|---|---|
| Kopparkvalitet (TU1, TU2, T2) | Resistivitet, och hur repeterbart glödgningssteget är | Finns det ett analyscertifikat per parti? |
| Sträckgräns och förlängning | Spänning på cellen efter lödning kontra hantering i linjen | Vilken testmetod, och vilket toleransband? |
| Beläggningslegering | Lödningstemperatur och fogens hållbarhet | Blyhaltig eller blyfri, och vilka tillförlitlighetsdata ligger bakom? |
| Beläggningstjocklek, per sida | Lödvolym kontra tvärsnitt som inte leder | Medelvärde, tolerans, och hur mäts jämnheten? |
| Yta och rakhet | Beläggningens vidhäftning och placeringsnoggrannhet i stringern | Vilken kamber anges, och hur inspekteras ytan? |
| Hållbarhet och förpackning | Lödbarhet efter lagring | Datumkod, förseglad förpackning, lagringsförhållanden |
Den sista raden är den som oftast saknas i en inköpsspecifikation, och den som mest sannolikt förklarar ett plötsligt fall i dragstyrka på en linje där inget annat har ändrats.
FAQ
Vad består ett PV-band av?
En syrefri kopparkärna med en tunn lödbeläggning, typiskt cirka 15 µm per sida på rund tråd. Beläggningen är en av fyra familjer: tenn-bly, tenn-bly-silver, tenn-vismut för lågtemperaturprocesser eller en blyfri legering. Kopparkvaliteter som TU1 och TU2 är vanliga, och syrehalten är tillräckligt låg för att resistivitet och glödgningsbeteende ska förbli förutsägbara.
Varför belägga koppar med lod överhuvudtaget?
Eftersom lödbarheten är beläggningens hela uppgift. Koppar oxiderar, och även ren koppar är inte det som väter silvergridlinjerna och bildar fogen. Beläggningen smälter under stringningen, väter cellmetalliseringen och stelnar till lödforgen. Ett bart kopparband skulle leda ström alldeles utmärkt och misslyckas med att fästa på cellen.
Innebär ett mjukare band alltid mindre spänning på cellen?
För cellen, ja: mindre spänning når kisel. För linjen, nej. Under en viss sträckgräns töjs bandet under stringerns dragkraft och förlorar diameterstabilitet, rakhet och positionsnoggrannhet, och det deformeras lättare i laminatorn. Sträckgränsen anges som ett fönster, och fönstret är snävare för tunna celler och fin rund tråd.
Krävs blyfritt band?
Inte generellt. Europeiska RoHS har länge undantagit PV-moduler från sitt tillämpningsområde, och uttjänta moduler i Europa hanteras främst via WEEE. Många projekt använder därför fortfarande blyhaltiga beläggningar, men ett växande antal kunder och marknader specificerar blyfritt. Avvägningen är en lödningstemperatur cirka 35 till 45 °C högre än den blyhaltiga eutektiska, vilket innebär högre termisk belastning i cellen och ett snävare processfönster.
Vad används kopparpläterat aluminiumband till?
Först och främst samlingsskeneband. Att ersätta koppar med en kopparpläterad aluminiumledare ökar diametern med cirka 21 % vid lika resistans, och ett bredare sammankopplingsband skuggar cellen. Samlingsskenebandet sitter inte framför en cell, vilket undanröjer den invändningen. Sammankopplingsanvändning måste också svara på frågor om gränssnittsstabilitet under termisk cykling och galvanisk korrosion där aluminiumkärnan exponeras vid en klippt ände.
Vad bör kontrolleras vid inkommande inspektion?
Sträckgräns och förlängning per parti, beläggningstjocklek tillsammans med dess jämnhet, rakhet eller kamber, ytbeskaffenhet, lödbarhet efter den lagringsperiod som anläggningen faktiskt använder, och datumkoden på förpackningen. Allt detta är billigare att kontrollera vid godsmottagning än att upptäcka senare i EL-bilder, där samma defekt redan har laminerats in i en modul.
Slutliga tankar
Koppar leder, och kopparens hårdhet avgör hur mycket av lödspänningen som når cellen. Beläggningen löder, och beläggningen avgör hur länge fogen håller. Nästan varje siffra i en bandspecifikation är ett sätt att styra en av dessa två uppgifter, och att veta vilken uppgift en parameter tillhör berättar vad den skyddar mot. För en modullinje är den praktiska versionen ännu kortare: när dragstyrka, mikrokricksantal eller placeringsnoggrannhet förändras ligger svaret vanligtvis i materialet snarare än i maskininställningarna.
Värden för resistivitet, densitet, expansionskoefficient och smältpunkt är vanliga referenssiffror och varierar något mellan källor. Siffrorna för kopparförbrukning och kostnad är en illustrativ beräkning baserad på en 182 mm, 144 halvcellsmodul med sexton 0,26 mm runda band och Shanghais kopparspotpris i september 2026; de exkluderar bearbetningskostnad och kommer att röra sig med marknaden. Siffrorna för beläggningstjocklek är exempel. Bekräfta kvalitetsbeteckningar och toleranser mot GB/T 5231 och leverantörens eget analyscertifikat.
Relaterat: Vad ett PV-band gör: tre uppgifter, en avvägning tar ett steg tillbaka från materialet och frågar vad bandet faktiskt förväntas göra i en modul.
Relaterat: Hur PV-band tillverkas: dragning, glödgning och förtenning för koppar- och beläggningsfrågorna vidare in i materialvalet.