Maskin för tillverkning av solpaneler: vilka maskiner du behöver
Innehållsförteckning
Snabbt svar: Tillverkning av solpaneler är inte en maskin. En modulfabrik kör en sammankopplad linje, och varje enhet hanterar ett jobb: cellsortering efter ström, laserkapning för halv- eller shinglade celler, tabbing och stringning för att löda celler till strängar, layup för att arrangera strängar med inkapslingsmaterial och glas, laminering för att binda stacken, inramning för att montera aluminiumprofilen och kopplingsdosan, sedan IV-testning och sortering av färdiga moduler. Att välja utrustning innebär att matcha varje stations cykeltid mot målkapaciteten, eftersom den långsammaste stationen sätter linjens hastighet. En linje beskrivs normalt av sin årliga kapacitet — 5 MW, 50 MW, 300 MW eller 1,2 GW — och antalet maskiner följer av det talet. Utbytesförluster ackumuleras över stationer, så en extra tiondels procent i brott vid stringning är mycket dyrare än det ser ut.
PV-modultillverkning · av Jerry, Ooitech
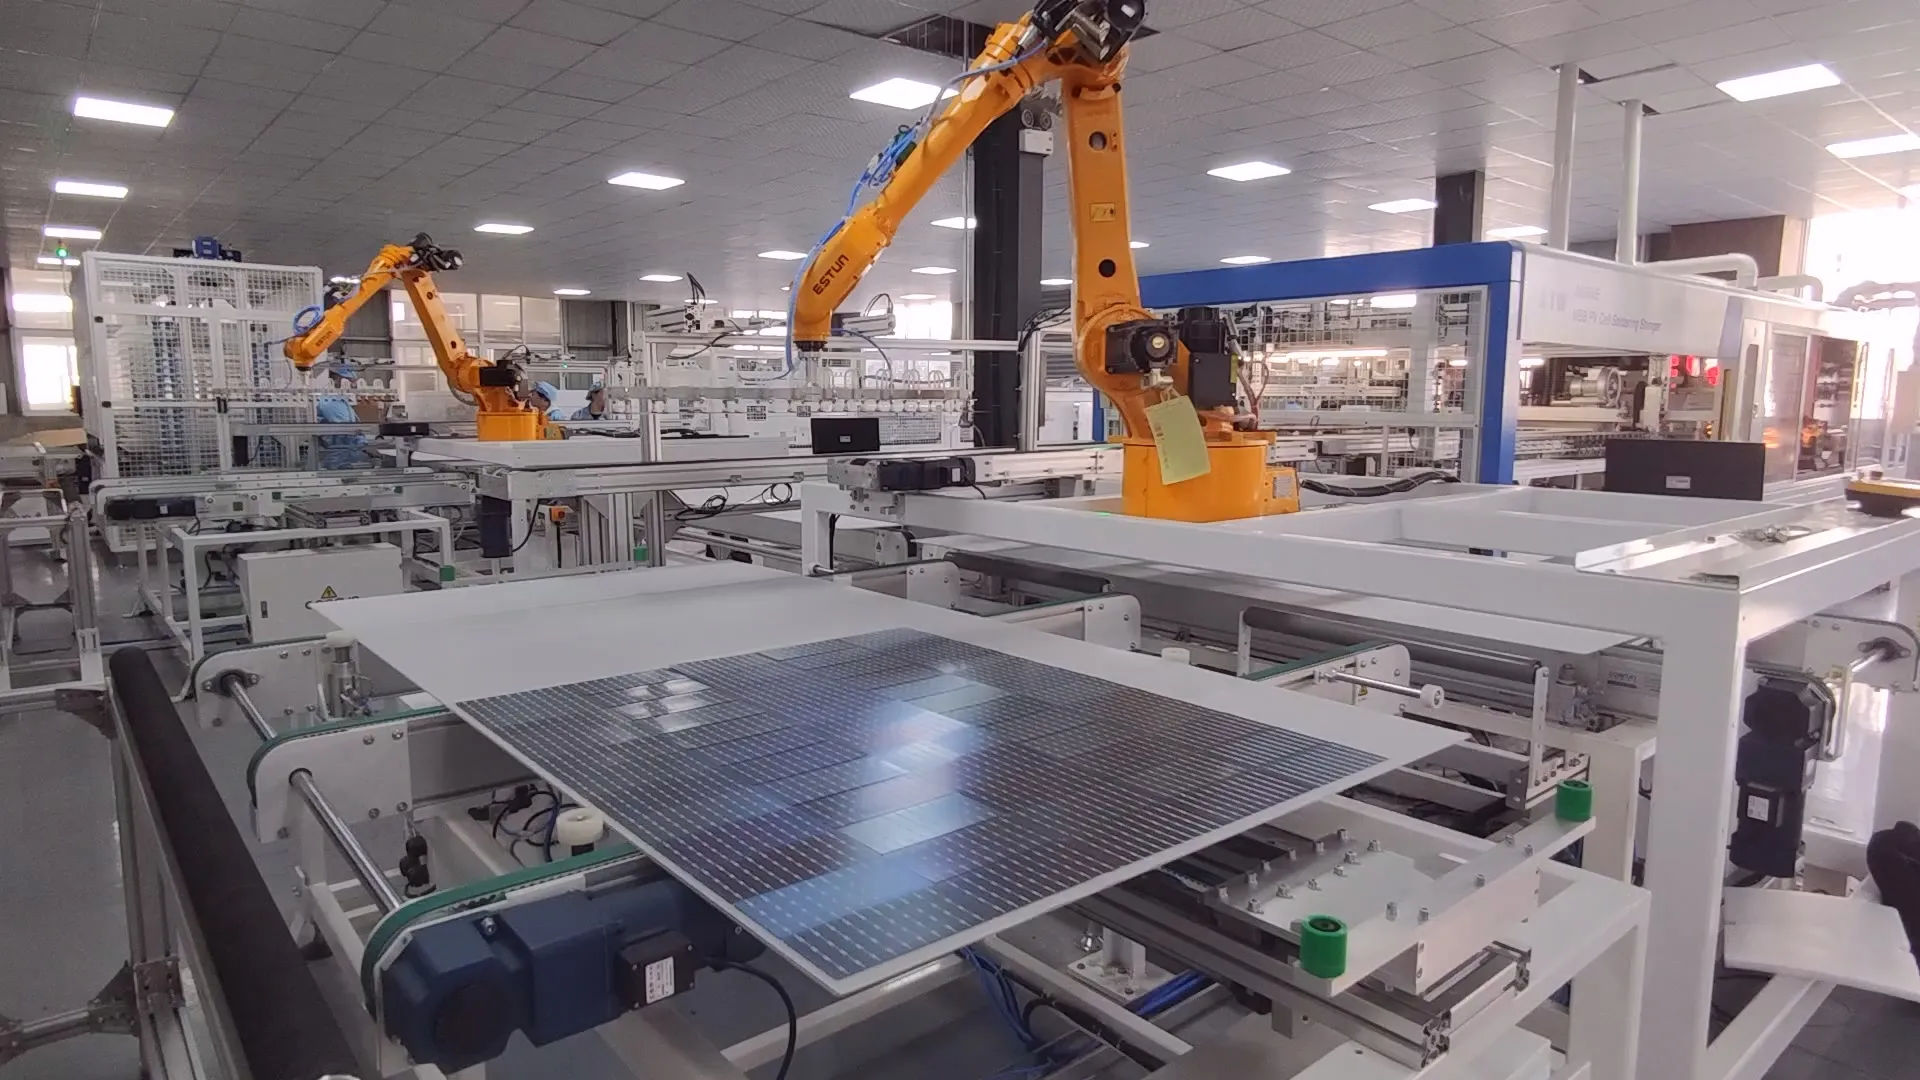
Utrustning för solpanelstillverkning är inte en enda stor enhet. En modulfabrik har en sammankopplad linje av maskiner, och var och en hanterar en del av arbetet: skära celler, löda dem till strängar, arrangera strängarna, laminera modulen, installera ramen och testa den färdiga panelen. Att välja maskiner för tillverkning av solpaneler är därför ett beslut om sekvensering, inte en inköpslista.
Det låter ganska enkelt på papperet. I faktisk produktion påverkar varje process nästa. Ett litet positioneringsfel under layup kan bli en bubbla eller inriktningsdefekt efter laminering. En dålig lödning kan se bra ut för det mänskliga ögat men framstå som ett mörkt område under EL-inspektion.
Det är därför en bra solpanelproduktionslinje måste fungera som ett balanserat system, snarare än som en slumpmässig samling av maskiner.
Den här guiden går igenom utrustning för solpanelstillverkning på en standardmodullinje, i den ordning maskinerna körs: cellsortering och laserskärning, stringning, layup, laminering, inramning och sluttester. Varje avsnitt förklarar vad maskinen gör, varför den är viktig och vad du bör kontrollera innan du köper den. För budgetbelopp per kapacitet, se kostnad för produktionslinje för solpaneler per kapacitet.
Innan vi tittar på utrustningen finns det en viktig distinktion.
Den här artikeln handlar om en solmodulproduktionslinje—en fabrik som köper färdiga solceller och monterar dem till solpaneler. Att tillverka solceller från kiselwafers är en annan process som involverar våtkemisk utrustning, diffusionsugnar, PECVD- eller ALD-system, screentryckare, brännugnar och andra specialiserade maskiner.
Så, vilka maskiner används för att tillverka en färdig solpanel?
1. Solcellstestare och sorteringsmaskin
En aktuell celltestare specificeras mot IEC 60904-9:2020: spektral matchning över 300–1200 nm, irradians kalibrerad till 100 mW/cm², ljusintensitets-ojämnhet på eller under 2% och korttidsinstabilitet på eller under 1% för betyg A.
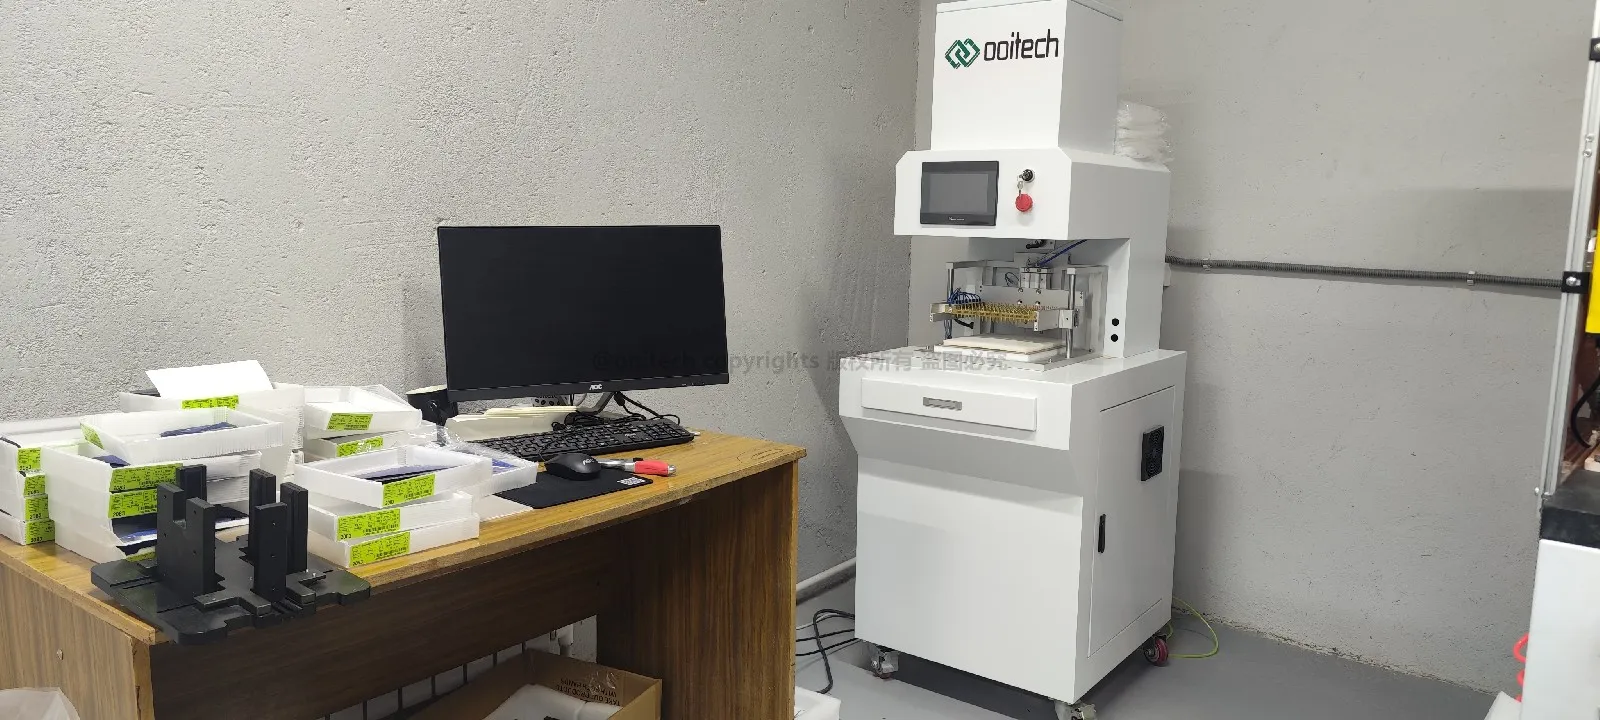
Solceller från samma produktionsbatch är inte alltid elektriskt identiska. Deras ström, spänning och maximala effekt kan variera något. Om celler med signifikant olika elektriska egenskaper kopplas i samma sträng, kan den sämst presterande cellen begränsa hela strängens uteffekt.
A solcellstestare mäter parametrar som:
Tomgångsspänning
Kortslutningsström
Maximal effekt
Celldensitet
I-V kurvans egenskaper
Sorteringssystemet grupperar sedan celler med liknande prestanda.
Vissa produktionslinjer använder också automatisk optisk inspektion eller EL-inspektion på cellnivå för att identifiera kantflisor, dolda sprickor, kontaminering och elektriskt inaktiva områden innan cellerna går in i stringningsprocessen.
Det kan se ut som ett litet steg, men noggrann sortering hjälper till att minska elektrisk obalans och förbättrar konsistensen hos färdiga moduler.
2. Laserskärningsmaskin för solceller
Siffrorna att hålla en leverantör till är skärnoggrannhet på ±0,1 mm eller bättre, och en laserkälla dimensionerad för jobbet — runt 50 W för ritsning och upp till 300 W där ett värmesteg körs vid sidan om.
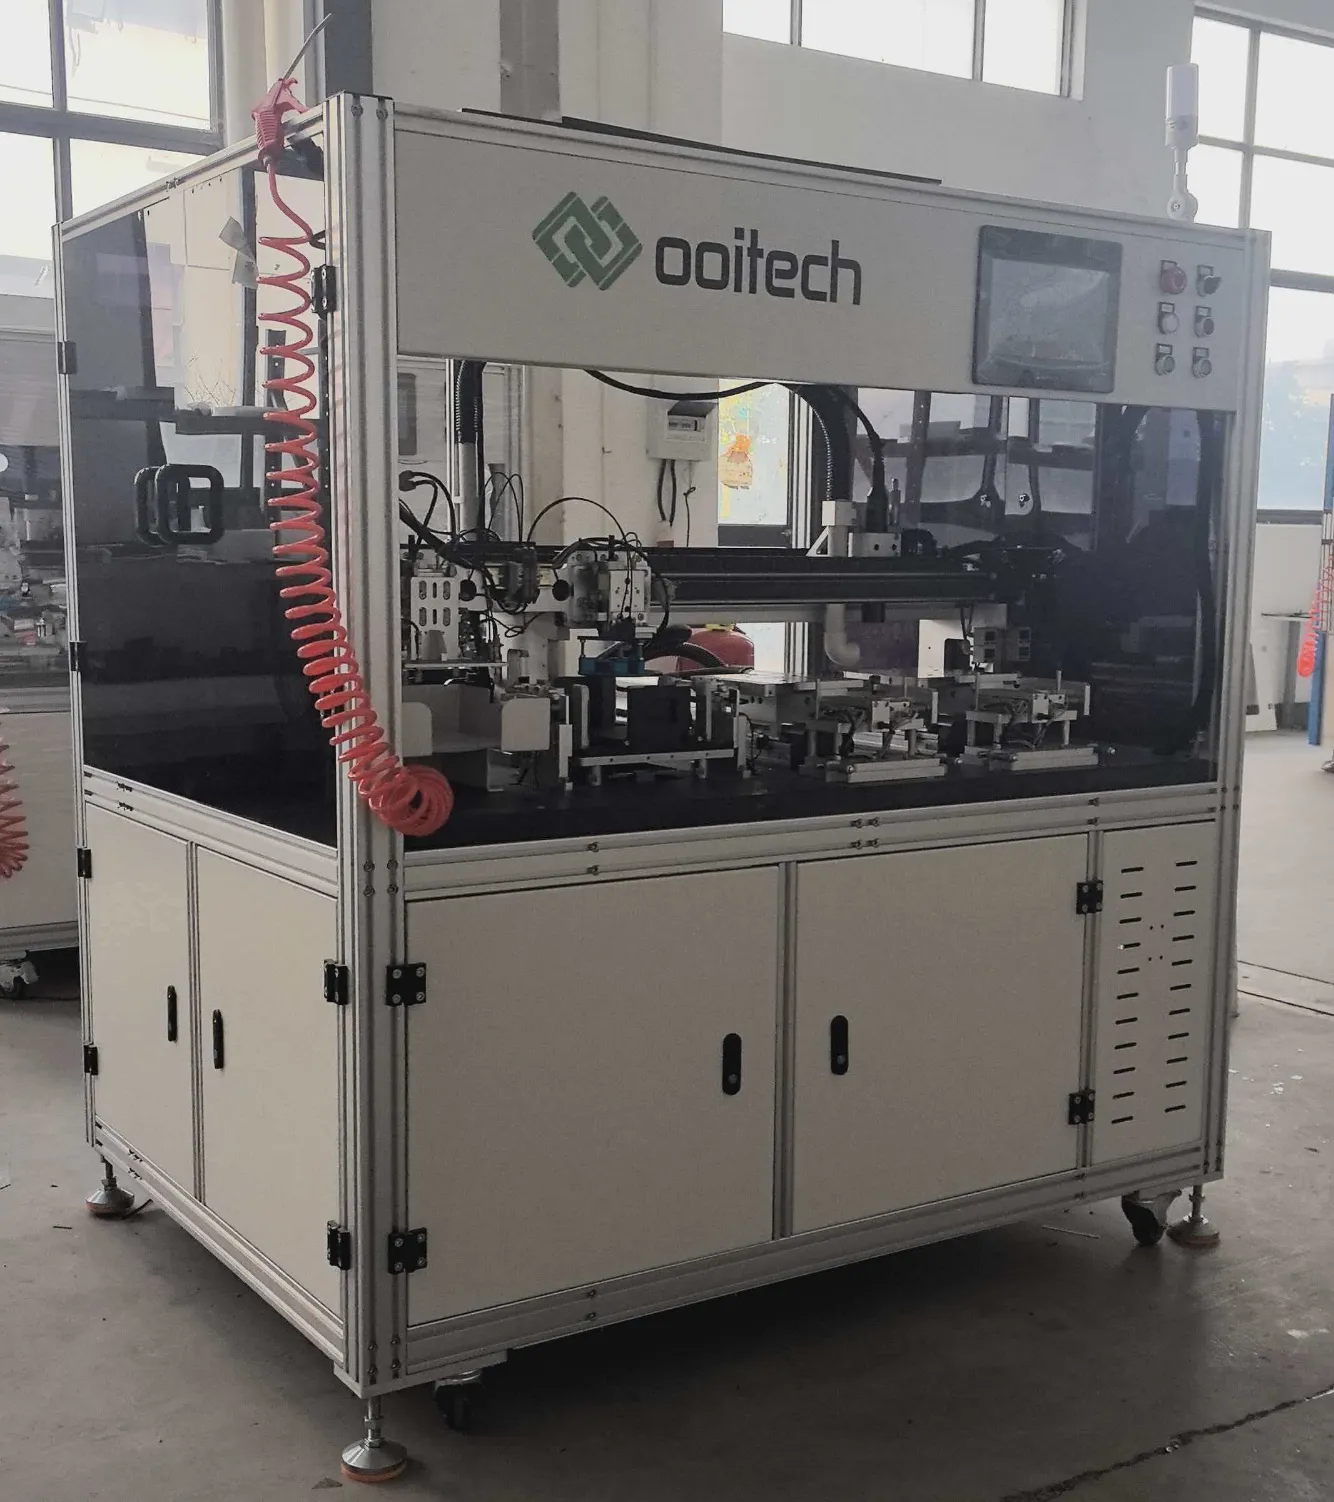
De flesta moderna solmoduler använder halvkapade celler, kapade på en laserkapningsmaskin för solceller. Shinglade och andra speciella moduldesigner kan använda ännu mindre cellsektioner. I dessa fall måste fullstora solceller delas före stringning.
En laserskärningsmaskin för solceller ristar och separerar cellerna med hög precision. Beroende på moduldesignen kan den skära celler i halvor, tredjedelar eller mindre bitar.
Två vanliga skärmetoder används:
Konventionell laserristning följt av mekanisk brytning
Icke-förstörande laserskärning utformad för att minska mekanisk och termisk stress
Icke-förstörande skärning blir allt viktigare när celler blir tunnare och större. Mikrosprickor som skapas under skärning kan expandera under stringning, laminering, transport eller långvarig utomhusdrift.
Om en fabrik endast producerar fullcellsmoduler kanske en laserskärningsmaskin inte är nödvändig. För produktion av halvceller och shinglade moduler är den dock en central del av linjen.
3. Tabbar- och stringmaskin
Stringers i instegsklass kör runt 1 200 celler per timme och höghastighetsplattformar upp till 6 800; positioneringsnoggrannhet är ±0,15 mm och brott på celler i klass A bör vara på eller under 0,2%. Bandbredd spänner från 0,35–1,2 mm och cellformat 156–230 mm på maskiner som byggs idag.
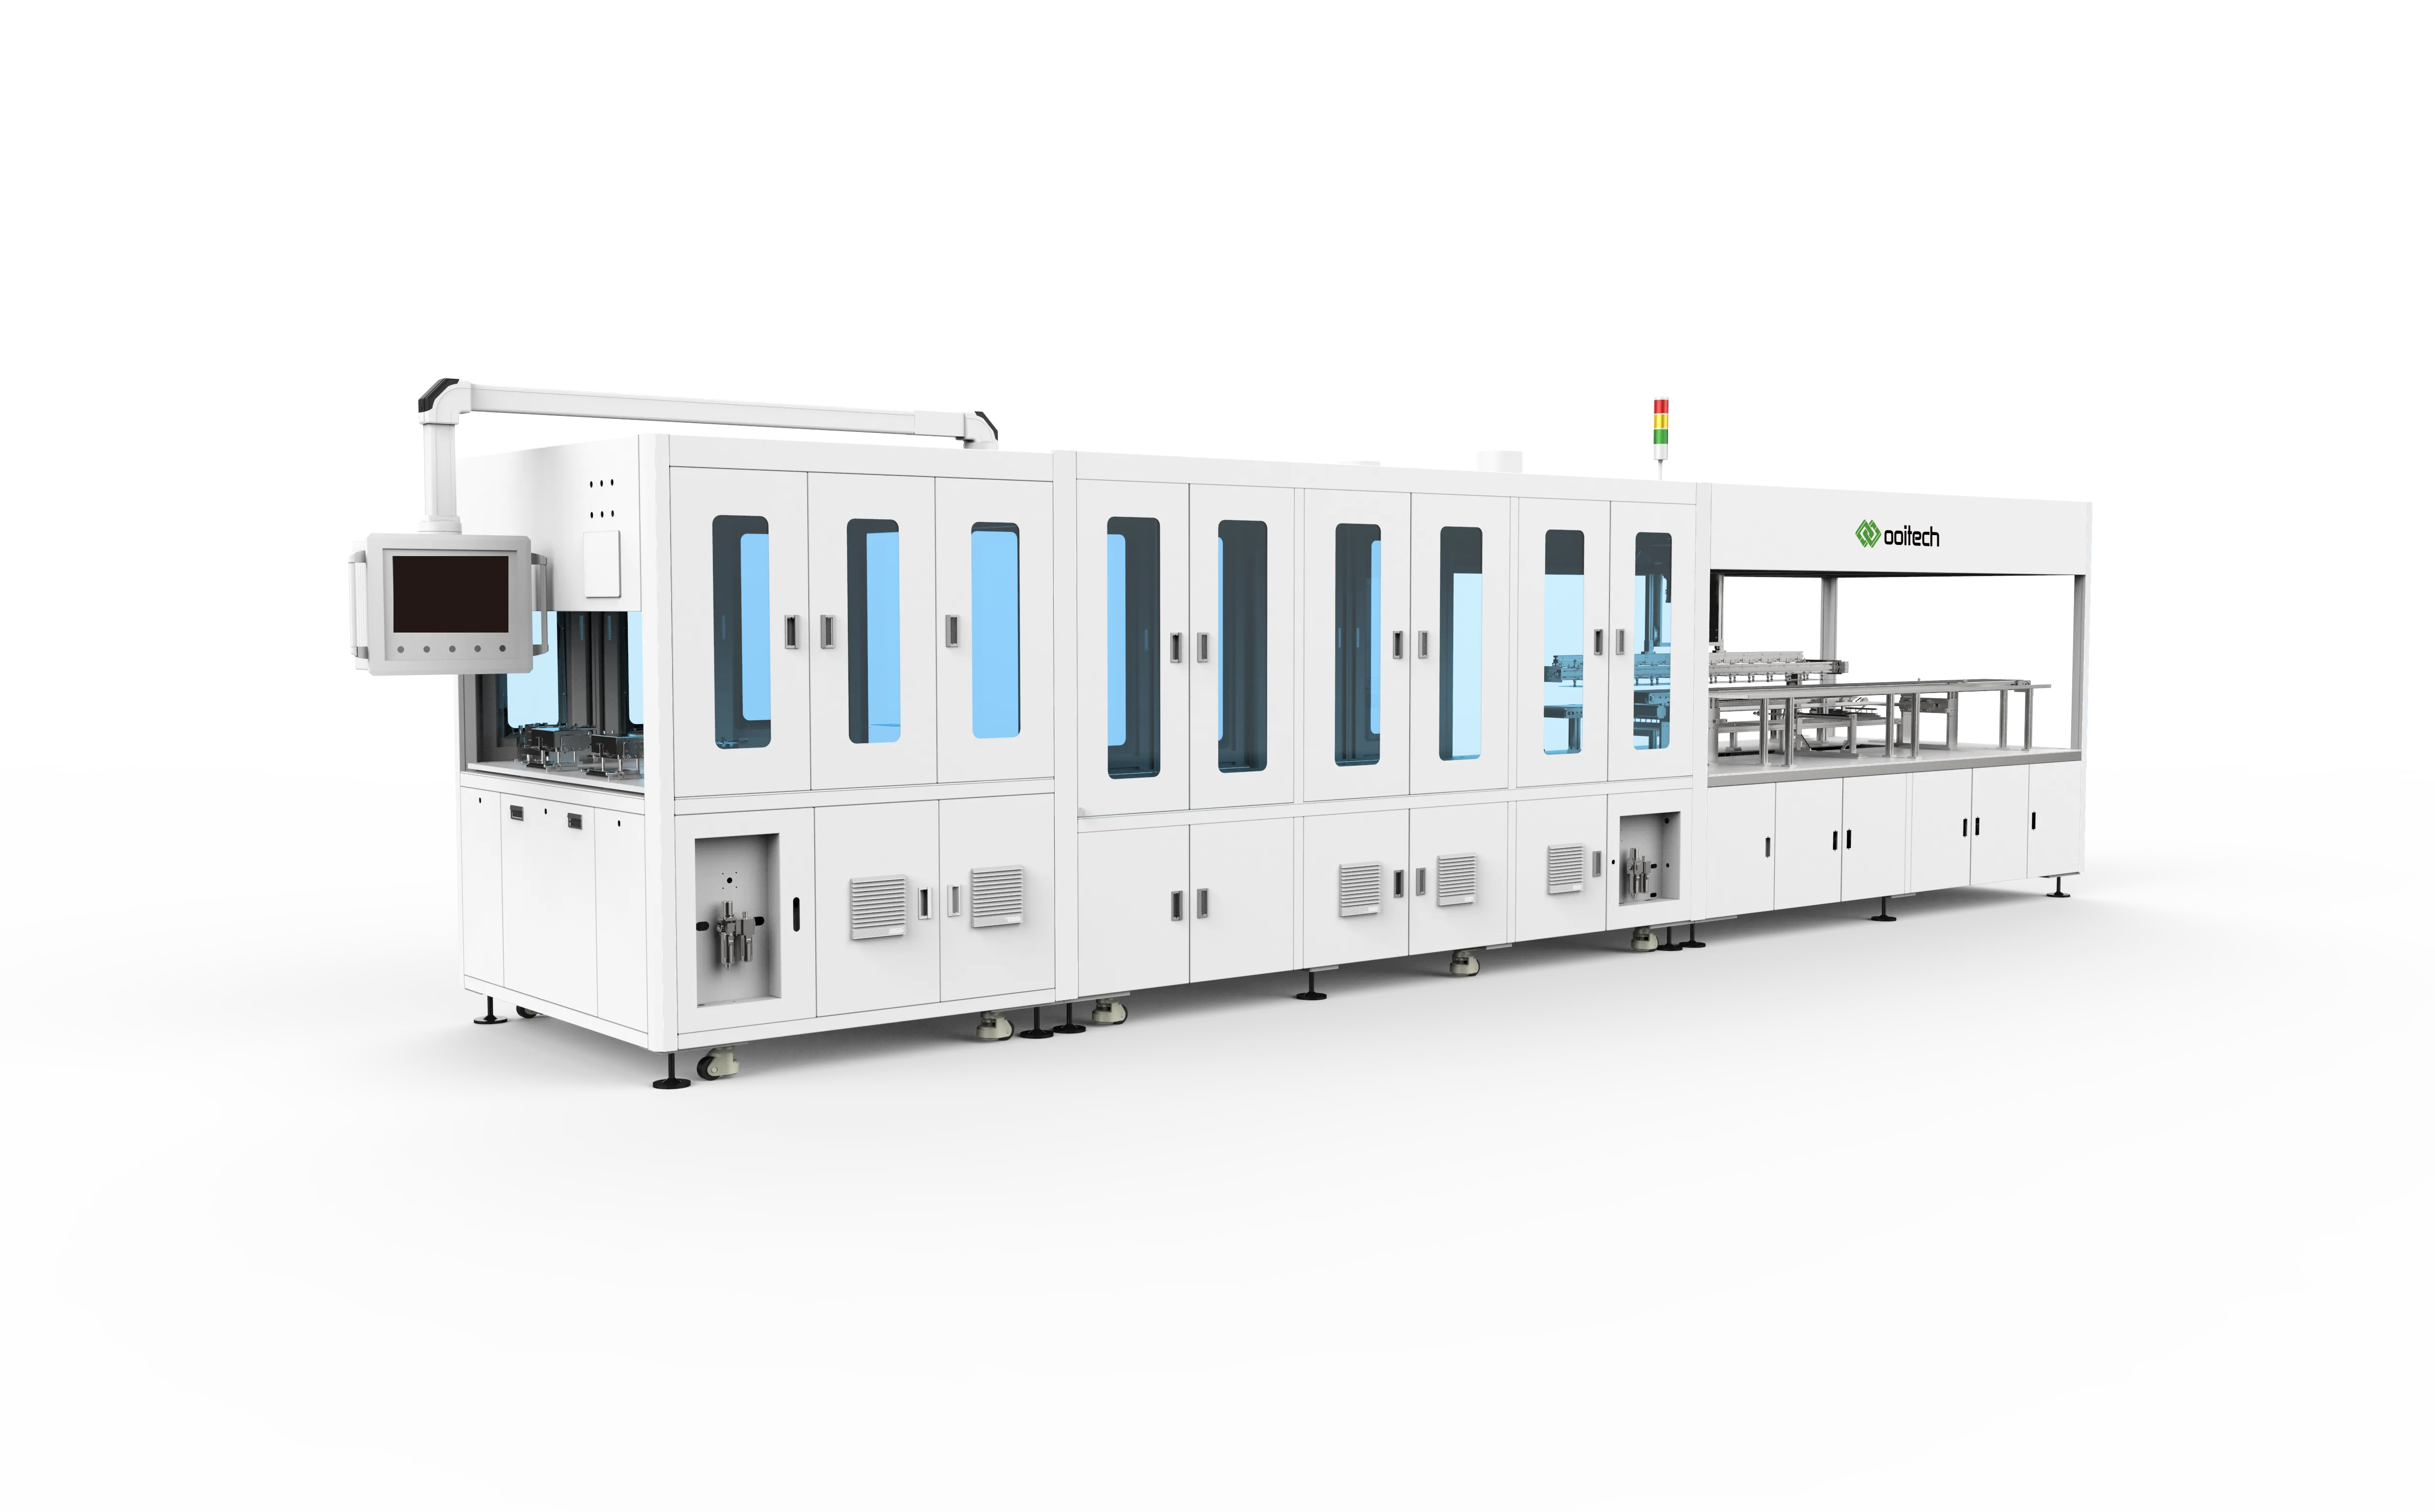
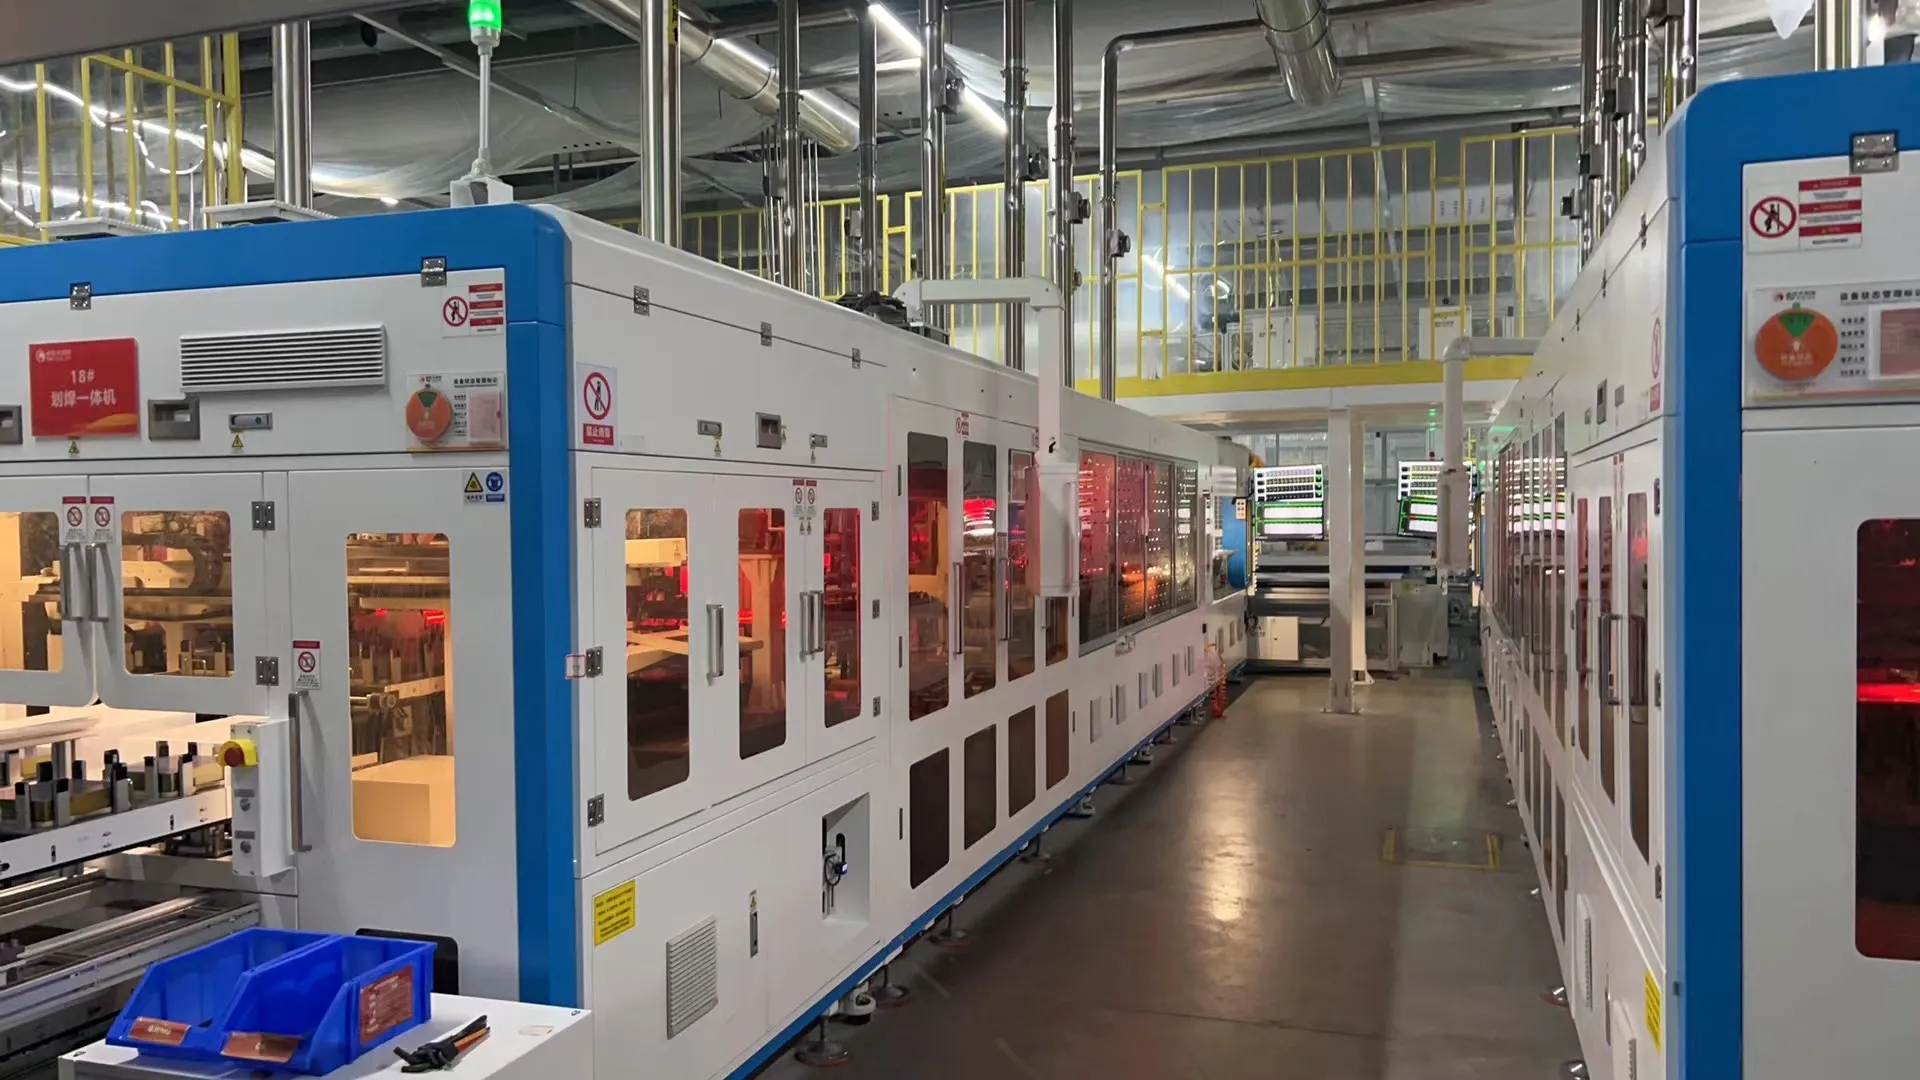
Den tabber stringer anses ofta vara hjärtat i en produktionslinje för solpaneler.
Dess huvuduppgift är att löda fast fotovoltaiskt band på enskilda celler och koppla samman cellerna i serie för att bilda cellsträngar. Moderna maskiner kombinerar vanligtvis både tabbning och stringning i en automatisk process.
En tabbar- och stringmaskin hanterar normalt:
Cellinmatning och separering
Cellpositionering
Bandmatning
Fluxapplicering
Lödning
Strängjustering
Strängskärning och utmatning
Visioninspektion
Rätt stringningsmetod beror på celltekniken.
PERC- och TOPCon-celler kan i allmänhet bearbetas med konventionella multi-busbar-stringers. HJT-celler kan kräva lödning vid lägre temperatur eftersom de är mer känsliga för värme. BC-, IBC-, ABC- och HPBC-celler kräver specialiserad utrustning för bakkontaktssvetsning eftersom deras positiva och negativa kontakter båda sitter på baksidan.
Valet av stringer bör därför baseras på cellstorlek, busbar-design, bandtyp, lödningstemperatur och modulstruktur – inte bara på den annonserade siffran för celler per timme.
4. Inline EL-inspektion av stringar
Inline-EL på en sträng köps på upplösning snarare än enbart antal kameror: ungefär 0,5 mm per pixel är vad som gör fina mikrokrack synliga, och dubbla 4,6-megapixelkameror är typiska för den nuvarande generationen.

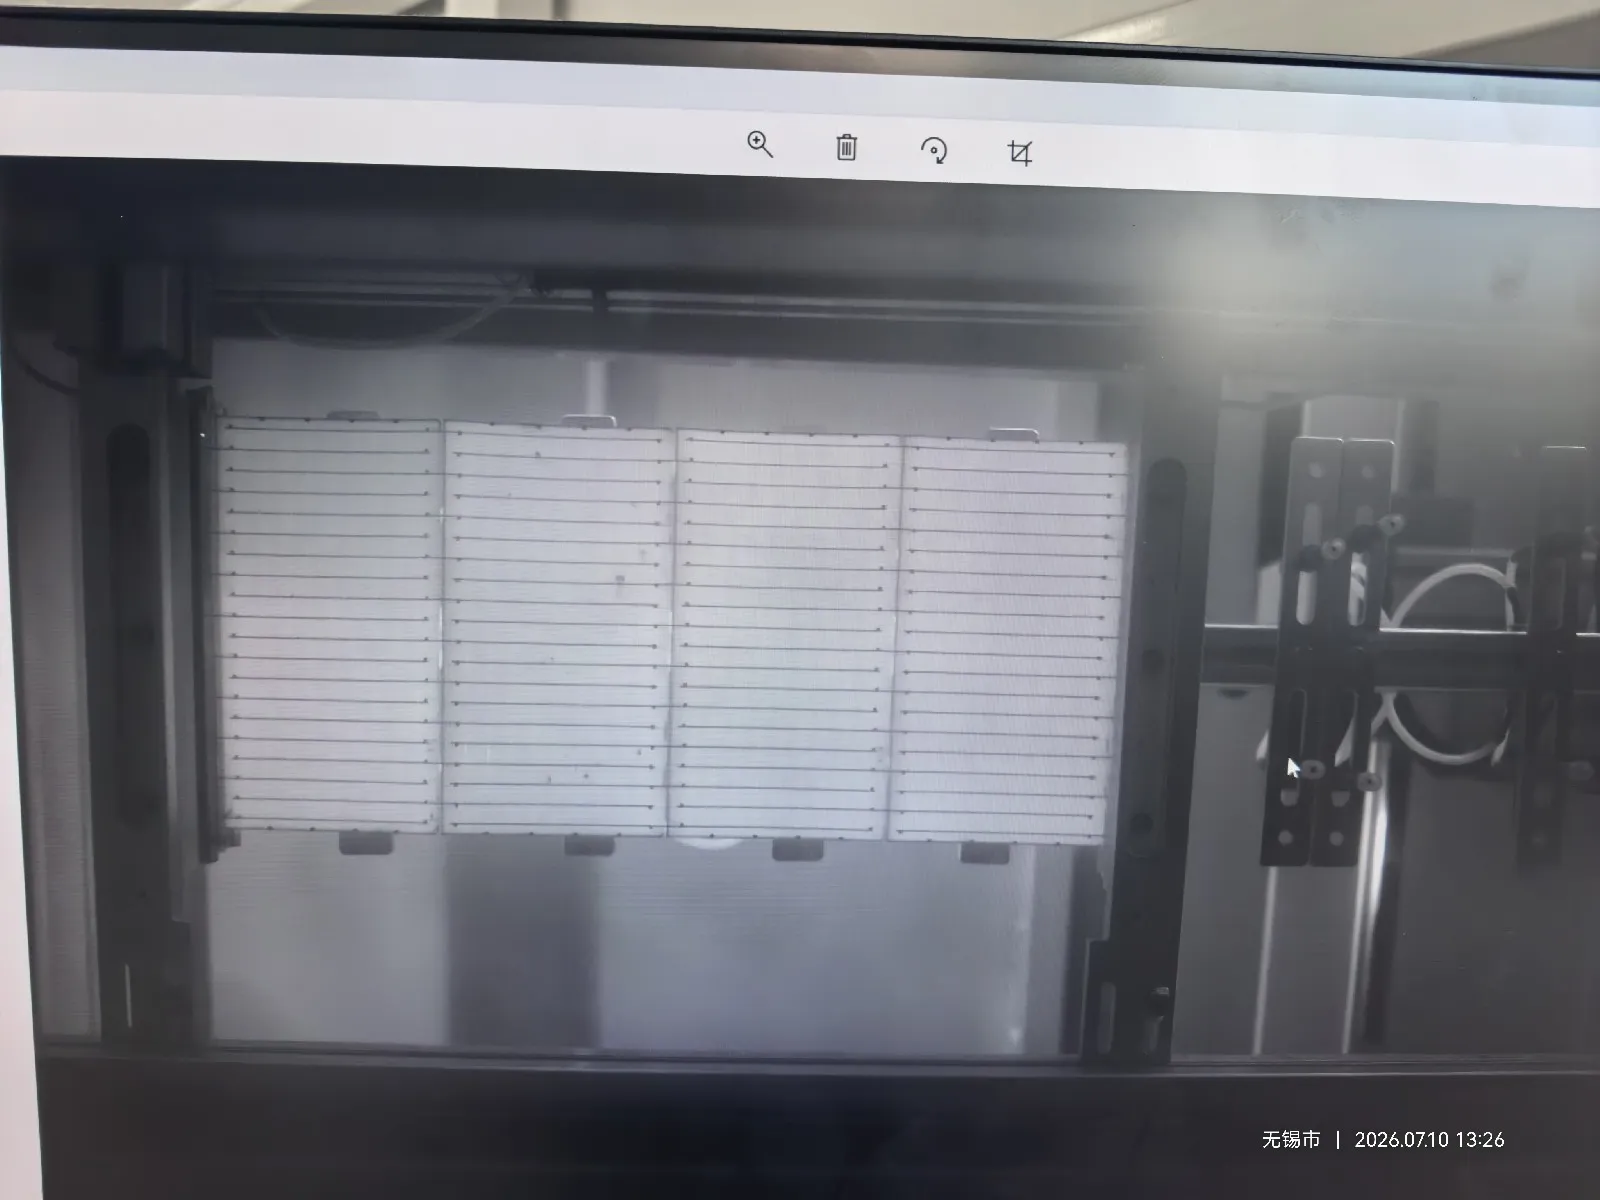
String-EL-inspektion, med en EL-testare på strängnivå, är vanligtvis en valfri funktion integrerad i tabber stringer-maskinen snarare än en helt separat maskin.
I praktiken väljer de flesta tillverkare detta alternativ, särskilt när de producerar moduler med TOPCon-, HJT- eller BC-celler. Med dessa cellteknologier kan svaga lödskarvar, dolda sprickor och elektriskt inaktiva områden vara svåra att identifiera genom vanlig visuell inspektion.
Inline EL-inspektion kontrollerar stringen omedelbart efter lödning. En ström appliceras på de anslutna cellerna, och en infrarödkänslig kamera fångar elektroluminescensbilden. Sprickor, frånkopplade områden och dåliga elektriska anslutningar visas som onormala mörka regioner.
Detta gör att defekta stringar kan avlägsnas före uppläggning och laminering, när reparation eller utbyte fortfarande är relativt enkelt.
En fristående EL-testare för stringar kan fortfarande användas för provtagning, ominspektion eller laboratorieanalys, men den krävs normalt inte som en separat produktionsstation när stringern redan inkluderar inline EL-inspektion.
5. Utrustning för lastning och inspektion av solglas
Glaset den hanterar är normalt 2,0, 2,5 eller 3,2 mm tjockt, med ljustransmittans över 91,5% och 93,5–94,5% där en antireflexbeläggning appliceras.
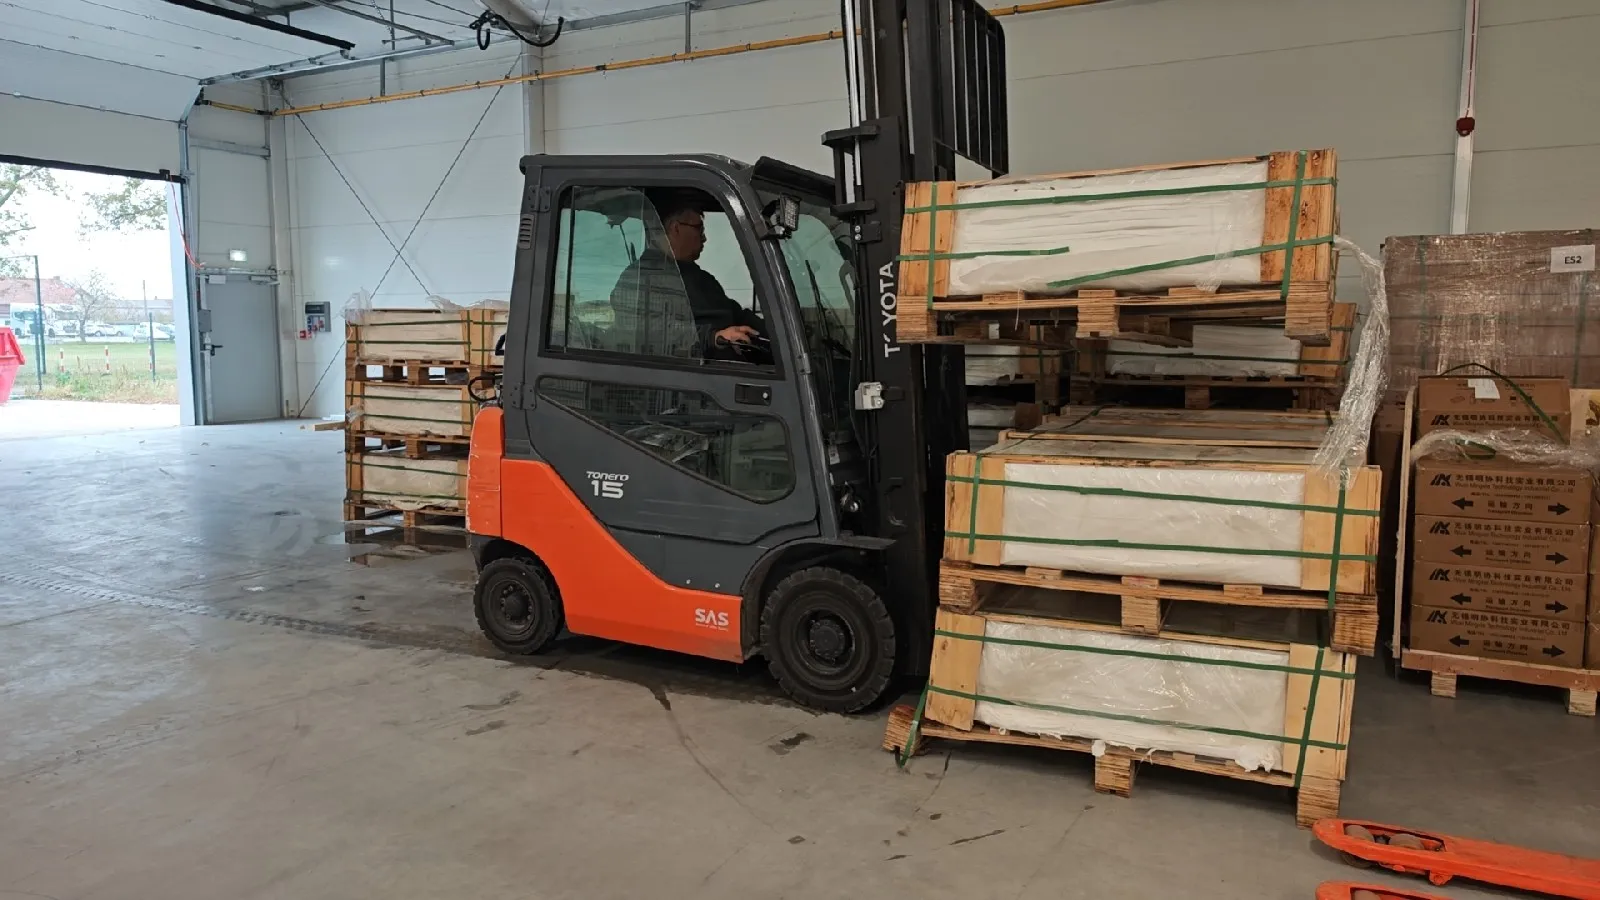
Solglas som levereras till moderna modulfabriker tvättas och förbereds normalt av glastillverkaren. Av denna anledning krävs i allmänhet ingen dedikerad glastvättmaskin i en standardproduktionslinje för solpaneler.
En automatisk glaslastare placerar det förberedda glaset på transportbandet. Innan EVA eller POE läggs, kontrolleras glaset för:
Damm och ytkontaminering
Repor
Kantskador
Glassplitter
Beläggningsdefekter
Felaktiga dimensioner
Frontglaset utgör basen för modulstacken, så dess position måste förbli stabil under de följande materialläggnings- och celluppbyggnadsprocesserna.
6. Skär- och läggningsmaskiner för EVA, POE och bakplan
Materialen bär sina egna siffror innan maskinen gör det: EVA-inkapslingsmaterial med 75–85% gelinnehåll efter härdning och peelstyrka över 80 N/cm mot glas, klippt och lagt enligt modulritningen.
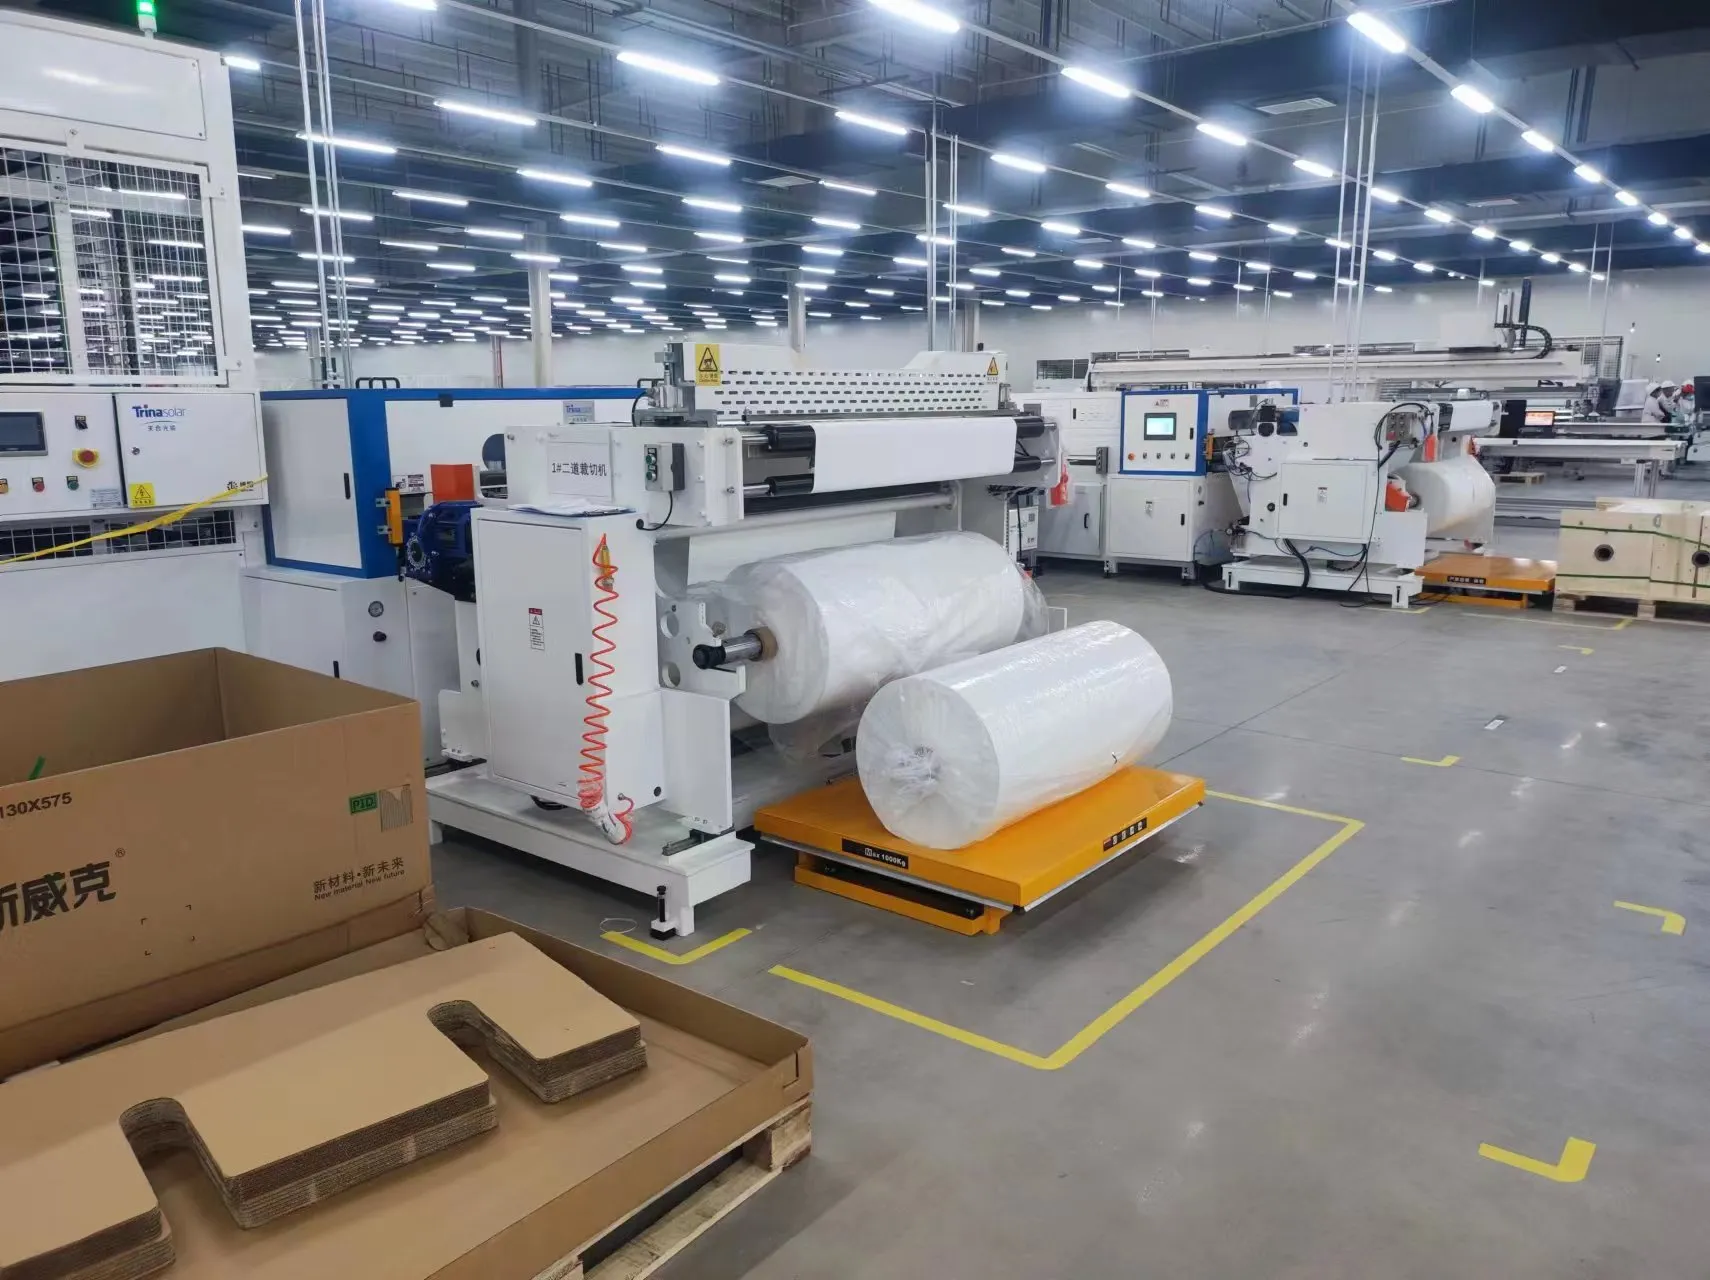
Före layup måste inkapslings- och bakskiktsmaterialen skäras till rätt modulmått på en skärmaskin för EVA och backsheet.
En automatisk skär- och läggningsmaskin kan förbereda material som:
EVA-film
POE-film
TPT eller andra bakplan
Isoleringsremsor
Bussbarsisoleringsmaterial
Efter skärning lägger maskinen automatiskt inkapslingsmaterialet på glaset.
För glas-glas-moduler ersätts polymerbakplanet med en andra glasruta. Linjeupplägget, laminatorn och hanteringsutrustningen måste därför utformas för den extra vikten och den annorlunda modulstrukturen.
Små fabriker kan skära EVA- och bakplansmaterial manuellt. Automatisk skärning och läggning blir mer värdefullt när produktionskapaciteten ökar eftersom det förbättrar dimensionskonsistensen och minskar materialsvinnet.
7. Automatisk uppbyggnadsmaskin
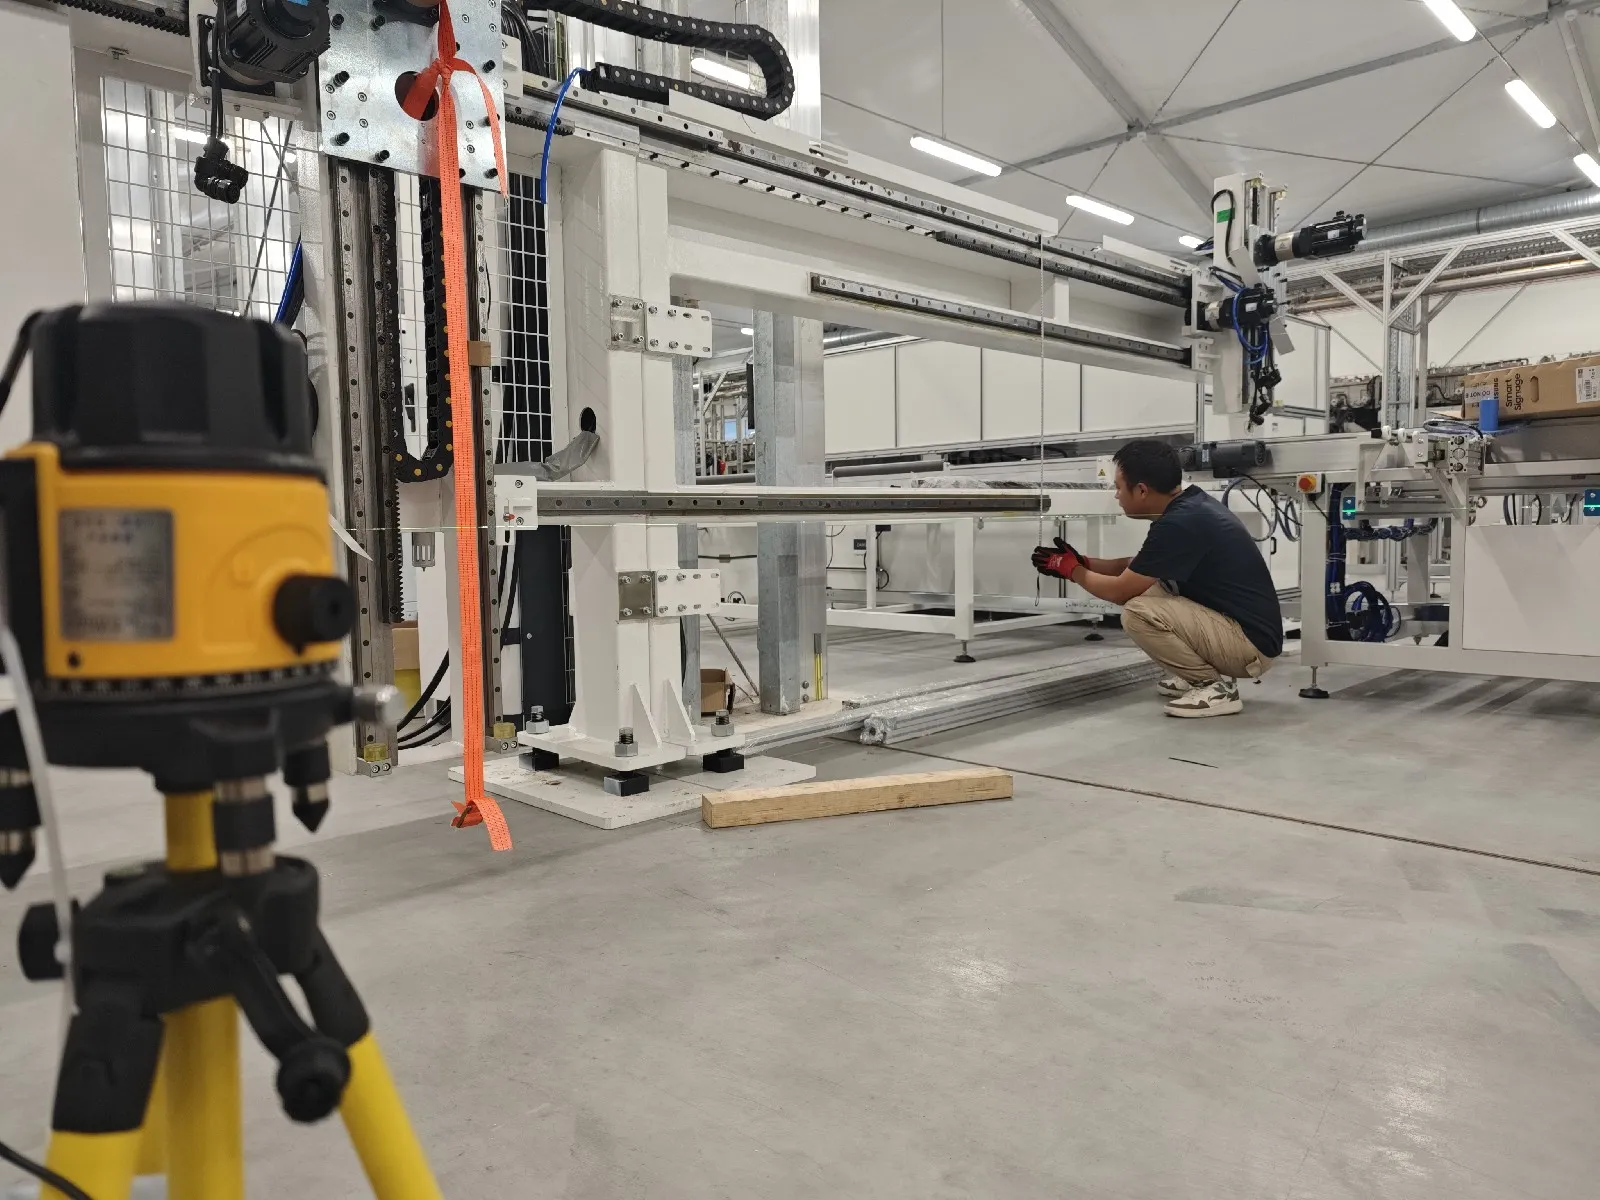
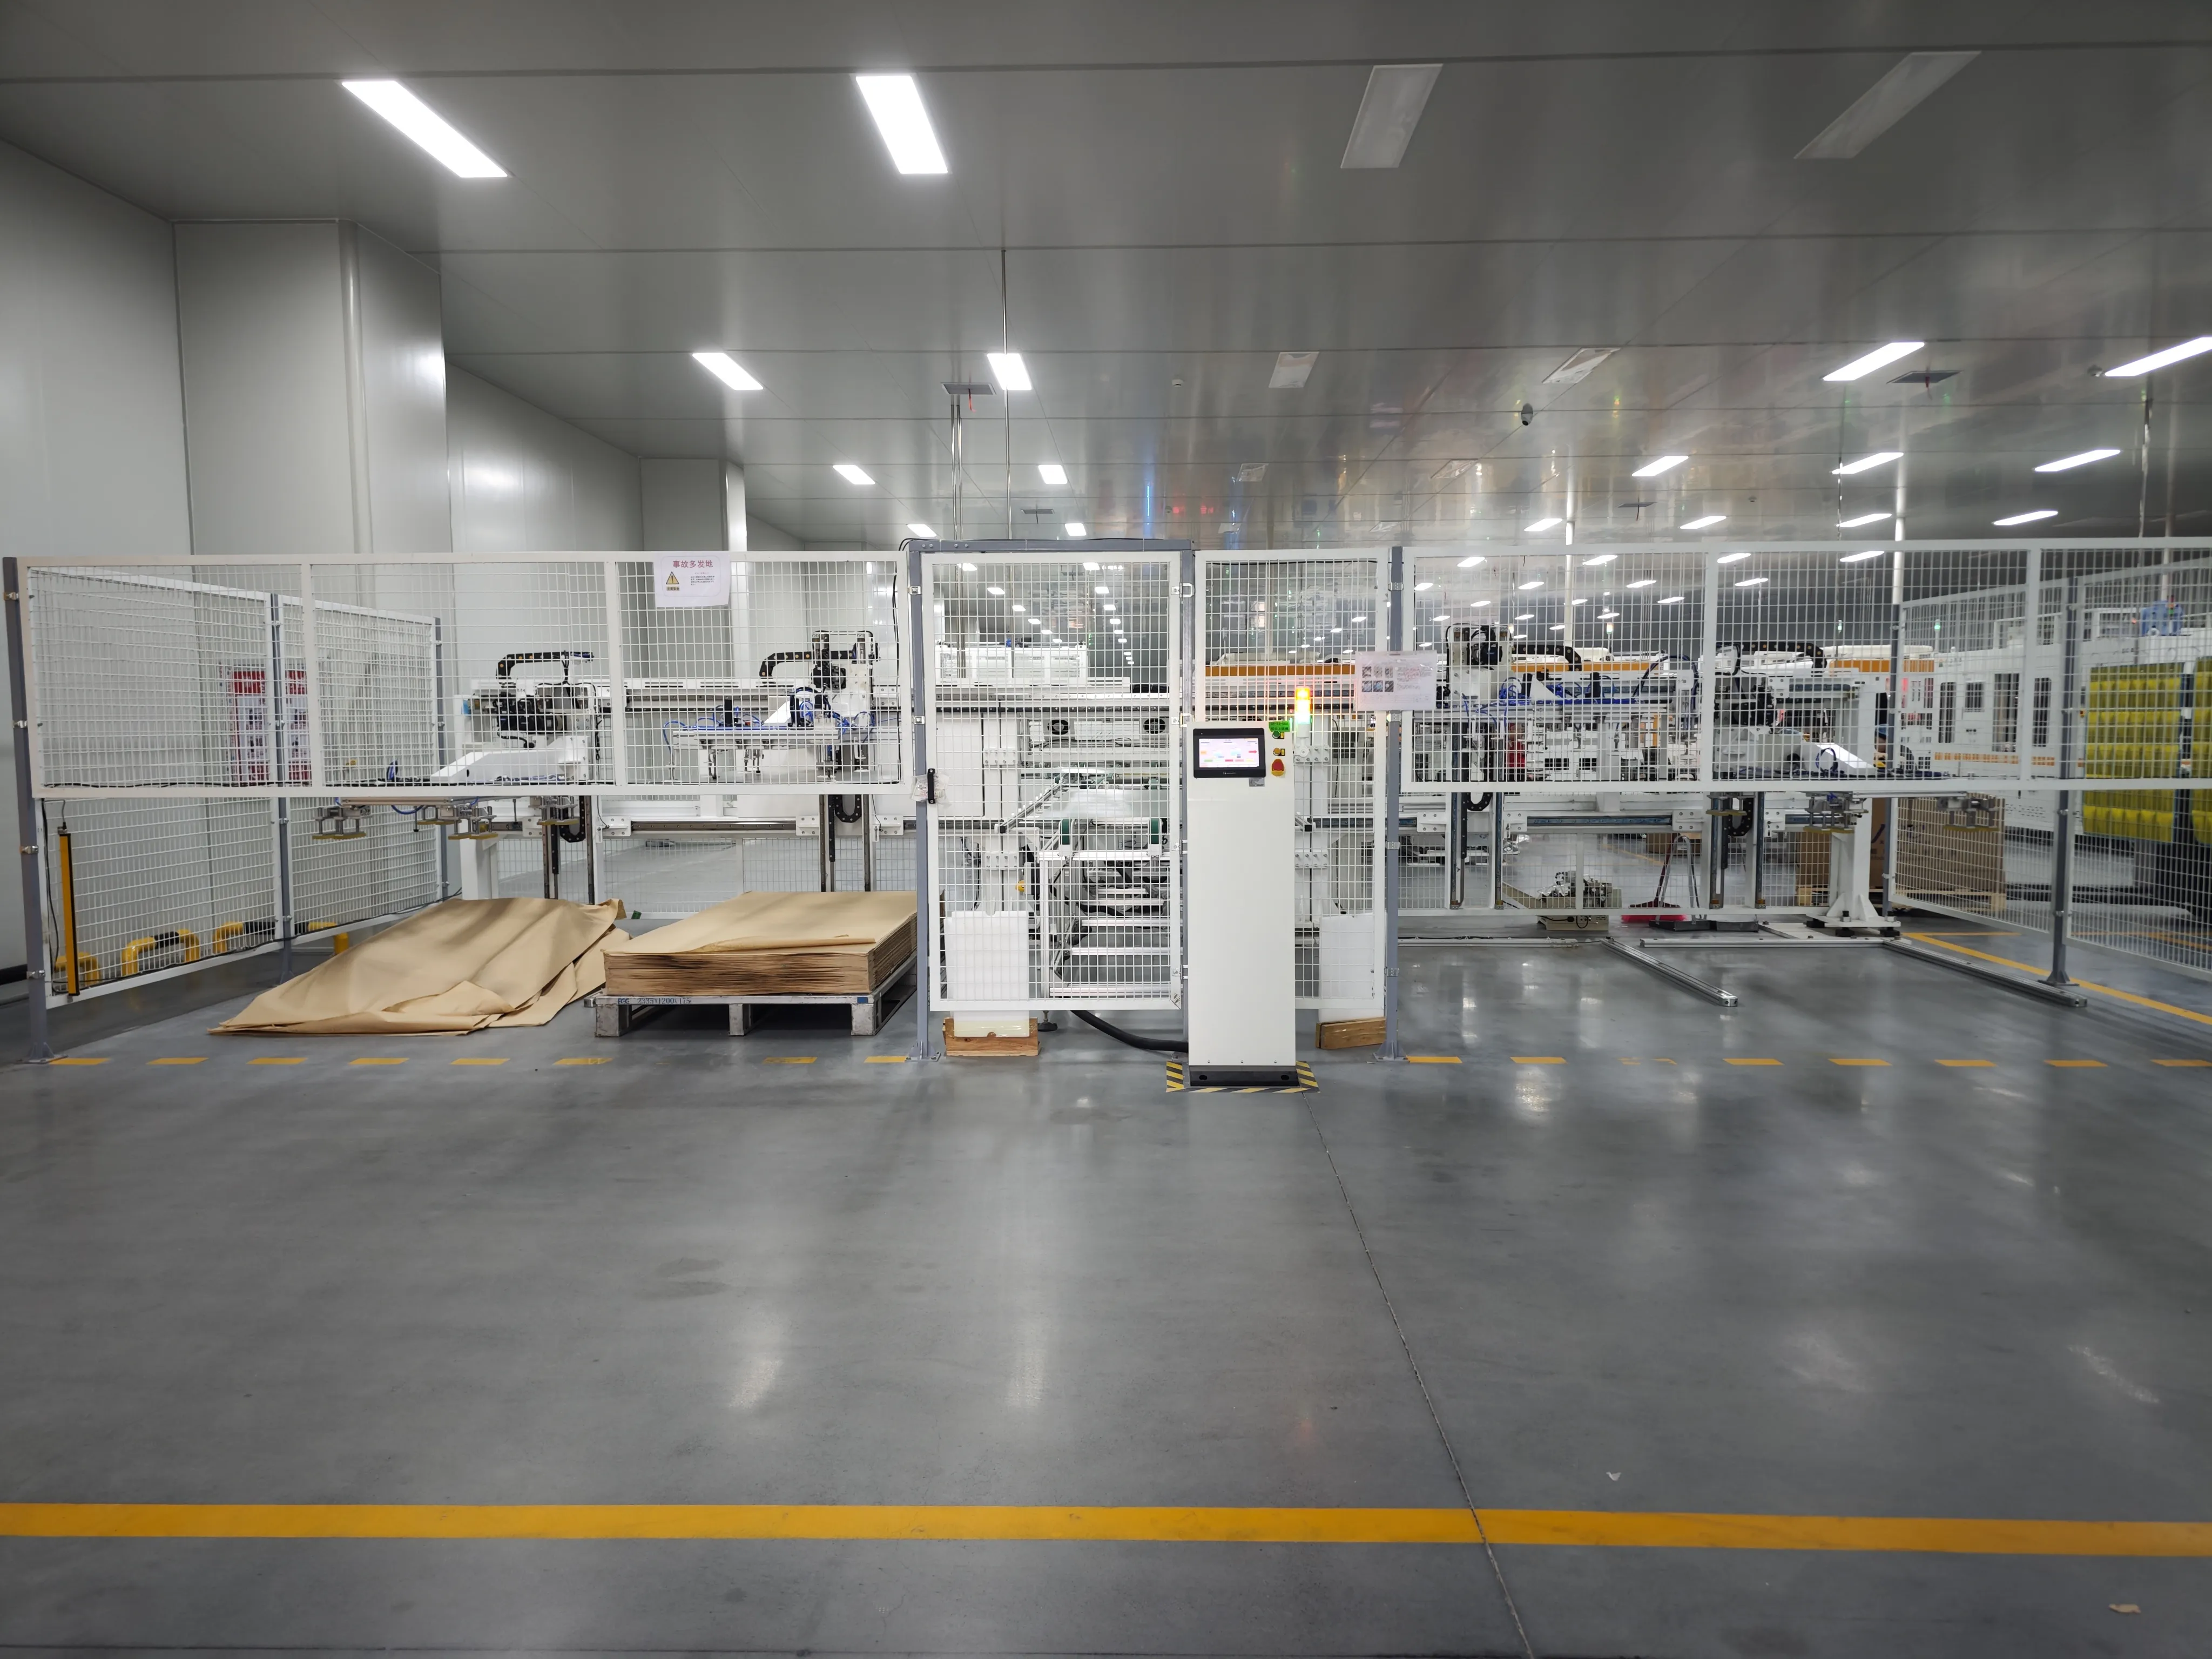
Layup specificeras som en cykeltid på 48 sekunder eller mindre per modul, glasinriktningsnoggrannhet på ±0,1 mm, och ett arbetsområde som täcker glas med en långsida från 1 600 till 2 600 mm.
Den automatisk layup-maskin tar färdiga cellsträngar och placerar dem på glaset och inkapslingsmaterialet.
Detta är en precisionsprocess. Strängavstånd, cellinriktning och avståndet mellan cellerna och glaskanterna måste hållas inom specificerade toleranser.
Dålig inriktning är lätt att märka på en färdig panel, men utseendet är inte den enda oron. Felaktiga strängpositioner kan också påverka inkapsling, kantförsegling och långsiktig modultillförlitlighet.
En automatisk uppbyggnadsmaskin använder normalt:
Industrirobotar eller portalsystem
Vakuumgripare
Visionskameror
Automatisk positionskorrigering
Kontroll av strängavstånd
Detektering av glasposition
Vissa produktionslinjer använder en separat uppbyggnadsmaskin. Andra kombinerar strängpositionering, uppbyggnad och bussning i en integrerad enhet.
8. Bussningsmaskin
En automatisk bussningsmaskin kör en cykel på 17–18 sekunder och håller utnyttjandegraden över 99%, och den måste täcka 5 till 30 busbars i takt med att multi-busbar-layouter mångfaldigas.
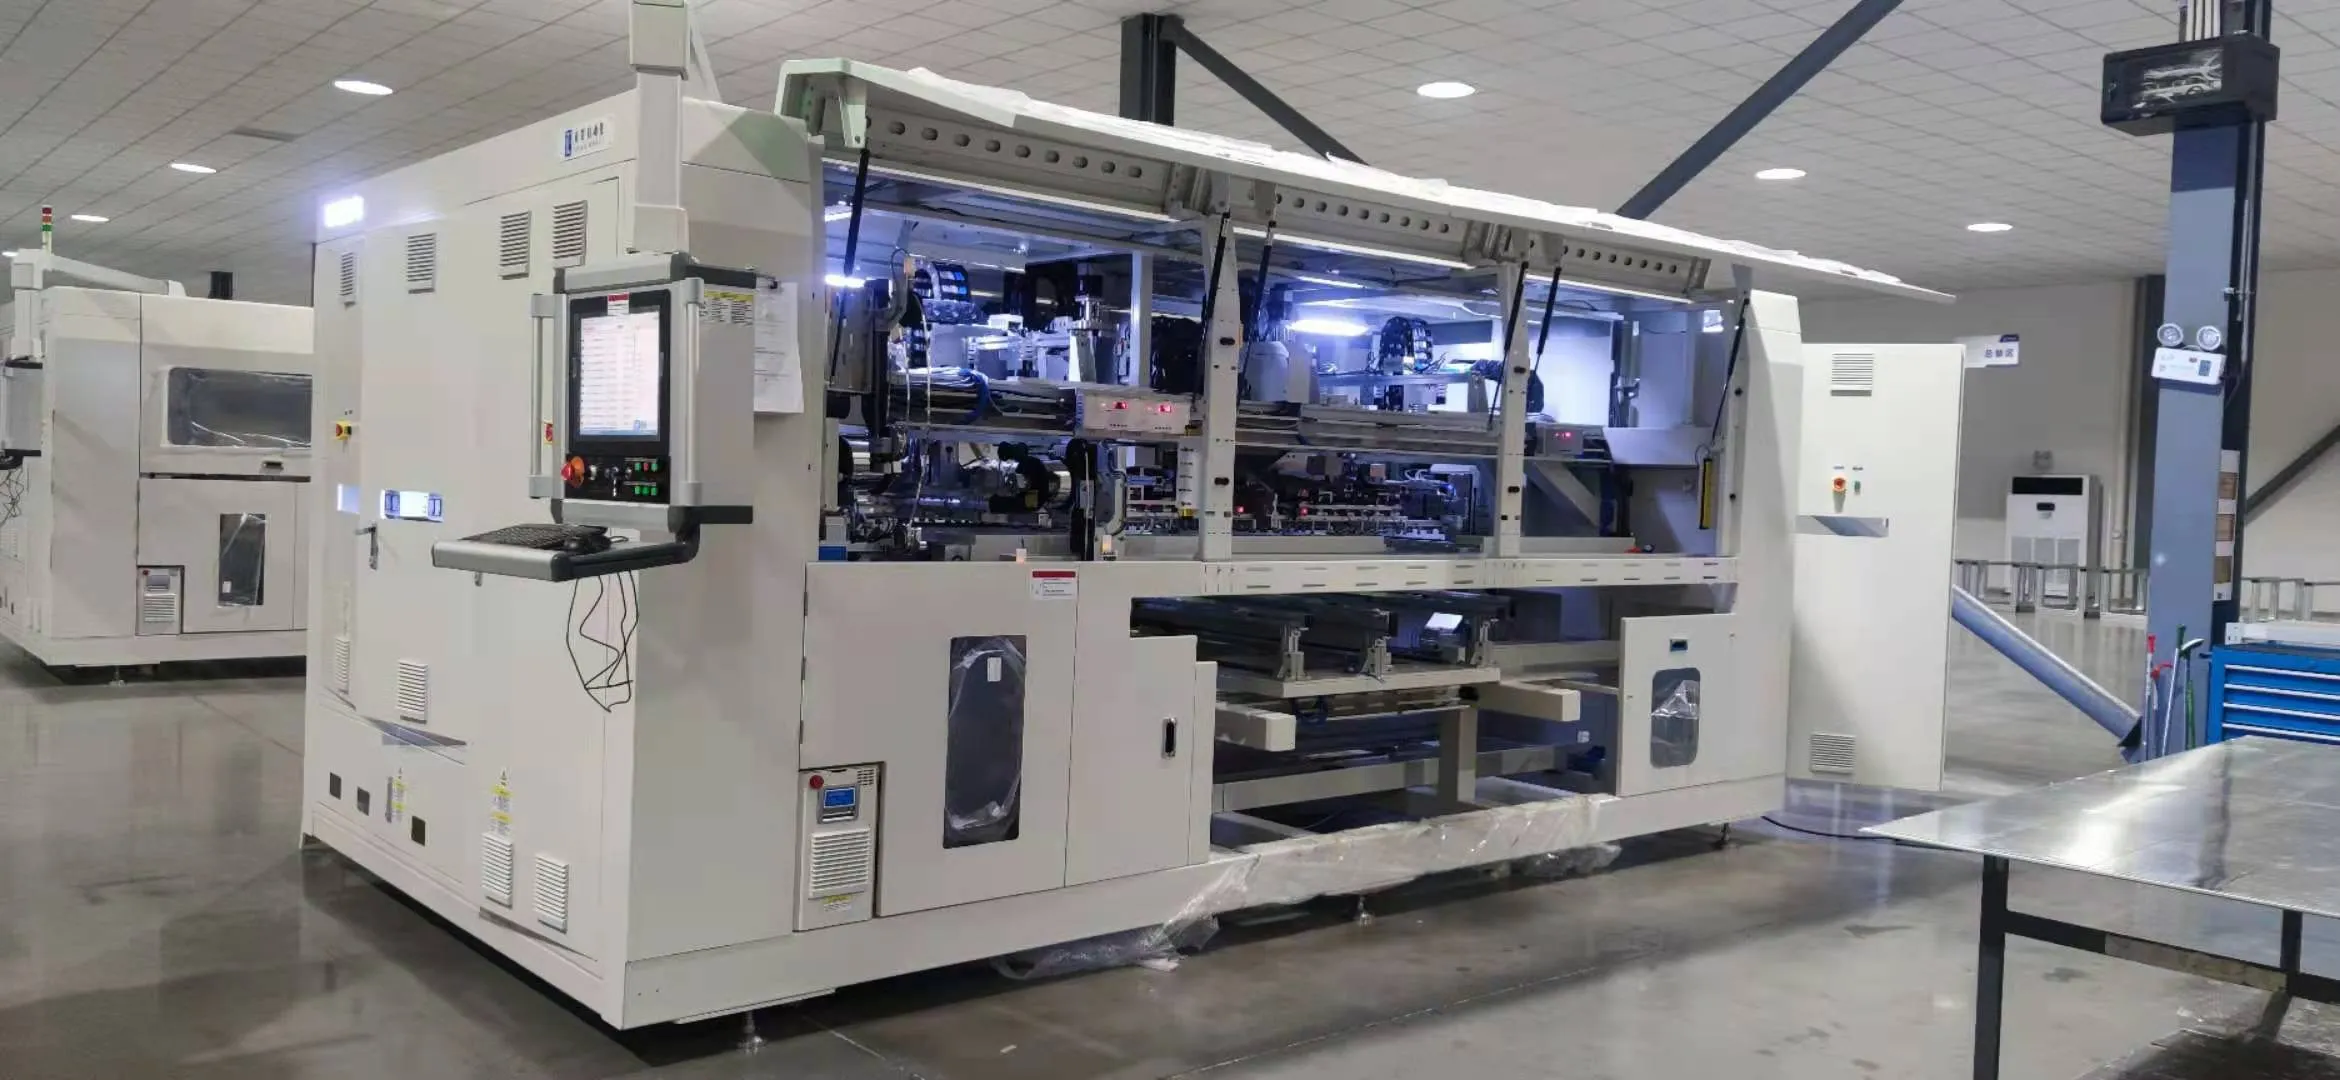
Efter att strängarna har placerats måste de elektriskt anslutas med busbar-band, vanligtvis på en automatisk bussningsmaskin.
En automatisk bussningsmaskin svetsar eller löder samman strängterminalerna enligt modulens elektriska design. Den kan också automatiskt böja, kapa och positionera bussbanden.
Halvcellsmoduler kräver särskild uppmärksamhet eftersom deras övre och nedre celldelar vanligtvis är parallellkopplade. Utledningspunkten är normalt placerad nära mitten av panelen istället för överst.
Bussningsprocessen måste kontrollera:
Bussbandets position
Svets- eller lödningstemperatur
Fogstyrka
Bandets form
Strängavstånd
Utledningsbandets position
En svag bussningsförbindelse kan orsaka effektförlust, överdriven lokal upphettning eller fullständigt kretsfel.
På en liten semi-automatisk linje kan bussning utföras manuellt med lödverktyg och positioneringsmallar. Fabriker med högre kapacitet använder normalt automatiska bussningsmaskiner för bättre konsistens och genomströmning.
9. EL-testare före laminering och visuell inspektion
Pre-laminerings-EL köps på bildupplösning — 4 928 × 3 264 pixlar på en aktuell testare — och på ett arbetsområde tillräckligt stort för den största modulen linjen avser att bygga.
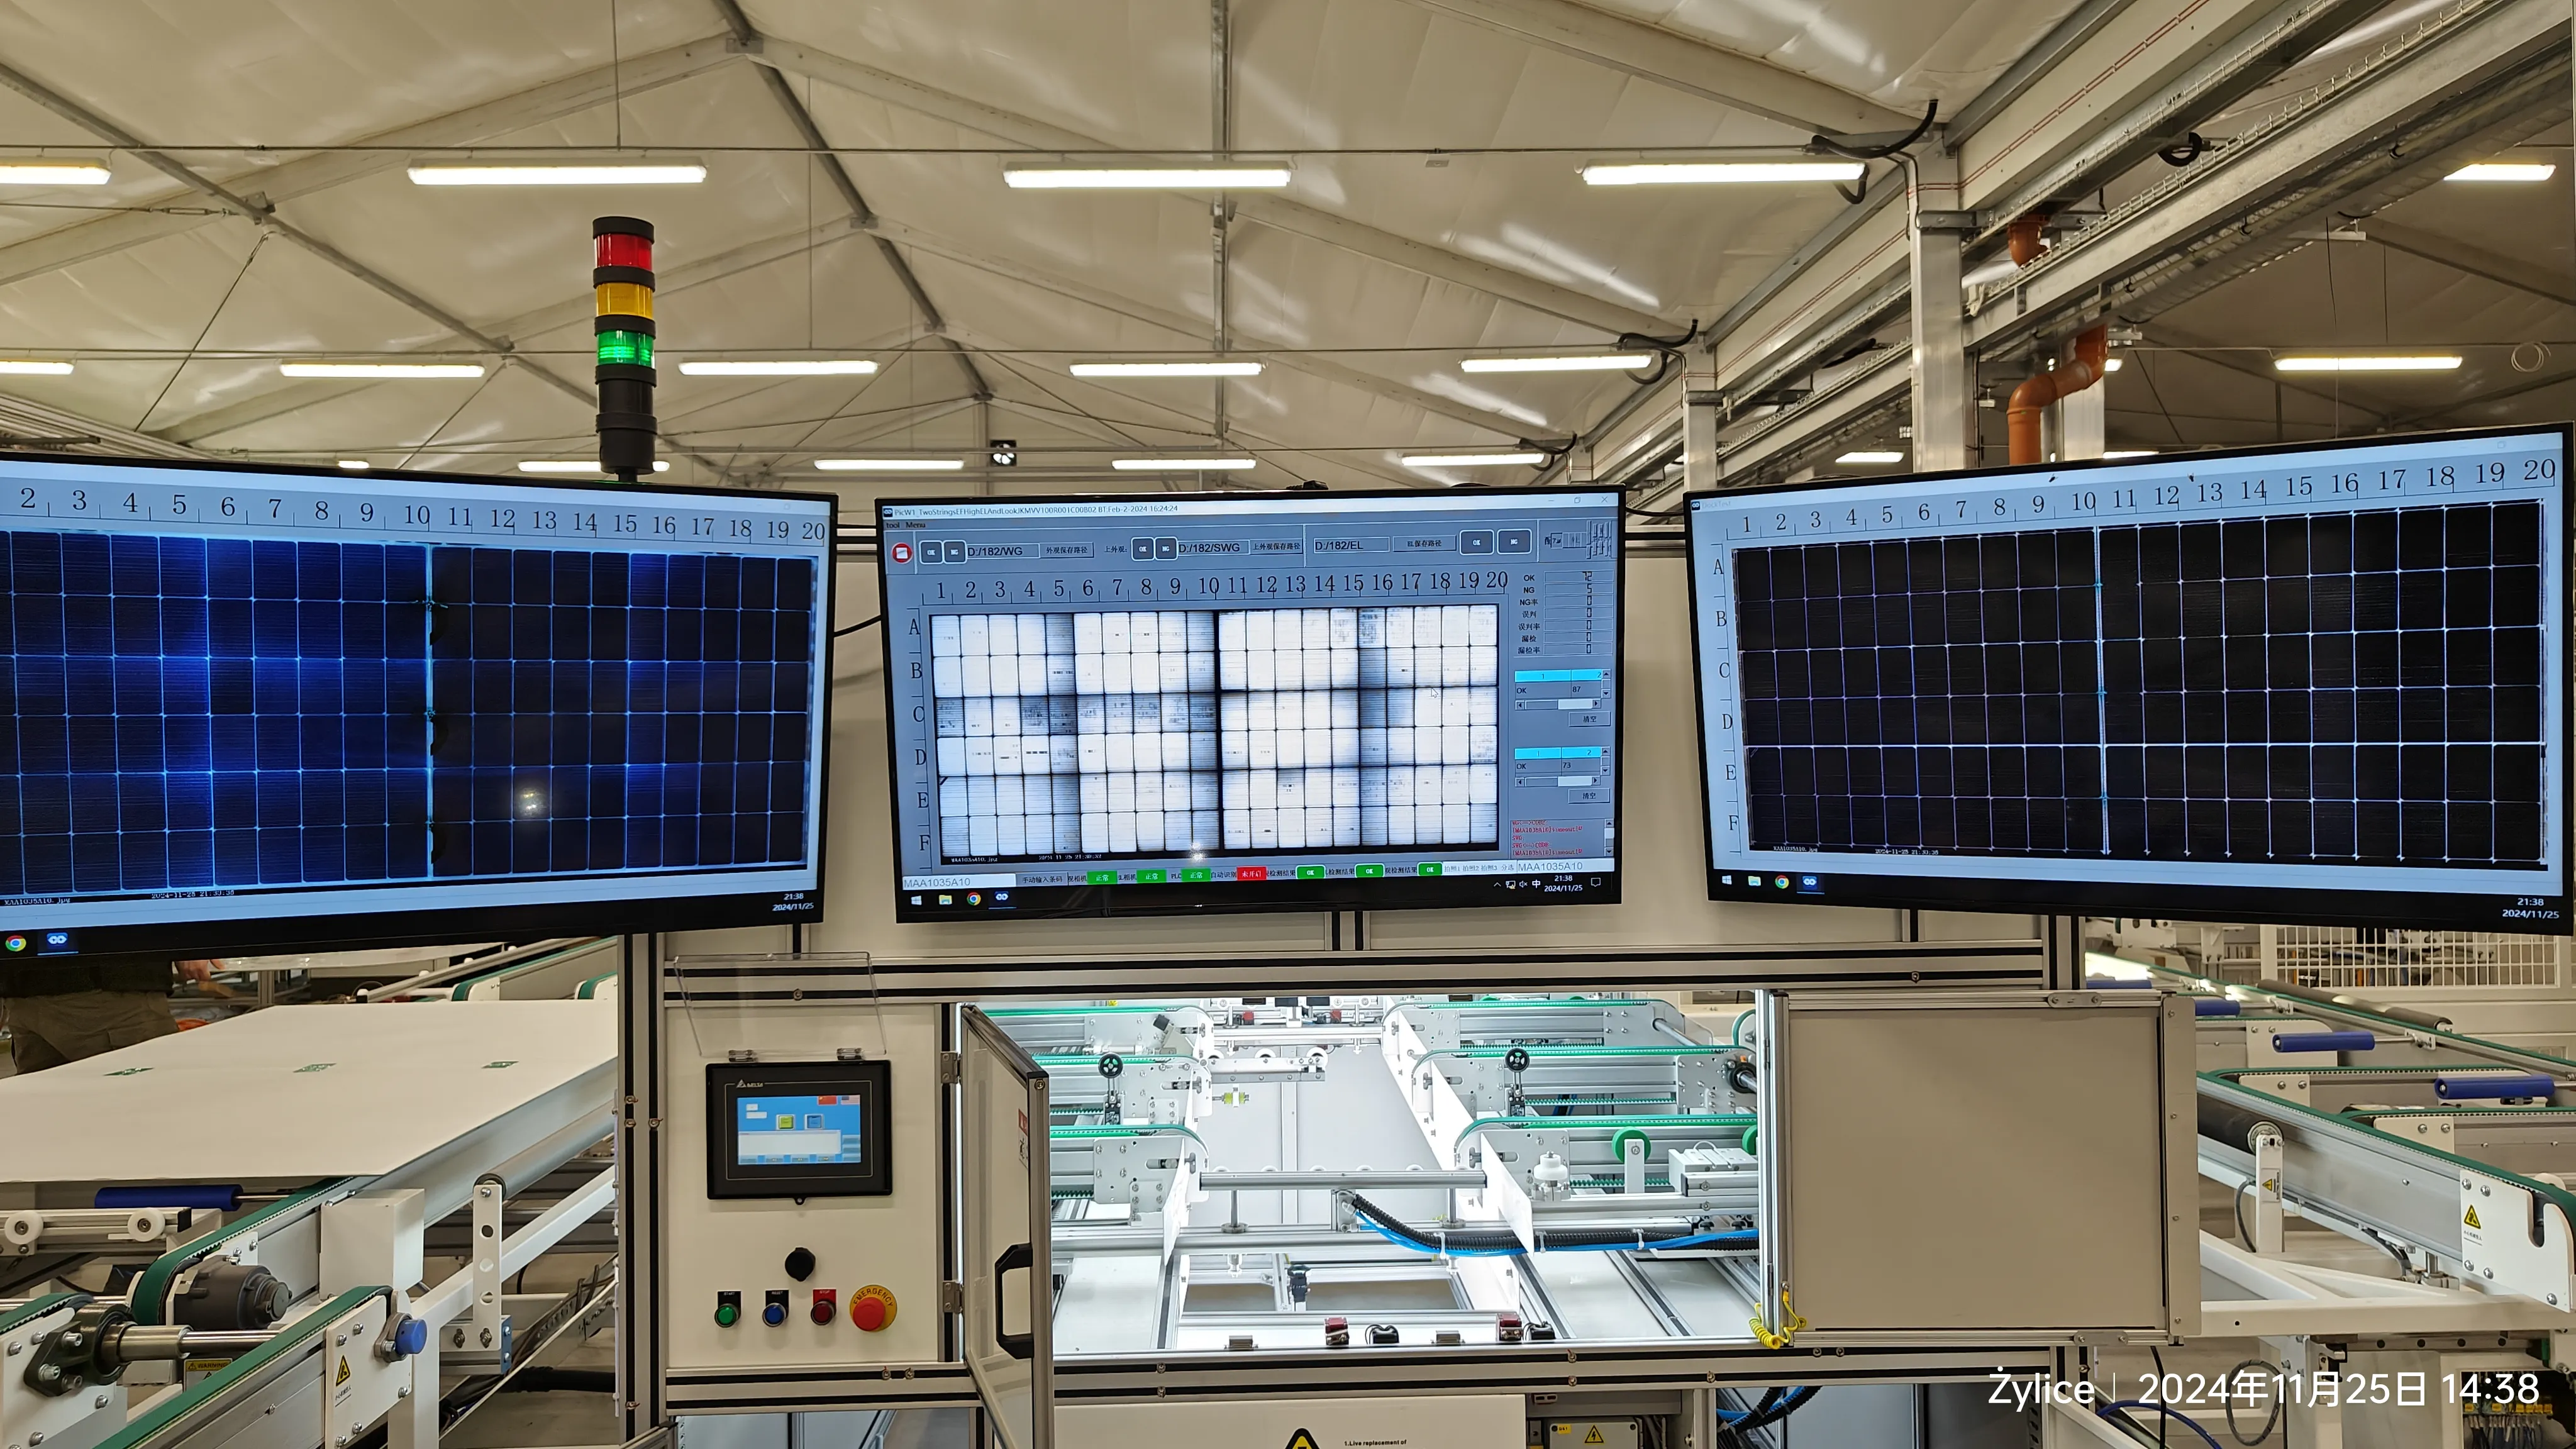
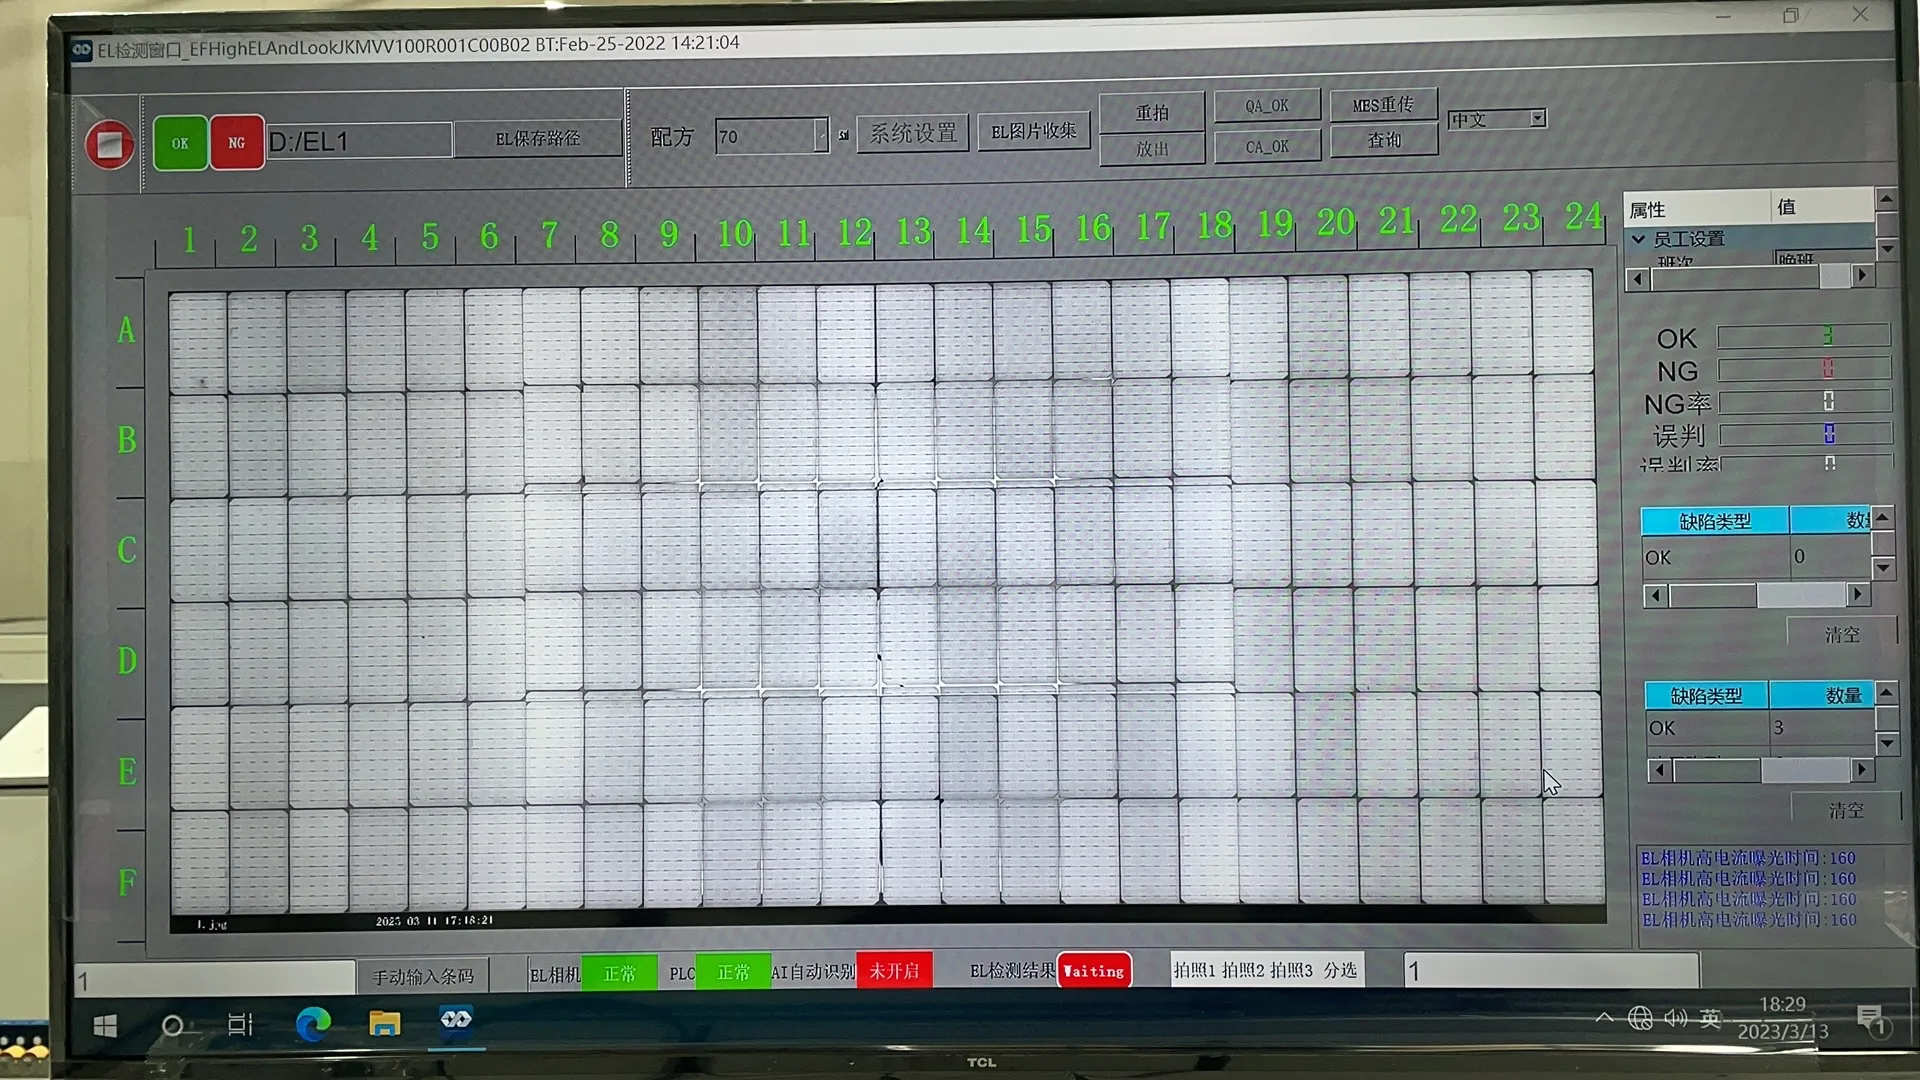
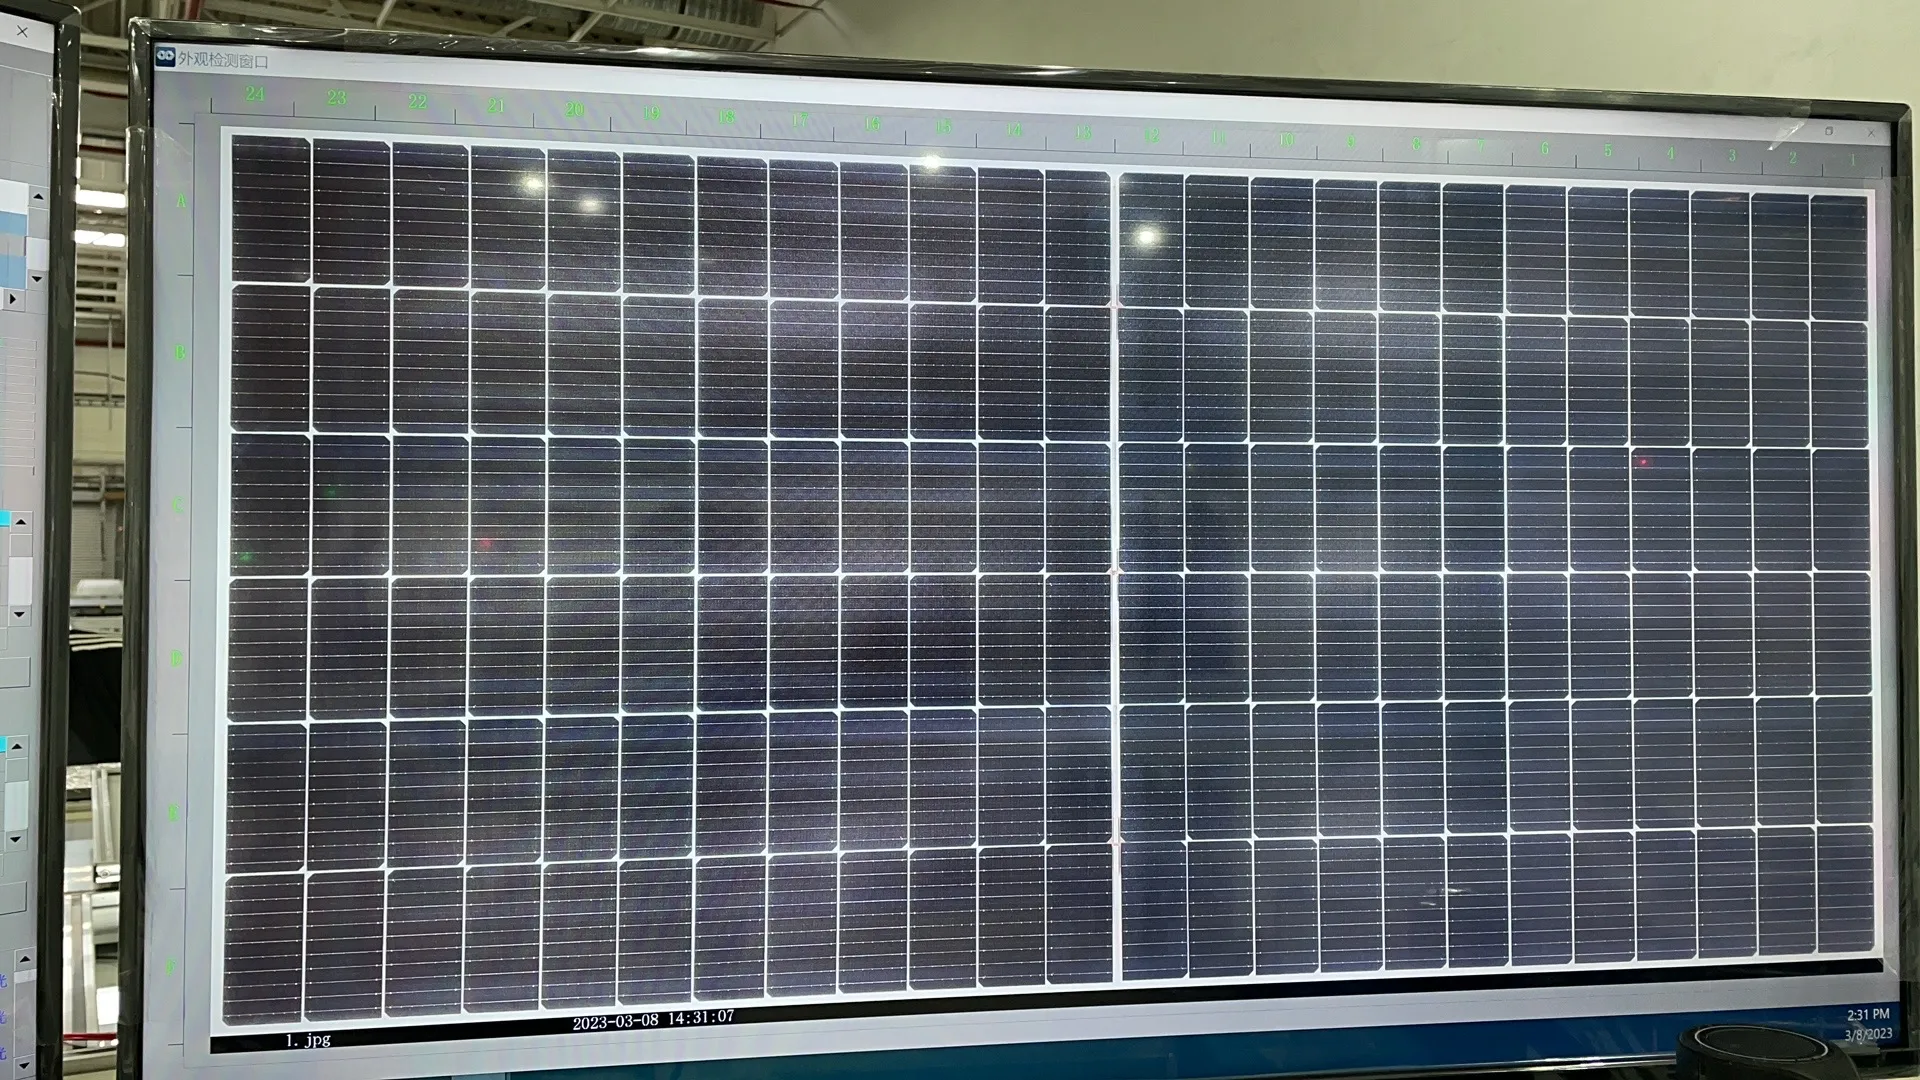
Före laminering bör den monterade modulen genomgå visuell inspektion och EL-testning.
Detta är den sista praktiska möjligheten att reparera många produktionsfel. Operatörer eller automatiska inspektionssystem kontrollerar problem som:
Spruckna celler
Feljusterade strängar
Saknade band
Dåliga bussningsförbindelser
Felaktiga utledningspositioner
Kontaminering inuti modulen
Skrynkligt eller förskjutet inkapslingsmaterial
Felaktig placering av bakplåt
EL-testaren före laminering kontrollerar det elektriska tillståndet för hela cellkretsen innan den permanent förseglas.
Laminering är i praktiken irreversibel. Om ett fel upptäcks efter laminering är reparationskostnaden mycket högre, och i många fall måste hela modulen kasseras.
10. Lamineringsmaskin för solpaneler
Processfönstret är 140–150°C medan inkapslingsmaterialet tvärbinder, och receptet är en sekvens av vakuumsteg, uppvärmningsramp, tryck och hålltid snarare än en enda temperaturinställning.
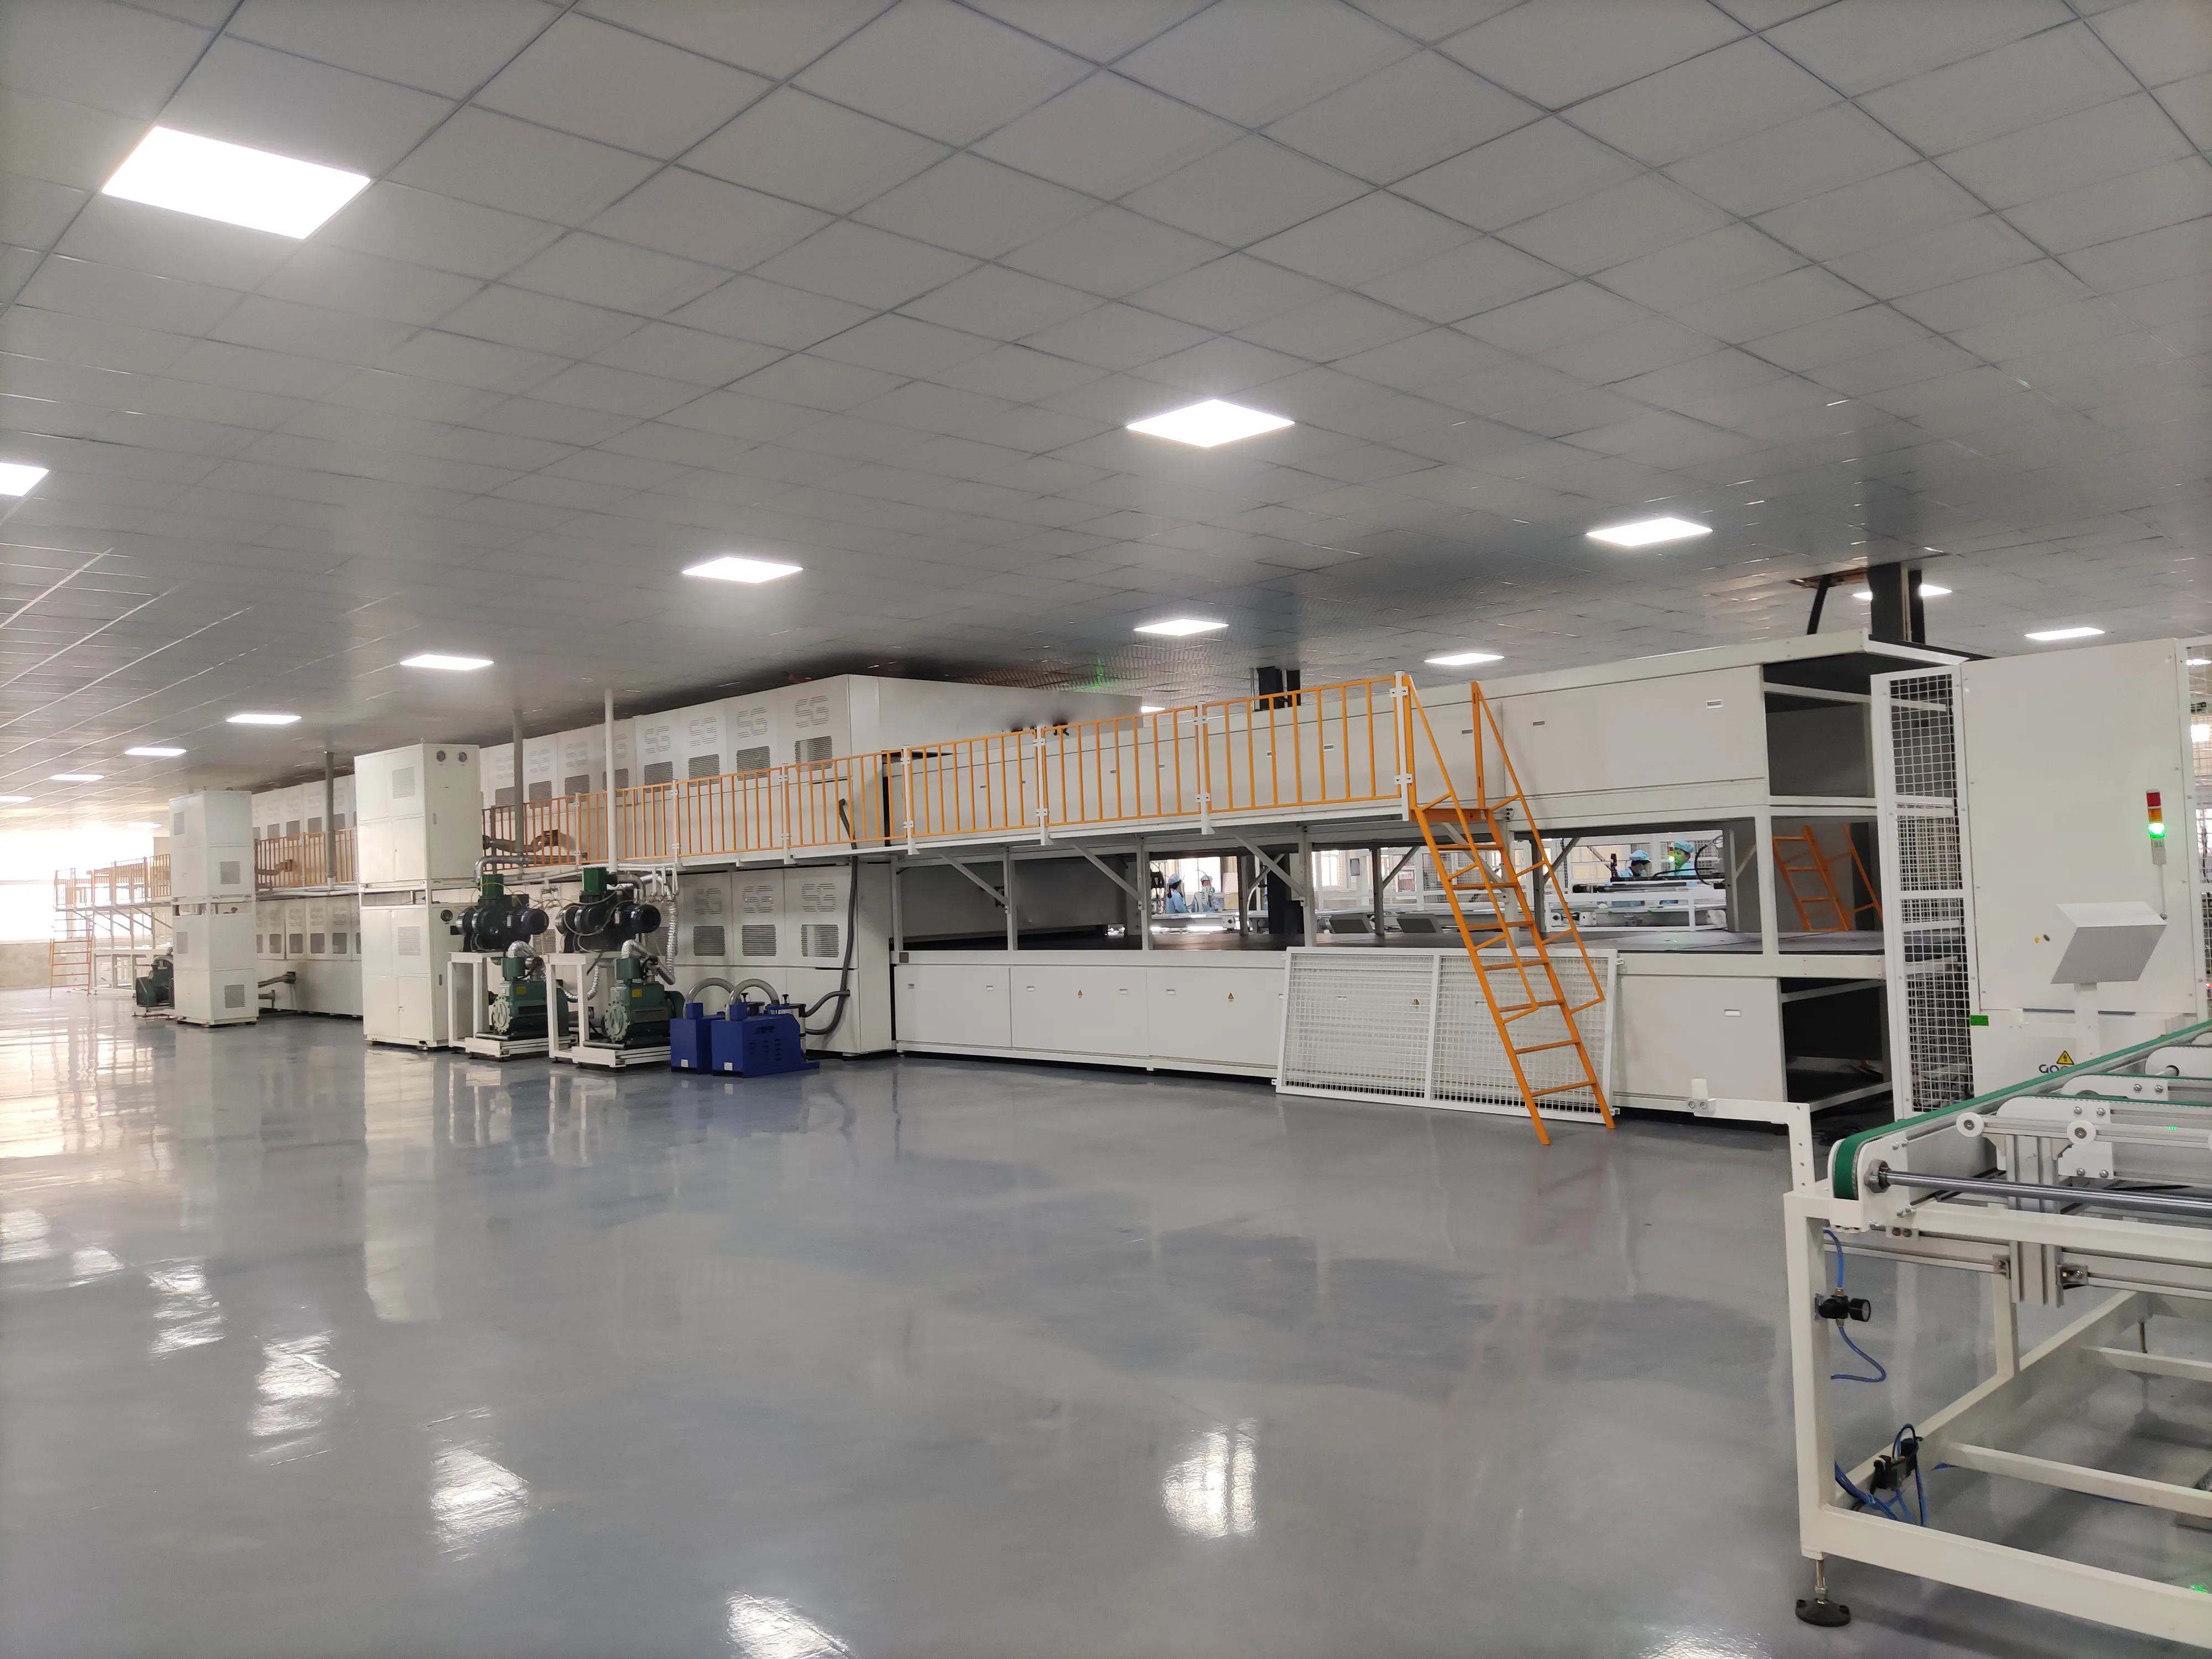
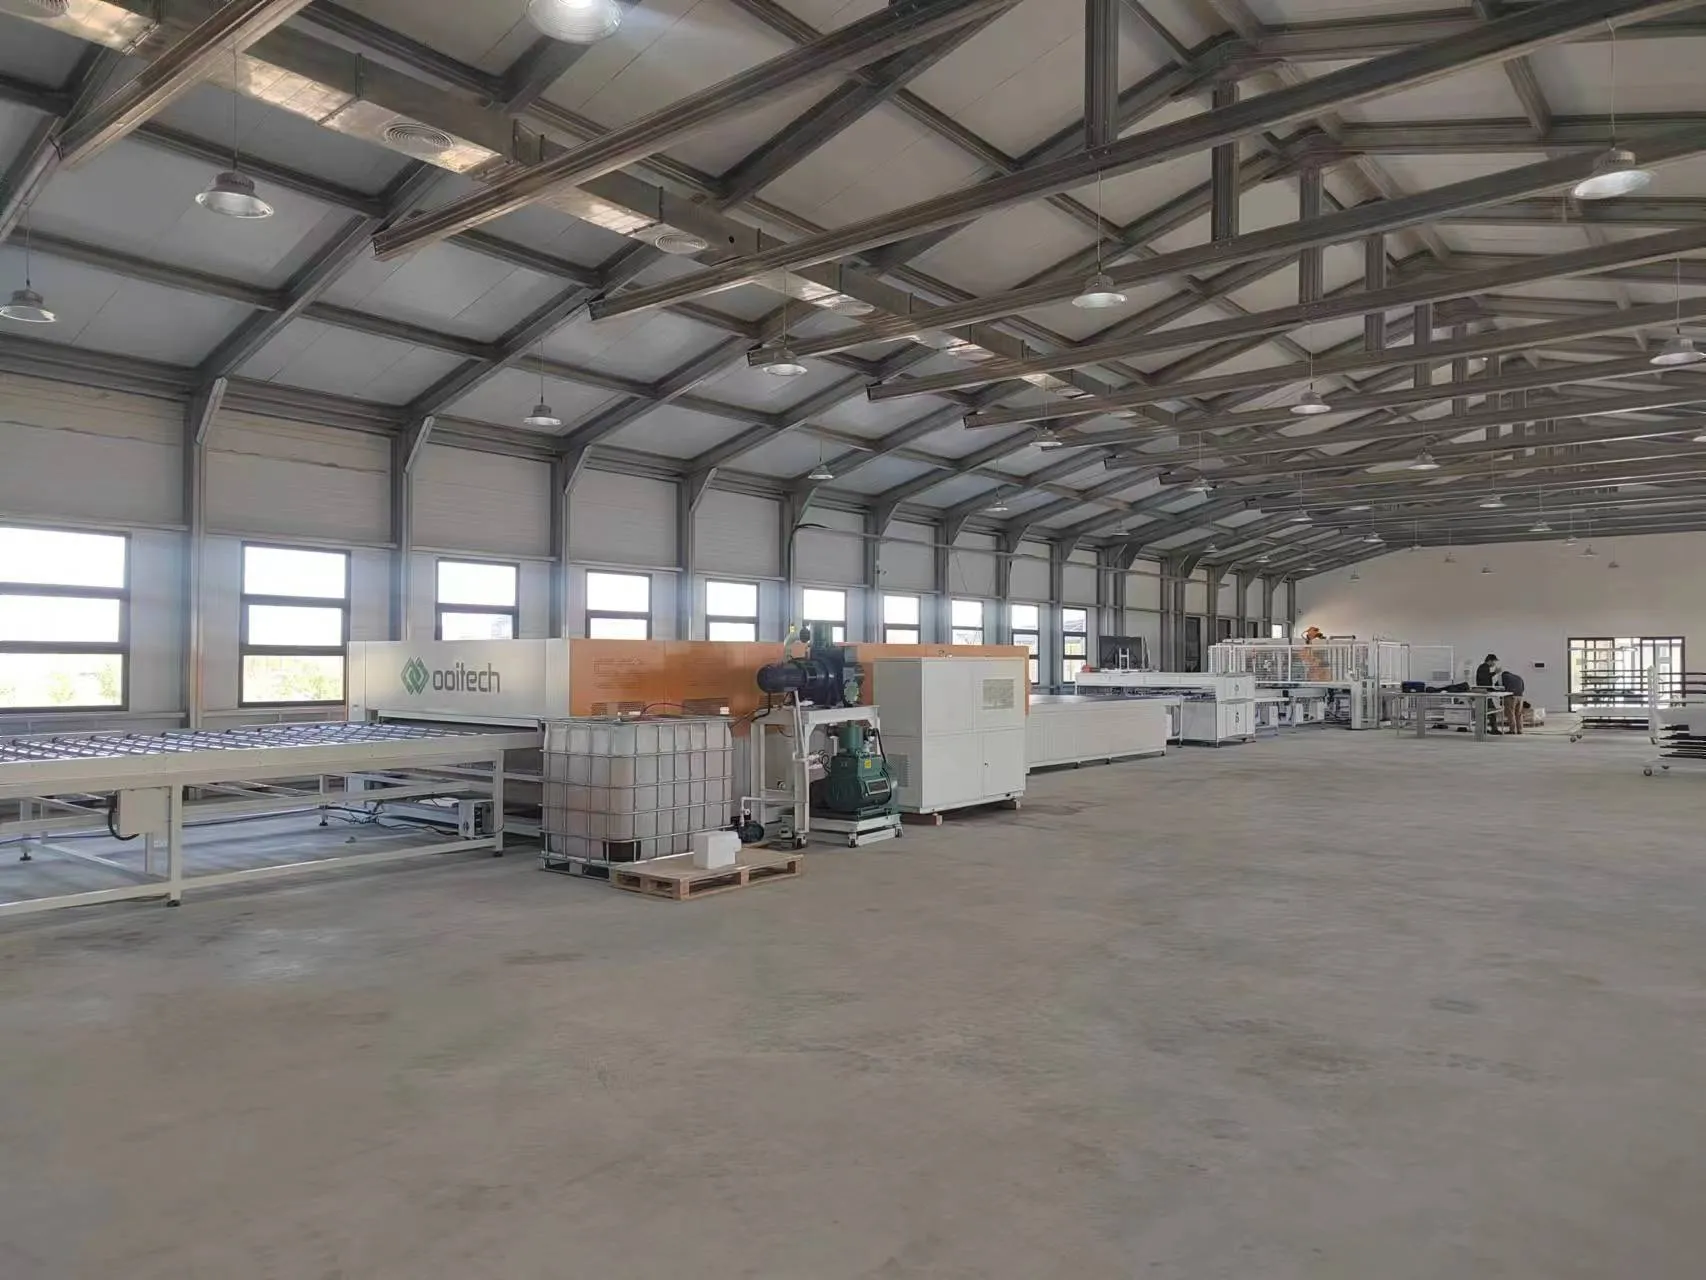
Den lamineringsmaskin förseglar glaset, inkapslingsmaterialet, solcellerna och backsheet—eller bakglas—till en hållbar struktur.
Inuti laminatorn avlägsnar vakuum instängd luft från modulstacken. Värme och tryck härdar sedan EVA eller POE, vilket binder samman alla lager.
Lamineringsreceptet beror på:
Typ av inkapslingsmaterial
Modulstorlek
Glastjocklek
Glas-baksida eller glas-glas struktur
Cellteknik
Krav från materialleverantör
En typisk lamineringscykel kan ta cirka 10 till 20 minuter, även om den faktiska tiden varierar med material och utrustning.
Laminatorn är ofta den långsammaste huvudprocessen i produktionslinjen. En fabrik kan därför behöva flera laminatorer som arbetar parallellt.
Detta är en viktig punkt när man beräknar produktionskapacitet. Att installera snabbare stringers ökar inte den slutliga modulproduktionen om lamineringssektionen inte kan bearbeta paneler i samma takt.
Lamineringskvalitet påverkar direkt vidhäftning, elektrisk isolering, fuktbeständighet och modulens förväntade livslängd.
11. Trimning och utrustning för inspektion efter laminering
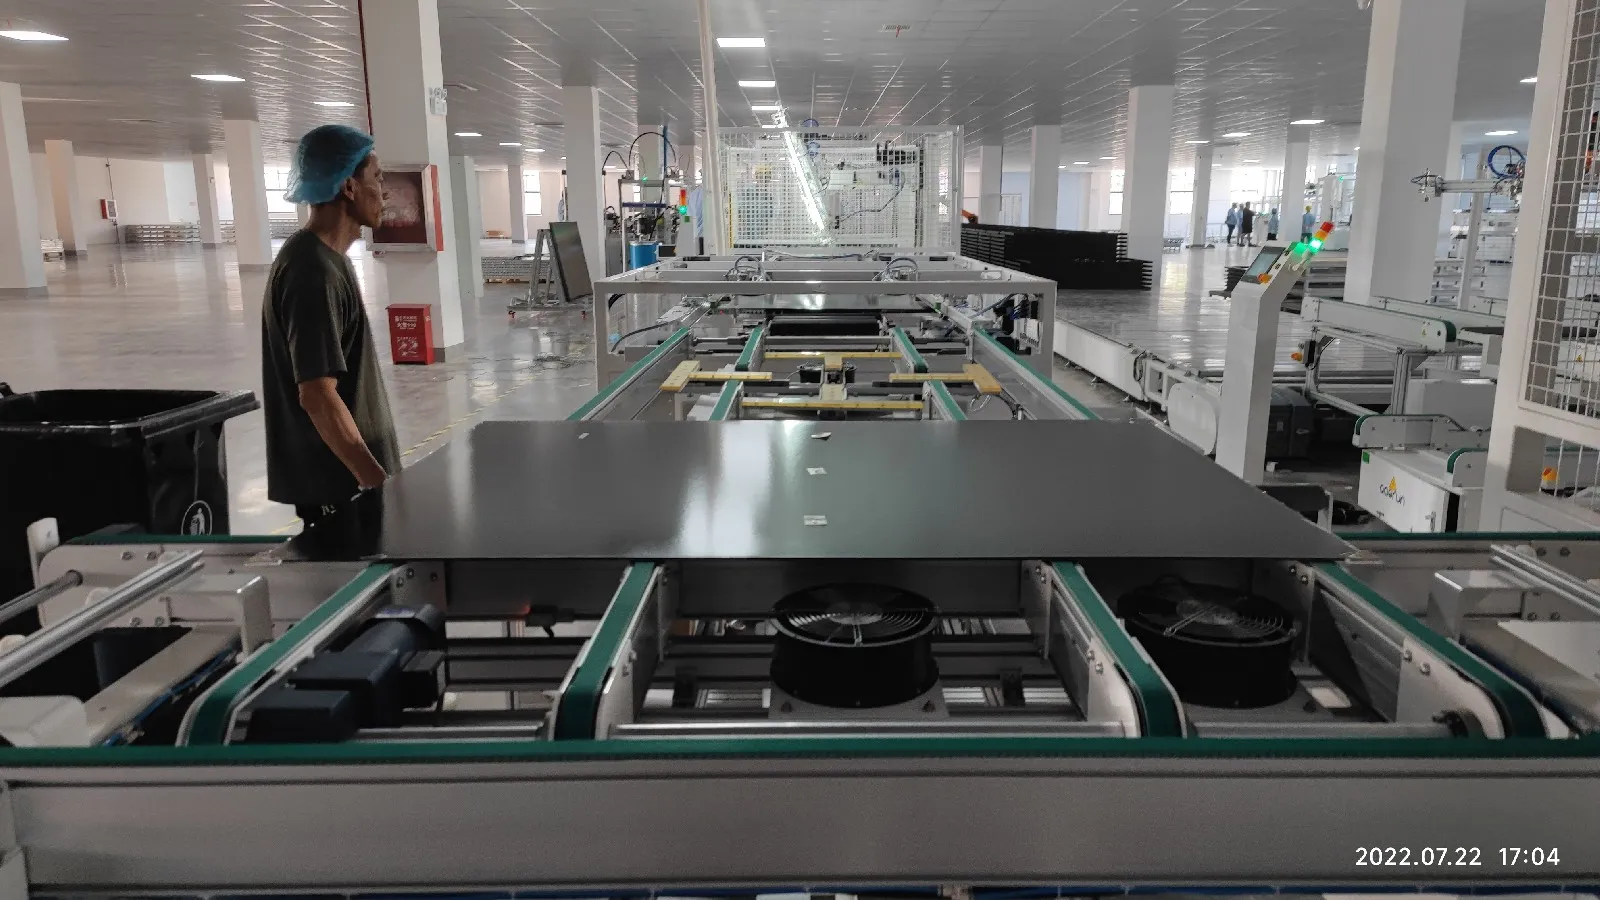
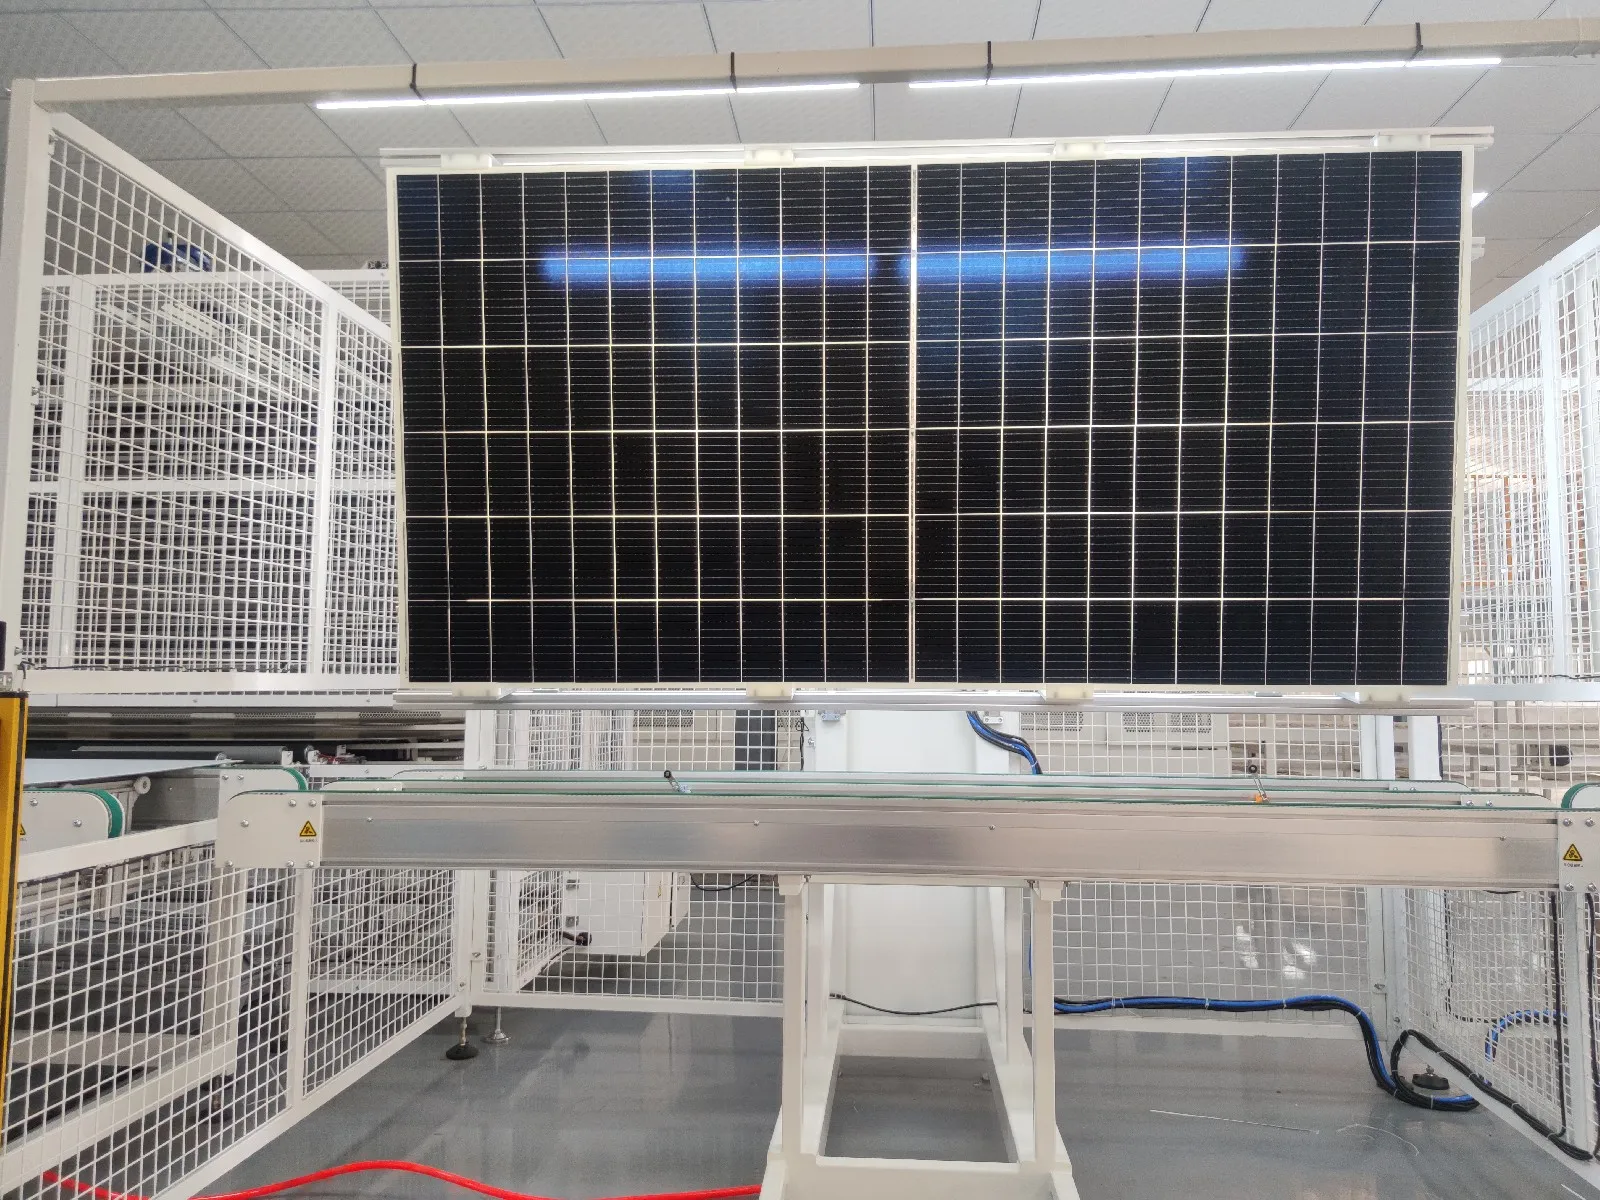
Efter laminering finns överskott av EVA, POE eller bakplåt kvar runt modulens kanter. Detta material måste avlägsnas före ramning.
På en liten linje kan operatörer trimma kanterna manuellt. En högkapacitets automatisk linje använder normalt en kanttrimningsmaskin.
Den laminerade modulen inspekteras också för:
Luftbubblor
Delaminering
Överflöde av inkapslingsmaterial
Repor
Glasskador
Cellförskjutning
Strängförskjutning
Kontaminering inuti laminatet
Automatiska vändenheter gör det lättare att inspektera båda sidor av modulen utan att förlita sig på manuell lyftning.
12. Ramlimning och ramningsmaskin
Inramningsnoggrannhet hålls till ±1 mm med diagonalskillnaden inom ±1,5 mm, på ett arbetsområde upp till 2 000 × 1 100 × 50 mm; ramlimning kör en slaglängd på upp till 2 500 mm.
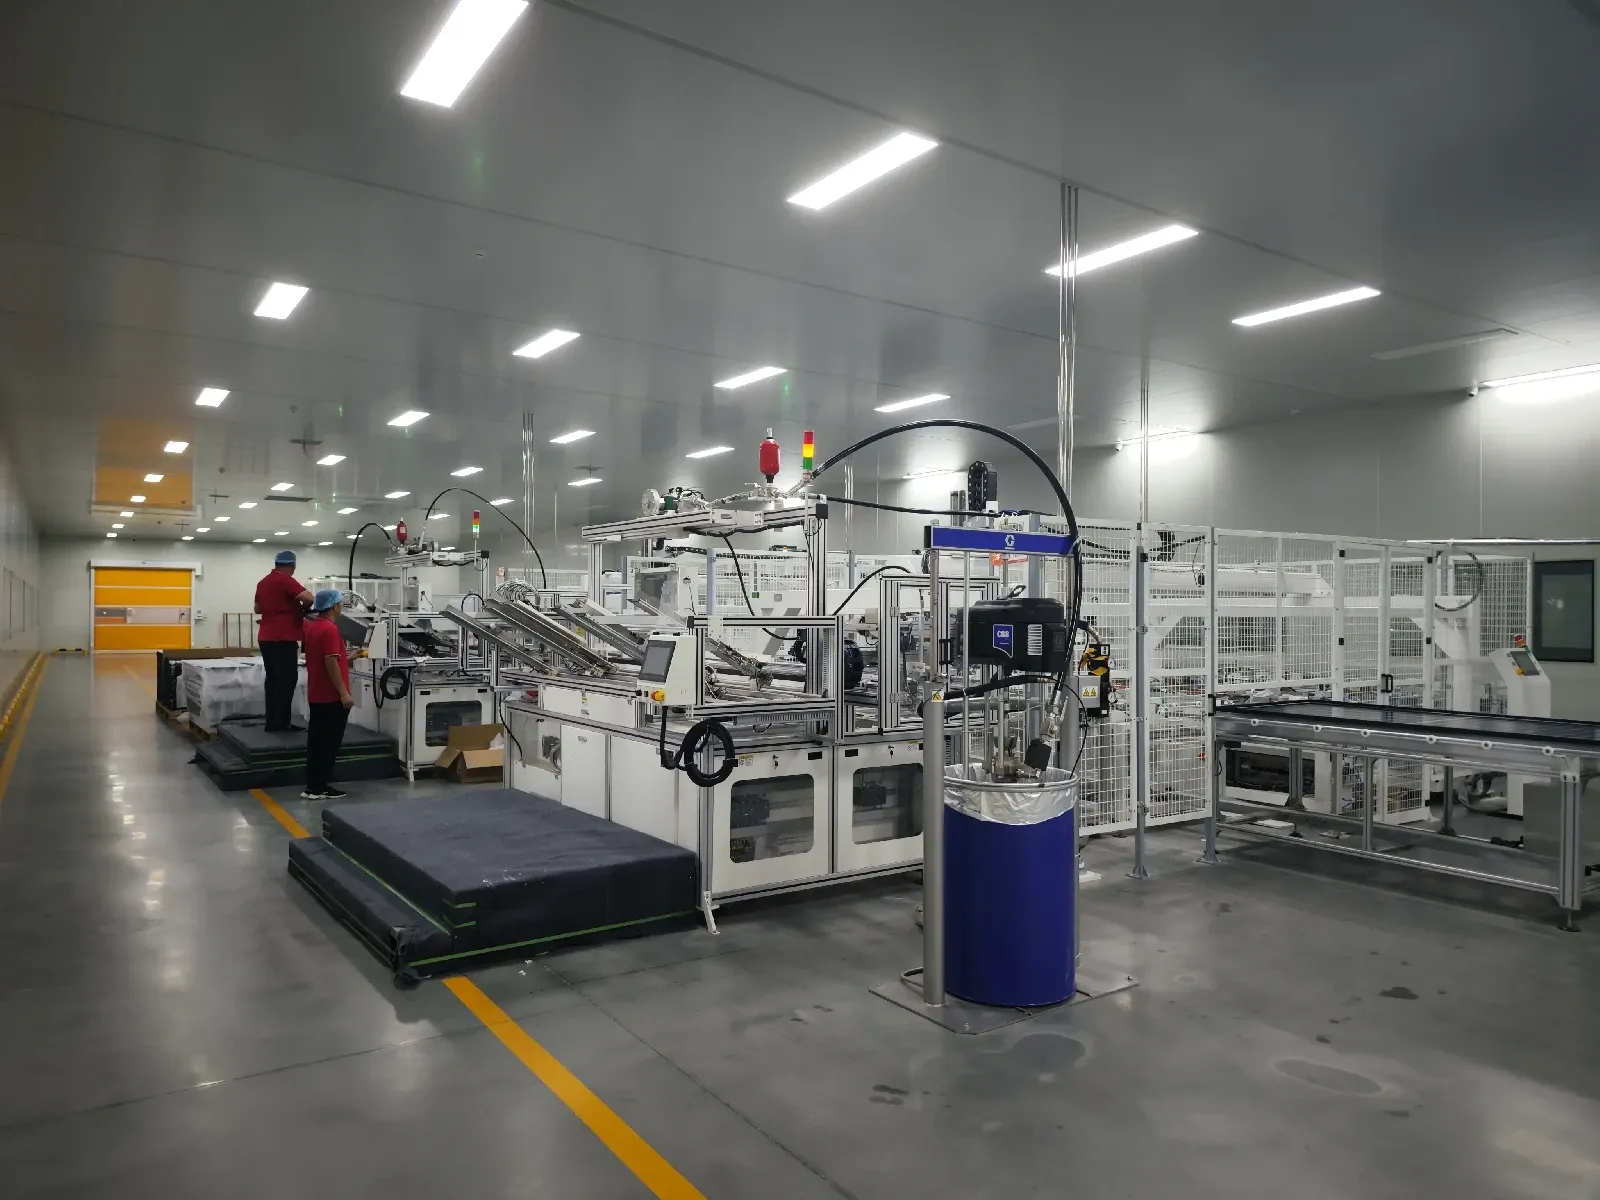

De flesta konventionella solpaneler använder en aluminiumram, applicerad av en inramningsmaskin, för att skydda glaskanterna och ge mekaniskt stöd under transport och installation.
Ramsektionen kan inkludera:
Automatisk ramlimningsmaskin
Lastsystem för aluminiumramar
Utrustning för insättning av hörnnycklar
Rammonteringsmaskin
Pneumatisk eller hydraulisk rampress
Stansutrustning för ramar
Tätningsmedel appliceras inuti aluminiumprofilerna innan de fyra ramsektionerna pressas runt den laminerade modulen.
Den färdiga ramen måste vara kvadratisk, säker och korrekt tätad. Vanliga ramdefekter inkluderar lösa hörn, otillräckligt tätningsmedel, överflödigt tätningsmedel, repor och felaktiga ramdimensioner.
Ramfria glas-glas-moduler kan inte kräva denna process, beroende på produktdesign.
13. Maskiner för installation av kopplingsboxar
Kopplingsdosa-svetsning kör en cykel på 16 sekunder eller mindre vid ±0,1 mm CCD-positionering, med den kvalificerade andelen för svetsspänning förväntad på eller nära 100%.
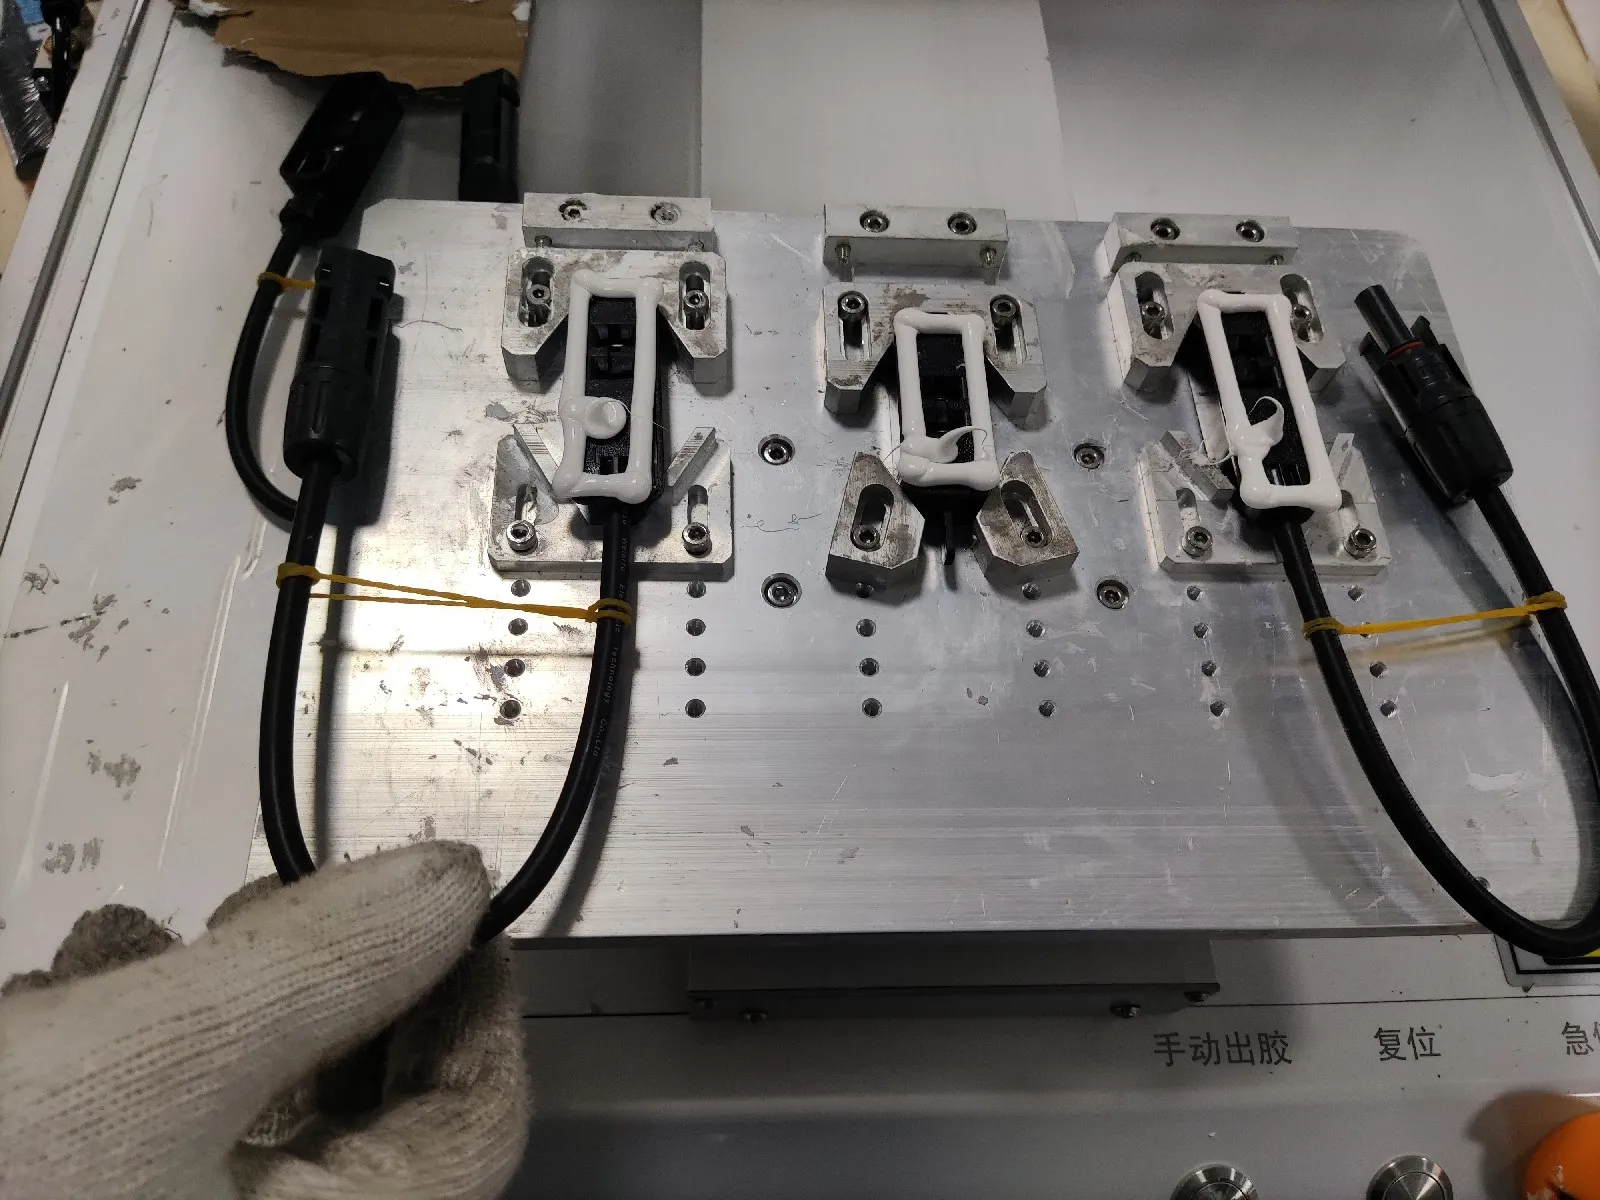
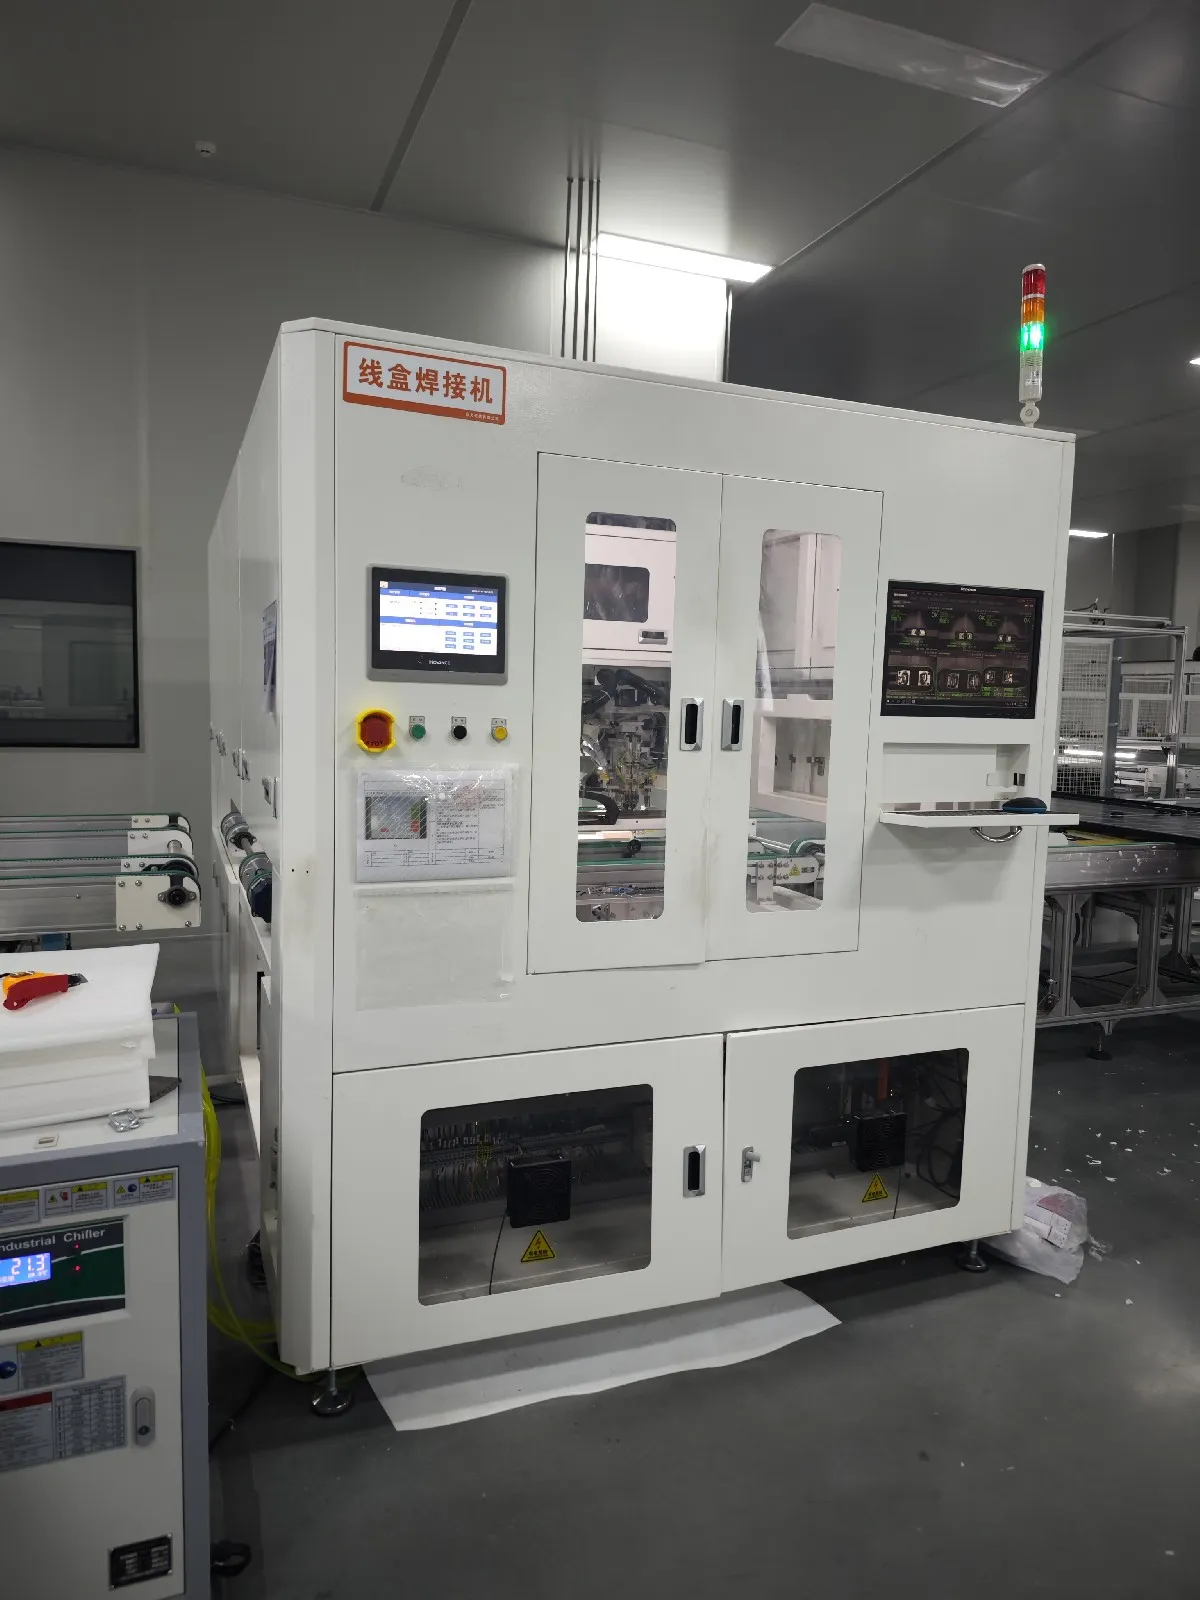
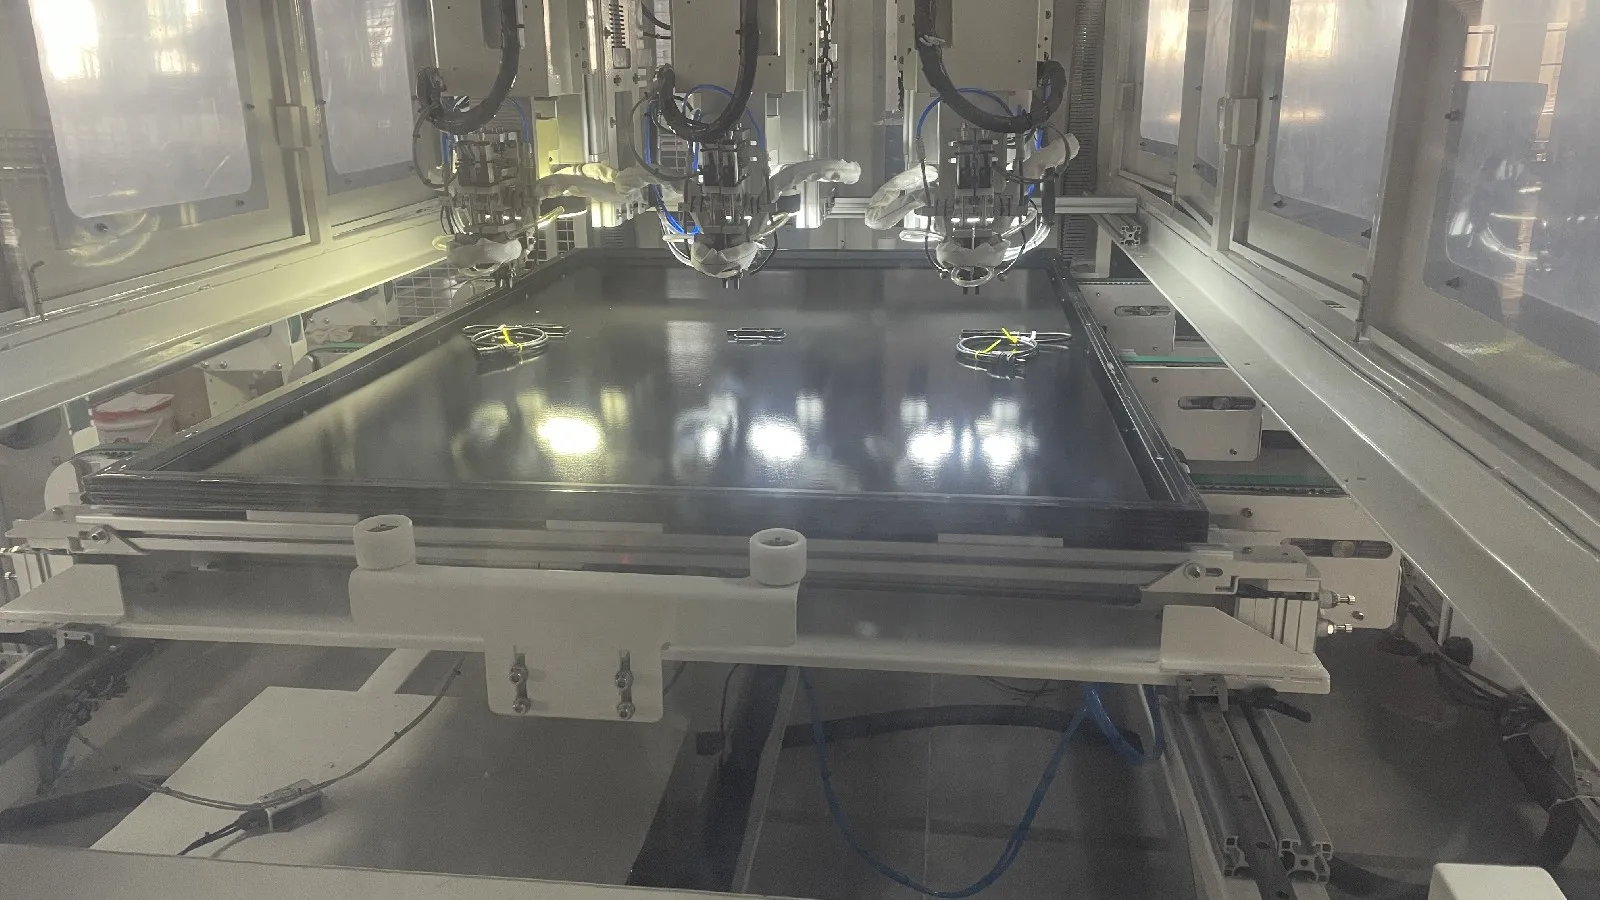
Kopplingsdosan samlar den elektriska effekten från cellkretsen och tillhandahåller anslutningen mellan modulen och det externa PV-systemet. Den fästs på en svetsmaskin för kopplingsdosor.
Kopplingsboxprocessen kan inkludera:
Positionering av kopplingsbox
Applicering av silikon eller lim
Lödning av utgående band
Automatisk terminalsvetsning
AB-limfyllning
Gjutning
Inspektion av kabel och kontakt
En lödmaskin för kopplingsboxar ansluter modulens utgående band till kopplingsboxens terminaler. En dispenserings- eller gjutmaskin applicerar sedan tätningsmedel eller fyllnadsmaterial för att skydda de elektriska anslutningarna mot fukt, rörelse och korrosion.
Limmet och gjutmaterialet måste få tillräcklig härdningstid före sluttest och packning.
14. Slutlig EL-testare
Slutlig EL är normalt den högre upplösningen av de två kontrollerna, med fyra kameror på 5 440 × 3 648 pixlar och bildprecison runt 0,5 mm per pixel på en aktuell maskin.
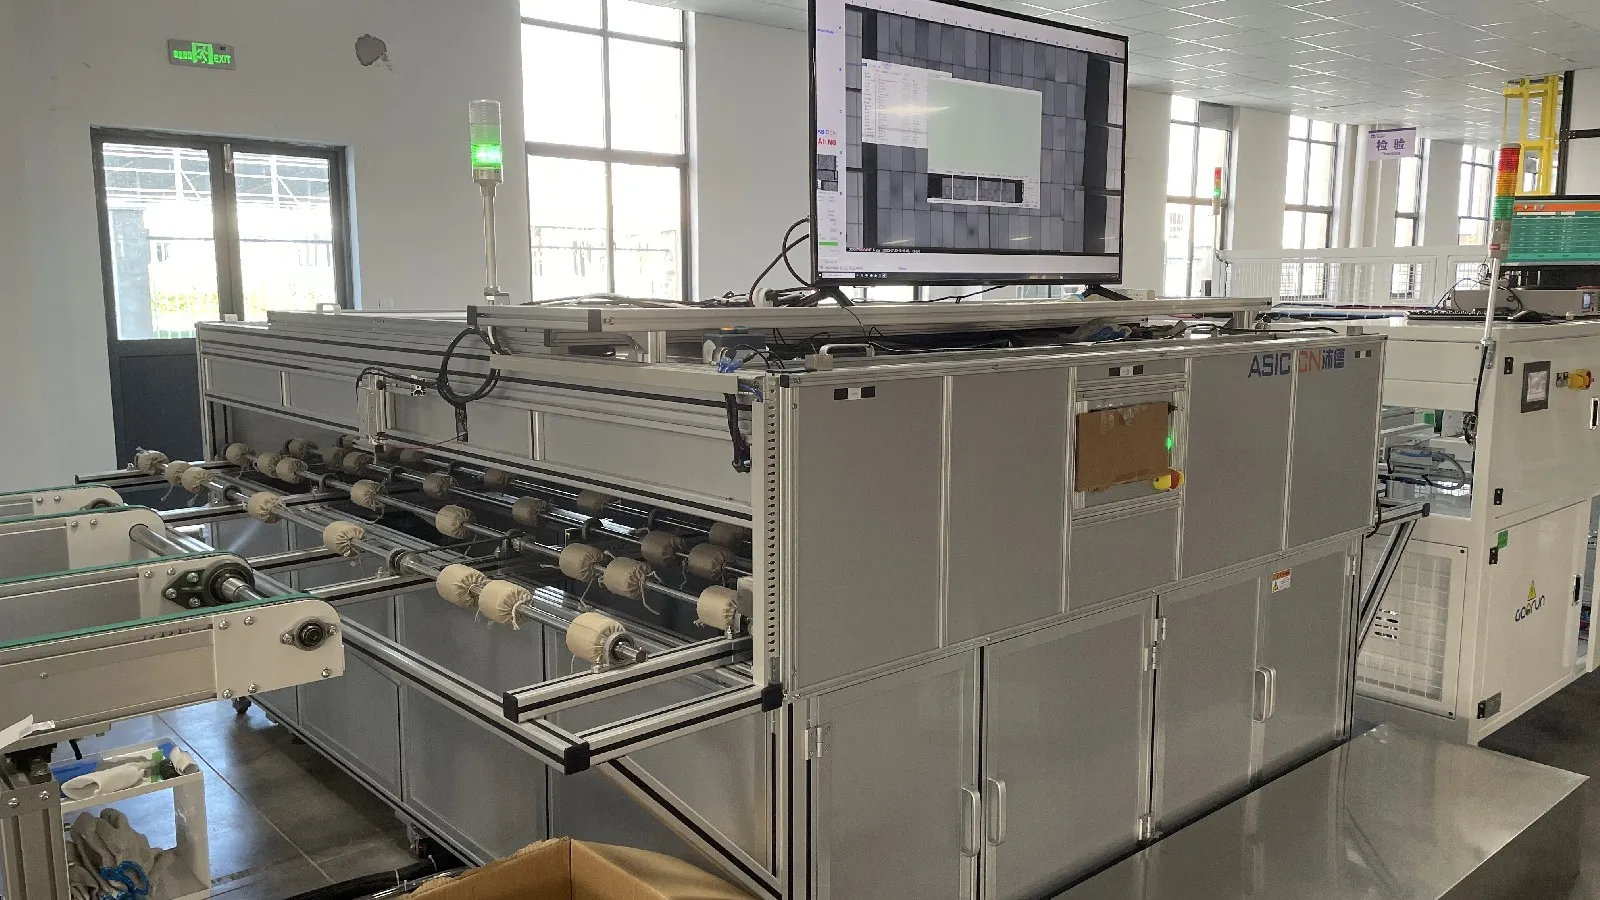
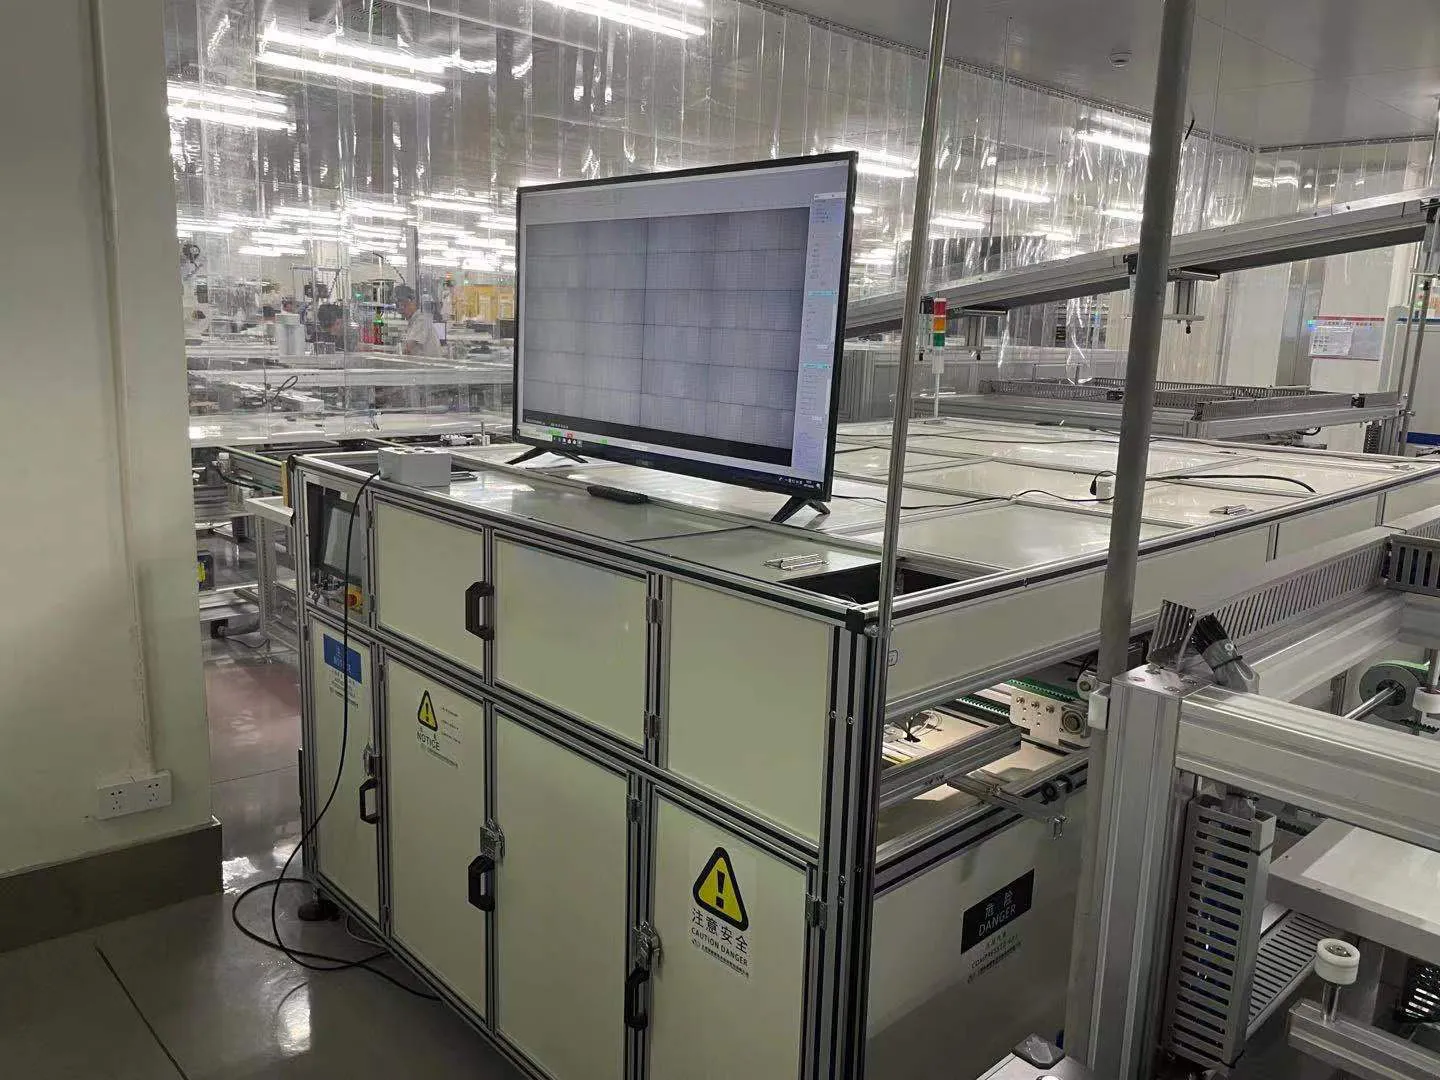
Ett andra EL-test utförs normalt efter laminering eller slutlig modulmontering.
Detta test är nödvändigt eftersom nya mikrosprickor kan introduceras under laminering, trimning, inramning eller materialhantering.
Den slutliga EL-bilden kan avslöja:
Mikrosprickor i celler
Brutna celler
Frånkopplade fingrar
Dåliga lödningar
Brutna busbars
Elektriskt inaktiva områden
Avbrott i strängar
Automatisk bildanalysprogramvara kan hjälpa till att klassificera defekter, men tillverkaren behöver fortfarande tydliga acceptanskriterier. Systemet måste definiera vilka defekter som är acceptabla, vilka som kräver omarbetning och vilka som leder till kassering.
15. Solarsimulator och I-V-testare
En solsimulator graderas på spektral matchning, där A+-klassens fönster ligger mellan 0,875 och 1,125, på irradians från 200 till 1 200 W/m² och en cykeltid på runt 25 sekunder.
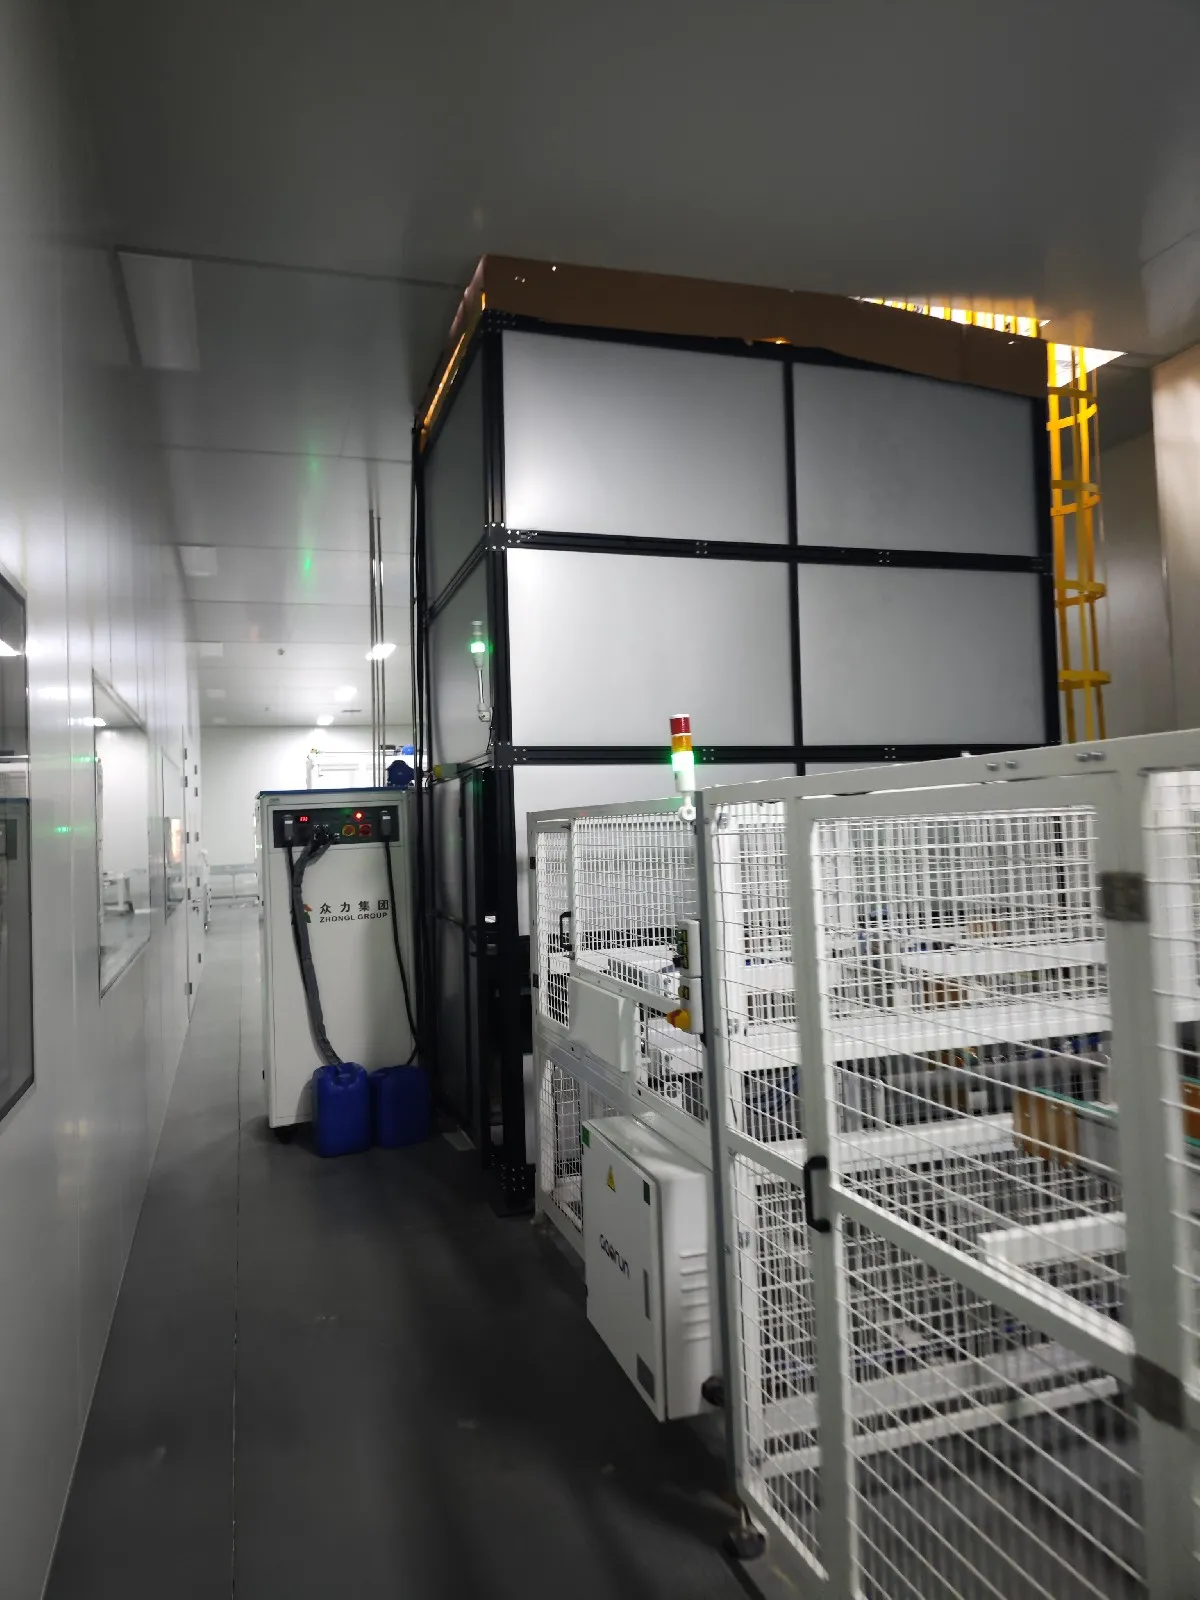
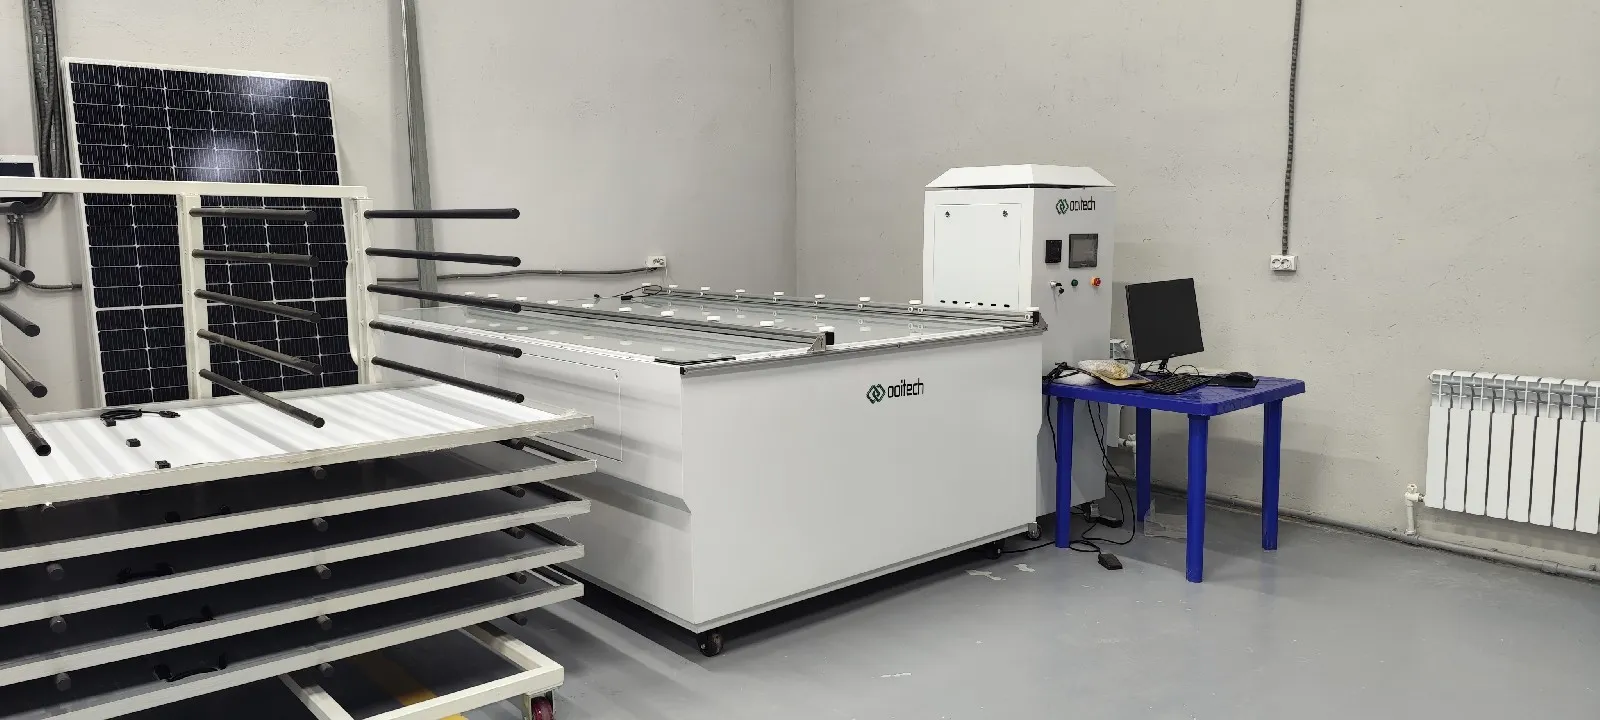
Den solsimulator, även känd som flash-testare eller I-V-testare, mäter den elektriska prestandan hos den färdiga solpanelen under kontrollerad belysning.
Testaren registrerar parametrar inklusive:
Maximal effekt
Tomgångsspänning
Kortslutningsström
Driftspänning
Driftström
Fyllnadsfaktor
Moduleffektivitet
Komplett I-V-kurva
Den uppmätta effekten används för att gradera panelen och generera dess märkskylt eller produktionsetikett.
Solarsimulatorn bör ha lämplig spektral matchning, ljusuniformitet och stabilitet. Dess testhastighet måste också matcha produktionskapaciteten hos resten av linjen. Annars kommer färdiga paneler att börja ackumuleras framför teststationen.
16. Säkerhetstestutrustning
Hi-pot- och isoleringstestare kör från 0,1 kV till 10 kV med läckström mätt i milliampere, och jordkontinuitetstestning applicerar en programmerbar 5–60 A över ett område som når ner till milliohm.
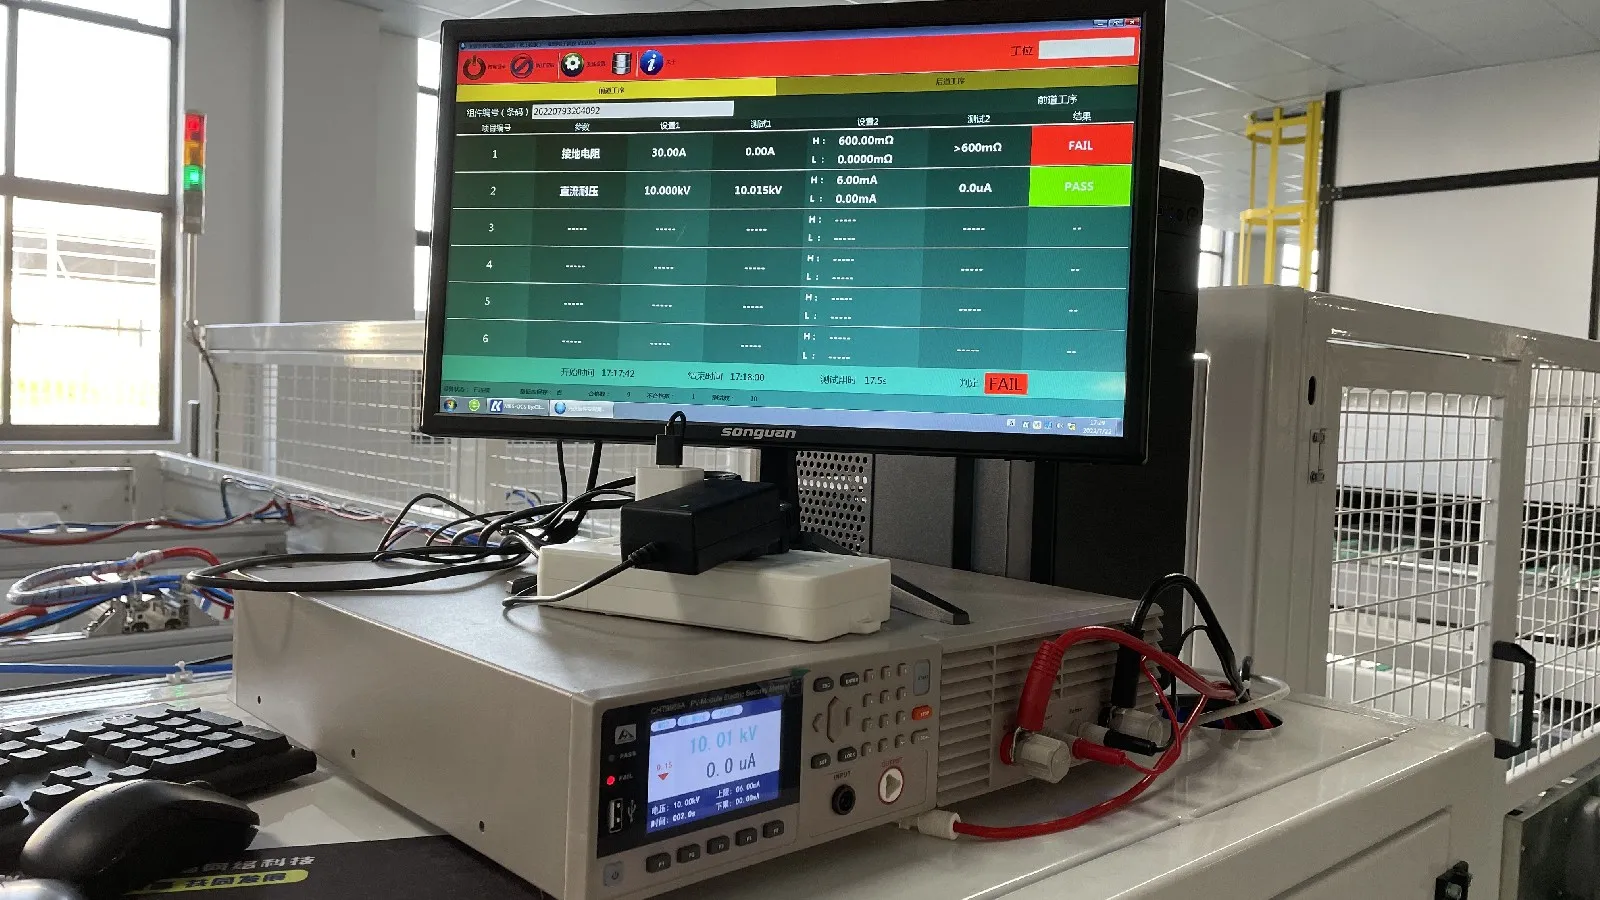
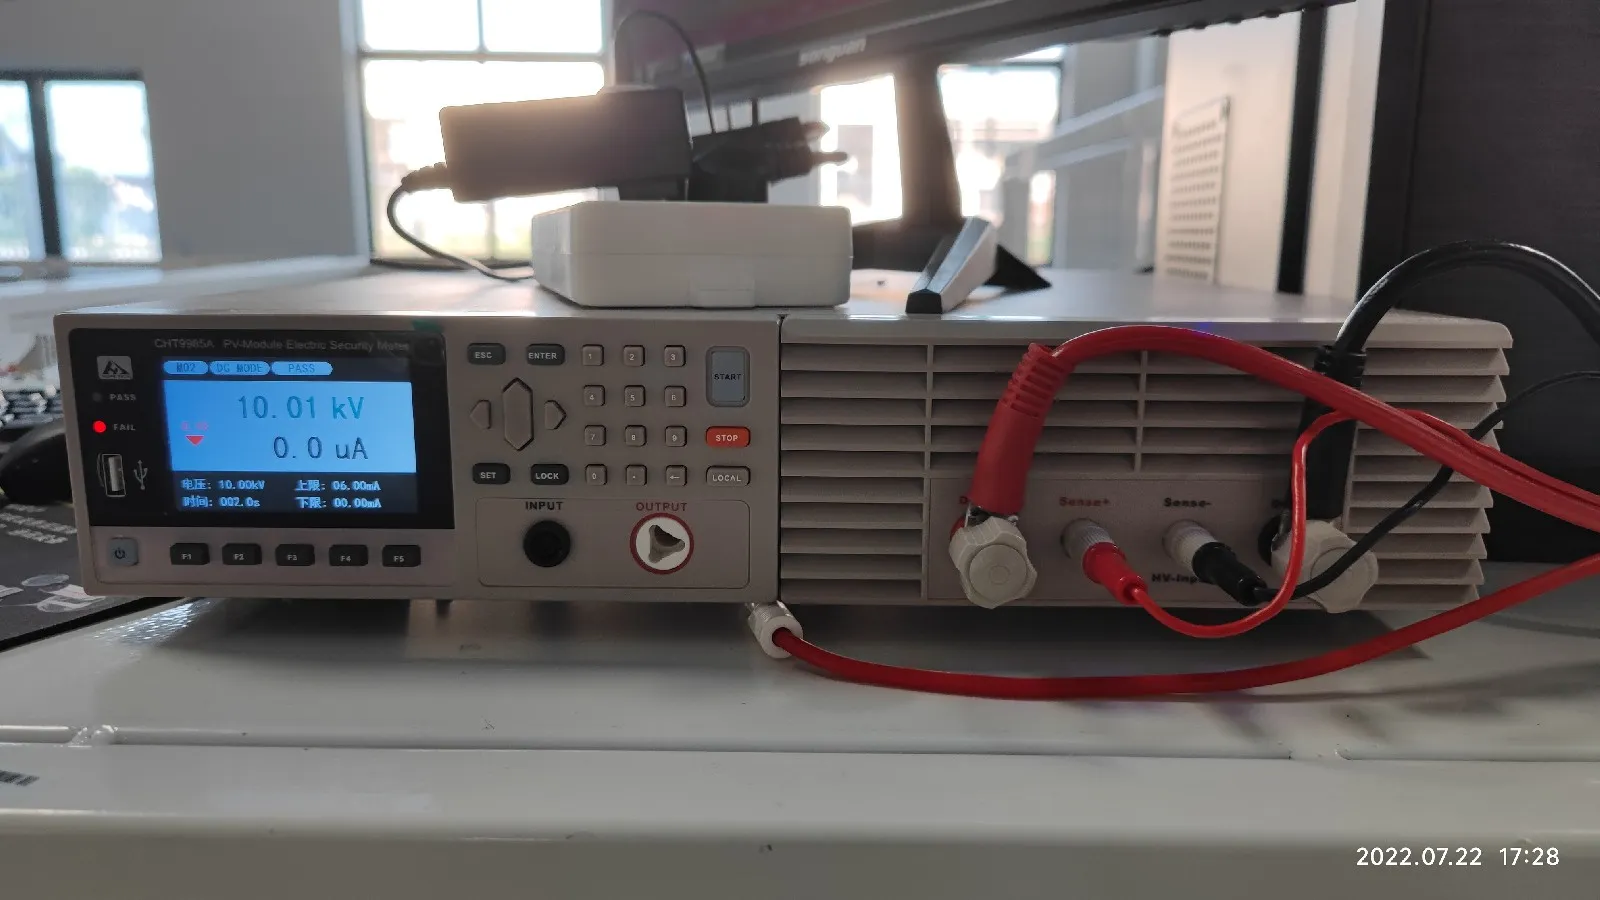
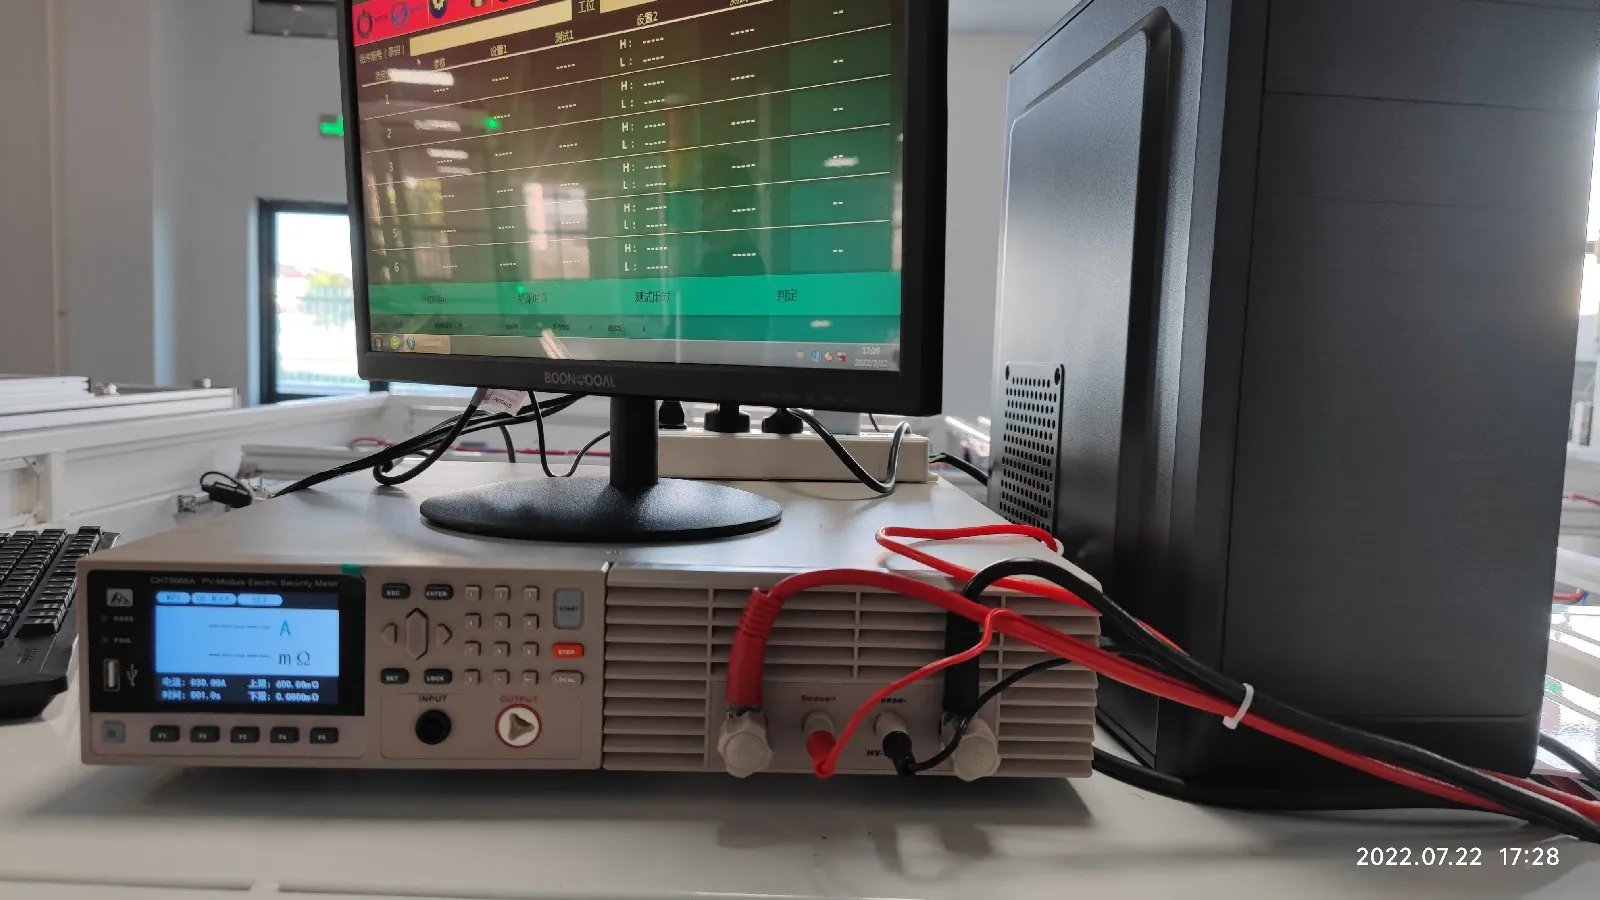
Elektrisk uteffekt är bara en del av den slutliga kvalitetskontrollen. Panelen måste också vara elektriskt säker.
Vanlig säkerhetstestutrustning inkluderar:
Hi-pot-testare
Isolationsresistanstestare
Jordkontinuitetstestare
Läckströmsmätare
Hi-pot-testet applicerar hög spänning mellan den interna elektriska kretsen och modulramen för att verifiera isolationsintegriteten.
Jordkontinuitetstestet mäter den elektriska anslutningen mellan aluminiumramen och dess jordningspunkter. Isolationstestning kontrollerar om modulen kan fungera säkert utan farliga läckvägar.
Dessa är viktiga produktionstester, inte valfria kvalitetskontroller.
17. Märknings-, sorterings- och packningslinje
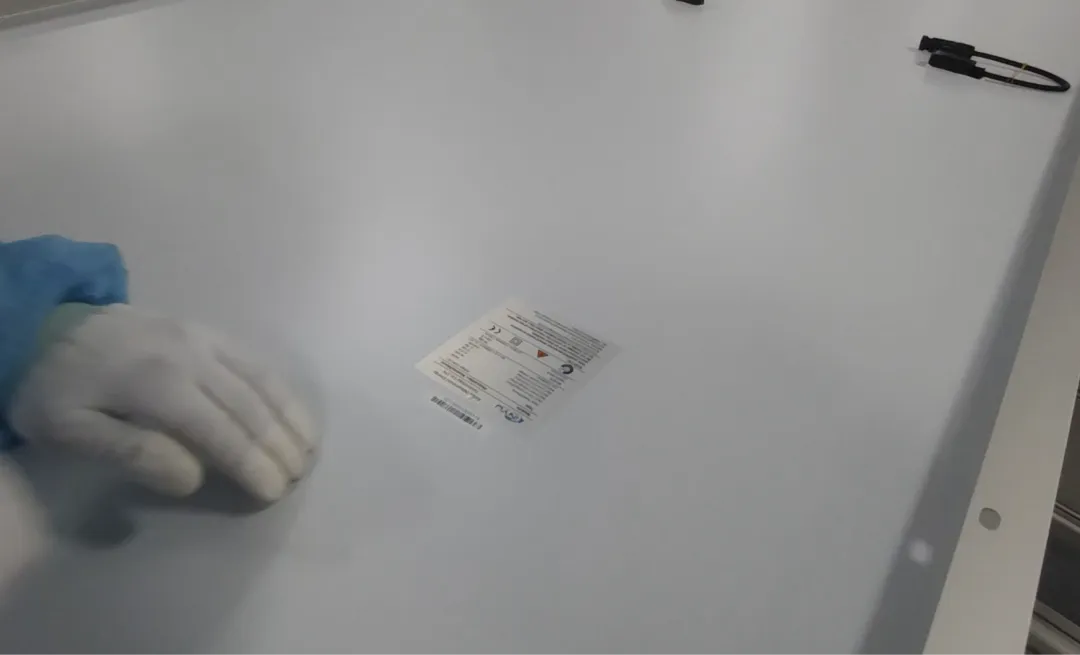
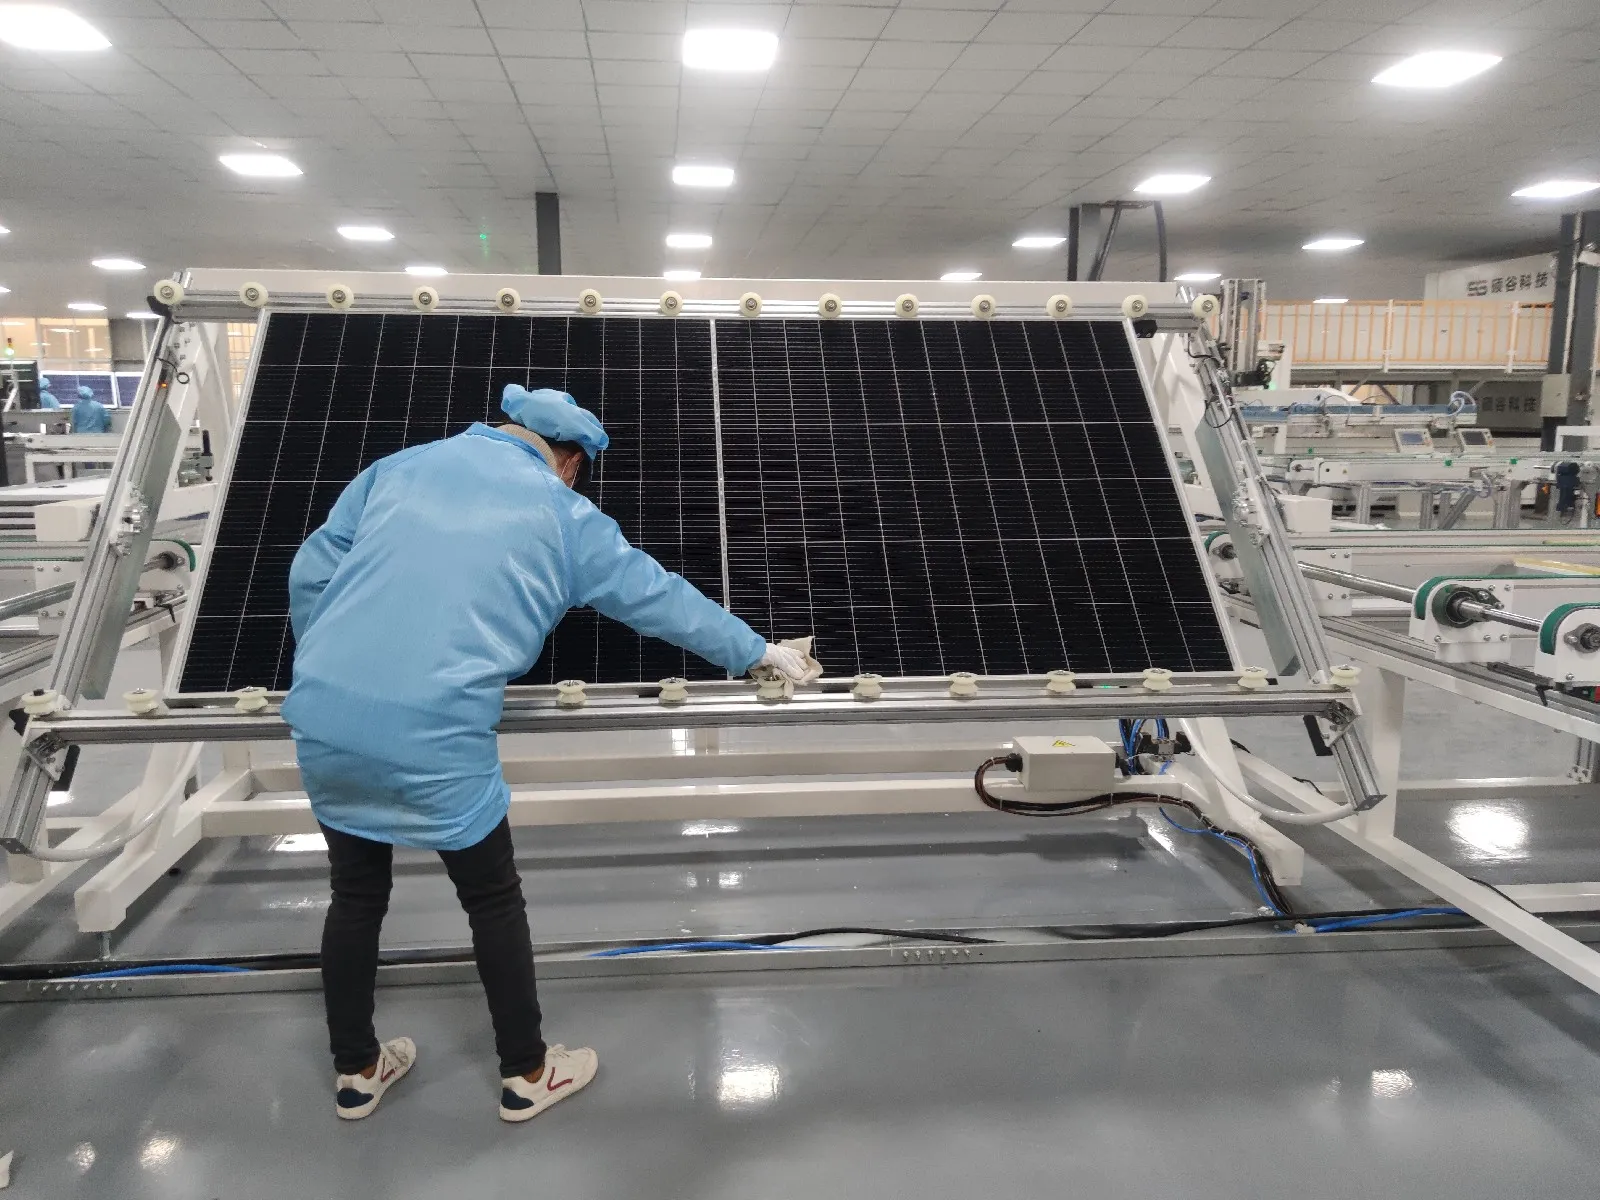
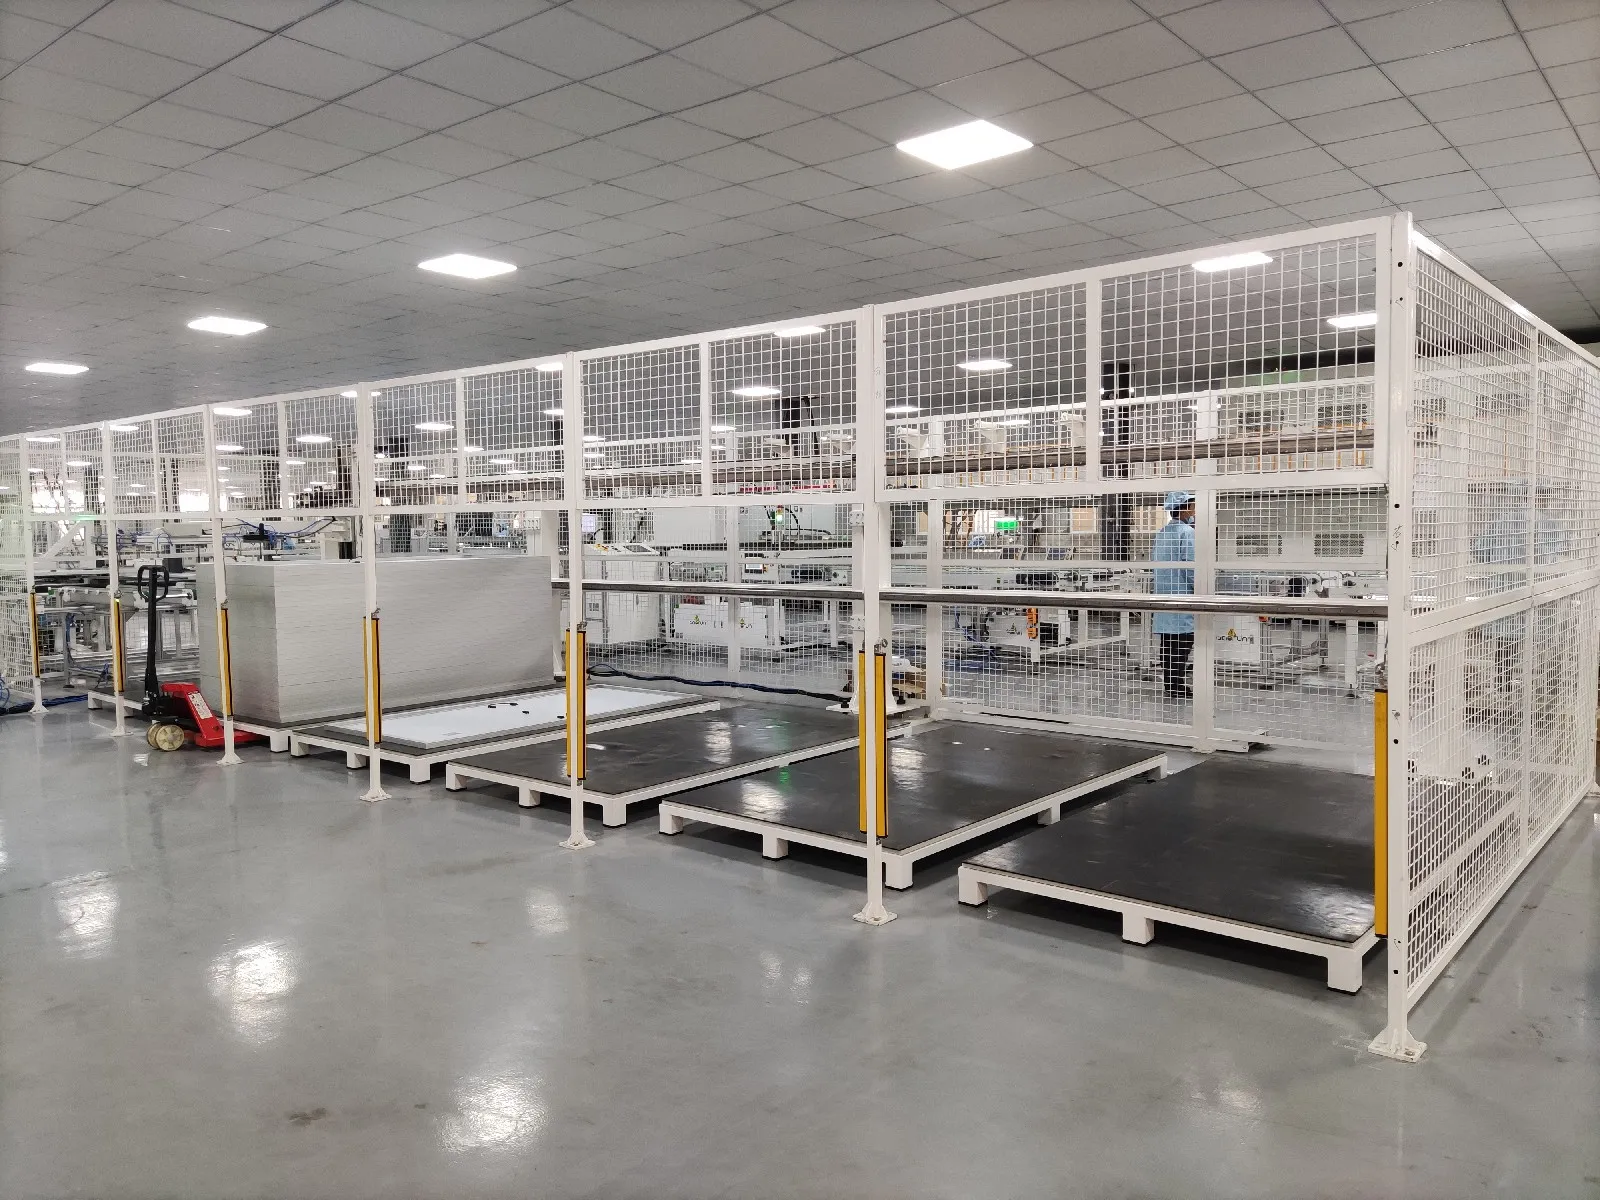
Efter att panelen klarar elektriska, säkerhets-, EL- och visuella inspektioner skriver fabriken ut dess produktetikett och registrerar de slutliga testresultaten.
Varje modul får normalt ett unikt serienummer. På en automatisk linje kan detta nummer kopplas till ett MES- eller spårbarhetssystem.
Fabriken kan sedan spåra en färdig modul tillbaka till information som:
Solcellssats
Stringer-produktionsdata
EL-bilder
Uppläggningsstation
Laminatorrecept
Ramningsstation
I-V-testresultat
Säkerhetstestresultat
Produktionsdatum och skift
De färdiga modulerna sorteras efter effektklass, staplas med skyddsmaterial och packas för transport.
Packning kan verka som en enkel process, men felaktig stapling eller otillräckligt skydd kan skada bra moduler innan de når projektplatsen.
Halvautomatisk eller helautomatisk?
En solpanelsfabrik behöver inte alltid full automation.
Halvautomatiska linjer är ofta lämpliga för pilotprojekt, regionala tillverkare och fabriker med lägre planerad kapacitet. Operatörer kan hantera bussning, materialförberedelse, trimning, kopplingsboxinstallation och visuell inspektion manuellt.
Helt automatiska linjer inkluderar robotisk hantering, automatiska transportband, integrerade inspektionssystem, produktionsbuffertar och datasårbarhet. De ger högre genomströmning och mer konsekvent processkontroll, men de kräver också starkare underhållsförmåga och bättre produktionsledning.
Rätt automatiseringsnivå beror på:
Planerad årskapacitet
Moduldesign
Cellteknik
Tillgänglig investering
Lokala arbetsförhållanden
Kvalitetskrav på produkter
Framtida expansionsplaner
Välj Inte Varje Maskin Separat
Den största maskinen är inte alltid den viktigaste maskinen, och den snabbaste maskinen skapar inte automatiskt den snabbaste produktionslinjen.
Kapaciteten måste balanseras mellan cellkapning, stringning, uppläggning, bussning, laminering, ramning, kopplingsboxinstallation och sluttestning.
Fabriken behöver också stödsystem som:
Automatiska transportband
Produktionsbuffertar
Luftkompressorer
Vakuumsystem
Kylare
Materialförvaring
MES- och spårbarhetsprogramvara
Underhållsutrymme
Kvalitetskontrollområden
Moduldesignen måste bekräftas innan utrustningen väljs. En linje designad för konventionella PERC fullcellsmoduler kanske inte är lämplig för stora TOPCon-halvceller, HJT-moduler, BC-celler eller tunga glas-glaspaneler utan att byta flera maskiner.
En realistisk fabriksplan bör därför börja med målets modulspecifikation och årliga produktionskapacitet. Den slutliga maskinlistan kommer efter det.
Vår syn är enkel: en pålitlig solcellsfabrik är inte en hög med imponerande maskiner utan ett balanserat produktionssystem, och Ooitech kan tillhandahålla kompletta 5 MW till 1.2 GW halvautomatiska och helautomatiska solpanelproduktionslinjer, fabrikslayoutdesign, installation, utbildning, råmaterialstöd och global eftermarknadsservice.
Relaterad läsning: vad som driver priset på solpanelsproduktionsmaskiner, vad en kostnad för solpanelstillverkningsanläggning omfattar utöver utrustningen, och hur man startar en solpanelsfabrik.
Relaterat: Maskin för tillverkning av solpaneler: Stationer och layout förklarar hur samma processekvens skalas om från 5 MW till 1,2 GW och vilka indata som ska låsas före beställning.
Relaterat: Automatisk monteringslinje för solpanelens kopplingsdosa: Stationer täcker de fem maskingrupperna, klassificeringen ~1 000 st/h och de hjälpmedel som avgör layouten.
Vidare läsning och bakgrundsdata
Offentligt referensmaterial om detta ämne, publicerat av de organisationer som underhåller branschens teknikfärdplan och marknadsdata: