SiNx för tunn och silverpasta slår igenom
Innehållsförteckning
Snabbt svar: Frontfilms-silikonnitrid på en TOPCon-cell måste uppfylla två motstridiga krav, och det tjockleksintervall som uppfyller båda är snävt. SiNx-skiktet fungerar som antireflekterande beläggning, så en tjockare film förbättrar den optiska prestandan upp till en viss gräns. Det måste också motstå bränningssteget och förhindra att silverpastan tränger igenom till kislet under kontaktbildningen. Beläggs det för tunt penetrerar silver emittern och orsakar shunts; beläggs det för tjockt lyckas pastan inte bilda en ordentlig kontakt, vilket ökar kontaktresistansen. Arbetstjocklekar i produktion ligger i intervallet 40 nm till 80 nm, med bränningstoppar runt 790 °C till 800 °C. Samverkan är anledningen till att pastablandning och bränningsprofil utvecklas tillsammans med beläggningsreceptet snarare än oberoende av varandra.
PV-modultillverkning · av Jerry, Ooitech
Produktintroduktion
Alla som kör en TOPCon produktionslinje har stött på detta dilemma. Belägg SiNx för tunt och du oroar dig för att silverpastan bränner igenom passiveringsskiktet och drar ner Voc. Belägg det för tjockt och kontaktmotståndet skjuter i höjden, och FF håller inte. Tunt skrämmer dig, tjockt skrämmer dig också — så hur tjockt är "precis lagom"?
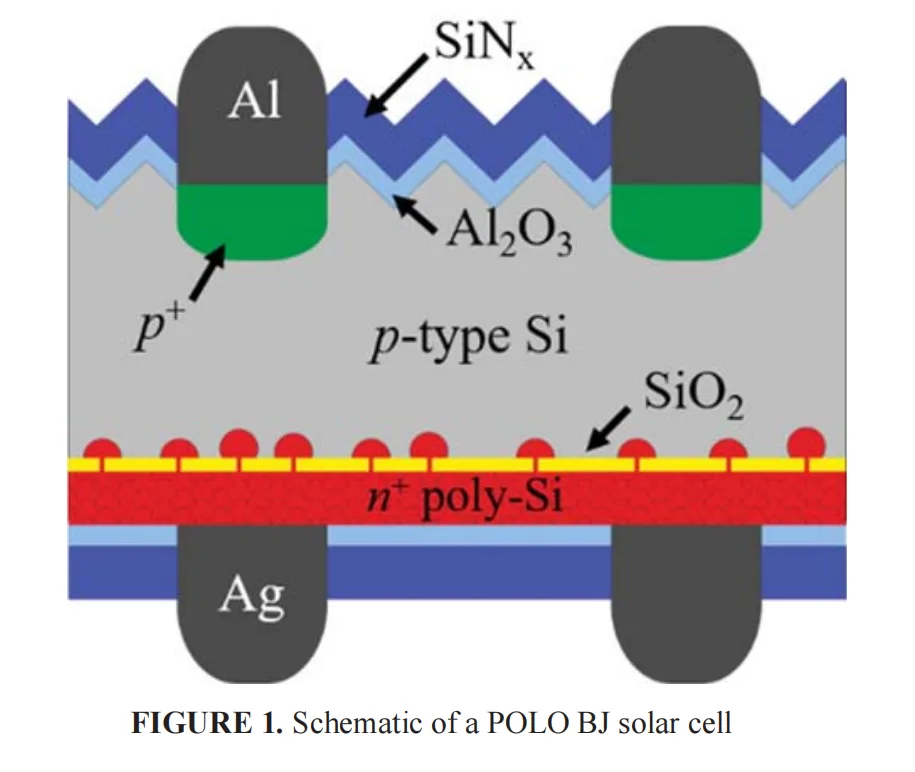
År 2022 publicerade Min Byungsuls team vid ISFH (Institute for Solar Energy Research Hamelin, Tyskland) en studie i AIP Conference Proceedings som tog isär detta problem. De använde POLO-passiverande kontakter — det akademiska namnet för vad industrin kallar TOPCon, i huvudsak en ultratunn oxid plus dopad polysilicium poly-Si/SiOx-struktur — för att isolera vad som verkligen händer.
Huvudbudskapet är inte komplicerat: SiNx-tjocklek och topptemperatur är ett matchat par. Ändrar du tjockleken måste du justera temperaturen. Flyttar du den ena utan den andra sjunker antingen Voc eller kollapsar FF.
Tekniska parametrar
Hur experimentet var upplagt
ISFH använde p-typ CZ-wafers, med en n⁺ POLO-kontakt på cellens baksida (tunneloxid plus fosfordopad polysilicium).
De två nyckelvariablerna:
Tjocklek på bakre SiNx-täckningen — från 40 nm till 80 nm
Topptemperatur — justerad mellan 790°C och 810°C
De mätte sedan två saker: kontakresistivitet ρc (med TLM) och cell-IV-parametrar.
Tidigare tittade vi på en JA Solar-artikel från 2016 om hur den kemiska sammansättningen (Si/N-förhållandet) av den främre SiNx-antireflexfilmen påverkar silverpastakontakten. Detta ISFH-arbete från 2022 handlar om hur den fysiska tjockleken av baksidan SiNx-beläggning påverkar silverpastans kontakt. Sätt ihop de två så täcker du båda dimensionerna — "kemisk sammansättning" och "fysisk tjocklek," frontfilm och bakfilm.
Alla prover brändes vid 800°C, endast bakre SiNx-tjockleken varierades
| SiNx-tjocklek | Median ρc (800°C) | Status |
|---|---|---|
| 40nm | ~1 mΩ·cm² | Mycket låg |
| 50nm | ~1,5 mΩ·cm² | Börjar stiga |
| 60nm | ~7 mΩ·cm² | Tydligt stigande |
| 70nm | ~30-40 mΩ·cm² | Övergångszon, brant stigning |
| 80nm | ~600 mΩ·cm² | Nästan 600 gånger högre än vid 40nm |
Bränningstemperaturskanning på 55nm och 60nm prover
| Villkor | Median ρc |
|---|---|
| 55nm SiNx + 800°C | 3,2 mΩ·cm² |
| 60nm SiNx + 805°C | 2,8 mΩ·cm² |
| 60nm SiNx + 810°C | 2,0 mΩ·cm² |
Tekniska fördelar
Första fynd: för tjockt och pastan kan inte bränna igenom
Alla prover brändes vid en 800°C topp, med endast den bakre SiNx-beläggningens tjocklek ändrad. Mönstret är tydligt från tabellen ovan — mängden SiNx som pastan kan bränna igenom under bränningen är begränsad. Överskrid den gränsen och pastan når aldrig polysilikonet nedanför, så kontaktresistansen skjuter i höjden.
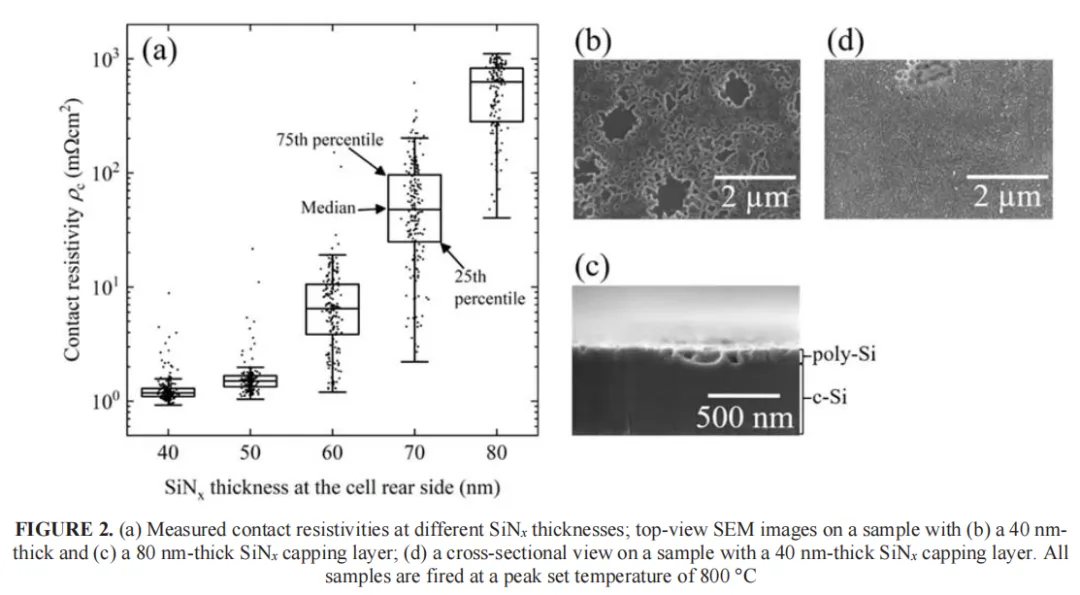
SEM-bilderna ger direkt bevis:
40nm SiNx: pastan brände helt igenom både SiNx och polysilikonet, vilket lämnade gott om mikrometerstora etsgropar på poly. Polysilikonet avlägsnades lokalt helt — bra kontakt, men passiveringsskiktet skadades.
80nm SiNx: endast ett mycket litet antal mycket små etsgropar, inga områden där polyet helt avlägsnats — passiveringen höll, men kontaktresistansen var nästan 600 gånger högre (cirka 2,8 tiopotenser), och fyllnadsfaktorn var i princip förstörd.
ISFH:s slutsats är tydlig: det finns ett optimalt SiNx-fönster — mellan 50 och 60 nm. För tunt, då penetrerar pastan passiveringen och Voc sjunker dramatiskt. För tjockt, då kan pastan inte ta sig igenom och kontaktresistansen skjuter i höjden.
Andra fyndet: tjocklek och temperatur är kopplade
ISFH stannade inte vid "50-60 nm är bäst." De ställde en mer praktisk fråga från produktionsgolvet: om SiNx-tjockleken ändras, måste då även sintringstemperaturen ändras?
De valde 55 nm och 60nm grupper och körde en temperaturskanning från 790°C till 810°C.
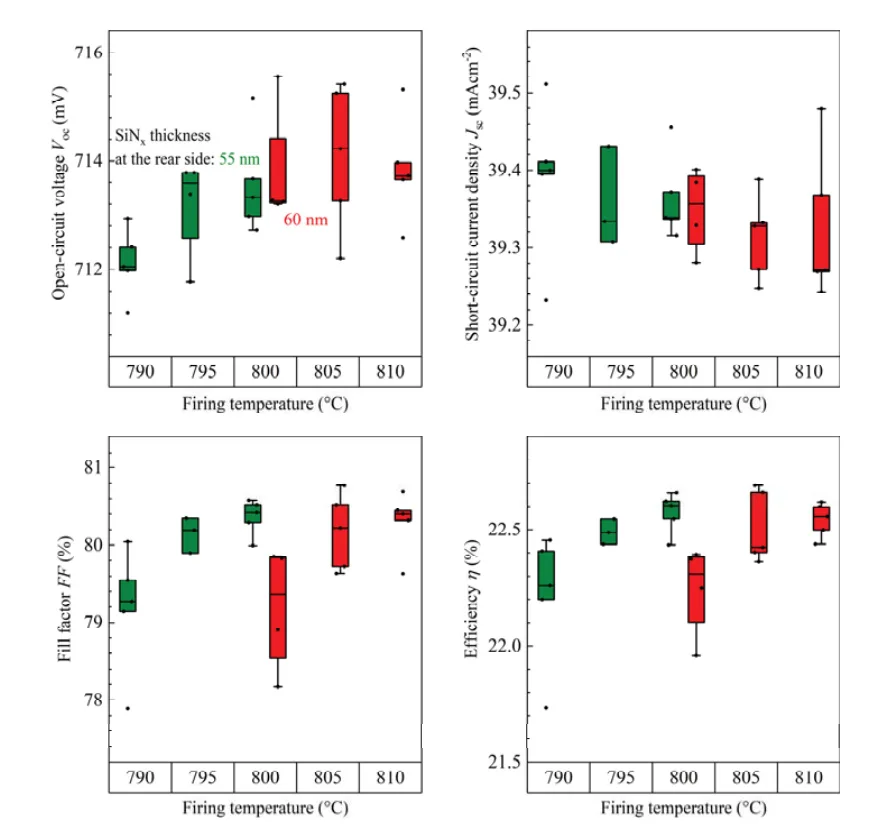
Resultatet är mycket tydligt:
55 nm SiNx: FF når sin topp vid 800°C, bästa verkningsgrad där. Gå lägre och kontakten är inte tillräckligt bra; gå högre och passiveringen börjar försämras.
60 nm SiNx: FF når sin topp vid 805-810°C. Eftersom SiNx är tjockare krävs en högre temperatur för att pastan ska bränna igenom.
I klartext för linjen: under dessa testförhållanden flyttas den optimala sintringstemperaturen upp med cirka 5-10°C när man går från 55 nm till 60 nm. Den lutningen är bara en referens för samma pastasystem — byt pasta och du måste kalibrera om.
Kontaktresistivitetsdata stödjer också detta: högre temperatur, bättre kontakt — så länge du inte korsar gränsen där du börjar bränna igenom passiveringen.
Mekanismen: etsgropens storlek är nyckeln
ISFH använde SEM för att lägga fram ett mycket tydligt kriterium:
Gropar större än 1 μm i diameter: polyet helt avlägsnat, passiveringen skadad → Voc sjunker
Gropar mindre än 1 μm i diameter: polyet inte helt avlägsnat, passiveringen intakt → kontaktresistansen sjunker, Voc oförändrad
ISFH uttryckte det direkt: "ett visst antal små etsgropar är nödvändiga för att bilda god kontakt. Etsgropar under 1 μm i diameter verkar inte påverka passiveringskvaliteten."
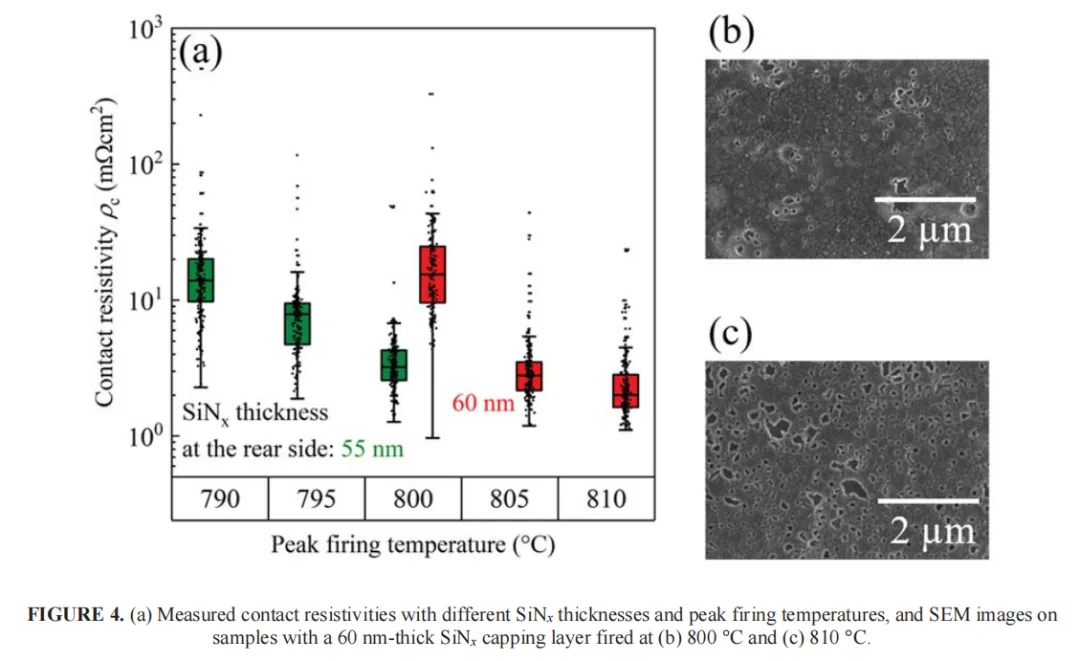
Linjekriterium: etsgropar är inte bättre färre, och inte bättre fler — målet är liten storlek, måttlig fördelning. Om du ser många >1μm gropar under mikroskopet är temperaturen för hög eller SiNx för tunn, och passiveringen tar redan skada.
Produkttillämpning
Vad kan en produktionslinje faktiskt använda?
1. SiNx-tjockleken är inte bättre tunn, och inte bättre tjock. Under 40nm bränner pastan igenom passiveringen och Voc sjunker; över 80nm kan pastan inte bränna igenom och kontaktresistansen stiger nästan 600 gånger.
2. Tjocklek och temperatur är kopplade. Ändra SiNx-tjockleken och bränningstemperaturen måste följa med. ISFH:s data ger en referens — under dessa förhållanden flyttar varje extra 5nm SiNx topptemperaturen upp cirka 5-10°C — men kalibrera om efter byte av pasta.
3. Etsgropar är en "fönster"-indikator. Titta på grop- storlek och densitet med SEM och du kan bedöma om din nuvarande tjocklek-temperatur-kombination ligger inom fönstret. Många >1μm gropar → för varmt eller film för tunn; nästan inga gropar → för kallt eller film för tjock, kontakt kan vara ett problem.
4. Bakfilmens tjocklek styr också kosmetiskt utbyte och val av pasta. De tre punkterna ovan handlar alla om hur tjockleken påverkar kontaktresistans och FF genom att pastan bränner igenom eller inte. Men på linjen styr bakre SiNx-tjockleken mycket mer än elektrisk prestanda.
I verklig massproduktion kontrolleras bakre SiNx vanligtvis i intervallet 70-85nm — tjockare än "kontaktoptimum" på 50-60nm i ISFH-publikationen. Anledningen är enkel: publikationen mätte det rena kontaktoptimum för dess specifika POLO-struktur och en viss pasta, medan en produktionslinje måste balansera passivering, kontakt och färgenhet samtidigt, och väljer ett tjockare, mer stabilt intervall. Ännu viktigare är att kommersiella linjepastor använder ett annat glassystem än ISFH:s laboratoriepasta, så SiNx-tjockleksfönstret som kan brännas igenom är också annorlunda.
Ändra tjockleken och brytningsindex ändras, och filmens interferensfärg skiftar med det. För tunn eller för tjock och vafrarna visar färgvariation, avvikande färg och liknande kosmetiska nedgraderingar som direkt minskar kosmetiskt utbyte. Det ställer i sin tur ett hårt krav på pastatillverkaren: pastan måste matcha bakfilmsprocessfönstret, inte tvinga bakfilmen att anpassa sig till en specifik pasta. Tjocklek och temperatur måste paras ihop, och pasta- och filmtjocklek måste också paras ihop — linjen är ett system, inte en enpunktsjustering.
Tre saker som papperet inte sa
Relationen mellan POLO och TOPCon. POLO-kontakten som ISFH använde är i huvudsak ultratunn oxid plus dopad polysilicium (poly-Si/SiOx), i princip samma som dagens TOPCon-bakstruktur, så slutsatserna överförs direkt. POLO är det akademiska namnet som ISFH föreslog; TOPCon är den industristandardiserade termen; samma struktur i grunden.
Pastamodellen påverkar penetrationsdjupet. Olika pastor har olika glassfrittsammansättningar och kan bränna igenom olika SiNx-tjocklekar. ISFH:s 50-60nm baseras på en specifik pasta — byt pasta och du kan behöva omkalibrera.
Långsiktig tillförlitlighet täcks inte. Kommer små etsgropar att växa till stora över 25 års utomhusåldring? Kommer gränsytan att degraderas ytterligare under fuktig värme? Papperet svarar inte.
Läs den tillsammans med JA Solar 2016
| Dimension | JA Solar 2016 | ISFH 2022 |
|---|---|---|
| Tillämpning | Främre SiNx-antireflexfilm (ARC) | Bakre SiNx-täckskikt |
| Fokus | Kemisk sammansättning av SiNx (Si/N-förhållande) | Fysisk tjocklek av SiNx |
| Kärnvariabel | SiH₄/NH₃-gasförhållande | SiNx-tjocklek + bränningstemperatur |
| Felmod | Avvikande Si/N-förhållande → fritts viskositetsbalans → hög kontaktresistans | Fel tjocklek → bränna igenom eller misslyckas att bränna igenom |
| Åtgärdsriktning | Justera gasförhållandet till det optimala fönstret | Para ihop tjocklek och temperatur |
| Gemensam mekanism | Fritt-SiNx-reaktionskinetik avgör kontaktkvalitet | Fritt-SiNx-penetrationsdjup avgör kontaktkvalitet |
Lägg de två artiklarna sida vid sida så får du hela bilden av frontfilm- och bakfilmsprocessen: kemisk sammansättning avgör om du kan kontakta väl, fysisk tjocklek avgör om du skadar det som ligger under vid kontakt.
Justera beläggningens Si/N-förhållande och Rs spikar, FF kollapsar, verkningsgraden rasar
En påminnelse för linjen: stirra inte bara på poly när du jagar verkningsgradsförlust
Med båda artiklarna klara, tillbaka till vår egen linje. När man jagar verkningsgradsförlust är en ingenjörs reflex att först kontrollera bakre poly-tjocklek, dopningsnivå, tunneloxid-tjocklek — deras påverkan på FF och Voc är välkänd och dessa är standardkontrollpunkter. Men den bakre SiNx-täcklagret avfärdas ofta som ett "passiverings-/kosmetiskt lager," och få tänker på det i termer av kontaktresistans.
Värdet med denna ISFH-artikel är just att den drar tillbaka denna förbisedda variabel på bordet: fel bakfilmstjocklek, pasta bränner inte igenom eller bränner igenom, och FF kollapsar ändå. Nästa gång du stöter på en situation med "poly-parametrar orörda, men FF sjönk mystiskt," cirkla inte bara runt poly — gå tillbaka och kontrollera om bakfilmstjocklek och bränningstemperatur fortfarande matchar.
Värt att notera: ISFH:s experiment baseras på konventionell bränning. LECO-tekniken som nu är allmänt antagen på linjer kan optimera kontakt genom ett efterföljande laser/strömsteg, vilket till viss del minskar känsligheten för bränningstemperatur-tjocklek-parningen — men bakfilmstjockleken är fortfarande basfönstret och kan inte ignoreras.
Ooitechs syn
Vi ser samma sak på varje TOPCon-linje vi driftsätter — det bakre SiNx-täcklagret behandlas som bara en färgfilm, och sedan sjunker FF tyst utan att någon kontrollerar tjocklek-temperatur-parningen. ISFH-data stämmer överens med vad som driver människor mot LECO, eftersom att frikoppla kontaktskapande från bränningssteget ger verklig marginal när din pastas fritta-kemi och ditt bakfilmsfönster inte perfekt överensstämmer. Om du vill se hur dessa steg utspelar sig på en riktig modullinje — beläggning, bränning, stringning och allt — är Ooitech YouTube-kanal på www.youtube.com/ooitech värd att följa. Och kom ihåg att detta är en cellnivåstudie; modullinjen ärver dessa celler men kontakternas öde är redan beseglat uppströms.
Referenser
Min B. et al., AIP Conf. Proc. 2487, 020014 (2022) (DOI: 10.1063/5.0089239)
Chen X.Y. et al., Solar Energy 126 (2016) 105–110 (DOI: 10.1016/j.solener.2016.01.001)