Hur en solpanel tillverkas: varje steg och varje kontroll
Innehållsförteckning
Snabbt svar: En solpanel monteras i sex faser: material in, cellförberedelse och stringning, uppläggning, laminering och inramning, elektrisk montering, sedan testning och packning. Varje fas har sin egen kontroll, och kontrollerna är inte utbytbara. En utseendekamera hittar placerings- och kosmetiska defekter, elektroluminescens hittar sprickor och inaktiva områden, och blixttestet rapporterar den totala effekten utan att säga var någon förlust kommer ifrån.
En modul ser ut som en enda produkt, men den monteras av mer än ett dussin material i en sekvens av steg som var och en lämnar sin egen signatur. Det intressanta är inte listan av steg. Det är att varje steg både tillför något och kan skada något, vilket är varför kontrollerna är utspridda genom linjen snarare än samlade i slutet.
Flera av dessa defekter är osynliga när laminatet är färdigt. En spricka inuti en cell, en bubbla över en lödning och en partikel instängd under filmen ser alla likadana ut från utsidan: ingenting. Efter lamineringen är det enda sättet att hitta dem att avbilda modulen eller mäta den, och då har värdet redan lagts till runt dem.
Den här sidan följer processen från inkommande cell till packad modul, med uppmärksamhet på vad som kontrolleras vid varje steg och på gränserna för dessa kontroller. Två konventioner gäller genomgående: layouten som används i illustrationerna är ett exempel, inte en specifikation, och inspektionsutrustningen på en verklig linje väljs mot produktstandarden och kundens krav.
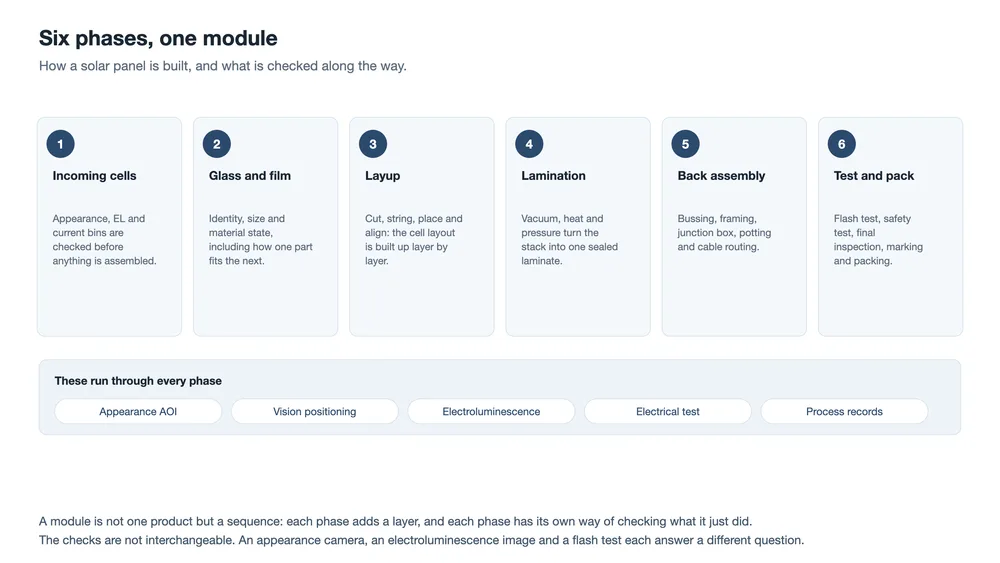
De sex faserna i modulmontering
Linjen kan delas in på flera sätt. Indelningen nedan följer den punkt där modulen blir oåterkallelig, eftersom den gränsen avgör vilka kontroller som fortfarande är möjliga efter den.
| Phase | Vad som händer | Kontrollen som hör till |
|---|---|---|
| 1. Material in | Celler, glas, film, band och ram anländer och identifieras | Identitet, utseende, materialtillstånd, elektriska data, passform med nästa del |
| 2. Cellförberedelse | Celler graderas och sorteras, sedan skärs de i halvor | Elektroluminescens och strömbinning, sedan kanttillstånd efter skärning |
| 3. Stringning och uppläggning | Band löds till cellerna och layouten byggs på glaset | Visionspositionering, stringinspektion, utseendekontroll efter uppläggning |
| 4. Laminering | Vakuum, värme och tryck förvandlar stapeln till ett förseglat laminat | Kontroll före laminering, sedan granskning efter laminering vid samma koordinater |
| 5. Inramning och elektrisk montering | Kanttrimning, ram, kopplingsdosa, ledningar, ingjutning och kabel | Limsträng, pärlans kontinuitet, tätnings- och härdningsinspektion |
| 6. Test och packning | Modulen mäts, säkerhetstestas, inspekteras och packas | Blixttest, isolations- och hållfasthetstest, slutinspektion från flera sidor |
Två saker skär genom alla sex faser. Det första är identifiering: varje enhet bär en identitet från första stationen, och värdet av den identiteten ligger helt i vad som kopplas till den. Det andra är positionering: nästan varje monteringssteg görs relativt en detalj som mättes ett ögonblick tidigare, så placeringsnoggrannheten begränsas av mätningens noggrannhet.
Vad modulen är gjord av
Innan stegen är det värt att vara konkret om objektet som byggs. En glas-glas-modul är en stapel av fem lager, och bara ett av dem utför arbetet med att generera el.
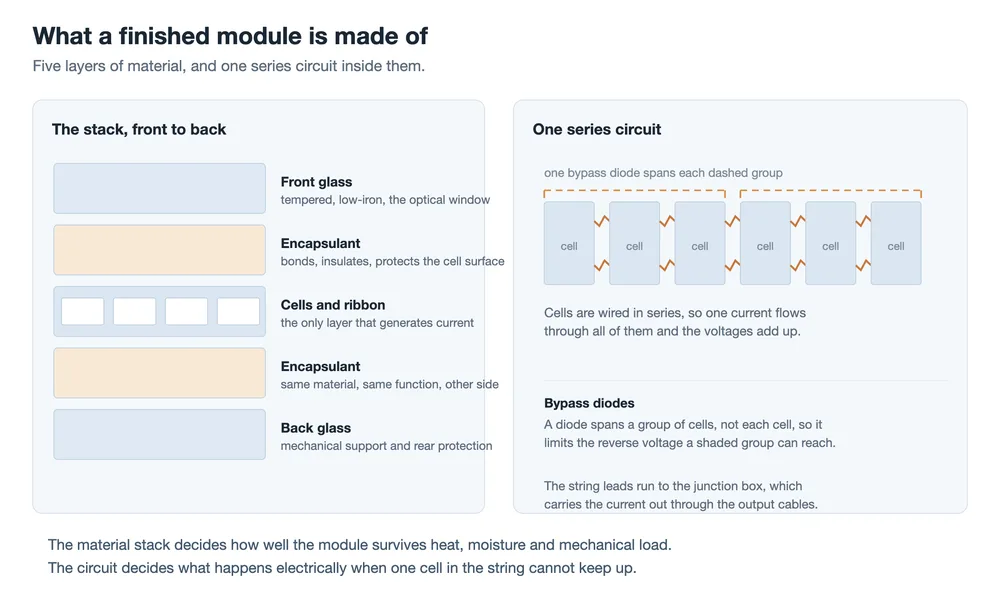
Glaset är det optiska fönstret och den mekaniska strukturen. Inkapslingsmaterialet binder lagren, isolerar kretsen och skyddar cellsytan. Cellerna genererar. Det andra glaset sluter stapeln och skyddar baksidan. Ingen av dem kan bedömas isolerat: inkapslingsmaterialet skyddar bara det det kan nå, vilket är en funktion av hur det flyter under lamineringen, och glaset skyddar bara cellen om bindningen till det håller genom decennier av termisk cykling.
Inuti den stapeln sitter en seriekopplingskrets. Celler är seriekopplade, så en ström flyter genom alla och spänningarna adderas. Det arrangemanget är effektivt och skapar en specifik sårbarhet: om en cell inte kan bära sin del tvingar resten av stringen ström genom den i backriktning. Bypassdioderna begränsar hur långt den backspänningen kan stiga, och de spänner över grupper av celler snarare än enskilda, vilket är ett designbeslut med tydliga konsekvenser för hur en skuggad modul beter sig.
Fas ett: material in, och vad cellerna egentligen är
En modul är bara så bra som materialet som kommer in i linjen, och inkommande inspektion är där en specifikation möter en leverans. Det som kontrolleras faller i några grupper: materialets identitet mot vad som beställdes, dess utseende, tillståndet det anlände i, de elektriska data som följde med det, och om det passar delarna det ska vidröra.
Celler är fallet där detta spelar störst roll. En kartong med celler bär en nominell verkningsgrad, men cellerna inuti skiljer sig något i ström och i vad en elektroluminescensbild visar. Två fakta är värda att säga rakt ut. För det första är färgnyans inte verkningsgrad: cellfärg kommer från tjockleken på antireflexbeläggningen, och en mörkare cell är inte automatiskt en bättre. För det andra graderas celler på uppmätt ström och på deras elektroluminescensutseende, eftersom en cell med en dold spricka eller ett inaktivt område beter sig annorlunda i en färdig modul.
Den graderingen blir matchningsregeln för hela linjen. Celler med liknande ström går i samma string, eftersom en string som bär en ström begränsas av sin svagaste cell. Sortering är därför inte en lageraktivitet; det är det första steget i kvalitetskontrollen, och trovärdigheten för allt nedströms beror på den.
Fas två och tre: skärning, stringning, layup
Många moduler använder nu halvskurna eller flerskurna celler. Cellen ristas med laser längs en linje, separeras, och varje bit roteras innan den stringas. Vinsten kommer från att halvera strömmen i varje halva och förkorta den väg strömmen måste färdas, men operationen skapar också en ny yta: cellens skurna kant, som inte bär passiveringen från den ursprungliga ytan.
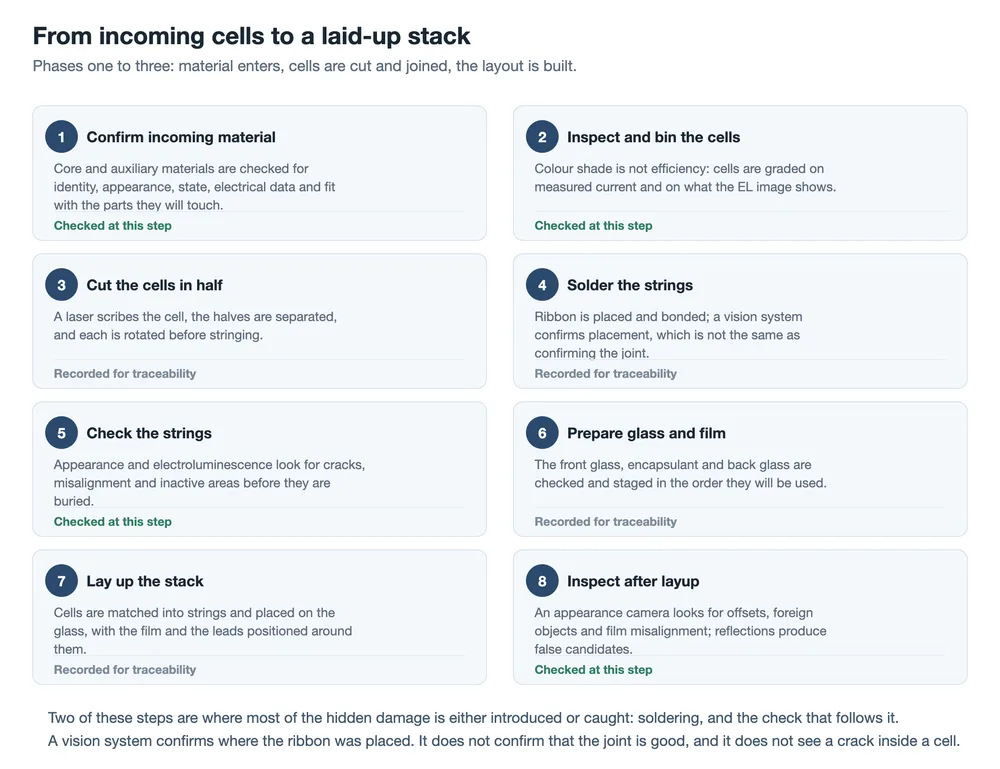
Stringning är det steg som får mest uppmärksamhet, och det där en kvalificering lättast förväxlas med en kontroll. Ett visionssystem bekräftar var ribbonen placerades. Det bekräftar inte att fogen under den är bra, eftersom fogen bildas av värme och tryck i själva bindningsögonblicket och kameran ser resultatet ovanifrån. En placeringskontroll och en svetskontroll är två olika saker, vilket är anledningen till att stringen normalt inspekteras igen efter lödning i stället för att antas vara korrekt.
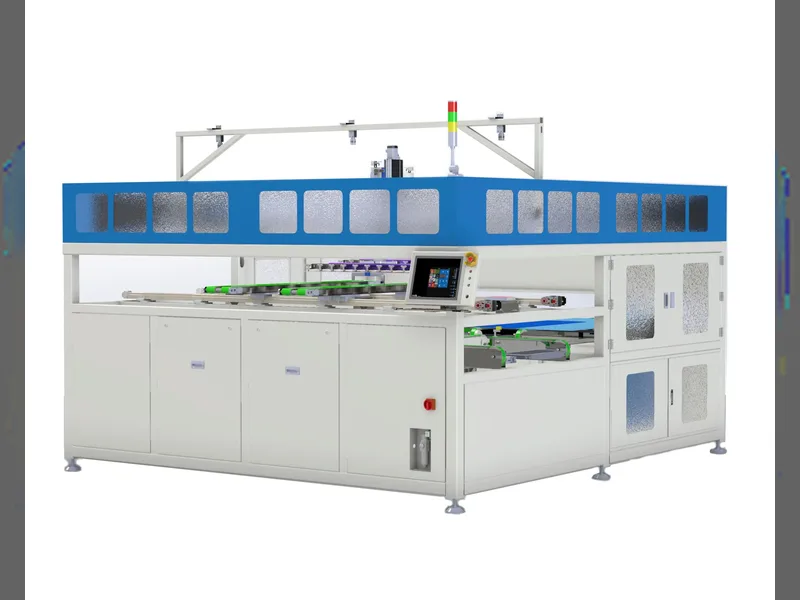
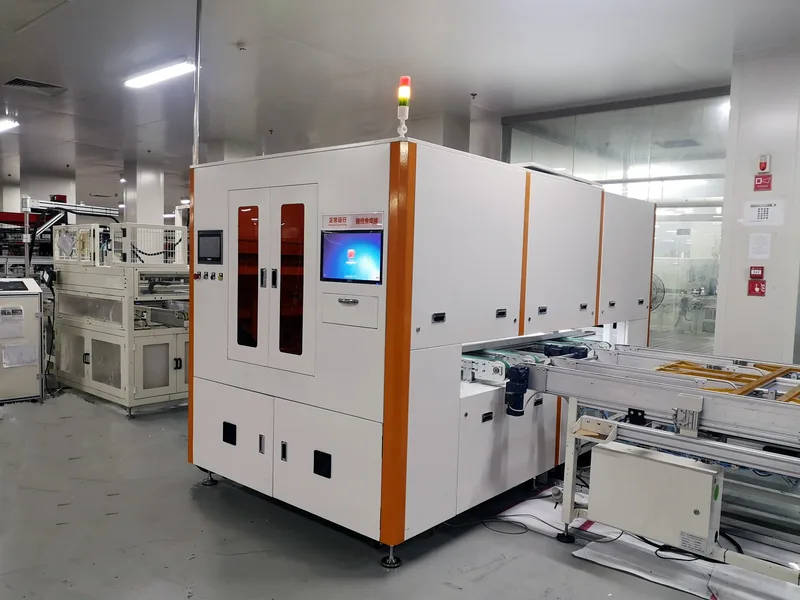
Layup bygger sedan stacken: stringarna placeras på frontglaset med inkapslingsmaterialet och sammankopplingsribbonerna runt dem, och de bakre lagren läggs till. Kontrollen som följer efter layup är en utseendeinspektion, och det är värt att veta vad den faktiskt är bra på. Den hittar förskjutningar, saknade eller felplacerade delar, filmfeljustering, främmande föremål och fläckar. Den är mindre bra på att skilja en harmlös optisk artefakt från en defekt, eftersom polerat glas och glansig film reflekterar ljus på sätt som liknar en defekt. Falska kandidater är en normal del av resultatet, och reglerna som genererar dem är den del av systemet som justeras.
Fas fyra: laminering, punkten utan återvändo
Före laminering kontrolleras stacken en gång till: främmande föremål, filmposition, ledarnas dragning och marginalen vid kanten. Det är det sista ögonblicket då ett misstag kan rättas för hand.
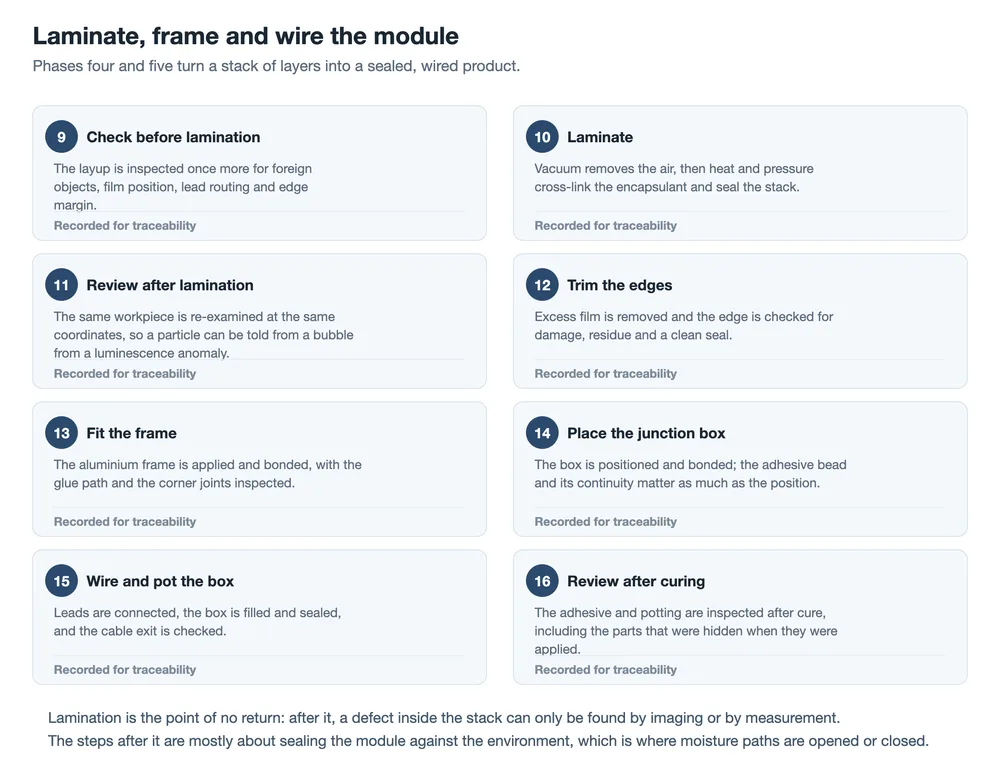
Laminering är en process med tryck, temperatur och vakuum. Vakuumet avlägsnar luften mellan lagren, och värmen och trycket får inkapslingsmaterialet att flyta in i springorna och sedan tvärbinda till ett fast ämne. Processfönstret är smalt på ett asymmetriskt sätt: för lite flöde lämnar bubblor, och för mycket flöde pressar ut inkapslingsmaterialet vid kanterna och flyttar cellerna. Parametrarna som styr det är de som registreras för spårbarhet, eftersom de också är parametrarna som förklarar en defekt som hittas veckor senare.
Granskningen efter laminering använder samma arbetsstycke och samma koordinater som kontrollerna före den, vilket är den enda anledningen till att data är användbara. Med två bilder av samma punkt kan en defekt klassificeras. En egenskap som fanns före laminering och är oförändrad efteråt är inneslutet material. En egenskap som bara uppträder efteråt är vanligtvis en bubbla. En anomali som ses med elektroluminescens är en ledtråd om strömflödet, inte en dom om kvaliteten.
Fas fem: ramning och den elektriska backend-delen
Trimning avlägsnar överskottsinkapslingsmaterial och blottar en ren kant, som sedan inspekteras för skador, rester och en kontinuerlig tätning. Ramen monteras och limmas, och här är inspektionsmålet limbanan: en sträng som är avbruten, eller en fog i ett hörn som är fylld med luft, är en väg för fukt och en mekanisk svag punkt.
Kopplingsdosan är där de elektriska och de skyddande funktionerna möts. Den placeras och limmas, ledarna ansluts till den, dosan fylls med ingjutningsmaterial och tätas, och kabelutgången kontrolleras. Limsträngen och dess kontinuitet spelar lika stor roll som positionen: en dosa som sitter på rätt plats men är dåligt limmad klarar en positionskontroll och fallerar i fält. Samma logik gäller ingjutningen, varav en del är dold så snart den hällts, vilket är anledningen till att granskningen sker efter härdning i stället för vid appliceringen.
Fas sex: modulen blir en produkt
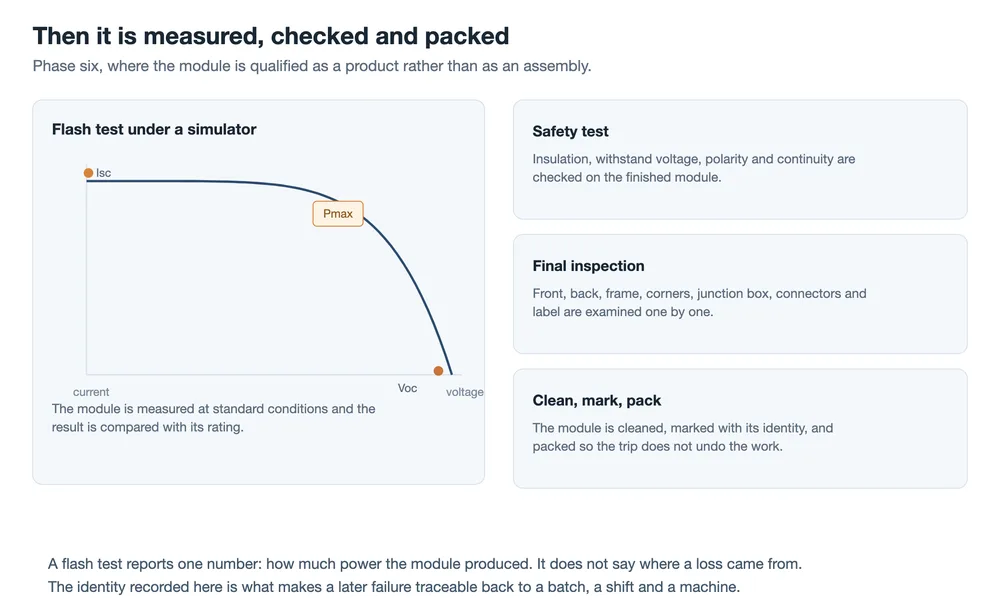
Blixttestet mäter modulen under en solsimulator och rapporterar ström-spänningskurvan: kortslutningsströmmen, tomgångsspänningen och den maximala effektpunkten mellan dem. Modulen mäts under standardförhållanden och jämförs med sin märkeffekt, och toleransen är en del av specifikationen snarare än en egenskap hos mätningen. Vad testet producerar är ett enda tal, och det är värt att vara tydlig med vad det talet inte innehåller. Det säger inte var en förlust kom ifrån. En modul i botten av sitt toleransband ser exakt ut som en modul som monterats perfekt av något svagare celler.
Säkerhetstestet täcker en annan uppsättning frågor: isolationsresistans mellan kretsen och ramen, hållspänning, polaritet, kontinuitet och kopplingsdosans och dess dioders funktionella beteende. Dessa är godkänd eller underkänd, med tröskelvärden satta av den tillämpliga produktstandarden. De är också de tester som fångar ett monteringsfel snarare än en materialsvaghet.
Slutinspektionen granskar den färdiga modulen från mer än en sida. Den omfattar framsidan för celler och laminat, baksidan för filmen och ledarna, ramen och dess hörn, kopplingsdosan och kontakterna samt etiketten. Etikettkontrollen inkluderar huruvida identiteten tryckt på den matchar posten. Rengöring, märkning och packning kommer sist, och de är en del av processen snarare än en eftertanke: transport är ett av de skeden där en färdig modul mest sannolikt skadas.
Vart inspektionsdata tar vägen
Automatiserad inspektion beskrivs ofta som om den vore en kamera som säger ja eller nej. I praktiken är det en kedja, och varje länk kan fallera oberoende.
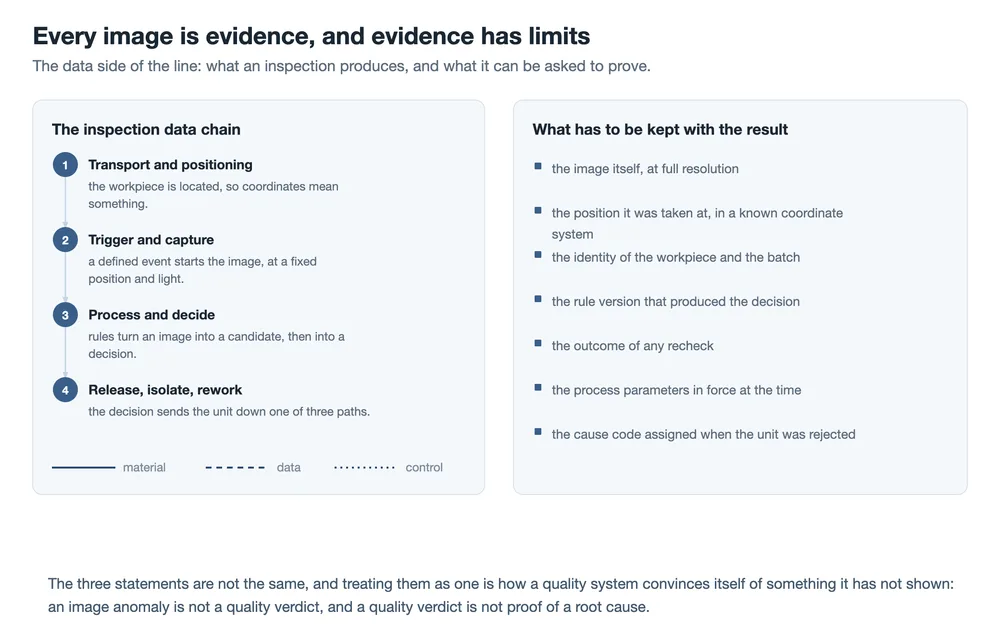
Kedjan börjar med positionering, eftersom en koordinat är meningslös om inte arbetsstycket är lokaliserat. Den fortsätter med en definierad trigger och en kontrollerad belysning, sedan med bildbehandling och en regel som förvandlar det kameran såg till en kandidat, och slutligen med ett beslut som släpper igenom, isolerar eller returnerar enheten. En kamera som är helt felfri men triggas några millisekunder för tidigt producerar en ström av falska defekter, och en regel som är inställd på att fånga allt producerar en ström av falska avvisningar.
Posterna är det som gör kedjan ansvarig i efterhand. En bild utan position kan inte jämföras med något. En position utan arbetsstyckets identitet kan inte kopplas till en batch. Ett beslut utan den regelversion som producerade det kan inte förklaras sex månader senare när samma defekt dyker upp i fält. Inget av detta är exotiskt; det är skillnaden mellan att samla in bilder och att driva ett kvalitetssystem.
En varning förtjänar att uttryckas i systemets eget språk. En bildanomali är inte en kvalitetsdom, och en kvalitetsdom är inte bevis på en grundorsak. Ett mörkt område i en elektroluminescensbild säger att strömmen inte flyter som förväntat i det området. Det säger inte om orsaken är en spricka, en kontaminerad yta eller en ribbon som inte bundit, och att behandla det första påståendet som det tredje är hur en kvalitetspost blir missvisande.
Kontrollerna är inte utbytbara
| Kontroll | Ser | Missar |
|---|---|---|
| Utseende-AOI | Placering, förskjutningar, saknade delar, filmfeljustering, främmande föremål | Allt under filmen, och den producerar kandidater som inte är defekter |
| Synpositionering | Om en del är där den ska vara före operationen | Om själva operationen lyckades |
| Elektroluminescens | Sprickor, inaktiva områden, vissa kontakt- och sammankopplingsdefekter | Den mäter inte utbyte, och ett mörkt område är en ledtråd, inte en diagnos |
| Blixttest | Det totala utbytet under standardförhållanden | Var förlusten kom ifrån, och små förluster inom toleransen |
| Säkerhetstest | Isolering, spänningstålighet, polaritet, kontinuitet, diodfunktion | Inget om prestanda, och inget om latenta defekter |
Den praktiska konsekvensen är att en linje inte kan beskrivas med en enda inspektion. Frågan att ställa till varje station är inte om den har en kamera utan vad den kameran kan avgöra, och vart gränsfallen tar vägen efteråt.
Var en defekt introduceras, och första chansen att fånga den
| Defekt | Introducerad vid | Första realistiska chans att fånga den |
|---|---|---|
| Mikrospricka i en cell | Inkommande material, hantering, skärning eller lödbelastning | Elektroluminescens, innan cellen begravs i stacken |
| Svag lödfog | Strängning | Stränginspektion, eller senare som värme under last och som hot spot i drift |
| Bubbla eller hålrum | Layup eller laminering | Utseendegranskning efter laminering vid samma koordinater |
| Felplacerad cell eller sträng | Layup | Utseendeinspektion efter layup, innan lamineringen gör det permanent |
| Ofullständig limsträng | Inramning eller kopplingsdosa | Inspektion av själva limsträngen, innan delen stängs över den |
Läs mittkolumnen som en lista av stationer, och högerkolumnen som en lista av deadlines. Varje defekt har en punkt efter vilken den inte längre kan åtgärdas billigt, och de flesta av dessa punkter ligger före lamineringen.
Vad detta innebär för en linje
Två slutsatser följer av sekvensen. Den första är att kostnaden för en defekt stiger kraftigt vid lamineringen, så de kontroller som betyder mest är de som ligger omedelbart före den. Den andra är att linjens utbyte begränsas av dess svagaste inspektion, inte dess bästa. Ett blixttest i slutet av linjen hittar en modul som har för lite effekt. Det säger inte till någon vilken station som ska justeras.
Den stationssekvens och linjelayout är den nivå där det avgörs, eftersom en kontrolls position i sekvensen bestämmer vad den fortfarande kan påverka. Stringers och bussningsstationer är där den mekaniska risken är koncentrerad, och bussningsmaskin är den sista stationen där en cell kan lastas mekaniskt innan laminatet stängs.
För den elektriska delen avgör lödstationen för kopplingsdosan och monteringslinjen för kopplingsdosor hur modulen lämnar fabriken, och valet mellan inline- och offline-elektroluminescens avgör hur tidigt en spricka kan ses. De felmoder som dessa kontroller försöker förhindra är ämnet för en följesida om hot spots, mikrosprickor och PID.
FAQ
Hur många steg har modulmonteringen?
Det beror på hur fint linjen delas upp, och det finns inget standardantal. En grov beskrivning har sex faser; en station-för-station-beskrivning av en modern linje kan lista långt över tjugo operationer när skärning, stränginspektion, kanttrimning, limhärdning och de enskilda testerna räknas separat. Den användbara frågan är inte antalet steg utan var de oåterkalleliga ligger.
Varför skärs celler i halvor eller tredjedelar?
Skärning minskar strömmen varje bit bär, och resistiv förlust beror på strömmens kvadrat, så en halvering av strömmen ger en fjärdedel av förlusten i sammankopplingen. Det förkortar också den sträcka som strömmen färdas inuti cellen. Avvägningen är att skärning skapar en ny, opassiverad kant och lägger till hanteringssteg, vilket är varför den skurna kanten och skärprocessen har blivit egna ämnen.
Räcker en utseendeinspektion för att garantera kvalitet?
Nej. Ett utseendesystem är starkt på placering, kosmetik och främmande föremål, och blint för allt som är dolt under filmen eller inuti en cell. Det är också den kontroll som genererar flest falska kandidater, eftersom reflektioner och ofarliga märken ser ut som defekter. Det behandlas bäst som ett lager i en uppsättning kompletterande kontroller.
Varför inspektera samma ställe före och efter laminering?
Eftersom det är jämförelsen som bär informationen. Ett märke som finns i båda bilderna är material som redan fanns där; en egenskap som bara visas i den andra är något som lamineringsprocessen skapade. Utan den första bilden kan den andra inte skilja de två åt, och defektklassificeringen blir en bedömningsfråga.
Vad bevisar egentligen blixttestet?
Att modulen levererar den effekt den är märkt för under testets förhållanden. Det är en mätning av den färdiga produkten och den grund på vilken moduler säljs, men den sammanfattar varje förlust i modulen till en enda siffra. Två moduler med samma blixtresultat kan ha helt olika interna defekter.
Hur mycket av detta är automatiserat?
Placering, utseendekontroll, laminering och testning är till stor del automatiserade på en modern linje, och det manuella innehållet är koncentrerat till hantering, lastning och de visuella kontroller som kräver en persons bedömning. Den allmänna riktningen är att mer av inspektionen automatiseras, och att mer av operatörens roll flyttas till granskning av kandidater och hantering av de enheter som systemet isolerar.
Slutliga tankar
Modulmontering är en sekvens av tillägg, som vart och ett också kan subtrahera. Materialstacken avgör hur väl den färdiga produkten överlever sin miljö, och processekvensen avgör hur många av dessa lager som monteras korrekt från början. Kontrollerna däremellan är det som håller de två sammankopplade: de är det enda beviset på att processen gjorde det den skulle göra, och de är bara så användbara som de register som förs med dem.
Det är argumentet för att behandla inspektion som en del av processen snarare än som ett filter i slutet. En modul som underkänns i ett blixttest är en färdig produkt med ett problem. En cell som underkänns i en elektroluminescenskontroll vid binning är en bit material som fortfarande kan sorteras, dirigeras eller returneras, och skillnaden i kostnad mellan dessa två situationer är större delen av anledningen till att kontrollerna är fördelade som de är.
Stationer och linjelayout för tillverkningsmaskiner för solpaneler
Hot spots, mikrokrackor och PID: tre långsamma modulfel
EL-testning för solpaneler: inline vs offline
Portabel HD EL-testare för modulinspektion
Tabber- och stringermaskin: hur den fungerar och hur man väljer
Tillförlitlighetstester för PV-moduler och vad var och en bryter ned
TOPCon-fyrdelade celler: vad det innebär att dela en cell i fyra
Automatisk solpanel kopplingsdosa monteringslinje
Relaterat: PV DC-kabeltyper: H1Z2Z2-K, IEC 62930 och PV1-F. DC-ledaren fästs efter laminering, men dess typ fastställs mycket tidigare.
Datnotering: denna sida beskriver modulmonteringssekvensen som en process snarare än som en specifikation. Layouten som visas i illustrationerna, en glas-glas-modul med halvskurna celler, är en vanlig konfiguration och inte ett krav. Utrustningen som används för varje inspektion, inspektionströsklarna och testförhållandena följer alla av tillämplig produktstandard och kundens krav, och lamineringsparametrarna är materialspecifika. Testnamnen som nämns i texten är blixttestet under en solsimulator samt isolations- och hållfasthetstesterna som ingår i modulkvalificeringen.
Relaterat: MC4 eller MC4-kompatibel: vad kontaktdonets namn betyder är den komponent som fogas samman för hand efter att modulen lämnar linjen.