Flaskhalsen inom finlinjig screentryckning
Innehållsförteckning
Snabbt svar: Finslinjetryck befinner sig i ett permanent tillstånd av att försöka komma ikapp sin egen specifikation: dokumentet som beskriver vad processen kan åstadkomma är föråldrat innan det publiceras, eftersom fingerbredderna i produktionen fortsätter att krympa. Orsaken är aritmetik. Ett smalare finger blockerar mindre ljus och ökar strömmen som cellen producerar, men det har också högre resistans och en mindre kontaktyta, så pastablandningen, skärmmaskorna och tryckparametrarna måste alla utvecklas tillsammans. De dimensioner som är i spel sträcker sig från cirka 13 µm ner genom 9 µm till 6 µm, med uppnåeliga bredder rapporterade i intervallet 16 µm till 24 µm beroende på strukturen. Varje minskning är en liten vinst som bara materialiseras om utbytet håller, vilket är anledningen till att finslinjetryck är ett utbytesproblem lika mycket som ett designproblem.
PV-modultillverkning · av Jerry, Ooitech
En artikel har just accepterats, men datan är redan inaktuell. Alla som arbetar med forskning och utveckling känner till denna besvärliga situation.
Fraunhofer ISEs artikel, "Progress in Fine-Line Front-Side Printing for TOPCon Solar Cells," är ett typiskt exempel. Dess mest aggressiva design använde en knutlös screen med en öppning på 13 µm. Allt finare blev instabilt i experimenten. Enligt offentligt tillgänglig branschinformation hade ledande celltillverkare redan pressat knutlösa screenöppningar till 6 µm år 2026—mindre än hälften av storleken som rapporterades i artikeln.
Denna uppenbara föråldring är precis varför artikeln är värd att läsa. Den kartlade den praktiska kapacitetsgränsen för screentryck under 2024–2025. De tillverkare som senare gick bortom denna gräns arbetade fortfarande med samma avvägningsramverk som beskrivs i studien.
Siffror går ut. Metoder gör det inte. Denna artikel tittar på två saker: vad papperet identifierade vid den tiden, och hur massproduktion senare pressade bortom den förmodade gränsen.
1. Vad hände i papperet
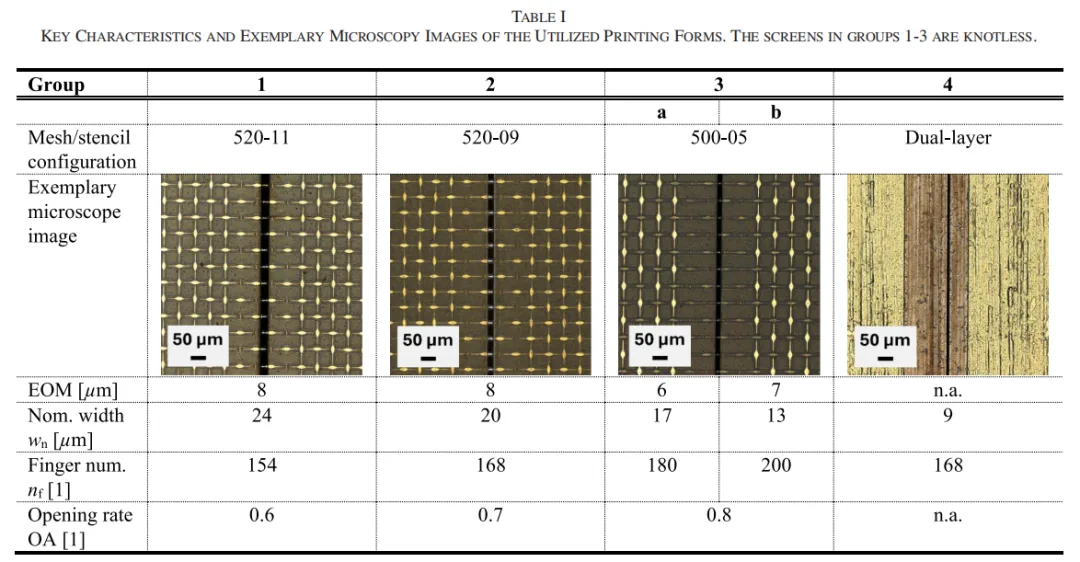
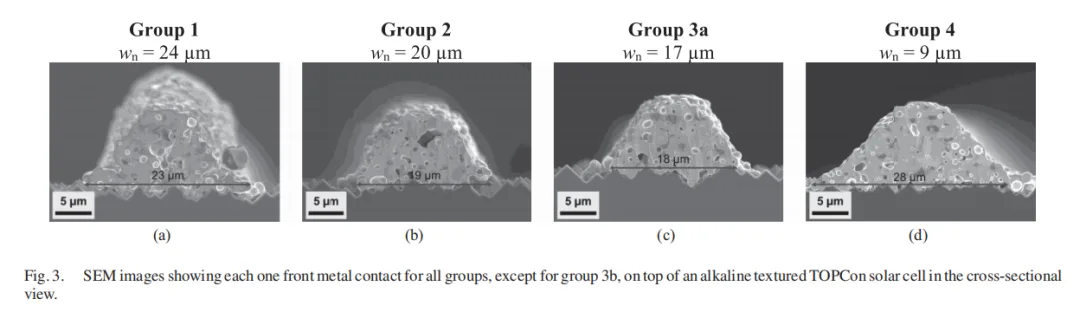
Den experimentella designen var okomplicerad. Forskarna använde M10-format n-typ TOPCon-solceller och delade upp fronttryckningsprocessen i flera envariabel-jämförelsegrupper. Dessa inkluderade tre knutlösa skärmar med nominella öppningar på 24, 20, 17 och 13 µm, plus en 9 µm dubbelskikts metallfoliestencil. Baksideprocessen förblev oförändrad. Endast fronttryckningsmetoden varierades.
Studien använde också en komplett karakteriseringskedja:
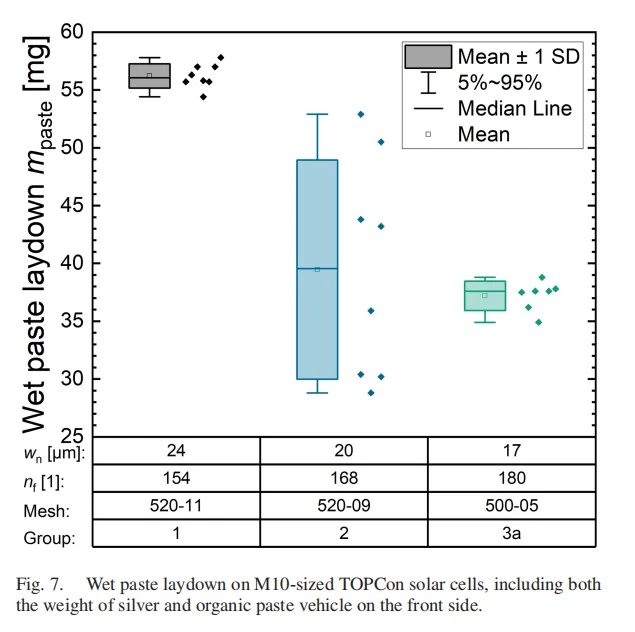
Våtpastevägning för att beräkna silverförbrukning
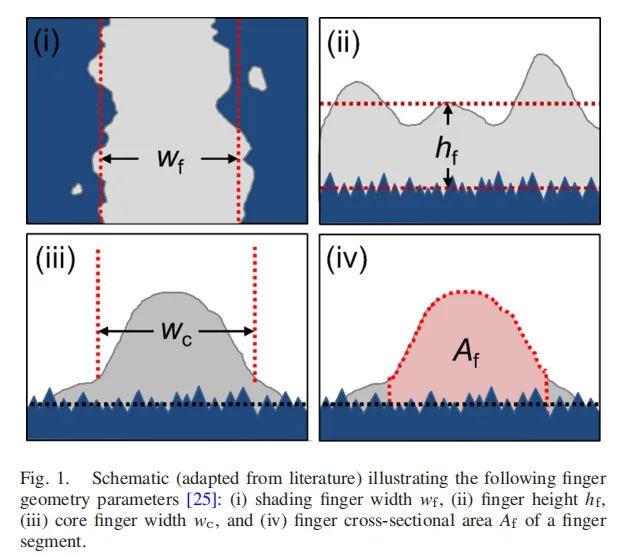
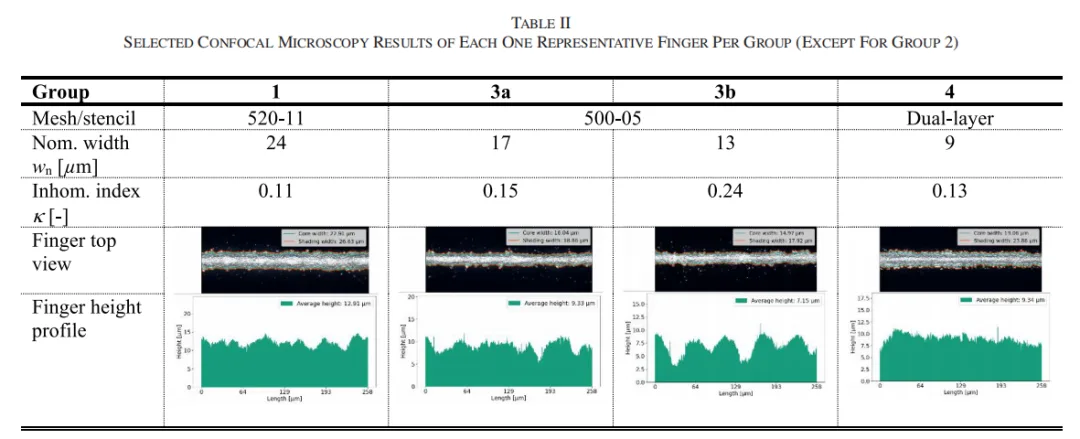
Svepelektronmikroskopi och konfokalmikroskopi för att mäta fingerbredd, höjd, tvärsnittsarea och ojämnhet κ
Överföringslängdsmetodmätningar för kontaktresistans
I-V-testning på färdiga M10-solceller
Denna sekvens förblir ett standard sätt att utvärdera en ny skärm, stencil eller metalliseringspasta.
Resultaten kan delas in i tre nivåer:
Öppningen på 17 µm var det bästa driftområdet. Den gav en tryckt fingerbredd på 16 µm. Jämfört med referensgruppen på 24 µm gav den en relativ verkningsgradsökning på 0,9 % och minskade pastaförbrukningen på framsidan med 30 %.
Öppningen på 13 µm nådde en vägg. Finger-ojämnheten κ hoppade från 0,15 till 0,24, medan avbrutna fingrar och andra defekter ökade. Denna grupp gick inte vidare till utvärdering på cellnivå.
Stencilen på 9 µm blev ett negativt exempel. En screen-tryckpasta tvingades på stencilen trots en viskositetsmismatch. Det resulterande tryckta fingret var 19 µm brett—bredare än fingret som producerades av gruppen med 13 µm skärmöppning.
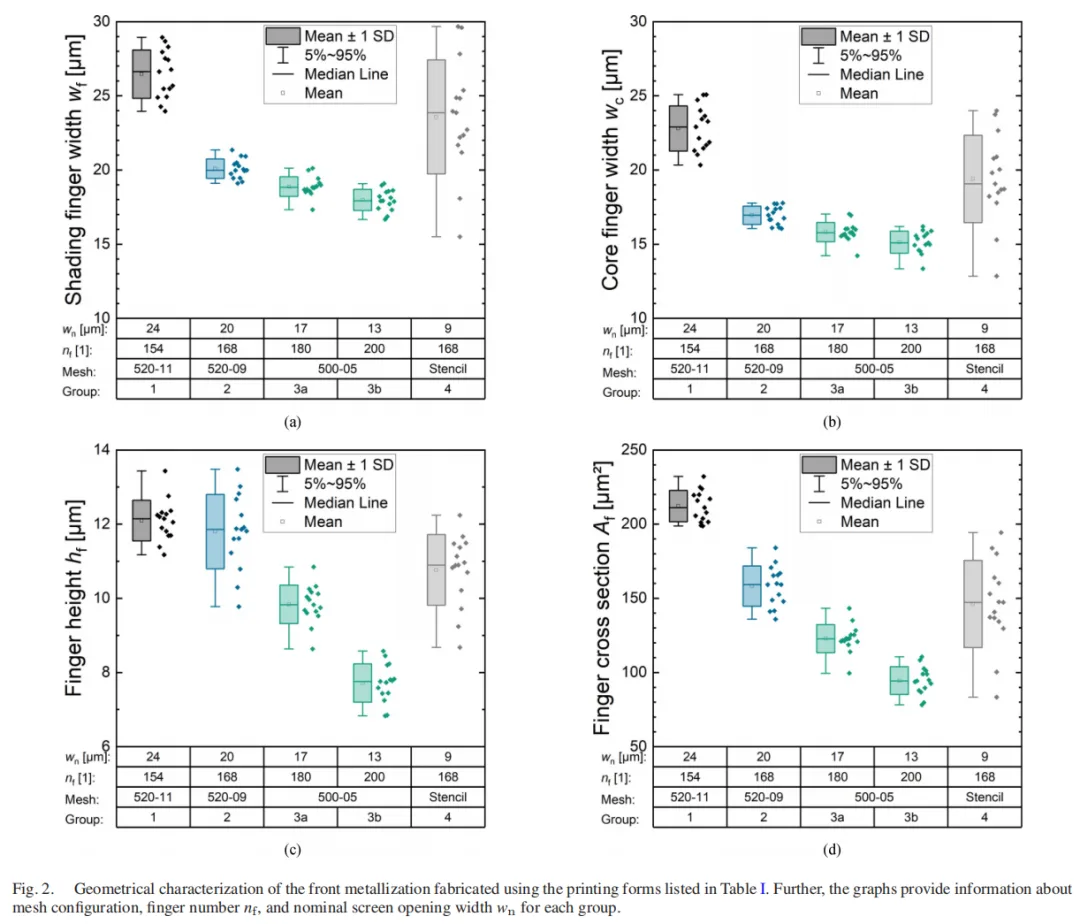
Implikationen var tydlig. För knutlös screen-tryckning låg det praktiska finlinjeområdet runt en öppning på 15–17 µm. Under den punkten bröts tryckkvaliteten först.
Tidsgapet mellan papperet och 2026 års produktion: fyra jämförelser
1. Tryckgränsen
I papperet var en öppning på 13 µm redan instabil. Ojämnheten κ steg till 0,24, defekterna ökade och gruppen nådde aldrig cellevaluering. Enligt offentligt tillgänglig industriinformation hade ledande produktionslinjer flyttat till 6 µm knutlösa skärmöppningar år 2026.
Den förmågasgräns som papperet drog hade pressats mycket längre fram. Den så kallade gränsen var inte en permanent vägg. Det var balanspunkten mellan pastan, skärmen och tryckutrustningen som fanns tillgänglig vid den tiden.
2. Motivationen att spara pasta
Den bästa gruppen i papperet—en öppning på 17 µm och tryckt finger på 16 µm—uppnådde en relativ verkningsgradsökning på 0,9 % samtidigt som pastaförbrukningen på framsidan minskades med 30 %.
År 2026 hade silverförbrukningen blivit den största icke-kiselkostnadsposten i många cellproduktionskostnadsstrukturer. Pastbesparing var inte längre ett sekundärt optimeringsmål. Det hade blivit en fråga om produktionskonkurrenskraft och, i vissa fall, överlevnad. Papperets metodik hade skiftat från ett effektivitetsverktyg till ett kostnadskontrollverktyg.
3. Stencilvägen
Papperets 9 µm metallfoliestencil misslyckades eftersom pastans viskositet inte matchade tryckmetoden. Den producerade ett finger som var 19 µm brett.
Senast 2026 hade stålplåtsutskrift baserad på en helöppnande metallschablon gått i massproduktion. En misslyckad väg i papperet blev senare en viktig industriell riktning. Lärdomen är direkt: att ändra utskriftsmetoden kräver också att man ändrar pastan.
4. Värdet av effektivitetsvinsten
Papperet rapporterade en relativ effektivitetsvinst på 0,9 %. Senast 2026 hade cellernas effektivitet nått intervallet 26 %+, med rapporterade resultat mellan 26,09 % och 26,66 % i de exempel som diskuteras här.
Marginalvärdet av att minska skuggning fanns fortfarande, men den huvudsakliga kommersiella drivkraften hade flyttats från effektivitetsförbättring mot silverreduktion.
2. Från 13 µm till 6 µm: Hur gränsen bröts
Var 13 µm verkligen den fysiska gränsen för screentryck?
Nej. Papperet lämnade själv flera ledtrådar.
Över de tre skärmdesignerna minskade tråddiametern från 11 µm till 9 µm och sedan till 5 µm. Den öppna arean ökade från 0,6 till 0,7 och sedan 0,8. En 0° maskorientering introducerades också.
Med andra ord innebar 13 µm-resultatet inte att skärmar inte kunde göras finare. Det innebar att kombinationen av pasta, skärm och utrustning som fanns tillgänglig vid den tiden inte kunde förbli stabil vid den punkten.
Vilken sida av denna triangel var den verkliga flaskhalsen?
Själva skärmen kan delvis uteslutas. Studien representerade avancerad knutfri skärmteknik för sin tid. Tråddiameter, öppen area och skärmvinkel hade redan pressats hårt. 13 µm-gruppen misslyckades inte för att skärmleverantören inte hade ansträngt sig. Skärmen hölls tillbaka av pastan.
Utskriftsutrustningen var också baserad på en allmän industriell plattform. Liknande skrivare fanns tillgängliga i både laboratorier och ledande produktionslinjer. Det lämnar pastan som den viktigaste variabeln.
Finlinjeutskrift är en trevägs dragkamp. Varje 1 µm minskning av fingerbredden sänker optisk skuggning, men minskar också fingrets tvärsnittsarea. Serieresistansen kan öka, medan risken för utskriftsdefekter och utbytesförlust ökar. Resultatet beror på om pastan, skärmen och processen kan gå framåt tillsammans.
Mellan 2024 och 2026 avancerade alla tre sidor.
Pasta: från en allmän förening till ett mönstringsmaterial
Silverpartikelstorlekarna fortsatte att minska, medan dedikerade finlinjepastor blev en separat produktkategori. Utvecklingen av TOPCon-frontsidans finfingerpasta gick i tre riktningar: tryckning av smalare fingrar, bibehållande av god bränningsbeteende och undvikande av ökning av elektriskt motstånd.
Med en 6 µm skärmöppning kan partiklar som bara är något för stora täppa till skärmen. Att bibehålla en konsekvent fingerprofil blir ännu svårare.
Finfingrets ojämnhet κ är i grunden en återspegling av pastans reologi under extremt smala öppningar. Om pastan inte kan överföras konsekvent genom en 6 µm öppning blir resultatet skärmtäppning, avbrutna fingrar och en kraftig ökning av κ. Gruppen med 13 µm i studien verkade misslyckas på grund av tryckkvalitet. På en djupare nivå hade pastan nått sin överföringsgräns under den öppningen.
Det nära sambandet mellan pastformulering och tryckmetod har demonstrerats upprepade gånger under de senaste två åren.
Skärm: knutfria strukturer och 0° orientering blev standard
Studiens 500-05-skärm—med en 5 µm tråddiameter, 0,8 öppningsarea-förhållande och 0° orientering—var redan en aggressiv design vid den tiden.
Ledande produktionsskärmar rörde sig senare ytterligare en generation i samma riktning. Tråddiametrarna blev finare, öppningsarea-förhållandena ökade och spänningskontrollen förbättrades. Stabil produktion med en 6 µm öppning kräver först extremt hög tillverkningsprecision i själva skärmen.
Process: LECO kontrollerade finfingrets kontaktmotstånd
Detta är sidan som ofta förbises.
När fingrarna blir smalare minskar kontaktytan. Kontaktmotståndet skulle normalt öka kraftigt. LECO, eller laserförstärkt kontaktoptimering, har blivit allmänt förknippat med finlinje-TOPCon-produktion eftersom det kan minska denna elektriska förlust.
Branschrapporter indikerar att LECO redan har antagits över en stor andel av TOPCon-kapaciteten. Det har gått från en valfri effektivitetsförbättring till en praktisk möjliggörande process för finfingerproduktion. Utan LECO eller en likvärdig kontaktoptimeringsmetod innebär inte framgångsrikt tryck genom en 6 µm öppning nödvändigtvis att processen är redo för stabil massproduktion.
När pastan, skärmen och processen alla gick framåt, flyttades balanspunkten från cirka 15 µm mot intervallet 6–8 µm. Gränsen bröts inte av en enda dramatisk uppfinning. Tre krafter tryckte på samtidigt.
3. Metodiken som studien lämnade efter sig
Om det bara finns en sak att ta med sig från denna artikel, så bör det vara ramverket snarare än siffrorna.
För det första: den tredelade avvägningen
Varje finlinjetrycklösning är en balans mellan optisk skuggning, elektrisk resistans och tryckkvalitet. Detta ramverk förblir giltigt även när funktionsstorlekarna blir mindre. Samma logik kan användas för att utvärdera stålplåtstryck, elektroformade screentryck och andra metalliseringsvägar.
För det andra: karakteriseringskedjan
Väg pastan, inspektera geometrin, mät kontaktresistansen och testa sedan den färdiga cellen. När dessa fyra steg är klara kan värdet av en ny screen eller pasta kvantifieras.
Varför gick inte 13 µm-gruppen vidare till cellevaluering? Eftersom den geometriska karakteriseringen redan hade avslöjat problemet genom den kraftiga ökningen i κ. Sekvensen—inspektera morfologin först, mät elektrisk prestanda sedan och utvärdera cellen sist—hjälper till att förhindra att ett enda verkningsgradstal döljer en svag eller instabil process.
För det tredje: pastan och tryckmetoden måste förändras tillsammans
9 µm-stencilen misslyckades eftersom en screentryckspasta tvingades in i en stencilprocess. Fabriker som introducerar stålplåtstryck justerar eller utvecklar nu vanligtvis sina pastaformuleringar. Artikeln hade redan markerat denna fälla genom en misslyckad experimentgrupp.
För det fjärde: antalet fingrar bör beräknas, inte gissas
Artikeln använde föruppmätta resistansdata för att beräkna det optimala antalet fina fingrar, enligt den typ av logik som används av verktyg som Gridmaster och Pitchmaster.
Att gå från erfarenhetsbaserad rutnätsdesign till beräknad rutnätsdesign blir allt värdefullare i finlinjeeran. Att smalna av fingrarna utan att räkna om stigning, fingerantal och resistans kan helt enkelt flytta förluster från skuggning till serie resistans.
4. Det nya slagfältet som artikeln inte täckte
Artikeln stannade vid screentryck och metallfoliestenciler. År 2026 var dock finlinjeslagfältet inte längre begränsat till konventionellt screentryck. Screenens spänning och strukturella begränsningar gör stabil massproduktion under 10 µm allt svårare, så industrin har utforskat flera alternativ.
Stålplåtstryck: En helöppnande metallstencil kan producera 14–15 µm fingrar. I exemplet som diskuteras här ökade bildförhållandet från 45% till 59%, medan kontaktresistansen minskade med 15%. Forskning publicerad i Joule av Ningbo Institute of Materials Technology and Engineering rapporterade framsteg i denna riktning, och Tongwei rapporterades vara det första företaget att införa processen i global masstillverkning. I praktiska termer förvandlade stålplåtstryckning papprets misslyckade stencilkoncept till en produktionsväg genom att lösa pastamatchningsproblemet.
Elektroformade skärmar: Enligt industrirrapporter och tillverkarens påståenden kan fingermönstrets noggrannhet nå ±2 µm. TOPCon-celler som använder elektroformade skärmar har rapporterats ha en verkningsgrad på 26,2%. Dessa siffror bör fortfarande bedömas mot produktionsutbyte, mätförhållanden och långsiktig processstabilitet.
FoU-linjer nådde 10 µm fingrar: Gemensamt arbete av Ningbo Institute of Materials Technology and Engineering och JinkoSolar minskade fingerbredden till 10 µm och stigningen från 1 120 µm till 825 µm. Den industriella M10-cellen uppnådde en certifierad verkningsgrad på 26,66% i det rapporterade resultatet.
Pappret fokuserade inte heller på det absoluta värdet av silverförbrukning. Finlinjetryck gav en relativ pastaminskning på 30%, men år 2026 var den huvudsakliga konflikten den absoluta förbrukningen per cell.
För 210R-celler hade industrins genomsnittliga silverpastaförbrukning gått in i intervallet 70+ mg per cell enligt de industrisiffror som diskuterats här. Silver hade blivit den största icke-kiselkostnadsposten. Pastaminskning skiftade från ett optimeringsmål till en produktionsprioritet.
Finlinjetryck är bara ett tillvägagångssätt. Silverbelagd kopparpasta, kopparelektroplätering och andra silverreducerande eller silverfria metalliseringsvägar framskrider samtidigt.
5. Hur produktionslinjeingenjörer bör läsa detta papper
Tre praktiska åtgärder är viktiga.
Först: fokusera på ramverket, inte de gamla siffrorna
Produktionsrekorden har redan gått bortom papprets numeriska gränser. Dess trevägsavvägning, karakteriseringskedja och pasta-processkopplingslogik är fortfarande användbara. De ger en arbetsmall för att utvärdera vilken ny skärm, pasta eller metalliseringsprocess som helst på en faktisk produktionslinje.
Andra: beräkna din egen balanspunkt
Det faktum att en ledande tillverkare kan köra en 6 µm öppning betyder inte att varje linje omedelbart bör anta den.
Ditt pastasystem, skärmleverantör, skrivarens skick, LECO-konfiguration, ugnsfönster och baslinjeutbyte avgör var din verkliga balanspunkt ligger. Att följa den minsta tillgängliga öppningen utan att validera dessa faktorer kan återskapa artikelns 13 µm-fel: stigande κ, avbrutna fingrar och en plötslig ökning av defekter.
För det tredje: bryt ner silverreduceringen i tekniska problem
Silver är en stor icke-kiselkostnadspost. Finlinjetryck, pastoptimering, skärmutveckling, silverbelagd koppar och kopparplätering har var och en sin egen balans mellan verkningsgrad, resistans, processstabilitet, utrustningsinvestering och utbyte.
Artikeln ger inte ett enda slutgiltigt svar. Den ger ett verktyg för att bryta ner problemet i mätbara delar.
Sammanfattning
En 13 µm-öppning behandlades en gång som gränsen för knutlös skärmtryckning. Enligt offentligt tillgänglig branschinformation hade den gränsen flyttats mot 6 µm år 2026.
Gränsen var aldrig en vägg. Den var skärningspunkten mellan materialkapacitet, utrustningsprecision och processkontroll vid en viss tidpunkt. Pastan var en av de mest underskattade delarna av den skärningspunkten. Den orsakade de misslyckade grupperna i artikeln, och den blev senare en av de avgörande faktorerna i massproduktion.
Skärningspunkten kommer att fortsätta röra sig. Ramverket kommer inte att göra det. Det är det bestående värdet av denna artikel.
Omröstning: Vilken nivå av fina fingrar på framsidan har din produktionslinje nått?
Vilken silverreduceringsväg använder du för närvarande: finare fingrar, silverbelagd koppar eller kopparelektroplätering?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Ooitechs syn
Det verkliga produktionsmålet är inte den minsta skärmöppningen; det är den lägsta silverförbrukningen som kan upprätthållas utan att offra kontaktresistans, utbyte eller drifttid. En 6 µm-process skapar bara värde när pastans reologi, skärmspänning, tryckparametrar, bränningsfönster och LECO-inställningar är kvalificerade som ett system. För linjeingenjörer är κ, avbrottsfrekvens och resistansfördelning vanligtvis mer användbara än ett enskilt bästa cellverkningsgradsresultat.