Strängning av solmoduler: En praktisk guide
Innehållsförteckning
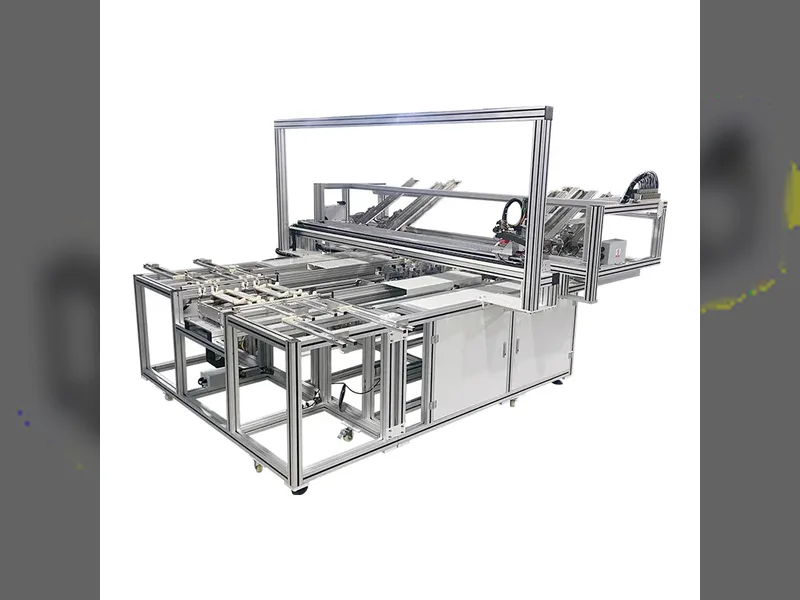
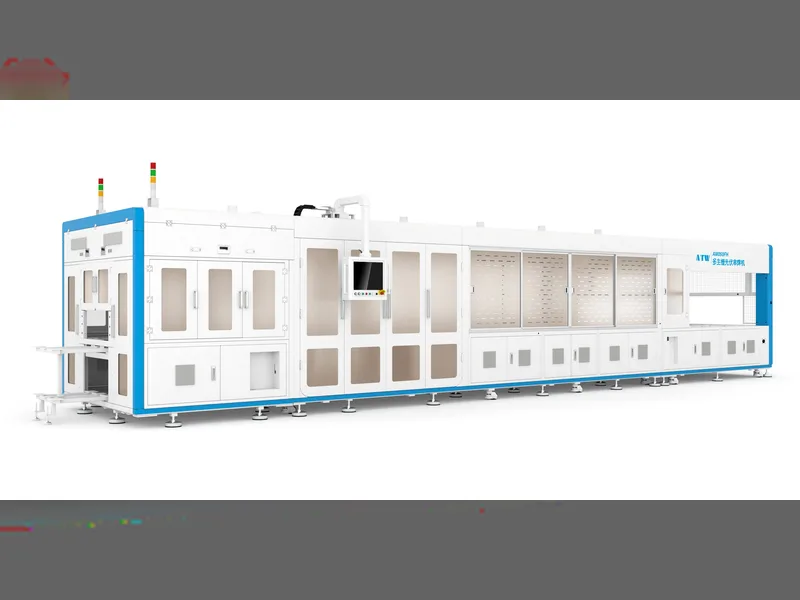
Snabbt svar: Strängning är steget där enskilda solceller löds till en serie sträng, och det sätter både modulens effekt och taket för linjeutbytet. En tabber placerar och löder band på varje cell; en stringer lägger sedan dessa celler i sekvens och sammanfogar dem. Eftersom en sprucken cell eller en kall lödning inte kan repareras nedströms, skrivs allt som går fel här in i den färdiga modulen. Praktiskt strängningsarbete handlar om fyra variabler: flexibilitet i cellformat, antal busbar för layouter med flera busbar, noggrannhet i bandplacering och brottfrekvens. Bandtjocklek spelar också roll — tunnare band sänker materialkostnaden och ökar motståndet, så det finns en nedre gräns under vilken den effektivitet som vinns i cellen förloras igen i fogen. Maskinplattformar som ATW050-klassen hanterar flera cellformat utan linjebyte.
PV-modultillverkning · av Jerry, Ooitech
Produktintroduktion
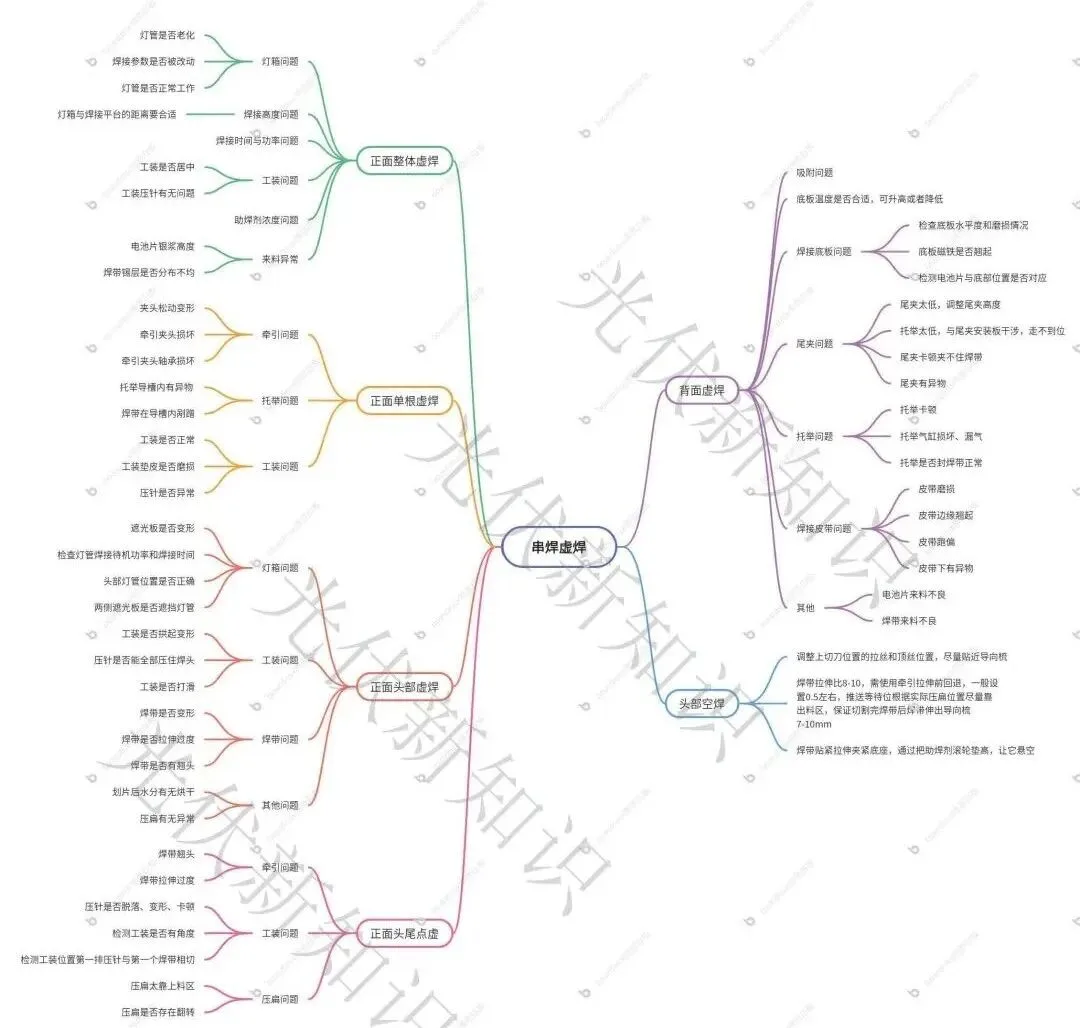
Ingen lång introduktion. Tankekartan kommer först. Om det hjälper, spara artikeln och ladda ner bilden. Du kan också nå oss via WeChat-backend för att gå med i PV-modulteknikchatten för högupplöst version. (Berätta bara vilken del du hanterar, som process, kvalitet, utrustning eller produktion.)
Innan vi går in på felsökning av kalla lödningar, låt oss gå igenom hur stringning faktiskt fungerar. Bandet, som dras av dragmekanismen, placeras precis ovanför cellens busbar. Sedan kommer svetsfixturen ner, och pressstiften på fixturen applicerar tryck på bandet så att det rör vid busbaren. Cellen rör sig under stringerns ljuslåda, där infraröd värme värmer bandet och cellen. Tennet på bandet smälter och binder med silverpastan på busbaren, vilket bildar en metallegering.
En sak att komma ihåg. Vid all inspektion av kalla lödningar, kontrollera först efter exponerade vita (obundna) områden. Om du ser exponerat vitt, åtgärda det innan du bedömer själva lödningen. Allt nedan använder TOPCon cellstringning och ATW050-stringern som exempel.
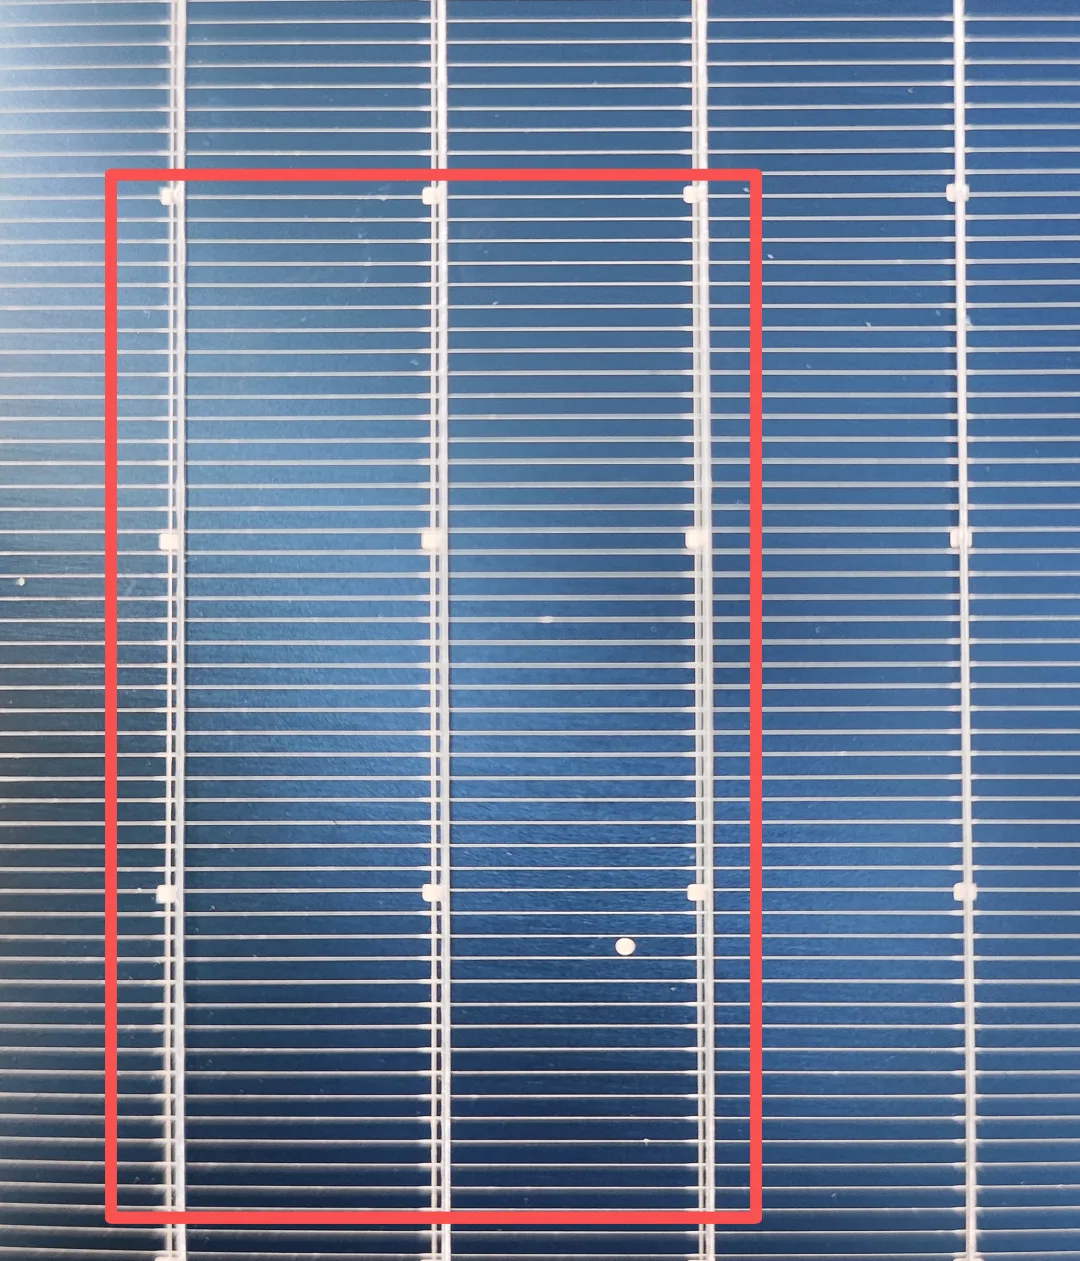
Som visas är de första, andra och tredje banden inuti den röda rutan exponerat vita. Det fjärde utanför rutan är normalt.
Tekniska parametrar
1. Kall lödning på hela frontpanelen
När hela framsidan visar kall lödning, kontrollera dessa:
| Artikel | Vad du ska titta på |
|---|---|
| Ljuslåda | Fokusera på lödparametrarna. Är ljuslådan åldrad? Titta på allt som påverkar uppvärmningen av hela panelen. |
| Svetshöjd | Vid stopp lyfts ljuslådan lite för att undvika överlödning av cellen under. Om gapet mellan ljuslådan och svetsplattformen är för stort under lödning, sjunker infraröd effektivitet och du får kall lödning. |
| Tid och effekt | Lödtid och ljuslådans effekt är de stora faktorerna. Kontrollera dessa först. |
| Fluxkoncentration | Onormal fluss, särskilt för låg, misslyckas med att rengöra oxiden från bandets yta, och lödkvaliteten sjunker till kallödning över hela panelen. |
| Inkommande material | Celler med för lite silverpasta orsakar kall- eller överlödning. Ojämn tennbeläggning på bandet innebär att de tunna partierna inte kan binda väl med pastan. Utgången eller försämrad fluss tar inte bort oxider och fogen misslyckas. |
| Fixtur | Är fixturen centrerad? En off-center fixtur innebär att pressstiften inte kan hålla bandet mot busbaren, vilket lämnar en glipa och kallödning. Kontrollera även pressstiften själva. |
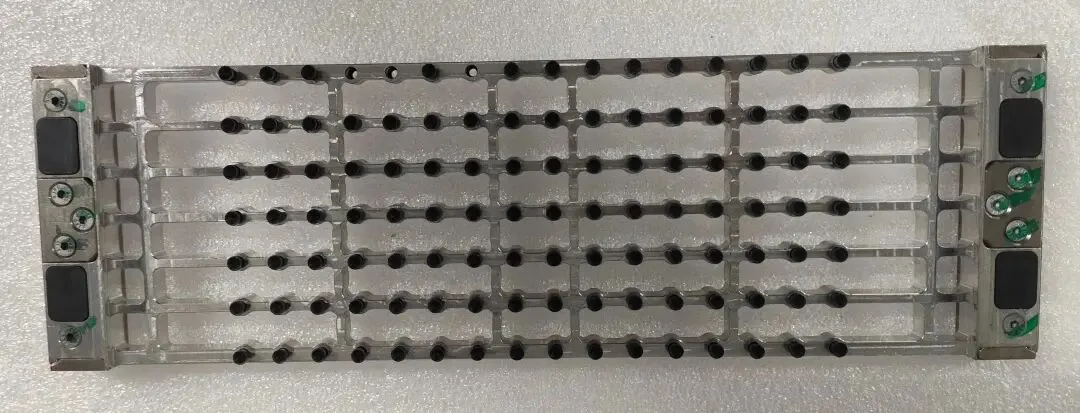
16BB svetsfixtur
2. Främre enkelband kallödning
Eftersom det är ett enkelt band, kontrollera bara mekanismen kopplad till det specifika bandet.
| Artikel | Vad du ska titta på |
|---|---|
| Dragning | Lös dragklämma, skadad klämma eller dåligt klämlager. Varje fel på den enskilda bandets mekanism sätter bandet ur position och skadar fogen. |
| Lyftning | Främmande material i lyftstyrningsspåret, eller bandet som skrapar inuti spåret. |
| Fixtur | Är fixturen normal? Är fixturdynan sliten? Är pressstiftet onormalt? |
| Ljusrör | För kallödning på en fast punkt, kontrollera ljusröret på den positionen för åldring eller fel effekt. |
| Skärare | Efter skärning, har bandet böjar eller grader? Båda gör att bandet skrapar på bandet eller andra delar och förstör fogen. |
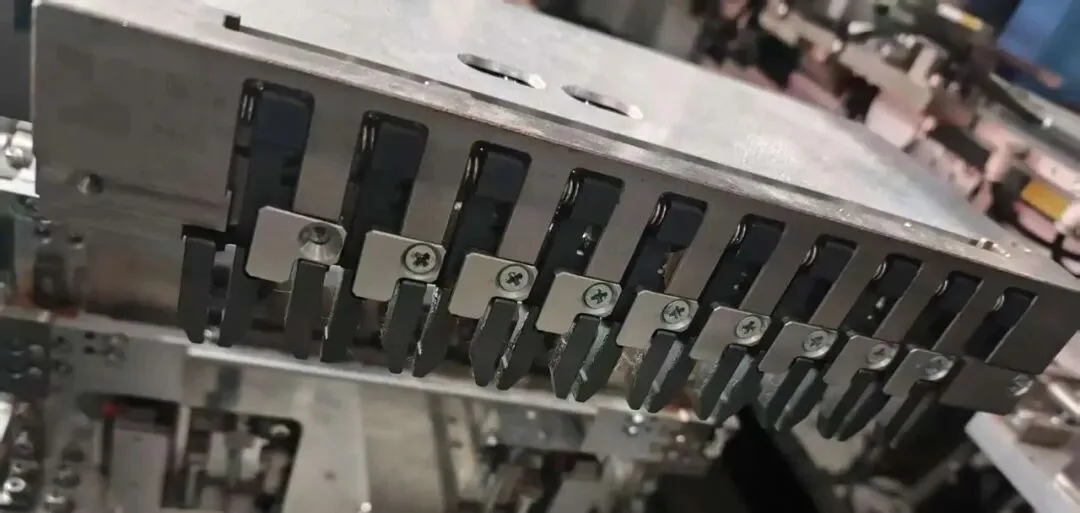
10BB stringer dragmekanism
3. Främre huvud kallödning
| Artikel | Vad du ska titta på |
|---|---|
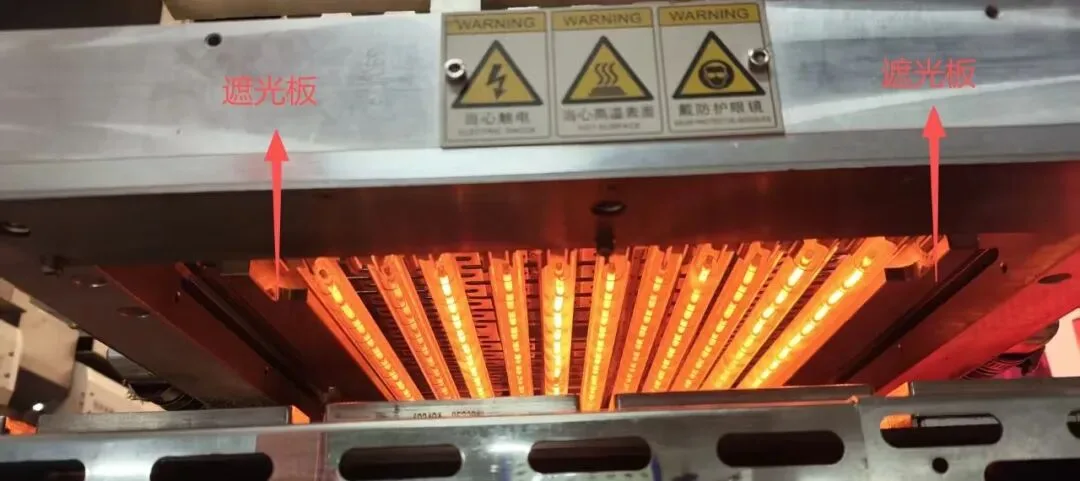
| Ljuslåda | Är skuggningsplattan deformerad eller blockerar ljusröret? Fel skuggningsplatta position låter bandet smälta tenn innan det går in i ljuslådan, det vill säga för tidig tennsmältning, och du får huvud kallödning. Kontrollera standby-effekten och lödningstiden för ljusröret. |
| Fixtur | Är fixturen bågformad eller deformerad? En bågformad fixtur kan inte pressa bandet, så kallödning visas. Håller alla pressstift lödningshuvudet? Glider fixturen? |
| Ribbon | Deformerade eller översträckta bandböjar kan inte rikta in sig med busbaren, vilket orsakar kallödning. Kontrollera även för lyfta bandändar, som inte kan röra busbaren. |
| Annat | Torkades fukten efter cellskärning? |
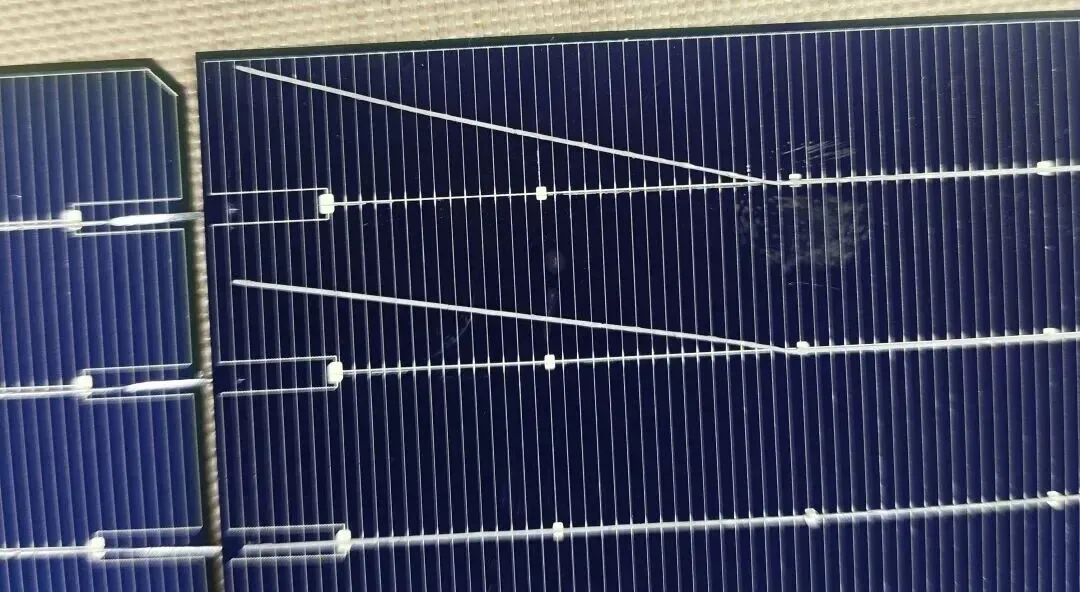
4. Huvud- och svanspunkt kallödning
| Artikel | Vad du ska titta på |
|---|---|
| Dragning | Lyft bandände eller översträckt band. |
| Fixtur | Pressstiftet har fallit av, är deformerat eller fastnat. Kallödning på punkt kommer vanligtvis från ett problem med pressstiftet. Utan stiftet kan bandet inte nå busbaren. |
| Tillplattning | Tillplattning för nära lastområdet, eller att tillplattningen vänder sig. |
5. Baksidans kallödning
| Artikel | Vad du ska titta på |
|---|---|
| Adsorption | När basplattans adsorption är av, förskjuts cellen och bandet i förhållande till varandra under förflyttning, vilket orsakar kallödning på baksidan. (Vanligtvis hela baksidan.) |
| Svetsbasplatta | Dålig planhet på basplattan eller kraftigt slitage. Är basplattans magnet lyft? Stämmer cellens och basens positioner överens? |
| Svansklämma | Svansklämman för låg, fastnad, kan inte greppa bandet, eller främmande material inuti. |
| Lyftning | Lyftet fastnat, cylinder skadad eller läckande, eller onormal bandförsegling, så att bandet studsar och förskjuts och inte sätter sig rätt. |
| Svetsband | Slitet band, lyfta kanter, eller främmande material under bandet förskjuter bakbandet medan cellen och fixturen rör sig. (Inget annat påverkar det. Frambandet hålls av fixturen och förskjuts inte lätt.) |
| Annat | Dåliga inkommande celler eller dåligt inkommande band. |
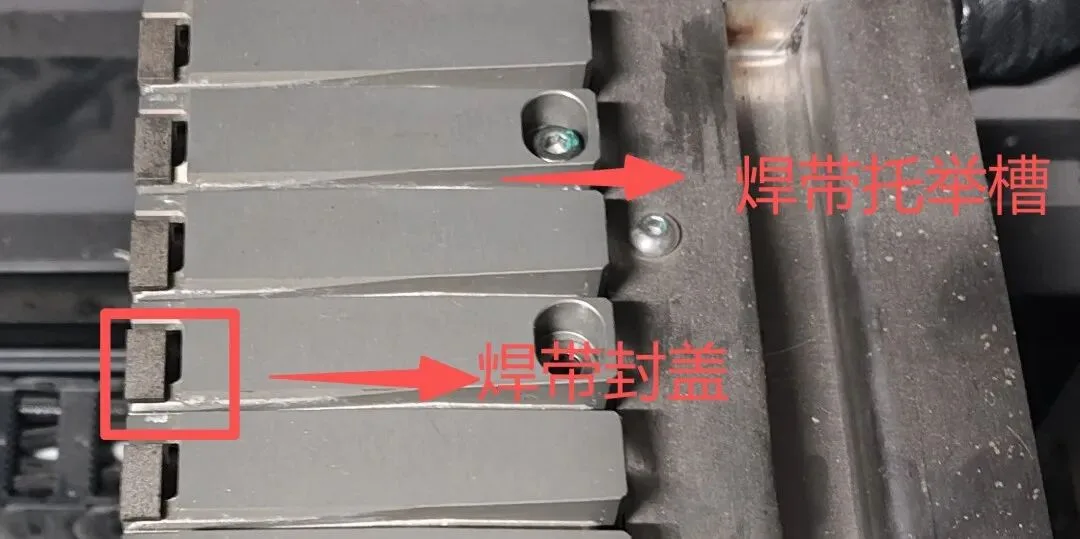
Gissa hur många BB denna lyftjigg är för. (PS: inte använt på ett halvår.)
Tekniska fördelar
Logik-först felsökning: kontrollera alltid exponerad vit innan du bedömer skarven, så att du åtgärdar det verkliga felet, inte symptomet
Platsbaserad metod: framsida hel panel, enstaka band, huvud, svans punkt och baksida har var sin checklista, så du begränsar snabbt
Rotorsaks-täckning: ljuslåda, ritning, lyft, fixture, band, flussmedel, basplatta och band är alla kopplade till specifika defekttyper
Verklig referens: byggd kring TOPCon-celler och ATW050 stringer, matchar vad operatörer faktiskt ser på golvet
Produkttillämpning
Denna felsökningslogik gäller för vanliga modullinjer. På framsidan förklarar ljusrutan, fixturcentreringen och flödeskoncentrationen vanligtvis problem på hela panelen, medan defekter på enstaka band och huvud pekar tillbaka på rit- och skärmekanismerna. På baksidan är adsorption, basplattans planhet och bandets skick de vanligaste misstänkta. Oavsett om du kör en 10BB-, 16BB- eller MBB-stringer, håller samma defekt-till-mekanism-kartläggning process-, kvalitets-, utrustnings- och produktionsteamen på samma sida under en kall lödjakt.
Ooitechs syn
Det vi ser på riktiga linjer stämmer väl överens med denna guide: de flesta klagomål om kall lödning spåras tillbaka till fixturcentrering och flödestillstånd långt innan själva ljusrutan är boven, så att kontrollera exponerat vitt först sparar mycket onödig nedmonteringstid. TOPCon-bussbarer är tunnare och silverpastafönstret är snävt, vilket är precis varför bandets planhet och pressstiftets skick betyder mer än de gjorde under PERC-eran. Vi justerar dessa parametrar under driftsättning och operatörsutbildning för varje modullinje vi levererar, och om du vill se stringeruppsättningar som ATW-liknande flöde i aktion, har Ooitech YouTube-kanal på www.youtube.com/ooitech gott om fabriksfilmer värda att titta på.
Obs: Artikeln hänvisar till ATW:s "Sammanfattning av löddefekter".