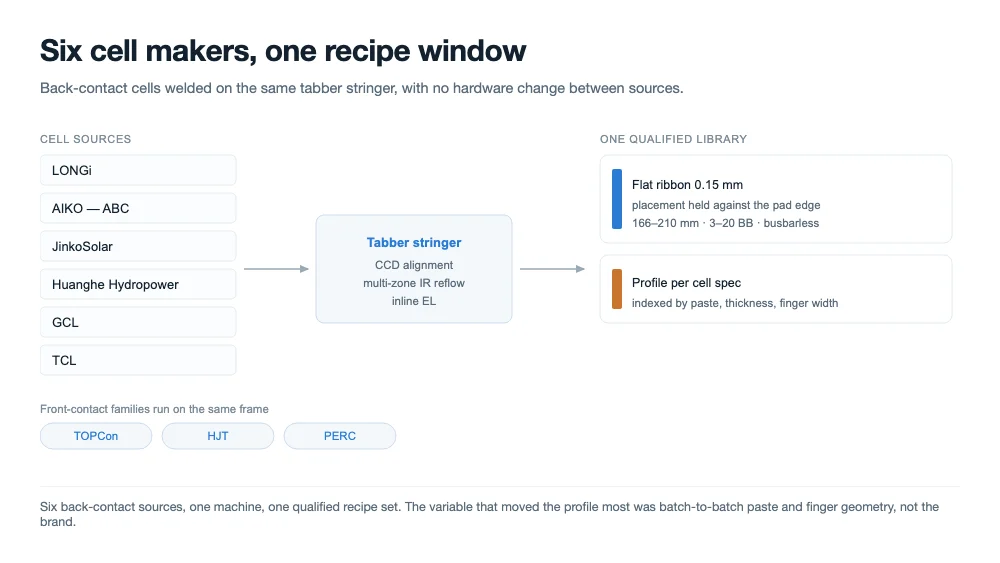
BC-cellkompatibilitet: sex tillverkare, en tabber-stringer
Innehållsförteckning
Snabbt svar: Ooitech har genomfört ett kompatibilitetsprogram där back-contact-celler från LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL och TCL svetsades på samma tabber-stringer, med en maskin och ett receptbibliotek. TOPCon- och HJT-celler kördes på samma plattform. Programmet omfattade inriktning, vätning, fogstyrka, elektroluminescens och böjning efter stringning. Det är vårt eget testarbete och återkopplingen från celltillverkarnas utländska projektteam, inte en certifiering.
Vad "kompatibel" måste betyda innan vi började
En tabber som kör en celltyp bra är inte svår att bygga. En tabber som kör varje celltyp som nu är i massproduktion, på samma ram, utan mekanisk ändring mellan produkterna, är ett annat problem. Det var målet: inte en demonstrationssvets, utan ett produktionsrecept för varje cellfamilj som en kund kan kvalificera och köra.
Vi definierade kompatibel som fyra villkor. Maskinen måste placera ribbon inom det pad- eller fingerfönster som cellen själv definierar. Fogen måste väta och bilda ett intermetalliskt skikt över hela kontaktytan. Cellen måste klara den termiska cykeln utan att spricka, och stringen måste komma ut tillräckligt plan för att lamineras. En cell som svetsas men böjs, eller svetsas men spricker vid uppläggning, klarar inte definitionen även om fogen ser korrekt ut i mikroskop.
Celltyperna som gick genom maskinen
Programmet omfattade de back-contact-produkter som faktiskt levereras i volym, plus de vanligaste front-contact-familjerna, så att en linje som växlar mellan dem inte behöver en andra plattform. Back-contact-celler kom från sex tillverkare; front-contact-cellerna kom från samma programkörningar.
| Cellfamilj | Källor i programmet | Vad fogen måste klara |
|---|---|---|
| BC — back contact, ingen front-busbar | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | Smala bakre pads, snäv inriktning, platt ribbon, böjning |
| TOPCon — front-kontaktad | Samma program, vanligaste leverans | Fina fingrar, multi-busbar-pads, tunna celler |
| HJT — heterojunction | Samma program, vanligaste leverans | Ett temperaturtak som pastan och det amorfa skiktet sätter |
| PERC | Referenskörningar | Baslinjen mot vilken de andra bedöms |
Cellstorlekarna gick från 166 mm till 210 mm, inklusive de halvcellsformat som varje tillverkare levererar, och antalet busbar från tre till tjugo, inklusive busbarfria layouter. Ribbonplaceringen använde platt ribbon på back-contact-cellerna i stället för rund tråd, eftersom den bakre paden är en plan yta med en definierad bredd och en rund tråd bara berör den längs en linje.
Varför back-contact-celler är svårare att svetsa än cellerna de ersätter
På en front-contact-cell landar ribbon på breda busbar-pads och fogen är synlig. På en back-contact-cell sitter båda polariteterna på baksidan, interdigiterade, och den lödningsbara ytan per finger är en bråkdel av vad en busbar ger. Tre saker följer, och alla tre är mekaniska snarare än metallurgiska.
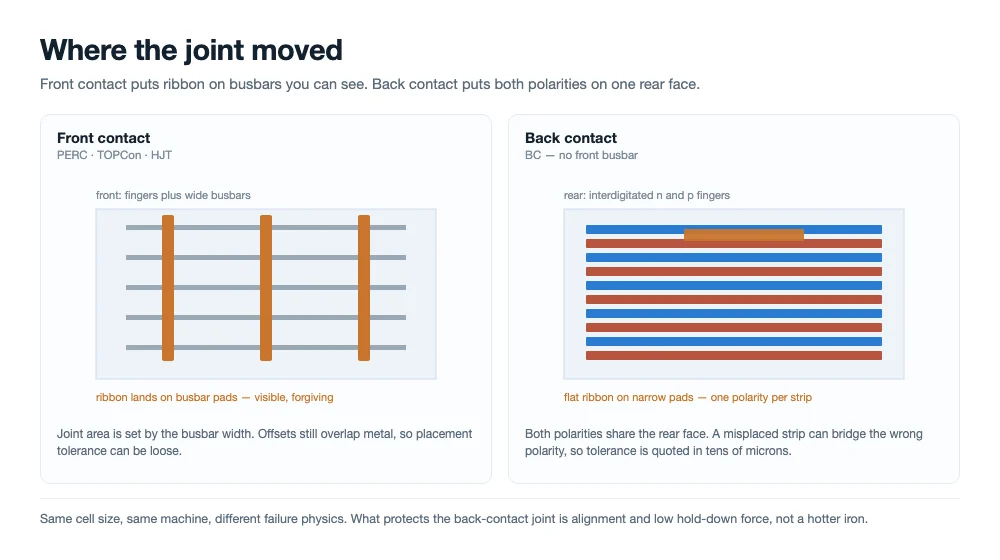
Front contact lämnar fogen på synliga busbar; back contact flyttar den till smala pads på baksidan, där en remsa ligger intill motsatt polaritet.
Inriktningsfönstret stängs
En felplacerad ribbon på en busbar-cell överlappar fortfarande metall. På en back-contact-cell kan samma förskjutning placera remsan mellan två fingrar av motsatt polaritet, vilket inte är en svag fog utan en kortslutning. Platstoleransen måste därför anges i tiotals mikrometer och hållas över ett helt skift, vilket är anledningen till att plattformen använder CCD-inriktning snarare än enbart mekaniska stopp.
Cellen är tunnare och mindre förlåtande
Back-contact-celler i volymproduktion ligger i intervallet 130 till 170 mikrometer, och baksidan bär hela interconnectmönstret. Varje kilogram hållkraft som en front-contact-maskin kan komma undan med är en sprickrisk här. Trycket måste vara tillräckligt för att garantera kontakt och inte mer, vilket lägger bördan på plattans planhet och på hur remsan spänns.
Böjningen uppstår efter fogen, inte under den
Lodet stelnar vid en temperatur långt över cellens eget expansionsområde, och koppar drar ihop sig ungefär sex gånger snabbare än kisel på vägen ned. Den missanpassningen absorberas av att ribbon ger efter i kompression, vilket är den avsedda mekanismen — men på en back-contact-cell löper ribbon över en yta som också måste förbli plan för laminering. En string som synligt är böjd är en lamineringsdefekt som väntar på att hända, och det är det felmod som dyker upp sist.
Temperaturen vid vilken fogen bildas är den enskilt största hävstången för allt detta. Lägre stelningstemperatur innebär mindre spänning inlåst i cellen. Det innebär också mindre marginal för det intermetalliska skiktet att bildas, så fönstret är inte "så kallt som möjligt" utan "så kallt som fogen tillåter".
Tre kemier, tre temperaturfönster, en plattform
Anledningen till att en enda maskin kan täcka marknaden är att skillnaderna mellan cellfamiljerna nästan helt är termiska och mekaniska, och båda är programmerbara. Det som ändras mellan produkterna är profilen, uppehållstiden, hållkraften, ribbonspecifikationen och inriktningsmodellen — inte hårdvaran.
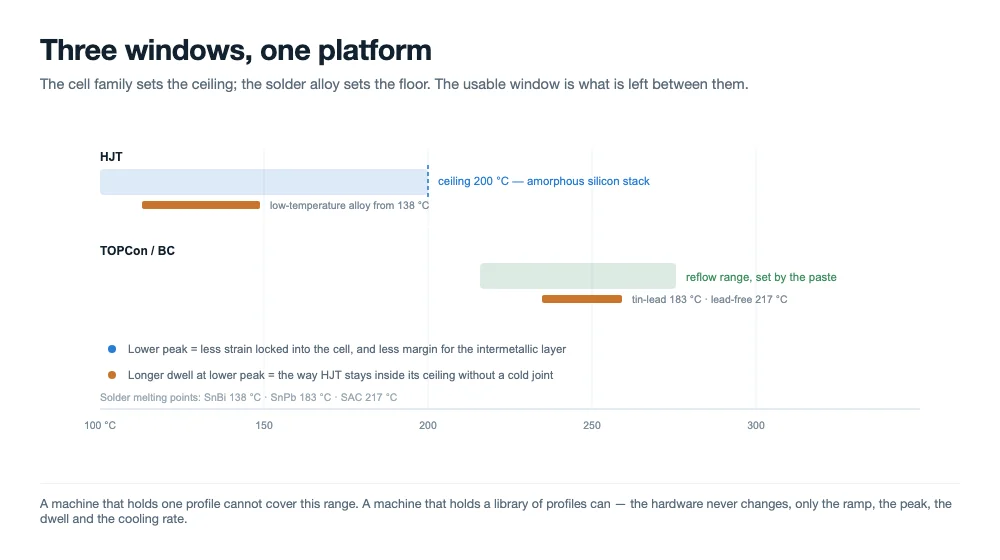
Cellfamiljen sätter taket och lodlegeringen sätter golvet. Det användbara fönstret är gapet mellan dem.
| Vad som förändras | BC / TOPCon | HJT |
|---|---|---|
| Högsta celltemperatur | Konventionellt reflow-område, satt av pastan | Begränsas av amorft kiselstacken; processen hålls normalt vid eller under 200 °C |
| Lödlegering | Standardtenn-bly eller blyfri beläggning | Lågtemperaturlegering, eller ledande lim i stället för lod |
| Hålltid och kylning | Kort och kontrollerad; kylhastigheten spelar roll för warpning | Längre hålltid vid lägre topptemperatur, mjukare ramp för att undvika termisk chock |
| Hanteringskraft | Låg, plattans planhet kritisk | Lägst av de tre; stacken är den mest ömtåliga delen av cellen |
Ett receptbyte mellan två cellfamiljer på denna plattform är ett biblioteksbyte: profilen, trycken och justeringsmodellen laddas tillsammans, och den första strängen inspekteras innan linan släpps. Det är den praktiska skillnaden mellan "maskinen kan göra det" och "du kan köra det en tisdagseftermiddag när celltillförseln ändras".
Hur programmet genomfördes
Varje celltyp gick igenom samma sex kontroller, i samma ordning, så att resultaten kunde jämföras mellan tillverkare i stället för att diskuteras.
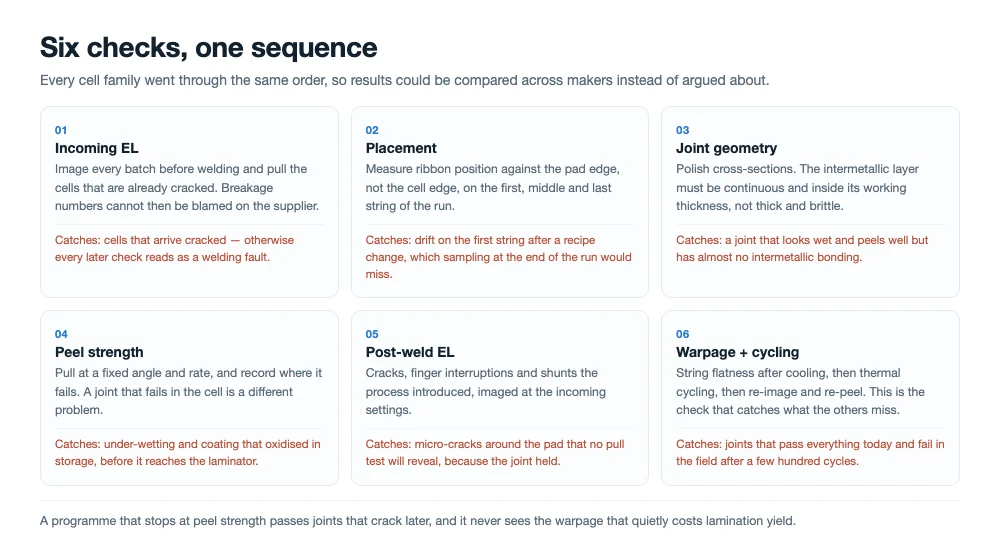
Samma sex kontroller på varje cellkälla, i samma ordning, så att resultaten kunde jämföras i stället för att diskuteras.
- Inkommande EL. Varje batch avbildades före lödning och varje cell med en befintlig spricka plockades ut, så att brottsiffrorna inte kunde blåsas upp av leverantörsdefekter.
- Placering. Bandpositionen mättes mot padkanten, inte cellkanten, på den första, mellersta och sista strängen i varje körning.
- Vätning och foggeometri. Tvärsnitt polerades för att kontrollera att intermetallskiktet var kontinuerligt och inom det fungerande tjockleksintervallet, i stället för tjockt och sprött eller tunt och ofullständigt.
- Peelhållfasthet. Bandet peelades vid en fast vinkel och hastighet i en dragprovmaskin; brottplatsen registrerades liksom kraften, eftersom en fog som brister i cellen är ett annat problem än en som brister vid gränsytan.
- EL efter lödning. Sprickor, fingeravbrott och shunts som processen infört, avbildade med samma inställningar som den inkommande inspektionen.
- Warpning och termisk cykling. Strängens planhet mättes efter kylning, därefter gick enheterna genom termisk cykling innan de avbildades och peelades igen.
Sekvensen spelar roll. Ett program som börjar med peelhållfasthet och slutar där kommer att godkänna fogar som spricker tre månader senare, och det kommer att missa den warpning som förstör ett lamineringsutbyte utan att någonsin synas i ett dragprov.
Vad resultaten visade
Alla sex baksideskontaktkällor löddes på samma plattform utan hårdvaruändring mellan dem. Variationen som spelade roll var inte mellan märken utan mellan batchar: pastatjocklek, fingerbredd och celltjocklek påverkade arbetsprofilen mer än celltillverkaren gjorde, vilket är anledningen till att receptbiblioteket indexeras efter cellspecifikation i stället för leverantörsnamn.
Fellägena vi såg var de välbekanta, och de svarade på de välbekanta åtgärderna. Kalla fogar spårades till otillräcklig topptemperatur eller en beläggning som oxiderat vid lagring. Gulning och bandförsprödning spårades till för mycket värme under för lång tid. Sprickor klustrade där hålltrycket var högst och celltjockleken lägst. Warpning korrelerade med bandspecifikationen långt starkare än med lödprofilen.
Gällande brott är plattformen specificerad till högst 0,2 % på klass A-celler och programkörningarna stämde överens med den siffran över cellfamiljerna. Projektteamen som fick lödda prover från celltillverkarnas utländska verksamheter bedömde fogkvaliteten och strängutbytet som högre än vad de hade sett från jämförbar utrustning på samma celler. Det är deras bedömning av prover, inte en certifiering, och vi behandlar det som en signal snarare än en specifikation.
Var dessa påståenden tar slut
Tre begränsningar är värda att säga rakt ut, eftersom ett inköpsbeslut byggt på ett övertolkat påstående är ett dåligt beslut.
För det första är detta Ooitechs eget testarbete plus kundfeedback från försök. Inget tredjepartslaboratorium har certifierat kompatibiliteten, och ingen celltillverkare har godkänt maskinen. För det andra är kompatibiliteten visad på de cellspecifikationer vi fick, vilket inte är samma sak som varje framtida revision av dessa produkter; en ny pasta eller en ny fingergeometri är en ny kvalificering. För det tredje är celltyptäckningen en egenskap hos plattformen och receptet, inte ett löfte om att vilken cell som helst kommer att köras vid märkeffekt genomströmning vid första försöket. Genomströmningen är en funktion av hur mycket inspektion och hantering cellen behöver, och baksideskontaktceller ligger i det långsammare intervallet.
Vad det förändrar för en lina som väljer baksideskontakt i dag
För två år sedan stod en modullina som köpte in baksideskontakt inför ett val mellan en dedikerad maskin och en kompromiss. En dedikerad maskin låste linan till en cellkälla och en cellrevision. En kompromiss innebar att acceptera utbytesförlust på de nya cellerna. Täckning över de baksideskontaktprodukter som levereras tar bort den avvägningen, och det förändrar tre beslut.
Det förändrar hur du skriver utrustningsspecifikationen: celloberoende täckning hör hemma i acceptanskriterierna, med en namngiven lista över celler som ska demonstreras på ditt eget material före slutbetalningen. Det förändrar hur du planerar kapacitet, eftersom en lina som kan byta cellfamiljer inte behöver en andra stringer när marknaden rör sig. Och det förändrar vad du begär vid receptöverlämningen, eftersom värdet ligger i biblioteket av kvalificerade profiler, inte i maskinens förmåga att hålla en temperatur.
De fyra frågorna att ställa till varje leverantör som gör detta påstående
Varje tabbertillverkare kommer nu att säga att den hanterar baksideskontaktceller. Frågorna nedan skiljer ett program från ett stycke marknadsföring.
- Vilka celler, exakt, och vid vilken revision? En lista över tillverkare är svagare än en lista över artikelnummer och pastagenerationer.
- Vad mättes, och mot vad? Placering mot padkanten, peel med registrerad brottplats, warpning i millimeter per sträng, EL vid matchade inställningar.
- Kan det upprepas på dina celler? Ett bevittnat test på ditt eget material, hos dig eller hos dem, med acceptanssiffrorna överenskomna i förväg.
- Vad kostar en omställning? Tid, förbrukningsmaterial, skrot och operatörsutbildning per byte, inte per maskin.
Om en leverantör svarar på alla fyra med siffror och en testrapport är påståendet förmodligen verkligt. Om svaret på den tredje är en broschyr är det ännu inte ett kompatibilitetsprogram.
Vanliga frågor
Innebär det att maskinen svetsar vilken cell som helst på marknaden?
Det innebär att plattformen har demonstrerats på de back-contact-, TOPCon-, HJT- och PERC-celler vi fick tillgång till, i format från 166 mm till 210 mm och med tre till tjugo busbars, inklusive busbarfria layouter. En cell med ny pasta, annan fingergeometri eller annan metalliseringsstack är en ny kvalificering, inte ett automatiskt godkännande.
Påstår Ooitech att dessa celltillverkare rekommenderar utrustningen?
Nej. Deras celler var testmaterialet. Återkopplingen kom från utländska projektteam som fick svetsade prover, och vi redovisar den som återkoppling. Ingen rekommendation, inget partnerskap och ingen certifiering antyds, och varumärkesnamnen förekommer här endast för att identifiera de celler som svetsades.
Kan en maskin verkligen köra HJT och back contact?
Ja, eftersom begränsningen för HJT är termisk och begränsningen för back contact är mekanisk, och båda styrs av parametrar snarare än hårdvara. HJT körs vid en lägre topp med längre hålltid och mjukare ramp; back contact körs med konventionell reflow med noggrannare placering och lägre nedhållningskraft.
Vilken genomströmning bör man förvänta sig på back-contact-celler?
Lägre än på front-contact-celler vid samma plattformskapacitet, eftersom inriktning och inspektion tar längre tid per cell. Plattformen är klassad för 1 000 till 1 200 celler per timme i standardkonfigurationen och 2 400 i höghastighetskonfigurationen; planera back-contact-linjer i den konservativa änden och bekräfta med en tidsmätt körning på dina egna celler.
Spelar flat ribbon så stor roll på baksidan?
Det spelar större roll än på framsidan. En rund tråd kontaktar en flat pad längs en linje, så fogytan är liten och skalkraften begränsas av geometrin innan den begränsas av metallurgin. Flat ribbon ger en definierad kontaktbredd och en lägre profil, vilket också minskar den påfrestning som bandet utsätter en tunn cell för.
Vad händer när en ny cellgeneration kommer?
Receptet kvalificeras om: inkommande EL, placering mot padkanten, tvärsnitt, skalkraft med felplats, EL efter svetsning, skevhet och termisk cykling. På den här plattformen är det ett biblioteksbyte och en kvalificeringskörning, mätt i dagar snarare än i en maskinombyggnad.
Slutliga tankar
Cellteknologin rör sig snabbare än modullinjerna kan byggas om, så den utrustning som vinner är den som inte tvingar fram ett beslut varje gång cellen ändras. Att svetsa sex back-contact-källor på en plattform är ett steg mot det, och det användbara är inte listan över varumärken utan receptbiblioteket och testdisciplinen bakom det. Fråga efter testet, inte påståendet.
Relaterad läsning:
- SS-1500B Automatisk svetsmaskin för solceller: 1 200 celler/h
- SS-2500B Helautomatisk tabber stringer: 2 400 celler/h
- BC-cellteknikens färdplan: från struktur till process
- Varför BC-celler är svåra att tillverka: AIKO:s självmaskerande tvåstegsprocess
- PV-bandets struktur och typer: platt, runt och format
- Tabber- och stringermaskin: Hur den fungerar, hur du väljer
- Stringning av solmoduler: Felsökning av kalla lödställen
- EL-testning för solpaneler: Inline vs offline-uppsättning
- Polsk solcellstillverkare upphandlar Ooitech BC tabber stringer