Hur PV-band tillverkas: dragning, glödgning och förtenning
Innehållsförteckning
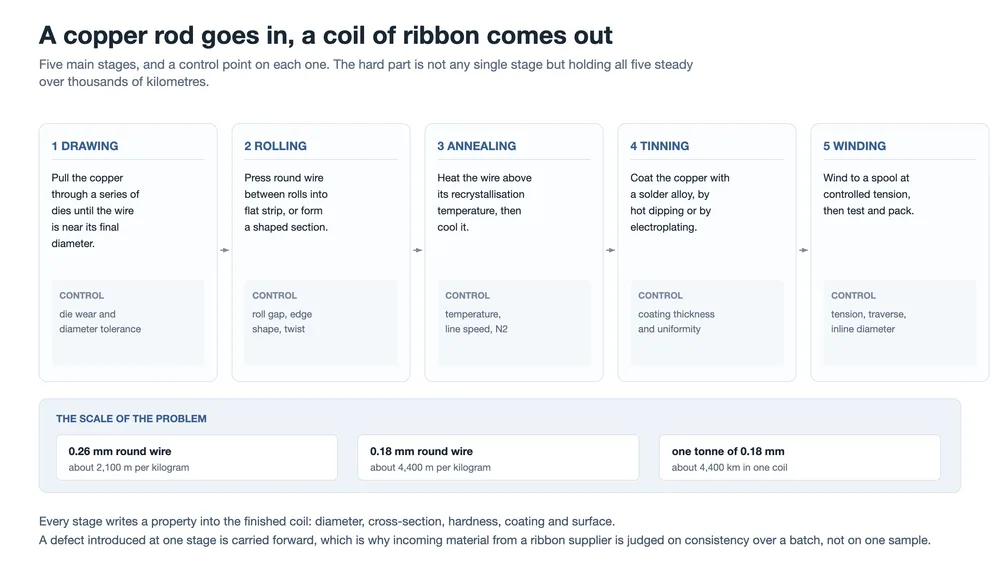
Snabbt svar: En PV-ribba tillverkas i fem steg — dragning, valsning eller formning, glödgning, förtenning och uppspolning med inspektion. Varje steg fastställer en egenskap som nästa steg inte kan reparera: dragskivorna sätter diametern, valsarna sätter tvärsnittet, ugnen sätter hårdhet och förlängning, lödpannan sätter beläggningstjocklek och legering, och spolaren avgör hur spolen beter sig i kundens stringer. Dessa toleranser biter hårdare ju tunnare tråden blir. En diameterunderskridning på 0,01 mm kostar ungefär 6 % mer resistans på 0,35 mm tråd och cirka 12 % på 0,18 mm tråd.
En spole med ribba anländer till en modulfabrik inlindad i film och ser ut som en bulkvara. Det är den inte. Tråden inuti den spolen har gått igenom en sekvens där varje steg skriver in ett tal i den färdiga produkten, och talen samverkar: en diameter som driver gör att resistansen driver, en ugn som går lite för varm förändrar hur ribban beter sig när en stringer drar i den, en lödpanna som inte analyseras tillräckligt ofta förändrar när beläggningen smälter.
Den här sidan följer kopparen från stång till färdig spole. Materialsidan — vilken kopparkvalitet, vilken beläggningslegering, vad beläggningen gör med fogen — behandlas i PV-bandmaterial: kopparkärna, hårdhet och beläggning, och produktsidan i PV-bandets struktur och typer. Det som ligger under båda är linjen som tillverkade dem.
En notering om omfattningen. Processbeskrivningarna här är hur dessa linjer normalt körs, inte mätningar tagna på en specifik linje. Där en siffra är geometrisk snarare än uppmätt markeras det som sådant i slutet av sidan.
De fem stegen, och vad varje steg avgör
Ordningen är inte godtycklig. Dragning och valsning sätter formen på kopparen medan den fortfarande är hård nog att dras och pressas. Glödgningen måste sedan mjuka upp den formen utan att ändra den. Förtenningen måste belägga det glödgningen åstadkom, vid en temperatur som inte upphäver glödgningen. Uppspolningen måste spola resultatet utan att sträcka det. Varje steg ärver geometrin från steget före.
| Steg | Vad det fastställer | Hur det misslyckas tyst |
|---|---|---|
| Dragning | Färdig diameter | Slitage på dragskivan vidgar hålet, så diametern driver uppåt genom en sats |
| Valsning och formning | Tvärsnitt: bredd, tjocklek, form | Valslitage rundar bandkanterna och låter sektionen vrida sig |
| Glödgning | Sträckgräns och förlängning | En liten förändring i hastighet eller temperatur flyttar hårdheten inom spolen |
| Förtenning | Beläggningstjocklek, jämnhet, legering | Pannan driver när koppar löses upp i den och när legering förbrukas |
| Uppspolning | Spänning, traversmönster, packad längd | För hög spänning sträcker mjuk ribba; en dålig travers trasslar vid avspolning |
De steg som får minst uppmärksamhet hos köparen är vanligtvis de som orsakar mest problem vid linjens slut. Särskilt hårdhet och traversmönster är osynliga i ett datablad men avgör om en stringer går utan stopp.
Dragning: en stång blir tråd
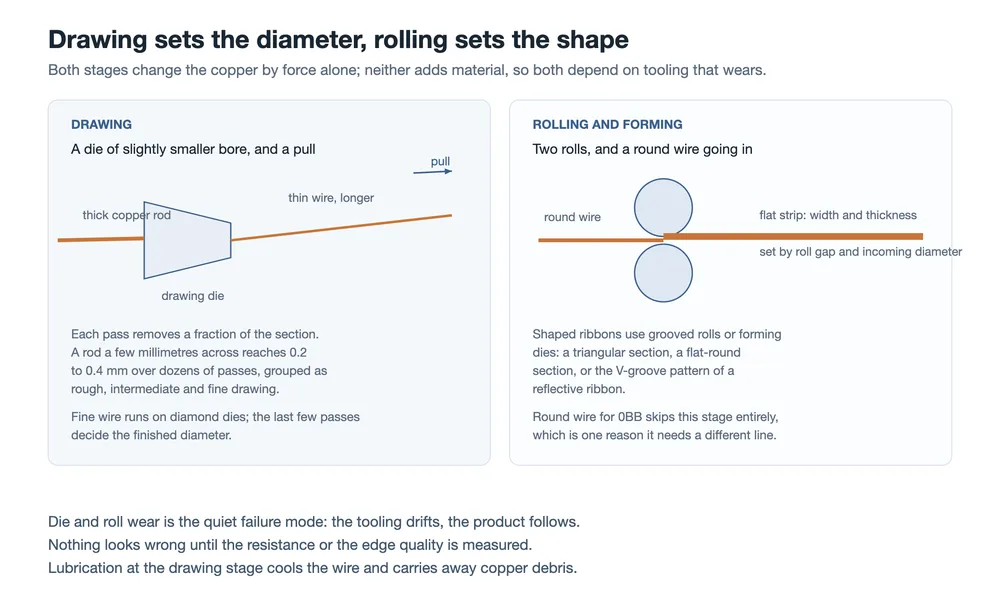
Dragning drar koppar genom en dragskiva vars hål är något mindre än tråden som går in i den. Metallen komprimeras inte; den sträcks, så tråden blir längre när den blir tunnare. Eftersom massan bevaras byter varje pass diameter mot längd, och inget enskilt pass kan göra mycket utan risk för att tråden brister.
En kopparstång på några millimeter når därför 0,2 till 0,4 mm över dussintals pass, normalt grupperade i grovdragning, mellandragning och findragning. De sista passen betyder mest, eftersom den färdiga diametern är summan av varje dragskiva tråden har passerat, där den sista dragskivan har störst enskilt inflytande.
Tre saker avgör diametern
- Dragskivans skick. Fin tråd går genom diamantdragskivor, som står emot slitage bättre och behåller sitt hål längre än alternativen. Slitaget är gradvis, så tråden som kommer av en linje kan hålla sig inom specifikationen i dag och driva ut ur den nästa vecka utan att något synbart förändras.
- Smörjning och kylning. Dragvätskan leder bort värme och spolar ut kopparrester. Bristande smörjning visar sig som repor och brott, och resterna repar själva en yta som nästa steg måste belägga.
- Ytkvalitet. Repor, grader och kopparpåläggning ärvs. En defekt som uppstår vid dragningen försvinner inte i ugnen eller lödpannan; den dyker upp igen som dålig beläggningsvidhäftning eller som ett lödbarhetsproblem hos kunden.
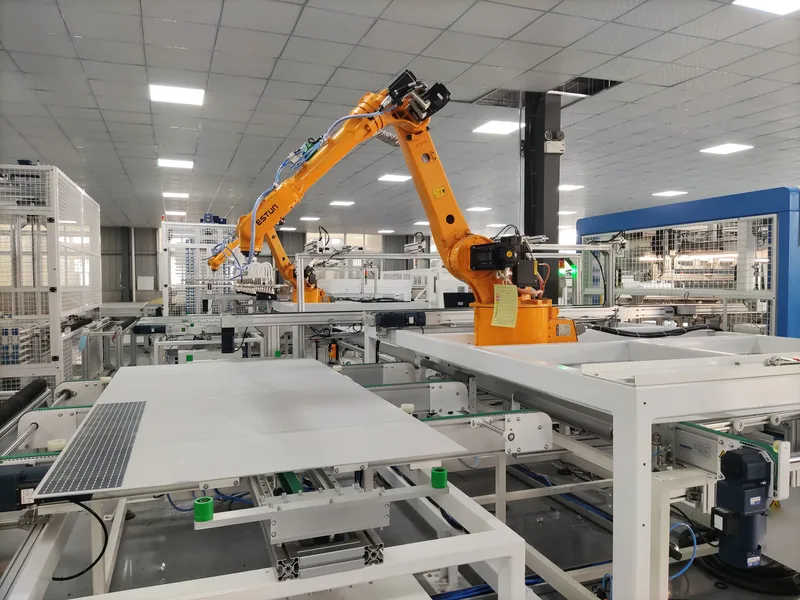
Detta är steget som en ribblinjes dragningssektion är uppbyggd kring, och det är också där de flesta ribbtillverkningsmaskiner som säljs som paket koncentrerar sin instrumentering. Vår egen tråddragningsmaskin för ribbproduktion och den integrerade dragnings- och förtenningslinjen står och faller båda med dragskivehanteringen snarare än med dragningshastigheten.
Valsning och formning: rund tråd blir platt band
Platt ribba för samlingsskenor och för äldre sammankopplingslayouter produceras genom att rund tråd passerar mellan två valsar. Bredd och tjocklek kommer från valsgapet och från diametern på tråden som går in, vilket är varför dragningssteget måste vara konsekvent innan valsning kan vara det: två variationskällor i serie beter sig sämre än summan av deras enskilda toleranser.
Nominell tjocklek är den uppenbara egenskapen att hålla, men kantformen betyder lika mycket. En vals som har slitits i mitten ger band som är tunnare i centrum, och band med rundad eller uttunnad kant beter sig annorlunda i en station för formning av samlingsskenor än band med fyrkantig kant. Vridning är den andra tysta defekten: band som lämnar valsen med en vridning ser fortfarande godtagbart ut på en spole och blir bara ett problem när en maskin försöker lägga det plant.
Rundtråd för 0BB-layouter hoppar helt över detta steg. Det är en anledning till att övergången till 0BB förändrar hur en bandlina konfigureras snarare än att bara ändra en produktkod, och det är därför integrerad dragnings-, valsnings- och förtenningslina specificeras för busbar-band snarare än för fin rundtråd.
Glödgning: steget som avgör hur bandet beter sig i en stringer
Dragning bearbetar kopparen hårt. Kristallstrukturen förvrängs, tråden blir styv och den klarar inte att dras av en stringer utan att överföra spänning till en cell. Glödgning motverkar detta: tråden värms över sin rekristallisationstemperatur och kyls sedan, och den bearbetade strukturen ersätts av nya korn.
Två uppvärmningsarrangemang är vanliga. En rörugn för tråden genom en uppvärmd zon. Direkt motståndsuppvärmning leder ström genom själva tråden, så kopparen genererar sin egen värme. Oavsett metod är fysiken densamma: det kopparen får är en kombination av temperatur och tid, och båda ställs in av linjehastigheten.
Hastighet och temperatur är en reglering, inte två
En snabb linje ger varje centimeter tråd mindre tid i den heta zonen, så den behöver en högre temperatur för att nå samma resultat. Kopplingen innebär att en liten ändring i linjehastigheten ändrar hårdheten även när ugnens börvärde inte har rört sig, och effekten visar sig över hela spolens längd snarare än i ett enda testprov. En spole kan därför klara en laboratoriekontroll och ändå bete sig inkonsekvent i en stringer, eftersom stringern ser hela längden.
Atmosfären spelar roll av samma anledning. Het koppar oxiderar lätt, och ett oxidlager på ytan skulle störa den beläggning som följer. Kväve används normalt för att hålla syre borta under glödgningen och den kylning som följer.
Celltjockleken snävar in fönstret ytterligare. En tunnare cell klarar mindre spänning vid fogen, så det acceptabla bandet för sträckgräns smalnar av, och en bandlina måste hålla det bandet konsekvent snarare än i genomsnitt. Fogens mekaniska beteende behandlas mer ingående i vad ett PV-band gör: tre uppgifter, en avvägning, och själva hårdhetsfönstret i PV-bandmaterial.
Nedströms är detta vad stringern upplever. Ett band som anländer för hårt överför spänning till cellen; ett som anländer för mjukt kan dras ut och sträckas av maskinens egen hantering, och hur en stringer hanterar band förklarar varför maskinen tolererar ett intervall snarare än ett enda värde.
Förtenning: två sätt att lägga en legering på koppar
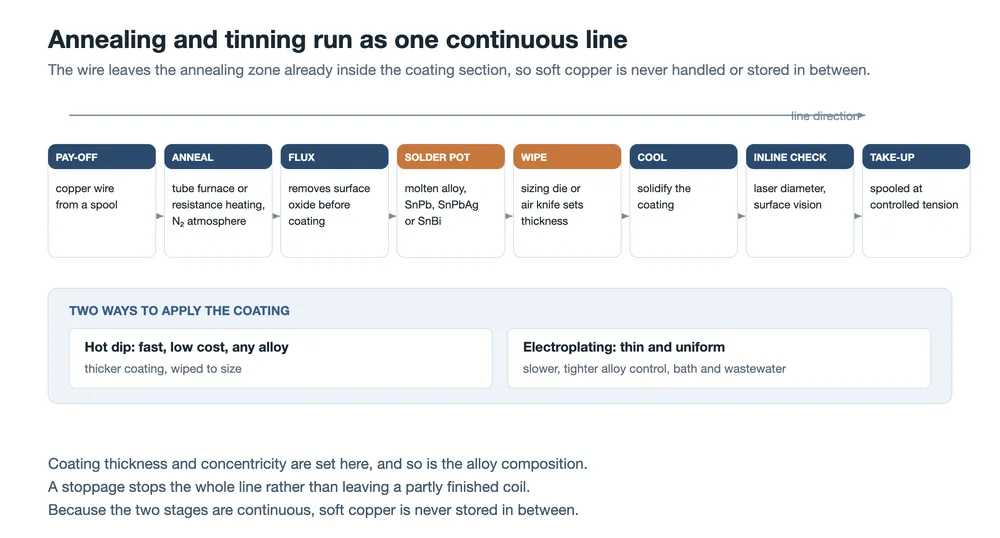
Koppar ensamt löder inte rent och oxiderar vid lagring, så tråden beläggs med en lodlegering. Den vanligaste metoden är varmdoppning. Tråden passerar genom ett flussbad som avlägsnar ytoxiden, går in i en gryta med smält legering, lämnar genom en avstrykning — antingen ett kalibreringsmunstycke eller en luftkniv — som avlägsnar överskottet, och kyls sedan. Avstrykningen är det som bestämmer beläggningstjockleken, och det är en mekanisk inställning som måste hålla i timmar av produktion snarare än för ett prov.
Alternativet är galvanisering, där beläggningen avsätts från en elektrolyt. Det ger ett tunnare och mer enhetligt lager, vilket spelar roll när beläggningstjockleken måste hållas snävt, men det är långsammare, det gör legeringssammansättningen svårare att justera, och det för in ett pläteringsbad och en avloppsström i en fabrik som kanske inte vill ha någotdera.
| Egenskap | Varmdoppning | Galvanisering |
|---|---|---|
| Hur beläggningen bildas | Tråden doppas i smält legering; lagret stryks av till rätt mått | Metall avsätts från en elektrolyt på kopparen |
| Typisk tjocklek | Tjockare, inställt av avstrykningen | Tunnare, och lättare att hålla enhetligt |
| Ändra legeringen | Enkelt: SnPb, SnPbAg och SnBi körs alla i samma grytarrangemang | Begränsat av elektrolytsystemet |
| Vad det kostar dig | Legeringförbrukning, slagg, och en gryta vars sammansättning driver | Hastighet, badunderhåll, avloppsrening |
Oavsett vilken väg som används måste fyra egenskaper hållas samtidigt:
- Tjocklek. För tunn lämnar för lite lod för en pålitlig fog. För tjock slösar tvärsnitt på ett lager som leder dåligt jämfört med koppar, och det gör lodkulor och bryggor mer sannolika.
- Enhetlighet och koncentricitet. På rundtråd måste beläggningen vara jämn hela vägen runt; på platt band måste den vara jämn på båda sidorna. En tråd som är tjock på ena sidan och tunn på den andra klarar en medeltjocklekskontroll och löder ändå dåligt på ena sidan.
- Legeringens sammansättning. Grytan förändras när legering förbrukas och när koppar löses upp i den, och båda förskjuter smältbeteendet och vätningen. Periodisk analys och påfyllning är det som håller beläggningen inom sin specifikation, inte den initiala laddningen.
- Ytans tillstånd. Den färdiga beläggningen ska vara slät, fullständig, fri från utbuktningar och inte bära några okontrollerade flussrester.
Beläggningskemin och dess inverkan på fogen — inklusive varför blyfria och lågtemperaturlegeringar beter sig annorlunda — beskrivs i PV-band och flussmedel.
Varför glödgning och förtenning vanligtvis körs som en linje
Glödgad koppar är mjuk, ren och reaktiv. Om den spolades upp mellan ugnen och lödgrytan skulle den oxidera på ytan och deformeras under sin egen vikt, och förtenningssteget skulle då belägga en yta som redan hade förändrats. Att köra de två stegen i följd — avspolning in i ugnen, ut ur ugnen in i flussen och grytan — undviker båda problemen, och det är därför de två vanligtvis beskrivs som en linje snarare än två maskiner.
Arrangemanget har en konsekvens för kvalitetskontrollen. Eftersom stegen är kontinuerliga bekräftas kopparens glödgade tillstånd först vid uppspolningsänden av samma linje. Om ugnen driver ligger beviset på driften i den färdiga spolen snarare än i en mellanliggande, vilket är därför inline-mätning och testning per sats i slutet av linjen väger tyngre än mellanliggande kontroller.
Specialband är en linjemodifiering, inte en separat produkt
Formade och funktionella band tillverkas genom att lägga till eller modifiera ett av de fem stegen, och det är där deras kostnad kommer ifrån.
- Segmenterat band. Platta sektioner pressas till rund tråd med en fast stigning. Stigningen måste matcha cellmåtten och cellgapet, vilket gör en inline-press till ett synkroniseringsproblem snarare än ett formningsproblem.
- Reflekterande band. En mönstrad vals pressar V-formade spår i ytan på platt band. Spåren måste formas utan att skada beläggningen under dem.
- Triangulära och platt-runda sektioner. Dessa kräver spårade valsar eller formningsdynor. Svårigheten är att hålla sektionen konsekvent längs hela längden och att förhindra att bandet vrids när det spolas.
- Svart band. Efter förtenning mörknar ytan genom en beläggning eller ytbehandling. Färgen måste vara jämn och får inte påverka lödning eller långsiktig tillförlitlighet.
Det gemensamma draget är ett snävare processfönster och en långsammare väg till stabil avkastning. Bandtillverkare som erbjuder dessa produkter säljer vanligtvis verktyg och processkontroll lika mycket som de säljer metall.
Spolning, inspektion och vad modultillverkaren tar emot
Det sista steget avgör hur de föregående fyra överlever transporten. Uppspolningens spänning måste vara tillräckligt hög för att ge en stabil spole och tillräckligt låg för att inte sträcka mjukt band, eftersom ett sträckt band har mindre diameter än vad dragningssteget producerade. Traversmönstret avgör om utrustningen hos kunden kan avspola tråden utan att den trasslar sig, och med 0BB-band gör antalet mycket fina trådar som avspolas samtidigt att spolningsmönstret blir en del av stringerns stabilitet snarare än en förpackningsdetalj.
Inspektionen delas upp i två slag. Inline-system mäter diametern med laser och övervakar ytan med en kamera, så en drift fångas medan linjen körs. Offline-testning sker per batch och täcker de egenskaper en modultillverkare faktiskt är beroende av: mått, resistivitet, draghållfasthet, sträckgräns, förlängning, beläggningstjocklek och lödbarhet. Resistiviteten förtjänar en egen kommentar, eftersom det är där tvärsnitt och materialrenhet möts.
Hur en hundradels millimeter blir en procent
Resistansen per längdenhet minskar med kvadraten på diametern, så en diameter som är undermåttlig ökar resistansen snabbare än underskottet antyder. Om dragningssteget producerar tråd som är 0,01 mm under nominellt värde är ökningen inte en procent — den är flera, och den växer när den nominella diametern minskar:
| Nominell diameter | Resistansökning vid 0,01 mm undermått | Längd per kilogram |
|---|---|---|
| 0,35 mm (MBB) | cirka 6,0 % | cirka 1 160 m |
| 0,26 mm (SMBB) | cirka 8,2 % | cirka 2 100 m |
| 0,18 mm (0BB) | cirka 12,1 % | cirka 4 400 m |
Längdkolumnen förklarar varför toleransfrågan inte är akademisk. Vid 0,18 mm är ett kilogram koppar mer än fyra kilometer tråd, och ett ton är mer än fyra tusen kilometer. En diameter som driver en hundradels millimeter någonstans i den längden syns inte i produkten, men den ändrar resistansen i varje meter den passerar.
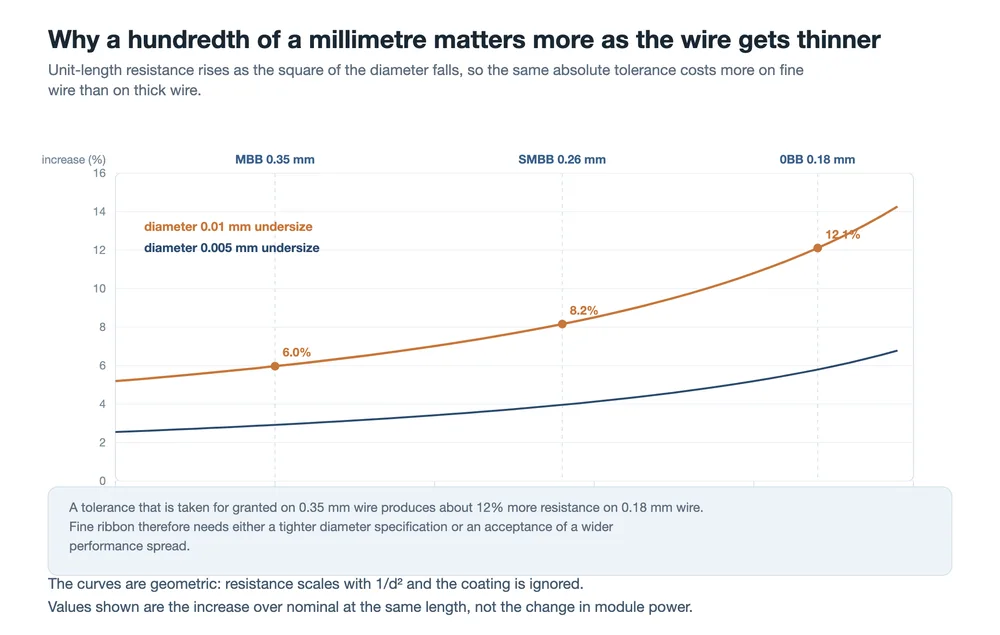
Den praktiska konsekvensen är en avvägning som kunden inte kan undvika. En bandlinje kan hålla en absolut tolerans och låta den relativa bestraffningen växa när tråden blir tunnare, eller så kan den strama åt toleransen för fin tråd och acceptera den långsammare dragningen, tätare byten av dragskivor och högre inspektionsbelastning som följer med det. När tunn tråd sitter i en stringer som applicerar spänning på dussintals strängar samtidigt hör den beräkningen till bandspecifikationen snarare än till maskinköpet, vilket är samma avvägning beskriven från modulsidan i PV-bandets struktur och typer.
Vad man ska fråga en bandleverantör
Nästan allt som går fel med band ser först ut som ett lödproblem och visar sig vara ett processkonsekvensproblem uppströms. Sex frågor skiljer en leverantör som kontrollerar linjen från en som säljer vad linjen än producerade:
- Vad är diameterfördelningen inom en spole och mellan spolar, inte bara det nominella värdet?
- Vilket intervall har beläggningstjockleken, och hur kontrolleras jämnheten runt tråden snarare än tvärs över ett prov?
- Hur ofta analyseras lödgrytan, och vad utlöser påfyllning?
- Vilka värden har sträckgränsen och förlängningen, och hur mycket varierar de längs en spole?
- Vilket lödbarhetstest används, och med vilket intervall?
- För fin tråd, vilket spolningsmönster används och vilken spänning används vid uppspolning?
FAQ
Ändrar förtenningen trådens diameter?
Ja. Den färdiga produkten är koppar plus beläggning, och beläggningen ingår när måtten anges. Den leder mycket lite ström jämfört med kopparen, vilket är anledningen till att en tjockare beläggning inte är ett sätt att minska resistansen.
Kan en linje tillverka både rund tråd och platt band?
Dragnings- och glödgningssektionerna är gemensamma, och rund tråd går helt enkelt förbi valssektionen. Formade sektioner är en annan sak, eftersom de kräver spårade valsar eller formningsdynor snarare än ett platt valspar.
Varför inte glödga så mjukt som möjligt?
Eftersom stringerns egen hantering blir gränsen. Mycket mjukt band sträcks under den spänning som används för att placera och dra det, vilket ändrar dess tvärsnitt och dess position i förhållande till cellen. Det användbara intervallet är ett fönster snarare än en riktning.
Varför är 0BB-band svårare att tillverka än platt band?
Det är tunnare, så samma absoluta diametertolerans kostar mer resistans; det har en beläggning som måste vara jämn runt en cirkulär sektion; och dussintals strängar avspolas tillsammans, vilket gör spolning och traversmönster till en del av maskinens tillförlitlighet snarare än en förpackningsdetalj.
Är elektropläterad beläggning bättre än varmdoppning?
Bättre på att hålla ett tunt, jämnt lager, vilket är en verklig fördel när tjockleken måste vara snäv. Varmdoppning är snabbare, billigare och långt mer flexibel vad gäller legeringsval. Det rätta svaret beror på vilken egenskap tillämpningen saknar.
Driver beläggningens sammansättning verkligen under produktionen?
Det gör den. Legeringen lämnar badet på tråden, och koppar löses upp i smältan från tråden som passerar genom den. Båda ändrar sammansättningen, och båda ändrar smältbeteendet. Analys och påfyllning är det som håller beläggningen inom specifikationen.
Slutliga tankar
Bandproduktion är inte en högteknologisk process på det sätt som celltillverkning är. Det är fem mekaniska och termiska steg, som vart och ett måste hålla ett värde stabilt över tusentals kilometer tråd. Svårigheten ligger inte i något enskilt steg; den ligger i att en liten förändring i ett steg överlever ända till kunden. Ett munstycke som slitits lite, en ugn som går något för snabbt, ett lödbad som inte analyserats den här veckan — inget av detta syns i spolen, och allt syns i modullinjen.
Det är också därför processfrågor är värda att ställa före prisfrågor. En billigare spole och en billigare total ägandekostnad är inte samma sak när skillnaden mäts i stringer-stopp.
Vad ett PV-band gör: tre uppgifter, en avvägning
PV-bandmaterial: kopparkärna, hårdhet och beläggning
PV-bandets struktur och typer: platt, rund och formad
PV-band och flussmedel: väsentliga komponenter för modultillverkning
Integrerad linje för tråddragning och förtenning av fotovoltaisk bandtråd
Tråddragningsmaskin för bandproduktion
Linje för dragning, valsning och förtenning av busbar-band
Tabber- och stringermaskin: hur den fungerar, hur man väljer
MBB-cellslödningsstringer för modulproduktion
Relaterat: Testmetoder för PV-band: dimensioner, styrka och lödbarhet. Varje egenskap som testas här bestäms av ett steg i den processen.
Datnot: resistansökningarna är geometriska, beräknade som (d/(d − Δd))² − 1 på koppartvärsnittet med beläggningen borträknad, och uttrycker förändringen vid en fast längd snarare än en förändring i moduleffekt. Längder per kilogram antar en koppartäthet på 8,96 g/cm³ och bortser från beläggningen. Processbeskrivningarna återspeglar hur dragnings-, valsnings-, glödgnings- och förtenningslinjer normalt drivs; de är inte mätningar gjorda på en specifik linje. Beläggningslegeringar anges efter sammansättning snarare än efter varumärke.