Bussbarsvetsmaskin i tillverkning av solcellsmoduler:
Innehållsförteckning
Snabbt svar: En bussbarsvetsmaskin är den station som samlar upp ändarna på varje sträng i en modul och sammanfogar dem parallellt, vilket leder den kombinerade strömmen ut till kopplingsdosan. Den sitter efter uppläggningen och före lamineringen, och den bestämmer direkt effektiviteten i strömupptagningen: en fog med högre resistans ökar modulens serieresistans och sänker dess fyllfaktor, vilket visar sig som förlorade watt snarare än som en synlig defekt. På en modul med flera bussbarer finns det fler fogar att göra vid denna station än på en med 5 bussbarer, så maskinen specificeras normalt efter antal bussbarer såväl som efter moduler per timme. Lödkvaliteten här är också en tillförlitlighetsfråga – en kallödning klarar blixttestet och misslyckas år senare under termisk cykling. Den kombinationen är anledningen till att bussning behandlas som en kritisk station snarare än ett hanteringssteg.
PV-modultillverkning · av Jerry, Ooitech
Introduktion
Vid tillverkning av solcellsmoduler finns en process som direkt påverkar strömuppsamlingseffektiviteten och modulens långsiktiga tillförlitlighet: busbar-svetsning. En bussbarsvetsmaskin är den centrala utrustningen som används i detta steg. Den förbinder solcellband och bussbarer genom kontrollerad svetsning, vilket bidrar till att säkerställa stabil elektrisk överföring från cellsträngarna till kopplingsdosa.
I en fotovoltaisk modul läggs flera tejpremsor tvärs över solcellerna. Ändarna på dessa tejpremsor sträcker sig till de två sidorna av cellayouten och svetsas till busbars. Busbaren samlar upp strömmen som genereras av cellerna och överför den till kopplingsboxen. Om denna svetsprocess är instabil kan modulen drabbas av högre serieresistans, varma fläckar, effektförlust eller långsiktiga tillförlitlighetsproblem.
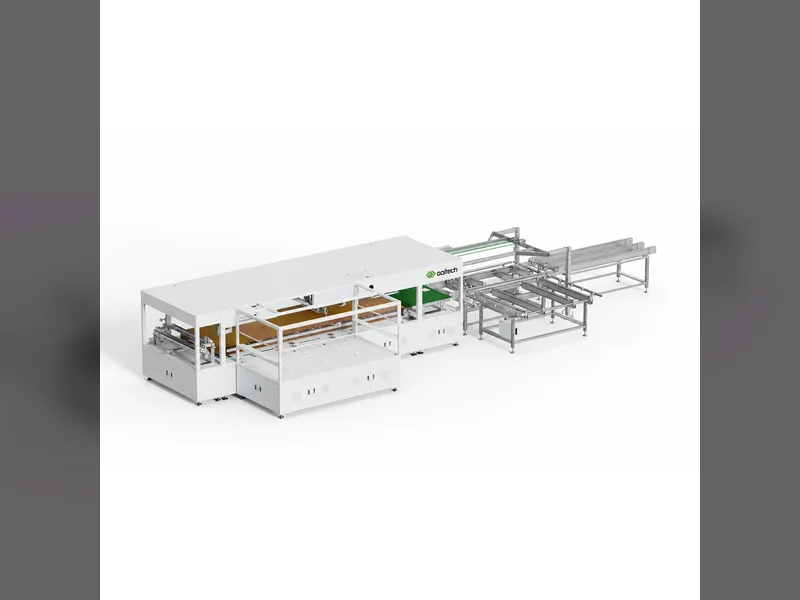
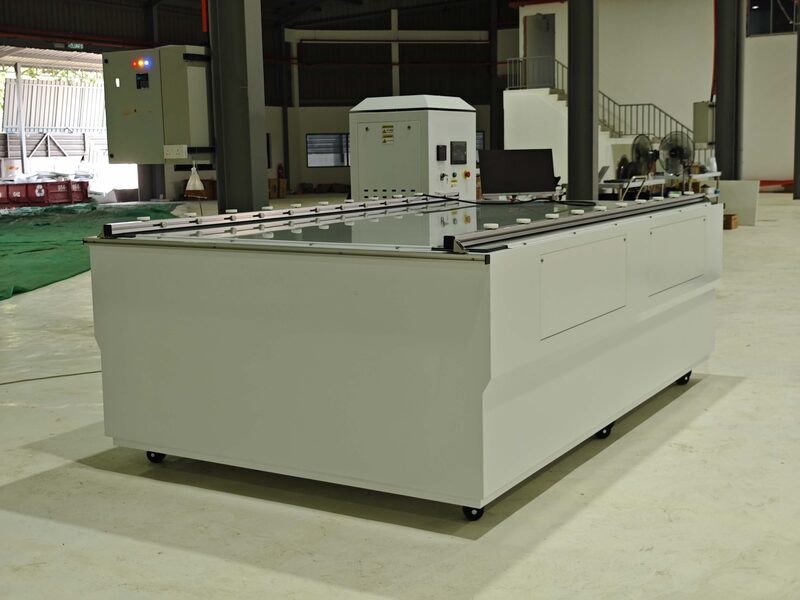
En typisk busbar-svetsmaskin kan automatiskt utföra flera operationer, inklusive matning av busbar, kapning, bockning, positionering och svetsning. Den består vanligtvis av en matningsmodul, en kapningsenhet för busbar, en svetsenhet, ett överföringsbord för svetsning och en maskinramsmodul. I moderna PV-modulproduktionslinjer är denna utrustning en viktig del för att uppnå jämn kvalitet och minska manuell hantering.
Tekniska parametrar
Följande tabell sammanfattar de viktigaste tekniska aspekterna som normalt beaktas vid val eller utvärdering av en busbar-svetsmaskin för produktion av solcellsmoduler.
| Artikel | Beskrivning |
|---|---|
| Utrustningsnamn | Bussbarsvetsmaskin / Solpanel Bussningsmaskin |
| Huvudfunktion | Löd fast solcellstejp på samlingsskenor för strömuppsamling och överföring |
| Tillämplig process | Stränglayout och bussningssteg för solcellsmoduler |
| Vanliga svetsmetoder | Elektromagnetisk induktionsuppvärmning, varmpressvetsning |
| Huvudoperationer | Matning av busbar, kapning, bockning, positionering, svetsning och överföring |
| Typiska material | Kopparskena, förtent kopparband, lödd belagd band |
| Viktiga procesparametrar | Svetsningstemperatur, svetsningstid, tryck, inriktningsnoggrannhet och kylningskontroll |
| Huvudmaskinmoduler | Matningsmodul, skärmodul, svetshuvud, överföringsbord, styrsystem, rammodul |
| Kvalitetsfokus | Svetshållfasthet, ledningsförmåga, konsistens i lödfogar, lågt motstånd och ingen cellskada |
| Lämpligt produktionsläge | Halvautomatisk eller helautomatisk produktionslinje för solpaneler |
Den faktiska konfigurationen beror på moduldesign, cellformat, bussbar-layout, automationsnivå och fabrikskapacitetskrav.
Tekniska fördelar
Arbetsprincip
Kärntekniken i en bussbar-svetsmaskin baseras främst på elektromagnetisk induktionsuppvärmning eller varmpressvetsning.
Elektromagnetisk induktionsuppvärmning: Ett högfrekvent elektromagnetiskt fält får metallmolekylerna i bandet eller lödområdet att generera värme genom snabb rörelse och friktion. Denna värme gör att bandet och bussbaren smälter samman effektivt.
Varmpressvetsning: Svetshuvudet värms upp och tryck appliceras på svetsområdet. Under kontrollerad temperatur och tryck binds bandet och bussbaren tätt samman.
Båda metoderna är utformade för att skapa fasta lödfogar med god elektrisk ledningsförmåga. För solmoduler som förväntas fungera i 25 år eller mer är denna konsistens inte en liten detalj; den är en del av modulens långsiktiga prestandagrund.
Fyra nyckelfunktioner
Hög effektivitet: Maskinen stödjer snabb och kontinuerlig svetsning, vilket hjälper till att öka produktionshastigheten. Avancerade modeller kan integreras i helautomatiska produktionslinjer för att minska manuella ingrepp och förkorta tillverkningscykeln.
Stabil svetskvalitet: Med ett precist styrsystem håller maskinen svetsparametrarna konsekventa, inklusive temperatur, tryck och tid. Detta hjälper till att säkerställa att varje modul uppfyller den krävda processstandarden.
Stark anpassningsförmåga: Svetsmaskiner för busbars kan justeras för olika celltyper, modulstorlekar och busbar-specifikationer. Parametrarnas flexibilitet gör att fabriker kan hantera olika produktionskrav.
Bättre energiprestanda: Moderna maskiner optimerar uppvärmningsmetoder och styrlogik, vilket minskar onödig energiförbrukning samtidigt som svetskvaliteten bibehålls.
Produkttillämpning
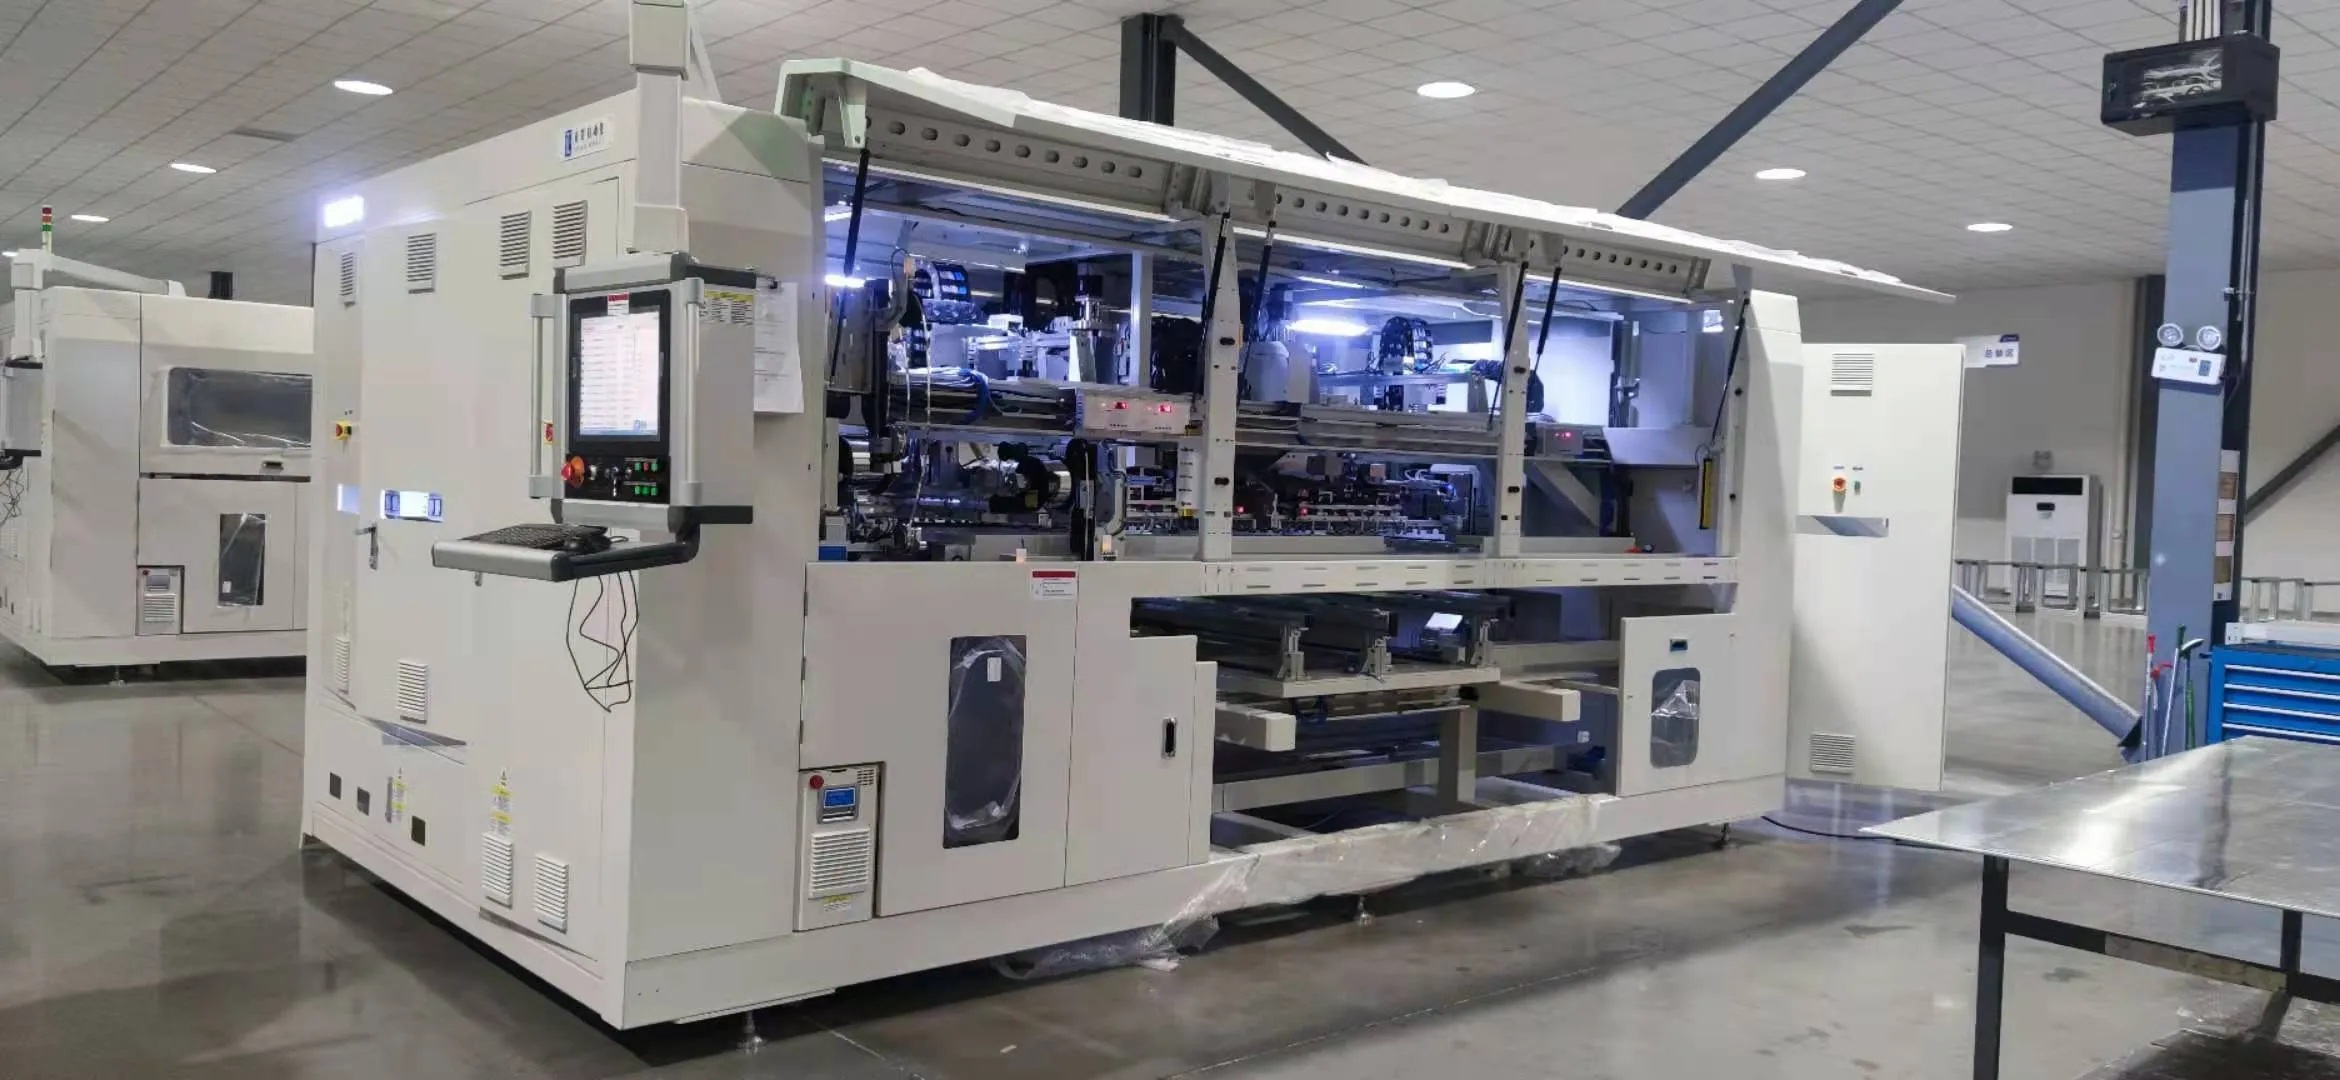
En svetsmaskin för busbars används främst i produktionslinjer för kristallina kisel-solcellsmoduler. Den är lämplig för steget efter solcellssammanfogning och layout, där banden måste anslutas till busbars före laminering och slutlig modulmontering.
Typiskt arbetsflöde
Förberedelse och maskininspektion
Operatörer kontrollerar elsystemet, värmesystemet och styrsystemet för att säkerställa att utrustningen är i gott skick. Svetsparametrar som temperatur, tid och tryck justeras enligt busbar-material och storlek.
Materialförberedelse
Kvalificerade busbar-material, vanligtvis kopparremsor eller förtennade kopparremsor, väljs. Ytan ska vara ren, med oljefläckar och oxidation borttagna. Flussmedel förbereds för att förbättra vätningsförmågan och svetskvaliteten.
Positionering och fastsättning
Busbaren och solcellssträngarna placeras på svetsbordet enligt moduldesignen. Fixturer används för att hålla positionen exakt och stabil under svetsningen.
Svetsoperation
Förvärmning: Värmesystemet förvärmer busbaren och cellbandområdet för att minska temperaturgradienter under svetsningen.
Applicering av flussmedel: Flussmedel appliceras jämnt för att hålla svetsområdet rent och förbättra löddrets vätning.
Svetsning: Svetshuvudet applicerar lämpligt tryck och temperatur, smälter lodet och fyller gapet för att bilda en stark fog.
Kylning: Efter svetsning bibehålls trycket medan fogen kyls och kristalliseras, vilket hjälper till att säkra slutlig svetshållfasthet.
Kvaliteten på detta arbetsflöde påverkar hela modulens elektriska väg. Dålig inriktning, otillräcklig vätning av lod, instabil temperatur eller överdrivet tryck kan leda till svaga lödfogar, mikrosprickor eller högre elektriskt motstånd.
Köprådgivning
När man väljer en bussbarsvetsmaskin bör tillverkare utvärdera inte bara den grundläggande svetshastigheten, utan även maskinens kompatibilitet med moduldesign, cellformat, bandtyp och framtida produktuppgraderingar. För fabriker som planerar högre automatisering bör utrustningen också övervägas tillsammans med uppströms stringning och layup-maskins, samt nedströms EL-testning och lamineringsprocesser.
En bra bussbarsvetslösning bör ge stabil lödning, exakt positionering, enkel parameterjustering och tillförlitlig integrering i produktionslinjen. För PV-modultillverkare kan rätt maskin förbättra modulkonsistensen, minska omarbete och stödja långsiktig produktionstillförlitlighet.
Ooitechs syn
Som utrustningsleverantör ser vi det så här: bussbarsvetsning är inte bara en enskild lödningsåtgärd, utan en viktig kontrollpunkt mellan cellkoppling och slutlig modultillförlitlighet. I praktisk design av solpanelproduktionslinjer ägnar Ooitech stor uppmärksamhet åt hur bussningsprocessen matchar trådutmatning, lamineringsnoggrannhet och EL-inspektionsstandarder, eftersom liten svetsinstabilitet senare kan bli effektförlust eller risk för fälttillförlitlighet. För tillverkare som uppgraderar till högre genomströmning eller mer avancerade modulformat bör bussbarsvetsmaskinen väljas som en del av hela modulprocessflödet, inte som en isolerad maskin.