Stålplåtstryck + lokal polykisel-finger: TOPCon:s nästa drag händer redan
Innehållsförteckning
Produktintroduktion
Förra månaden besökte jag en TOPCon-fabrik. Gamle Zhang, processledaren, torkade händerna efter att ha bytt en ny skärm på skrivaren och räknade högt med mig.
"En PI-film ståltrådsskärm kostar 4 000 till 8 000 yuan, och inom branschen är livslängden vanligtvis cirka 400 000 wafers. En bra når 450 000, en dålig läcker pasta vid 300 000. Fördelat på varje wafer blir det ett eller två ören. Tror du jag bryr mig om skärmkostnaden?"
Han lutade sig mot verktygsskåpet bredvid skrivaren och sänkte rösten: "Silverpastan är den verkliga historien."
Tidigt 2023 låg silver runt 6 000 yuan per kilogram, och silverpasta var bara 3.4% av modulkostnaden. I januari hade pastan stigit till 29% av den totala modulkostnaden. Silverpasta har formellt gått om polykisel som den största kostnadsdrivaren i en PV-modul.
Den 23 juni var spotpriset på silver 15 233 yuan/kg, och frontsidans finkorniga silverpasta noterades till 15 779 yuan/kg.
"29 procent!" Han slog på skåpdörren. "Vi sliter ut oss för kostnadsminskning och effektivitet, och det är fortfarande mindre än en enda dags silverprisrörelse."
Han tog fram sin telefon och visade mig ett internt diagram: enhetspriset för frontsidans silverpasta under de senaste tre åren, nästan en rak 45-graders klättring.
"Har du sett det där pappret om stålplåtstryckning?" frågade jag.
"Läst det. Joule-artikeln från Ningbo Institute of Materials. Hela produktionslinjens chattgrupp skickade runt den. Men ledningen tvekar fortfarande, för i slutändan, kan det här verkligen spara pengar?""
När han sa detta tryckte en närliggande screentryckare nästa batch, rakel gled silverpasta över skärmen i jämn takt, vakuumväsandet höll rytmen.
Det tryckte stadigt. Stabil, pålitlig, hög avkastning, arbetare som kan den utan och innan.
Men alla vet att "stabil" aldrig har varit en vallgrav i den här branschen.
Den här artikeln svarar på en fråga: kan stålplåtstryckning plus lokal polysilicium hjälpa TOPCon att återta en del kostnadsfördelar 2026, med silverpriserna så höga?
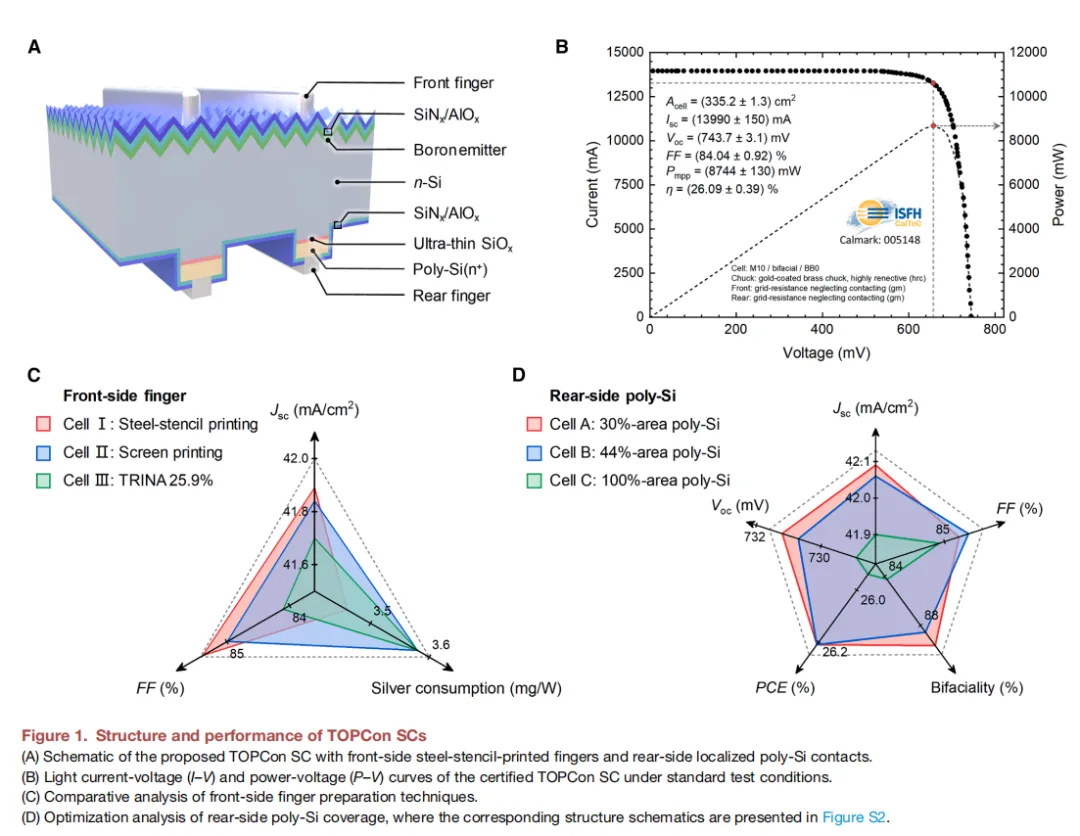
I januari 2026 publicerade Joule arbete från Ye Jichuns team vid Ningbo Institute of Materials, CAS. På industriella M10-wafers använde de stålplåtstryckning för att ersätta konventionell screentryckning för frontgallret, och lokal polysilicium för att ersätta heltäckande poly för bakkontakten. ISFH-certifierad verkningsgrad: 26.09%.
Den siffran är inte branschrekordet. JinkoSolar rapporterade 26.4% i juni 2026, och Trina hade en 26.58% certifiering tidigare. Men värdet här ligger inte i verkningsgradssiffran, det är att den här uppsatsen tar itu med tre TOPCon-smärtpunkter samtidigt: verkningsgrad, silverreducering och bifacialitet. Och båda teknologierna är kompatibla med befintliga linjer, inte en riv-och-återuppbygg.
Låt oss öppna upp det.
Tekniska parametrar
Gridlinjemorfologi: Skärm vs Stålplåtstryckning
| Mätvärde | Screentryckning | Stålplåtstryckning |
|---|---|---|
| Linjebredd | 17,0-19,4 μm | 14,1-15,5 μm |
| Linjehöjd | 8,7 μm | 8,9 μm |
| Höjd-breddförhållande | 45.1% | 58.9% |
| Kantprofil | Sluttande | Nästan vertikal |
| Fingeravstånd | 1066 μm | 944 μm |
| Kontaktresistivitet | högre | 2,4 mΩ·cm² (~15 % lägre) |
Lokal polysilicium vs heltäckande poly (30 % täckning)
| Mätvärde | Full-Area Poly | Lokal poly-kisel |
|---|---|---|
| Jsc | 41,90 mA/cm² | 42,09 mA/cm² |
| J0 (mättnadsströmdensitet) | 8,76 fA/cm² | 6,40 fA/cm² (-27%) |
| Bifacialitet | 84.26% | ~90% |
| Voc | 724,9 mV | 729,9 mV |
| Verkningsgrad | ~25.8% | 26.09% |
| LCOE-minskning | baslinje | -1.7% |
Tekniska fördelar
Ett: Stålplåtstryck är mer än att byta en skärm
Konventionella TOPCon-frontgrids använder skärmtryck, där en vävd mask skrapar silverpasta på wafern. Den vävda masken har knutar där varp och väft korsar, och pasta överförs genom mellanrummen mellan dem. Dessa knutar bestämmer gridformen: breda, korta, sluttande kanter.
Stålplåtstryck använder en helt öppen metallstencil, samma klass av teknik som Tongwei kallar "helt öppen stålplåtstryckning." Ingen väv. Pasta extruderas rakt genom slitsar som öppnats med laser eller elektroformning. Gridformen ändras omedelbart:
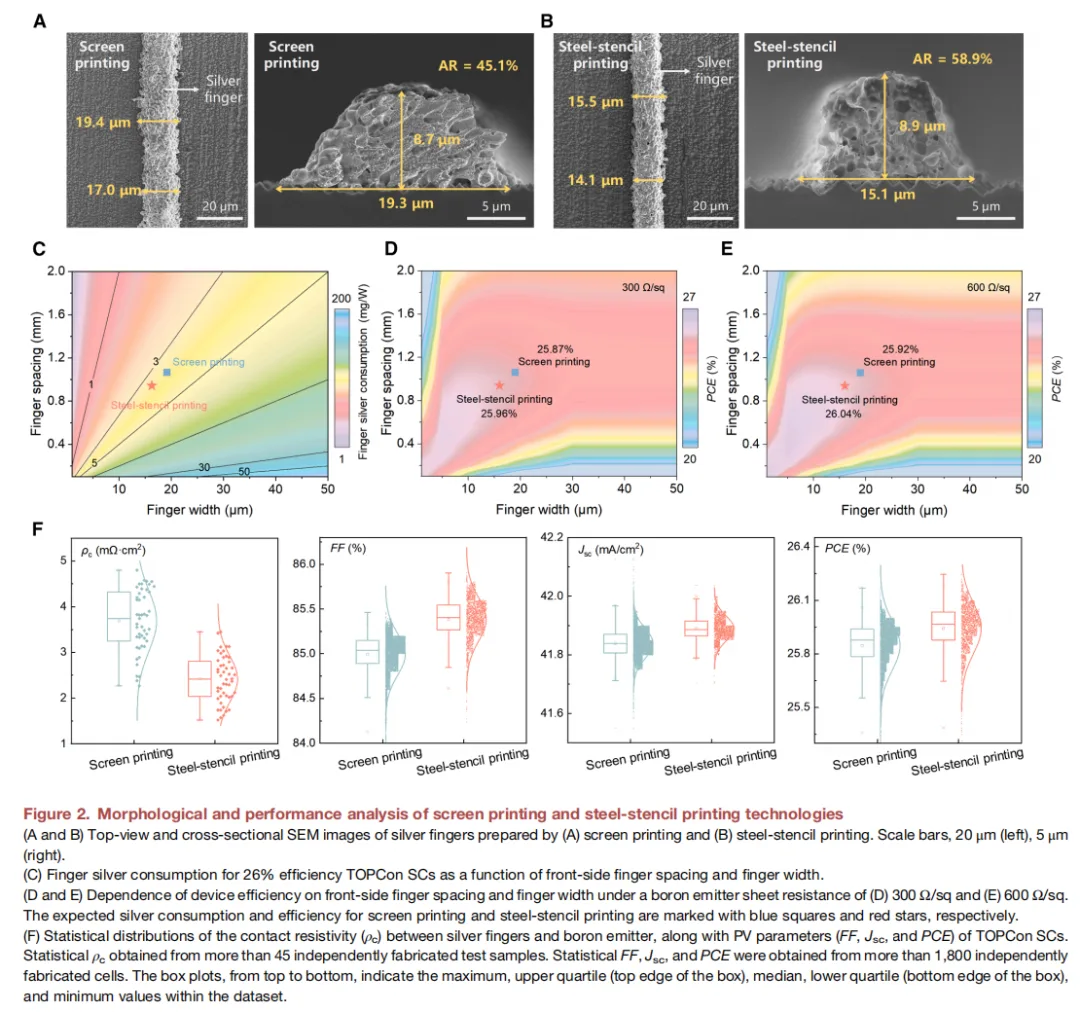
Skärmtryck: 17,0-19,4 μm breda, 8,7 μm höga, bildförhållande 45.1%, sluttande kanter.
Stålplåtstryck: 14,1-15,5 μm breda, 8,9 μm höga, bildförhållande 58.9%, nästan vertikala kanter.
3-4 μm smalare, 0,2 μm högre, bildförhållande från 45% upp till 59%.
Tre förändringar, tre konton att reglera:
Först, mindre skuggning. Smalare fingrar, mer öppen yta för ljus. Den 0,1% absolut effektivitetsvinst kommer från dessa 3-4 mikrometer.
För det andra, mindre silver. Ta en 210R -cell. Fältdata från juni 2026 visar att ledande TOPCon-tillverkare redan ligger på 78,5-85,5 mg/wafer, branschgenomsnittet runt 83 mg/wafer. Med stålplåtsskärmar är huvudanvändningen just nu på bakre busbar/finger, skärning 3-5 mg per wafer.
3-5 mg låter lite, men multiplicerat med linjens volym blir det mycket. Vid nuvarande pastapris på cirka 15 779 yuan/kg, att spara 3-5 mg per wafer motsvarar cirka 0,047-0,079 yuan/wafer. En linje som kör 500 000 wafers om dagen sparar 23 500-39 500 yuan om dagen, eller 7 till 12 miljoner yuan om året (över 300 dagar).
Och det är bara minskningen på baksidans fingrar. När processen mognar går stålplåtsutskrift mot frontens busbars och fina fingrar också, med mer silversparande framöver.
För det tredje gör det vägen med hög skiktresistans i emittern möjlig. Stålplåtsfingrar kan packas tätare. I pappret minskades avståndet från 1066 μm till 944 μm. Tätare fingrar innebär kortare lateral transport för laddningsbärare, så toleransen för emitterns skiktresistans ökar. Papprets simulering visar att när emitterns skiktresistans ökar från 300 till 600 Ω/sq, växer stålplåtens fördel från 0,09% till 0.12%.
Detta är ett klassiskt exempel på struktur som förändrar processfönstret: stålplåtsutskrift är inte bara ett byte av skrivare, det öppnar nytt designutrymme för emittern.
När det gäller kostnad och livslängd för själva stålplåtsstencilen, här är kalkylen som linjen bryr sig mest om:
Konventionell PI-film ståltrådsskärm: 4 000-8 000 yuan styck, livslängd cirka 400 000 wafers.
Stålplåtsstencil (nuvarande utrullningsfas): styckpris mer än 50% billigare än PI-film (intervall 2 000-4 000 yuan), men livslängden är bara cirka 200 000 wafers just nu. En bra når 200 000, en dålig byts vid 150 000.
Skärmamortering: PI-film cirka 0,01-0,02 yuan/wafer, stålplåt cirka 0,01-0,02 yuan/wafer. De går jämnt upp. Stålplåtens fördel ligger inte i skärmen, utan i silversparande: 3-5 mg per wafer på baksidans fingrar, cirka 0,047-0,079 yuan/wafer, långt större än amorteringsgapet.
Men stålplåtens livslängd är bara hälften av PI-filmens, vilket innebär dubbel bytesfrekvens, dubbel stilleståndstid, dubbel arbetskraft. Huruvida silversparandet täcker de dolda kostnaderna för tätare byten beror på hur full din linje är. För fullbelastade toppaktörer fungerar matematiken. För underutnyttjade linjer kanske stålplåt inte lönar sig. Det är precis därför Tongwei och Jietai, med stark intern cellabsorption, vågade flytta först. Skala späder ut svagheten med kort livslängd.
Två: Silver-kiselkontakt, den extra 0,4 % fyllnadsfaktor som stålplåtstryck ger
Smalare fingrar innebär mindre skuggning och mindre silver. Men stålplåtstryck ger ytterligare en fördel: kontaktresistiviteten minskar med cirka 15 %. Mätt i studien: 2,4 mΩ·cm², väl under screentryck, direkt värt en 0,4 % fyllnadsfaktorförbättring (FF).
Varför gör ett byte av screen kontakten bättre?
Studien genomförde en fullständig morfologianalys. Efter att ha etsat bort silvernätet med salpetersyra och fluorvätesyra tittade de på silverpartiklarna som lämnats kvar på kiselytan. Prover med stålplåt hade märkbart högre partikeldensitet, storlek 20–40 nm, jämnare fördelade. TEM visade ytterligare att proverna med stålplåt bildade ett tätare, kontinuerligt silver-nanopartikelnätverk i glasskiktet vid silver-kiselgränssnittet.
Dessa silver-nanopartiklar är ledningsvägen. Elektroner behöver inte korsa högresistivt glas; de hoppar direkt mellan silverpartiklarna.
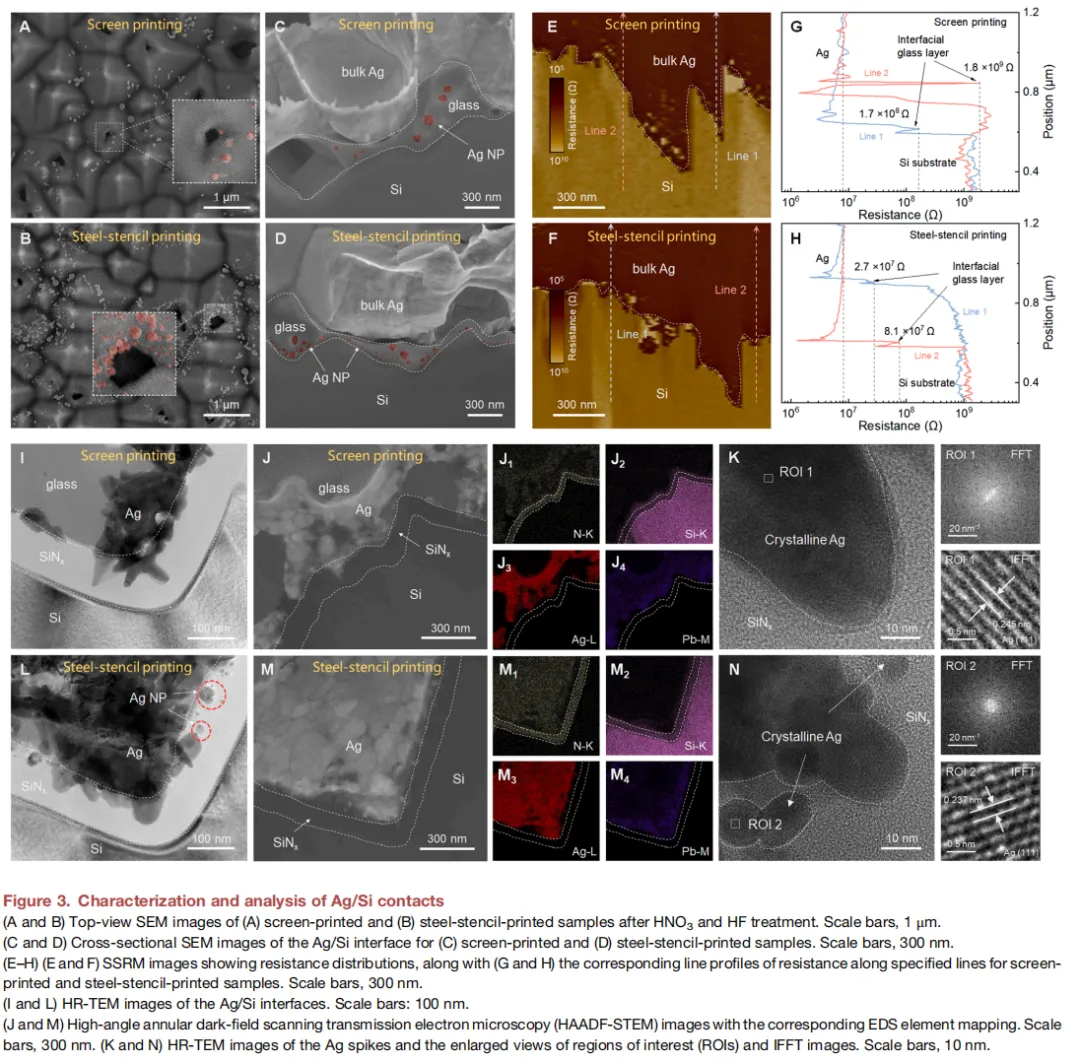
De tydligaste bevisen kommer från svepande spridningsresistansmikroskopi (SSRM). Denna teknik "ser" bokstavligen resistansfördelningen: ett tvärsnitt från kisel till silvernät, högresistiva zoner ljusa, lågresistiva zoner mörka. Gränssnittets övergångszon i provet med stålplåt är smalare och mörkare, så gränssnittsresistansen är verkligen lägre.
Tryckmetod → silverpartikelfördelning → gränssnittsresistans → fyllnadsfaktor. Varje steg i den kausala kedjan stöds av data.
LECO (Laser Enhanced Contact Optimization) är redan en industristandard, förväntas täcka cirka 600 GW av TOPCon-kapacitet. Men även med samma LECO-behandling minskade stålplåtsutskrift kontaktresistansen med ytterligare 15% jämfört med screentryck. Det säger att stålplåtsutskrift har en naturlig fördel i gränssnittskvalitet som LECO inte kan jämna ut.
Tre: Lokal polykisel, borttagning av det som inte borde vara där (Rear Poly-Finger-tekniken)
Full-area polykisel på TOPCon-baksidan är ett tveeggat svärd.
Den goda kanten: extremt hög passiveringskvalitet, en av de mest mogna passiverade kontaktschemana som finns.
Den dåliga kanten: poly absorberar ljus. Dess parasitära absorption i nära infrarött äter ljus som borde ha blivit ström. Direktresultatet: kortslutningsströmmen (Jsc) kan inte stiga, bifacialiteten kan inte klättra. TOPCon-bifacialitet ligger vanligtvis på 80%-85%, medan heterojunction når 90%-95%.
Papperets idé är rak: behåll poly endast där elektroden behöver kontakt, ersätt resten med AlOx/SiNx.
Vägen är laser plus våtetsning:
Deponera full-area polykisel (150 nm)
532 nm pikosekundlaser mönstrar områdena som ska tas bort
Lasern modifierar det lokala fosfosilikatglaset (PSG)
KOH-alkalisk lösning etsar selektivt bort poly i de bestrålade zonerna
Om oss 30% av området behåller poly som kontaktpunkter
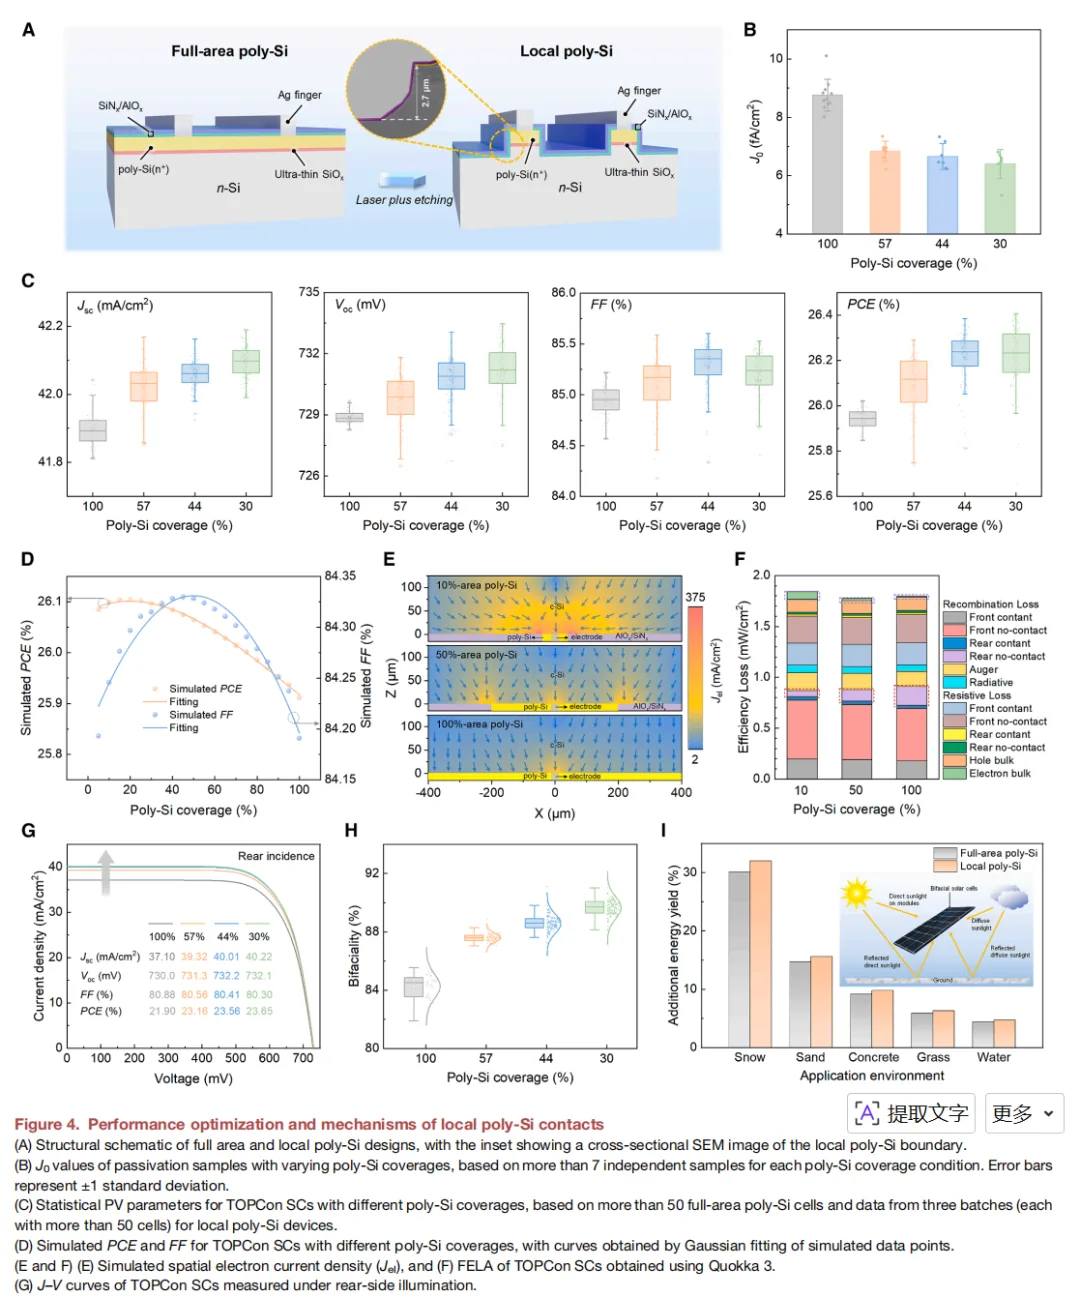
Tvärsnitts-SEM i papperet är rent: polykanten visar en 2,7 μm trappsteg, en vertikal yta kvar efter att poly är helt borttagen, utan synlig laserskaderest. Det betyder att selektivetsningsprecisionen är tillräckligt bra.
Så vad händer när täckningen sjunker från 100% till 30%?
Jsc går från 41,90 till 42,09 mA/cm², upp 0.19 mA/cm². Mindre poly-absorption, mer ljus omvandlas till ström.
J0 (mättnadsströmdensitet) sjunker från 8.76 till 6.40 fA/cm², ner 27%. Mindre kontaktyta passiverar faktiskt bättre, eftersom AlOx/SiNx-passivering är tillräckligt bra i sig själv, så att ersätta poly-zonerna sänker den totala rekombinationscenterdensiteten.
Bifacialitet stiger från 84.26% till cirka 90%. Med 70% mindre poly på baksidan ökar bakgenereringen. Att gå från 84% till 90% innebär minst 5 procentenheters ökning av bakgenereringsvinsten i högreflekterande miljöer som snö, sand och vatten.
Voc stiger från 724.9 mV till 729,9 mV. Mindre rekombination i poly-zonerna, spänningen ökar.
Verkningsgrad: heltäckande poly-referens runt 25.8%, lokal poly nådde 26.09%, cirka 0.3% absolut vinst.
Sammantaget sätter pappret LCOE-minskningen till 1.7%. Inom solceller är en LCOE-skillnad på 1.7% gränsen mellan orderframgång, kapacitetsutnyttjande och vinstnivå.
Fyra: Den centrala avvägningen, kontaktyta vs passiveringsyta på en gungbräda
Lokal poly-design är i huvudsak ett gungbrädeproblem:
Mer poly-täckning → bättre kontakt, jämnare laddningstransport → men mer parasitisk absorption, lägre bifacialitet.
Mindre poly-täckning → mindre parasitisk absorption, högre bifacialitet → men högre kontaktresistans, hindrad laddningstransport.
Pappret hittade balansen med en systematisk svepning: täckning från 20% till 100%, mätning av passivering (J0) och kontaktresistivitet (ρc), sedan Quokka 3-simulering av verkningsgrad vid varje täckning.
Verkningsgraden toppar nära 30% täckning. Under 30% väger kontaktresistansstraffet tyngre än vinsten från minskad parasitisk absorption; över 30% väger straffet från parasitisk absorption tyngre än vinsten från minskad kontaktresistans.
Simuleringskurvan har en stabil, bred platå runt 30%. Om täckningen varierar mellan 25% och 35% påverkas inte verkningsgraden dramatiskt. Det breda processfönstret är goda nyheter för massproduktion.
Produkttillämpning
Linjeöversättning: Två bord du kan gå ifrån
Processreglage ett: Stålplåtstryckning
| Dimension | Data | Linjens innebörd |
|---|---|---|
| Effektivitetsvinst | +0,1 % abs (papper) | En vinst du får bara genom att byta skärmen |
| PI-skärm silveranvändning (210R) | 78,5-85,5 mg, genomsnitt 83 mg | Fältdata juni 2026 |
| Silverbesparing med stålplåt (bakre finger) | 3-5 mg/wafer | ~0,047-0,079 yuan/wafer |
| Årlig silverbesparing (500k/dag linje) | ~7-12 miljoner yuan/år | Över 300 dagar, pasta vid 15 779 yuan/kg |
| PI-filmskärm | 4 000-8 000 yuan, 400k livslängd | Nuvarande baslinje |
| Stålplåtsstencil | 2 000-4 000 yuan, ~200k livslängd | Bytefrekvensen fördubblas, stilleståndstid måste räknas in |
| Total ekonomi | Silverbesparing vs skärmavskrivning | Brytpunkten; fullt belastade linjer betalar sig, underbelastade var försiktiga |
| Passar högt arkresistans-emitter | Större vinst vid 600 Ω/sq | Utvärdera emitteroptimering parallellt |
Processreglage två: Lokal polykisel
| Dimension | Data | Linjens innebörd |
|---|---|---|
| Effektivitetsvinst | ~+0,3 % abs | Större än stålplåtstryckning |
| Bifacialitetsvinst | 84% → 90% | 5%+ bakre generationsvinst |
| LCOE-minskning | 1.7% | Total ekonomisk redovisning |
| Ny utrustning | Pikosekundlaser + KOH våtetsning | Nya processsteg |
| Per-GW ny kapitalutgift | ~15-20 miljoner yuan (industriuppskattning, inte avslöjat i papperet) | Investeringsplanering |
| Utbyte | Laboratorieförhållanden >96% | Behöver verifiering efter överföring till produktion |
| Linjekompatibilitet | Medel (lägger till laser + våtetsning) | Högre tröskel än stålplåtstryckning |
Kontakt och anteckningar
Några fallgropar att se upp för
Först, gör stålplåtens livslängdsberäkning noggrant. Halva priset, men halva livslängden. Den bakre fingret sparar 3-5 mg per wafer, cirka 0,047-0,079 yuan, tillräckligt för att täcka amorteringsgapet. Men dubbel bytesfrekvens medför stillestånd, arbetskraft och omställningskostnader som kan svälja silversparandet på en underutnyttjad linje. Fullbelastade anläggningar går först; underbelastade anläggningar gör matematiken innan de flyttar.
För det andra, laserdamagekontroll på lokal poly är den centrala svårigheten. Artikeln använder en 532 nm pikosekundlaser. Energitäthet, skanningshastighet, punktöverlappning, allt måste justeras för olika waferkvalitet. Artikeln säger att laserdamage är "helt eliminerad" genom våtetsning, men i en produktionsmiljö kan utrustningsstabilitet, inkommande materialkonsistens och variationer i temperatur och luftfuktighet alla rabattera den "fullständiga elimineringen".
För det tredje, ingen har verifierat utbyte efter att ha staplat båda teknologierna. Stålplåtstryckning plus lokal poly plus högresistiv emitter, tre variabler justerade samtidigt, och processfönstret smalnar. 26,09% uppnåddes under kontrollerade laboratorieförhållanden, och utbytet kan sjunka igen när det flyttas till produktion. Detta är det gemensamma problemet för varje ny teknikintroduktion.
Tongwei är redan i massproduktion, och Jietai följer efter. Men mellan "massproducerbar" och "du kommer tjäna pengar på att köra den" ligger en hel linjes konverteringskapacitet.
Det största värdet med denna artikel är inte 26,09%, som Jinko och Trina snart kommer att skriva över med nya rekord.
Dess värde är detta: TOPCon:s nästa uppgraderingsriktning har nu två datavärdade vägar. En är låg svårighet med stadig avkastning (stålplåtstryckning), en är högre tröskel med större utdelning (lokal polysilicium). Vilken du väljer beror på vilken väg som betyder mer för dig just nu.
Ooitechs syn
Det som slår mig mest är att båda dessa vägar landar tillbaka på cellsidan, men trycket hamnar rakt på modullinjen nedströms. Smalare fingrar och högre bifacialitet förändrar hur strängar beter sig vid tabbing, uppläggning och laminering, så om du bygger eller uppgraderar en TOPCon-modullinje måste din strängspänning, bifaciala IV-testning och solsimulatorinställning hålla jämna steg, inte släpa efter. Vi har sett många fabriker jaga celleffektivitetsrekord medan deras modullinje tyst förlorar utbyte på den nya geometrin. Om du vill se hur en riktig produktionslinje hanterar dessa förändringar, finns Ooitech YouTube-kanalen på www.youtube.com/ooitech värd att prenumerera på.