PL-fläckar, blåsbildning och båtmärken: Vilket steg
Innehållsförteckning
Snabbt svar: Fotoluminescensfläckar, blåsbildning och båtmärken är tre distinkta defektsignaturer, och säsongen spelar roll: från juni till september kommer över 80% av defekterna på wafernivå på många linjer från samma kluster av processorsaker. De tre ser liknande ut i en lågupplöst bild och har helt olika åtgärder. En PL-fläck pekar vanligtvis på ett kontaminerings- eller hanteringsproblem snarare än ett termiskt. Blåsbildning spåras till ett deponerings- eller torksteg där ett lager bildades ojämnt. Båtmärken är en bärarsignatur — waferns position i båten reproducerade sig i processen. Lagertjocklekarna i fråga ligger på 1 nm, 1,5 nm, 3 nm, 5 nm och 6 nm, vilket är tillräckligt tunt för att en yteffekt dominerar över bulkbeteende. Den diagnostiska ordningen bör följa defektformen, inte processordningen.
PV-modultillverkning · av Jerry, Ooitech
PL-fläckar, blåsor och båtmärken: Vilket steg ska kontrolleras först?
Varje år från juni till september upplever över 80 % av solcellsfabrikerna exakt samma huvudvärk. Verkstaden hålls vid konstant 25 ℃, processrecepten förblir orörda, gasflödena är helt normala och temperaturkurvorna ligger precis inom specifikationsgränserna. Ändå fortsätter minoritetsbärarlivslängden efter passivering att sjunka. Utbytesfluktuationer avfärdas ofta som en vag sommareffekt. Den här guiden bryter ner fyra åtgärdbara, spårbara grundorsaker och erbjuder praktiska processjusteringar för sommarsäsongen.
Problemscen och defektprofil
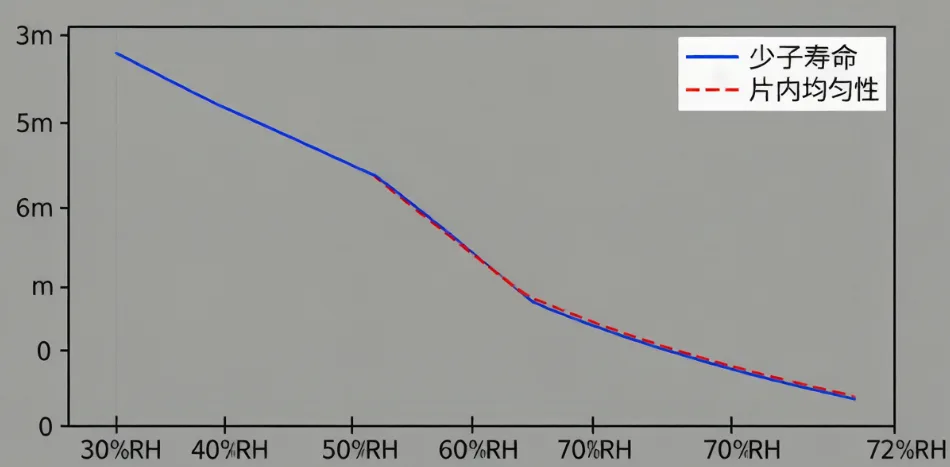
Ta ett verkligt fall från en fabrik i östra Kina denna juni. Verkstaden var stabila 25 ℃, men renrumsfuktighetsmätaren visade 72 %. Jämfört med 30 % luftfuktighet på vintern är det mer än dubbelt så mycket. Processingenjörer märkte att minoritetsbärarlivslängden efter passivering sjönk över hela linjen, från vanliga 2 ms till 1,2 ms. Ännu värre, vafers överst och nederst i samma tub visade en 40 % variation i livslängd.
Detta är inte en isolerad händelse. Du kan kontrollera verkstadstemperaturen, men fuktighet är en annan sak. En plötslig sommarregnskur kan lätt pressa renrumsfuktigheten från 50 % till 80 %. Varje enskilt steg i passiveringsprocessen är mycket känsligt för denna fukt.
Passivering är inte bara att belägga en film. Tänk på det som en tvåstegsraket. Steg ett är själva deponeringen, som förlitar sig på kemisk passivering från Al₂O₃ eller SiNₓ för att mätta hängande bindningar, plus fälteffektpassivering för att undertrycka ytrekombination. Steg två är vätepassivering. Högtemperaturfiring tvingar ut vätet ur filmen, trycker in det i kiselns yta och bulkdefekter för att passivera eventuella kvarvarande hängande bindningar.
Den verkliga faktorn som bestämmer din slutliga passiveringskvalitet är hur väl vätet frigörs under firing. Vätets beteende—från dess form i filmen till dess frisättningskinetik och diffusionsväg—är starkt kopplat till både temperatur och fuktighet. Det är precis därför sommardefekter utlöses av fuktighetsförändringar, inte temperaturförändringar.
Fyra fuktöverföringslinjer i passivering
Låt oss bryta ner detta i fyra specifika produktionslinjer. Verkstaden kan vara temperaturkontrollerad, men dessa fyra områden påverkas direkt av sommarförhållandena.
Linje 1: Väteavvikelse orsakad av kylvattentemperatur
PECVD-kammare behöver konstant kylning under deponering för att upprätthålla ett precist temperaturfält. Kylare har vanligtvis sina kondensorer på taket eller utomhus, och använder flod- eller brunnsvatten som är helt beroende av årstiden.
På vintern ligger utomhustemperaturerna runt 5–10℃, vilket håller kylvattnet perfekt stabilt vid 20–22℃. På sommaren stiger värmen över 35℃. Kylarens effektivitet sjunker, och kylvattentemperaturerna klättrar lätt till 28–30℃.
Ditt renrum kan fortfarande vara 25℃, men det varmare kylvattnet ändrar direkt PECVD-kammarens väggtemperatur. Värmestrålningsfördelningen skiftar. Våfflor som ligger på olika positioner i röret upplever helt olika faktiska deponeringstemperaturer. Temperaturskillnaden mellan de översta och nedersta våfflorna vidgas, vilket förklarar den enorma 40%-variationen i livslängd inom samma batch.
Oavsett om du använder ALD för Al₂O₃ eller PECVD för SiNₓ, innebär en ändrad kammartemperatur att filmdensiteten och vätehalten kommer att skifta.
| Deponeringstemperatur | Filmegenskaper | Vätebeteende |
|---|---|---|
| Något låg | Tät, hög H-halt, huvudsakligen N-H/Si-H | Kräver högre bränningstemperatur för fullständig frigöring |
| Något hög | Lös, hög H-halt, svaga H-bindningar | Frigörs för snabbt, samlas vid gränsytan |
Industriell produktion förlitar sig på ett mycket snävt optimalt fönster som balanserar filmdensitet och vätehalt. En avvikelse på bara ±5℃ kan trycka dig utanför det fönstret. När sommarens kylvatten blir för varmt skiftar hela kammarens temperaturfält, och filmparametrarna driver med det.
Linje 2: AlOₓ-blåsor från felaktig termisk historia
Detta problem gömmer sig i ett tidsgap som de flesta missar. Huvudströmmen av ALD-utrustning kör typiskt 28–35 cykler för Al₂O₃-deponering, vilket landar på en tjocklek av 4,5–6 nm. Den efterföljande PECVD SiNₓ-deponeringen sker mellan 400–580℃. Den temperaturen är redan tillräckligt hög för att få vätet inuti Al₂O₃ att röra sig aggressivt.
Om PECVD-uppvärmningshastigheten och hålltiden är korrekt inställda, frigörs en del av vätet i Al₂O₃ smidigt under denna förvärmningsfas. Resten förblir stabilt och frigörs korrekt senare i ugnen. Sommarförhållanden förstör denna rytm.
För det första uppstår fluktuationer i ALD-processen. Det 5 nm tjocka Al₂O₃-skiktet är en sweet spot för kostnad och passivering, vilket innebär att dess absoluta vätehalt naturligt är hög. Hög sommarfuktighet innebär att mer väte fastnar i filmen.
För det andra fungerar PECVD SiNₓ-deponeringen som en primär glödgningsfas för Al₂O₃. Om uppvärmningen är för snabb eller om den höga temperaturhållningen är för kort, frigörs inte vätet tillräckligt.
För det tredje når ugnstemperaturerna 700–900 ℃. Allt instängt väte frigörs på en gång och diffunderar mot Si/Al₂O₃-gränsytan. Det bildar H₂-gasmolekyler och bygger upp ett massivt lokalt tryck.
Slutligen, när trycket överstiger filmens vidhäftningsstyrka, uppstår blåsbildning.
Hög luftfuktighet -> Mer instängt H -> Dålig PECVD-förfrigöring -> Hög ugnstemperatur = Blåsbildning.
Under mikroskop ser du vafers yta täckt av små blåsor med en diameter på 2–10 μm. Varje enskild blåsa representerar en död zon där passiveringen är borta.
Linje 3: Förhöjd bakgrundsfuktighet i rörugnar
Detta är utan tvekan den mest förbisedda linjen, men ändå otroligt ödesdiger i sommarproduktionen. Under standby-tid är PECVD-rörugnar exponerade för atmosfären. Sommarluften når 60–80 % relativ luftfuktighet. Ugnsröret absorberar mycket mer fukt än på vintern.
När du pumpar ner och värmer upp för deponering, desorberar den instängda fukten och blandas med din processgas. Denna bakgrundsfuktighet stör helt SiNₓ-deponeringen på tre sätt:
Brytningsindexdrift: SiNₓ kräver ett strikt brytningsindex på 2,05–2,10 för att kontrollera ljusabsorption och passivering. Bakgrundsfuktighet ändrar Si/N-förhållandet. Sommarfuktighet kan lätt sänka indexet under 2,05, vilket dödar din passiveringskvalitet.
Ändrade vätebindningar: H⁺ i vattenånga konkurrerar med Si-H- och N-H-bindningar i SiNₓ. Det stör hur väte frigörs under senare ugnsprocesser.
Försämrad gränsytans renhet: Fukt bildar ett metastabilt Si-OH-skikt på vafers yta i början av deponeringen. Detta förstör bindningen mellan kisel och Al₂O₃ eller SiNₓ, vilket omedelbart ökar gränsytetillståndstätheten.
Linje 4: Den dolda Q-tidsluckan före tunneloxidation
Detta inträffar tidigt i linjen, direkt efter alkaliskt polering och före tunneleringsoxidavsättning. Bar kisel som exponeras för luft växer ett naturligt oxidlager, och tillväxthastigheten beror helt på omgivande luftfuktighet och temperatur.
Vid 25℃ och 80% RH växer bar kisel ett 1 nm naturligt oxidlager på bara en timme. Om utrustningsfel eller schemaläggningsförseningar lämnar dessa skivor i renrummet i två eller tre timmar, kan det naturliga lagret nå 1,5 nm eller tjockare.
Denna naturliga oxid är lös och full av defekter. När du försöker odla din högkvalitativa 1,2–1,5 nm tunneleringsoxid ovanpå den, kombineras de två lagren. Nu är ditt tunneleringslager 2–3 nm tjockt—dubbelt så tjockt som designspecifikationen, med fruktansvärd strukturell kvalitet.
Detta utlöser en brutal kedjereaktion. Det alltför tjocka tunneleringslagret blockerar elektrontunneling. Under polysiliciumdopning har fosfor svårt att diffundera genom denna tjocka barriär. Områden där tunneleringslagret är för tunt blir överdopade, vilket orsakar auger-rekombination och sänker livslängden, vilket visas som mörka fläckar i PL-testning. Områden där det är för tjockt blir underdopade, vilket ökar kontaktresistansen. Detta orsakar mörka kanter runt båtmärkena i EL-testning. Slutligen sjunker din öppenkretsspänning (Voc) dramatiskt över hela batchen.
Sammanfattning av grundorsak: Fyra överföringar, inte ett enda fel
Sommarpassiveringsproblem är inte nya, men ingenjörer slösar tid på att kontrollera menyer och gasflöden eftersom de letar efter en enda felpunkt. Grundorsaken är att fukt stör hela kedjan.
Stigande kylvatten ändrar kammartemperaturen. Hög omgivande luftfuktighet ökar vätehalten och orsakar blåsbildning. Fukt i standby-ugnen förstör SiNₓ-brytningsindex. Försenad bearbetning låter naturlig oxid växa okontrollerat, vilket orsakar PL-fläckar och båtmärken.
Praktiska förslag för sommarprocesskontroll
Så här åtgärdar du det på golvet.
Först, övervaka ditt kylvatten. Spåra inloppstemperaturen och temperaturdeltat, inte bara kammartemperaturen. Om kylvattnet överstiger 24℃, kontrollera dina kylare omedelbart och kompensera manuellt med PECVD-effekt eller depositionstid om nödvändigt. Koppla din renrums daggpunkt till daglig övervakning.
För det andra, justera dina ALD-recept för sommaren. Öka ALD-depositionstemperaturen något inom 180–300℃-fönstret, eller förläng renings-/spoltiden. Detta gör filmen tätare och sänker den initiala vätehalten, vilket förhindrar blåsbildning senare. Förläng också uppvärmningshastigheten eller hålltiden under PECVD SiNₓ-deposition för att ge väte mer tid att frigöras smidigt.
För det tredje, baka dina rörugnar oftare. Kör en kort 500℃ bakning i 15 minuter var 4:e timme under standby för att driva ut absorberad fukt. Om möjligt, håll ett lätt övertryck med N₂-spolning under standby.
För det fjärde, bygg ett dedikerat sommarpassiveringsbaslinjerecept. Gissa inte. Ha en uppsättning ALD- och PECVD-parametrar redo att byta till när luftfuktigheten överstiger en specifik tröskel.
För det femte, kontrollera din Q-tid strikt. Våfflor måste gå från alkalisk polering till oxidationsugnen inom en timme. Om det blir en försening, förvara dem i ett kväveskåp med låg luftfuktighet.
Snabbchecklista för sommarpassivering
| Nr. | Kontrollpunkt | Kontrollmål | Ansvarig person |
|---|---|---|---|
| 1 | Kylvattentemperatur | Daglig spårning, varna om över tröskelvärde | Utrustning/Anläggning |
| 2 | Daggpunkt i renrum | Strikt efterlevnad av baslinjegränser | Anläggning |
| 3 | Rörugnsbakning | Kort bakning var 4:e timme under standby | Processingenjör |
| 4 | Polering till Ox Q-tid | Under 1 timme | Produktionsteam |
| 5 | ALD/PECVD-recept | Byt till fördefinierad sommarbaslinje | Processteam |
Ooitechs syn
Utrustningsstabilitet är lika kritisk som processreceptet när säsongsbetonade luftfuktighetstoppar stör produktionsgolvet. Fabriker drabbas ofta av avkastningsförluster helt enkelt för att omgivande fukt förändrar den termiska historien och vätedynamiken i passiveringsskikten. Att hantera dessa dolda variabler—som kylareffektivitet, atmosfärisk Q-tid och fuktavgivning under standby—gör en enorm skillnad för att upprätthålla konsekvent cellverkningsgrad. Att bemästra dessa subtila miljökontroller är vad som skiljer en genomsnittlig solpaneltillverkningsanläggning från en verkligt optimerad, högavkastande produktionslinje.