TBC-solcellsteknik (TOPCon Back Contact): Fullständig
Innehållsförteckning
Snabbt svar: TBC, eller TOPCon back contact, är en back-contact-cell som använder en TOPCon-passiverande kontakt på baksidan i stället för en heterojunction-kontakt. Den ingår i en bredare vägsekvens där industrin rör sig från enhetliga baksidor mot regionalt differentierade bakre arkitekturer, där en annan kontakttyp tilldelas varje område på baksidan. För en tillverkare är betydelsen av TBC processkompatibilitet: eftersom den bygger på TOPCon-processsteg som linjerna redan kör, är det den back-contact-variant som kostar minst att införa från en installerad TOPCon-bas. Mät- och karakteriseringsarbetet som ingår — verktyg för laddningsbärarlivstid som WCT-120-klassen — blir viktigare med TBC än med en front-contact-cell, eftersom baksidans mönster är där passiveringskvaliteten faktiskt avgör verkningsgraden. Inspektion av baksidan blir också ett verktyg för utbyte snarare än en kvalitetskontroll.
PV-modultillverkning · av Jerry, Ooitech
Tekniköversikt
Var TBC befinner sig i den bredare ruttsekvensen, och varför processkompatibilitet nu är viktigare än struktur, behandlas i BC-cellteknikens färdplan: från struktur till process.
Innehållet nedan delas endast för referens. Om det finns något tekniskt intrång eller felaktig vägledning, kontakta gärna författaren för borttagning eller korrigering.
Vad är en TBC-cell?
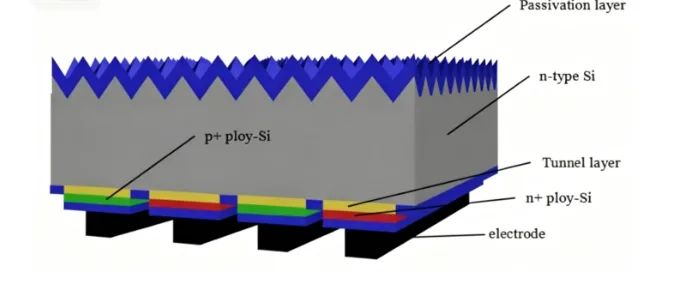
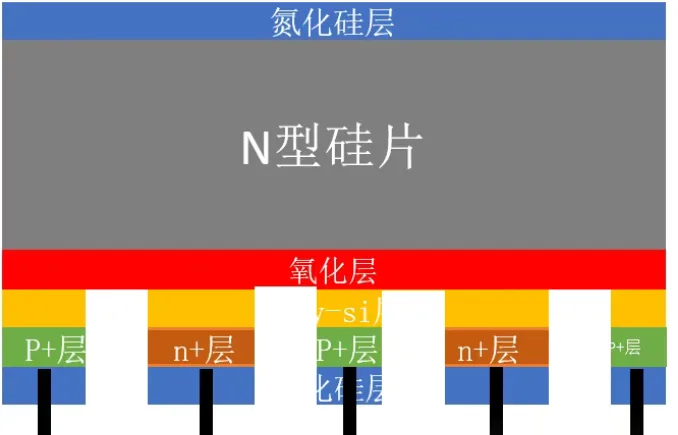
TBC står för TOPCon Back Contact. Det förenar TOPCon-passivering (tunneloxid plus polysilikon) med IBC:s interdigiterade backkontaktstruktur, så det kallas också en POLO-IBC-cell.
Det djupt integrerar TOPCon:s tunneloxid/poly-Si-passivering med IBC:s bakkontaktlayout. Det ger dig den starka bakpassiveringen från TOPCon plus IBC-fördelen med ingen skuggning från främre gridlines, med all ströminsamling flyttad till baksidan. Resultatet är högre öppen kretsspänning och högre kortslutningsström. Det är en av de vanligaste N-typ högverkningsgradsvägarna för nästa generation.
Kärnfördelar
Inga främre metallgridlines, så skuggningsförlusten framtill tas bort och Isc ökar
TOPCon-tunnelpassivering minskar bakrekombination och höjer Voc
Den interdigiterade P/N-bakkontaktlayouten optimerar bärarinsamlingsvägen och minskar serieresistansen
Jämfört med standard TOPCon och standard IBC balanserar det passiveringskvalitet och strukturell integration
Kompatibel med de flesta kärnutrustningar på befintliga N-typ-linjer, så processen kan uppgraderas steg för steg
Hur det jämförs med konventionella celler
Standard TOPCon: främre gridline-skuggning, full-area TOPCon-passivering på baksidan
Standard IBC: bakkontaktstruktur, men passivering förlitar sig på kiseloxid/kiselnitrid, ingen tunnel-poly-Si-passivering
TBC (POLO-IBC): IBC-bakkontaktstruktur plus integrerad TOPCon-tunnelpassivering, så både struktur och passivering är optimerade
Översikt över komplett processflöde
Wafer inkommande → förrengöring / borttagning av sågskador → bakre tunneloxid + poly-Si-deponering (LPCVD) → bakre SiN-maskdeponering → första bakre laseröppning (borområde) → bordopning (p-poly) → andra bakre laseröppning (fosforområde) → fosfordopning (n-poly) → rengöring för att avlägsna wrap-around-diffusion / BSG / PSG → deponering av bakre passiveringsfilm → vaxmasktryckning för att skydda baksidan → fronttexturering + P/N-isoleringetsning → deponering av front- och bakre SiN-antireflexpassiveringsfilm → screentryckning av bakre metallelektrod → bränning → elektriskt test → sortering och packning
Detaljerade processpecifikationer
3.1 Rengöring och polering (förrengöring + borttagning av sågskador)
Syfte: avlägsna sågskadelagret, metallytoreningar, partiklar och olja; polera vafere enkelsidigt eller dubbelsidigt för att få en ren, plan kiselyta och hålla den senare tunneloxiddeponeringen jämn.
Huvudutrustning: inline våtrengörings- och poleringslinje, alkalisk poleringstank, syrareningslinje.
Viktiga kemikalier: stark alkali (NaOH/KOH), HF, HCl, IPA, textureringsadditiv, ytaktivt medel.
Viktiga övervakningspunkter:
Poleringsviktminskning: elektronisk våg
Ytreflektans: reflektansmätare
Minoritetsbärarlivslängd iVoc: WCT-120 transient livslängdsmätare
Bärarrekombinationsavbildning: PL-mätare (R3-PL)
Ytjämnhet och renhet: optiskt mikroskop
Kvalitetskontroll: sågskador helt avlägsnade, inga fläckar eller steg på ytan, jämn viktminskning, ingen tydlig livslängdsminskning.
3.2 Tunneloxid + poly-Si-deponering
Syfte: odla en ultratunn tunneloxid (SiO₂) och sedan ett intrinsiskt poly-Si-lager på vafere baksida, vilket bildar den centrala TOPCon-passiveringsstrukturen för stark fält- och kemisk passivering och låg bakre rekombination.
Huvudutrustning: rör-LPCVD.
Gaskällor: SiH₄, O₂, N₂ (bärgas / spolgas).
Viktiga punkter:
Poly-Si-tjocklek: poly-tjockleksmätare, ellipsometer
Tunneloxidtjocklek: ECV, ellipsometer
iVoc (WCT-120)
PL-jämnhet
Skiktresistans (intrinsisk poly-övervakning före dopning)
Kvalitetskontroll: oxid ultratunn och enhetlig, poly-Si tät och utan pinholes, god tjocklekskonsistens över vafeln.
3.3 Bakre SiN-maskdeponering
Syfte: deponera ett tätt kiselnitridlager (SiNₓ) på det intrinsiska poly-Si som blockerande mask för senare laseröppning och dopningssteg, vilket möjliggör selektiva dopningszoner.
Huvudutrustning: PECVD.
Gaskällor: SiH₄, NH₃, N₂.
Nyckelparametrar: SiN-tjocklek (spektroskopisk ellipsometer), brytningsindex och enhetlighet, iVoc, PL-enhetlighet.
Kvalitetskontroll: tät mask, inga pinholes, enhetlig tjocklek för att garantera dopningsisolering.
3.4 Första bakre laseröppning (borondiffusionsfönster)
Syfte: selektivt avlägsna SiN-masken över borondiffusionsområdet genom lokal laserablation medan det underliggande intrinsiska poly-Si behålls, vilket öppnar fönstret för senare p-typ poly.
Huvudutrustning: fiber-/nanosekund- eller pikosekundlaseröppningssystem, högprecisionslasermönstringsverktyg.
Processjustering: justera lasereffekt, repetitionsfrekvens, skanningshastighet och punktöverlapp så att endast den övre SiN-masken avlägsnas och det underliggande intrinsiska poly-Si inte skadas, vilket bevarar passiveringsbasen intakt.
Nyckelkarakterisering: optisk mikroskopkontroll av spårform, kantintegritet och om poly-lagret är bränt.
3.5 Bakre bordopning (p-poly)
Syfte: bordopna det intrinsiska poly-Si i det öppnade området för att omvandla det till p-typ kraftigt dopad poly (p-poly), samtidigt som BSG bildas på ytan. BSG fungerar senare som naturlig blockerande mask för fosfordiffusion.
Huvudutrustning: rörformig bordiffusionsugn.
Processmedium: flytande källa BBr₃; omgivning O₂, N₂.
Nyckelkarakterisering: skiktresistans i p-zon, dopningsenhetlighet, BSG-täckningsintegritet, PL-dopningsenhetlighet.
Kvalitetskontroll: tillräcklig bordopning, enhetlig skiktresistans, kontinuerlig och komplett BSG utan lokala luckor.
3.6 Andra bakre laseröppning (fosfordiffusionsfönster)
Syfte: avlägsna den återstående SiN-masken för att exponera det odopade intrinsiska poly-Si som n-typ fosfordopningszon, samtidigt som det redan bildade BSG-lagret hålls intakt från laserskador.
Huvudutrustning: lasermönstrings-/öppningssystem.
Processfokus: precis laserenergikontroll för att undvika att slå igenom BSG-skiktet, vilket ger en ren isolationsgräns mellan P- och N-zoner.
3.7 Bakre fosfordopning (n-poly)
Syfte: fosfordiffundera det andra fönstrets intrinsiska poly-Si för att bilda n-dopat kraftigt poly (n-poly). BSG som bildades i föregående steg fungerar som en självjusterande mask, vilket blockerar fosfor från att diffundera in i p-poly-området och uppnår självisolering av P/N-zonerna.
Huvudutrustning: rörformig fosfordiffusionsugn.
Processmedia: flytande källa POCl₃; omgivning O₂, N₂.
Nyckelprincip: den kvarvarande BSG fungerar som en naturlig diffusionsbarriär och stoppar fosforkontaminering av p-poly-området. Efter fosfordiffusion omvandlas BSG delvis till en bor-fosfor-blandoxid, vilket ytterligare stärker isoleringen.
Nyckelkarakterisering: n-zons skikttålighet, P/N-gränsisolering, övervakning av läckagetrend.
3.8 Rengöring för att avlägsna omslutande diffusion (BSG/PSG-borttagning)
Syfte: kemiskt avlägsna all BSG, PSG och ytrester, samt avlägsna kantens omslutande och sidodopningsskikt för att undvika kantläckage.
Huvudutrustning: inline våtrengöringslinje.
Nyckelkemikalier: huvudsakligen HF, plus sura tillsatser och ett buffrat syrasystem.
Processhjälpmedel: ren torrluftavblåsning, varmluftstorkning.
Kvalitetskontroll: oxidglas helt borttaget, ren yta utan rester, ingen omslutande rest vid kanterna.
3.9 Bakre SiN-passiveringsskyddsfilmsdeponering
Syfte: deponera en SiN-passiveringsskyddsfilm på den bakre interdigiterade P/N-poly-strukturen för att passivera och skydda bakkontaktområdet och blockera kemisk attack i senare steg.
Huvudutrustning: PECVD.
Gaskällor: SiH₄, NH₃, N₂.
Karakterisering: SiN-tjocklek, brytningsindex, filmuniformitet.
3.10 Bakre vaxmaskbeläggning (skyddsmask)
Syfte: fullständigt belägga baksidan med ett vaxskyddsskikt genom screentryck för att skydda den bildade P/N-bakkontaktstrukturen och SiN-filmen, vilket förhindrar att den senare frontetsningen attackerar de bakre funktionella skikten.
Huvudutrustning: screentryckare (vaxutskriftsstation).
Kontrollfokus: fullständig vaxutskrift, inget hopp över utskrift, inga nålar, bra kantförsegling så att baksidan förblir skyddad genom hela processen.
3.11 Front kemisk etsning + vaxavdragning och rengöring
Syfte:
Avlägsna överflödig dopning och skadade lager på våfflans framsida
Texturera framsidan för att bilda en pyramidyta och minska framsidans reflektion
Uppnå kantisolering mellan bakre P- och N-zoner genom lateral etsning för att minska kantläckage
Slutligen avlägsna den bakre vaxmasken för att exponera den kompletta bakkontaktstrukturen
Huvudutrustning: dubbelsidig inline våtetsnings- och textureringslinje.
Nyckelkemikalier: stark alkali (NaOH), HF, textureringsadditiv, buffrad etsningslösning.
Gaskällor: ren tryckluft, N₂-avblåsning.
Kvalitetskontroll: jämn fronttexturering, godkänd pyramidmorfologi, korrekt P/N-isolering, inga läckagevägar, ren vaxavdragning utan rester.
3.12 Främre och bakre SiN-antireflexionspassiveringsfilm
Syfte: deponera en SiN-antireflexionspassiveringsfilm på framsidan för både antireflexion och ytpassivering; lägga till och optimera den bakre passiveringsfilmen för att ytterligare förbättra passivering och tillförlitlighet.
Huvudutrustning: PECVD.
Gaskällor: SiH₄, NH₃, N₂.
Karakterisering: filmtjocklek på fram- och baksida, brytningsindex, minoritetsbärarlivslängd, reflektans.
3.13 Bakre elektrod screentryck och bränning
Syfte: trycka silver-aluminiumelektroder på den bakre P-zonen och silverelektroder på den n-typ polyzonen för att bilda de interdigiterade bakkontaktens positiva och negativa elektroder, och sedan använda högtemperaturbränning för att bilda ohmsk kontakt mellan metallen och den dopade poly-Si.
Huvudutrustning: dedikerad bakkontakt screentryckare, inline-bränningsugn.
Nyckelsteg: bakre elektrodmönsterjustering tryckning → torkning → högtemperaturbränning (bildar ohmsk kontakt).
3.14 Slutinspektion och sortering
Processinnehåll: EL-inspektion (defekter, mikrosprickor, läckage), IV-elektriskt test (Voc, Isc, FF, Eff), utseendeinspektion, gradering och sortering, packning och lagerhållning.
Inspektionsutrustning: EL-testare, IV-testare, utseendeinspektionsstation.
Viktiga utmaningar och vad man bör fokusera på
Vilka är de svåra delarna av TBC-tekniken, och var bör uppmärksamheten riktas?
Att kontrollera tjockleksuniformiteten hos den ultratunna tunneloxiden är svårt
De två laseröppningsstegen kräver extremt hög inriktningsnoggrannhet
Att hålla BSG:s självjusterande mask intakt är kärnan i processen
Den interdigiterade isoleringsetsningen för P/N är benägen att orsaka kantläckage
Bakkontaktselektrodtryckning kräver högre inriktningsnoggrannhet än konventionella celler
Att hantera minskningen av minoritetsbärarlivslängden genom hela flödet är svårt
Viktiga SPC-parametrar att bevaka
Tunneloxidtjocklek och poly-Si-tjocklek
Laseröppningsmorfologi och inriktningsavvikelse för båda stegen
Skiktresistansuniformitet för bor- och fosfordiffusion
iVoc och PL-minoritetsbärarlivslängd följs genom hela flödet
Frontreflektans och textureringsmorfologi
EL-mikrosprickor, läckage och kantisoleringsstatus
Ooitechs syn
TBC lever eller dör på detaljerna, och BSG:s självjusterande mask är den tysta hjälten här eftersom den låter fosfor- och borzonerna sortera sig själva utan ett tredje masksteg. Det vi bevakar mest på modullinjer är hur dessa hög-Voc-bakkontaktceller beter sig nedströms i stringning och laminering, eftersom deras helt bakre metallisering förändrar interconnectionspelet. Om du vill se riktiga N-typ-modullinjer i drift, vår YouTube-kanal www.youtube.com/ooitech har fabriksfilmer värda en titt.