Solpanelaminator — lamineringsprocessen förklarad
Innehållsförteckning
Snabbt svar: Laminering är steget som förvandlar en lös stapel av glas, inkapslingsmaterial, sammankopplade celler och baksidesfolie till en förseglad, styv enhet. Laminatorn skapar vakuum för att avlägsna instängd luft och applicerar sedan tryck medan plattarna värmer stapeln tills EVA:t tvärbinder. Processfönstret är snävt: tvärbindningen fortsätter vid cirka 140 °C till 150 °C, medan stapeln passerar genom ett område nära 120 °C där inkapslingsmaterialet fortfarande är flytande och benäget att bilda bubblor, och nedkylningen måste kontrolleras i steg om cirka 20 °C för att undvika termisk påfrestning på cellerna. Temperaturjämnheten över plattan är den specifikation som avgör kvaliteten, eftersom ett kallt hörn lämnar ohärdat inkapslingsmaterial och en het punkt försämrar det. Båda felen ser identiska ut vid slutinspektionen och beter sig mycket olika efter fem år utomhus.
PV-modultillverkning · av Jerry, Ooitech
Solpanelstillverkningsprocess: Laminering
Idag tittar vi på en av nyckelprocesserna vid tillverkning av solmoduler: laminering.
I en produktionslinje för fotovoltaiska moduler är laminering inte bara ett uppvärmningssteg. Det är en av de viktigaste processerna som avgör den färdiga solpanelens slutliga prestanda, tillförlitlighet, utseende och livslängd. Genom kontrollerad temperatur, vakuum och tryck binds solcellerna, glaset, EVA eller POE inkapslingsmaterial, bakplåt och andra material samman till en fast integrerad modul.
En bra lamineringsprocess bidrar till att förbättra långsiktig effekt och skyddar modulen mot fukt, mekanisk påfrestning, termiska cykler och utomhusväderförhållanden. Om lamineringen inte är väl kontrollerad kan problem som bubblor, dålig vidhäftning, cellsprickor, kantdefekter eller låg tvärbindning av kapslingsmaterial uppstå.
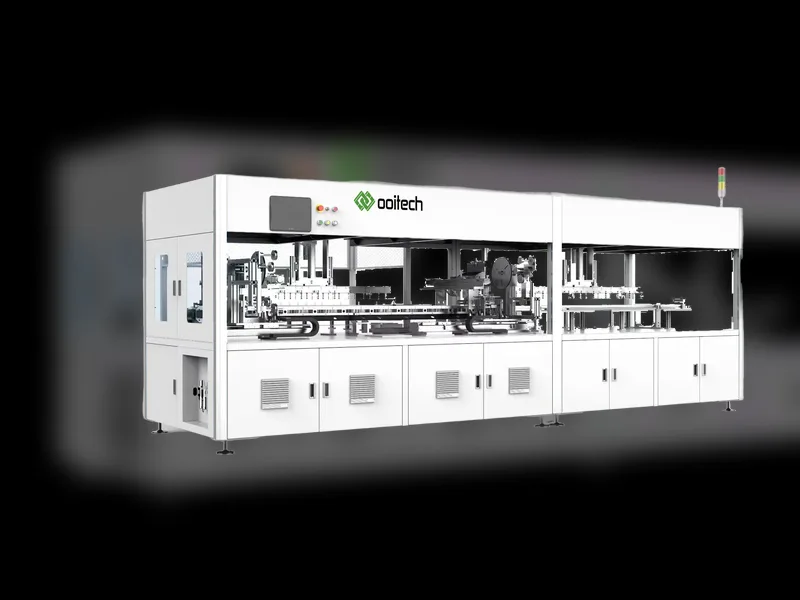
Arbetsprincip för en solmodul Laminerare
En typisk solpanelslaminator består huvudsakligen av följande delar:
| Huvuddel | Funktion |
|---|---|
| Bottenplatta / Värmplatta | En plan värmeyta. Den värms vanligtvis med högtemperaturolya eller elektriska värmeelement för att nå önskad processtemperatur. |
| Övre lock | Utrustat med ett silikonmembran, tätningsring och relaterade komponenter. Det rör sig nedåt för att stänga kammaren och applicerar tryck genom membranet. |
| Övre kammare | Utrymmet mellan det övre locket och silikonmembranet. |
| Nedre kammare | Utrymmet mellan värmplattan och det övre locket efter stängning. |
| Vakuumpump | Används för att evakuera den övre eller nedre kammaren och avlägsna luft från modulstacken. |
| Luftpump / Inflationssystem | Används för att blåsa upp den övre eller nedre kammaren och applicera tryck under lamineringen. |
Efter att ha förstått dessa huvuddelar kan vi titta på hur laminatorn fungerar steg för steg.
Steg 1: Stängning av locket
Efter att modulen kommer in i laminatorn rör sig det övre locket nedåt med hjälp av hydraulcylindrar. När det når rätt position kommer tätningsringen på det övre locket i tät kontakt med bottenplattan, vilket skapar ett förseglat utrymme. Detta förseglade utrymme är den nedre kammaren.

Ritningen kan verka enkel, men den hjälper till att förklara grundstrukturen tydligt.
Steg 2: Vakuumsugning av den nedre kammaren
Hur snabbt den kammaren kan evakueras, och vilken pumpkombination som utför arbetet, behandlas i laminatorns vakuumpumpar och EVA-avgasmingsfönstret.
Vakuumpumpen startar och evakuerar kammaren. I många produktionsmiljöer varar vakuumprocessen cirka 6 minuter, även om den exakta tiden beror på modultyp, inkapslingsmaterial, laminatorkonstruktion och processrecept.
Under vakuumsugningen är bottenplattan redan uppvärmd. När modulen kommer in i laminatorn värms den kontinuerligt tills den närmar sig den inställda temperaturen på värmplattan. I detta uppvärmningsskede börjar inkapslingsfilmen smälta, och övergår från fast till flytande tillstånd.
Vakuummiljön gör att luft och flyktiga gaser inuti den smälta inkapslingen och modulstacken kan avlägsnas. Detta är mycket viktigt. Om instängd gas inte avlägsnas innan inkapslingen börjar härda, kan bubblor finnas kvar i modulen efter lamineringen.
Steg 3: Uppblåsning av den övre kammaren och lamineringstryck
Efter vakuumsugningen blåses den övre kammaren upp. Silikonmembranet är ett flexibelt material, så det expanderar och deformeras under lufttryck. Det pressar sedan tätt mot modulens yta och applicerar jämnt tryck.
Detta tryck hjälper till att pressa ut eventuella kvarvarande bubblor ur modulen. Samtidigt gör kombinationen av värme och tryck att den flytande inkapslingen börjar härda och tvärbinda. Inkapslingen övergår gradvis från ett vätskeliknande tillstånd till ett stabilt fast bindningsskikt.

Denna schematiska bild visar att silikonmembranet efter uppblåsning ligger tätt mot modulen. Det hjälper också till att förhindra att den smälta inkapslingen pressas ut för mycket under tryck.
Steg 4: Tryckhållning och härdning
När den övre kammaren når det erforderliga trycket håller laminatorn detta tryck under en viss tid. Under denna hållperiod fortsätter inkapslingen att tvärbinda tills den erforderliga tvärbindningsgraden uppnås.
Efter att processen är klar blåses den nedre kammaren upp för att frigöra vakuumtillståndet. Samtidigt evakueras den övre kammaren för att släppa på trycket. Sedan separerar det övre locket från bottenplattan, och modulen flyttas till kylkammaren innan den lastas av.

Detta schema från en webbplats ger en allmän uppfattning om processflödet.
Viktiga processanteckningar
Non-Stick-tyg krävs
Modulen kommer inte i direkt kontakt med silikonmembranet eller värmplattan. Ett lager non-stick-tyg placeras mellan dem. Dess huvudfunktion är att förhindra att smält EVA eller annat inkapslingsmedel fastnar på värmplattan eller silikonmembranet.
Moderna laminatorer använder vanligtvis tre arbetskammare
De flesta moderna PV-modullaminatorer är utformade med tre arbetskammare, och varje kammare har ett annat processändamål.
| Steg | Huvudsyfte | Typisk processfunktion |
|---|---|---|
| Första steget | Smält inkapslingsmedel och avlägsna luftbubblor | Lägre temperatur, vakuum och mindre tryck. Vanligtvis runt 120°C beroende på material och recept. |
| Andra steget | Inkapslingsmedlets tvärbindning och slutlig bindning | Högre temperatur och högre tryck. Vanligtvis runt 140°C beroende på material och recept. |
| Tredje steget | Kylning och formstabilisering | Vakuum, mycket litet tryck och låg plattemperatur runt 20°C för att kyla modulen. |
Anledningen till att använda tre steg är främst att förbättra produktionseffektiviteten och processstabiliteten.
I det första steget är huvudmålet att smälta inkapslingsmedlet och avlägsna luftbubblor. Temperaturen bör inte vara för hög, och trycket bör inte vara för stort. Om inkapslingsmedlet börjar tvärbinda för tidigt kan interna bubblor inte komma ut ordentligt, och bubblor kommer att finnas kvar inuti den färdiga modulen.
I det andra steget är huvudmålet tvärbindning. Temperaturen är högre och trycket är större, vilket hjälper till att påskynda inkapslingsmedlets härdningsreaktion och förbättra bindningsprestandan.
I det tredje steget är kylning huvuduppgiften. Endast ett litet tryck behövs för att minska deformation eller böjning under kylning.
Vanliga avvikelser i lamineringsprocessen
| Defekt | Möjliga orsaker |
|---|---|
| Bubblor på solcellens yta | För hög temperatur i första steget, inkapslingsmedlet tvärbinder innan bubblorna hinner ut, onormalt vakuumförhållande, otillräcklig vakuumhastighet eller för kort vakuumtid. |
| Snöflingeliknande bubblor vid kanter eller fyra hörn | Lamineringsramens höjd kan vara olämplig, eller så kan ramstorleken inte matcha modulen korrekt. |
| Avskalningshållfasthet eller tvärbindningsgrad ej godkänd | För låg temperatur, för litet tryck, för kort hålltid eller kvalitetsproblem med inkapslingsmedlet. |
| Cellsprickor efter laminering | För högt lamineringstryck, främmande föremål på högtemperaturduken eller ojämn dukyta. |
| Bubblor runt bandområdet | Kvalitetsproblem med flussmedel, flussmedlet inte helt torkat eller lödningsrelaterade restproduktproblem. |
För stabil modulkvalitet bör lamineringsrecept inte kopieras blint från en produkt till en annan. Olika glastjocklekar, cellteknik, typ av inkapslingsmedel, modulstorlek, bakplåtsstruktur och produktionshastighet kan alla kräva receptjusteringar.
Ooitechs syn
Som utrustningsleverantör ser vi det så här: laminering är ofta där små processavvikelser blir synliga kvalitetsproblem, så fabriker bör behandla laminatorns recept som en kontrollerad produktionsparameter, inte bara en maskininställning. För högeffektiva moduler som MBB, TOPCon, IBC eller shinglade produkter är enhetligt tryck, stabil vakuumprestanda och korrekta värmeszoner särskilt viktiga eftersom cellstrukturen och sammankopplingsdesignen kan vara känsligare för påfrestningar. Ooitech anser att en bra modullinje inte bara handlar om att köpa utrustning, utan också om att matcha processträning, materialbeteende och dagligt underhåll till ett stabilt produktionssystem.