Grunderna i PV-stringermaskin — solcellstabber stringer
Innehållsförteckning
Snabbt svar: En tabber-stringer utför ett jobb i början av en modullinje: den löder band på enskilda solceller och fogar samman dessa celler till en seriesträng. Varje spricka, kallödning eller feljusterat band som uppstår här är permanent, eftersom ingen senare station kan reparera en anslutning som redan är förseglad inuti laminatet. Processen fungerar genom att smälta lödbeläggningen på bandet, så lödningszonen ligger över smältpunkten för den legering du använder: konventionella blyhaltiga beläggningar smälter nära 183°C och vanliga blyfria legeringar nära 217°C. Maskiner håller den zonen inom en snäv tolerans, och vår AM050FH-plattform specificerar ±7,5°C. En handfull siffror berättar det mesta om vad en maskin är värd: brott på klass A-celler, vilket nuvarande maskiner håller vid eller under 0,2%; positioneringsnoggrannhet, vanligtvis ±0,15 mm; och genomströmning matchad till din laminator snarare än till en broschyr. Den här sidan täcker grunderna och de tre maskinklasserna.
Vad en stringer gör, skillnaden mellan manuella, semiautomatiska och helautomatiska maskiner, och de fyra siffror som är värda att fråga om innan du läser någon offert.
PV Module Production · PV Basics · av Jerry, Ooitech
Det här är sidan jag skickar till köpare som är nya inom modultillverkning. Inte för att stringern är svår att förstå, utan för att det är den enda stationen där ett litet processfel blir permanent, och de flesta lär sig det efter sin första dåliga batch.
Vad maskinen gör
Strängning är hur enskilda celler blir en användbar spänning. En cell producerar ungefär en halv volt, så en modul behöver sina celler seriekopplade innan den kan göra något användbart. Stringern gör det genom att löda förtennt kopparband från framsidan av en cell till baksidan av nästa, och upprepar mönstret tills en fullständig sträng finns i den längd din moduldesign kräver.
Det låter som en enkel mekanisk uppgift, och mekaniskt är det det. Svårigheten är termisk. Bandet kommer belagt med en lödlegering, och maskinen måste värma beläggningen över dess smältpunkt, väta cellens silverfingrar och kyla igen utan att tillaga eller spräcka wafern. En wafer är 130 till 180 mikrometer tjock, vilket är tunnare än ett pappersark vikt två gånger. Värm den för snabbt och den böjs. Tryck för hårt och den flisar sig. Detta smala fönster är varför val av stringer egentligen är en fråga om processkontroll snarare än om mekanik.
De tre maskinklasserna
Nästan varje stringer på marknaden faller in i en av tre grupper, och gruppen spelar större roll än varumärket när du budgeterar. Uppdelningen handlar om hur mycket av cykeln maskinen hanterar på egen hand, inte om hur modern designen är.
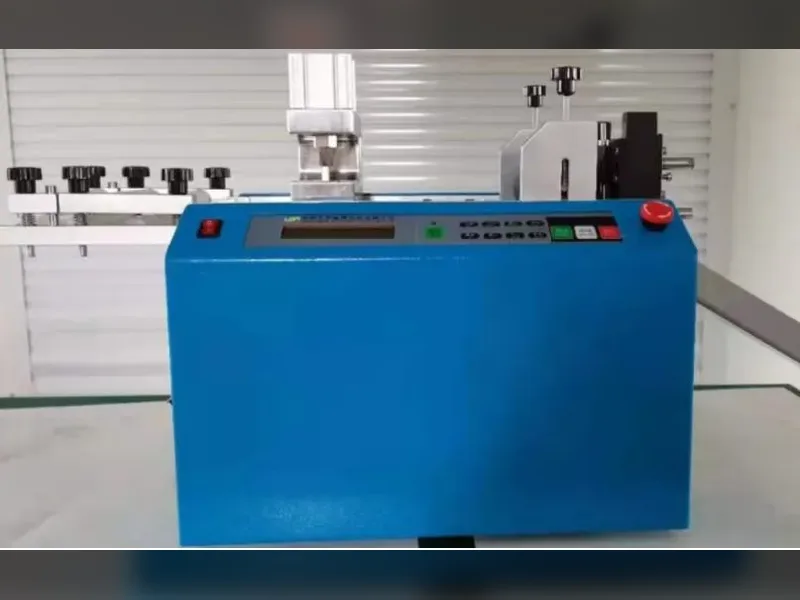
Manuell. Operatören placerar celler och band för hand och löder med enkla verktyg eller ett uppvärmt bord. Investeringen är låg och detsamma gäller konsekvensen: positioneringsnoggrannheten begränsas av operatörens öga, genomströmningen mäts i tiotals moduler per dag, och brottrisken är hög. Man ser fortfarande dessa i laboratorier, universitetspilotlinjer och utbildningsverkstäder, och de är ett rimligt sätt att bevisa en moduldesign innan man satsar på en linje. De är ingen produktionslösning.
Semiautomatisk. Maskinen tar över bandmatning och lödning medan operatören fortfarande hanterar strängöverföring, lastning och avlastning. Detta är den klass de flesta fabriker möter först, eftersom den delar upp kapitalkostnaden i steg och kan byggas ut senare. Kvaliteten beror starkt på operatören, och lödningskonsekvensen varierar mer mellan skift än på en helautomatisk plattform. För en linje på 5 till 60 MW är den ofta den förnuftiga startpunkten.
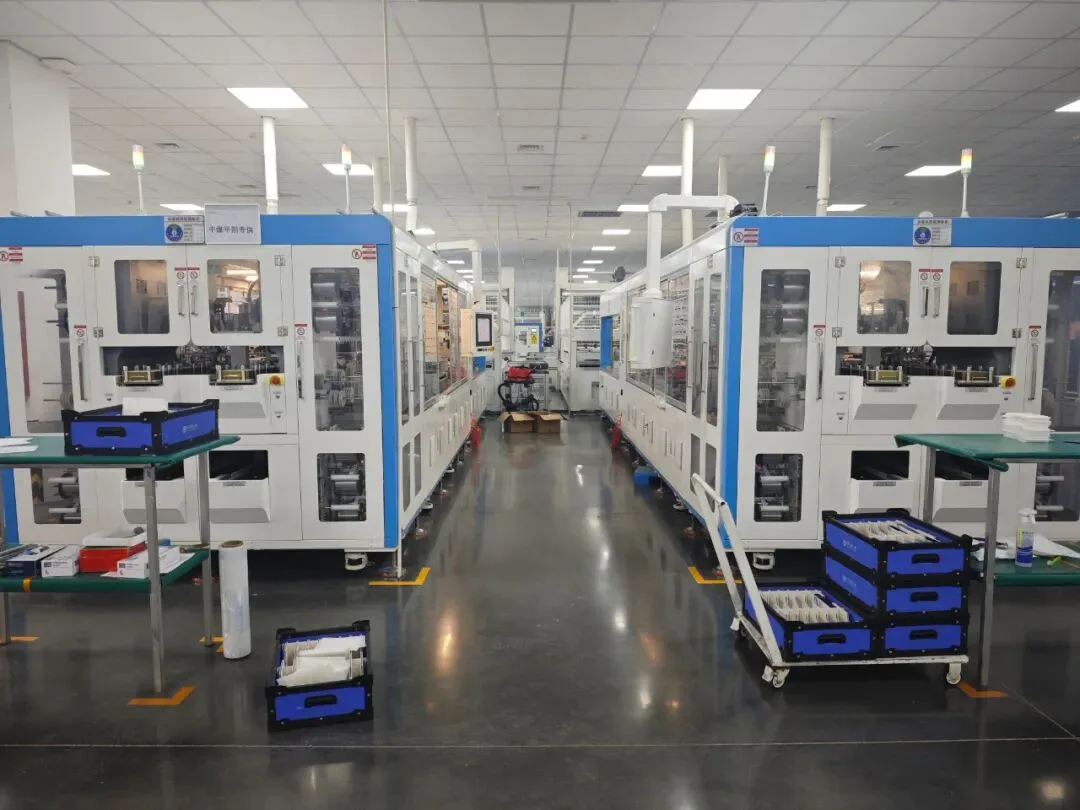
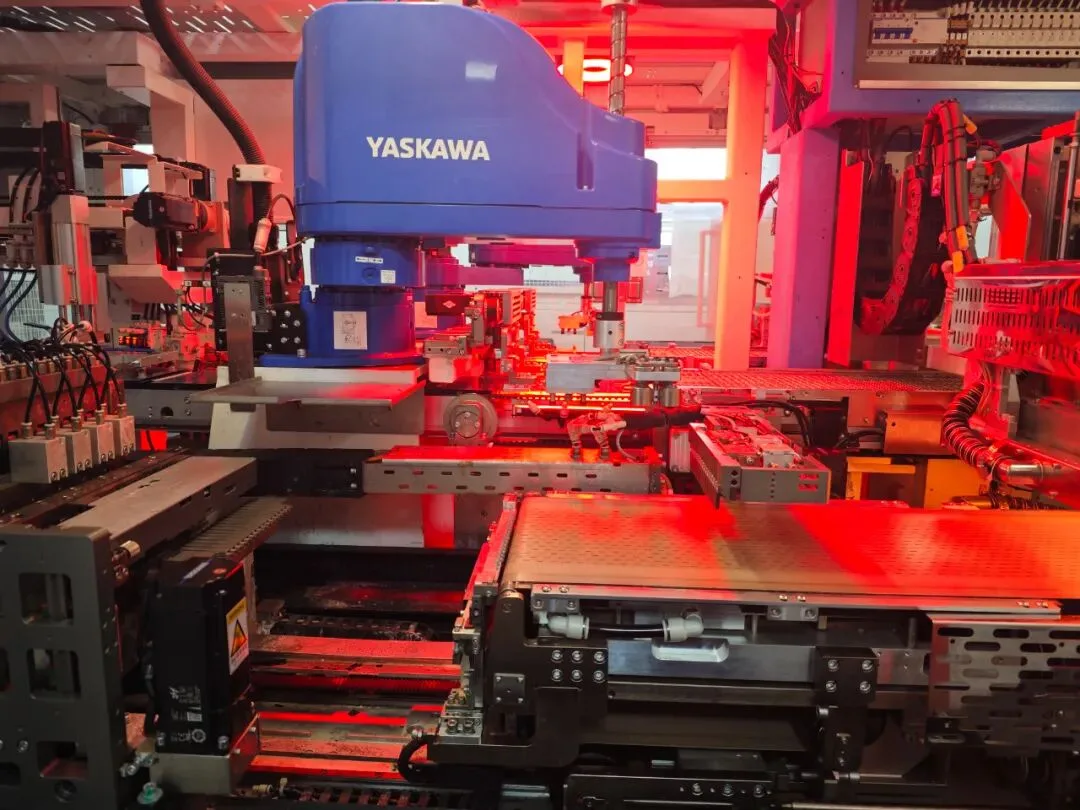
Helautomatisk. Lastning, visionsjustering, bandmatning, lödning och strängöverföring körs alla utan operatör i loopen. Positioneringsnoggrannhet, genomströmning och repeterbarhet är alla högre, och arbetskraftsberoendet sjunker kraftigt. Avvägningen är kapitalkostnad och behovet av en verklig underhållsfunktion. Mainstream-modulfabriker behandlar denna klass som standard över ungefär 100 MW.
| Klass | Vad maskinen hanterar | Var den passar |
|---|---|---|
| Manuell | Ingenting; operatören placerar celler och band och löder för hand | Laboratorium, pilotlinje, utbildning. Inte ett produktionssvar |
| Halvautomatisk | Bandmatning och lödning; operatören överför och lastar fortfarande strängar | 5–60 MW-linjer, och uppgraderingar från manuell strängning |
| Helautomatisk | Lastning, visionsjustering, bandmatning, lödning och strängöverföring | Kontinuerliga linjer, standard över ungefär 100 MW |
Kapacitetsbanden ovan är en tumregel snarare än en specifikation. Vad som faktiskt avgör vilken klass du behöver är cykeltiden för stationen bakom dig. En helautomatisk stringer som matar en semiautomatisk layup-station är pengar spenderade på en flaskhals som inte längre finns.
Var den sitter i linjen
Stringern sitter efter cellsortering och laserkapning, och före layup. I den positionen är den det första oåterkalleliga steget mellan en cell och en färdig modul: laminering kan köras om och infattning kan korrigeras, men en kallödning eller en sprucken cell inuti en färdig sträng finns inuti modulen de kommande 25 åren.
Det är därför stringern har en tendens att sätta taket för linjeutbytet även när den inte är den dyraste maskinen på golvet. Det är också därför dess takt måste matchas mot layup-stationen och laminatorn snarare än väljas isolerat. Nedströms fogas strängarna samman av en bussningsmaskin och kontrolleras av en EL-testare, och en obalans vid någon av dessa tre punkter visar sig som en kö snarare än som en defektrapport. Om du fortfarande kartlägger hela sekvensen går line equipment overview igenom varje station i ordning.
De fyra siffrorna att fråga om först
Ett fullständigt stringer-datablad omfattar tjugo parametrar. Fyra av dem avgör det mesta av resultatet, och de är de fyra som oftast lämnas vaga i en första offert.
- Brottfrekvens. Nuvarande generationens maskiner håller vid eller under 0,2% på klass A-celler, och siffran bör anges med den cellgrad den mättes på. Allt lösare kostar dig celler permanent.
- Positionerings- och placeringsnoggrannhet. Detta är två olika siffror. Positioneringsnoggrannhet är hur exakt maskinen rör sig; placeringsnoggrannhet är var bandet hamnar. Nuvarande maskiner anger cirka ±0,15 mm respektive ±0,2 mm, och en offert som anger en siffra utan att säga vilken är värd en följdfråga.
- Genomströmning, per celltyp. Instegsmodeller kör runt 1 200 celler per timme, arbetshästklassen 2 400 och höghastighetsplattformar runt 6 800. Hastigheterna skiljer sig mellan celltyper på samma maskin, så en enda siffra utan angivet format säger dig väldigt lite.
- Temperaturkontrolltolerans. Lödzonen måste hålla sig inom ett smalt band mellan en bra fog och termisk skada. Vår AM050FH-plattform anger ±7,5 °C med inställbara övre och nedre gränser på HMI:n.
Vart du ska gå härnäst
Den här sidan stannar vid orientering med avsikt. De två nästa frågorna köpare ställer är hur maskinen faktiskt fungerar i detalj, och hur man väljer en, och båda behandlas i guiden för tabber- och stringer-maskiner: de sex stationerna, varför infrarött ersatte varmluft, övergången från multi-busbar till zero-busbar, cellkompatibilitet över PERC, TOPCon, HJT och BC, och vad de olika maskinklasserna kostar.
Om du redan vet vad du vill och den öppna frågan är vem du ska köpa den av, är det ett separat beslut med sin egen checklista, som beskrivs i hur man utvärderar en tillverkare av tabber stringer-maskiner. För konkreta plattformar snarare än kategorier, SS-1500B är vår instegsklassmaskin och SS-2500B den med högre kapacitet.
Avslutande tankar: om du är ny inom stringing, börja inte med att jämföra maskiner. Bestäm din avsedda kapacitet, dina cellformat för de kommande två åren och cykeltiden för den station du redan äger. Dessa tre svar eliminerar större delen av marknaden innan du läser en enda offert, och de är mycket billigare att ändra nu än efter att en maskin står på ditt golv.
Specifikationerna refererar till Ooitech-maskindata. Kapacitetsband och noggrannhetssiffror är typiska för varje maskinklass och bekräftas mot dina cellformat före offert.