Högarkmotståndsemittrar
Innehållsförteckning
Snabbt svar: Emittrar med hög skiktresistans antas allmänt höja cellverkningsgraden, eftersom en lättare dopning minskar rekombinationen i emittern och släpper igenom mer kortvågigt ljus som kan omvandlas. Antagandet är bara delvis riktigt. Att höja emitterns skiktresistans minskar visserligen rekombinationen, men det ökar också kontaktresistansen mellan emittern och de screentryckta silverfingrarna, och det minskar processfönstret för bränning. Bortom en viss punkt tar de två effekterna ut varandra och ytterligare vinster kräver bättre kontaktbildning snarare än lättare dopning. Det är därför emittrar med hög skiktresistans har gått in i produktion tillsammans med framsteg inom pastasammansättning och bränningsprofiler snarare än på egen hand. På en TOPCon-linje samverkar emittern med den bakre passiverande kontakten, så optimum bestäms av båda sidorna samtidigt.
PV-modultillverkning · av Jerry, Ooitech
Produktintroduktion
Alla i PV-världen tar det för givet: att höja emitterarkresistansen (Rsheet) ger högre Voc, men man betalar för det med en kollapsande fyllnadsfaktor. Så den första frågan är enkel. Bröt hög arkresistans faktiskt FF den här gången?
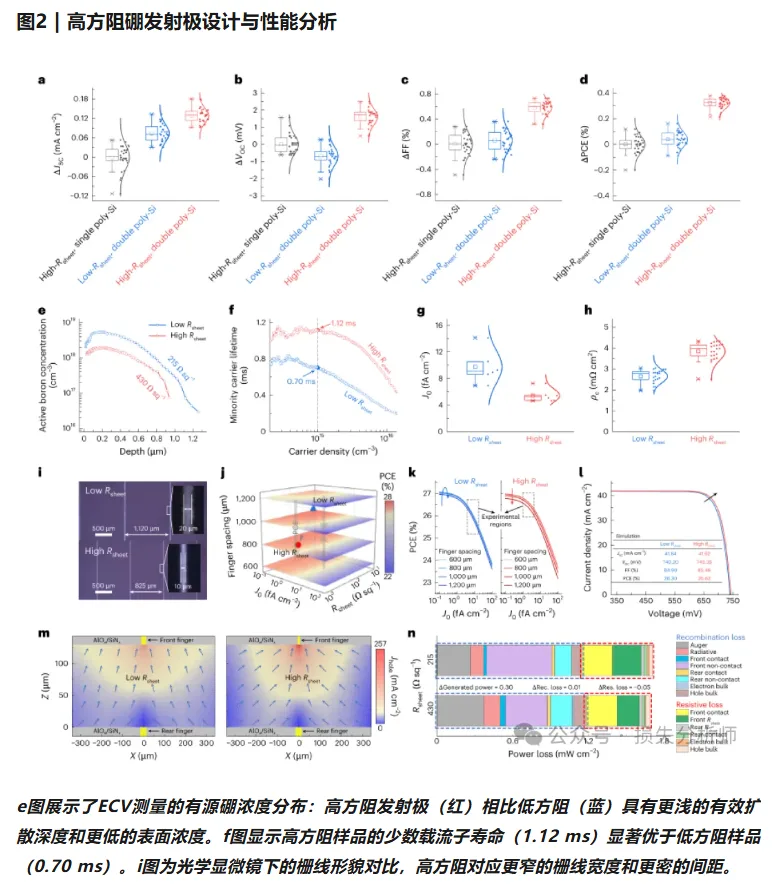
Titta på boxplottarna i figurerna a till d. Data är lite kontraintuitiv.
Hög-Rsheet enkel poly-Si jämfört med låg-Rsheet enkel poly-Si: Jsc rör sig knappt, ΔJsc är nära 0. Voc ökar lite. Och FF, istället för att sjunka, kryper faktiskt uppåt.
Hög-Rsheet dubbel poly-Si är hela paketet. Jämfört med låg-Rsheet enkel poly-Si-baslinjen, vinner Jsc cirka 0,12 mA/cm², Voc vinner cirka 2 mV, och FF dras upp med ungefär 0,4 %.
Slutsatsen: den höga arkresistans-emittern medförde inte den transportstraff som alla fruktade. Genom strukturell optimering lyfte den istället hela uppsättningen elektriska parametrar.
Tekniska parametrar
Från "dött lager" till fin fingrid: precisionskirurgin
Figurerna e och f avslöjar fysiken bakom.
Först, döda det döda lagret och dubbla livslängden. ECV-profilen (elektrokemisk kapacitans-spänning) i figur e visar att ytborhalten för hög-Rsheet-emittern (röd kurva) ligger väl under den för låg-Rsheet (blå kurva). Det betyder att ytans "döda lager", den gitter-skadade regionen som orsakas av tung dopning, blir tunnare.
Detta visar sig i den effektiva minoritetsbärarlivslängden i figur f. Låg-Rsheet-provet når bara 0,70 ms vid en injektionsnivå på 10^15 cm^-3, medan hög-Rsheet-provet hoppar direkt till 1,12 ms. Längre minoritetsbärarlivslängd drar ner rekombinationsströmdensiteten J0 (se figur g), vilket ger Voc-vinsten en solid grund.
| Parameter | Låg-Rsheet emitter | Hög-Rsheet emitter |
|---|---|---|
| Minoritetsbärarlivslängd (vid 10^15 cm^-3) | 0,70 ms | 1,12 ms |
| Fingridlinjeavstånd | 1120 μm | 825 μm |
| Gridlinjebredd | 20 μm | 10 μm |
| J0 (dubbel poly-Si) | högre | ~5 fA/cm² |
| Kontaktresistivitet ρc (dubbel poly-Si) | — | ~2-3 mΩ·cm² |
Hög skikresistans ensam räcker inte, du måste fortfarande fixa lateral transport. Jämför mikrograferna i figur i. Låg-R-emittern har en gridpitch på 1120 μm och en linjebredd på 20 μm. Hög-R-emittern tätar pitchen till 825 μm och krymper linjebredden till 10 μm. Det är kärnan i gridomdesignen: eftersom emitterresistansen ökade, gör gridet tätare och finare för att lägga till fler ledande banor, medan de tunnare fingrarna minskar skuggningsarean. Denna fina design kompenserar inte bara förlusten från hög skikresistans, den förbättrar också optisk infångning.
Tekniska fördelar
Den djupa avvägningen mellan elektriska parametrar
Figurerna g och h täcker de två parametrar som en linjeingenjör bryr sig mest om.
Rekombinationsströmdensitet (J0): den höga Rsheet-dubbla poly-Si (röda punkter) har lägst J0, ungefär 5 fA/cm², väl under de andra grupperna. Detta säger att den dubbla poly-Si-strukturen effektivt blockerar diffusion av metallföroreningar och skyddar gränsytans passivering.
Kontaktresistivitet (ρc): en emitter med hög skikresistans driver normalt upp kontaktresistansen. Men i figur h håller den höga Rsheet-dubbla poly-Si (röda punkter) fortfarande ρc på en låg nivå, cirka 2-3 mΩ·cm². Genom optimerad metallisering (LECO eller nano-sekunds Joule-uppvärmning, till exempel) kan en emitter med hög skikresistans fortfarande bilda en god ohmsk kontakt, och det finns ingen "hög resistans möter hög resistans"-FF-katastrof.
Produkttillämpning
Tre hårda siffror för produktionslinjen
Sammanför man simuleringen och uppmätta data i figurerna j till l, här är några landningspunkter för PE (processingenjörer) och PD (produktutvecklare).
En ny förankring för skikresistans: de traditionella 100-200 Ω/□ kanske inte är optimala. Data tyder på att trycka till cirka 430 Ω/□ (röd kurva i figur e) ger bästa livslängd och Voc-utdelning. Men det kräver utmärkt rörugnsuniformitet, annars exploderar kanteffekten.
Avvägningen i rutnätsdesignen: att minska linjebredden från 20 μm till 10 μm ställer enorma krav på noggrannheten i screentryckets inriktning och silverpastans reologi. Simuleringsytan i figur k visar en optimal matchningszon mellan rutnätsdelning och emitterns skiktresistans, och att blint minska fingrarnas bredd får serieresistansen att skjuta i höjden.
Det "osynliga pansaret" med dubbel poly: ström-spänningskurvan (JV) i figur l visar att kurvan för hög-Rsheet dubbel-poly-Si är fylligast, utan någon tydlig knäck. Det bevisar att dubbelskiktsstrukturen fungerar för att undertrycka parasitiskt läckage, så hög Voc omvandlas faktiskt till hög PCE.
Kontakt och diskussion
En tegelsten kastad till kollegor
Vi strävar efter hög skiktresistans på framsidan (för Voc) och fina rutnät (för att behålla FF), samt dubbel poly på baksidan (för att undertrycka silverpenetrering och höja bifacialiteten). När du staplar denna "båda sidor till det extrema"-kombination blir processfönstret mycket trångt.
Högresistiv bordopning på framsidan ställer extrema krav på rengöring av PSG och jämnheten i bor-källdeponeringen. Den bakre dubbla poly kräver lika hög precision i CVD-deponering och laser-räffling.
Här är den verkliga frågan. När cellverkningsgraden kryper mot den teoretiska gränsen på 26,7 %, borde vi då lägga mer energi på mikro-jämnhetskontroll av utrustningen (tubugnsvärmefältet för bordopning, planheten på CVD-lastningssteget) snarare än att oändligt stapla nya processsteg? För er som kämpar på linjen, vad tror ni är den största flaskhalsen som håller tillbaka volymproduktion av hög-Rsheet-emitters plus dubbel poly – utrustningens kapacitet eller processintegreringstänket?
Ooitechs syn
Ärligt talat handlar historien här mindre om ett nytt processsteg och mer om hur trångt fönstret blir när du pressar båda sidorna samtidigt. En 10 μm-finger över en 430 Ω/□-emitter lever eller dör på tryckinriktning och ugunsjämnhet, så kampen flyttas verkligen från "vilket recept" till "hur repeterbar är min hårdvara." På en modullinje biter samma logik vid stringning och sammankoppling, där fina, spröda fingrar straffar slarvig hantering. Värt att prenumerera på Ooitech YouTube-kanal (www.youtube.com/ooitech) om du vill se hur denna fixering vid jämnhet spelar ut på golvet.